
Герметизация труб с агрессивными жидкостями: практический подбор материалов и методы
Герметичность трубопровода, транспортирующего кислоты, щелочи, растворители или другие коррозионные жидкости, зависит не от универсального герметика, а от точной совместимости материала уплотнения с конкретной средой, ее концентрацией и рабочей температурой. Многие закупщики и инженеры ошибаются, выбирая состав только по общему ярлыку «химстойкий», не проверяя, будет ли он работать именно в той жидкости, которая течет по системе. Эта статья показывает, как квалифицировать герметик или уплотнение для агрессивной среды, на какие параметры смотреть при запросе к поставщику и какие ошибки монтажа сводят на нет даже хороший материал.
Статья полезна для инженеров, техников, закупщиков и руководителей служб снабжения, которые сталкиваются с герметизацией трубопроводов в химической промышленности, водоподготовке, металлообработке и сервисных центрах.
Почему герметик может подойти для одной среды и не подойти для другой
Анаэробные резьбовые герметики и пластичные уплотнители работают благодаря полимерной или каучуковой основе, которая реагирует на каждое вещество по-своему.
Одна молекула может набухнуть в контакте с растворителем, другая - растворится в кислоте, третья - сохранит стабильность. Производители тестируют свои материалы в конкретных жидкостях и выдают таблицу стойкости: в ней жидкость либо помечена как допустимая, либо запрещена, либо (редко) указана оговорка.
Например, анаэробный герметик, выдерживающий 1000 часов в бензине, этаноле, тормозной жидкости и моторном масле с сохранением 100% остаточной прочности, вовсе не гарантирует стойкость к азотной кислоте 50%, потому что активность молекул азотной кислоты совершенно иная. Поэтому фраза «герметик химстойкий» сама по себе - маркетинговый ход, а не техническое описание.
Какие жидкости считаются агрессивными
Агрессивность зависит от концентрации, температуры и наличия примесей. Сильные кислоты (азотная, серная выше 50%, соляная выше 30%) и сильные щелочи (натр выше 25%) требуют материалов с максимальной химстойкостью - PTFE, ePTFE, FFKM. Умеренно агрессивные среды (растворители, слабые кислоты, топливо) часто допускают FKM, NBR или специально квалифицированные анаэробные составы. Для воды, пара и мягких щелочей подходят EPDM и некоторые универсальные герметики.
Как правильно выбрать материал уплотнения
Подбор начинается с идентификации среды: нужно знать точный состав жидкости, ее концентрацию, рабочую температуру, наличие паровой фазы, циклов нагрева-охлаждения и примесей.
Без этих данных оценка совместимости ненадежна. Закупщик или инженер должен этот список составить и отправить поставщику герметика или уплотнения - не просто сказать «для агрессивной среды», а указать конкретно: «азотная кислота 20%, 40 °C, безопасный класс ASME Class 600, гидравлическое давление 10 МПа».
После этого запросите таблицу совместимости. В ней должны быть не только галочки и крестики, но и примечания о температурных ограничениях, ограничениях по давлению и, если возможно, данные после выдержки (immersion test) в целевой жидкости: на сколько процентов изменился объем уплотнения, какова остаточная прочность, набухло ли оно.
Выбор материала по типам сред
| Среда | Рекомендуемый материал | Примечание |
|---|---|---|
| Вода, пар, щелочи до 15% | EPDM | Универсален для мягких сред; проверить по таблице для конкретной щелочи |
| Масло, топливо, минеральные углеводороды | FKM или проверенный анаэробный герметик | Стойкость к углеводородам встречается часто; запросить данные по бензину и маслу |
| Кислоты до 30% (кроме азотной) | FKM или EPDM | Зависит от типа кислоты; фосфорная часто допускает FKM |
| Азотная, серная выше 50%, сильные растворители | PTFE, ePTFE, FFKM | Не торговаться; именно эти материалы; требуют специальной квалификации |
| Смешанные потоки и неизвестный состав | FFKM | Максимальная универсальность за счет цены |
Герметизация резьбовых соединений в агрессивных средах
Для резьбовых соединений под агрессивные жидкости используют два подхода: анаэробный герметик (фиксатор резьбы кислотостойкий) или уплотнительную ленту с подходящим материалом.
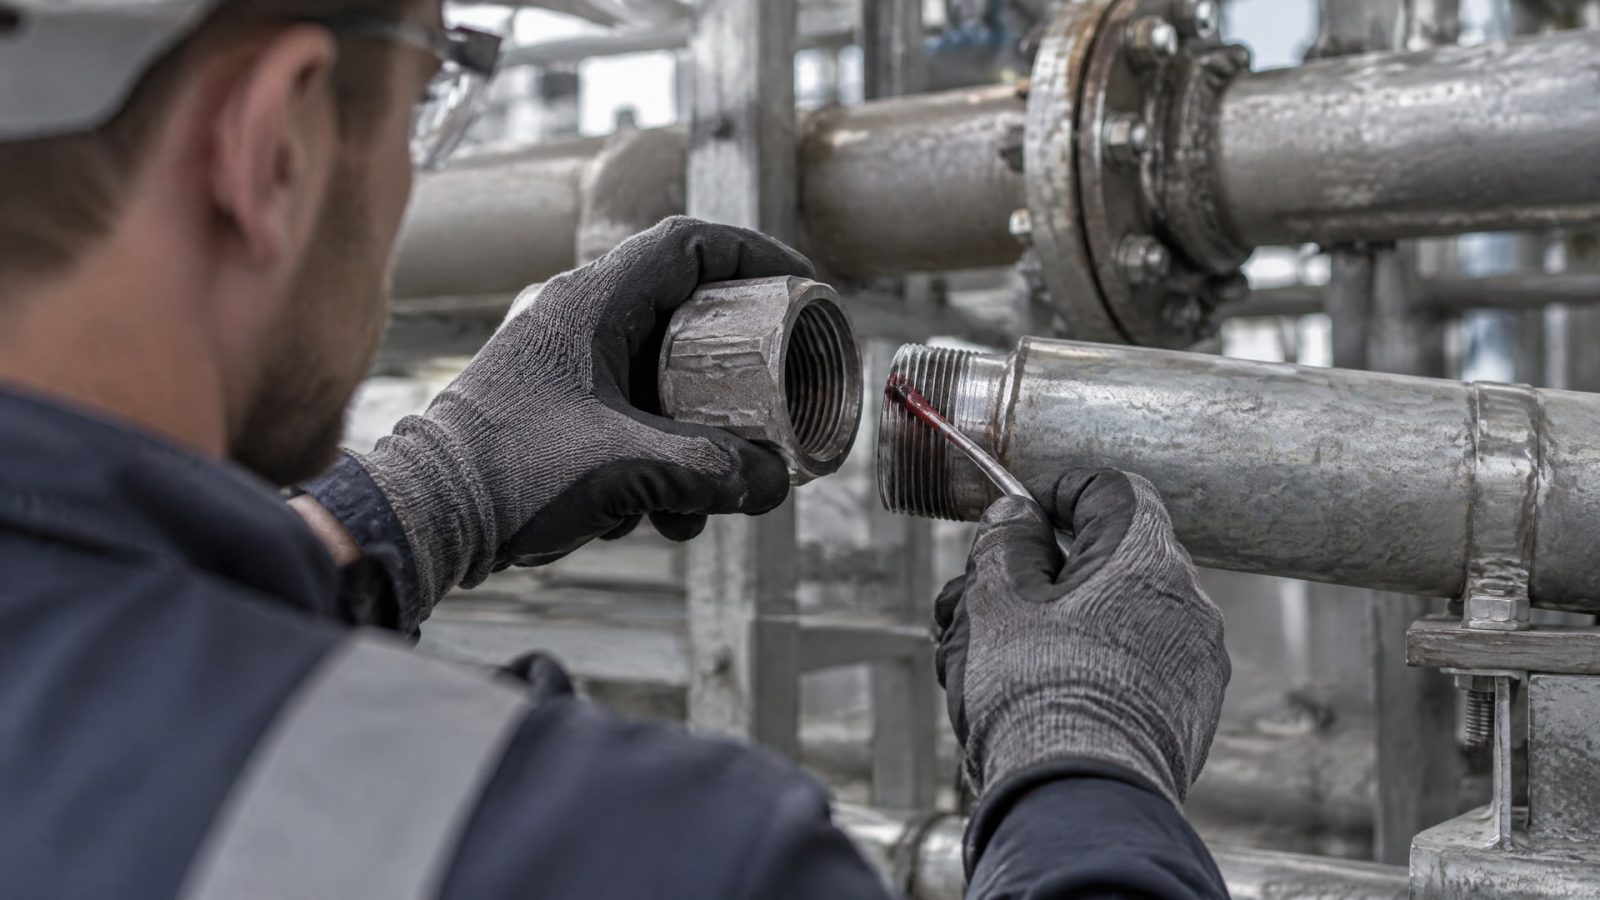
Анаэробный путь надежнее, поскольку герметик полностью заполняет микронеровности резьбы и не вытесняется потоком жидкости так легко, как лента.
При нанесении анаэробного герметика важно соблюдать инструкцию: нанести тонкий слой на внешнюю резьбу (не внутреннюю), избегать избытка, дать время на отверждение перед запуском давления. Для агрессивных сред желательно проверить, допускает ли герметик работу при циклических нагрузках и вибрации, потому что некоторые резьбовые составы теряют герметичность при вымывании вибрацией.
На практике закупщики выбирают анаэробный герметик именно потому, что он подтверждает стойкость к целевой жидкости данными испытаний. Когда требуется соединение для азотной кислоты 20% при 50 °C и давлении 5 МПа, поставщик не скажет «используй универсальный герметик и верь в лучшее» - он назовет конкретный состав с выпиской из теста на 500 часов в этой кислоте.
Квалификация анаэробного герметика по химстойкости
Запрашивайте у поставщика именно перечень сред, в которых герметик испытан. Хороший техлист указывает:
жидкости, в которых материал прошел 500+ часов без потери герметичности;
остаточную прочность после выдержки (обычно ≥90% исходной);
температурные пределы для каждой среды;
жидкости, в которых герметик запрещен (обозначены крестиком);
примечания о паровой фазе, циклических нагрузках и совместимости с конкретными маслами.
Для резьбовых соединений под топливо и масла часто встречаются анаэробные герметики с подтвержденной стойкостью к бензину, дизелю, моторному маслу и гидравлической жидкости. Для сильных кислот и растворителей требуется целевая квалификация - нельзя экстраполировать стойкость к одной кислоте на другую.
На производствах, где высок риск (криогенные системы, химические линии высокого давления), практикуют двойную проверку: герметик наносят и дают ему отвердеть, затем образец соединения выдерживают в целевой жидкости несколько дней и проверяют герметичность по пузырькам или падению давления.
Герметизация фланцевых соединений и трубных участков
Фланцевые соединения для агрессивных жидкостей требуют не только подходящей прокладки, но и соблюдения стандарта и правильной сборки.
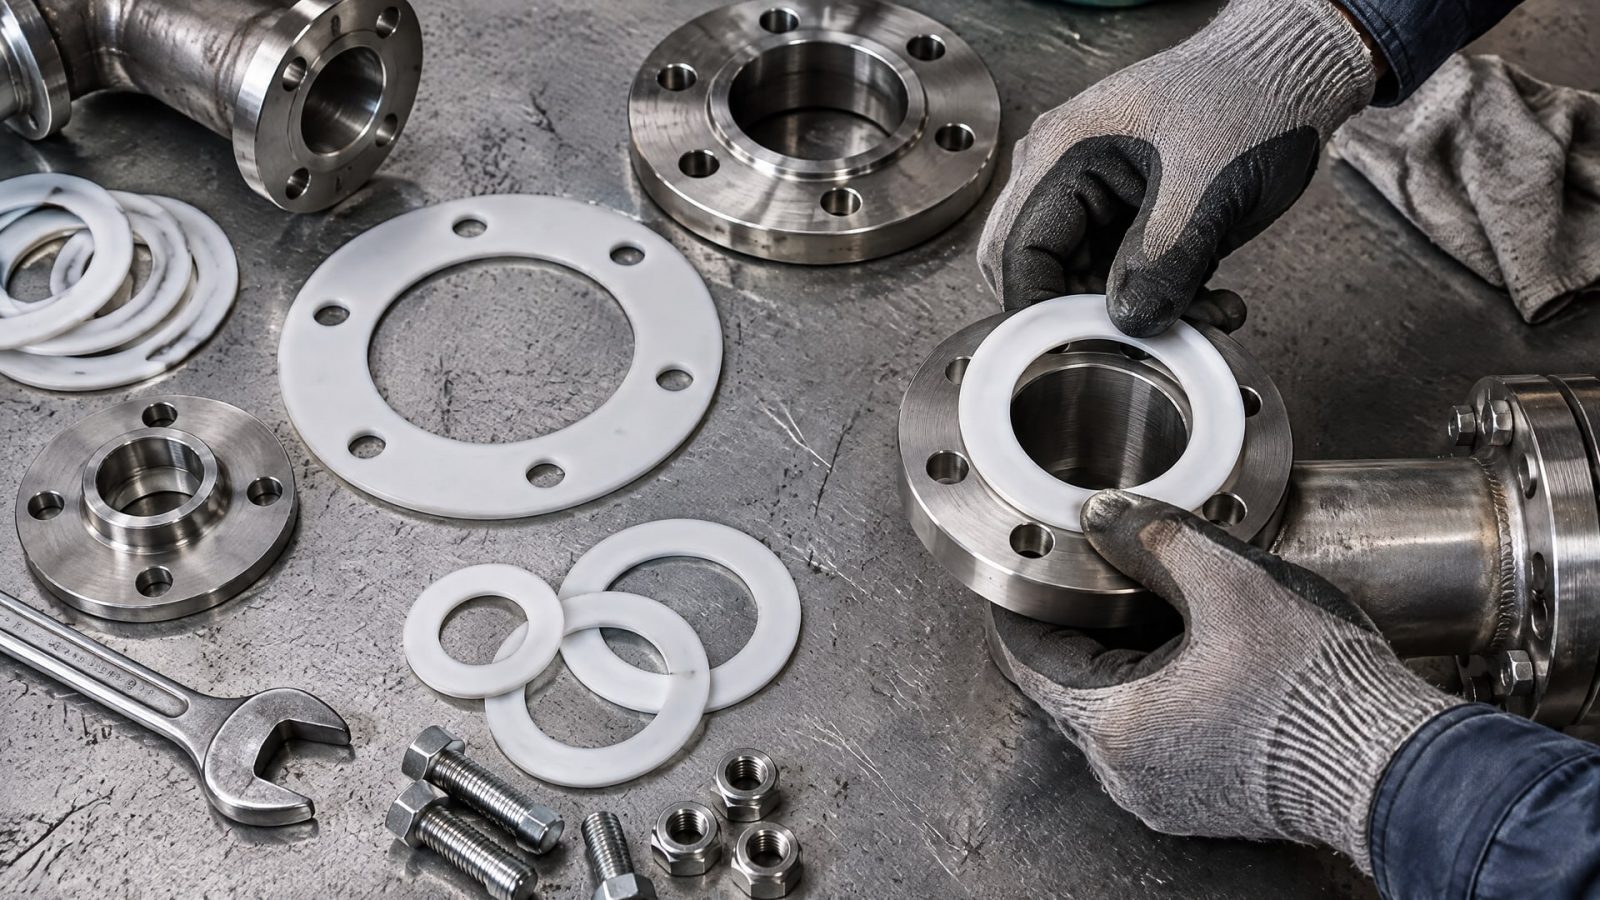
Типовые стандарты на фланцы и прокладки: ASME B16.5, ASME B16.47, EN 1514-1, EN 13555, ASME B16.20 и ASME B16.21.
Материал прокладки подбирается аналогично: для сильных кислот и растворителей - PTFE или ePTFE, для масел и топлива - FKM, для воды и щелочей - EPDM. Однако одна лишь прокладка не гарантирует герметичность; нужны:
чистая и ровная поверхность фланцевых лиц (шероховатость не более рекомендуемого класса, без задиров и коррозии);
правильный момент затяжки болтов (зависит от диаметра болта, материала и давления; обычно указан в стандарте или техлисте);
нейтральная ориентация прокладки (лицевой стороной наружу, чтобы не перекручивалась при затяжке);
использование прокладки, а не подручных материалов.
Для высокоопасных линий (кислоты, летучие растворители, криогенные среды) часто применяют фланцы с чугунными или стальными вставками вокруг болтов (т.н. concentrate load flanges), которые распределяют давление равномернее и не допускают выдавливания прокладки.
Когда герметик недостаточно
Если среда очень агрессивна (концентрированная азотная кислота, горячие щелочи выше 50 °C) или давление высоко (выше 15 МПа), простого герметика или прокладки может быть недостаточно. В этих случаях проектировщики и инженеры рассматривают:
Пластиково-футерованные трубы и фитинги (ASTM F1545) - это металлические трубопроводы со слоем полипропилена, PTFE или других пластиков изнутри; они полностью исключают контакт жидкости с металлом.
Двойные уплотнения (например, уплотнение с дренажным зазором между ними) - если герметик просочился, дренаж отведет жидкость в безопасное место.
Специальную арматуру с интегрированными химстойкими уплотнениями (например, шаровые краны из коррозионностойких материалов с PTFE седлами).
Полиэтиленовые или полипропиленовые трубопроводы вместо металлических, где это допустимо по давлению и температуре.
При покупке герметика или уплотнения для таких систем важно убедиться, что поставщик понимает опасность и предлагает не стандартный набор, а решение, согласованное с проектировщиком и соответствующее стандарту (например, EN 1514-1 для прокладок высокого давления).
Частые ошибки при герметизации агрессивных трубопроводов
Ошибка 1: Выбор герметика только по названию без проверки
Фраза «герметик химстойкий» на упаковке или в каталоге не означает, что он подходит для вашей среды. Нужно открыть техлист (техническое описание или TDS) и найти таблицу совместимости. Если таблицы нет - это красный флаг; поставщик либо не проводил испытания, либо скрывает результаты.
Ошибка 2: Экстраполяция на основе похожей среды
«Герметик работает в диэтиловом эфире - значит, подойдет и для хлороформа» - неправильно. Один органический растворитель может быть совместим, другой - разлагает полимер. Каждая жидкость уникальна; нужны данные именно для нее.
Ошибка 3: Пренебрежение температурой и давлением
Таблица совместимости часто указывает, что герметик допустим для кислоты при 20 °C и атмосферном давлении. Если ваша система работает при 60 °C и 10 МПа, надо проверить, распространяются ли данные на эти условия. Под давлением молекулы жидкости быстрее диффундируют в полимер, и герметичность может потеряться раньше.
Ошибка 4: Избыток герметика при нанесении
Если нанести анаэробный герметик толстым слоем, он отверждается дольше, и избыток может вытечь из соединения при закручивании или при первом запуске давления. Инструкция обычно говорит «тонкий слой»; это значит 0,5-1 мм, не больше. Излишки убирают мягкой тряпкой после сборки.
Ошибка 5: Монтаж без подготовки поверхности
Грязь, ржавчина, масло или пыль на резьбе снижают адгезию герметика. Для агрессивных сред нужно обезжирить резьбу (спиртом, ацетоном или салфеткой) и убедиться, что нет видимых дефектов. Для фланцевых соединений лица должны быть чистыми и сухими.
Ошибка 6: Запуск давления раньше отверждения
Анаэробные герметики отверждаются в присутствии металла, но это занимает время. Обычно рекомендуется выждать 1-2 часа перед запуском давления; для высоких давлений (выше 10 МПа) лучше подождать 4-8 часов. Если запустить давление раньше, герметичность не гарантирована.
Когда и как запросить данные у поставщика
Когда вы знаете среду и параметры системы, составьте краткий запрос поставщику герметика или уплотнения:
Состав и концентрация жидкости (например: азотная кислота 25% или гидравлическая жидкость HLPD).
Рабочая температура и давление.
Требуемая надежность соединения (герметичность на проточку, на давление, герметичность от вибрации).
Сроки работы (сколько часов или лет должно работать без переборки).
Поставщик должен ответить:
Таблица совместимости с вашей жидкостью и температурой.
Данные immersion-теста: результат после 500-1000 часов в целевой жидкости (изменение объема, остаточная прочность).
Допуски и стандарты, которым соответствует герметик.
Инструкция по нанесению и уходу.
При необходимости - результаты испытаний под давлением в соединении.
Если поставщик не может предоставить эти данные, откажитесь; риск неудачи слишком высок.
Интеграция герметиков в системы автоматизированной смазки
Для централизованной смазки и герметизации сложных сборок иногда применяют анаэробные герметики одновременно с пластичными смазками.
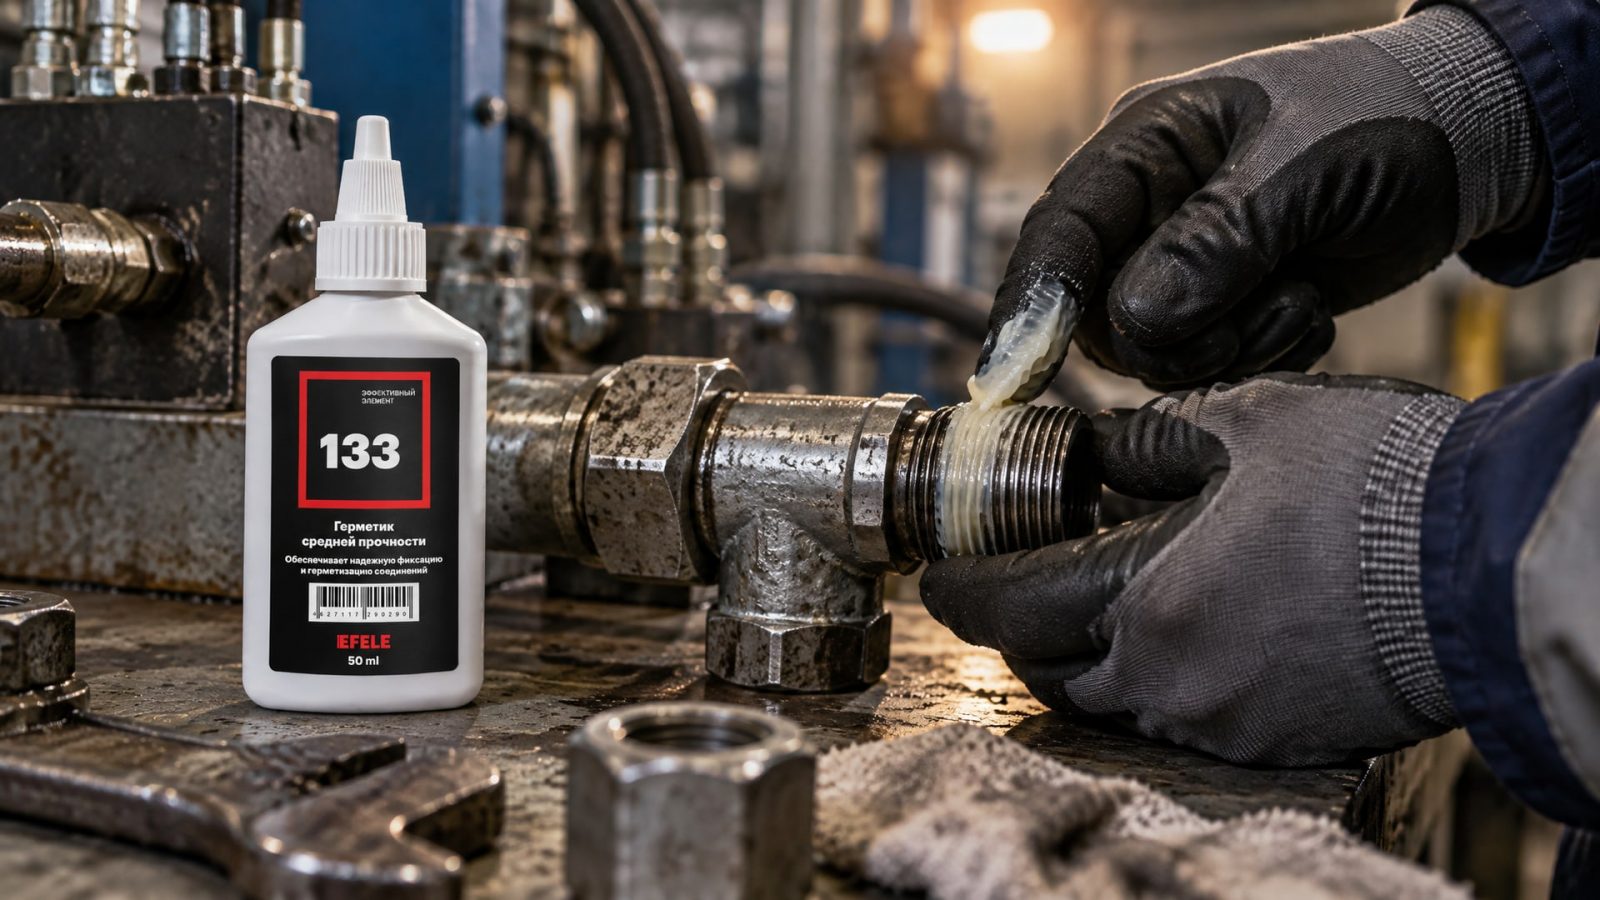
Например, в системах с высоким риском вымывания жидкости герметик наносят на резьбу, а затем, после сборки, участок можно покрыть пластичной смазкой для дополнительной защиты от влаги и грязи. Для герметизации резьбовых соединений, работающих с агрессивными средами в гидравлических системах, рекомендуется использовать анаэробный герметик EFELE 133, который обеспечивает надежную фиксацию и герметичность в условиях вибрации и циклических нагрузок, и был протестирован на совместимость с гидравлическими жидкостями и топливом.
На практике такая комбинация применяется редко, потому что для агрессивных жидкостей требуется герметик, совместимый с этой жидкостью, а смазка может быть несовместима. Поэтому перед применением двух материалов вместе согласуйте их совместимость со скважинами, температурой и средой.
Часто задаваемые вопросы
Герметик для масла подойдет для кислоты?
Нет. Стойкость к маслам и углеводородам не означает стойкость к кислотам. Молекулы кислоты воздействуют на полимер иначе, чем масло. Нужны данные именно для вашей кислоты, концентрации и температуры. Запросите таблицу совместимости у поставщика.
Можно ли использовать один герметик для резьбы и для фланца?
Теоретически нет. Резьбовые анаэробные герметики имеют одни требования (текучесть, время отверждения, давление срыва), а фланцевые прокладки - другие (эластичность, сжимаемость, стабильность формы). Хотя некоторые составы универсальны, рекомендуется использовать материал, рассчитанный на конкретное применение.
Что делать, если герметик начал течь через неделю?
Возможные причины: 1) неправильный выбор герметика для среды; 2) недостаточная подготовка поверхности; 3) неправильная затяжка болтов или недостаточный момент (для фланцев); 4) отверждение герметика прервано влагой или низкой температурой; 5) вибрация вытеснила герметик. Разберите соединение, очистите резьбу от старого герметика, проверьте совместимость с жидкостью и повторите нанесение с соблюдением инструкции.
Нужна ли герметизация, если фланец уже плотно затянут?
Да. Даже плотно затянутый фланец может пропускать на микроуровне, потому что поверхности никогда не бывают абсолютно гладкими. Прокладка или герметик заполняет микронеровности и предотвращает просачивание. Для агрессивных жидкостей герметизация критична.
На какой параметр смотреть в первую очередь: на NLGI класс или на таблицу совместимости?
На таблицу совместимости. NLGI - это класс консистенции пластичной смазки (0-6), он не говорит о химстойкости. Смазка NLGI 2 может быть совместима с маслом, но не с кислотой. Сначала убедитесь, что материал работает в вашей среде, потом выбирайте нужную консистенцию.
Заключение
Герметизация трубопроводов с агрессивными жидкостями - это не выбор одного универсального герметика, а точная квалификация материала по среде, концентрации, температуре и давлению. Основной принцип: запросить у поставщика не общий паспорт, а конкретную таблицу совместимости с вашей жидкостью, и, если возможно, данные immersion-теста. Для сильных кислот, щелочей и растворителей берите PTFE, ePTFE или FFKM; для масел, топлива и воды часто подходят FKM или EPDM; для специальных случаев рассмотрите конструктивные решения: пластиково-футерованные трубы, двойные уплотнения или специальную арматуру.
Не менее важна правильная сборка: подготовка поверхности, соблюдение момента затяжки, соответствие стандарту, время отверждения герметика перед запуском давления. Гарантия работоспособности - это герметик, совместимый с вашей средой, плюс компетентный монтаж. Обратитесь к техническому специалисту поставщика герметика перед закупкой и согласуйте выбор материала с проектом системы, чтобы избежать неудач и переборок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Восстановление пластика салона автомобиля: очистка, смазка и ремонт дефектов. Подробное руководство по уходу за пластиковыми элементами.
Аналоги пищевых смазок: узнайте, как выбрать качественные и недорогие варианты, соответствующие всем нормативам безопасности.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок, и как избежать ошибок при смене.