
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
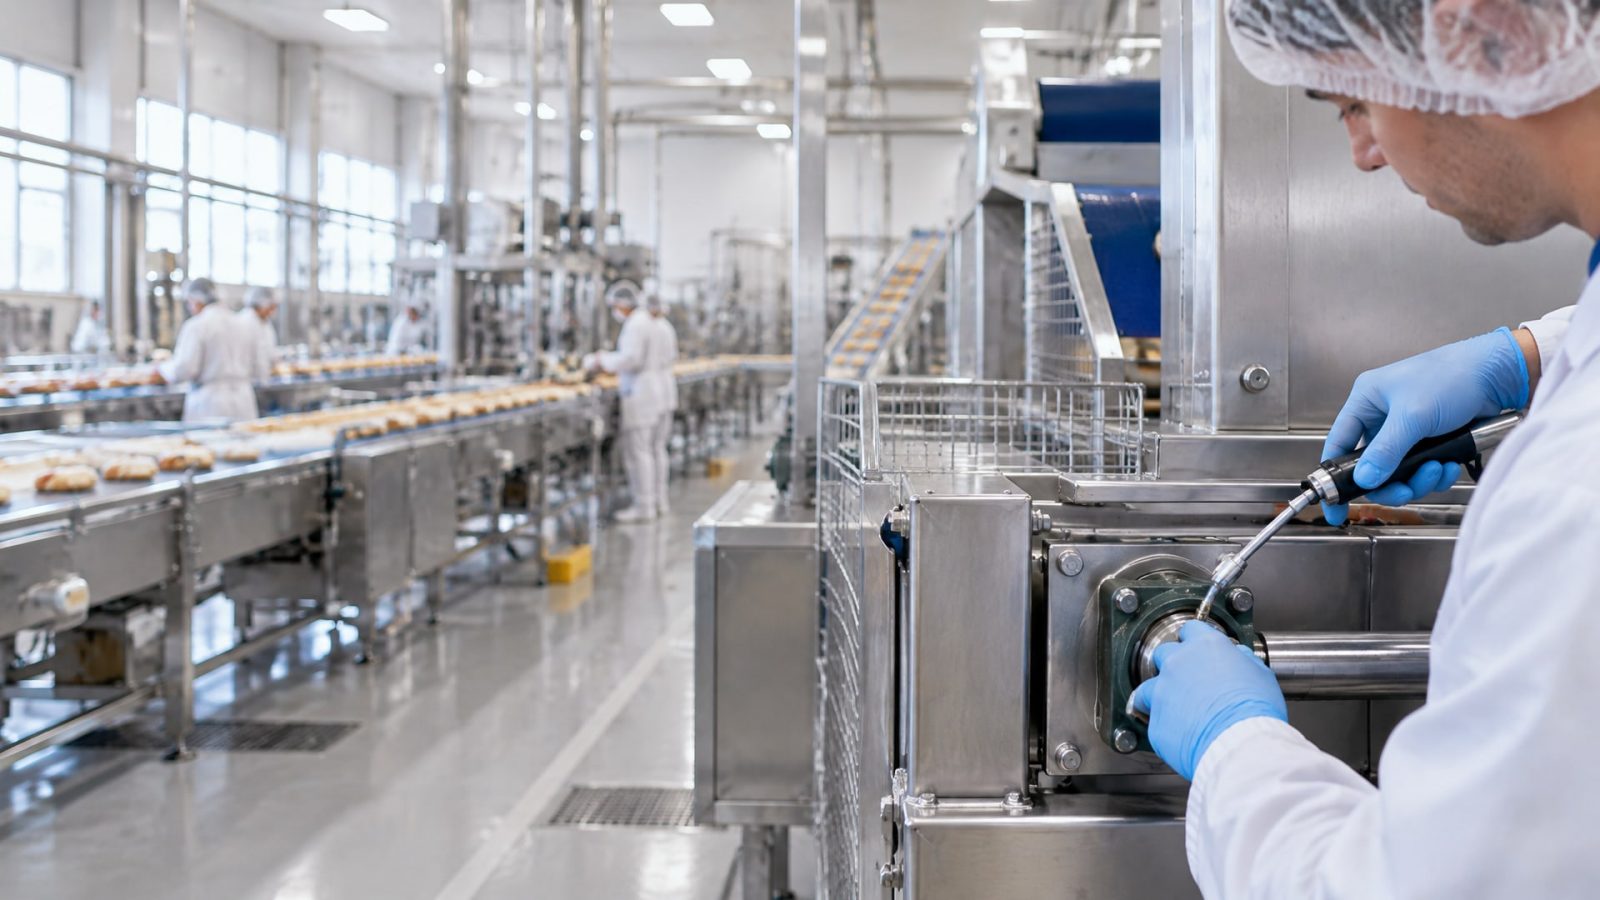
Пищевые смазки категории H1 - это не просто универсальные смазочные материалы, а специализированные продукты, разработанные для условий, где смазка может случайно контактировать с едой. Однако главная их особенность кроется не в допуске к пищевому контакту, а в способности противостоять агрессивному воздействию влажной среды, щелочных и кислотных моющих растворов, которые используются при санитарной обработке оборудования. На пищевых и фармацевтических предприятиях, где каждый день проводятся циклы мойки-дезинфекции (CIP - Clean in Place), обычные смазки вымываются и теряют защитные свойства в течение нескольких часов, тогда как H1-смазки держат пленку даже после интенсивной обработки горячей водой и химикатами. В этой статье разберем, как работает защита, какие свойства делают смазку пригодной для мокрых зон, и как выбрать правильный продукт для вашего оборудования.
Статья адресована техническим специалистам, инженерам и закупщикам промышленных предприятий, которые стоят перед выбором смазочных материалов для пищевого оборудования и хотят понять разницу между обычной H1-смазкой и той, что действительно работает во влажной среде.
Что означает NSF H1 в пищевом производстве
NSF H1 - это официальная регистрация смазки, которая соответствует требованиям случайного контакта с пищевыми продуктами.
Ключевое слово здесь - «случайный». Это означает, что в процессе нормальной работы оборудования возможна аварийная или непредумышленная попадание нескольких микрограммов смазки в продукт, и такой контакт не должен представлять риск для здоровья. NSF (Национальный фонд санитарии, США) разработал систему категоризации смазок для пищевого производства: H1 - допустим случайный контакт; H2 - контакт исключен (например, смазка для цепей, которые находятся над продуктом, но физически отделены); 3H - прямой контакт (разделительные агенты, которые наносят прямо на пищу).
Заблуждение, в которое впадают многие закупщики: если смазка маркирована H1, она автоматически подходит для любой пищевой машины. На самом деле H1 говорит только о гигиеничности состава, но НЕ гарантирует стойкость к воде или к агрессивным моющим средствам. На пищевых предприятиях применяют несколько типов баз для H1-смазок: белое минеральное масло, полиальфаолефины (PAO), растительные базовые компоненты. Загустители чаще всего представлены алюминиевым комплексом, кальциевым сульфонатом или полимочевиной. Каждая комбинация имеет разное поведение во влажной среде - одна смазка может сохранить пленку после мойки, а другая вымоется за час.
Враги защитной пленки: вода, щелочь и термошок
На пищевом производстве смазка работает в одной из самых агрессивных сред.
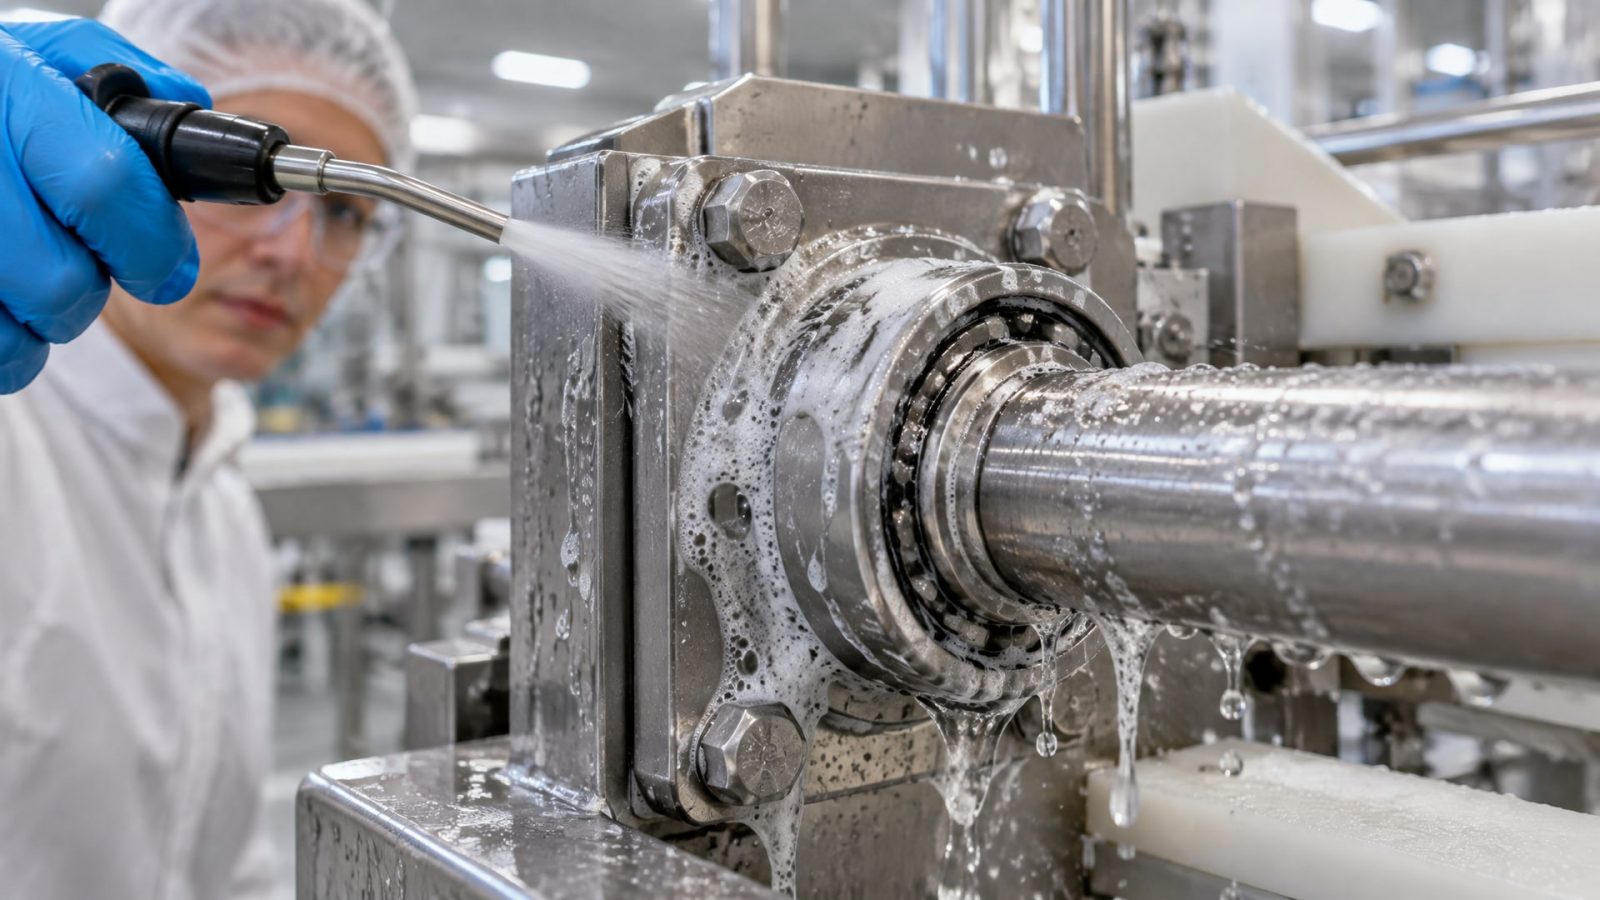
Речь идет не просто о влажности воздуха, а о прямом контакте с водой, которая может быть горячей (до 60-80 °C при CIP-мойке) и содержать активные химические вещества. Щелочные моющие растворы (pH 12-14) растворяют некоторые типы смазок; кислотные (pH 1-2) разрушают еще и загустители; температурные циклы - нагрев до 60-80 °C, потом охлаждение - создают механический стресс на молекулярном уровне.
Вода работает как катализатор разрушения смазочного слоя. Если обычная промышленная смазка попадает в воду, она начинает разбиваться на отдельные частицы, расслаиваться. Загуститель впитывает влагу, теряет жесткость, и смазка буквально стекает с узла. Это явление называется вымыванием. В узлах с высокой циркуляцией воды (например, на конвейерах, которые моют ежедневно) смазка может вымыться за 2-4 часа после мойки, если она не предназначена для влажной среды.
Агрессивные моющие средства усугубляют проблему. Щелочь нарушает структуру масла и загустителя, повышая скорость окисления. Кислоты атакуют комплексный загуститель, снижая его температуру каплепадения и устойчивость к сдвигу. Горячая вода усиливает оба процесса. В результате смазка теряет консистенцию, становится жидкой, ее уже не держит на узле, и начинается прямой контакт металл-металл. Это приводит к фреттингу (микроскопические задиры), задирам подшипников, окислению поверхности и, в конечном счете, к преждевременному выходу оборудования из строя.
Как водостойкая H1-смазка сохраняет защиту
Водостойкая H1-смазка - это продукт, в котором каждый компонент подобран так, чтобы противостоять влаге и химическому воздействию.
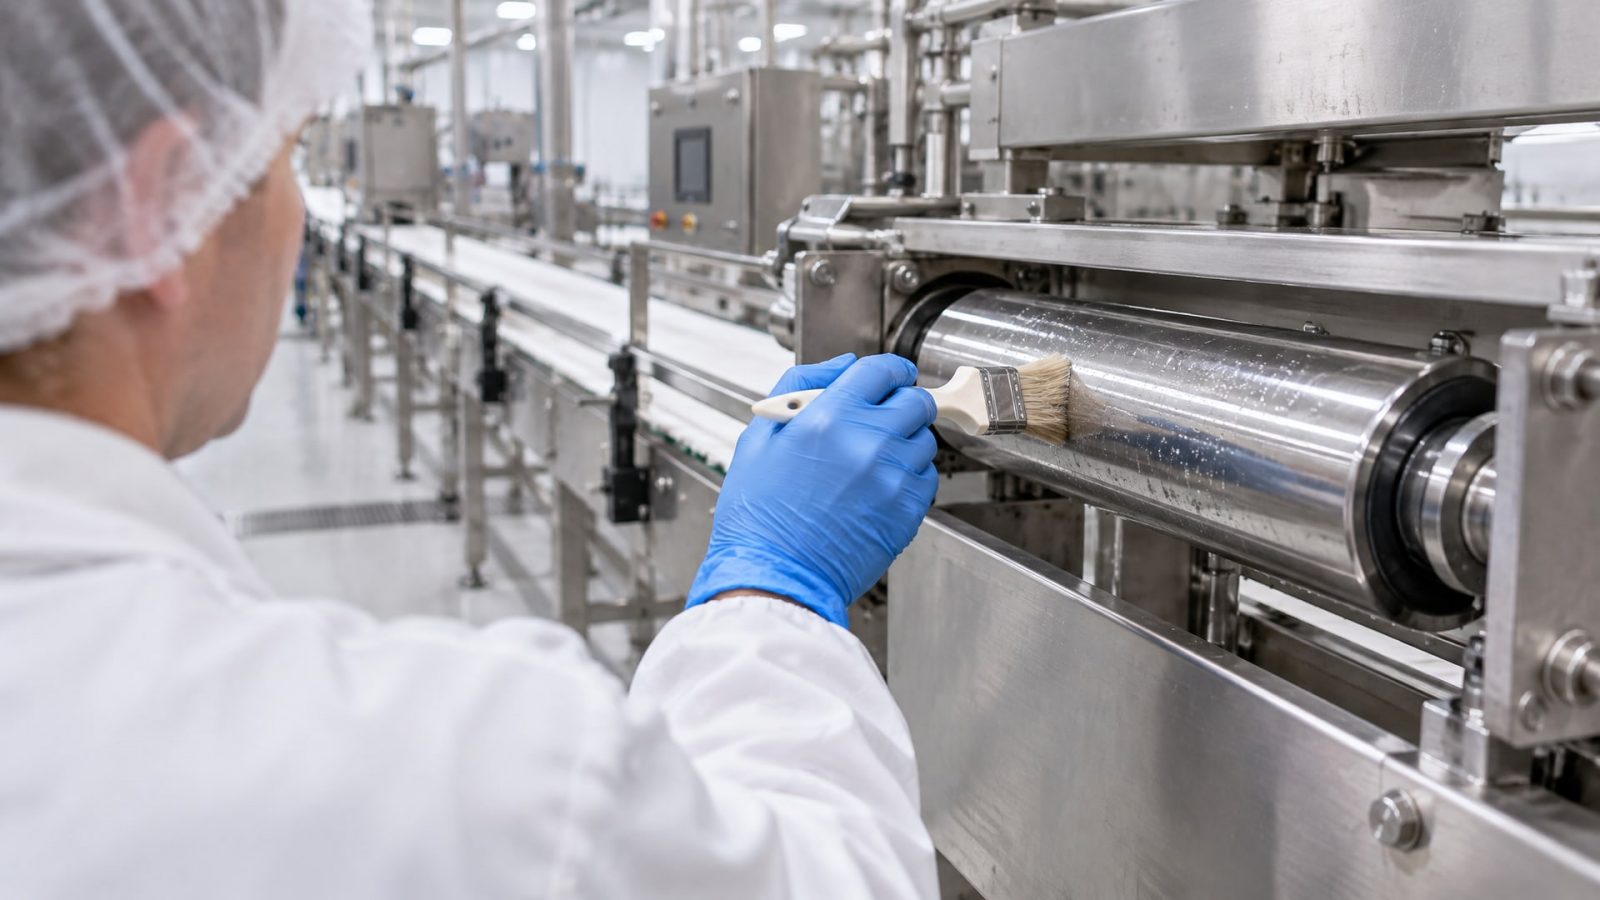
Во-первых, база смазки содержит гидрофобные компоненты, которые отталкивают воду, а не впитывают ее. Во-вторых, загуститель имеет высокую адгезию к металлу, так что даже при контакте с водой смазка не слизывается с поверхности, а остается в виде тонкой защитной пленки. В-третьих, в формулировку добавляют специальные присадки, которые нейтрализуют кислоты и щелочи, предотвращая их воздействие на смазку.
Ключевой параметр для мокрых зон - водоотделяемость. Это способность смазки отделяться от воды, то есть не смешиваться с ней, а оставаться в виде отдельной маслянистой пленки. На практике это означает: после мойки, когда на узел попадает вода, правильная смазка не разбивается на капельки, которые уходят в отвод, а держится на поверхности, образуя микроскопический барьер между металлом и окружающей влагой. Для узлов, которые испытывают термоциклирование (нагрев-охлаждение), важна еще и температурная стабильность: смазка должна не расслаиваться при колебаниях, не терять вязкость при нагреве и не становиться слишком жесткой при охлаждении.
Адгезия (липкость) смазки к поверхности металла - это еще один критический фактор. Смазка должна как бы прилипать к стали или чугуну, чтобы вода не могла вымыть ее. Высокоадгезивные H1-смазки содержат полярные молекулы, которые электростатически притягиваются к металлу, образуя прочный контакт. При правильном выборе такая смазка может пережить 2-3 цикла горячей мойки и по-прежнему защищать узел до следующего нанесения.
CIP-мойка и требования к смазке при агрессивной санитарной обработке
CIP (Clean in Place) - это автоматизированная система мойки оборудования без его разборки.
На пищевых предприятиях CIP используется ежедневно, а иногда несколько раз в день. Типичный цикл выглядит так: предварительная горячая вода (35-40 °C), затем щелочная фаза (pH 12-14) при 60-70 °C в течение 15-30 минут, кислотная фаза (pH 1-2) при той же температуре, финальное ополаскивание горячей водой (70-80 °C). Весь процесс занимает 1-2 часа, и смазка на всех открытых узлах подвергается всему этому воздействию одновременно.
Для оборудования с высоким риском контакта смазки с продуктом (например, направляющие конвейеров, шарниры, подшипники в моющихся узлах) требуется смазка, которая выдержит весь этот цикл. Во-первых, она должна быть H1 - это обязательно. Во-вторых, она должна сохранить минимум 50-70% своей защитной способности после одного цикла мойки. В-третьих, она не должна оставлять остатков, которые затем контаминируют продукт или накапливаются на оборудовании (такие остатки называют «шлак на поверхности»).
Опыт показывает, что для washdown-зон (зон с интенсивной влажностью) важнее всего не класс вязкости (NLGI), а именно комбинация водостойкости и химической устойчивости. Смазка NLGI 2 будет лучше держаться на узле, чем NLGI 0, но если она не водостойкая, она вымоется за несколько часов и оставит металл без защиты. Наоборот, правильная водостойкая смазка NLGI 0 в условиях CIP продержится дольше и обеспечит лучшую защиту от коррозии. Для узлов, которые работают под нагрузкой и при CIP-мойке, рекомендуется выбирать высоконагруженные H1-смазки с явно указанной стойкостью к вымыванию и к щелочным/кислотным растворам.
Правильный выбор консистенции для влажной среды
Консистенция смазки определяется классом NLGI (от 0 до 6), где 0 - почти жидкая смазка, 2 - стандартная пластичная смазка, 6 - очень жесткая.
Для пищевого оборудования выбор NLGI зависит от типа узла и условий работы. На практике встречаются несколько сценариев.
Для высокоскоростных, низконагруженных узлов (шпиндели, быстрые цепи, вентиляторы) нужна более жидкая смазка - NLGI 0 или 1. Она лучше проникает в зазоры, снижает тепловыделение при вращении и не создает избыточного сопротивления. При этом жидкая смазка быстрее вымывается водой, поэтому для таких узлов в условиях CIP требуется исключительно водостойкая формула, иначе придется наносить смазку чуть ли не после каждой мойки.
Для универсальных точек (подшипники скольжения, шарниры, направляющие с умеренной нагрузкой) подходит NLGI 2 - классическая консистенция. Она держится на узле лучше, чем более жидкие варианты, медленнее вымывается, и при этом обеспечивает достаточную текучесть для смазывания под нагрузкой. Для фасовочного оборудования, которое моют ежедневно, часто выбирают именно NLGI 2 водостойкую H1-смазку.
Для узлов с высокой нагрузкой и эпизодической мойкой (редуктор, который защищен кожухом и моется 1-2 раза в неделю) можно использовать NLGI 2 или даже NLGI 3. Жесткость смазки обеспечит лучшую несущую способность под давлением, а в защищенных узлах вода не будет попадать постоянно.
Инженеры часто делают ошибку: выбирают слишком жесткую смазку (NLGI 3-4) в надежде, что она лучше «приклеится» к узлу и выдержит мойку. На самом деле жесткость плохо коррелирует с водостойкостью. Водостойкость определяется составом базового масла и типом загустителя, а вязкость и консистенция - это отдельные параметры. Очень жесткая смазка может оказаться менее водостойкой, чем умеренная, но правильно сформулированная. Для влажных зон ориентируйся на водостойкость, а потом уже подбирай консистенцию под режим узла.
ISO 21469 как подтверждение гигиеничности на всем жизненном цикле
Если NSF H1 - это регистрация, которая говорит о допуске к случайному контакту с едой, то ISO 21469 - это международный стандарт, который описывает гигиенические требования к смазкам на протяжении всего их жизненного цикла: от разработки формулы, через производство, до применения и утилизации.
Стандарт, устанавливает требования к микробиологической безопасности, к отсутствию биоцидов, которые могут попасть в продукт, к чистоте производства, к маркировке и инструкциям по применению.
Для пищевого производства наличие ISO 21469 вместе с H1 - это дополнительная гарантия. Это означает, что смазка не только допущена к контакту, но и произведена по стандартам, которые исключают перекрестную контаминацию, правильно хранилась и поставляется в чистом виде. Также ISO 21469 требует от производителя подтверждения того, что смазка стабильна и не будет менять свои свойства при нормальном хранении, а инструкции по применению достаточно подробны для правильного использования на производстве.
Проверка соответствия FDA 21 CFR 178.3570 (американская норма для смазок, которые могут контактировать с пищей) дополняет ISO 21469 и используется для импорта смазки в США. В целом, для российских пищевых предприятий достаточно H1 + ISO 21469, но если компания экспортирует продукцию или интегрирована в международную сеть, понимание этих трех стандартов (NSF H1, ISO 21469, FDA 21 CFR 178.3570) критично.
Совет инженера: защита в условиях агрессивной мойки
На производстве фасовочного оборудования столкнулись с проблемой: направляющие конвейера требовали переноса смазки после каждой CIP-мойки, потому что обычная пластичная смазка H1 вымывалась полностью.
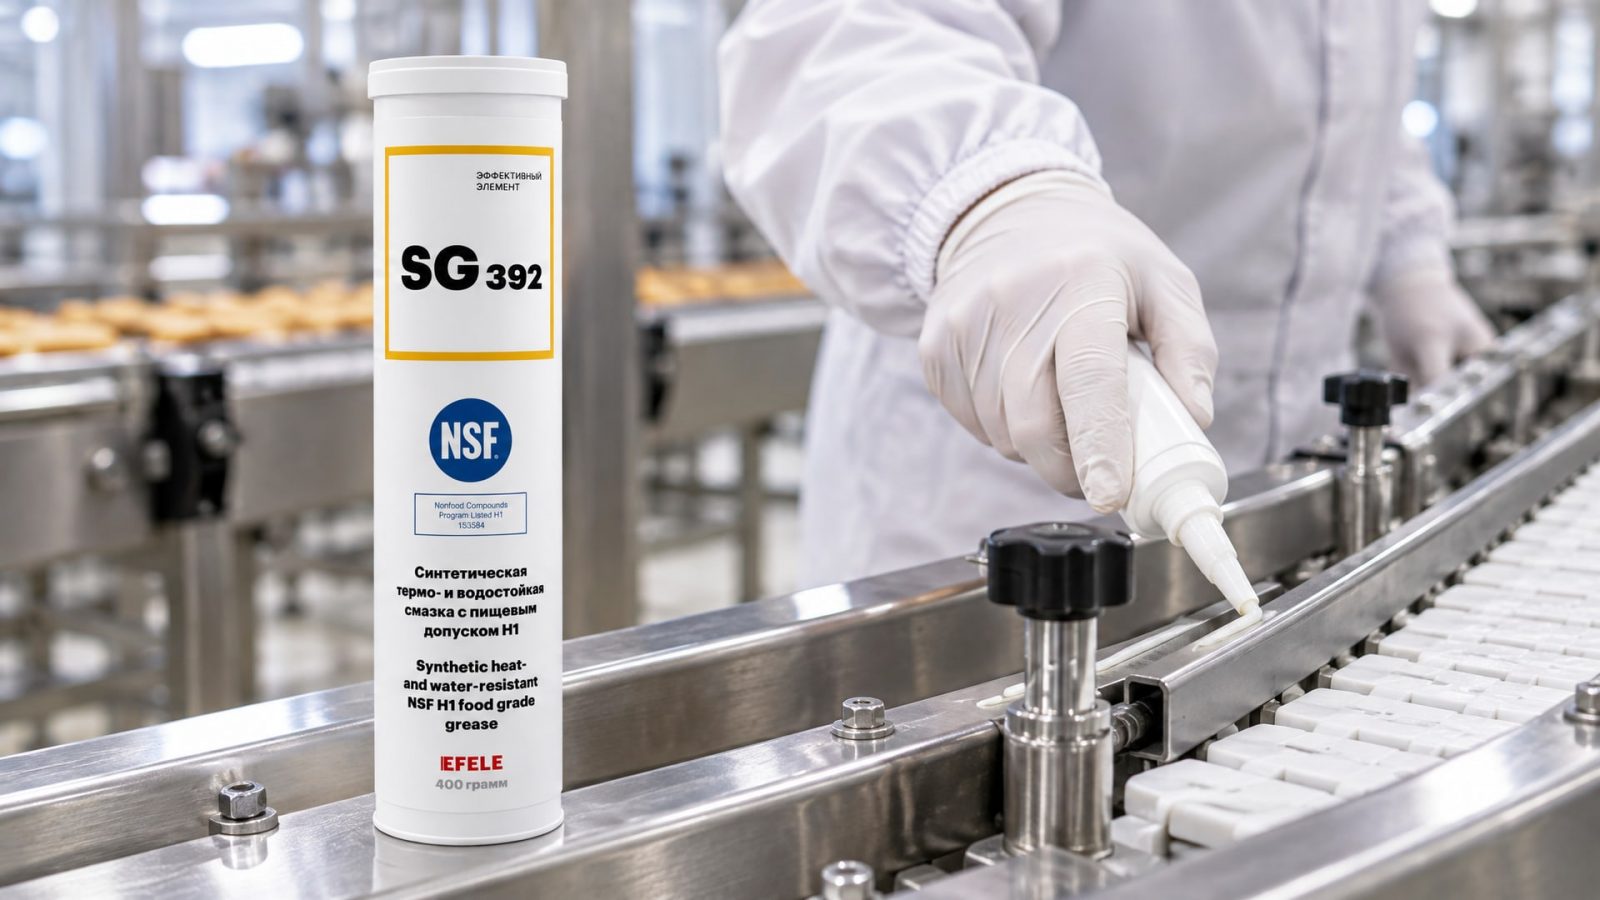
Проблема усугублялась термошоком: после горячей щелочной фазы (70 °C) и ополаскивания холодной водой (15 °C) смазка начинала отслаиваться от металла. Техническое решение состояло в замене на высокоадгезивную H1-смазку с явно указанной стойкостью к щелочным растворам и термоциклированию. EFELE SG-392, которая используется в таких условиях, обеспечивает надежную защиту благодаря своей термо- и водостойкости. Итог: интервал переноса смазки увеличился с каждого цикла мойки до одного раза в 3-4 дня, что снизило время обслуживания на 70%.
Ключ к успеху здесь не в том, чтобы найти «универсальную» смазку, а в том, чтобы понять, какие именно вызовы ставит перед смазкой конкретное оборудование: частота мойки, температура, агрессивность химикатов, нагрузка на узел, скорость вращения. После этого можно целенаправленно выбрать H1-смазку с нужным сочетанием свойств.
Практический чек-лист при выборе смазки для влажной среды
При закупке смазки для пищевого оборудования, которое подвергается регулярной CIP-мойке или washdown, проверьте следующее:
H1-допуск - смазка должна быть зарегистрирована в NSF и иметь номер регистрации (например, NSF H1 № 000001). Без этого нет допуска к пищевому производству.
Стойкость к вымыванию - в техническом паспорте должна быть отмечена водоотделяемость и, желательно, результаты теста на вымывание при горячей воде (часто указывается как ASTM D1264 или аналогичный тест). Значение потери смазки должно быть не более 3-5% при стандартном испытании.
Химическая устойчивость - проверьте, что смазка протестирована на стойкость к щелочным (pH 12-14) и кислотным (pH 1-2) растворам, особенно при температурах 60-70 °C. Техпаспорт должен содержать данные по изменению консистенции (NLGI) после выдержки в этих растворах.
Температурный диапазон - убедитесь, что смазка стабильна при температурах, которые встречаются на вашем оборудовании (нагрев до 70-80 °C при мойке, охлаждение). Температура каплепадения должна быть выше максимально возможной температуры узла на 40-50 °C.
NLGI-класс - выберите консистенцию в зависимости от типа узла (NLGI 0-1 для высокоскоростных, NLGI 2 для универсальных, NLGI 3 для тяжелонагруженных).
ISO 21469 - желательно, чтобы смазка также соответствовала этому стандарту, что подтверждает соответствие гигиеническим требованиям на всем жизненном цикле.
Рекомендация производителя - смазка должна быть явно указана производителем оборудования как допустимая для данного типа узлов при использовании CIP или washdown. Если допуска в спецификации нет, свяжитесь с техподдержкой.
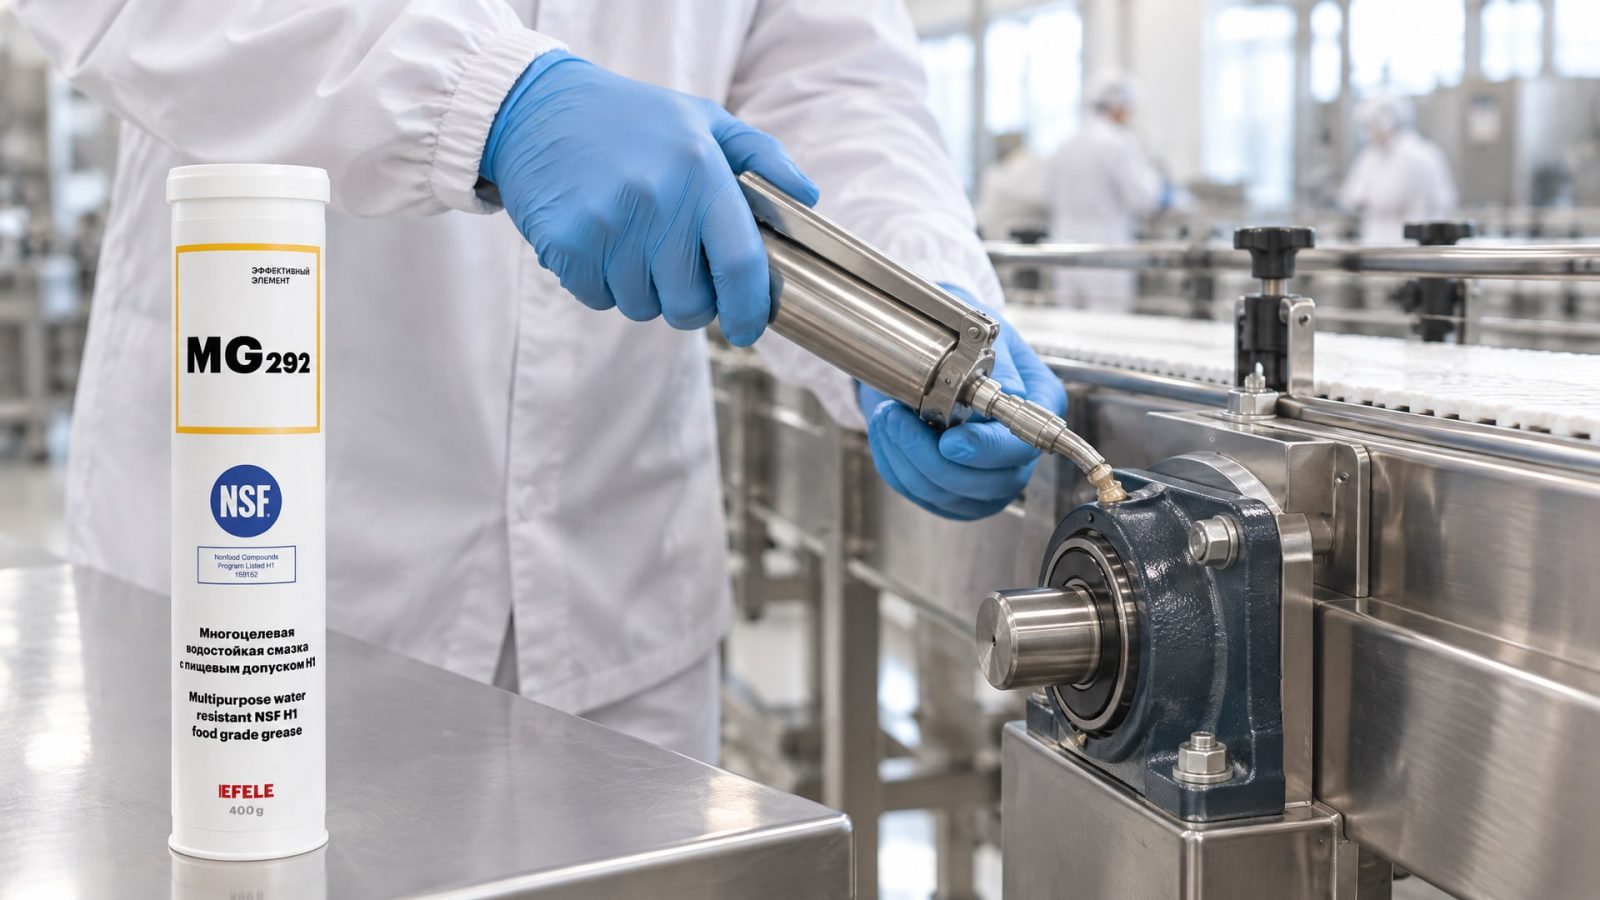
Для узлов, которые испытывают высокие нагрузки и частую мойку, например направляющие линий фасовки, часто выбирают EFELE MG-292, обладающую пищевым допуском NSF H1 и высокой водостойкостью. Это сочетание гарантирует, что защитный слой сохранится после цикла CIP-мойки и обеспечит надежную защиту узла от фреттинга и коррозии до следующего обслуживания.
Часто задаваемые вопросы
Чем отличается H1 от H2, и почему H2 нельзя использовать на пищевом оборудовании?
H1 - смазка, допускающая случайный контакт с пищей; применяется там, где возможна аварийная попадание смазки в продукт. H2 - промышленная смазка для зон, где контакт исключен полностью (например, цепи редукторов, расположенные над конвейером, но физически отделенные). H2 содержит ингредиенты, которые при попадании в пищу могут вызвать проблемы со здоровьем. На пищевых предприятиях использование H2 допустимо только в строго защищенных узлах, а во всех остальных случаях требуется H1.
Гарантирует ли маркировка «Food Grade» на этикетке, что смазка подходит для мойки?
Нет. «Food Grade» - это маркетинговое обозначение, которое может применяться к любой H1-смазке. Маркировка «Food Grade» не гарантирует водостойкость и химическую устойчивость к агрессивным моющим средствам. Для мокрых зон нужно специально проверить в техпаспорте стойкость к вымыванию и к щелочным/кислотным растворам.
Как часто нужно наносить смазку на узлы в условиях ежедневной CIP-мойки?
Частота зависит от типа смазки и режима мойки. Обычная H1-смазка может требовать переноса после каждого цикла мойки (каждый день или даже несколько раз в день). Высокоадгезивная водостойкая H1-смазка обычно держится 3-5 циклов мойки, что позволяет наносить ее 1-3 раза в неделю в зависимости от интенсивности обслуживания. Точный интервал следует сверить со спецификацией оборудования и рекомендациями производителя смазки.
Почему смазка вымывается при мойке, и как выбрать смазку, которая будет держаться?
Смазка вымывается, если ее молекулы слабо адгезируют к металлу и легко впитывают воду. Правильная водостойкая смазка содержит гидрофобные компоненты и имеет высокую адгезию, благодаря чему остается на узле даже при контакте с горячей водой и щелочами. При выборе смазки ищите в техпаспорте результаты тестов на водоотделяемость (должна быть близка к 100%) и стойкость к вымыванию (потеря не более 3-5%).
ISO 21469 - это обязательный стандарт, или он дополнительный к H1?
ISO 21469 - дополнительный стандарт, который расширяет гарантии H1. H1 говорит о допуске к контакту; ISO 21469 гарантирует, что смазка произведена, хранилась и маркирована в соответствии с гигиеническими требованиями на всем жизненном цикле. Для российских пищевых предприятий обязателен H1; ISO 21469 рекомендуется для компаний, интегрированных в международные цепочки поставок или экспортирующих продукцию.
Заключение
Пищевые смазки категории H1 защищают оборудование не только от трения, но и от смывания и разрушения защитной пленки под действием влаги, щелочных и кислотных моющих средств. Однако сам статус H1 не гарантирует водостойкость - это отдельное свойство, которое требуется специально проверять при выборе. Для оборудования, подвергающегося регулярной CIP-мойке или washdown-обработке, нужна комбинация трех характеристик: допуск H1, явно указанная стойкость к вымыванию и химическая устойчивость к щелочным/кислотным растворам, а также соответствующий NLGI-класс для конкретного типа узла.
При закупке смазки для влажной среды сверьтесь со спецификацией оборудования, проверьте техпаспорт на предмет результатов тестов водостойкости и стойкости к химикатам, и не ограничивайтесь только маркировкой «Food Grade» на этикетке. Правильный выбор смазки увеличит интервалы переноса с ежедневного на еженедельный, снизит затраты на обслуживание и продлит ресурс оборудования. Следующий шаг: если вы уже используете смазку, которая быстро вымывается при мойке, свяжитесь с вашим поставщиком или техподдержкой оборудования и запросите альтернативный вариант с подтвержденной водостойкостью и стойкостью к агрессивным моющим растворам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию металлических деталей автомобиля весной. Эффективный антикор автомобиля защитит от ржавчины.
Узнайте, почему стандартные анаэробные фиксаторы не подходят для крепления пластиковых деталей и какие альтернативы существуют.
Узнайте, как предотвратить рост бактерий в СОЖ, сохранить эффективность металлообработки и защитить здоровье операторов.