
Как предотвратить загрязнение пищевой продукции смазочными материалами
Загрязнение смазкой - одна из главных опасностей пищевой безопасности на производстве, которую часто недооценивают. Любая смазка, попадающая в продукт, рассматривается как химическое загрязнение и может привести к браковке партии, штрафам и потере репутации предприятия. Защита от такого риска начинается с выбора правильного материала и внедрения контрольных процедур, которые исключают не случайное попадание смазки в пищу. В этой статье разберемся, какие стандарты и практические шаги позволяют закупщикам и техническим специалистам минимизировать этот риск, и почему различие между классами смазок H1, H2 и H3 критично для вашего производства.
Статья предназначена для инженеров, закупщиков и специалистов по производству пищевых продуктов, которые хотят понять, как выстроить систему контроля смазок и выбрать материалы, соответствующие международным стандартам.
Классификация смазок по контакту с пищей и ее значение для защиты продукта
Не все смазки, маркированные как "пищевые", одинаковы.
Международная классификация NSF разделяет смазки на три категории в зависимости от возможности контакта с пищей, и выбор неправильного класса ведет к нарушению безопасности.
H1 - смазка для зон с возможностью случайного, неумышленного контакта с пищей. Это подшипники открытого доступа, шестерни, редукторы и направляющие вблизи продукта. H1-материалы физиологически инертны, без запаха, цвета и вкуса. Допускаемый предел попадания в продукт составляет 10 ppm для большинства веществ; для некоторых силиконовых составов этот порог еще ниже. H1-смазки производятся и хранятся в условиях, отвечающих стандарту ISO 21469:2006, что охватывает не только формулу, но и упаковку, производственный контроль и информирование пользователей о гигиенических требованиях применения.
H2 - смазка для оборудования, находящегося в зонах, где контакт с пищей исключен. Это редукторы, подшипники закрытых типов и механизмы, расположенные вне цеха обработки. H2 не требует соответствия ISO 21469, так как при правильной эксплуатации не должна попадать в продукт. Однако если на вашем производстве нарушена геометрия пространства или произошла утечка, H2 в пище не допускается.
H3 - смазка на основе пищевых масел или специальных допустимых веществ, используемая для удаления ржавчины, защиты металлических поверхностей и для оборудования, где прямой контакт с продуктом предусмотрен или допускается (например, кондитерское оборудование). H3 чаще применяют перед упаковкой, и остатки должны быть смыты или вытерты до состояния, исключающего перенос в пищу.
Ошибка в выборе класса - например, использование H2 возле конвейера с открытым продуктом - с высокой вероятностью приведет к загрязнению партии и требует документирования инцидента и немедленного расследования.
Стандарты и нормативные требования, обеспечивающие защиту
Выбор смазки по гарантиям защиты требует знания трех ключевых нормативных документов.
ISO 21469:2006 - международный стандарт, задающий гигиенические требования к составу, производству, хранению, использованию и обращению со смазками, которые могут иметь случайный контакт с продуктами в пищевой, косметической, фармацевтической, табачной и кормовой промышленности. Стандарт не охватывает смазки, являющиеся пищевыми добавками или находящиеся в прямом контакте как ингредиент; это именно нормативная база для incidental contact. ISO 21469 проверяет не только формулу продукта, но и систему контроля на заводе-производителе, процедуры упаковки, хранения и маркировки.
21 CFR 178.3570 (США, FDA) - регуляторное требование о том, что смазки с допуском на случайный контакт с пищей должны отвечать определенным критериям безопасности. Это требование часто называют "FDA food contact" и его выполнение подтверждается отчетом о соответствии.
FDA Food Code 2022 - пищевой кодекс, в котором прямо указано, что смазки на пищеконтактных поверхностях, подшипниках и шестернях, расположенных так, что смазка может попасть в пищу, должны соответствовать требованиям incidental food contact.
При закупке H1-смазки убедитесь, что в паспорте указаны ссылки на NSF H1 listing и/или ISO 21469, а также соответствие 21 CFR 178.3570. Надпись "food grade" без указания конкретных стандартов и номера сертификации - недостаточный критерий.
Выявление и контроль точек риска через lubrication survey
Первый практический шаг к защите - провести на производстве lubrication survey, аудит всех точек смазки.
Цель - выявить узлы, где смазка может попасть в продукт, оценить риск утечек, протечек и стекания, и документировать, какой класс смазки требуется в каждой точке.
Процесс survey включает:
Визуальный осмотр всей линии оборудования: конвейеры, редукторы, подшипники, направляющие, шпиндели, прессы, охлаждающие системы.
Определение расположения узла относительно продукта и пищеконтактных поверхностей. Если смазка может стечь, разбрызгаться или быть перенесена воздухом и грязью на продукт или на поверхность, которая позже соприкасается с пищей - это зона H1.
Оценка состояния уплотнений и сальников. Протечки и вымывание смазки часто указывают на необходимость замены уплотнительных элементов или на неправильный выбор вязкости.
Документирование результатов в таблице: "Узел" - "Класс смазки" - "Текущий материал" - "Период переподсмазки" - "Замечания".
После survey точки H1 заносятся в HACCP-план как химические опасные факторы. Устанавливаются критические контрольные точки (CCP), где проводится проверка: - Правильность типа и класса смазки в каждой точке. - Отсутствие протечек и избытка смазки. - Соответствие графика переподсмазки рекомендациям производителя оборудования.
Включение смазок в HACCP-план и управление рисками
Включение смазок в HACCP-план - не формальность, а ключевой элемент управления химическими опасностями.
На большинстве пищевых производств смазки становятся критической контрольной точкой (CCP) или по крайней мере операционной предусмотрительной мерой (OP).
Для каждой точки H1 определяют: - Допустимый предел: отсутствие видимого избытка, протечек, консистенция смазки (не расслоение, не затвердевание). - Метод контроля: визуальная проверка при каждом техническом обслуживании, запись в журнал. - Корректирующие действия при отклонении: остановка линии, очистка или замена смазки, повторное измерение вязкости и адгезии.
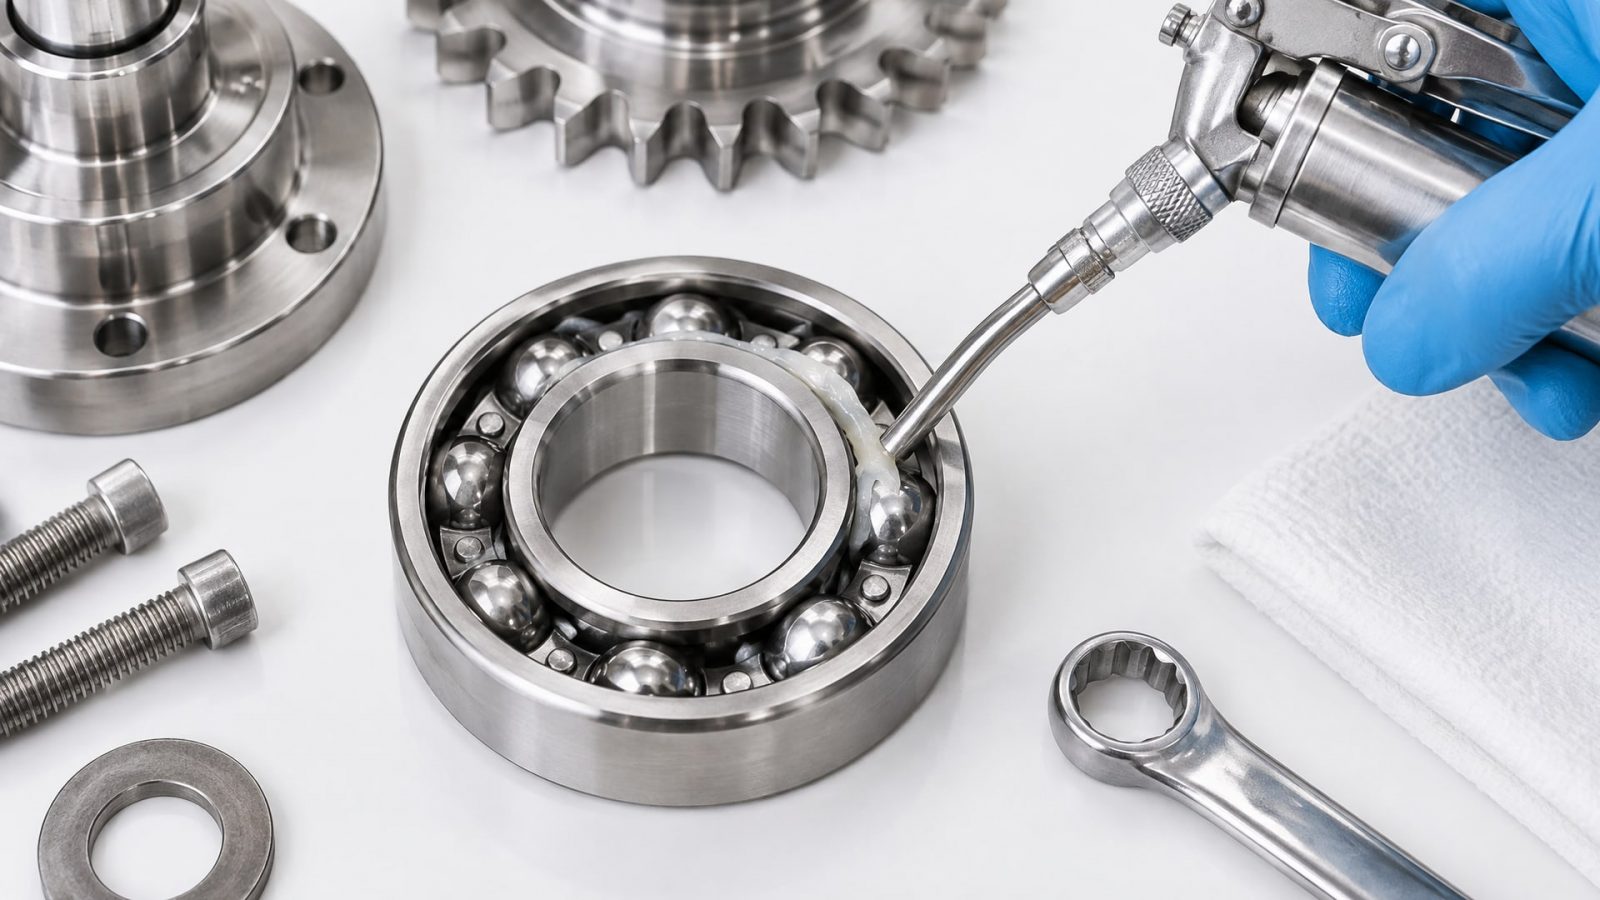
На практике это означает, что когда техник переподсмазывает подшипник или направляющую, он обязан: 1. Убедиться, что используется именно H1-смазка из правильной тары (не перепутана с H2 или универсальным материалом). 2. Нанести смазку тонкой пленкой в нужном количестве, исключая избыток и стекание на продукт. 3. При необходимости удалить излишки с поверхностей, контактирующих с пищей. 4. Записать в журнал дату, время, материал и замечания.
Если смазка все же попала в продукт - например, обнаружена при входном контроле или на линии сортировки - партия подлежит браковке. Инцидент фиксируется, проводится анализ причин (неправильный выбор класса смазки, недостаток контроля, отказ уплотнения, ошибка персонала), и принимаются меры для предотвращения повторения.
Контроль хранения, маркировки и недопущение подмены смазок
На практике до 30% инцидентов загрязнения происходит из-за путаницы при хранении и выдаче смазок - непищевая смазка попадает в бак, предназначенный для H1, или упаковка теряет маркировку.
Организация работы со смазками требует:
Отдельное хранилище для H1 и непищевых смазок с понятной физической разделением (разные полки, разные цехи, красная маркировка для непищевых).
Четкая маркировка тары: на каждой банке, канистре или шприце указывают название смазки, класс (H1/H2/H3), дату изготовления, дату вскрытия упаковки, срок годности. Потерты или неразборчивые надписи - причина для отказа в использовании.
Контроль при приемке: проверка соответствия заказанного класса, сличение реквизитов с сертификатом NSF/ISO 21469, проверка целостности упаковки и отсутствия протечек.
Проверка сроков годности перед выдачей. Просроченная смазка может изменить свои свойства (загустеть, расслоиться, окислиться), что влияет на адгезию и риск утечек.
Использование дозирующих устройств вместо переливания из общей тары. Это исключает перекрестное загрязнение и облегчает документирование.
Подготовка персонала: все, кто работает со смазками, должны понимать различие между H1, H2 и H3, знать, где и какую смазку применяют, и почему нельзя заменять H1 на непищевую.
Рекомендации по выбору и применению пищевой смазки H1
При выборе H1-смазки для конкретного оборудования инженер и закупщик должны сопоставить три критерия: требования оборудования (температурный диапазон, вязкость, нагруженность), сценарий риска (подшипник открытый или закрытый, вблизи ли продукта) и характеристики материала.
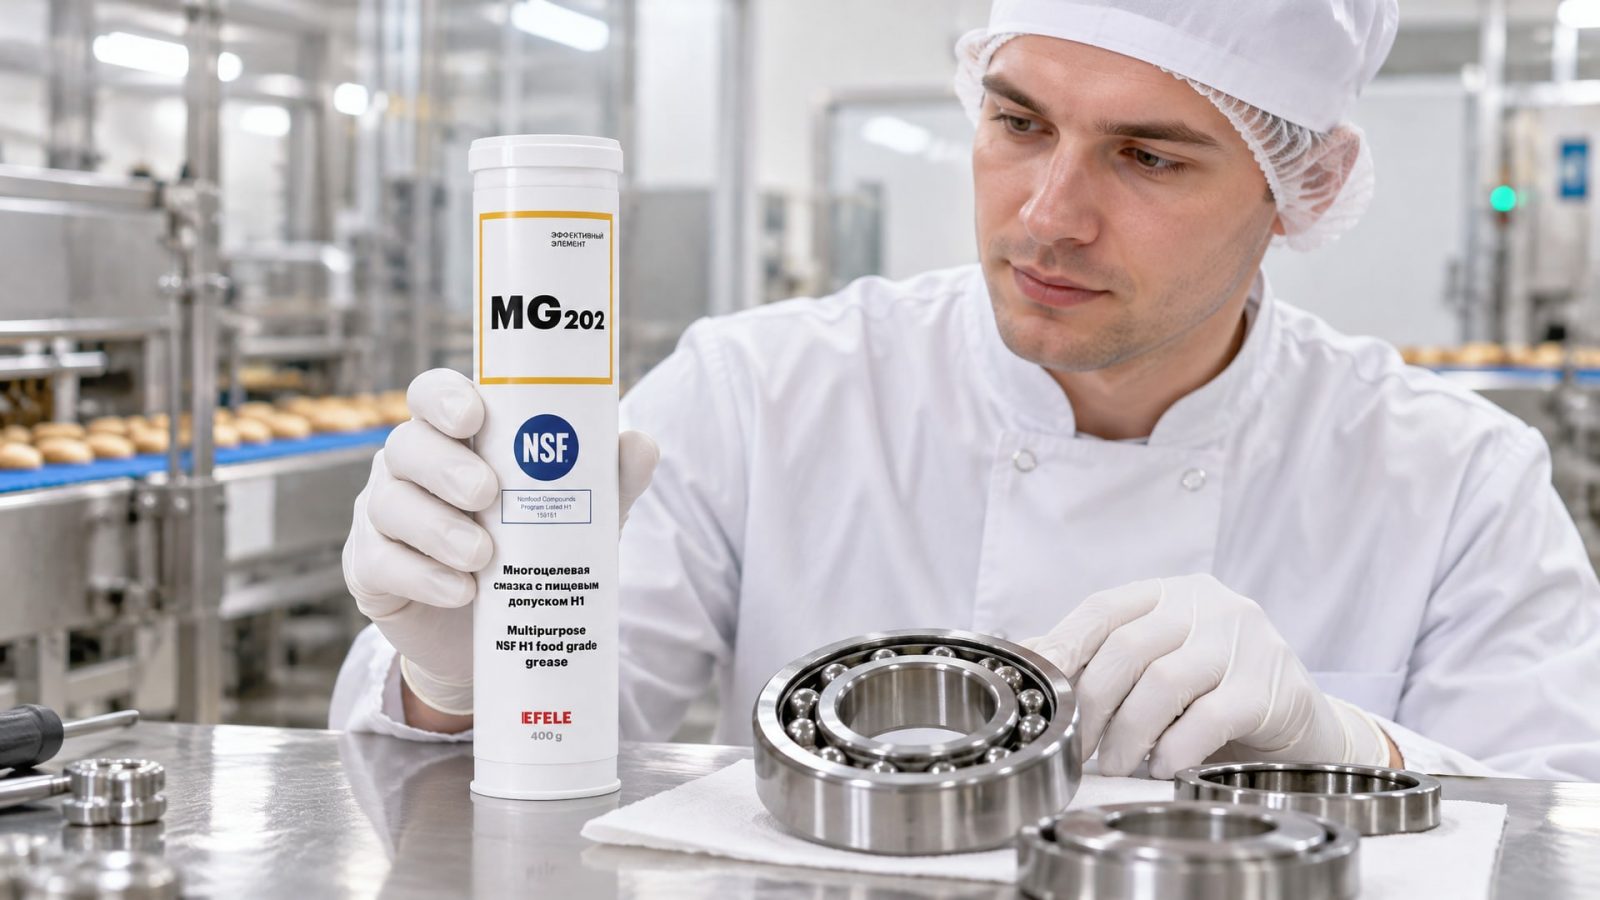
Подшипники и направляющие вблизи конвейеров с открытым продуктом или холодильных систем часто работают в условиях низких температур, вымывания водой и механического загрязнения. Здесь требуется H1-смазка с хорошей адгезией (способностью удерживаться на металле без размазывания), стабильностью при охлаждении и водостойкостью. При такой схеме применения на предприятиях используют пластичные смазки консистенции NLGI 2, которые не растекаются и хорошо держатся на движущихся парах. Смазка EFELE MG-202 (NSF H1) часто выбирается для подшипников и направляющих в этих условиях благодаря своей адгезии и нейтральности к остаткам моющих средств, которыми обрабатывают оборудование после смены.
Для уплотнений, пластиковых деталей и скользящих пар, где важна не вязкость, а равномерное распределение и предотвращение прилипания, закупщики часто выбирают низкотекучие аэрозольные составы или масла в шприцах. На линиях массового производства - где скорость и удобство критичны - такие материалы позволяют избежать излишней контаминации и ускорить техническое обслуживание.
Перед закупкой убедитесь: - В паспорте (TDS) указана температура применения (например, -20…+60°C, -30…+80°C). - Указаны NSF H1 listing и номер сертификата ISO 21469 или ссылка на документ соответствия. - Приведены данные о вязкости (если это масло), консистенции NLGI (если это смазка), адгезии и водостойкости. - Упаковка соответствует вашим производственным потокам: банки, шприцы, аэрозоли.
Совет инженера: работа со смазками в условиях санитарной обработки
На пищевых производствах оборудование после смены моют горячей водой с моющими и дезинфицирующими средствами.
Если на направляющих, болтах или защитных крышках остается смазка, она может быть размазана, эмульгирована щелочным раствором или перенесена каплей на продукт при следующем цикле. Много инцидентов загрязнения происходит именно по этой причине.
Проверка показала: на участке конвейерной системы холодильной камеры после замены смазки в подшипниках направляющих начались срывы ремня и шумы, хотя консистенция смазки была в норме. Выяснилось, что используемая смазка, хотя и имела маркировку H1, не была протестирована на совместимость с щелочными средствами, которыми мыли оборудование после смены. Каждый раз при санитарной обработке щелочь частично размывала смазку, нарушая сцепление. Переход на специально подобранный материал - с проверкой адгезии после воздействия щелочного раствора - восстановил надежность узла и исключил риск попадания вымытой смазки на продукт.
Совет: если ваше оборудование подвергается регулярной санитарной обработке горячей водой и щелочными средствами, используйте H1-смазку, которая специально протестирована на устойчивость к таким воздействиям. Спрашивайте в паспорте данные о тестировании на совместимость с санитарными средствами. После мойки осмотрите зоны смазки на предмет отсутствия смазочного налета на пищеконтактных поверхностях.
Часто задаваемые вопросы
Можно ли использовать H2-смазку вблизи продукта, если ее не видно?
Нет. Видимость не критерий - риск важен. Если узел расположен так, что при утечке, вибрации или техническом обслуживании смазка может попасть на продукт или пищеконтактную поверхность, требуется именно H1. H2 применяют только в зонах, полностью изолированных от пищи и производственного контура. Ошибка в выборе чревата браковкой партии.
Что означает "10 ppm" для H1-смазки и как это проверить?
10 ppm (частей на миллион) - это допустимый предел случайного попадания H1-смазки в продукт по массе без риска для здоровья. На практике это не проверяется методом анализа каждой партии - это гарантия формулы и производства смазки, подтвержденная ISO 21469. На производстве контроль ведется через процедуры: правильный выбор класса смазки, отсутствие протечек, удаление излишков и документирование.
Почему HACCP важен при использовании H1-смазок?
Потому что смазка остается химическим веществом, и ее попадание в пищу - это внутренний риск, который предприятие обязано контролировать. Включение смазок в HACCP-план означает: вы определили точки риска, установили критические параметры (класс смазки, отсутствие протечек), назначили ответственных и завели журнал контроля. Если произойдет инцидент, у вас будут данные для расследования и корректирующих действий.
Отличается ли ISO 21469 от маркировки H1?
ISO 21469 - это полный гигиенический стандарт производства, упаковки и хранения смазок с incidental contact. Маркировка H1 - это класс применения, указывающий на допуск к случайному контакту. Смазка может иметь маркировку H1, но не производиться в соответствии с ISO 21469; в этом случае она не рекомендуется. Проверяйте в документации наличие обоих: маркировки H1 и подтверждения соответствия ISO 21469.
Что делать, если непищевая смазка случайно попала в оборудование?
Необходимо немедленно остановить линию, удалить загрязненную смазку, очистить узел (протереть, возможно, промыть), перед повторным запуском убедиться в отсутствии остатков. Любую продукцию, произведенную до обнаружения, следует отнести к браку. Инцидент документируется, проводится анализ причин и принимаются меры (переподготовка персонала, усиление контроля маркировки, разделение хранилищ).
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами - это не одно действие, а система, состоящая из правильного выбора класса смазки, включения смазок в HACCP-план, контроля хранения и маркировки, а также подготовки персонала. Различие между H1, H2 и H3 не является маркетинговым различием - это регуляторное требование, отражающееся в стандартах ISO 21469:2006 и 21 CFR 178.3570. Проведение lubrication survey на начальном этапе позволяет выявить все точки риска и выстроить документированную систему контроля.
Практический шаг на вашем производстве: проведите совещание с инженерно-техническим составом, закупщиками и операторами; определите вместе все узлы смазки на критических линиях; заполните таблицу "Узел - требуемый класс смазки - текущий материал"; убедитесь, что каждая H1-смазка имеет в паспорте ссылку на ISO 21469 и NSF H1 listing; организуйте раздельное хранилище и переподготовку персонала. Эти меры исключат большинство инцидентов загрязнения и подтвердят вашу приверженность пищевой безопасности перед аудиторами и покупателями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проводить обслуживание системы СОЖ и удалять отложения, не прерывая работу оборудования, для повышения качества обработки.
Узнайте, как выбрать резьбовой фиксатор для герметизации соединений, избегая распространенных ошибок при его нанесении.
Узнайте, чем смазать ворота гаража, чтобы обеспечить плавность хода и продлить срок службы механизмов, избегая распространенных ошибок.