
Как снизить расход концентрата СОЖ при фрезеровании и точении
Расход концентрата смазочно-охлаждающей жидкости - одна из значительных статей затрат в цехе. Многие закупщики видят только два варианта: либо работать на повышенных концентрациях и терпеть перерасход, либо занижать долю и получать брак на сложных операциях. На самом деле третий путь - оптимизация системы - дает реальные результаты: по данным практических внедрений, расход можно снизить на 20-40% без потери качества обработки, если правильно организовать контроль концентрации, фильтрацию и подачу СОЖ в зону резания.
Статья рассчитана на инженеров, технологов и снабженцев, которые хотят разобраться, почему концентрат уходит быстрее, чем положено, и какие практические шаги вернут расход под контроль.
Откуда берется перерасход концентрата
Перерасход редко происходит по одной причине.
Обычно это сочетание нескольких факторов: испарение воды из открытых ванн, унос СОЖ со стружкой и масляными туманами, незаметные утечки в трубопроводах и соединениях, неконтролируемые доливы при попадании воды или стружки в бак, а также неправильная концентрация в исходной заправке.
В цехах часто складывается привычка: если качество обработки немного падает, добавляют концентрата, не проверив фактическую концентрацию. Результат - цикл накапливания: каждый «аварийный» долив приближает систему к насыщению, а потом требуется частичная замена ванны, что снова выливается в затраты. Закупщики и технологи, которые начинают вести регулярный контроль, почти всегда обнаруживают, что фактическая концентрация гуляет в пределах 2-3%, не совпадая с расчетной.
Еще один скрытый источник потерь - открытые системы подачи СОЖ с прямым разбрызгиванием. Часть жидкости попадает не в зону резания, а разлетается в цех, оседает на полу и оборудовании. При переходе на направленную подачу с соплами, ориентированными на инструмент, расход подчас снижается на 10-15% при неизменном качестве.
Как рассчитать реальный расход
Многие компании путают первоначальную заправку системы с текущим потреблением.
Заправка - это разовая операция при запуске станка или замене старой СОЖ на новую. Текущий расход - это то, что реально тратится каждый месяц и год.
Формула расчета текущего расхода:
Расход концентрата = (V системы × C требуемая / 100) - остаток + доливы + замены
Где: - V системы - объем жидкости в ванне и в циркуляционной системе (в литрах); - C требуемая - рекомендованная производителем концентрация для данной операции (в процентах); - остаток - неиспользованный концентрат из предыдущего периода; - доливы - дополнительные заливки концентрата при снижении уровня; - замены - объем концентрата при частичной или полной смене ванны.
Примерный расчет для цеха с одной фрезерной системой объемом 200 литров, работающей на концентрации 6%: - Стартовая заправка: 200 × 6 / 100 = 12 литров концентрата. - За месяц активной работы типовой расход на доливы: 2-4 литра (в зависимости от утечек и испарения). - Частичная замена раз в три месяца: 50-100 литров эмульсии, что соответствует 3-6 литрам концентрата. - Итого месячный расход: примерно 5-8 литров концентрата на установку среднего размера.
Этот расчет показывает, что экономия начинается не с занижения концентрации, а с честного учета всех потоков. Как только цех понимает, куда уходит концентрат, начинают работать с каждым каналом.
Оптимальная концентрация для фрезерования и точения
Рекомендованные диапазоны известны: для точения и фрезерования стали это 5-8%, для чернового фрезерования нержавеющей стали - выше, 8-12%.
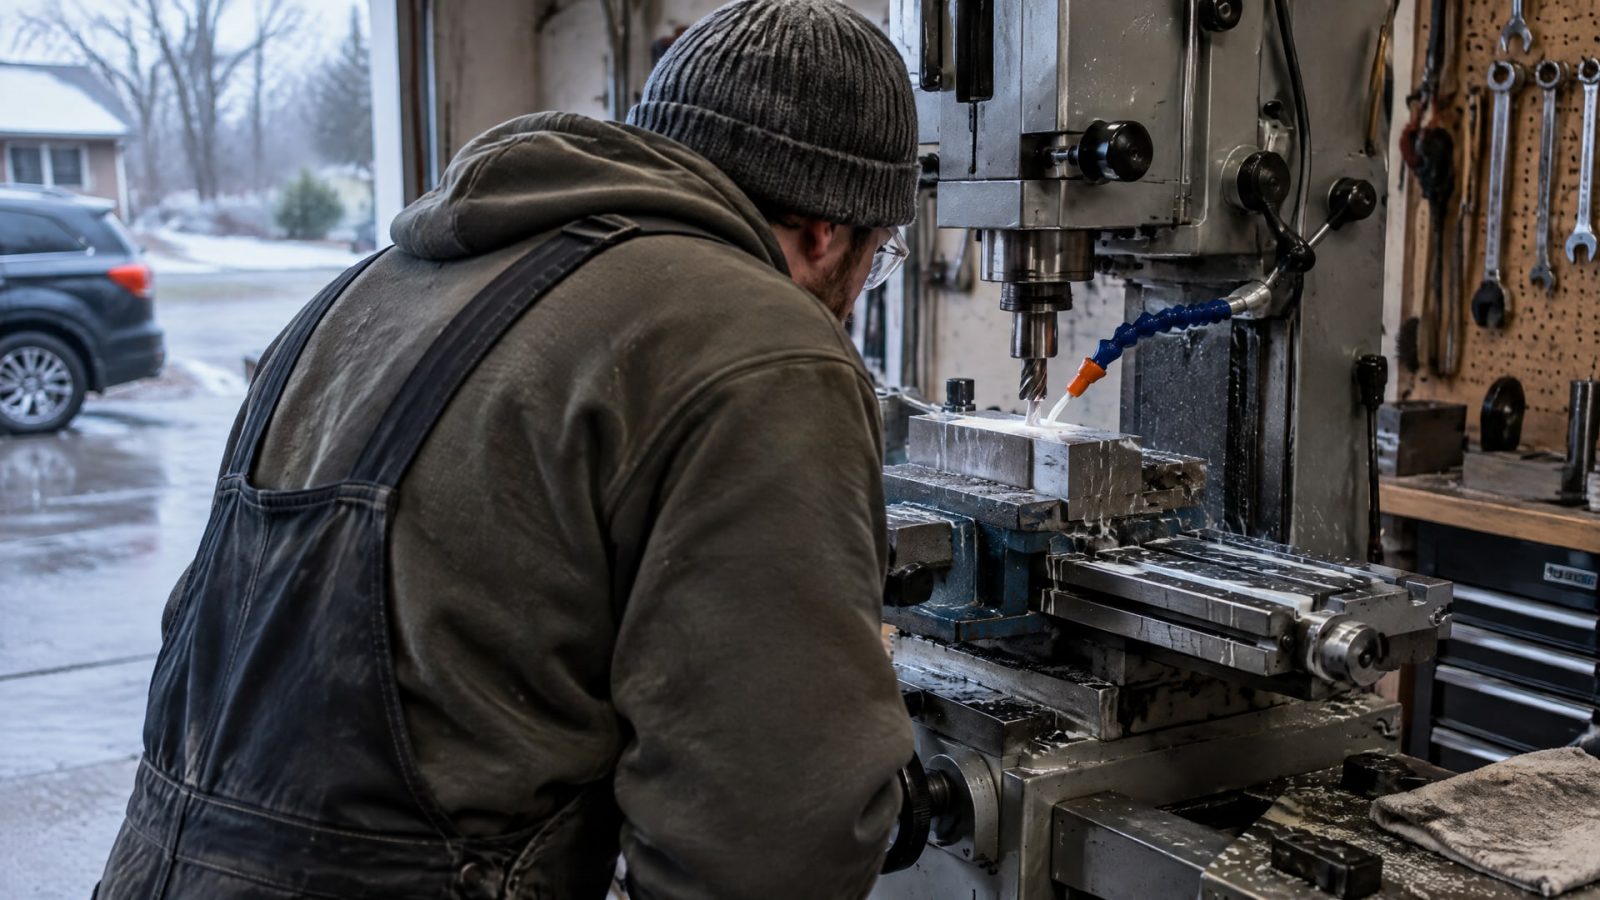
Но рекомендация - не закон природы, а отправная точка.
Многие инженеры недооценивают роль первого опыта: начинают с концентрации, указанной в техническом описании СОЖ или по памяти от предыдущего поставщика, затем корректируют по фактическим результатам. Если качество обработки стабильно, припуски на финишные переходы предсказуемы, а инструмент не перегревается, концентрацию можно считать оптимальной.
Ошибка многих закупщиков в том, что они занижают концентрацию, думая сэкономить. На деле это приводит к двум проблемам: - Инструмент перегревается, его стойкость падает, режущая кромка изнашивается быстрее, требуется частая замена; - Качество обработки страдает: геометрия деталей выходит за допуски, требуется доработка, растет брак и переделка.
Результат: экономия на концентрате оборачивается потерями на инструменте и переделке, которые в 3-5 раз перекрывают сэкономленное. Профильные компании придерживаются правила: начинать с рекомендованной концентрации, а повышать только при особо тяжелых нагрузках или сложных материалах, а не при первых признаках проблем.
Контроль концентрации через рефрактометр и регулярные измерения
Рефрактометр - главный инструмент стабилизации.
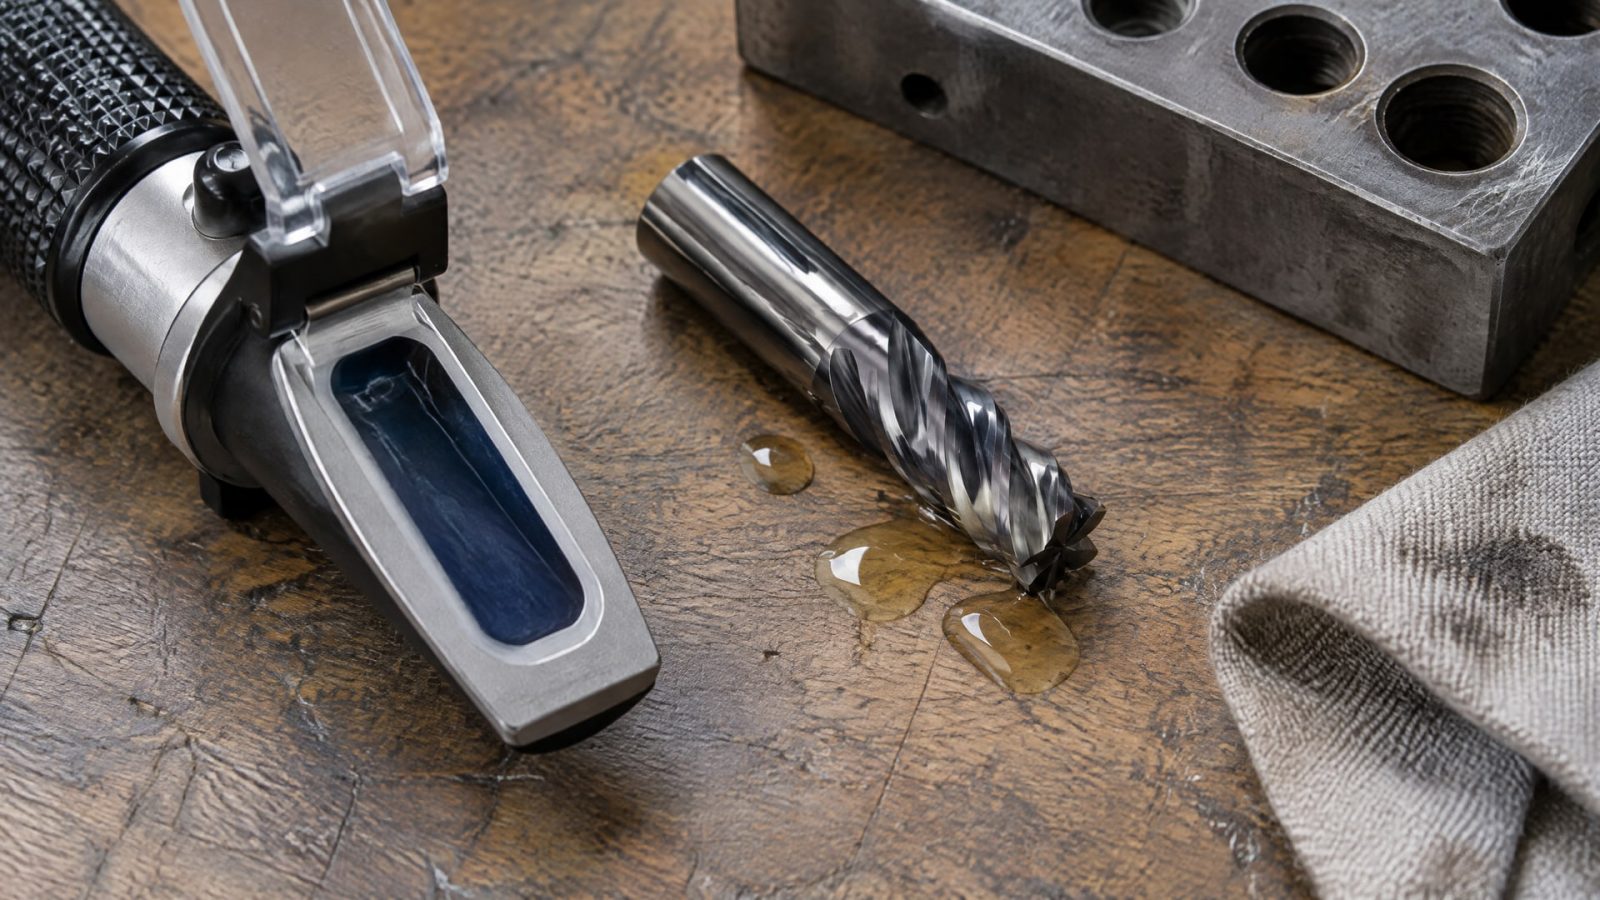
Он измеряет преломление света в эмульсии и дает прямое показание концентрации концентрата в водной смеси. Погрешность хорошего рефрактометра - в пределах 0,2-0,5%, что достаточно для производственной практики.
Допуск по концентрации рекомендуется держать в пределах ±0,5% от номинала. Пример: если целевая концентрация 5%, допустимый диапазон -4,5-5,5%. Если фактическая концентрация упала ниже 4,5%, охлаждение и смазывание ослабевают; если выше 5,5%, концентрат расходуется впустую и возрастает риск эмульсионной нестабильности.
Частота контроля зависит от интенсивности работы и возраста системы: - Для новой системы или после замены эмульсии - ежедневно в первую неделю, затем 2-3 раза в неделю. - Для стабильной системы в обычном режиме -1-2 раза в неделю. - Для интенсивного производства с несколькими станками на одной ванне - ежедневно или дважды в день.
Ведение простого журнала измерений (дата, время, показание рефрактометра, примечания) позволяет увидеть тренд: растет ли концентрация или падает, насколько быстро, в какие дни. Если концентрация стабильна колеблется в узких пределах, система хорошо управляется. Если скачет на 1-2% за день - есть утечка, испарение или неконтролируемые доливы.
Направленная подача СОЖ в зону резания
Один из действенных способов снизить расход - пересмотреть способ подачи.
Традиционные открытые системы с потеками и разбрызгиванием по всему станку - это не только грязь в цехе, но и прямая потеря материала. Часть СОЖ никогда не попадает в зону резания, а просто расходится туманом.
Переход на целевую подачу через сопла, ориентированные на инструмент и место контакта стружки с режущей кромкой, дает эффект сразу: - Расход подачи можно снизить на 10-20% при той же охлаждающей способности, потому что вся жидкость работает. - Чистота в цехе улучшается, персонал получает меньше контакта с аэрозолями. - Теплоотвод локализуется, что полезно при обработке жаропрочных материалов.
Для фрезерования с высокой подачей (40-70 бар при подаче через шпиндель) направленная доставка СОЖ критична, потому что объемы высоки. Даже небольшой процент непродуктивных потерь на открытой системе означает сотни литров за месяц.
Автоматические смесители, установленные на входе системы подачи, поддерживают концентрацию на уровне по мере доливов и помогают избежать ручных ошибок. Они дороже, но окупаются снижением расхода и уходом времени на контроль.
Фильтрация, чистка системы и контроль качества воды
Грязь в ванне - одна из главных причин деградации СОЖ и ускоренного расхода концентрата.
Стружка, полимеры, микроорганизмы, ржавчина от оборудования создают взвесь, которая осаждается, засоряет фильтры, снижает теплоотвод и заставляет оператора добавлять концентрат, чтобы восстановить охлаждение.
Регулярная фильтрация - основа долговечности эмульсии. Рекомендуется: - Установить сменные картриджные фильтры с грубой (25-50 микрон) и тонкой (3-10 микрон) очисткой. - Проверять и заменять картриджи по расписанию или при росте перепада давления на манометре. - Один-два раза в месяц проводить промывку системы трубопроводов с целью удаления отложений.
Качество воды, используемой при разведении концентрата, часто недооценивается. Жесткая вода с высоким содержанием солей кальция и магния может нарушить стабильность эмульсии, привести к расслоению и выпадению осадков. Рекомендуется использовать мягкую воду или деионизированную; если невозможно, можно применить умягчители и противовспенивающие добавки, но это увеличивает затраты.
При правильной фильтрации одна ванна СОЖ может работать 6-12 месяцев без полной замены, при замене только 20-30% объема за этот период. Это значительно снижает удельный расход концентрата в пересчете на машинные часы.
Совет инженера: как внедрить контроль расхода на реальном производстве
Сценарий: цех проводит фрезерование стали и нержавеющей стали на четырех установках с общей системой подачи СОЖ объемом 500 литров.
Вели историю расходов - за год потратили 150 литров концентрата при плане 80 литров. Брак и переделка на уровне 5-7%.
Что сделали: 1. Провели аудит: проверили рефрактометром фактическую концентрацию на каждом станке - она варьировалась от 3,5% до 8,5%, вместо целевых 6%. 2. Осушили и очистили ванну, заменили картриджи фильтров, заново залили эмульсию на концентрации ровно 6%. 3. Установили контрольный график: ежедневное измерение концентрации рефрактометром, запись в журнал, еженедельная проверка уровня и герметичности подсоединений. 4. Переориентировали сопла подачи со сбрызгивания на целевую подачу к режущей кромке; давление и расход остались прежними, но потери упали. 5. Внедрили автоматический смеситель для доливов: он добавляет концентрат пропорционально снижению уровня, не требуя ручного расчета. 6. Один раз в месяц проводят промывку системы и замену половины картриджей.
Итог: за следующие 9 месяцев расход концентрата снизился до 85 литров при плане 82 литра. Брак упал до 2-3%, инструмент ходит дольше. Что важнее - все операторы теперь видят, как работает система, и не занимаются эмпирическим добавлением ненужного концентрата.
EFELE CF-627 (водосмешиваемый концентрат) применяется в подобных схемах благодаря высокой стабильности эмульсии и совместимости с автоматическими смесителями; он позволяет удерживать узкие допуски по концентрации даже при частых доливах.
Частые ошибки при попытке снизить расход
Первая ошибка - занижение концентрации сразу на 30-50% в надежде на резкую экономию.
На деле это ведет к потере охлаждения, перегреву инструмента и деталей, образованию прижогов и в итоге к переделке. Инструмент изнашивается быстрее, цена его замены перекрывает всю «сэкономленную» разницу.
Вторая ошибка - полное игнорирование контроля концентрации. Оператор добавляет концентрат «на глаз» или по памяти, не проверив фактическое содержание. За несколько недель концентрация может вырасти с целевых 6% до 9-10%, и никто этого не замечает до тех пор, пока эмульсия не расслоится или не дорожает счет за концентрат.
Третья ошибка - неполная замена ванны при деградации эмульсии. Старая система содержит накопленные загрязнения, микроорганизмы, окисленные остатки присадок. Если просто долить туда свежий концентрат, он быстро деградирует, и расход ускорится.
Четвертая ошибка - игнорирование утечек. Незаметный подтек в соединении может выливать 1-2 литра в день, что за месяц составляет 30-60 литров - внушительный расход. Проверка герметичности занимает час, но окупается многократно.
Пятая ошибка - попытка снизить расход только за счет уменьшения подачи без анализа качества. Вместо того чтобы перейти на направленную подачу или устранить утечки, просто снижают напор помпы. Результат - охлаждение ослабевает, качество обработки падает, а скрытые проблемы остаются.
Часто задаваемые вопросы
Какая оптимальная концентрация для фрезерования и точения?
Для большинства операций фрезерования и точения стали рекомендуется диапазон 5-8%. Для тяжелого фрезерования нержавеющей стали допустимо повышение до 8-12%. Правильная концентрация выбирается экспериментально, начиная с рекомендации производителя СОЖ, затем корректируется по качеству обработки, жизни инструмента и теплоотводу. Занижение концентрации ради экономии приводит к увеличению расходов на инструмент и переделку.
Как часто нужно проверять концентрацию рефрактометром?
Для стабильного производства достаточно проверки 1-2 раза в неделю. Если процесс новый, после замены эмульсии или при интенсивной работе - ежедневно или дважды в день. Ведение журнала измерений помогает выявить тренды и подозрительные скачки, указывающие на утечки, испарение или неправильные доливы.
На сколько процентов можно снизить расход без потери качества?
По практическим внедрениям комплексная оптимизация (контроль концентрации, фильтрация, направленная подача, устранение утечек) позволяет снизить расход на 20-40%. Это достигается не занижением концентрации, а исключением непроизводительных потерь и стабилизацией эмульсии. Одновременно улучшается качество обработки и надежность процесса.
Чем опасно превышение концентрации?
Избыток концентрата увеличивает расход без гарантии улучшения охлаждения или смазывания. Может возникнуть эмульсионная нестабильность (расслоение, выпадение осадков), затрудняется фильтрация, эмульсия быстрее старит и окисляется. На коже персонала может вызвать раздражение. Главное - зря тратится концентрат.
Какое влияние оказывает качество воды на расход СОЖ?
Жесткая вода нарушает стабильность эмульсии, может привести к выпадению осадков и расслоению. Это снижает эффективность, вынуждает добавлять концентрат для восстановления свойств. Использование мягкой или деионизированной воды при разведении концентрата позволяет избежать этих проблем и удлить срок службы ванны, снижая удельный расход.
Заключение
Снизить расход концентрата СОЖ при фрезеровании и точении - реальная задача, но она решается не занижением концентрации, а комплексной оптимизацией системы. Начните с честного расчета текущего расхода, разделив его на стартовую заправку и текущее потребление на доливы и замены. Затем проведите контроль фактической концентрации рефрактометром, выявите и устраните утечки, настройте направленную подачу в зону резания и организуйте регулярную фильтрацию. Практические внедрения показывают, что при таком подходе расход снижается на 20-40% без потери качества, а то и с его улучшением.
Следующий шаг - выбрать дату для первого аудита системы подачи СОЖ: проверить концентрацию на каждом станке, состояние фильтров и герметичность, затем составить план действий по приоритетам. Инвестиция в рефрактометр, автоматический смеситель и регулярное обслуживание окупается в течение 2-3 месяцев снижением расходов и улучшением надежности процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает коррозия металла от СОЖ, как ее предотвратить и какие проверки необходимы для защиты оборудования.
Аналоги пищевых смазок: как выбрать оптимальные по допуску NSF H1 и характеристикам для лучшей стоимости владения.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок и как избежать ошибок при смене.