
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
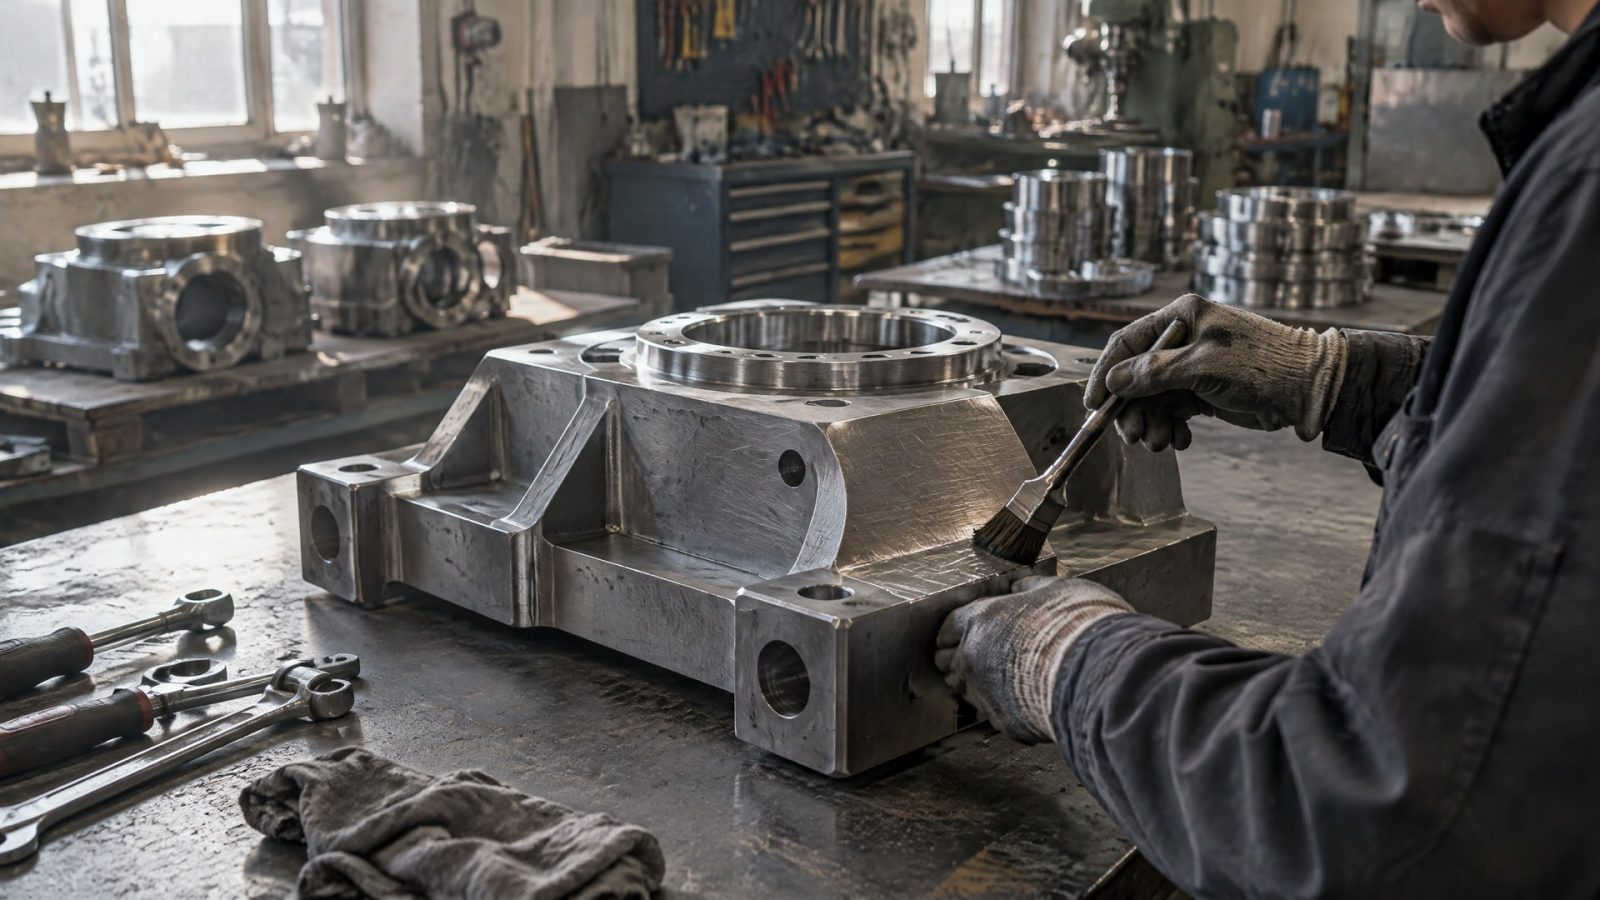
Чтобы улучшить адгезию финишного покрытия к металлу, удалите загрязнения, оксиды и слабосвязанные частицы, затем сформируйте подходящий профиль поверхности и очистите ее повторно. Набивка риски увеличивает площадь контакта покрытия с основанием, но сама по себе не гарантирует прочное сцепление: на загрязненном металле абразивная обработка может ухудшить результат.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ подготовки поверхности и оценивают качество работ. Разберем, как связаны рискование и адгезия, в какой последовательности проводить очистку и обработку, какие стандарты помогают контролировать поверхность и почему для пластика, 3D-печати и полиэфирной смолы нужны отдельные решения.
Как набивка риски влияет на адгезию
Набивка риски создает на поверхности рельеф, который увеличивает площадь контакта с финишным покрытием.
Одновременно механическая обработка может снимать оксидные слои и слабые поверхностные загрязнения. Благодаря этому покрытие получает более подходящее основание для сцепления, чем на гладкой, загрязненной или окисленной поверхности.
Однако принцип «чем грубее, тем лучше» не работает. Избыточная или неподходящая обработка не исправит остатки масла, жира, влаги и пыли. Если начать шлифование до удаления загрязнений, абразив может распределить их по поверхности или вдавить в металл. В итоге риска будет, а надежной адгезии не появится.
Важны три условия: основание должно быть чистым, поверхность после обработки - стабильной, а профиль - подходящим для материала и выбранного покрытия. Универсального режима для всех металлов и составов нет. Шлифование, обработка проволочной щеткой и абразивная очистка решают разные задачи по удалению оксидов и формированию рельефа.
Механическая подготовка поверхности перед нанесением покрытия - не отдельная операция, а часть технологической последовательности. Риска помогает покрытию сцепиться с основанием, но только если после абразивной обработки удалены рыхлые частицы. Поэтому при оценке результата смотрят не только на выраженность следов абразива, но и на чистоту металла.
Подготовка поверхности: порядок очистки и абразивной обработки
Для получения стабильного результата соблюдайте последовательность: очистка, механическая обработка, финальная очистка.
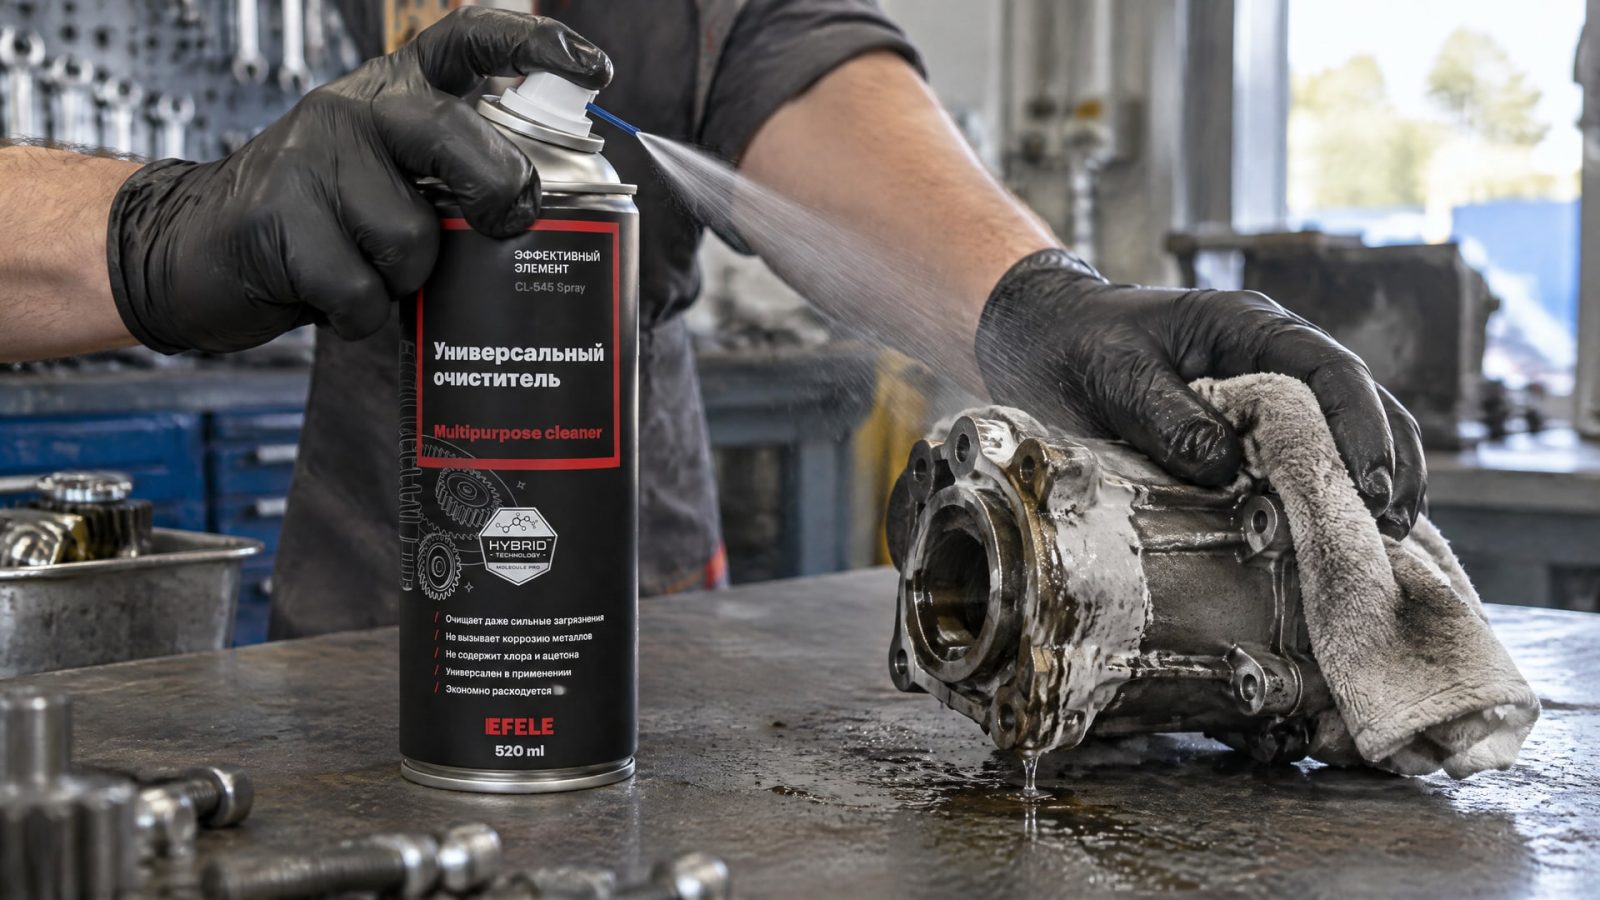
Предварительное обезжиривание предотвращает размазывание загрязнений во время шлифования. После абразивной обработки повторная очистка удаляет пыль и остатки частиц, а также открывает свежую поверхность.
Если пропустить первый этап, механическая обработка может не убрать загрязнение, а распределить его. Если пропустить финальную очистку, рыхлая пыль останется между металлом и покрытием. В обоих случаях внешне подготовленная поверхность не обязательно будет готова к нанесению финишного слоя.
Для этапа обезжиривания можно предусмотреть EFELE CL-545 Spray, универсальный очиститель. Это уместно, когда нужно убрать загрязнения до обработки и не оставить на металле абразивную пыль после нее: средство вписывается в этап очистки, но не заменяет механическую подготовку, если она требуется по технологии.
Перед нанесением покрытия также важно защитить уже подготовленный металл от повторного загрязнения. Не используйте для сдува пыли сжатый воздух из цеховой сети: он может содержать влагу и масло. Если поверхность загрязнилась после очистки, последовательность подготовки придется восстановить, а не компенсировать более интенсивным шлифованием.
Механическая подготовка металла и стандарты
Метод обработки выбирают по состоянию основания и требуемой степени очистки.
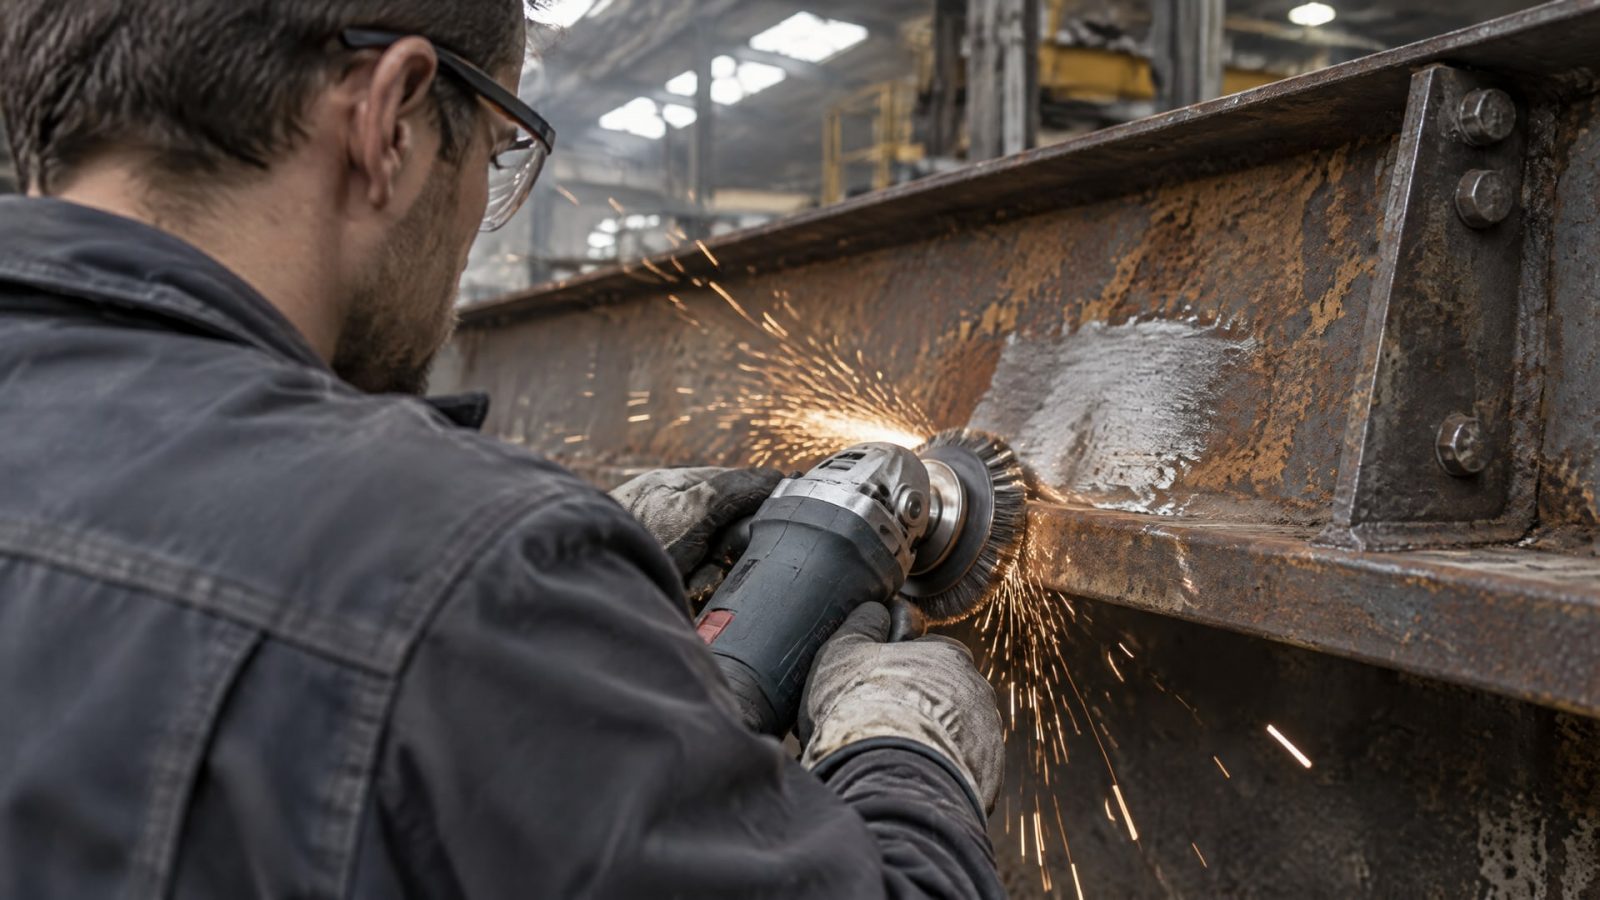
Для металлов применяют шлифование, обработку проволочной щеткой и абразивную очистку. Один способ может быть достаточен для удаления поверхностного загрязнения, другой нужен для работы с тяжелыми оксидными слоями. Конкретный выбор зависит от материала и дальнейшего процесса.
При подготовке поверхности перед нанесением покрытий в качестве ориентира используют ISO 8501. В справочных материалах по механической подготовке также приводят классы SP2, SP3, SP11 и SP15. Наличие стандарта не отменяет технологических требований к конкретному материалу и покрытию: его применяют в контексте заданного способа обработки и контроля.
Стандарты подготовки металла помогают согласовать требования между производством, подрядчиком и контролирующей стороной. Визуальная оценка важна, но не всегда показывает, насколько надежно покрытие сцепится с основанием. Поэтому план контроля может включать как осмотр поверхности, так и испытание адгезии.
Не следует выбирать абразив и режим только по принципу «сделать поверхность шероховатой». Нужны удаление загрязнений и оксидов, формирование контролируемого профиля и последующая очистка. Если в технологической документации задан определенный метод, его нельзя без проверки заменять другим способом: шлифование, обработка щеткой и абразивная очистка отличаются по воздействию на основание.
Почему после набивки риски адгезия может оставаться слабой
Слабое сцепление не всегда означает, что металл недостаточно шероховатый.
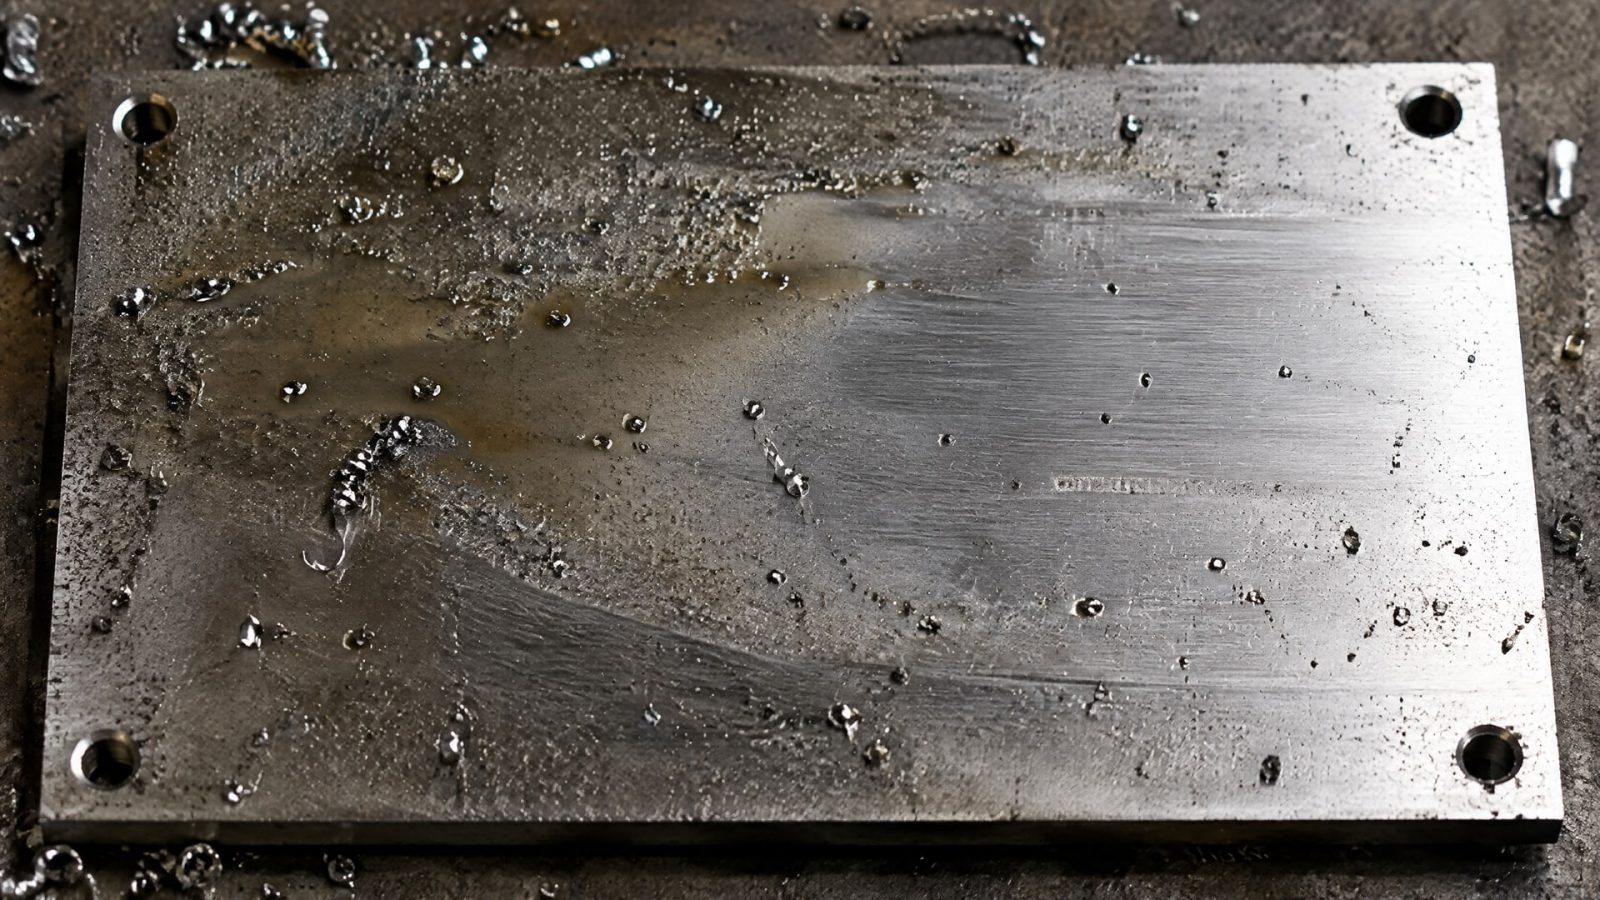
Причиной могут быть остатки масла, оксидов, влаги, абразивной пыли или слабосвязанных частиц. Возможна и ошибка в последовательности операций: например, поверхность обработали абразивом, но не очистили повторно.
В такой ситуации дополнительное шлифование не обязательно улучшит результат. Сначала проверьте, удалены ли загрязнения до абразивной обработки, не осталась ли пыль после нее и не было ли повторного загрязнения перед нанесением покрытия. Также важно свериться с требованиями к выбранной системе покрытия и соблюдать установленное время между технологическими этапами.
Испытания адгезии подбирают с учетом типа соединения. ISO 21194 упоминается для испытания на отслаивание эластичных клеев, а ISO 4587 - для испытания на растяжение при сдвиге жестких клеевых соединений. Эти методы относятся к разным типам соединений, поэтому их нельзя считать взаимозаменяемыми или автоматически переносить на любое финишное покрытие.
Результат испытания оценивают вместе с данными о подготовке поверхности. Если адгезия неудовлетворительна, полезно восстановить всю последовательность работ: исходную очистку, выбранный метод механической обработки, финальную очистку и условия нанесения. Такой разбор помогает найти причину, а не маскировать ее более грубой риской.
Как улучшить адгезию на 3D-принтере и между слоями полиэфирной смолы
Для пластика и деталей, напечатанных на 3D-принтере, действует тот же базовый принцип: удалить загрязнения, при необходимости заматировать поверхность и очистить ее повторно.
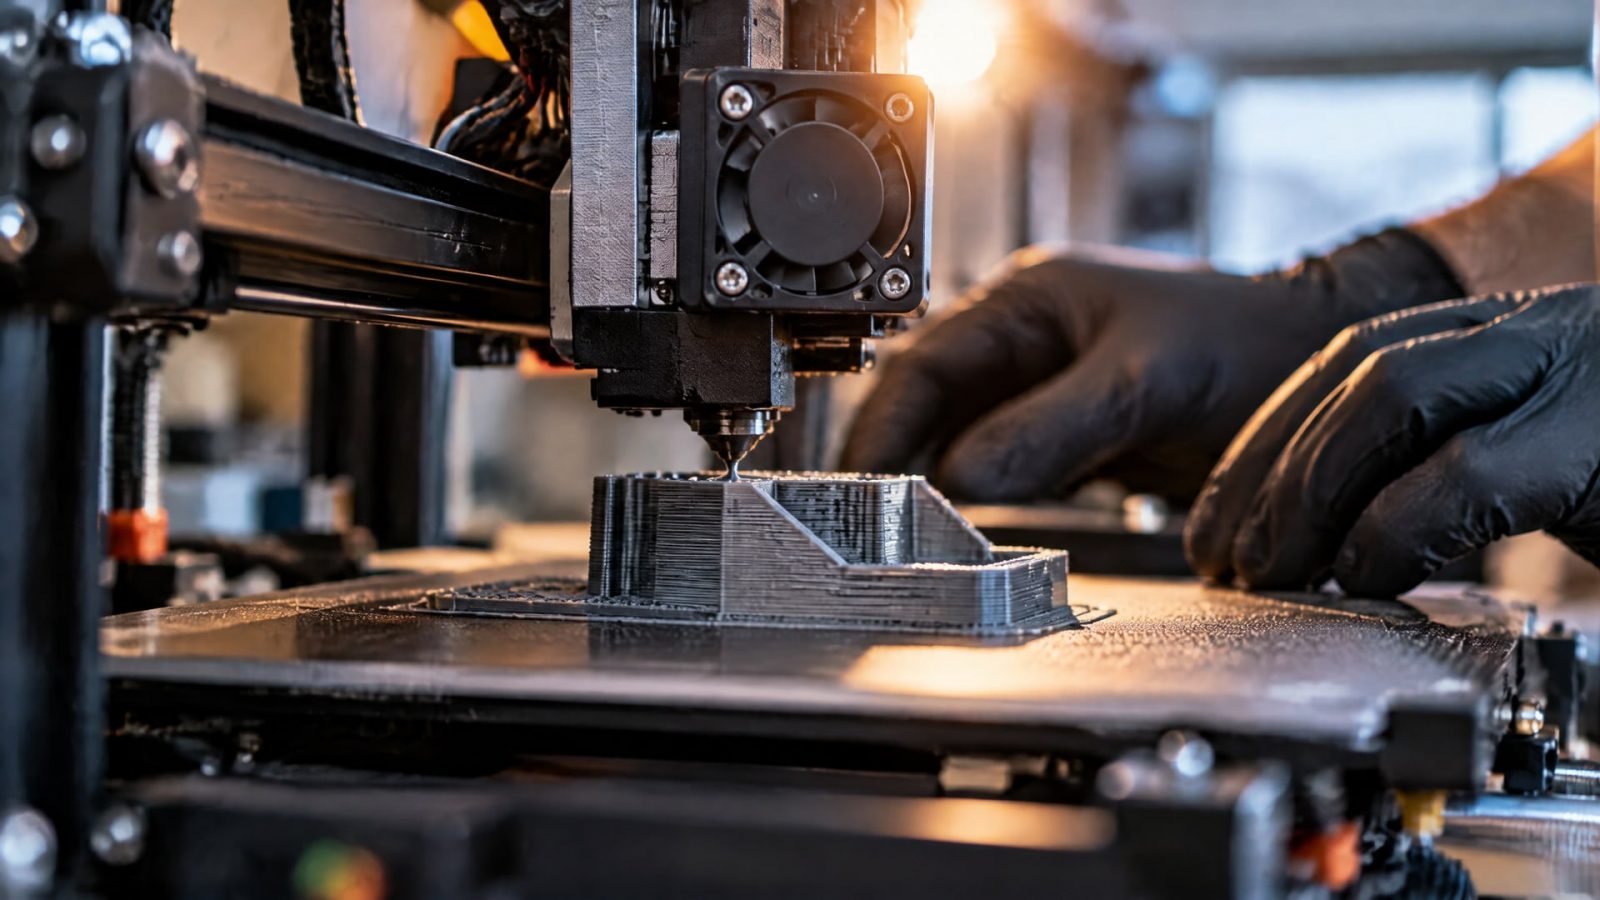
Механическая обработка может увеличить площадь контакта и снять слабый поверхностный слой. Но чрезмерное матирование способно повредить основание, поэтому способ выбирают с учетом материала детали.
Формулировка «как улучшить адгезию на 3D-принтере» может относиться к разным задачам. Если речь о сцеплении покрытия с готовой деталью, важны чистота и подготовка поверхности. Если проблема связана с самим процессом печати, механическая подготовка готовой детали не заменит настройки и условия печати: это отдельный технологический вопрос.
При межслойной адгезии полиэфирной смолы существенны чистота, состояние предыдущего слоя и соблюдение технологического окна между нанесениями. Отвержденная пленка с низкой реакционной способностью может мешать сцеплению следующего слоя. Механическая обработка помогает увеличить площадь контакта, но не исправляет нарушение времени нанесения или загрязнение.
Поэтому перед обработкой определите, с какой поверхностью работаете: металлом, пластиком, напечатанной деталью или предыдущим слоем смолы. Один и тот же абразивный подход нельзя автоматически переносить между материалами. Для каждого основания проверяйте совместимость метода с технологией покрытия и очищайте поверхность после матирования.
Часто задаваемые вопросы
Чем грубее риска, тем лучше адгезия?
Нет. Риска увеличивает площадь контакта, но одна шероховатость не обеспечивает прочного сцепления. На металле должны отсутствовать загрязнения, оксиды и слабосвязанные частицы. Если шлифовать грязную поверхность, можно размазать или вдавить загрязнение в основание, поэтому важна последовательность очистки и обработки.
Можно ли после шлифования просто продуть металл сжатым воздухом?
Это рискованно. Сжатый воздух из цеховой сети может содержать влагу и масло, то есть повторно загрязнить подготовленную поверхность. После абразивной обработки нужно удалить пыль и рыхлые частицы способом, предусмотренным технологией, а перед нанесением покрытия убедиться, что металл остался чистым.
Какие стандарты применяют для подготовки металла?
В качестве ориентира по подготовке и степени очистки поверхности перед нанесением покрытия используют ISO 8501. Для механических методов также приводят классы SP2, SP3, SP11 и SP15. Конкретный стандарт или класс выбирают с учетом основания, способа обработки и требований технологической документации.
Как проверить адгезию после подготовки поверхности?
Оценку начинают с осмотра подготовленной поверхности, но визуального контроля может быть недостаточно. Метод испытания выбирают по типу соединения: ISO 21194 приводят для испытания на отслаивание эластичных клеев, ISO 4587 - для испытания на растяжение при сдвиге жестких клеевых соединений. Эти методы не взаимозаменяемы.
Заключение
Чтобы улучшить адгезию финишного покрытия, недостаточно просто набить риску на металле. Сначала удалите загрязнения, затем выполните подходящую механическую обработку и снова очистите поверхность. Контролируйте не только рельеф, но и отсутствие пыли, оксидов и слабосвязанных частиц; метод подготовки соотносите с материалом и требованиями покрытия.
Практический следующий шаг - проверить технологическую карту подготовки: зафиксировать порядок очистки, абразивной обработки и финальной очистки, а затем определить способ контроля адгезии. Если результат нестабилен, разберите каждый этап подготовки, прежде чем усиливать шлифование.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Активатор анаэробного герметика: как выбрать для пассивных металлов, когда нужен и как наносить, учитывая материал, зазор и температуру.
Сократите сож потери при обработке, настроив подачу жидкости и оценив необходимость дренажа или отжима стружки.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации с помощью правильного выбора герметика и технологии монтажа.