
Как выбрать анаэробный фиксатор резьбы для разборных соединений
Анаэробный фиксатор резьбы - это не просто крепеж, это инструмент, который превращает обслуживание оборудования из авралов в планомерный процесс. Разъемный фиксатор отличается от своего неразъемного собрата тем, что его можно демонтировать стандартным инструментом: гаечным ключом или отверткой, без нагрева и молотка. Главное - правильно выбрать прочность и характеристики состава под конкретную задачу.
Статья разбирает, как подбирать анаэробный фиксатор для разборных соединений, на какие параметры смотреть и какие ошибки допускают снабженцы и инженеры. Материал полезен закупщикам, техническим специалистам и мастерам, которые отвечают за надежность крепежа при регулярном обслуживании оборудования.
Разъемный и неразъемный фиксатор: ключевые отличия
Разборные резьбовые фиксаторы и неразъемные составы решают разные задачи, но производители часто обозначают их одинаково - цветом и условным названием.
Путаница в выборе - типичная причина конфликтов между обслуживающим персоналом и закупкой.
Разъемный фиксатор - это среднепрочный или слабопрочный анаэробный состав. Его разрывное усилие намеренно ограничено, чтобы демонтаж соединения требовал усилия обычного инструмента (гаечный ключ, отвертка). На крупных размерах резьбы (M10–M12) момент срыва обычно лежит в диапазоне 16–26 Н·м. После полного отверждения (как правило, за 5–10 часов при комнатной температуре) состав держит соединение стабильно, но при необходимости его разбирают за считанные минуты.
Неразъемный фиксатор - это высокопрочный состав с намного большим разрывным усилием. Его используют для постоянных соединений, где демонтаж маловероятен или не планируется. Для разборки может потребоваться нагрев до 200–300 °C либо физическое повреждение крепежа. На том же M10 момент срыва может быть в 2–3 раза выше.
Главное различие в практике: если узел планируют обслуживать регулярно (замена уплотнений, проверка, ремонт), выбирают разъемный. Если соединение должно быть максимально стабильным и разборка исключена - берут неразъемный.
Три фактора выбора: прочность, размер резьбы и вязкость
Ошибка многих закупщиков - думать, что выбор сводится к цвету ("синий - это средний, желтый - слабый").
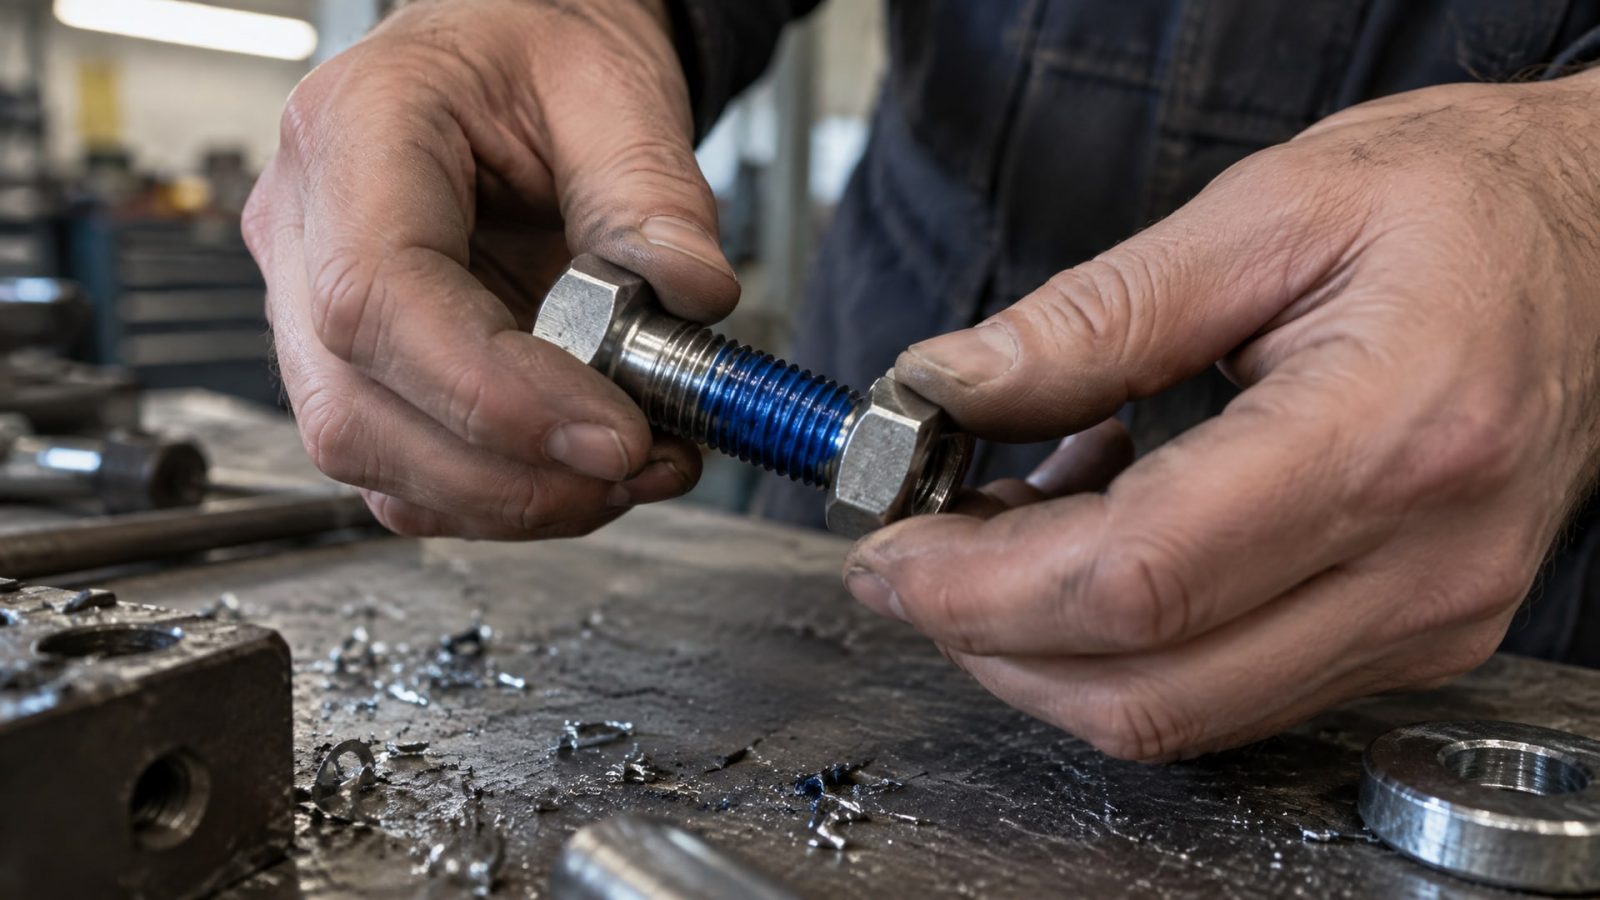
На деле это условное обозначение, а за ним стоят конкретные численные параметры.
1. Назначение соединения и требуемая прочность
Для разборных соединений обычно рекомендуют среднюю прочность (medium strength). Это компромисс: состав фиксирует узел достаточно крепко, чтобы выдержать вибрацию и вращение, но демонтируется без нагрева. Если соединение находится в зоне со слабой вибрацией и подвергается разборке только при профилактике, может подойти и низкая прочность (low strength).
2. Размер резьбы и зазор
Чем больше диаметр крепежа и зазор между винтом и отверстием, тем выше должна быть вязкость состава. Жидкий фиксатор просто вытечет из широкого зазора и не заполнит полость. Типичные ограничения для средних фиксаторов: максимальный размер резьбы M12, максимальный зазор 0,15 мм. Если резьба крупнее или зазор больше, производитель указывает на необходимость подобрать состав с иной вязкостью.
3. Условия эксплуатации: температура и агрессивность среды
Анаэробные фиксаторы работают в диапазоне примерно −55…+180 °C (у большинства средних составов). Если оборудование находится в холодном цехе или на открытом воздухе, нужно проверить нижний предел. Если рядом высокая температура (печь, паровая линия), верхний. Также смотрят на наличие масла в зазоре: некоторые составы допускают "масляную терпимость" (oil tolerant), другие требуют чистую поверхность.
Технические параметры, которые нужно проверять
Прежде чем заказать фиксатор резьбы разъемный, инженер или закупщик должны сверить технический паспорт продукта по четырем ключевым параметрам.
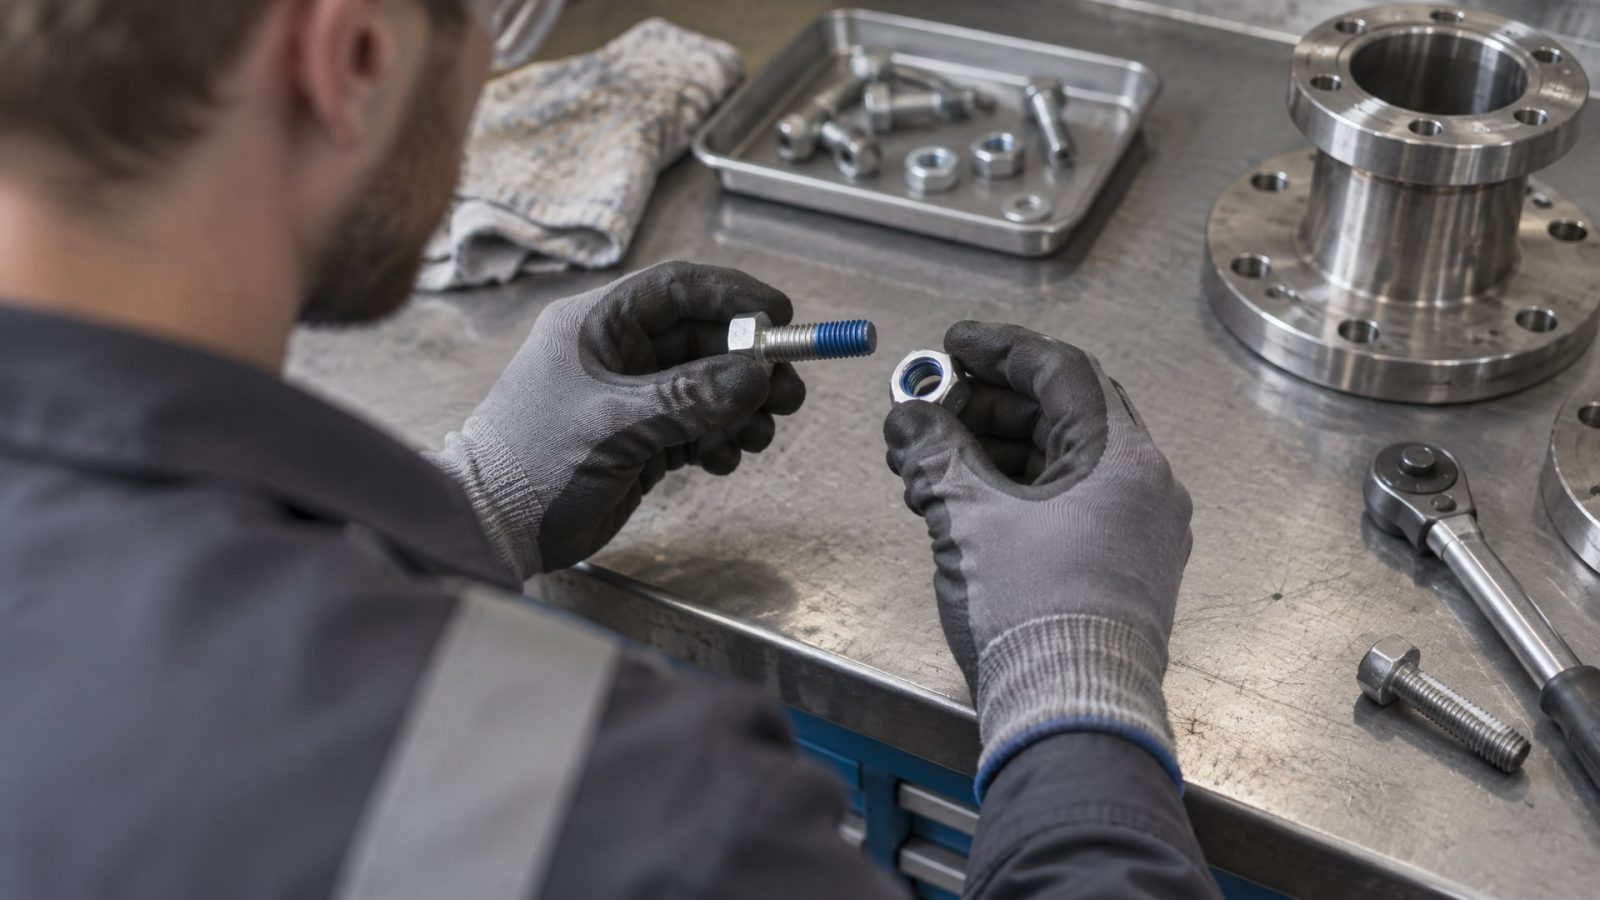
Момент срыва (breakaway torque)
Это усилие, которое требуется, чтобы развернуть завинченный крепеж после полного отверждения состава. Измеряется в Н·м и зависит от размера резьбы. Для M8 момент срыва может быть 10–15 Н·м, для M10-20–30 Н·м. Слишком низкий момент означает, что соединение разойдется от любой вибрации; слишком высокий усложнит регулярную разборку.
Время фиксации (fixture time)
Интервал между нанесением и тем, когда соединение готово к работе (обычно при 23 °C). Типичное время для средних фиксаторов -10–20 минут. Если нужна более быстрая фиксация, смотрят на составы с ускорителем или ищут альтернативу.
Время полного отверждения (final strength)
Это момент, когда состав достигает максимальной прочности. У большинства средних анаэробов -5–10 часов. Важно знать, нельзя ли нагружать узел раньше этого времени.
Рабочая температура
Паспорт указывает диапазон, например −55…+180 °C. Это означает, что при температурах вне этого диапазона прочность может снизиться или состав не будет отверждаться нормально.
Как правильно применять анаэробный фиксатор
Выбрать правильный состав - это полдела.
Вторая половина - применить его без ошибок, иначе даже самый качественный фиксатор не даст результата.
Подготовка поверхности
Поверхность резьбы обязательно должна быть чистой. Производители прямо указывают на необходимость удалить масло, грязь, ржавчину и антикоррозионные пленки. Загрязнение препятствует прямому контакту состава с металлом и замедляет либо блокирует отверждение. На производстве резьбу протирают чистой тканью, иногда промывают растворителем. Крепеж, хранившийся в масле, обезжиривают перед сборкой.
Количество и распределение
Фиксатор наносят тонким слоем на винт (обычно 1–2 капли на среднем крепеже или небольшая полоска). Излишек не повышает эффективность, а лишь пачкает. После вкручивания винта в отверстие состав распределяется по всему зазору автоматически. Если излишки выступили, их убирают после сборки чистой тряпкой.
Время до нагрузки
После вкручивания крепежа нужно дождаться, когда состав зафиксирует соединение (fixture time - обычно 10–20 минут). Полную прочность состав развивает медленнее - за 5–10 часов. Нельзя нагружать узел сразу после сборки; иначе крепеж может провернуться, и весь эффект теряется.
Демонтаж
При разборке разъемного фиксатора обычно достаточно гаечного ключа. Если соединение держится крепче, чем ожидалось, можно чуть постучать молотком по ключу (осторожно) или несколько раз провернуть крепеж туда-сюда. При необходимости перед демонтажом допускается нагрев до 50–80 °C, хотя для правильно подобранного разъемного фиксатора это редко требуется.
Как отличить разъемный фиксатор от неразъемного: практические признаки
На полке магазина или в каталоге оба типа фиксаторов могут быть обозначены похоже: тот же синий цвет, похожий объем тюбика (6 мл, 9 мл), одинаковые надписи.
Закупщик часто полагается на цвет или на название продавца, и это часто приводит к ошибкам.
Признак 1: Имя и маркировка
Разъемный фиксатор в техническом паспорте обозначается как "medium strength", "removable", "reversible" или "low strength". Неразъемный - "high strength", "permanent", "irreversible". Если в паспорте написано "for permanent joints" - это точно не разъемный.
Признак 2: Момент срыва
Ищите в техлисте breakaway torque. Для разъемного фиксатора на M10 это обычно 15–30 Н·м. Для неразъемного -50–100 Н·м и выше. Если цифра большая, даже если цвет "синий", это может быть высокопрочный состав.
Признак 3: Условия демонтажа
Паспорт разъемного фиксатора будет говорить: "разбирается гаечным ключом" или "требует умеренное усилие для демонтажа". Неразъемный: "может потребовать нагрев" или "может потребовать разрушение крепежа".
На практике, чтобы избежать ошибок, закупщик должен требовать от поставщика не только название продукта, но и полный технический лист с указанием момента срыва и условиями разборки.
Выбор фиксатора по размеру резьбы и условиям
Один состав подходит для одного диапазона размеров, другой - для другого.
Производители это указывают, но не всегда явно.
Для M3–M8 (малые размеры) выбирают фиксаторы с низкой вязкостью. Они быстро заполняют узкие зазоры и обеспечивают достаточную фиксацию при небольших нагрузках.
Для M8–M12 (средние размеры) берут среднепрочные составы средней вязкости. Это универсальный выбор для большинства производственного оборудования: станков, конвейеров, сборочных линий.
Для M12 и выше (крупные размеры) требуется состав повышенной вязкости. Широкие зазоры между винтом и отверстием требуют более "густого" материала, иначе он вытечет и не заполнит полость.
Также смотрят на максимальный зазор, который указывает производитель. Для среднего фиксатора это обычно 0,15 мм. Если зазор в узле больше (например, из-за люфта или износа), нужен состав с другой вязкостью или в комбинации со вспомогательными средствами (например, шайба).
Анаэробный фиксатор средней прочности: когда его выбирают и почему
Средняя прочность (medium strength) - это рабочая лошадка разъемных соединений.
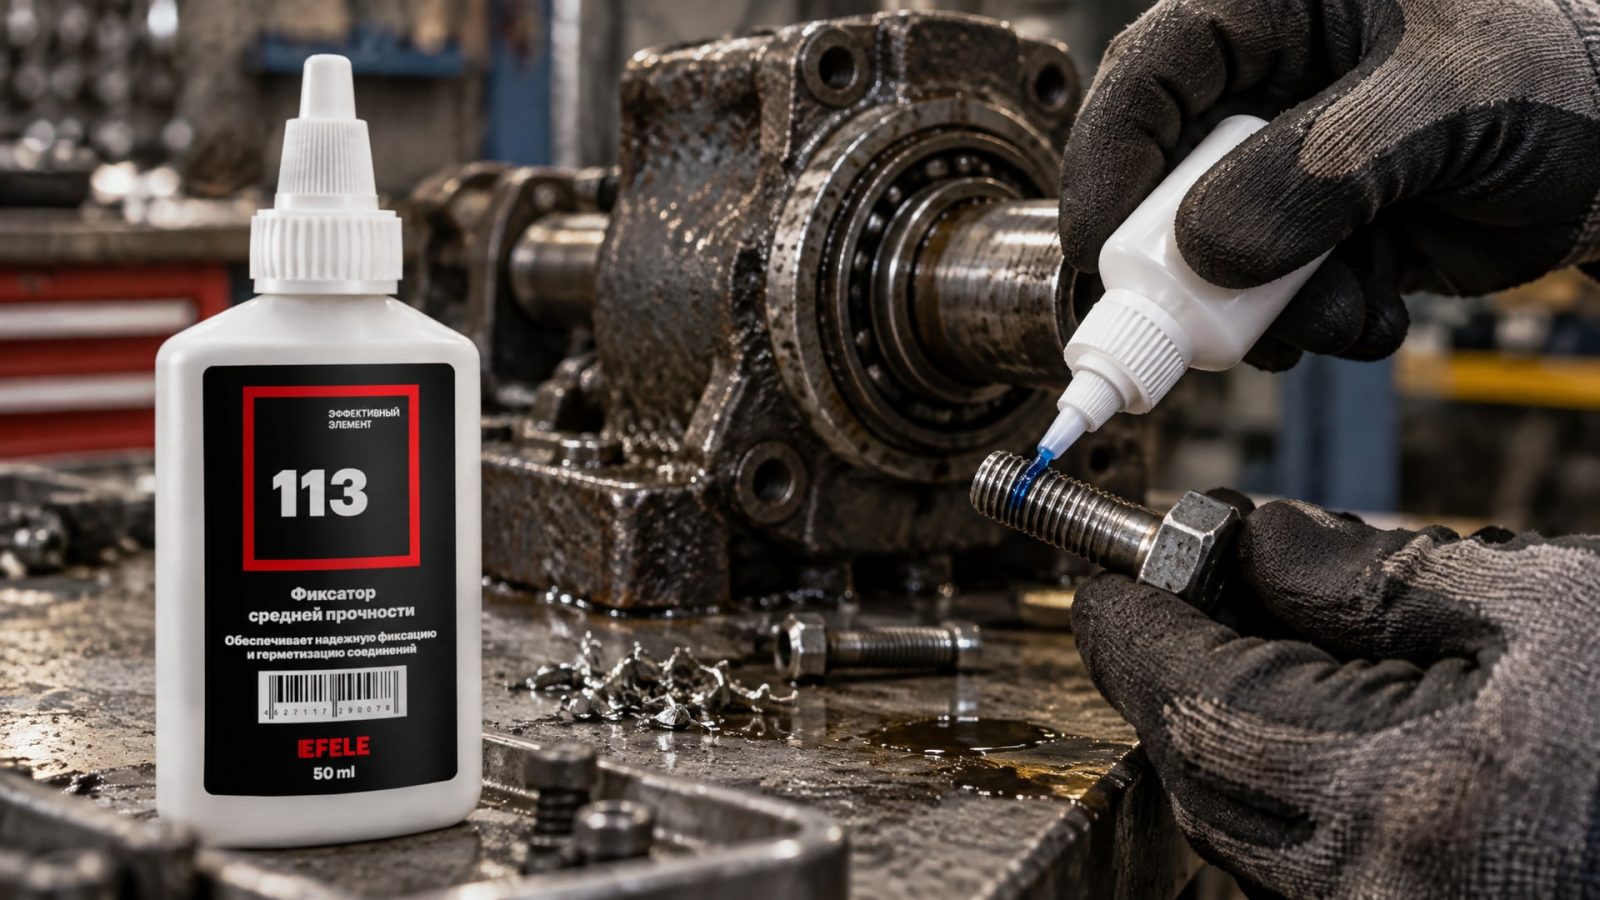
Она обеспечивает баланс между надежностью фиксации и практичностью обслуживания.
Где применяется: - Резьбовые соединения на валах и осях, требующие регулярной проверки. - Крепеж машин и оборудования в цехах с вибрацией. - Узлы, где нужно время от времени переподтягивать или переставлять крепеж. - Соединения, доступные для обслуживания стандартным инструментом.
Почему не берут высокую прочность: Если выбрать высокопрочный фиксатор для разборного узла, демонтаж потребует нагрева (200–300 °C), специального инструмента или повреждения крепежа. На производстве это означает простой оборудования, риск деформации соседних деталей и лишние расходы. Для узлов с частым обслуживанием это неприемлемо.
Почему не берут низкую прочность: Слишком слабый фиксатор может не выдержать вибрацию или постоянного микросдвига. Соединение ослабляется, крепеж провертывается, результат нулевой.
Средняя прочность решает обе проблемы: держит крепко при работе и разбирается без авралов. Это выбор инженеров и снабженцев, которые знают, что надежность и удобство должны идти рука об руку. Для часто разбираемых резьбовых соединений, где требуется надежная фиксация, но без избыточных усилий при демонтаже, на производствах прижился анаэробный фиксатор EFELE 113 - состав средней прочности, который держит крепеж при вибрации, но разбирается гаечным ключом за считанные минуты.
Частые ошибки при выборе и применении
Ошибка 1: "Синий - это всегда medium strength"
Цвет - это лишь условное обозначение. У разных производителей и даже у одного производителя синий может быть и низкой, и средней, и высокой прочности. Решают цифры в техпаспорте: момент срыва, время фиксации, допустимый размер резьбы.
Ошибка 2: Использование неразъемного фиксатора вместо разъемного
Часто случается, когда закупщик заказывает "фиксатор резьбы" без уточнения прочности. Поставщик отправляет первый попавшийся, часто высокопрочный. На производстве обнаруживается, что крепеж не разбирается. Следующая разборка требует нагрева, молотка и ругани мастера.
Ошибка 3: Нанесение на грязную резьбу
Масло и грязь на винте блокируют отверждение. Состав остается жидким или отверждается неполностью. Соединение держит плохо. Потом виноватят производителя, хотя причина в подготовке.
Ошибка 4: Слишком большой расход
"Если капля хорошо, то капля побольше - еще лучше." Избыток фиксатора не повышает прочность, а лишь создает грязь. Также при избытке состав может попасть на резьбу соседних витков и заблокировать их.
Ошибка 5: Нагрузка на соединение до полного отверждения
Fixture time (10–20 минут) - это время, когда соединение уже держит. Но полная прочность развивается за 5–10 часов. Если начать работать с узлом сразу, крепеж может провернуться, и эффект теряется. На важных узлах нужно выждать время.
Часто задаваемые вопросы
Что значит разъемный фиксатор резьбы?
Разъемный фиксатор - это анаэробный состав низкой или средней прочности, разработанный так, чтобы его можно было демонтировать стандартным инструментом (гаечный ключ, отвертка) без нагрева и повреждения крепежа. Он используется для соединений, которые нужно периодически разбирать при обслуживании или ремонте оборудования. Неразъемный фиксатор - это высокопрочный состав, который рассчитан на постоянное соединение и требует нагрев или повреждение при демонтаже.
Как выбрать между разъемным и неразъемным фиксатором?
Выбор зависит от назначения соединения. Если узел разбирается регулярно (проверка, замена уплотнений, ремонт), берите разъемный фиксатор. Если соединение должно быть постоянным или разборка очень редкая, используйте неразъемный. Также смотрите на условия: вибрация, температура, размер резьбы. Все эти факторы должны быть указаны в техпаспорте.
Почему фиксатор не работает, если я нанес его на грязный крепеж?
Анаэробный фиксатор требует прямого контакта с металлом для отверждения. Если на винте масло, грязь или антикоррозионная пленка, отверждение не начинается или проходит неполностью. Состав остается мягким и не фиксирует соединение. Перед нанесением обязательно очистите резьбу от загрязнений.
Сколько нужно наносить фиксатора на крепеж?
Для крепежа среднего размера (M6–M10) достаточно 1–2 капель на винт или короткой полоски по витку. Состав распределится по всему зазору после вкручивания. Избыток не повысит прочность, а только создаст грязь и затруднит последующую разборку.
Как быстро я могу разобрать соединение после нанесения разъемного фиксатора?
После нанесения нужно выждать время фиксации (fixture time) - обычно 10–20 минут. За это время состав отверждается достаточно, чтобы держать соединение. Полную прочность фиксатор развивает за 5–10 часов. Разъемный фиксатор можно разобрать в любой момент, но для надежной работы лучше дать ему время на полное отверждение.
Заключение
Выбор анаэробного фиксатора резьбы для разборных соединений - это не просто покупка первого попавшегося тюбика. Это системный подход: анализ условий эксплуатации, проверка технических параметров и правильное применение на производстве. Разъемный фиксатор среднепрочности - это компромисс между надежностью фиксации и практичностью обслуживания, и именно он подходит для большинства разборных узлов на производстве.
Первый шаг - составить техническое задание: размер резьбы, возможная вибрация, условия среды (температура, влажность), требуемое время до разборки. Второй - запросить у поставщика полный технический паспорт с указанием момента срыва, времени фиксации и максимального допустимого зазора. Третий - обучить персонал правильной подготовке поверхности и нанесению. Это минимум, который гарантирует, что фиксатор работает как надо, а не становится источником конфликтов между мастерами и закупкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как безопасно осуществить переход с индустриальных на пищевые масла без полной промывки системы, соблюдая стандарты безопасности.
Узнайте, как проникающая смазка для резьбовых соединений поможет избежать срыва граней и повреждения крепежа при демонтаже.
Узнайте, как правильно выбрать и использовать пищевые смазки H1 для фасовочных и упаковочных машин, обеспечивая безопасность продукции.