
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробный формирователь прокладок - это жидкий герметик, который твердеет в отсутствие воздуха и служит альтернативой механическим прокладкам. Однако у большинства составов есть критичное ограничение: они рассчитаны на зазоры в диапазоне 0,05–0,25 мм, а при превышении этого предела надежное отверждение под угрозой. Статья подскажет, как правильно измерить фактический зазор, подобрать состав нужной вязкости, подготовить поверхности и избежать типичных ошибок при работе с фланцами. Информация полезна инженерам, снабженцам и техническим специалистам, которые сталкиваются с герметизацией фланцевых соединений в условиях, когда зазор превышает минимальные значения.
Зазор как главный критерий выбора: измерение и подбор
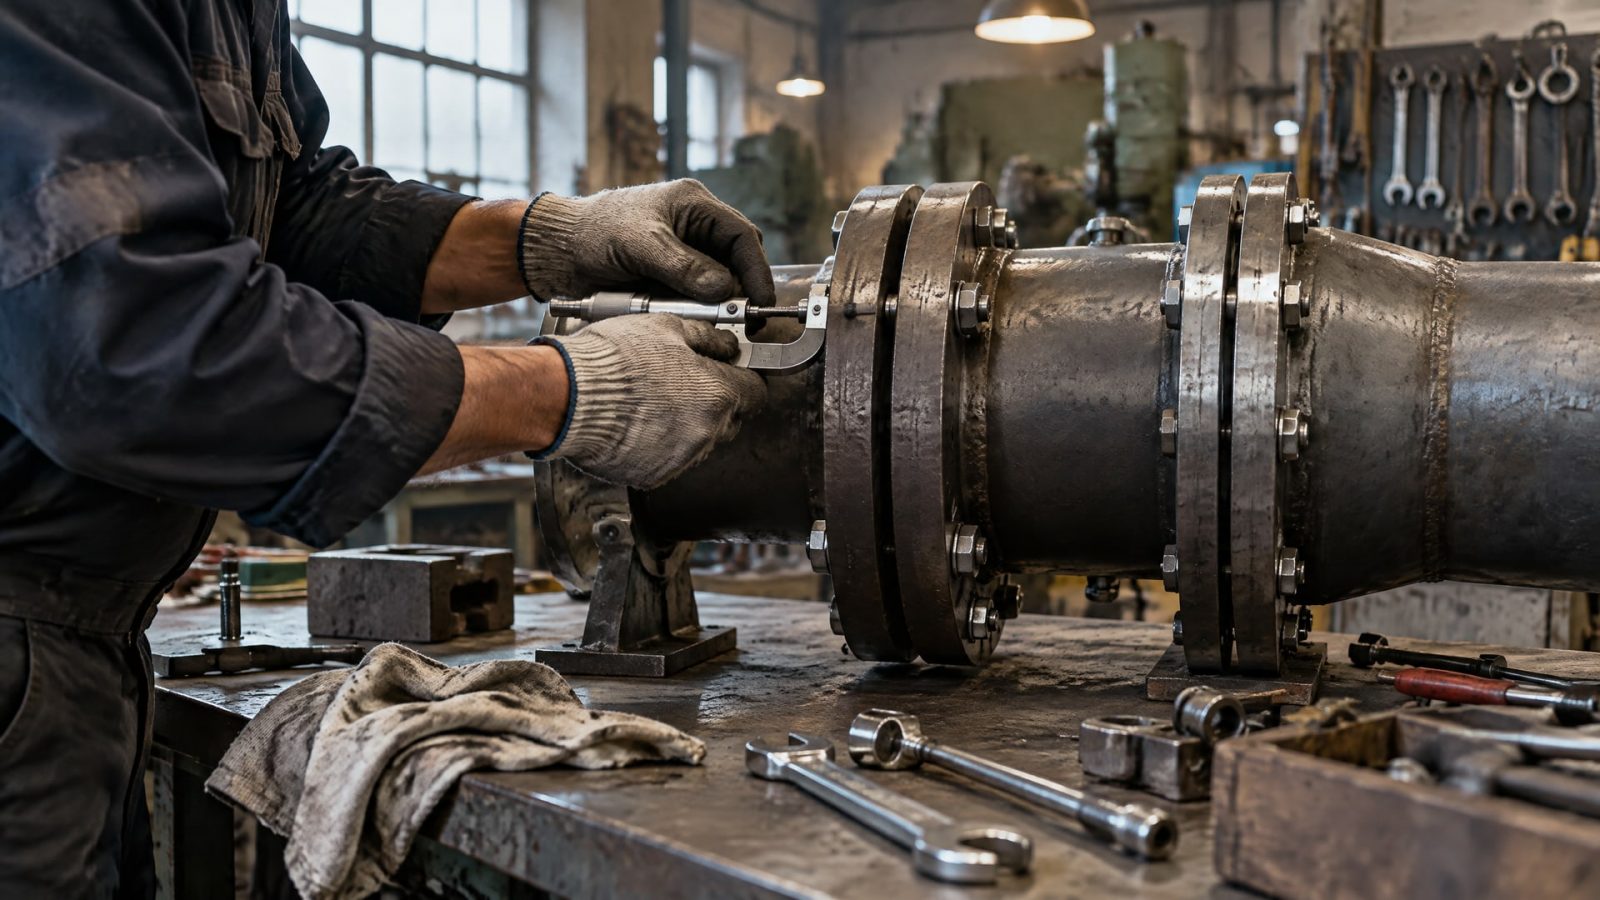
Первый и самый важный шаг - измерить реальный зазор в затянутом состоянии, а не ориентироваться только на видимую щель до сборки.
Многие фланцы деформируются при стяжке болтов, и итоговый зазор может отличаться от расчетного. Не стоит полагаться на глазомер: используй щуп или микрометр после того, как фланец собран с номинальным моментом затяжки.
Типовой рабочий диапазон стандартных анаэробных герметиков составляет 0,05–0,25 мм. Это связано с механизмом отверждения: анаэробный состав твердеет в контакте с металлом при отсутствии кислорода. В тонком слое процесс проходит эффективно; если же зазор превышает 0,30 мм, центр шва может остаться непрореагировавшим, и герметичность нарушится.
Для более крупных зазоров выпускают высоковязкие тиксотропные составы, которые удерживаются на месте благодаря шагообразному поведению материала. Такие составы допускают заполнение примерно до 0,50 мм, но это уже верхняя граница и применимо только тогда, когда производитель прямо указал этот диапазон в технических данных. Попытка работать с зазором, выходящим за пределы спецификации, приводит к разочарованиям: герметик не полимеризуется в центре, утечки появляются через несколько недель работы.
Когда анаэробный герметик неэффективен
Если измеренный зазор превышает 0,50 мм, если фланец сильно гнется или если поверхность пористая, анаэробный формирователь прокладок может оказаться не лучшим решением. В таких случаях имеет смысл рассмотреть альтернативные технологии: традиционные паронитовые или резиновые прокладки, комбинированные системы или другие типы герметизации. Честная оценка ситуации до покупки герметика экономит время и предотвращает дорогостоящий брак.
Подготовка поверхностей: очистка и активация
Неподготовленная поверхность - главный враг анаэробного герметика.
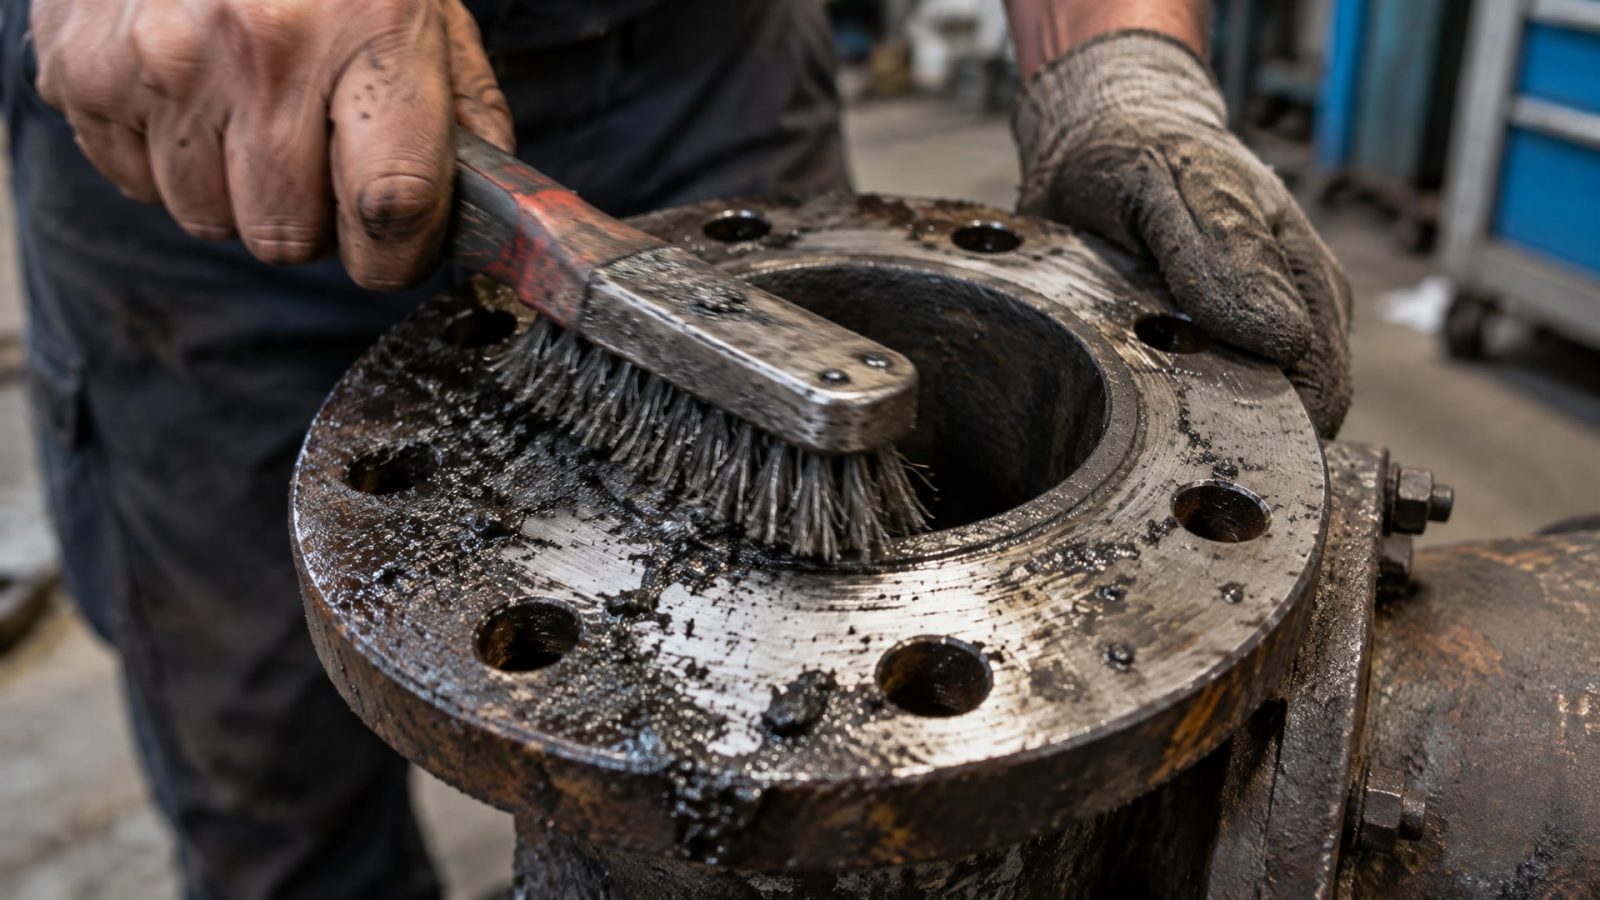
Масло, остатки старой прокладки, грязь, окисная пленка и ржавчина блокируют отверждение, даже если формально вязкость и зазор подобраны правильно. Перед нанесением герметика фланец надо очистить до сухого и обезжиренного состояния.
Последовательность подготовки:
Удалить старую прокладку механически (скребком, щеткой по металлу или мягким абразивом); не оставлять крупных остатков резины или паронита.
Очистить поверхность обезжиривающим средством (промышленный очиститель на основе органических растворителей) и протереть чистой сухой тряпкой.
Удалить заусенцы, глубокие царапины и локальные повреждения механической обработкой; мелкие риски и микронеровности допустимы и будут компенсированы герметиком.
Если поверхность заржавела или содержит пассивный слой, применить химический или механический способ удаления оксидов.
Провести финальную визуальную проверку: фланец должен блеск как чистый металл.
На пассивных металлах (например, нержавеющей стали) и в холодных условиях (ниже 15 °C) вероятность медленного отверждения резко возрастает. В этих случаях используют активатор или праймер - вспомогательный состав, который наносят тонким слоем на подготовленную поверхность за 30–60 секунд до нанесения герметика. Активатор ускоряет и гарантирует полноценное отверждение.
Выбор вязкости: стандартный или тиксотропный состав
Анаэробные герметики выпускаются в нескольких классах вязкости.
Понимание различий поможет выбрать нужный вариант для конкретного фланца.
Стандартные составы (средняя вязкость, текучесть 50–150 сП) подходят для малых и средних зазоров 0,05–0,15 мм. Они хорошо растекаются по поверхности, легко наносятся тонким валиком и проникают в мелкие неровности. Минус - на вертикальных или наклонных поверхностях они могут оттечь, если не затянуть болты быстро.
Высоковязкие тиксотропные составы имеют структурирующие добавки, которые превращают материал в шагообразную жидкость: при нанесении он хорошо намазывается, а в покое становится достаточно густым, чтобы не оттечь. Такие герметики удерживаются на месте и допускают работу с зазорами примерно до 0,30–0,50 мм. Однако они требуют более аккуратного нанесения (обычно роликом или валиком с предварительной тренировкой) и медленнее растекаются в очень узких щелях.
Выбор между стандартным и тиксотропным составом делай по измеренному зазору и характеру поверхностей. Если зазор 0,05–0,15 мм и фланец горизонтальный - подойдет стандартный герметик. Если 0,20–0,30 мм и поверхность имеет наклон - переходи на тиксотропный. Если свыше 0,30 мм - сначала проверь спецификацию конкретного продукта, потому что не все производители допускают такие диапазоны.
Техника нанесения: от подготовки валика до затяжки болтов
Даже правильно подобранный герметик даст сбой, если техника нанесения нарушена.
Скорость и аккуратность работы напрямую влияют на герметичность и скорость отверждения.
Пошаговый процесс:
1. Подготовка: убедиться, что поверхности чистые, сухие и при необходимости обработаны активатором; активатор должен высохнуть (обычно достаточно 30–60 секунд).
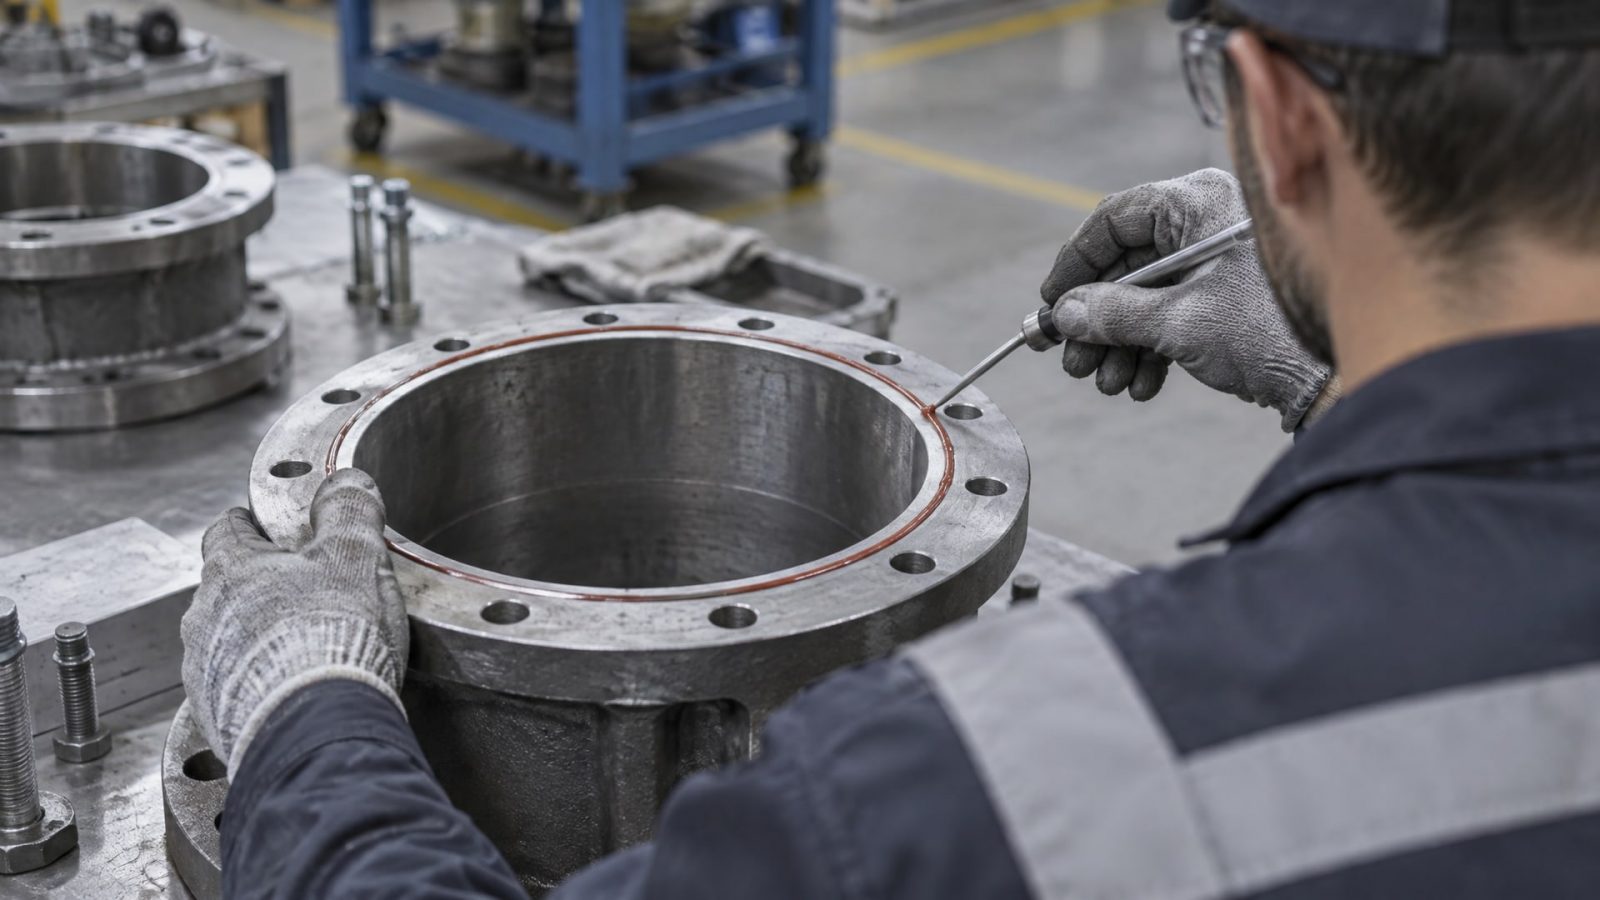
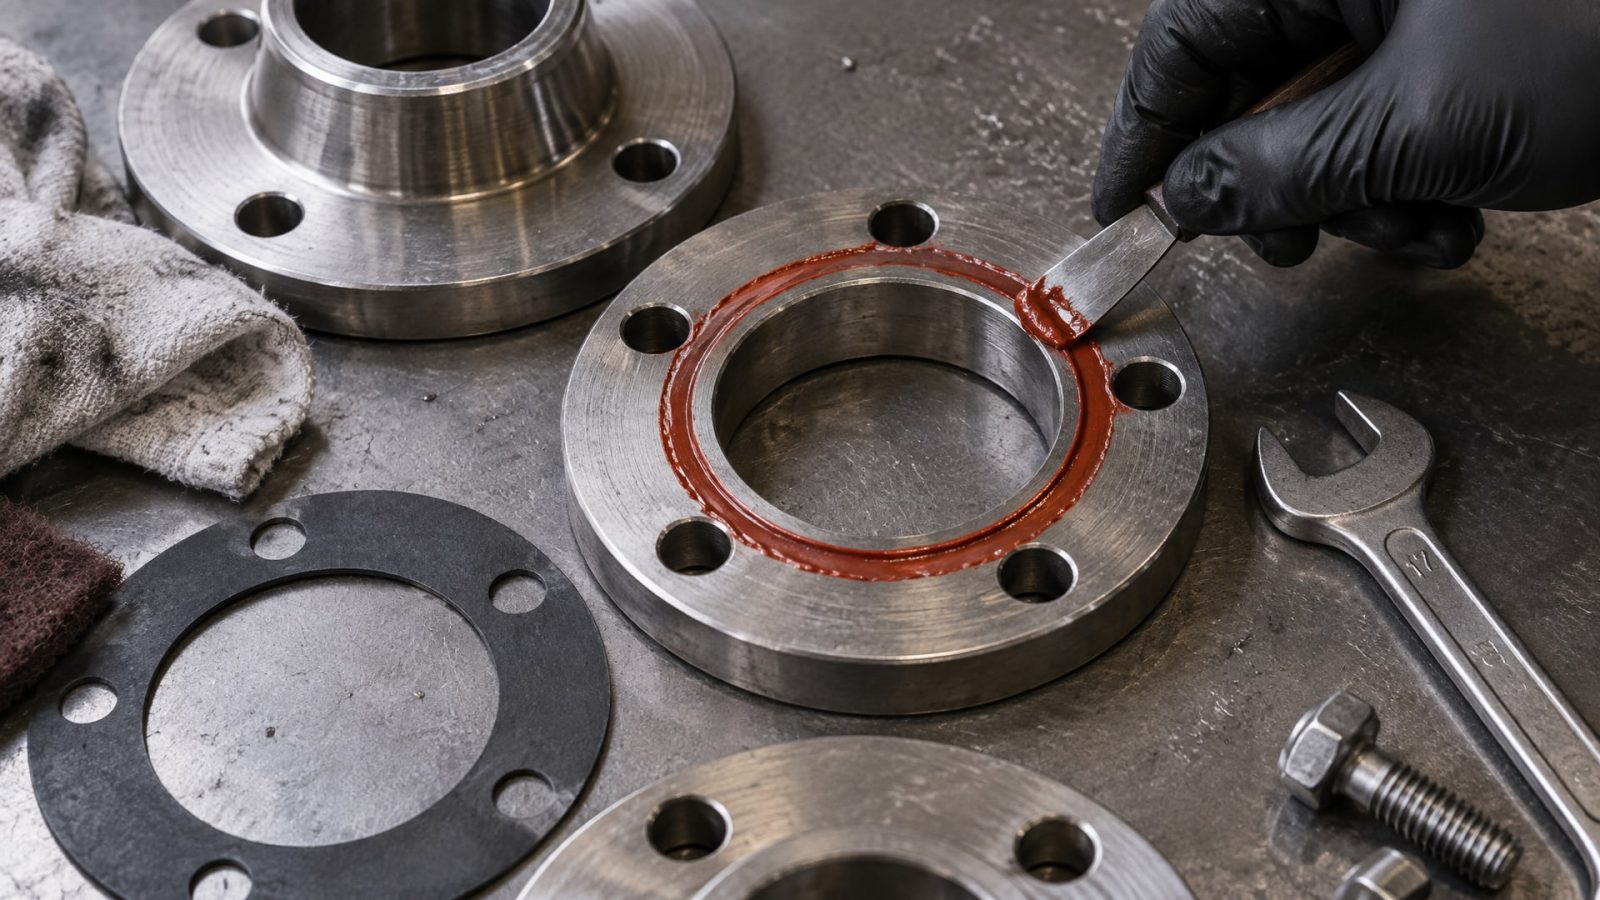
2. Нанесение герметика: нанести непрерывным валиком близко к внутренней кромке фланца, проходя мимо болтовых отверстий так, чтобы не оставлять разрывов и потенциальные каналы утечки. Для крупных фланцев допускается нанесение несколькими параллельными валиками с перекрытием или использование ролика для равномерного покрытия. Слой должен быть тонким и ровным, без избытка.
3. Монтаж: как можно быстрее (в течение 15–30 минут после нанесения, в зависимости от типа герметика) собрать фланец и затянуть болты. Затяжку выполнять крест-накрест, используя динамометрический ключ и соблюдая спецификацию момента затяжки или преднатяга.
4. Удаление излишков: после затяжки из-под болтов и по краям фланца выступит герметик. Излишки, оказавшиеся на воздухе, обычно не отверждаются и их нужно удалить чистой тряпкой или подходящим растворителем. Если этого не сделать, при эксплуатации кусочки незатвердевшего материала могут отслаиваться и забивать каналы.
5. Отверждение: не вводить узел в работу, пока герметик полностью не полимеризуется. Типовое время полного отверждения при комнатной температуре составляет 24 часа. При более низких температурах процесс замедляется. Ранние испытания герметичности допускаются только в соответствии с данными конкретного продукта и обычно не ранее 4–6 часов после нанесения.
Типичные ошибки закупщиков и инженеров
Опыт эксплуатации анаэробных герметиков выявил целый ряд заблуждений, которые приводят к отказам герметизации и потерям.
Ошибка 1: «Если нанести толще, заполнится любой зазор» Это наиболее распространенное заблуждение. Анаэробные составы отверждаются в условиях отсутствия воздуха и в контакте с активной металлической поверхностью. Слишком толстый слой замедляет и нарушает доступ кислорода и металла к центру массы, что приводит к неполной полимеризации. Толстый слой также медленнее отверждается, а вероятность выхода излишков выше.
Ошибка 2: «Можно работать с загрязненным или влажным фланцем» Масло, остатки старой прокладки, грязь и влага - это блокаторы отверждения. Даже если герметик нанесен правильно, грязная поверхность предотвратит полноценный контакт материала с металлом, и отверждение будет замедленным или неполным. Затяжка болтов не компенсирует грязь.
Ошибка 3: «Быстрая наружная корка означает, что герметик готов На поверхности герметик может затвердеть за несколько часов, но центр толстого слоя остается мягким. Ввод узла в работу слишком рано приводит к протечкам и нарушению целостности уплотнения.
Ошибка 4: «Все зазоры одинаковые, поэтому один герметик подходит для всех фланцев» Зазоры варьируются; для каждого фланца нужно измерить фактический зазор после затяжки и выбрать герметик нужной вязкости. Универсального решения нет.
Ошибка 5: «Активатор - лишний слой, замедляет процесс» На пассивных металлах и при низких температурах активатор - это не излишество, а гарантия. Пропуск активатора в таких условиях почти гарантирует медленное и неполное отверждение.
Анаэробный герметик и формирователь прокладок: есть ли разница
В отрасли термины «анаэробный герметик» и «анаэробный формирователь прокладок» часто используют как синонимы, но есть тонкие различия в назначении и составе.
Герметик - в узком смысле задача состоит в предотвращении утечек жидкостей и газов через стык. Формулировка часто содержит добавки для повышения адгезии и эластичности после отверждения.
Формирователь прокладок - специально разработан для создания уплотняющей пленки вместо механической прокладки. Содержит ингредиенты для быстрого отверждения, хорошего смачивания поверхности и образования твердой прокладки, которая воспринимает механические нагрузки при разборке (например, при откручивании болтов на ремонте). Такие составы часто имеют индикаторные краски, чтобы визуально проконтролировать нанесение.
На практике многие современные составы сочетают свойства обоих типов: они герметизируют и одновременно образуют функциональную прокладку. При выборе смотри на назначение в карточке товара и на сфере применения. Если фланец требует именно замены паронитовой прокладки - выбирай формирователь с явным упоминанием этого назначения.
Часто задаваемые вопросы
Что делать, если зазор больше 0,5 мм?
Если измеренный зазор превышает максимум из спецификации герметика, анаэробный состав будет отверждаться неполностью или вообще не полимеризуется в центре слоя. Рекомендуется либо механически уменьшить зазор (переточить фланец), либо перейти на альтернативные методы герметизации: паронитовые прокладки, комбинированные системы или другие уплотнители.
Нужен ли праймер для стальных фланцев при комнатной температуре?
Для активированной углеродистой стали и при температуре выше 15 °C праймер обычно не требуется. Однако если металл заржавел, если температура низкая или если нет уверенности в качестве подготовки поверхности, применение активатора ускорит и гарантирует отверждение. Это страховка, которая требует дополнительных нескольких минут работы.
Как контролировать полноту отверждения?
Полное отверждение достигается примерно за 24 часа при комнатной температуре (20–23 °C). Для ранней проверки герметичности некоторые производители допускают тестирование через 4–6 часов, но конкретные данные должны быть в технических паспортах продукта. Если есть время и критичность высока, подожди полные сутки перед нагрузочными испытаниями.
Можно ли переделать работу, если герметик уже нанесен?
Если герметик нанесен неправильно (например, слишком только или неравномерно) и не начал отверждаться, можно удалить его подходящим растворителем и повторить процесс. Если же прошло более часа и начало отверждаться, переделка потребует механической очистки и повторной подготовки поверхности. Лучше не торопиться и выполнить работу аккуратно с первой попытки.
Какой герметик выбрать для формирователя прокладок анаэробный: стандартный или тиксотропный?
Выбор зависит от измеренного зазора и ориентации фланца. Для зазоров 0,05–0,15 мм подойдет стандартный состав средней вязкости. Для 0,20–0,30 мм или наклонных поверхностей выбирай тиксотропный вариант, чтобы он не оттекал. Всегда проверяй спецификацию конкретного продукта.
Заключение
Анаэробный формирователь прокладок - это мощный инструмент герметизации фланцевых соединений, но только при условии правильного выбора и применения. Главное правило: сначала измеряй фактический зазор после затяжки болтов, затем подбирай состав нужной вязкости в соответствии со спецификацией. Чистые, сухие и активные поверхности, своевременное нанесение, быстрая сборка и достаточное время отверждения - все это звенья одной цепи. Если зазор выходит за пределы допуска герметика (более 0,50 мм) или если фланец имеет выраженные дефекты, не пытайся «залить проблему» толстым слоем герметика; рассмотри альтернативные технологии герметизации.
Следующий практический шаг: получи образец фланца, измерь его зазор при рабочей затяжке болтов, проверь состояние поверхности и только после этого выбирай герметик с запасом вязкости и совместимостью по температурному диапазону вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы защитить его от замерзания и коррозии зимой. Эффективные средства и правильное применение.
Узнайте, как открутить заржавевший болт на выхлопной трубе без сварки, используя проверенные методы и средства.
Анаэробный герметик для пластика: разбираемся, когда его применять и как выбрать безопасный состав.