
Как выбрать анаэробный герметик для фланцев вместо вырубных прокладок
Вырубные металлические прокладки на машиностроительных фланцах работают надежно, но требуют частой замены при ремонте. Анаэробный герметик - это решение, которое исключает необходимость держать в запасе набор прокладок разных размеров и устраняет риск потери габаритного металлического диска при демонтаже. Однако герметик вместо прокладки - это не универсальная замена для всех соединений: метод работает только на жестких обработанных металлических фланцах с малым зазором, при соблюдении строгих требований к подготовке поверхности и нанесению. Эта статья поясняет, когда герметик действительно替换替换 прокладку, какие параметры проверять перед выбором, и как избежать типичных ошибок при работе с анаэробными фланцевыми герметиками. Материал полезен инженерам, техническим специалистам и закупщикам, которые оценивают применимость герметика для своих узлов.
Когда герметик действительно заменит прокладку
Вопрос «можно ли использовать герметик вместо прокладки» имеет четкий ответ: да, но только в определенных условиях.
Анаэробные фланцевые герметики разработаны специально для замены вырубных (cut gaskets) и предформованных прокладок на жестких металлических поверхностях, где две части прилегают друг к другу с зазором не более 0,38 мм. Это узкая, но практически важная ниша.
На фланцах с хорошей геометрией герметик обеспечивает герметичность за счет того, что отверждается в тонком слое при контакте металла с анаэробной молекулой. Механизм прост: металлические ионы (особенно ионы железа) активируют полимеризацию, и связующее превращается в твердый эластичный полимер. Это происходит именно между двумя жесткими поверхностями, а не в воздухе. На практике герметик вместо прокладки поддона, коробочки редуктора или крышки люка работает предсказуемо, если фланец обработан, не деформирован и сборка произведена правильно.
Важный вывод: герметик работает на замену прокладки только если фланец сам по себе геометрически в норме. Если есть коробление, глубокая коррозия, износ или большие неровности, герметик не восстановит прокладку по функции и может даже не удержать герметичность.
Различие между герметиком и прокладкой
Прокладка - это готовое изделие толщиной несколько миллиметров, которое сжимается между фланцами и сохраняет упругость в течение времени.
Герметик - это жидкое вещество, которое наносится тонким валиком и отверждается на месте, превращаясь в линию герметизации толщиной менее 0,5 мм. Эта разница принципиальна.
Когда читатель ищет «герметик силиконовый вместо прокладки» или спрашивает про «герметик вместо прокладки гбц», часто имеют в виду универсальный способ герметизации. На деле силиконовые герметики (RTV) работают иначе, чем анаэробные фланцевые: они полимеризуются на воздухе, требуют более времени на отверждение и обычно рекомендуются для более мягких поверхностей или когда зазор значительнее. Для замены вырубной прокладки на плотном металлическом фланце нужен именно анаэробный герметик.
Основные отличия:
Прокладка держит зазор активно, герметик заполняет зазор пассивно.
Прокладка обратима (извлекается целиком), герметик требует механического воздействия при разборке.
Прокладка переносит умеренное боковое смещение при сборке, герметик - чувствителен к смещению валика.
Герметик экономит место и вес (нет толстого диска), но требует повышенного контроля процесса нанесения.
Критерии выбора анаэробного герметика для фланцев
При выборе герметика вместо прокладки клапанной крышки, крышки коробки скоростей или поддона проверяют четыре параметра: тип фланца, рабочую среду, температурный диапазон и условия разборки.
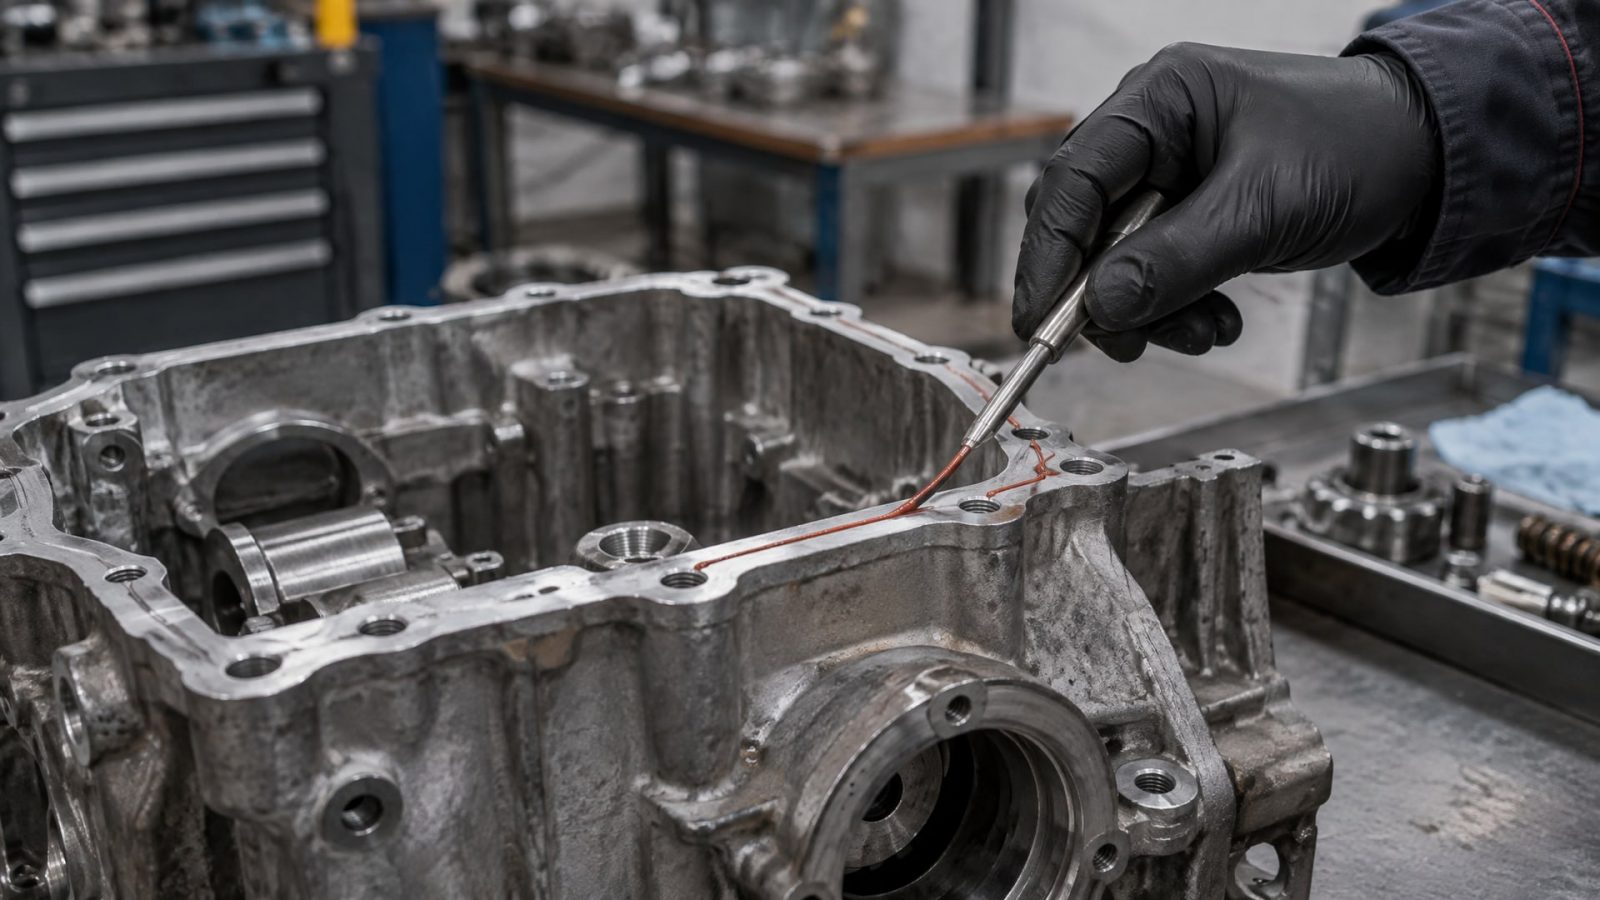
Тип и материал фланца. Герметик работает на жестких обработанных металлических фланцах (сталь, чугун, алюминий). Если фланец пластиковый, резиновый или неправильной геометрии, герметик вместо прокладки не подойдет. Поверхность должна быть чистой от окислов и масла; обработка (механическая обработка, шлифовка) приветствуется, так как улучшает адгезию.
Рабочая среда. В техописании герметика указывают совместимость с конкретными жидкостями: моторное масло, трансмиссионное масло, топливо, антифриз, вода. Не все анаэробные герметики универсальны. Например, герметик, рассчитанный на масло, может быть несовместим с полярными жидкостями типа антифриза. Перед подбором проверяют, что в техописании явно сказано про вашу среду.
Температурный диапазон. Анаэробные герметики имеют рабочий диапазон от -40°C до +150°C и выше, но конкретный продукт может быть ограничен. Высокотемпературные варианты выдерживают до 200°C и выше, но стоят дороже. Если соединение находится рядом с источником тепла или работает в холодных условиях, выбирают герметик с запасом по температуре.
Возможность разборки. Некоторые герметики держат соединение жестко и требуют нагрева до 200°C для разборки. Другие позволяют разобрать узел при комнатной температуре механическим воздействием. Если узел часто разбирается (ремонт, ревизия), это учитывают при выборе.
Анаэробный герметик применяется на фланцах с зазором до 0,38 мм; при более крупных зазорах герметик не сможет заполнить щель полностью и будет вытекать. Если зазор больше, выбирают другой способ герметизации или сначала устраняют люфт регулировкой болтовых соединений.
Подготовка поверхности и нанесение герметика
От качества подготовки фланца зависит 70% успеха.
Перед нанесением герметика выполняют следующие шаги:
Удаление старой прокладки. Старую прокладку, остатки герметика и трудноудаляемые загрязнения убирают полностью. Используют скребок, мягкую щетку или органический растворитель (уайт-спирит); абразивы типа наждачной бумаги могут оставить бороздины, которые нарушат герметичность.
Обезжиривание. Фланец протирают чистой тканью, смоченной в растворителе (уайт-спирит, ацетон или спирт), чтобы убрать следы масла, грязи и влаги. Сухость поверхности критична: влага помешает отверждению герметика.
Контроль поверхности. На ощупь проверяют, что поверхность гладкая, без заусенцев и наростов ржавчины. Если есть поверхностная коррозия, ее аккуратно убирают щеткой.
Сушка. После обезжиривания фланец просушивают чистой тканью и дают поверхности высохнуть в течение 10–15 минут.
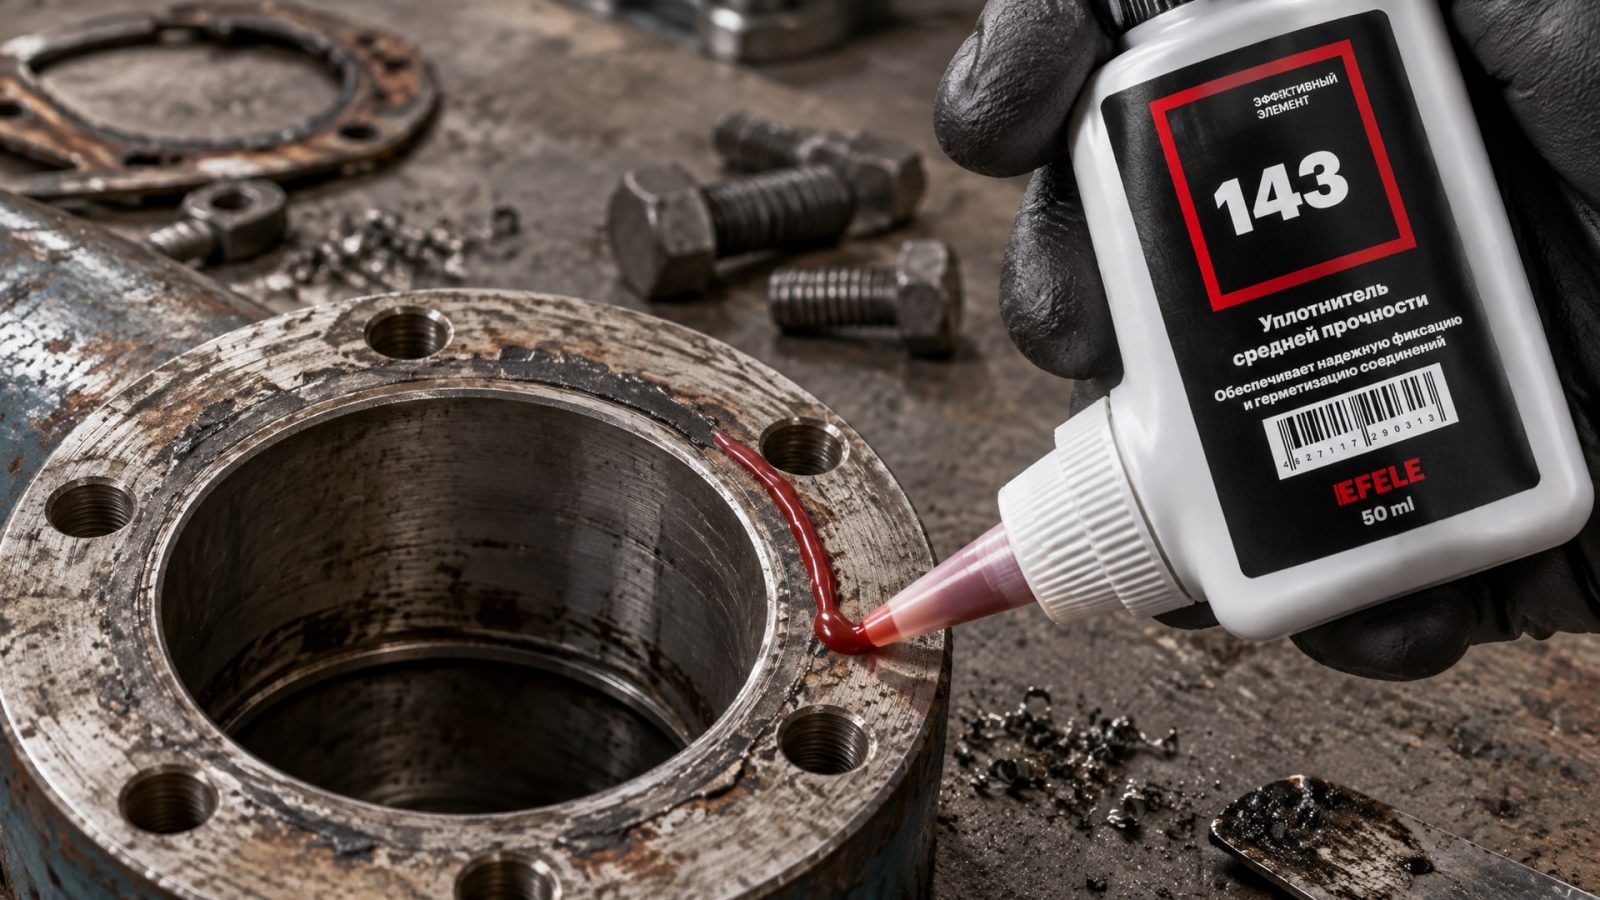
Нанесение герметика - это критический процесс. Руководства производителей указывают: наносить сплошной валик диаметром 1,5 ± 0,5 мм по центру полосы уплотнения с точностью ±1 мм. Валик должен быть непрерывным, без пропусков, но не толще рекомендуемого - избыток герметика вывалится при сборке и не улучшит герметичность.
Техника нанесения:
Герметик наносят на одну поверхность (фланец), а не на обе; двойное нанесение приводит к избытку и вытеканию из-под болтов.
Скорость нанесения -80–130 мм/с; слишком медленное нанесение приводит к подсыханию валика, слишком быстрое - к пропускам.
Валик позиционируют по центру уплотняемой зоны; смещение наружу может оставить незащищенные участки на сквозных отверстиях.
Если размеры фланца позволяют, валик наносят сплошной окружностью, включая область вокруг болтовых отверстий, чтобы перекрыть все возможные пути утечки.
После нанесения ждут не более 5 минут перед сборкой; подсохший герметик теряет адгезию и может сместиться при затяжке болтов.
Для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая прочность и устойчивость к высоким температурам, на практике используют анаэробный жидкий уплотнитель типа EFELE 143, который применяется в точности этими приемами. Такой герметик обеспечивает надежное удержание при температурах до 150°C и выше, если выбран высокотемпературный вариант.
Температурные ограничения и рабочие условия
Герметик вместо прокладки термостата или коллектора работает только в определенном диапазоне температур.
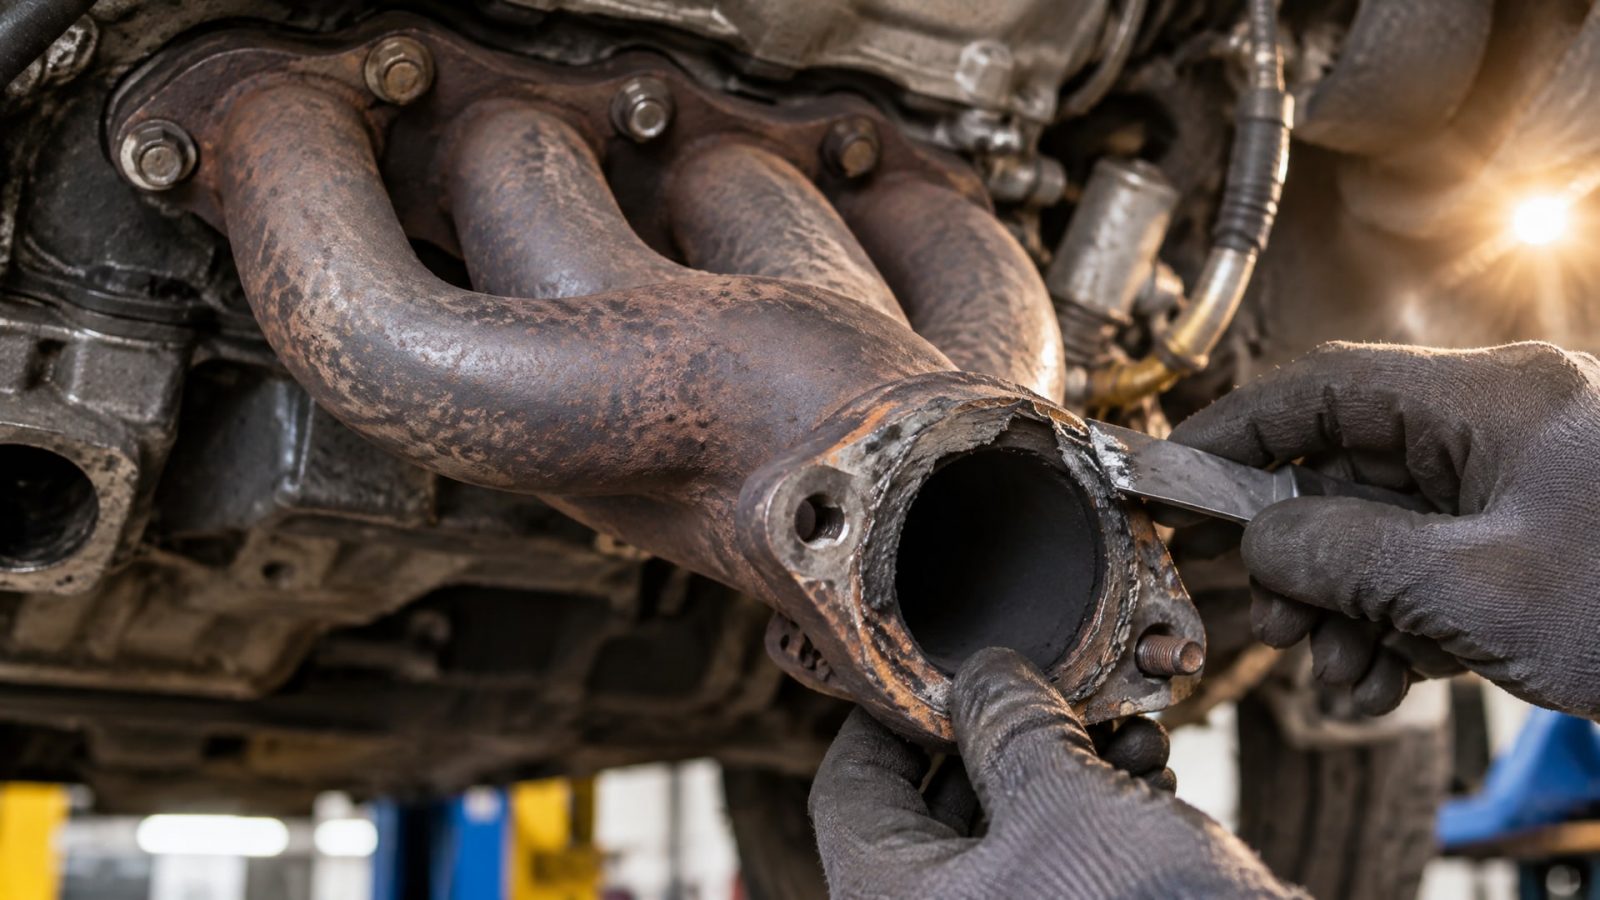
Большинство стандартных анаэробных фланцевых герметиков рассчитаны на -40…+150°C. Этого достаточно для редуктора, поддона, крышки люка и большинства коробок отбора мощности. Однако если соединение находится близко к выхлопному коллектору, турбокомпрессору или другому источнику высокой температуры, нужен герметик, выдерживающий до 200°C и выше.
На практике перепроверяют верхнюю температурную границу не только по номинальной температуре жидкости в узле, но и по локальной температуре самого фланца. Если под головкой блока циркулирует охлаждающая жидкость при 100°C, но сам корпус нагревается до 130–140°C из-за внешнего теплового излучения, герметик нужен с запасом на 150–160°C.
Низкие температуры тоже важны: если техника работает на морозе или герметизируемое соединение находится снаружи машины, проверяют, что герметик не становится хрупким при -20…-40°C. Хороший фланцевый герметик остается эластичным даже при отрицательных температурах, чтобы компенсировать линейное расширение фланцев при нагреве-охлаждении.
Особенности разборки и демонтажа
После отверждения герметик становится твердым полимером и прочно удерживает соединение.
Разборка требует механического воздействия: фланцы разводят постепенно, помогая тонким инструментом (шпатель, отвертка) отслаивать линию герметика. Не рекомендуется наносить удар молотком по центру фланца - это может деформировать тонкий лист.
Если герметик выбран высокотемпературный (на основе специальных полимеров), инструкции иногда указывают возможность прогрева до 200–230°C перед разборкой. Герметик становится более пластичным при нагреве и легче отслаивается. Однако на практике это медленный метод и используется редко; механический способ быстрее.
Для ускорения разборки на некоторых производствах используют специальный растворитель, совместимый с полимером герметика. Это работает только если герметик и растворитель подобраны правильно; неправильный выбор может оставить остатки герметика, которые помешают следующей сборке.
Типичные ошибки при выборе и применении
Закупщики и техники часто допускают ошибки, которые приводят к утечкам или неудачной замене герметиком:
Игнорирование типа фланца. Герметик вместо прокладки не подойдет на пластиковые фланцы, резиновые детали или мягкие поверхности. Проверяют материал и геометрию перед покупкой.
Неправильная очистка. Если остались следы старого герметика или масло, новый герметик не прилипнет и соединение будет течь. Предварительная чистка - не факультативный шаг.
Избыточное количество герметика. Много герметика не значит лучше. Избыток вывалится из-под болтов, загрязнит окружающие детали и может попасть внутрь узла.
Задержка перед сборкой. Если герметик подсохнул на воздухе, валик теряет адгезию и может сместиться при сборке. Сборку проводят в течение 5 минут после нанесения.
Неравномерная затяжка болтов. Если болты затягивают по кругу неравномерно, фланцы смещаются, и герметик распределяется неправильно. Болты затягивают крест-накрест, несколькими проходами, доводя момент постепенно.
Выбор герметика, несовместимого со средой. Герметик, рассчитанный на воду, может размягчиться в присутствии масла. Всегда проверяют ТДС на совместимость.
Еще одна типичная ошибка - замена прокладки герметиком на деформированном фланце в надежде, что герметик компенсирует люфт. На практике герметик может временно остановить утечку, но не решит проблему полностью, если фланец гнется или имеет большие неровности. Лучше сначала отремонтировать или заменить сам фланец, а потом уже использовать герметик.
Когда герметик вместо прокладки - неправильный выбор
Вопрос «можно ли использовать герметик вместо прокладки» иногда требует ответа «нет».
Герметик не подходит в следующих случаях:
Динамические соединения. Если фланцы находятся в относительном движении (сдвиг, изгиб), герметик не сможет приспособиться и треснет. Для динамических соединений выбирают эластичные паронитовые или резиновые прокладки.
Мягкие поверхности. Деревянные, пластиковые или резиновые корпуса требуют прокладки, а не герметика. Герметик не прилипнет к мягким материалам.
Большие зазоры. Если расстояние между фланцами более 0,5 мм, герметик не сможет заполнить щель и будет вытекать. Нужна прокладка или механическая регулировка.
Высокие давления. Герметик выдерживает давление до нескольких бар, но не предназначен для высоконапорных систем (выше 10 бар). Для таких случаев используют армированные прокладки.
Полярные жидкости. Если в системе циркулирует метиловый спирт, этиленгликоль или агрессивные щелочные растворы, нужно убедиться, что герметик совместим. Многие стандартные герметики разбухают в полярных средах.
Если есть сомнение, лучше проконсультироваться с поставщиком герметика и предоставить ему информацию о среде, температуре и условиях эксплуатации.
Часто задаваемые вопросы
Вместо прокладки герметик можно ли использовать на любом фланце?
Нет. Герметик подходит только на жестких, обработанных металлических фланцах с зазором не более 0,38 мм. Для пластиковых, резиновых фланцев или при наличии больших неровностей герметик не подойдет. Проверьте материал фланца и его геометрию перед выбором герметика.
Можно ли наносить герметик на обе стороны фланца для надежности?
Нет, это ошибка. Герметик наносят только на одну поверхность. Двойное нанесение приводит к избытку, который вывалится из-под болтов при сборке, загрязнит соединение и не улучшит герметичность. Держитесь рекомендации: один валик на одной стороне.
Какой герметик использовать вместо прокладки, если узел работает при температуре 180°C?
Для температур выше 150°C выбирают высокотемпературный анаэробный герметик, рассчитанный на 200–230°C. При 180°C стандартный герметик может начать терять свойства. Проверьте технический лист (ТДС) герметика и убедитесь, что верхний температурный предел не ниже 200°C.
Герметик вместо прокладки поддона - это надежно, или лучше оставить прокладку?
На поддоне герметик работает надежно, если фланец обработан и не деформирован. Герметик даже предпочтительнее: он не впитывает масло, не набухает и легче перевозить. Главное - правильно подготовить поверхность и соблюдать технику нанесения.
Сколько времени герметик отверждается перед полной нагрузкой?
Полимеризация начинается сразу после соприкосновения с металлом, но полная прочность достигается в течение 24 часов. На практике узел можно нагружать через 1–2 часа после сборки, но заполнить систему жидкостью лучше не раньше чем через 4–6 часов. Более точные сроки указаны в ТДС конкретного герметика.
Заключение
Герметик вместо прокладки - это рациональный выбор для герметизации плотных металлических фланцевых соединений, если условия применения соответствуют требованиям. Главное: герметик заменяет не любую прокладку, а только вырубные предформованные прокладки на жестких обработанных фланцах с малым зазором. Выбор герметика начинается с проверки типа фланца, совместимости с рабочей средой, температурного диапазона и условий разборки. Успех на 70% зависит от подготовки поверхности - чистоты, обезжиривания и сухости. Нанесение должно быть аккуратным: сплошной валик 1,5 ± 0,5 мм, немедленная сборка, равномерная затяжка болтов.
Если фланец деформирован, имеет большие зазоры или существенную коррозию, герметик не решит проблему - сначала ремонтируют сам фланец. При выборе между универсальным решением и адаптацией под конкретную задачу выбирайте специальный анаэробный герметик для фланцев; это гарантирует надежность и долгий срок службы соединения. Обратитесь к производителю герметика с информацией о вашем узле, среде и условиях эксплуатации - консультация займет 10 минут и убережет вас от ошибок при закупке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Предотвращение загрязнения продукта смазочными материалами на пищевом производстве - ключевой аспект безопасности и качества.
Узнайте, как обеспечить бесперебойное обслуживание системы СОЖ, удаляя масляные отложения и шлам.
Узнайте, как смазка для резиновых уплотнителей автомобиля поможет защитить двери от примерзания и повреждений в зимний период.