
Как зафиксировать подшипник на валу без пресса и нагрева
Ремонт посадочного места подшипника часто воспринимается как задача только для специализированного оборудования: пресса, токарного станка, специального нагревателя. Однако в практике технического обслуживания и ремонта есть проверенные методы, позволяющие качественно зафиксировать подшипник на валу или восстановить изношенную посадку без этих ресурсоемких приспособлений. Статья рассказывает о двух основных подходах: применении анаэробных фиксирующих составов для вал-втулочных соединений и правильном монтаже подшипника через закрепительную втулку. Эта информация полезна инженерам, закупщикам и специалистам службы ремонта, которые сталкиваются с необходимостью быстро и надежно восстановить ненесущее соединение или избежать замены дорогостоящего узла.
Когда нужен ремонт посадочного места: основные сценарии
Износ посадочного места под подшипник возникает при длительной эксплуатации под вибрацией, при несоосности, а также при неправильном монтаже или демонтаже.
На валах это проявляется как увеличение зазора между валом и внутренним кольцом подшипника; в корпусах - как ослабление посадки наружного кольца. Результат один: подшипник начинает проворачиваться, вибрирует, быстро деградирует и приводит к отказу узла.
Типичные признаки: подшипник болтается на валу при попытке пошевелить его вручную, слышны посторонние звуки при вращении, узел греется без нагрузки. Во многих случаях такая неисправность происходит с подшипниками стартеров, редукторов, электродвигателей и насосов, где ремонт посадочного места становится альтернативой замене целого узла.
На практике инженеры и ремонтники различают три степени износа посадки. При малых зазорах - до 0,15 мм - подходят составы без механической обработки. При средней выработке применяют восстановительные материалы с более густой консистенцией. При сильном разрушении посадки требуется уже механическое восстановление или капитальный ремонт.
Анаэробные фиксаторы вал-втулочных соединений: простой способ без пресса
Анаэробный клей отверждается в отсутствие кислорода, то есть в плотном зазоре между двумя поверхностями.
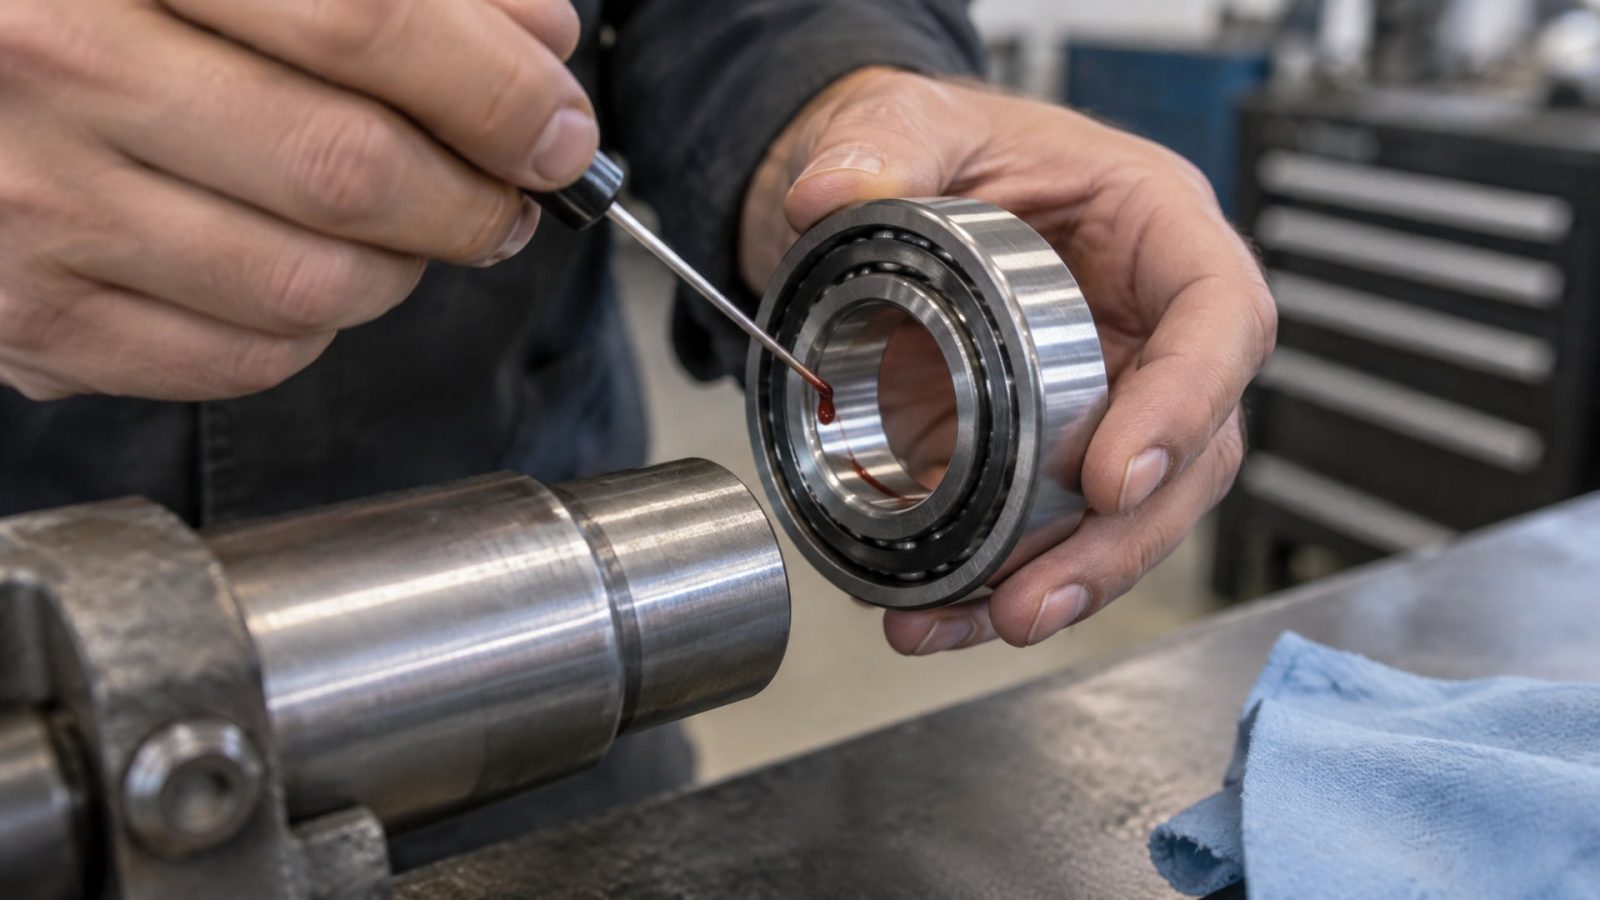
Для вал-втулочных соединений, включая фиксацию подшипников с небольшим зазором, это означает: нанес состав на обе поверхности, собрал - и соединение начинает затвердевать без нагрева и дополнительного давления.
Область применения анаэробного фиксатора
Анаэробные фиксирующие составы рассчитаны на зазоры от 0,025 до 0,15 мм. Это важный параметр: если зазор больше (например, при значительной выработке вала или гнезда), состав может не отвердеть полностью или отвердеть с недостаточной прочностью. Если зазор слишком мал (плотная посадка), состав просто не попадет в щель.
Анаэробный фиксатор выбирают для ремонта посадочных мест подшипников, когда изношенная посадка все еще держит подшипник механически, но люфт позволяет ему проворачиваться. Он хорошо работает на стальных валах и чугунных корпусах. Для пассивных металлов - нержавеющей стали, алюминия, цинковых и фосфатированных покрытий - почти всегда требуется активатор для ускорения отверждения и повышения надежности соединения.
Правильное применение: пять шагов
1. Очистка и обезжиривание. Поверхность вала в месте посадки подшипника и внутренняя поверхность гнезда подшипника протираются растворителем до химической чистоты. Даже тонкий слой масла, пыли или ржавчины блокирует отверждение анаэробного состава. Нужно именно обезжирить, а не просто вытереть сухой тряпкой.
2. Применение активатора (если требуется). На пассивные металлы наносят активатор согласно инструкции: как правило, тонким слоем на обе сопрягаемые поверхности. Для активных материалов (мягкая сталь, медь) активатор часто не нужен.
3. Нанесение анаэробного фиксатора. Состав наносят равномерно на обе поверхности: как на вал, так и на охватывающую поверхность (внутренняя стенка гнезда подшипника). Слой должен быть тонким, но достаточным - избыток потом удалить будет сложно.
4. Сборка с контролем. Подшипник вставляют на вал или в гнездо и выполняют легкое осевое вращение для распределения состава по окружности. Это помогает вытеснить воздух и обеспечить равномерное отверждение. Избыток состава, выступивший из зазора, можно осторожно убрать чистой сухой тряпкой до затвердевания.
5. Выдержка перед нагрузкой. Первичная фиксация наступает примерно за 12 часов; полное отверждение в стандартных условиях занимает 24 часа и более. Нагружать узел можно только после полного отверждения. До этого подшипник остается на месте, но прочность соединения еще низкая.
Когда требуется работать при повышенных температурах или нагрузках, инженеры используют анаэробные составы с повышенной температурной стойкостью, выдерживающие до +180 °C и обеспечивающие надежную фиксацию в критичных узлах. Благодаря технологии анаэробного отверждения такие материалы, в частности анаэробный клей EFELE 126, удерживают подшипник без дополнительного давления и прижима, при этом демонтаж остается возможным с помощью стандартного слесарного инструмента.
Фиксация подшипника на закрепительной втулке: механический подход
Закрепительная (стяжная) втулка - это цилиндрическая деталь с внешней конической или многошпоночной поверхностью, которая устанавливается на вал и стягивается гайкой.
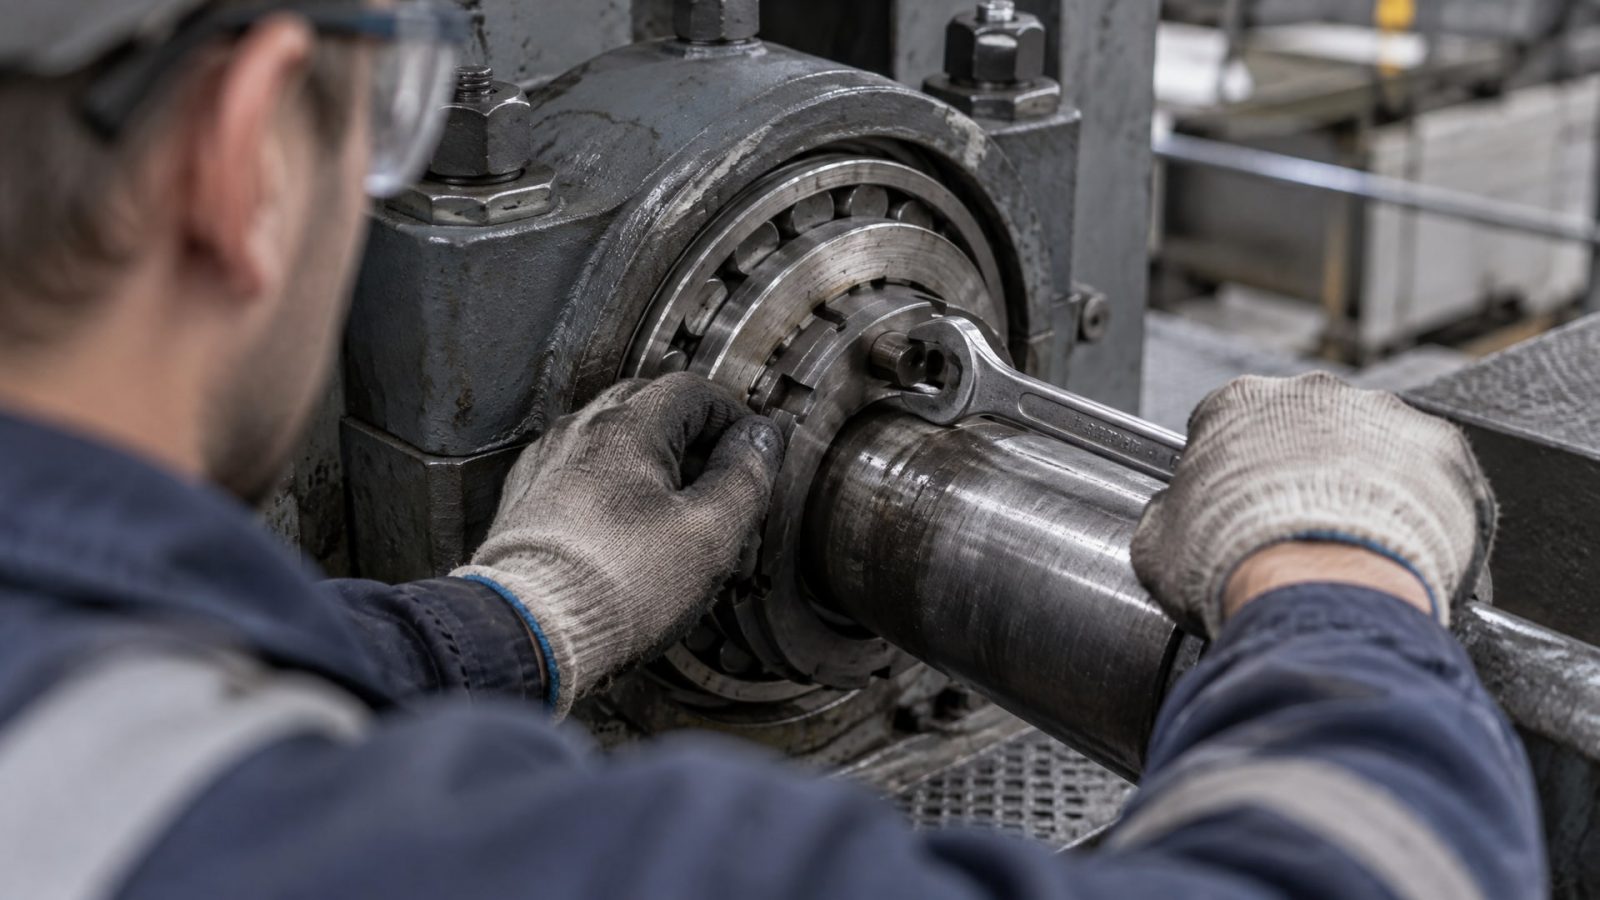
Подшипник с коническим внутренним отверстием надвигается на эту втулку; по мере затяжки гайки втулка расширяет подшипник по валу, обеспечивая посадку с натягом.
Когда применяется втулка
Закрепительная втулка используется, когда подшипник уже имеет коническое или многошпоночное внутреннее отверстие (часто такие подшипники называют монтируемыми на втулке). Она позволяет зафиксировать подшипник на цилиндрическом валу без пресса и без нагрева. Втулка особенно ценна при ремонте, когда валу не требуется механическая обработка: можно обойтись без токарного станка и оборудования.
На практике втулка применяется на редукторных валах, валах насосов, электродвигателях с переменными режимами вращения, где нагрузка на подшипник перемещается относительно кольца. В этом случае подшипник нужно зафиксировать с натягом, и втулка это обеспечивает.
Последовательность установки подшипника на втулку
Подготовка вала. Вал очищают от грязи, окисла и старой смазки в месте посадки подшипника. Поверхность должна быть ровной, без заусенцев и повреждений.
Установка втулки. Втулка надвигается на вал так, чтобы ее коническая часть была обращена в сторону подшипника. На конец вала надевают шайбу и стопорную гайку втулки.
Посадка подшипника. Подшипник с коническим отверстием надвигается на втулку. На этом этапе подшипник может слегка болтаться - это нормально.
Затяжка гайки и контроль осевого смещения. Гайку затягивают вручную или небольшим гаечным ключом до требуемого осевого смещения подшипника. В технической документации часто указывается целевой зазор между подшипником и уступом вала, либо измеряется осевое смещение подшипника относительно его исходного положения. Затяжка - это не «затянуть посильнее», а точный контроль по зазору или смещению.
Фиксация гайки. После достижения нужного смещения гайку фиксируют контргайкой или шплинтом (в зависимости от конструкции).
Диаметр вспомогательной втулки, если она требуется для промежуточной сборки, подбирается с малым люфтом: примерно на 0,2–0,3 мм меньше диаметра вала. Это предотвращает смещение втулки при надевании подшипника.
Ремонт корпуса и посадочных мест: восстановление без расточки
Если посадочное место разбито не на валу, а на внутренней поверхности корпуса (например, в корпусе стартера или редуктора), применяются похожие принципы.
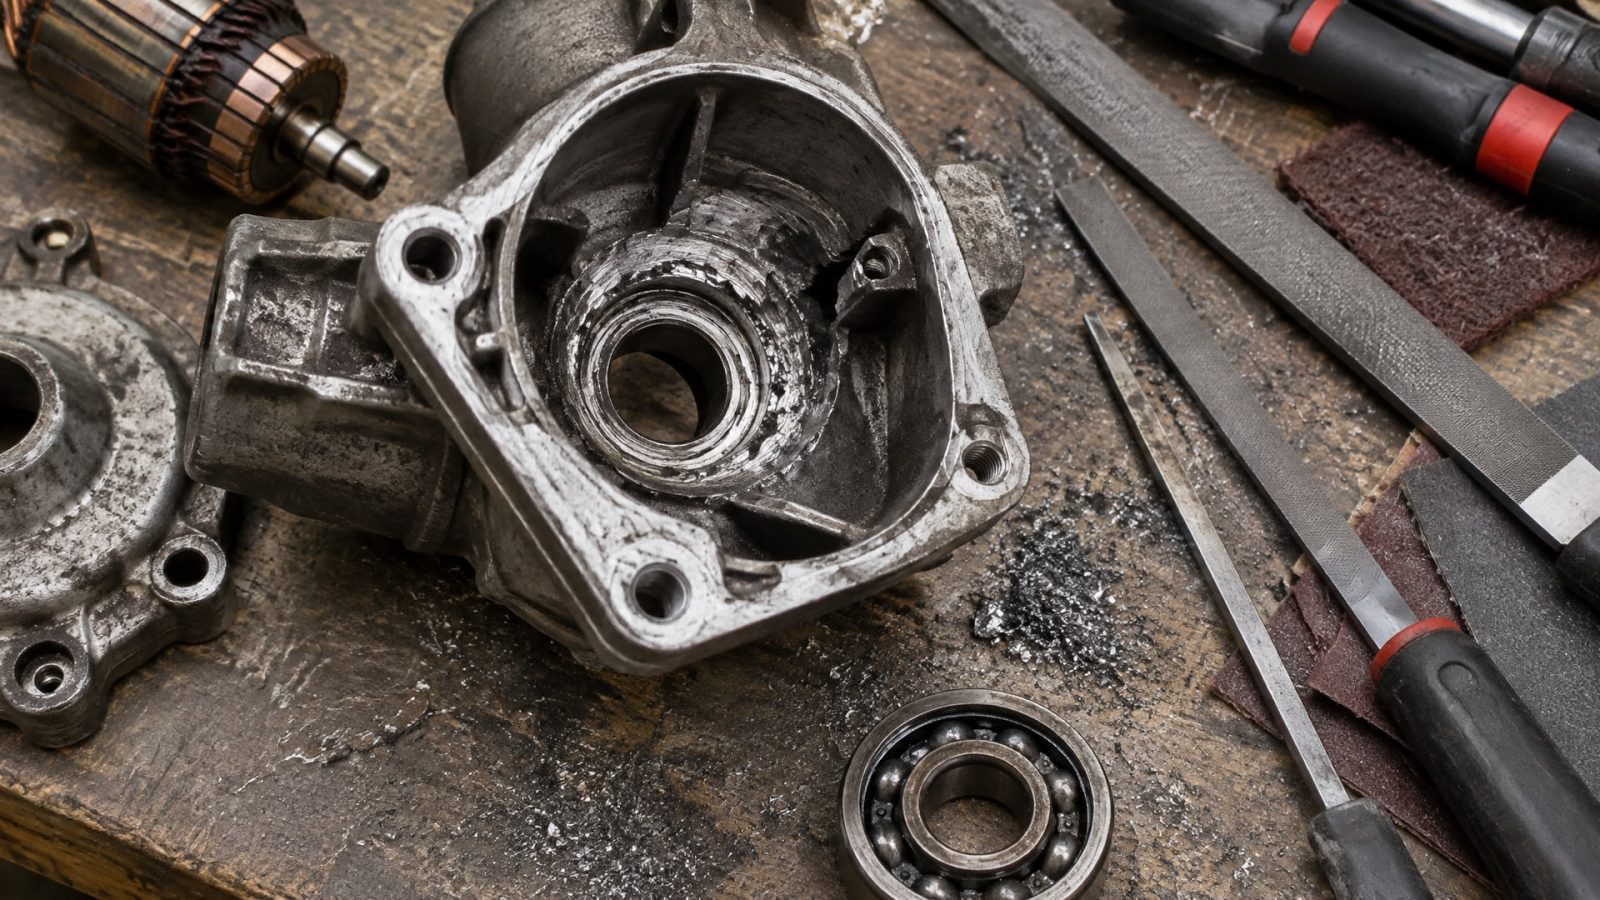
Однако геометрия здесь обратная: нужно восстановить диаметр гнезда, в которое вставляется наружное кольцо подшипника.
При небольших зазорах (малая выработка, по ГОСТ 25346 допуск k5 составляет диапазон от +0,015 до +0,028 мм для диаметра 50 мм) применяются анаэробные вал-втулочные фиксаторы. Подшипник устанавливается в гнездо корпуса, анаэробный состав наносится на наружное кольцо и на стенку гнезда, после чего подшипник вставляется в гнездо с легким поворотом.
При более выраженном износе (выработка, задиры, микротрещины) применяют специализированные ремонтные составы, которые заполняют выработку и отверждаются, восстанавливая диаметр. Это позволяет избежать расточки и замены корпуса, особенно если на детали находятся другие важные поверхности или она дорогостоящая.
Контроль результата выполняют по допускам посадки: проверяют, входит ли подшипник в гнездо с нужным натягом, не болтается ли, не переусилие ли при установке.
Выбор посадки подшипника: когда нужен натяг, а когда зазор
Выбор между посадкой с натягом и посадкой с зазором определяется характером нагрузки на подшипник.
Посадка с натягом (плотная, неподвижная). Если нагрузка на подшипник вращается вместе с валом (например, при центробежных нагрузках, при вращении вала вокруг своей оси), внутреннее кольцо подшипника нужно зафиксировать с натягом, чтобы оно не проворачивалось. На практике это означает, что вал должен быть прошлифован или припущен так, чтобы подшипник надвигался с усилием. Если такой натяг нарушен (вал изношен), применяют анаэробный фиксатор или закрепительную втулку.
Посадка с зазором (подвижная, свободная). Если нагрузка приложена к подшипнику в одной точке и остается в этой точке при вращении (например, радиальная нагрузка от горизонтального редуктора), допускается посадка с зазором. В этом случае внутреннее кольцо может слегка смещаться, и это не приводит к проворачиванию.
На валах подшипники качения почти всегда ставят с натягом. На корпусных отверстиях часто используют зазоры, хотя при вращающихся нагрузках и здесь требуется натяг наружного кольца.
Когда посадка нарушена (вал изношен, гнездо разбито), восстановление посадки - ключевой момент ремонта. Без правильной посадки подшипник не будет нормально работать, даже если сам подшипник исправен.
Практические рекомендации и частые ошибки
Основная ошибка при ремонте посадочного места - попытка обойтись без обезжиривания или использовать универсальный клей вместо специального анаэробного фиксатора.
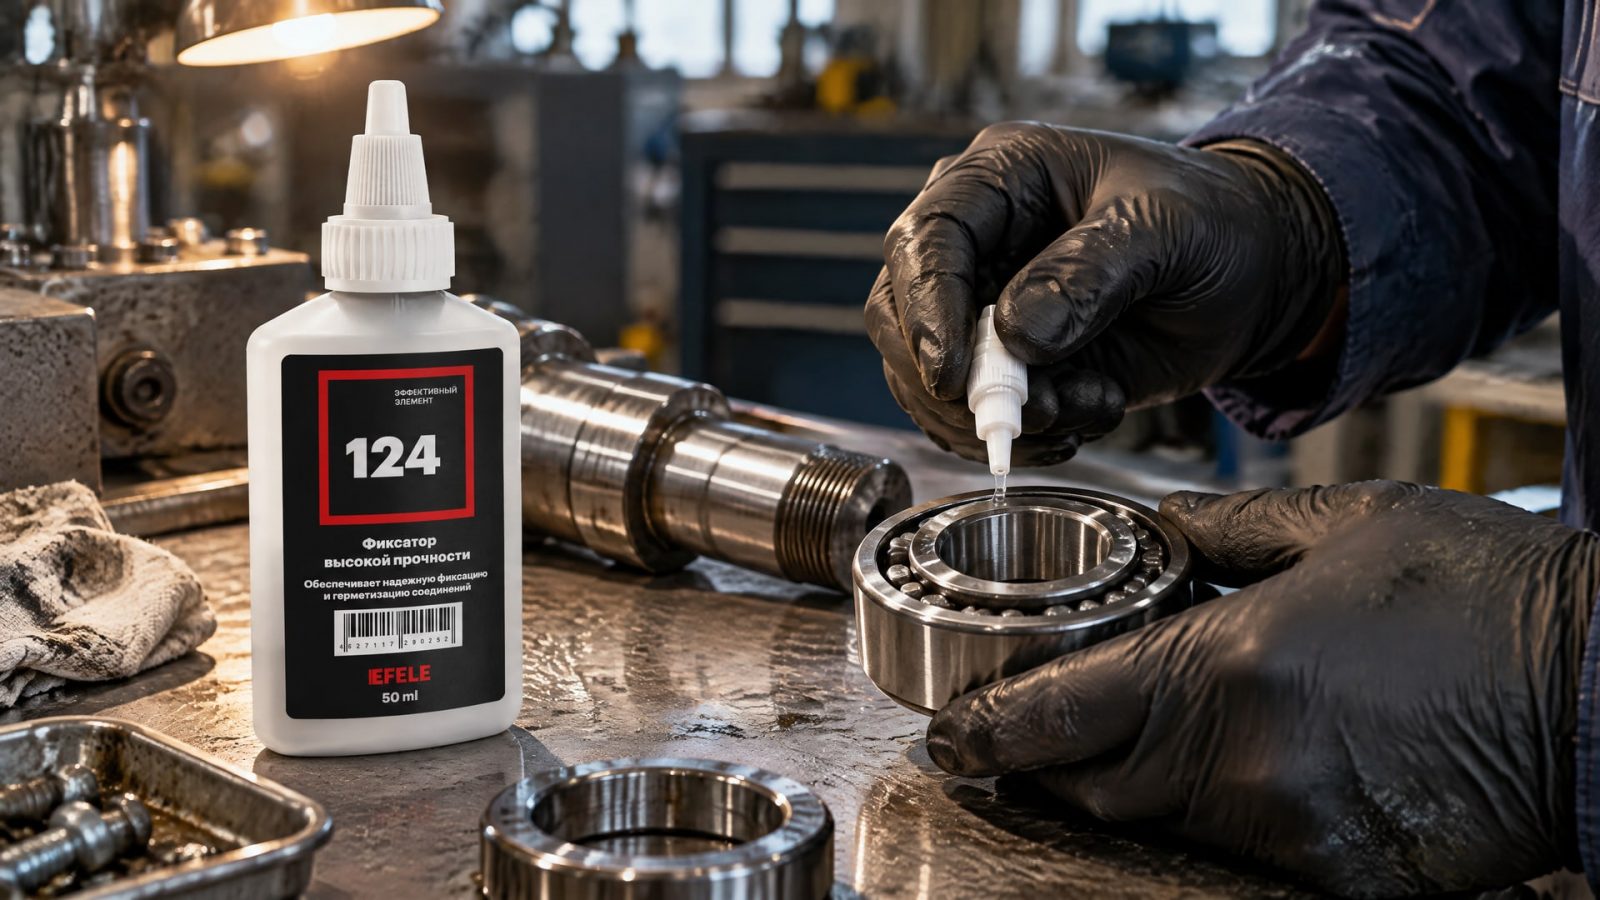
Универсальные клеи на основе цианакрилата не обладают нужной прочностью для вал-втулочных соединений, подвергаемых вибрациям и циклическим нагрузкам. Они также могут начать размягчаться при нагреве, что недопустимо для узлов, работающих при повышенных температурах.
Вторая частая ошибка - спешка с нагружением узла. Первичная фиксация анаэробного состава занимает 12 часов, но полное отверждение и набор полной прочности требуют 24 часа и более. Если нагрузить узел раньше, соединение может не выдержать и подшипник снова начнет проворачиваться.
Третья ошибка - неправильная оценка размера зазора. Если зазор превышает 0,15 мм, анаэробный фиксатор может не сработать должным образом. В таких случаях нужно либо выбрать метод восстановления с более густым составом, либо прибегнуть к механической обработке.
На практике перед применением любого метода стоит измерить зазор микрометром или индикатором. Это займет 5–10 минут, но сэкономит время на переделку.
Для систематических производств, где ремонт посадочных мест выполняется регулярно, имеет смысл завести простой набор инструментов и материалов: обезжириватель, активатор, анаэробный фиксатор (например, EFELE 124), шприц для дозирования, чистые тряпки, микрометр и инструкцию по применению. Это позволит минимизировать время простоя оборудования и избежать срочных вызовов специалистов по капитальному ремонту.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор, если посадка сильно изношена?
Анаэробный фиксатор эффективен при зазорах до 0,15 мм. Если зазор больше, состав может не отвердеть полностью или дать хрупкое соединение. При сильном износе применяют ремонтные композитные составы с большей вязкостью, способные заполнить более крупные полости, или переходят на механическое восстановление и замену деталей.
Зачем нужен активатор, если есть сам фиксатор?
На пассивных металлах (нержавеющая сталь, алюминий, цинковые и фосфатированные покрытия) анаэробное отверждение может идти медленнее или даже вообще не начаться. Активатор содержит катализаторы, которые ускоряют процесс полимеризации и гарантируют набор нужной прочности. На активных углеродистых сталях активатор часто не требуется.
Когда разбито посадочное место под подшипник, может ли помочь анаэробный фиксатор или только механический ремонт?
Если корпус разбит не полностью и зазор составляет до 0,15 мм, анаэробный фиксатор справится. Если разбита часть гнезда, есть задиры или микротрещины, нужен ремонтный состав, способный заполнить полость. При полном разрушении гнезда требуется механическое восстановление: расточка, применение ремонтной втулки или замена корпуса.
Как быстро можно собрать узел после нанесения фиксатора?
Собрать узел нужно сразу же после нанесения состава, пока он не начал отверждаться. Первичная фиксация наступает примерно за 12 часов, полное отверждение за 24 часа. Нагружать узел можно только после полного отверждения. Временный монтаж ремонтных работ (например, тестовое вращение) допускается после первичной фиксации, но окончательная нагрузка только после 24 часов.
Можно ли демонтировать подшипник, если он зафиксирован анаэробным составом?
Да, подшипник можно снять, если требуется. После полного отверждения и набора прочности соединения его можно разобрать стандартным слесарным инструментом: съемником, молотком или прессом. Анаэробный фиксатор не делает соединение неразборным, как сварка, - это временное, но надежное скрепление.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - реальная задача, если выбрать правильный метод и соблюдать технологию. Анаэробные вал-втулочные фиксаторы устраняют малые зазоры, работают без оборудования и затвердевают за сутки. Закрепительные втулки позволяют механически зафиксировать подшипник с коническим отверстием, обеспечивая контролируемый натяг. Оба метода требуют точного соблюдения технологии: обезжиривания до химической чистоты, применения активатора для пассивных металлов и выдержки перед нагружением.
Первый шаг при обнаружении износа посадки - оценить размер зазора и выбрать подходящий метод восстановления. Для малых зазоров (до 0,15 мм) и работ в условиях, когда нет доступа к специальному оборудованию, анаэробные фиксаторы и закрепительные втулки становятся стандартным решением на ремонтных предприятиях и в полевых условиях. Это позволяет сократить простой оборудования, сэкономить на капитальном ремонте и продлить ресурс узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы продлить срок службы механизма и избежать поломок. Подробное руководство по выбору и нанесению смазки.
Выбирайте пищевую смазку для высоких температур правильно, учитывая рабочие параметры и допуски, чтобы избежать ошибок и обеспечить безопасность производства.
Узнайте, как снять анаэробный герметик с болтовых соединений, используя нагрев и другие методы.