
Обработка каналов смазкой методом окунания: технология для сложной геометрии
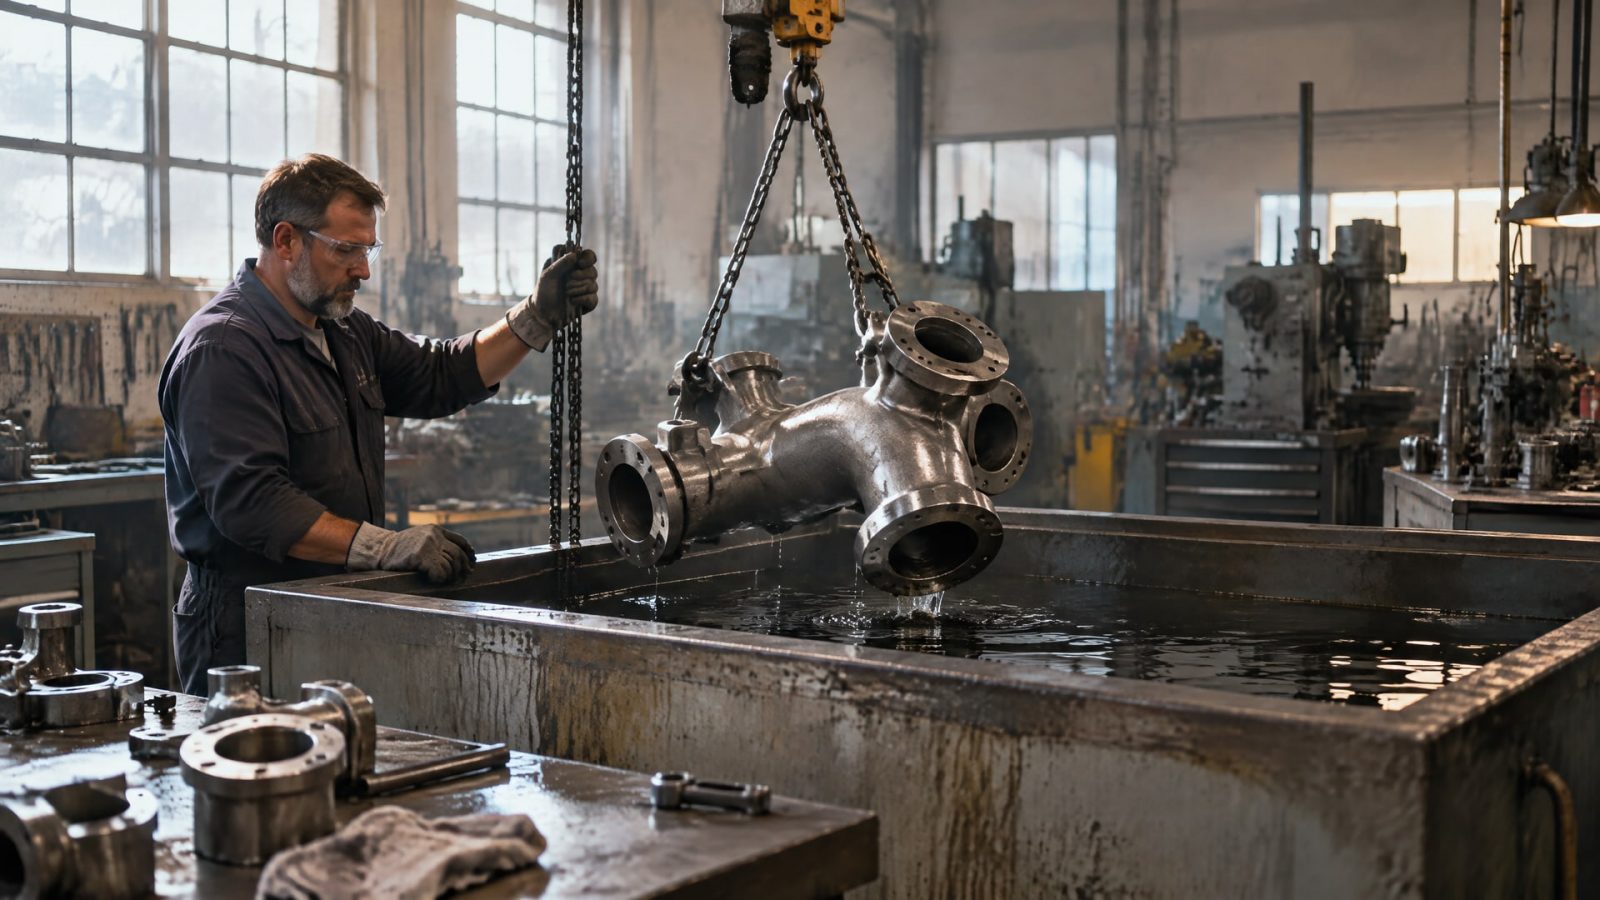
Для нанесения твердосмазочного покрытия на внутренние каналы и полости применяют окунание: деталь погружают в состав, а затем извлекают с контролируемой скоростью и в заданном положении. Метод помогает обработать поверхности, до которых распыление не всегда обеспечивает доступ. Результат зависит от геометрии детали, выхода воздуха и стекания состава, а также от вязкости и температуры материала.
Статья пригодится инженерам и техническим специалистам, которые выбирают технологию для трубок, отверстий и деталей сложной формы, а также закупщикам, которым нужно сверить требования процесса с характеристиками покрытия. Разберем, как организовать окунание внутренних каналов, подготовить поверхность и снизить риск наплывов, воздушных карманов и неравномерной пленки.
Когда обработка каналов смазкой методом окунания эффективна
Окунание выбирают, если требуется нанести твердосмазочное покрытие на внутренние диаметры труб, отверстия, резьбы или полости, куда распыление не обеспечивает надежного доступа.
При полном погружении состав соприкасается с внутренними поверхностями детали в одном цикле. Но это не означает, что он автоматически распределится равномерно: в узких каналах может остаться воздух, а в нижних точках после извлечения способен скопиться избыток жидкости.
Поэтому перед выбором технологии оценивают не только форму внешних поверхностей, но и устройство каналов. Важны их длина и диаметр, наличие входных и выходных отверстий, уступов и глухих зон. Если составу некуда вытекать или воздуху некуда выходить, покрытие может получиться неоднородным даже при полном погружении детали.
Для деталей со сложной геометрией заранее определяют положение в ванне и траекторию извлечения. Управление углом при погружении и подъеме помогает уменьшить задержку жидкости на отдельных участках. Линейный профиль подъема также используют, чтобы контролировать стекание и снизить вероятность наплывов.
Окунание не универсально для любой конструкции. Если внутри есть полости без достаточного дренажа, карманы для удержания жидкости или труднодоступные участки, технологию проверяют на образце либо на тестовой детали. Такая проверка помогает выявить проблемные зоны до обработки партии и при необходимости скорректировать ориентацию или выбрать другой способ нанесения.
Как организовать окунание внутренних каналов
Ключевая задача при обработке внутренних каналов - дать составу смочить стенки, а воздуху выйти из полости.
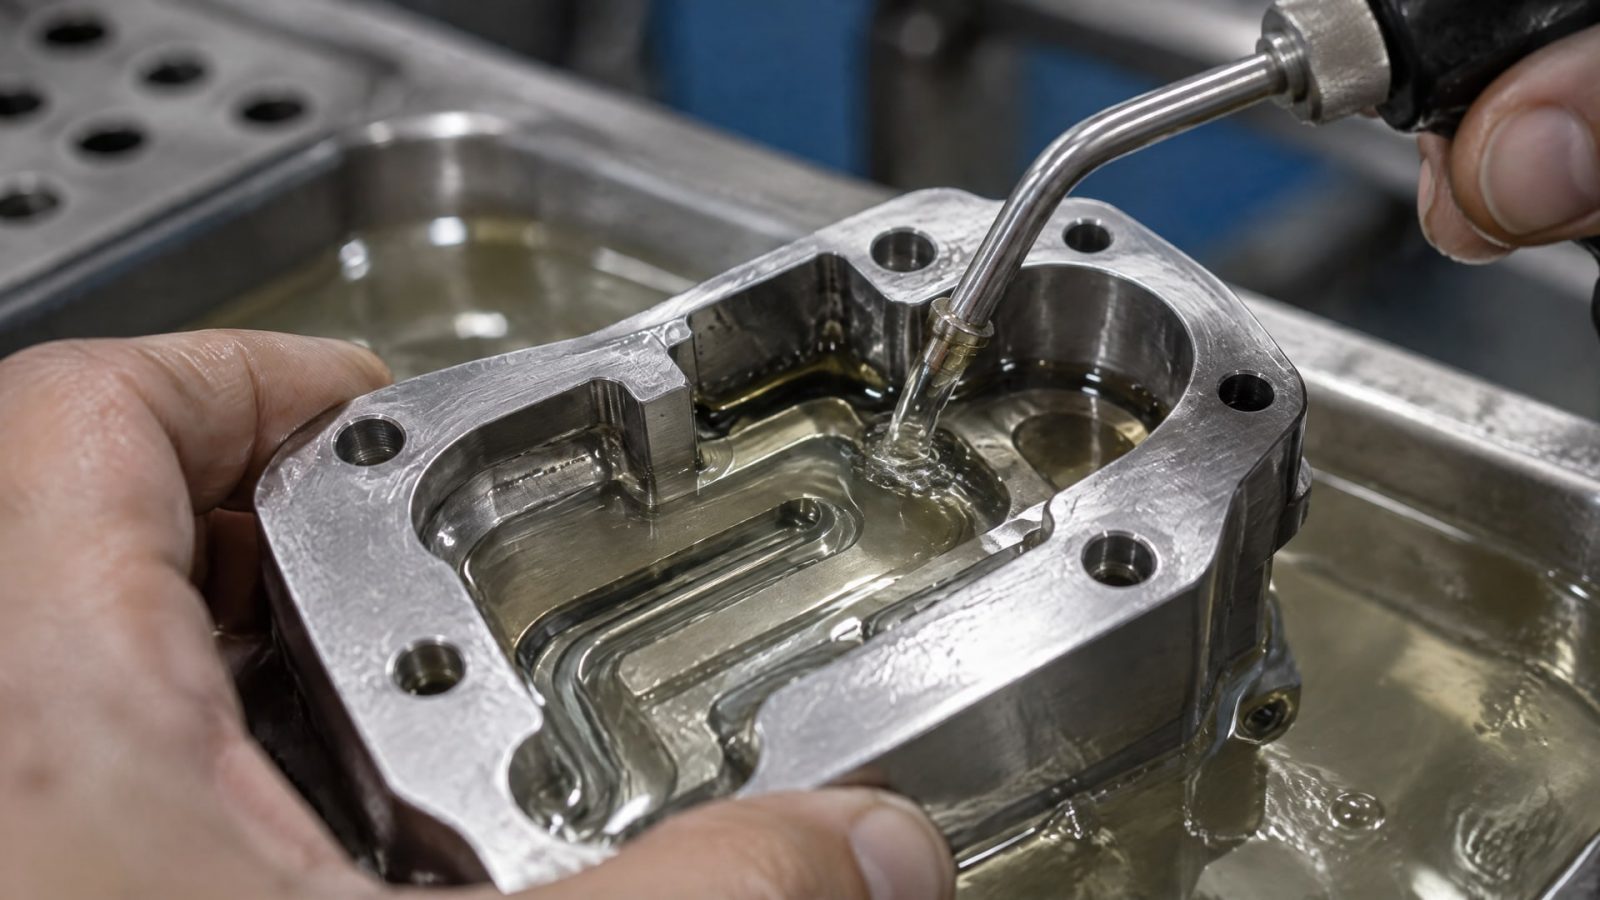
Для этого проверяют, есть ли у детали свободные входные и выходные отверстия, и подбирают положение, при котором ванна заполняет канал без запирания воздуха. При извлечении деталь ориентируют так, чтобы жидкость не задерживалась в нижней точке.
Для глубоких и узких полостей учитывают вязкость материала. Состав с подходящей для задачи вязкостью лучше смачивает внутренние поверхности и проникает в каналы. Однако одного этого параметра недостаточно: на пленку также влияют скорость и угол извлечения, температура материала и скорость испарения растворителя.
При проектировании детали под окунание предусматривают возможность заполнить каналы составом и затем слить его. Если конструкция уже задана, технолог оценивает, можно ли обработать ее без удержания жидкости на уступах, во внутренних углах и возле глухих зон. При необходимости проверяют несколько вариантов ориентации.
Контроль заполнения и дренажа
Перед запуском процесса полезно проверить, как состав движется через деталь при погружении и извлечении. Особое внимание уделяют длинным каналам и плунжерным отверстиям: для равномерной обработки важны доступ к их поверхности, выход воздуха и отвод избытка материала. Пробная обработка показывает, где образуются наплывы или остается недостаточное покрытие.
Для каждой детали фиксируют рабочую ориентацию и последовательность движений. Это снижает зависимость результата от случайного положения изделия. Если геометрия не позволяет обеспечить заполнение и дренаж, окунание может потребовать изменения конструкции или альтернативного метода нанесения.
Какие параметры влияют на толщину покрытия
Толщина пленки после окунания зависит от свойств состава и режима процесса.
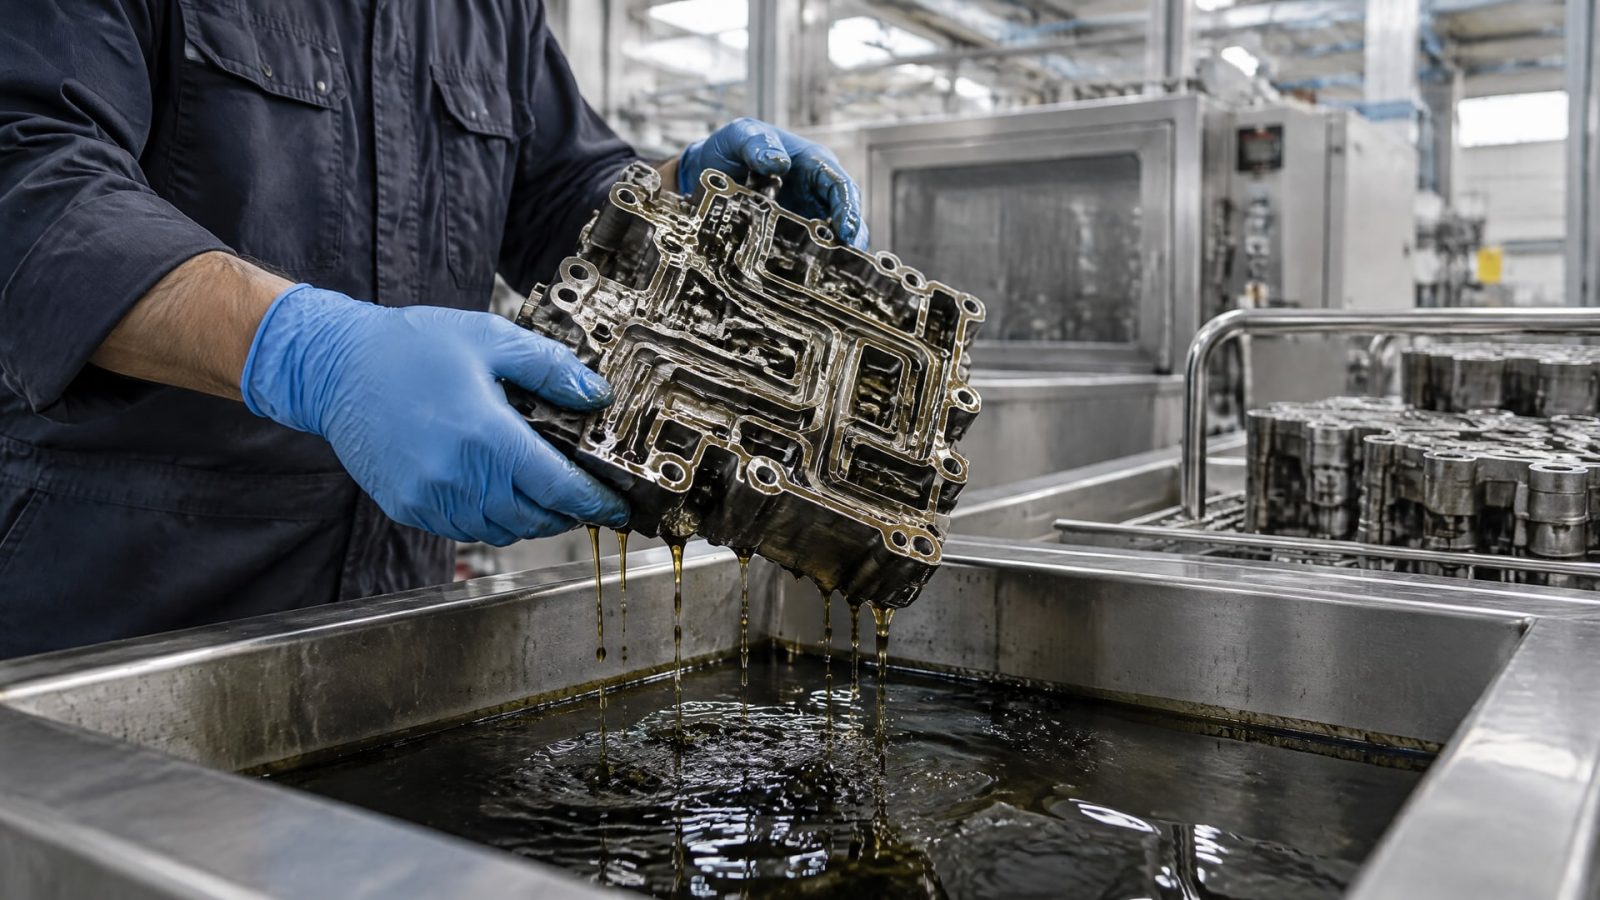
Вязкость, температура и скорость извлечения влияют на то, сколько материала останется на поверхности. На внутренних участках к этим факторам добавляются геометрия канала, угол детали и условия стекания.
В одном из технических материалов по дип-покрытиям для сложных форм приведен типичный диапазон скорости извлечения 5-20 см/мин. Более высокая скорость дает более толстую пленку. Это ориентир из конкретного материала, а не универсальная настройка для любого покрытия: рабочий режим сверяют с требованиями состава и проверяют на детали.
Для тонкого и равномерного покрытия контролируют не только скорость подъема, но и время выдержки, вязкость и температуру материала. Изменение одного параметра может повлиять на распределение состава внутри канала. Поэтому при пробной отработке меняют условия последовательно, а не одновременно: так проще установить причину наплывов или недостаточного покрытия.
Предварительный подогрев детали или теплый носитель могут улучшить сушку внутренних поверхностей и уменьшить потери материала при вытекании. Такой прием применяют только если его допускают состав и технологический процесс. Температурные условия и способ сушки заранее согласуют с документацией на покрытие.
При высокой требовательности к однородности одной визуальной оценки недостаточно. Проверяют участки, где вероятны скопление жидкости или неполное смачивание: внутренние углы, уступы, нижние точки и переходы между диаметрами. По результатам корректируют скорость извлечения и положение детали.
Подготовка поверхности перед нанесением покрытия
Внутренние поверхности требуют такой же внимательной подготовки, как внешние.
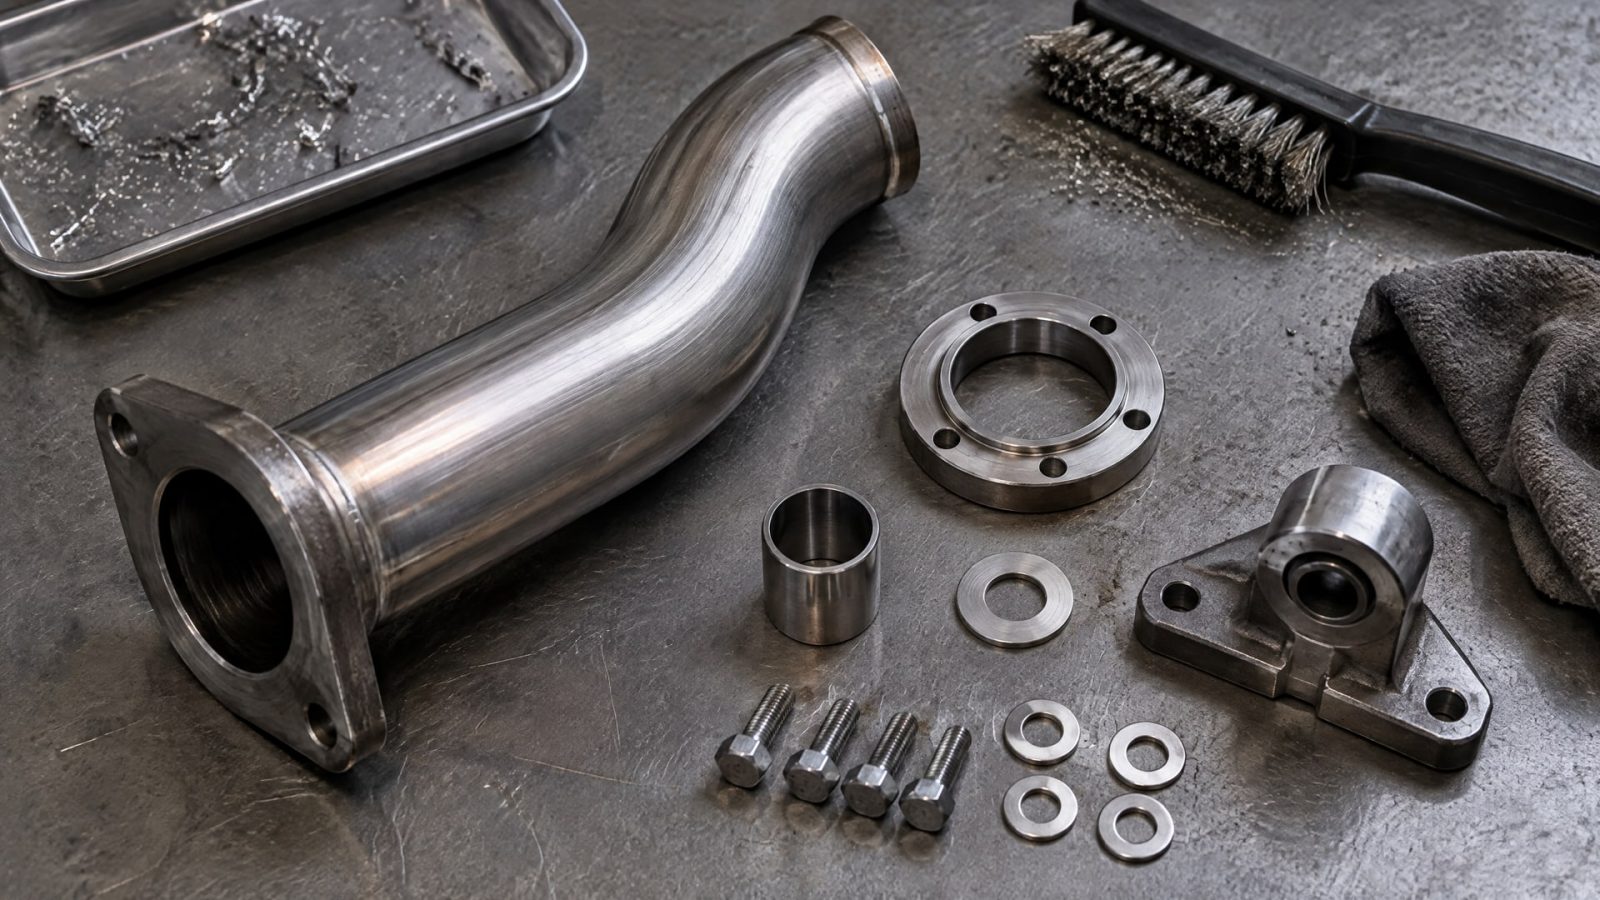
Загрязнения, окалина, сварочные брызги, заусенцы и острые кромки мешают равномерному нанесению и ухудшают адгезию. Пористые участки и дефекты сварных швов также оценивают до обработки, поскольку покрытие не устраняет недостатки основания.
В одном руководстве по подготовке металлических поверхностей для погружного нанесения указаны степени очистки Sa 2.5 или Sa 3 по ISO 8501-1 и профиль шероховатости 50-100 мкм. Эти параметры относятся к конкретному руководству и не становятся автоматическим требованием для любого твердосмазочного покрытия. Требования к подготовке сверяют со спецификацией выбранного материала и технологией предприятия.
Перед погружением проверяют внутренние сварные швы: они должны быть зачищены, без окалины, пор и острых кромок. Также убеждаются, что внутри канала не осталось частиц после механической обработки. Загрязнения или заусенцы могут нарушить сплошность пленки и затруднить контроль результата.
Проверка пробной детали
До серийной обработки целесообразно проверить процесс на образце или тестовой детали. Контролируют, заполняются ли каналы, свободно ли выходит воздух и полностью ли стекает состав после подъема. Если на внутренней поверхности появляются наплывы или участки с недостаточным покрытием, пересматривают подготовку, ориентацию детали и параметры извлечения.
Отдельно оценивают геометрию доступа: достаточно ли входных и выходных отверстий для заполнения ванны и контроля состояния внутренних поверхностей. Чем сложнее форма, тем важнее заранее определить, какие зоны можно проверить после нанесения. Это помогает выбрать способ контроля до начала серийного процесса.
Ошибки при нанесении покрытия на сложную геометрию
Распространенное заблуждение - считать, что полное погружение гарантирует одинаковую толщину на всей детали.
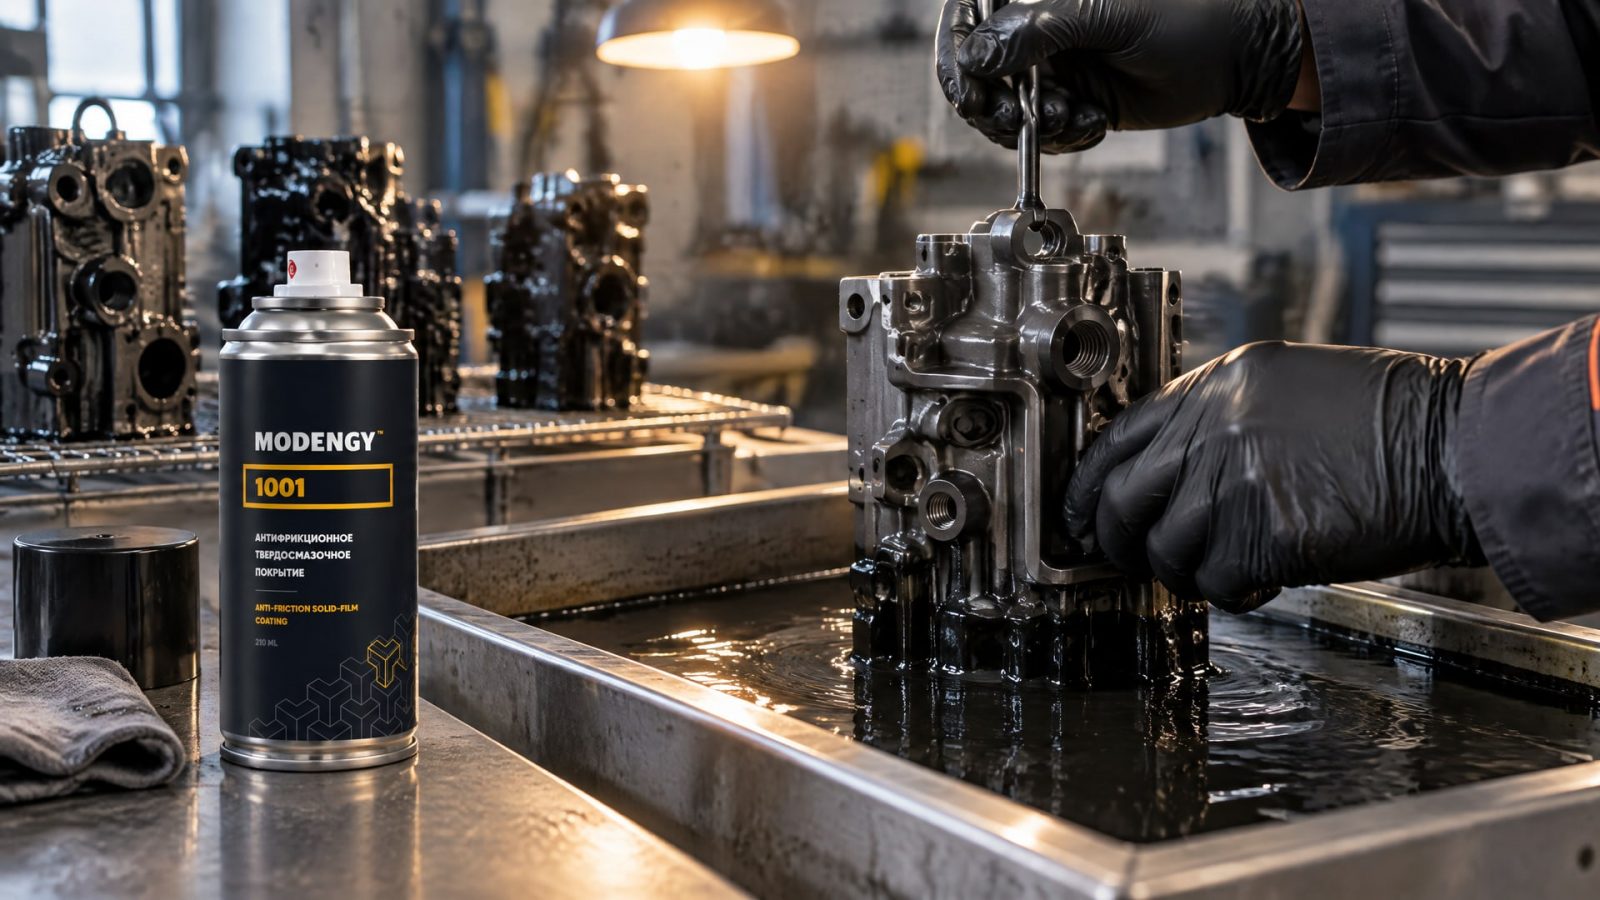
На практике состав может удерживаться в углах и нижних зонах, а воздух - оставаться в глубоких полостях. Поэтому условия стекания и выхода воздуха оценивают наравне с самим погружением.
Еще одна ошибка - выбирать состав с высокой вязкостью только ради увеличения толщины пленки. Для узких и глубоких каналов важна способность материала смачивать стенки и проникать во внутренние зоны. Вязкость рассматривают вместе со скоростью извлечения, температурой и геометрией детали, а не отдельно от них.
Не стоит считать внутренние отверстия менее требовательными к подготовке. Окалина, поры, заусенцы и острые кромки во внутренних зонах так же мешают качеству, как и на наружной поверхности. Если доступ для очистки и осмотра ограничен, этот вопрос лучше решить до запуска покрытия.
При эксплуатации деталей в условиях риска вымывания смазки или фреттинга важно учитывать не только доступность внутренних поверхностей, но и требования к рабочему покрытию. При холодном пуске также оценивают соответствие покрытия режиму работы узла. Для нанесения окунанием на детали сложной формы и с внутренними каналами применяют MODENGY 1001, когда требуется твердосмазочное покрытие, которое образует равномерную и долговечную пленку на таких поверхностях. До внедрения процесса технологию проверяют на детали, чтобы подтвердить заполнение каналов и отсутствие избытка состава после стекания.
Наконец, не следует переносить настройки с одной детали на другую только потому, что они похожи внешне. Разница в длине канала, диаметре, наличии уступов или выходных отверстий меняет условия заполнения и дренажа. При изменении конструкции заново проверяют ориентацию и режим извлечения.
Как оценить результат обработки каналов
Оценка начинается с проверки, были ли внутренние поверхности доступны составу и свободно ли он стекал.
При пробной отработке осматривают участки возле входов и выходов, переходы сечения, уступы и нижние точки. Именно там легче заметить накопление жидкости, наплывы или зоны, которые состав смочил недостаточно.
Условия процесса фиксируют для повторения результата: состав, его вязкость и температура, время выдержки, скорость извлечения и ориентацию детали. Эти параметры связаны между собой, поэтому изменение одного из них может потребовать повторной проверки покрытия. Для оценки сложных полостей одной записи внешнего вида детали недостаточно: учитывают доступные способы контроля внутренних поверхностей.
Если требуется более высокая однородность внутри полостей, сравнивают окунание с процессами, позволяющими точнее управлять толщиной пленки. В материалах по корпусным деталям для электроосаждения отмечена высокая однородность, вплоть до отклонений на уровне нескольких микрон. Это не означает, что такой процесс подходит любой детали: выбор зависит от конструкции, требований к покрытию и возможностей производства.
Результаты пробной обработки используют для решения, нужно ли менять положение детали, режим подъема, подготовку поверхности или сам метод нанесения. Если внутренние каналы невозможно заполнить и осушить без остаточных скоплений, переход к альтернативной технологии может быть рациональнее попыток компенсировать конструктивное ограничение настройками ванны.
Часто задаваемые вопросы
Подходит ли окунание для обработки внутренних каналов?
Да, окунание применяют для нанесения покрытия на внутренние диаметры труб, отверстия, резьбы и полости, когда распылению трудно обеспечить доступ. Однако полное погружение не гарантирует равномерный результат: нужно предусмотреть выход воздуха, свободное стекание состава и подходящую ориентацию детали при извлечении.
От чего зависит толщина покрытия при окунании?
На толщину влияют вязкость и температура состава, скорость испарения растворителя, время выдержки и скорость извлечения детали. На внутренних поверхностях дополнительно сказываются геометрия канала, угол детали и условия дренажа. Скорость 5-20 см/мин приведена в одном техническом материале как типичный диапазон, а не универсальный режим.
Нужно ли подготавливать плунжерные отверстия перед нанесением покрытия?
Да. Внутренние поверхности очищают и проверяют на окалину, заусенцы, сварочные брызги и другие дефекты. Для металлических поверхностей одно руководство приводит степени очистки Sa 2.5 или Sa 3 по ISO 8501-1 и профиль 50-100 мкм, но требования конкретного покрытия сверяют с его спецификацией.
Почему после окунания в каналах появляются наплывы?
Избыток состава может задерживаться в нижних точках, углах и уступах, если деталь извлекают в неподходящем положении или жидкость не может свободно стекать. На результат также влияют вязкость и скорость подъема. Проверка тестовой детали помогает найти проблемную зону и скорректировать ориентацию процесса.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей, где нужно нанести твердосмазочное покрытие на внутренние поверхности, недоступные распылению. Равномерность зависит от подготовки основания, вязкости и температуры состава, скорости извлечения, ориентации детали и возможности удалить воздух и избыток жидкости. Поэтому сам факт полного погружения не заменяет проверки результата.
Следующий шаг - оценить геометрию каналов и определить условия заполнения и дренажа, затем провести пробную обработку и зафиксировать режим. Для выбора покрытия и проверки технологии сверяют требования к основанию, составу и сушке со спецификацией материала и рабочими условиями детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита для выбора оптимального решения.
Измерение коэффициента трения на трибометре по схеме пин-диск позволяет оценить износ материалов и сравнить их свойства.
Узнайте, как правильно подобрать образцы для испытаний узлов трения, режимы и нагрузки для точных результатов.