
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
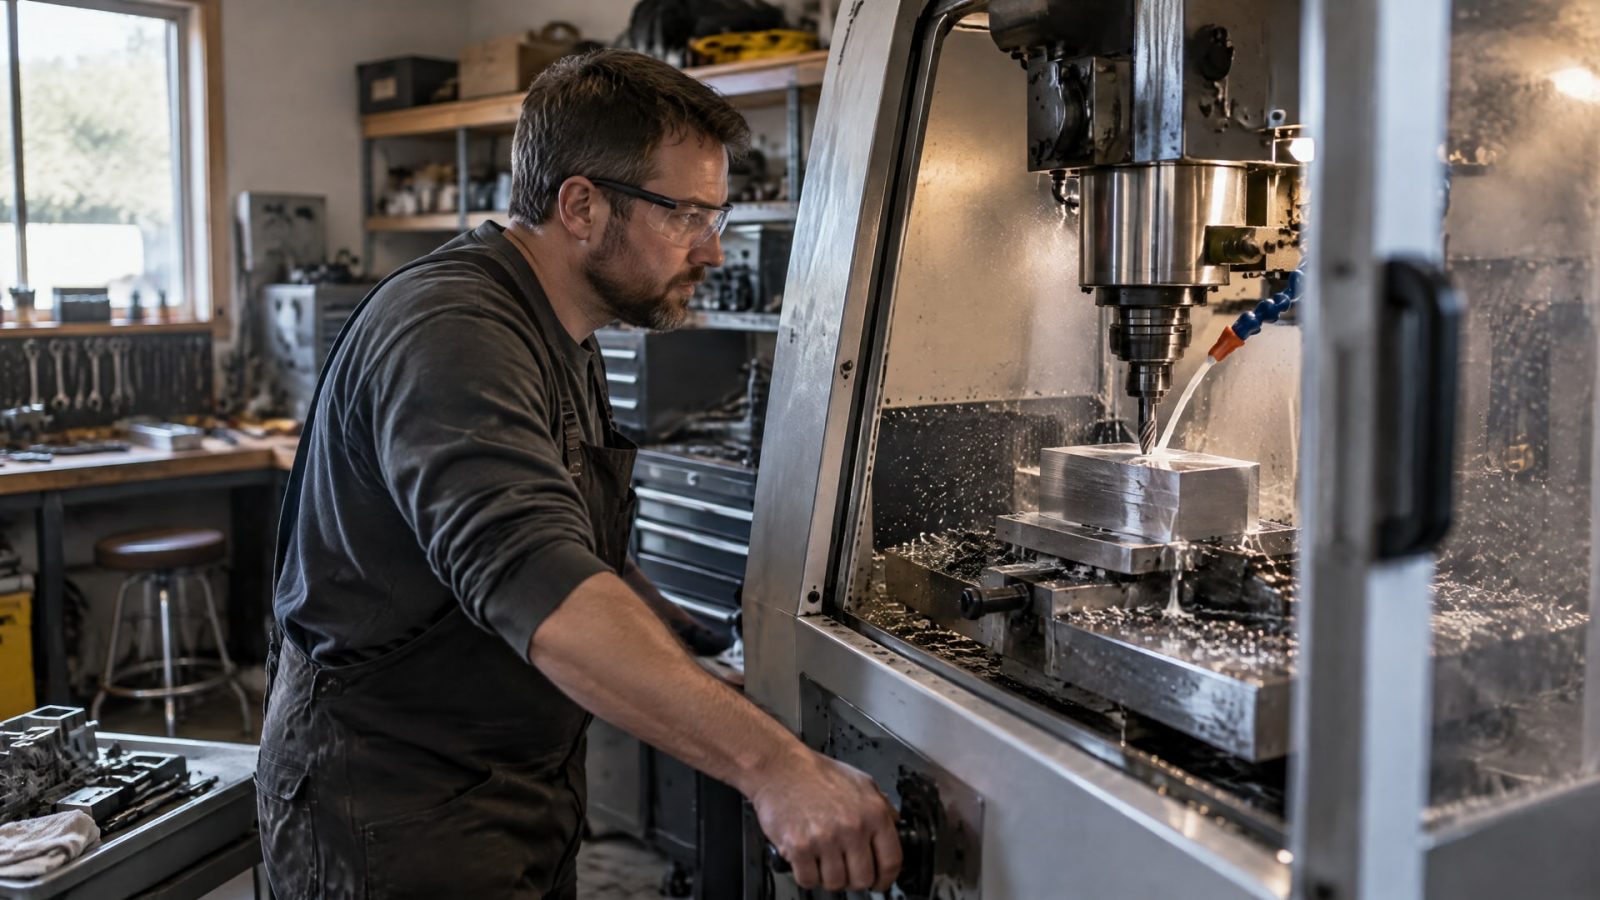
При фрезеровании титановых сплавов стойкость инструмента повышают за счет эффективного отвода тепла, снижения налипания стружки и ее своевременного удаления. Для этого важны не только свойства СОЖ, но и способ подачи: наиболее устойчивый подход - подача через инструмент под высоким давлением непосредственно в зону резания. Если давление ограничено, режимы резания нужно корректировать, в частности снижать скорость.
Статья полезна инженерам, технологам и снабженцам, которые подбирают СОЖ для обработки титана и настраивают фрезерование. Ниже разобраны требования к жидкости и системе подачи, практические ориентиры по давлению, расходу и фильтрации, а также связь охлаждения с режимами резания.
Почему СОЖ влияет на стойкость инструмента при фрезеровании титана
При обработке титановых сплавов значительная часть тепла остается в зоне резания.
Одновременно стружка склонна к сильной адгезии и налипанию на режущую кромку. Поэтому СОЖ нужна не только для охлаждения: она помогает ограничивать температуру, снижать трение и удалять стружку из зоны обработки.
Если жидкость не достигает режущей кромки и корня стружки, ее подача на поверхность детали может не дать ожидаемого эффекта. Большой объем СОЖ сам по себе не гарантирует улучшения: важны давление, направление струи и стабильное попадание в нужную область. При фрезеровании особенно полезна подача через шпиндель и инструмент, поскольку она помогает отводить горячую стружку и тепло от режущей кромки.
В материалах по обработке титана приводится ориентир для высоконапорной подачи - от 70 бар. В некоторых рекомендациях указан диапазон 1000-2200 psi. Высокое давление при правильном направлении струи может повысить стойкость инструмента в 2-4 раза по сравнению с обычной подачей или затоплением. Это не гарантия для любой операции: результат зависит от оборудования, инструмента, материала и настроенных режимов.
Важно также различать охлаждающее и смазывающее действие жидкости. Снижение температуры не устраняет адгезию стружки, а хорошая смазывающая способность без достаточного теплоотвода не решает проблему перегрева. При выборе СОЖ для титановых сплавов оценивают оба свойства, а затем проверяют фактическую работу на конкретной операции.
Для производства, где важна стабильная стойкость инструмента, сухую обработку обычно не выбирают как универсальное решение. Отдельные исследования показывают, что сухая обработка или минимальное количество смазки могут давать сопоставимый результат в конкретных условиях. Однако результаты зависят от материала, скорости и способа подачи, поэтому переносить их на другую операцию без проверки не следует.
Подача СОЖ при фрезеровании титана: давление, расход и направление
При организации подачи важнее доставить жидкость к режущей кромке, чем просто увеличить ее объем.
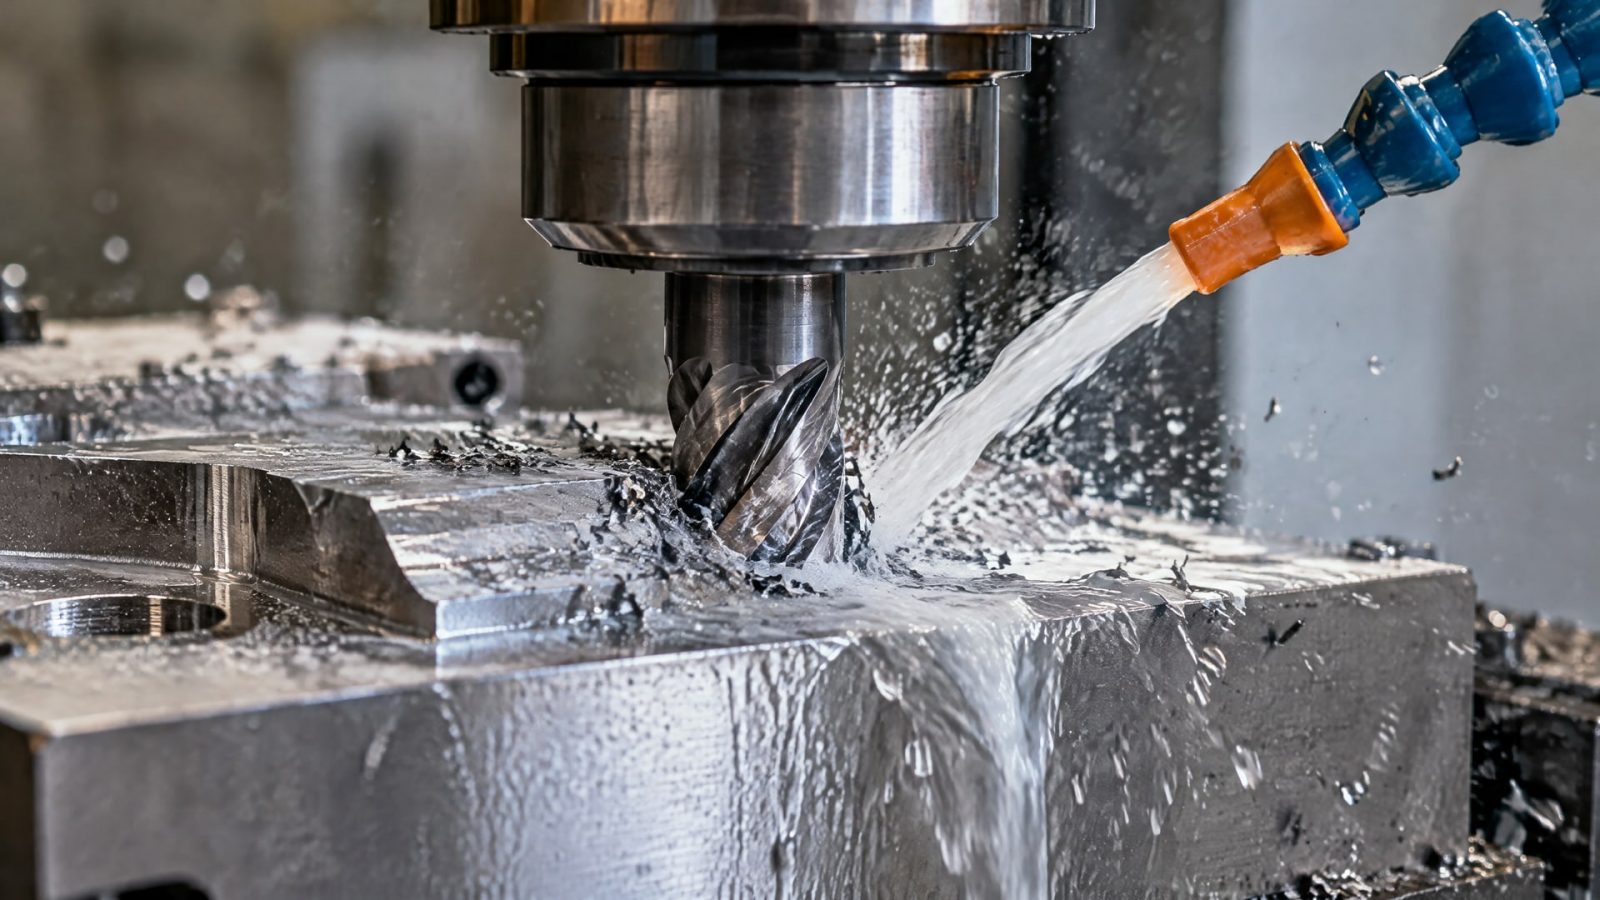
Для этого используют подачу через шпиндель и каналы инструмента, если такая схема предусмотрена станком и оснасткой. Струя должна направляться в зону резания так, чтобы помогать отводить тепло и вымывать стружку, а не проходить мимо инструмента.
В качестве практического ориентира для системы высоконапорной подачи в отраслевых материалах указывают давление от 70 бар и расход порядка 50 л/мин. Эти параметры описывают работу системы, а не универсальные настройки для каждого станка. Перед их применением нужно убедиться, что насос, каналы инструмента, соединения и фильтрация рассчитаны на соответствующую подачу.
Чистота жидкости напрямую связана с надежностью высоконапорной системы. Для фильтрации приводится ориентир до 20 мкм. Загрязнение может мешать стабильной подаче через узкие каналы, поэтому состояние СОЖ и фильтров нужно контролировать в ходе эксплуатации. При этом важна не только чистота самой жидкости, но и отсутствие посторонних масел, которые могут ухудшать ее рабочие свойства.
Практическая проверка подачи включает несколько пунктов:
Направлена ли струя на режущую кромку и корень стружки.
Достаточны ли давление и расход для стабильной подачи через инструмент.
Соответствует ли фильтрация требованиям высоконапорной системы.
Удаляется ли стружка из зоны обработки, а не остается возле инструмента.
Сохраняются ли чистота СОЖ и рабочая концентрация.
Когда черезинструментальную подачу организовать нельзя, наружное затопление может оказаться менее эффективным для отвода тепла от режущей кромки. В таких условиях проверяют направление струй, корректируют подачу СОЖ и пересматривают режимы резания. Если давление ниже требуемого для выбранной схемы, один из практических материалов рекомендует снизить скорость резания на 20-30%.
Как выбрать СОЖ для обработки титана
Для фрезерования титановых сплавов в источниках часто рекомендуют водосмешиваемые полусинтетические жидкости или растворимые масла с хорошей теплопередачей и смазывающей способностью.
Также важны EP-присадки, которые помогают жидкости работать при высоких нагрузках в зоне контакта инструмента и стружки. Конкретный состав подбирают с учетом операции и оборудования, а не только по общему назначению «для металлообработки».
СОЖ для обработки титана должна сочетать охлаждение и смазывание. Если оценивать только теплоотвод, можно упустить проблему адгезии и налипания стружки. Если сосредоточиться только на смазывании, но не обеспечить подачу в зону резания, жидкость может не отводить достаточно тепла. Поэтому характеристики состава рассматривают вместе со способом его подачи и режимами фрезерования.
Отдельный вопрос - формат поставки. Для водосмешиваемой жидкости концентрат разводят по рабочей схеме, принятой для конкретного продукта и операции. EFELE CF-627 поставляется как концентрат водосмешиваемой СОЖ; его применение именно при обработке выбранного титанового сплава и рабочую концентрацию нужно подтвердить по технической документации продукта. Это позволяет не приписывать составу неподтвержденные свойства и не переносить на него рекомендации, предназначенные для другого типа СОЖ.
В процессе работы необходимо контролировать концентрацию и pH, а также следить за загрязнением посторонними маслами. Если свойства жидкости меняются, это может повлиять на стабильность охлаждения и смазывания. Для снабженца и инженера полезно заранее согласовать не только тип жидкости, но и требования к обслуживанию системы: контроль концентрации, чистоту и периодичность проверки фильтрации.
Выбирая состав, стоит сверить со спецификацией:
Тип жидкости и способ приготовления рабочего раствора.
Рекомендации по применению для конкретной операции.
Требования к концентрации и контролю pH.
Совместимость с системой подачи и фильтрацией.
Указания по контролю загрязнений и обслуживанию СОЖ.
Фрезерование титана: режимы резания и работа СОЖ
Режимы резания при обработке титана подбирают вместе со способом подачи СОЖ.
Наличие жидкости не означает, что скорость и подачу можно оставить без проверки: если охлаждение не достигает зоны резания, инструмент продолжит работать при неблагоприятной температурной нагрузке. Поэтому при настройке оценивают подачу СОЖ, образование стружки и состояние режущей кромки.
Если давление СОЖ невысокое, в одном из практических руководств предложено снижать скорость резания на 20-30%. Это ориентир для компенсации ограниченной подачи, а не универсальное значение для всех титановых сплавов и операций. После изменения скорости результат проверяют по фактической стойкости инструмента и стабильности процесса.
При этом увеличение подачи в разумных пределах в некоторых случаях полезнее, чем рост скорости. Более толстая стружка может уносить больше тепла из зоны резания. Но конкретные режимы зависят от инструмента, материала и оборудования, поэтому нельзя считать увеличение подачи универсальным способом повышения стойкости. Изменения проводят последовательно, чтобы установить, какое сочетание параметров дает устойчивый результат.
Практика MQL и сухой обработки также не дает универсального ответа. В исследованиях встречаются условия, при которых такие подходы показывали результат, сопоставимый с другими схемами охлаждения и смазывания. Однако он зависел от скорости, материала и способа подачи. Если задача - максимальная производственная стойкость инструмента, высоконапорную СОЖ часто рассматривают как предпочтительную стратегию и проверяют ее на конкретной операции.
При подборе режима полезно вести наблюдения по нескольким признакам:
Изменяется ли стойкость инструмента после корректировки давления или скорости.
Удаляется ли стружка из зоны резания без повторного контакта с инструментом.
Сохраняется ли стабильное попадание СОЖ на режущую кромку.
Возникают ли признаки налипания стружки.
Как влияют изменения подачи на состояние инструмента и повторяемость обработки.
Контроль СОЖ и поиск причин быстрого износа
Быстрый износ инструмента при фрезеровании титана не всегда означает, что нужно заменить СОЖ.
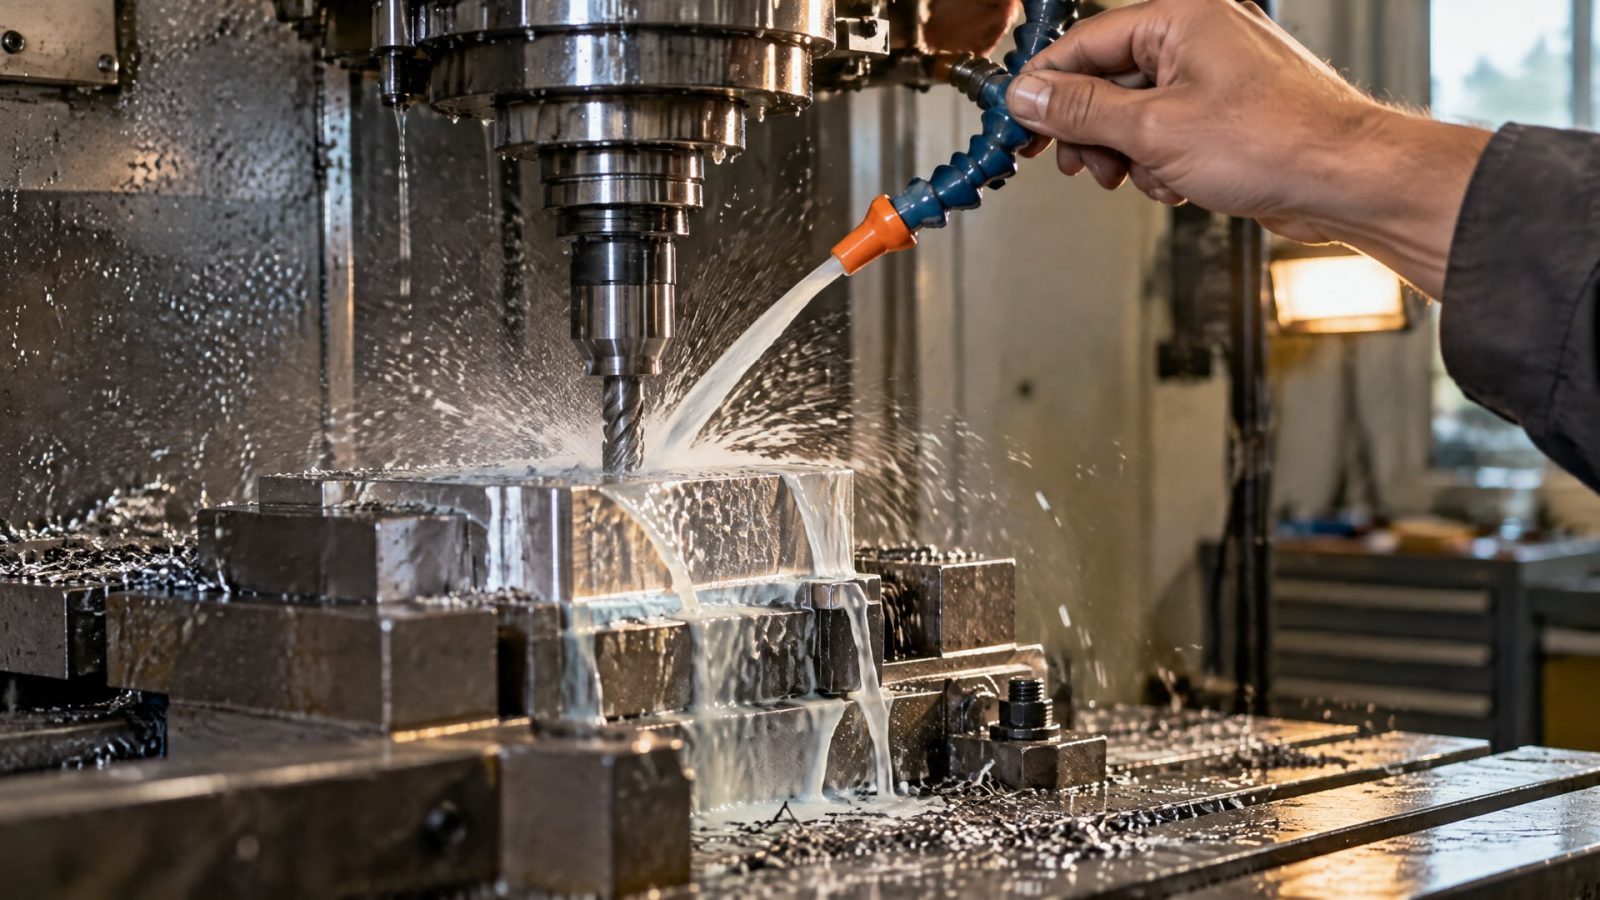
Причина может быть в недостаточном давлении, неверном направлении струи, загрязнении жидкости или режимах, не согласованных с возможностями системы подачи. Поэтому диагностику начинают с проверки всей цепочки: состояние СОЖ, фильтрация, насос, каналы инструмента, направление подачи и параметры резания.
Сначала проверяют, попадает ли жидкость к режущей кромке и корню стружки. Затем оценивают давление и расход. Для высоконапорной подачи в материалах приводится ориентир от 70 бар и около 50 л/мин, а для фильтрации - до 20 мкм. Если фактические параметры заметно отличаются от выбранной схемы, одной заменой состава проблему не устранить.
Следующий шаг - контроль состояния жидкости. Важны рабочая концентрация, pH и чистота, в том числе отсутствие загрязнения посторонними маслами. При изменении концентрации или загрязнении могут меняться теплоотводящие и смазывающие свойства СОЖ. Значения для контроля следует брать из документации конкретного продукта: универсальную концентрацию для всех жидкостей и операций установить нельзя.
После проверки подачи и состояния жидкости корректируют режимы. При низком давлении можно испытать снижение скорости резания на 20-30%, затем оценить стойкость инструмента и качество удаления стружки. Менять несколько параметров одновременно нежелательно: так сложнее понять, какое изменение повлияло на результат.
Высокое давление СОЖ в опубликованных рекомендациях связывают с увеличением стойкости в 2-4 раза, а обзоры стратегий охлаждения указывают на возможное снижение износа инструмента на 20-50%. Эти оценки нельзя считать обещанием результата на конкретном производстве. Эффект зависит от оборудования, инструмента, сплава и исходной схемы подачи, поэтому сравнение проводят на одной и той же операции при зафиксированных условиях.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Для обработки титановых сплавов часто выбирают водосмешиваемые полусинтетические жидкости или растворимые масла с хорошей теплопередачей и смазывающей способностью. В источниках также отмечены EP-присадки. При выборе проверяют назначение продукта, рабочую концентрацию, требования к контролю pH и совместимость с системой подачи.
Какое давление СОЖ нужно при фрезеровании титана?
Для высоконапорной подачи в практических материалах приводится ориентир от 70 бар; также встречается диапазон 1000-2200 psi. Конкретное давление зависит от станка, инструмента и схемы подачи. Важны не только показания системы, но и попадание струи в зону резания и достаточный расход жидкости.
Помогает ли увеличение подачи повысить стойкость инструмента?
В ряде рекомендаций увеличение подачи в разумных пределах рассматривается как возможная альтернатива росту скорости: более толстая стружка может уносить больше тепла. Это не универсальное правило. Результат зависит от операции, инструмента и оборудования, поэтому подачу меняют с контролем стойкости и состояния стружки.
Нужно ли снижать скорость, если давление СОЖ недостаточное?
Один из практических материалов рекомендует при низком давлении снижать скорость резания на 20-30%. Это ориентир, а не обязательная настройка для любого случая. После изменения режима оценивают стойкость инструмента, попадание СОЖ в зону резания и удаление горячей стружки.
Заключение
Максимальная стойкость инструмента при фрезеровании титана зависит от сочетания СОЖ, способа ее подачи и режимов резания. Наиболее устойчивый подход - направленная черезинструментальная подача под высоким давлением с достаточным расходом и фильтрацией, а также применение жидкости с хорошими охлаждающими и смазывающими свойствами.
Начните с проверки давления, расхода и направления струи, затем оцените чистоту и рабочую концентрацию СОЖ. Если подача ограничена, проверьте снижение скорости в пределах рекомендованного ориентира и фиксируйте изменения стойкости инструмента на одной операции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проверить адгезию герметика к краске, оценить риски и выбрать подходящий способ проверки для окрашенных деталей.
Узнайте, как предотвратить смолянистые отложения в СОЖ при обработке меди, контролировать состояние жидкости и поддерживать чистоту системы.
Узнайте, как правильно выбрать смазку для мясорубки и куттера с допуском H1, учитывая условия эксплуатации и требования пищевой промышленности.