
Обучение нанесению антикоррозионного покрытия на промышленной площадке
Результат нанесения антикоррозионного покрытия зависит не только от материала: важны выбор системы под условия эксплуатации, подготовка поверхности, климат во время работ и соблюдение технологической карты. Обучение технических специалистов заказчика на площадке помогает отработать эти операции на реальном объекте и научиться контролировать каждый этап.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно организовать нанесение покрытия, оценить готовность подрядчика или сопоставить импортную систему с отечественной. Разберем, чему обучать персонал, как связать требования ISO 12944 с практикой и что проверять при нанесении покрытия на трубопроводы, наружные конструкции и детали авиационной техники.
Как выбрать антикоррозионное покрытие под условия эксплуатации
До начала обучения специалистам нужно понять, для какой среды и объекта предназначена система.
ISO 12944 используют для классификации коррозионной агрессивности и подбора лакокрасочной системы для стальных конструкций. Стандарт выделяет 6 категорий среды: C1–C5 и CX, а также 4 категории погружения: Im1–Im4. При выборе учитывают влажность, химическое загрязнение, соленость и ожидаемую коррозионность.
На площадке эту классификацию связывают с фактическим режимом работы оборудования. Наружная металлоконструкция, участок трубопровода и стальная деталь, работающая в условиях погружения, могут требовать разных решений. Поэтому антикоррозионное покрытие наружное нельзя выбирать по принципу «подойдет для любого металла»: систему сопоставляют с категорией среды и ожидаемым сроком службы.
Обучение должно показать специалистам, как перейти от условий эксплуатации к требованиям технологической карты. Важно, чтобы они умели проверить, на какой объект рассчитана система, какие операции предписаны для подготовки поверхности и какие параметры нужно контролировать при нанесении. Самостоятельная замена материала по сходству цвета или типу химии не подтверждает соответствие условиям эксплуатации.
Для трубопроводов и стальных труб учитывают назначение участка и способ эксплуатации. Для подземных и подводных труб в источниках отдельно рассматривается EN 12068: стандарт связывает классы органических покрытий с механической стойкостью, рабочей температурой и условиями нанесения. Это еще одна причина не переносить требования для наружных металлоконструкций на трубную систему без проверки.
При подготовке технического задания инженеру полезно зафиксировать объект, среду, режим эксплуатации и требования проекта. Затем эти данные сопоставляют с документацией на покрытие. Закупщику такой порядок помогает оценивать предложения по технической применимости, а не только по стоимости или формулировке «для защиты от коррозии».
Технология нанесения покрытий начинается с подготовки поверхности
Даже подходящий материал не компенсирует загрязненную или влажную поверхность.
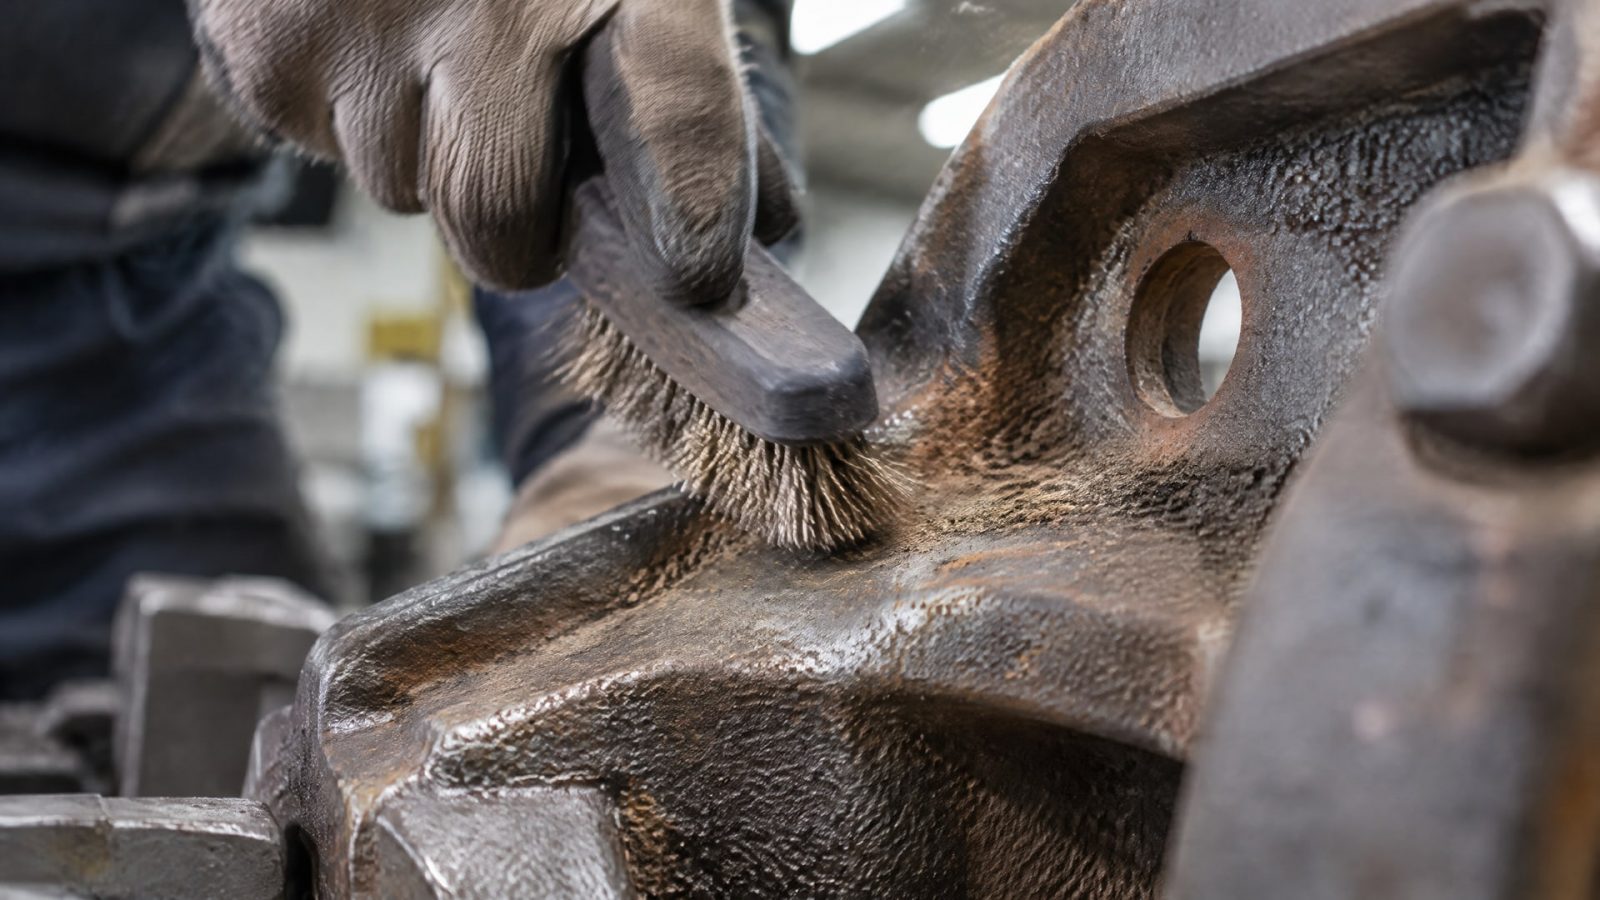
Перед нанесением удаляют масло, пыль, ржавчину и другие загрязнения, а металл доводят до состояния, предусмотренного проектом и системой покрытия. Практические руководства связывают чистоту и сухость поверхности с адгезией и долговечностью покрытия.
Для подготовки используют стандарты ISO 8501, ISO 8502 и ISO 8503, относящиеся к состоянию поверхности, загрязнениям и профилю. Для трубных антикоррозионных покрытий в материалах приводится степень очистки Sa 2.5 по ISO 8501. Ее применяют, если это установлено проектом и выбранной системой, а не как универсальное требование для любых работ.
Во время практического занятия специалистам показывают, как оценивать поверхность до начала нанесения и фиксировать результат контроля. Важно не просто объяснить, что поверхность должна быть чистой, а отработать последовательность: подготовить участок, проверить его соответствие требованиям и принять решение о допуске к следующей операции. Если на поверхности остались загрязнения или влага, нанесение откладывают до устранения причины.
Для оборудования и конструкций в цехе и на открытом воздухе подготовка может проходить в разных условиях, но принцип контроля остается общим. Работники должны знать, какие требования указаны в проекте и документации на систему, а также понимать, что именно проверяют перед нанесением. Если проект предусматривает Sa 2.5, одной визуальной оценки «металл выглядит чистым» недостаточно для подтверждения требуемой степени очистки.
Практическая программа может включать разбор типичных отклонений: остатки масла, пыль после очистки, следы коррозии, неодинаковая подготовка соседних участков. Специалистам важно уметь связать обнаруженное отклонение с дальнейшими действиями: очисткой, повторной проверкой или остановкой работ. Такая отработка снижает риск нанесения покрытия на неподготовленную основу и помогает сделать приемку последовательной.
Как контролировать климатические условия и нанесение
Перед началом работ проверяют температуру воздуха и стали, относительную влажность и точку росы.
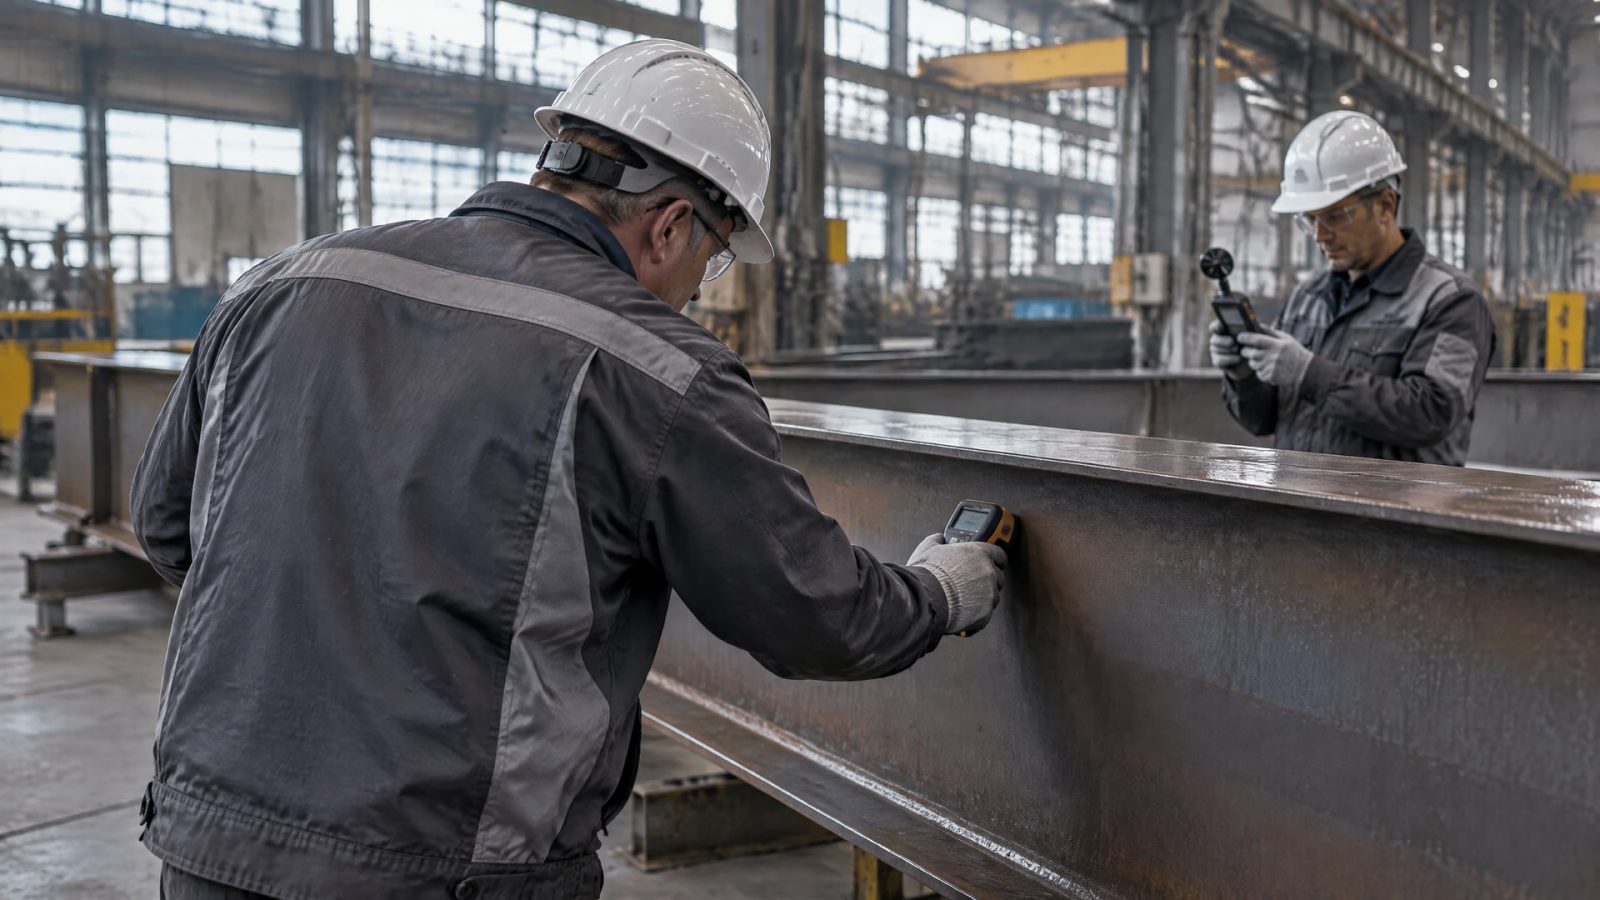
Допустимые значения зависят от конкретной системы и должны соответствовать требованиям поставщика материала. Обучение на площадке помогает персоналу не ограничиваться общей оценкой погоды, а сверять фактические условия с документацией на покрытие.
Проверку выполняют до нанесения, а при изменении условий повторяют в соответствии с рабочим регламентом. Если параметры выходят за установленные пределы, работу не начинают или приостанавливают до восстановления допустимых условий. Важно, чтобы специалисты могли объяснить, какие измерения они выполняют и где фиксируют результаты, а не только знали перечень контролируемых факторов.
Следующий этап - смешивание компонентов, если система состоит из нескольких частей. В одном из руководств для конкретного материала указано перемешивание частей A и B в течение 3–5 минут после соединения. Это пример требования из технологической инструкции, а не универсальный режим для всех покрытий. На обучении персонал должен сверяться с документацией именно на применяемую систему и соблюдать ее пропорции и порядок смешивания.
После подготовки состава отрабатывают нанесение и контроль толщины сухой пленки, обозначаемой DFT. В промышленном руководстве для одной zinc-системы приведен пример толщины 2.5–3.5 mils. Это значение относится к указанной системе и не должно автоматически переноситься на другие материалы или объекты. Для каждой работы диапазон и способы контроля берут из проектной документации и технологической карты.
Технический специалист заказчика должен понимать, на каком этапе проверяют толщину и как поступают при отклонении от заданного диапазона. Правило «чем толще, тем лучше» не заменяет соблюдение карты процесса: важны заданная толщина, корректное смешивание и подходящие условия нанесения. Закупщику эти требования помогают заранее оценить, предусмотрены ли в предложении контрольные операции и необходимые измерения.
Антикоррозионное покрытие трубопроводов и металлоконструкций
Для трубопроводов требования зависят от того, где проходит участок и в каких условиях он работает.

Внутренние антикоррозионные покрытия и наружная защита трубы решают разные задачи, поэтому их оценивают отдельно. Для подземных и подводных стальных труб учитывают EN 12068, а степень подготовки поверхности Sa 2.5 по ISO 8501 применяют при наличии такого требования в проекте и системе покрытия.
На обучении специалистам важно разобрать маршрут нанесения на конкретном участке трубопровода: что подготавливают, какие климатические условия контролируют, как наносят систему и как проверяют результат. Отдельно оговаривают, какие требования относятся к внутренней поверхности, а какие - к наружной. Это помогает не переносить параметры одной зоны на другую по аналогии.
Для наружных конструкций отправной точкой служит классификация среды по ISO 12944. Стандарт предусматривает категории C1–C5 и CX, а для условий погружения - Im1–Im4. Специалисты должны уметь соотнести категорию с условиями объекта и проверить, что выбранная система предназначена для соответствующего режима эксплуатации. Универсальное обозначение «антикоррозионное» само по себе такой проверки не заменяет.
Если объект включает трубные участки и металлоконструкции, программу обучения строят вокруг реальных операций на площадке. Сначала персонал определяет требования проекта, затем проверяет подготовку, климатические параметры и порядок нанесения. После этого контролирует толщину сухой пленки и документирует результаты по принятому на объекте регламенту. Конкретные критерии приемки должны соответствовать проекту и документации на систему, а не назначаться по аналогии с другим объектом.
Такой подход полезен и при выборе материала. Инженер проверяет условия эксплуатации и требования к системе, а снабженец сопоставляет предложения по применимости, режиму нанесения и доступности документации. Это снижает риск, что решение для наружной металлоконструкции без проверки перенесут на внутреннюю поверхность трубы или на участок с иным режимом эксплуатации.
Замена импортного покрытия: чему учить специалистов заказчика
При замене импортного покрытия недостаточно найти материал с похожим назначением.
Нужно сопоставить категорию среды, стандарт, рабочую температуру, механическую стойкость, толщину и способ нанесения. Для трубных систем особенно важно учитывать требования EN 12068 и проектные условия. При сравнении также проверяют подготовку поверхности и ограничения по климату: изменение одного элемента процесса может повлиять на весь порядок работ.
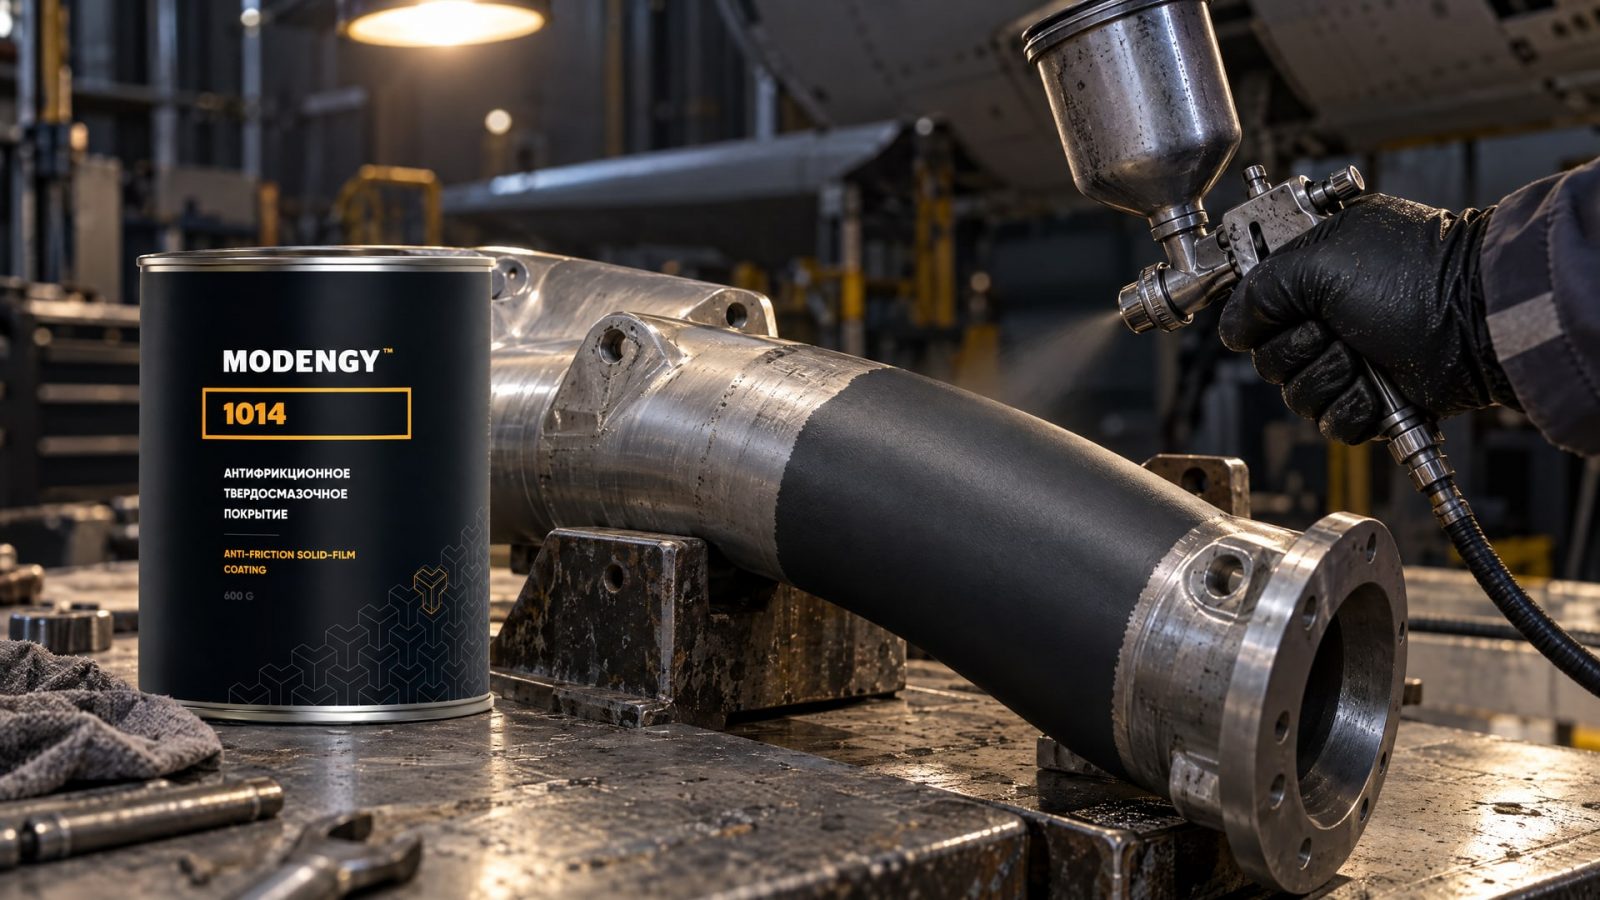
В авиационной отрасли отдельная задача - защита деталей, подверженных вымыванию смазки, фреттингу и затрудненному холодному пуску. При переходе на отечественное решение техническим специалистам важно не только ознакомиться с материалом, но и освоить его подготовку и нанесение на производственной площадке. В этом сценарии MODENGY 1014 рассматривается как замена импортного покрытия; среди заявленных преимуществ - эффективность и низкий расход растворителя.
Чтобы переход был управляемым, обучение связывают с конкретной операцией и документацией на применяемый материал. Специалисты отрабатывают подготовку поверхности, порядок нанесения и контроль результата, а инженер сопоставляет эти требования с действующим процессом. Закупщик может оценить не только стоимость материала, но и расход растворителя, предсказуемость выполнения работ и доступность технической информации.
Формулировка «аналог по типу химии» не подтверждает взаимозаменяемость. Для корректного сравнения фиксируют назначение покрытия, условия эксплуатации, требования к поверхности, толщину, механическую стойкость и технологию нанесения. Если в проекте заданы конкретные критерии, новую систему оценивают по ним, а отклонения согласуют до производственного применения.
Практическая проверка на площадке помогает выявить вопросы до масштабирования процесса: как персонал готовит участок, соблюдает ли условия применения, одинаково ли выполняет операции. Результаты фиксируют в рамках принятого на предприятии порядка контроля. Такой формат дает инженеру основу для технического решения, а снабженцу - для закупки материала с понятными требованиями к его применению.
Как организовать обучение и проверить результат
Обучение на промышленной площадке стоит строить вокруг последовательности работ, а не отдельной презентации о свойствах покрытия.
Специалисты должны пройти путь от выбора системы до приемки: определить условия эксплуатации, проверить подготовку поверхности, оценить климат, выполнить смешивание по инструкции, нанести материал и проконтролировать сухую пленку. Для каждого этапа заранее определяют, какие требования берут из проекта, а какие - из документации на систему.
В ходе практики полезно использовать участок или операцию, соответствующие реальным условиям предприятия. Участники должны самостоятельно показать, как они проверяют чистоту поверхности, влажность и точку росы, а также как сверяются с технологической картой. Преподавателю важно обратить внимание не только на правильность действий, но и на способность специалиста объяснить, почему работа допускается или должна быть приостановлена.
По окончании отработки инженер заказчика может проверить, умеет ли сотрудник:
определить требования проекта к системе и подготовке поверхности;
подтвердить готовность металла к нанесению;
проверить климатические условия по документации на покрытие;
выполнить смешивание компонентов в установленном порядке;
контролировать толщину сухой пленки и фиксировать результат.
Этот перечень не заменяет производственную инструкцию и критерии приемки. Его задача - проверить, освоил ли специалист логику контроля на каждом этапе. Для закупщика результаты обучения также полезны: они показывают, какие требования к документации, материалу и поддержке нужно учесть при планировании закупки и производства работ.
После практической части стоит разобрать обнаруженные отклонения и уточнить, где в технологической карте описаны действия при каждом из них. Если на площадке меняются условия или материал, персонал повторно сверяется с актуальной документацией. Такой порядок помогает поддерживать единое понимание процесса у инженеров, исполнителей и специалистов, принимающих работу.
Часто задаваемые вопросы
Как выбрать антикоррозионное покрытие для трубопроводов?
Сначала определяют условия эксплуатации участка и требования проекта, затем сопоставляют их с характеристиками системы и стандартами. Для подземных и подводных стальных труб учитывают EN 12068. Степень очистки Sa 2.5 по ISO 8501 применяют, если ее предусматривают проект и выбранная система. Внутреннюю и наружную защиту оценивают отдельно.
Можно ли наносить покрытие при любой погоде?
Нет. Перед нанесением контролируют температуру воздуха и стали, относительную влажность и точку росы. Допустимые значения зависят от применяемой системы и указаны в документации на материал. Если фактические условия не соответствуют этим требованиям, работы откладывают или приостанавливают до восстановления допустимого режима.
Как заменить импортное покрытие отечественным?
Сравнивают не только назначение или тип химии, но и условия эксплуатации, стандарт, механическую стойкость, рабочую температуру, толщину и способ нанесения. Также проверяют требования к подготовке поверхности и климату. До применения новой системы специалисты должны отработать ее технологию и сопоставить ее с требованиями проекта.
Как контролировать толщину антикоррозионного покрытия?
Контроль ведут по требованиям технологической карты и документации на конкретную систему. Толщину сухой пленки нельзя назначать по принципу «чем больше, тем лучше». В промышленном руководстве для одной zinc-системы приведен пример 2.5–3.5 mils, но этот диапазон не является общим для других покрытий.
Заключение
Обучение нанесению антикоррозионного покрытия на площадке должно давать специалистам практический навык контролировать весь процесс: от выбора системы и подготовки поверхности до климатических проверок, нанесения и приемки. Для разных объектов требования различаются, поэтому систему подбирают под условия эксплуатации, а не переносят с трубопровода на металлоконструкцию без проверки.
Следующий шаг для инженера - составить перечень контрольных операций по проекту и документации на выбранное покрытие, а затем отработать его с техническими специалистами на площадке. Закупщику стоит сверить предложения по техническим требованиям и условиям нанесения, чтобы закупленный материал соответствовал реальной задаче объекта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для высокооборотистых подшипников, учитывая тип загустителя, базового масла, скорость, температуру и нагрузку.
Выбирайте смазку для подшипников правильно: сравнение адгезии и термостойкости серий 221 и 252.
Твердая смазка подшипников: узнайте, когда она уместна в тихоходных шарнирах и механизмах скольжения, а когда может мешать работе.