
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
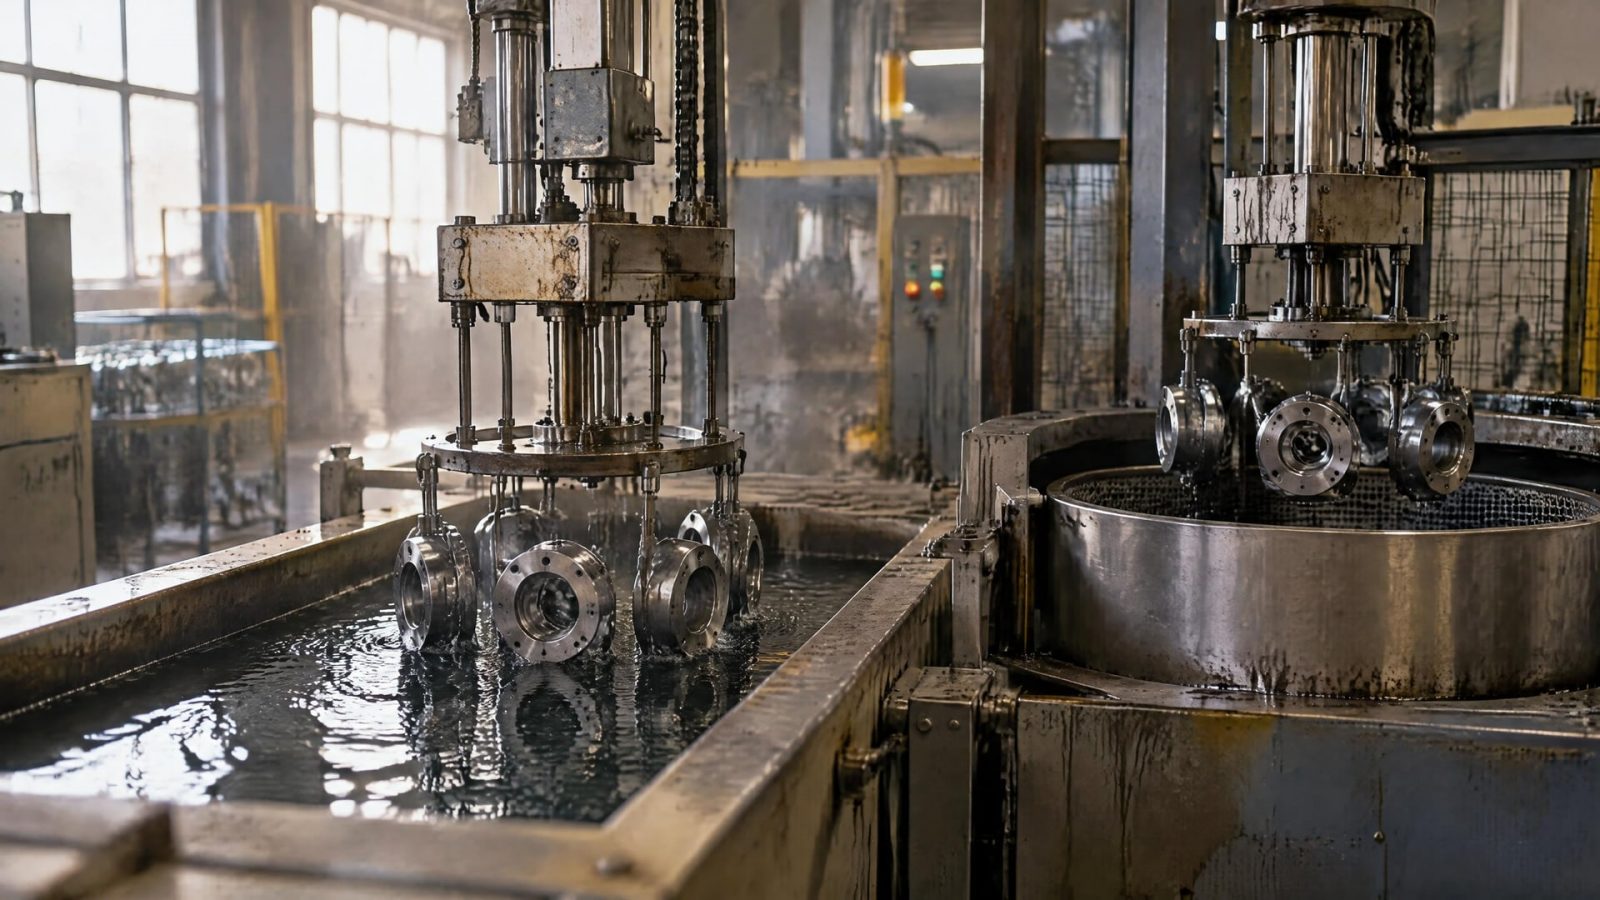
Окунание с центрифугированием подходит для нанесения твердосмазочных покрытий на мелкие серийные детали, в том числе кольцевые. Детали погружают в состав, а затем центрифугируют, чтобы удалить избыток материала и получить более равномерный слой без нежелательного заполнения зазоров и покрытия посадочных поверхностей. Метод выбирают с учетом геометрии изделия и требований к покрытию.
Статья будет полезна инженерам и техническим специалистам, которые подбирают технологию для серийной обработки деталей, а также закупщикам, которым нужно сверить параметры процесса с технической документацией на состав. Разберем, как проходит нанесение, что влияет на толщину и адгезию, какие способы отверждения применяют и что проверить перед запуском партии.
Как работает окунание с центрифугированием
При нанесении методом окунания с центрифугированием партию деталей погружают в жидкий состав, а затем вращают, чтобы убрать его излишек.
В результате процесс объединяет нанесение материала на поверхность и центробежное удаление лишнего покрытия. Это отличает метод от простого окунания, при котором состав может задерживаться в углублениях, внутренних зонах и вокруг посадочных поверхностей.
Метод рассчитан прежде всего на мелкие детали, которые выпускают сериями. Его применяют и для кольцевых элементов, если геометрия позволяет равномерно обработать рабочие поверхности и удалить излишки. При этом универсального режима для всех изделий нет: способ нанесения выбирают с учетом формы детали и свойств конкретного состава.
Что дает центрифугирование
Центробежное удаление избытка помогает контролировать толщину покрытия и снижает риск того, что материал нарушит точные размеры детали. Это важно для изделий с функциональными зазорами и посадками. Однако одна только центрифуга не гарантирует одинаковый результат: значимы также текучесть материала, время погружения, скорость извлечения и скорость вращения.
При настройке процесса важно учитывать, что слишком большое количество состава на поверхности и недостаточное удаление излишков могут привести к неравномерному слою. Поэтому параметры следует подбирать не отдельно друг от друга, а как часть общей технологической последовательности. Изменение состава или геометрии детали может потребовать повторной проверки режима.
Где метод уместен
Окунание с центрифугированием подходит для мелких серийных изделий, в том числе сложнопрофильных. Для крупногабаритных деталей обычно выбирают другие способы нанесения. Если деталь имеет глубокие полости, закрытые участки или поверхности, которые нельзя покрывать, еще до испытаний партии нужно оценить, сможет ли центрифугирование удалить излишек из нужных зон.
На этапе выбора полезно сверить несколько параметров:
геометрию и массу деталей;
поверхности, которые должны остаться непокрытыми;
допустимую толщину сухой пленки;
способ отверждения и его влияние на материал основы;
требования к равномерности покрытия и адгезии.
Такой анализ помогает понять, подходит ли dip-spin для конкретной партии, или следует рассмотреть распыление, нанесение кистью либо другую технологию.
Подбор твердосмазочного покрытия для кольцевых деталей
Твердосмазочное покрытие формирует на поверхности сухую пленку.
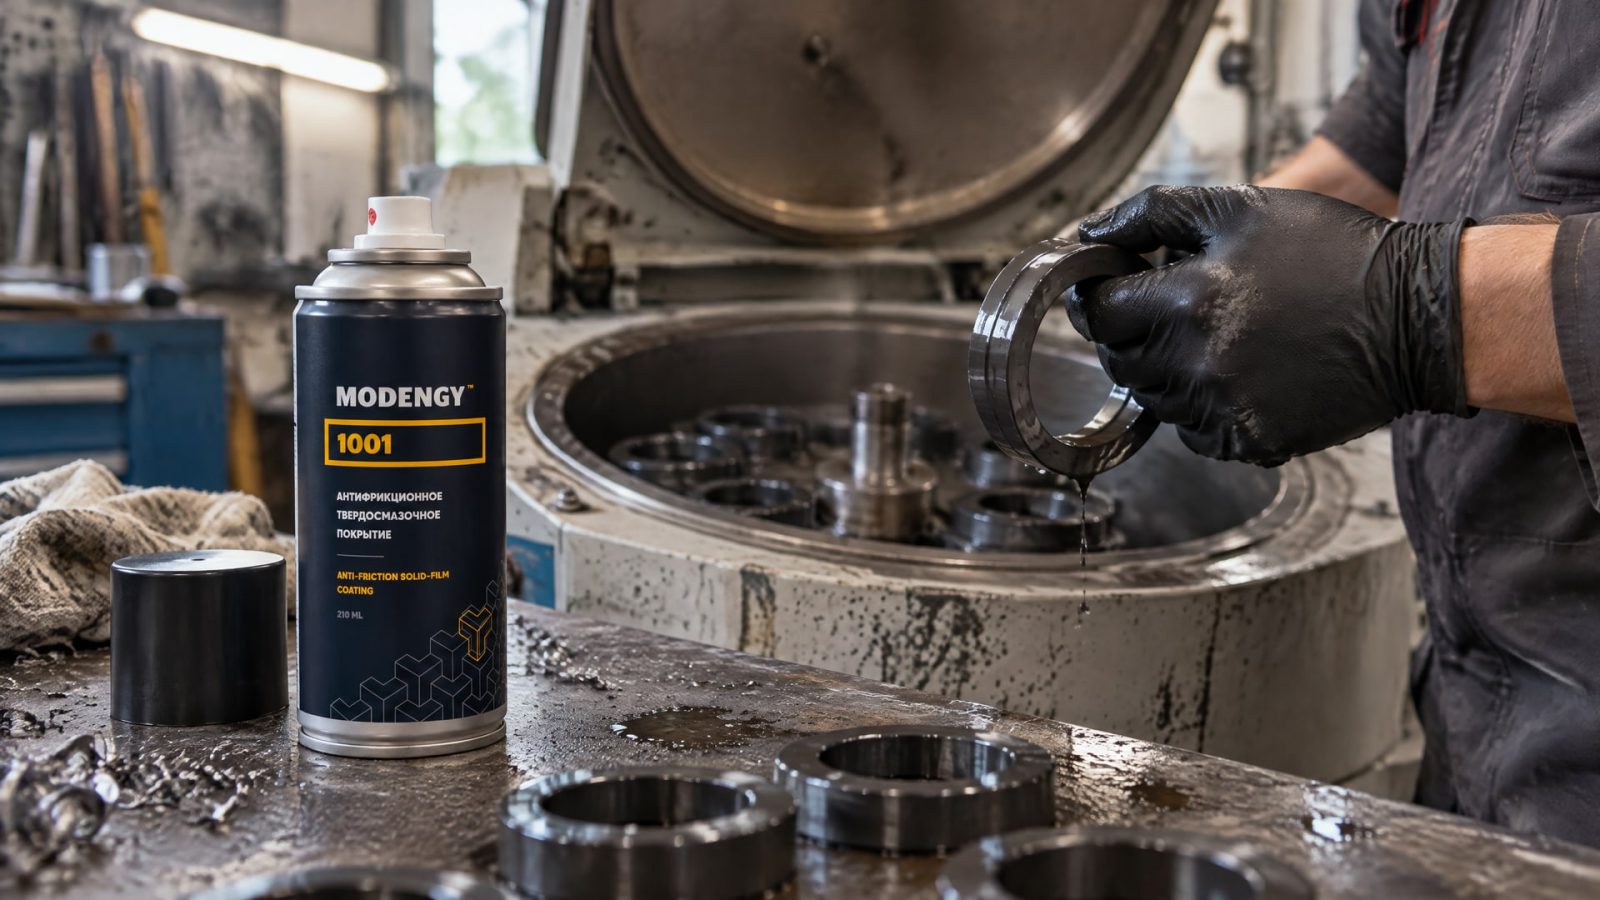
Обычно его состав включает твердый смазочный компонент, наполнители и связующее. После нанесения связующее фиксирует покрытие на основе, а свойства готового слоя зависят от состава материала, подготовки детали и режима отверждения.
Подбор твердосмазочного покрытия нельзя сводить к выбору по одному признаку, например по названию «антифрикционное». Инженеру важно учитывать пару трения, рабочую температуру и среду, в которой будет работать деталь. Для кольцевых изделий дополнительно оценивают внутренние и наружные поверхности, зазоры, посадки и зоны, где покрытие может повлиять на сборку.
Когда рассматривают сухую смазочную пленку
Для кольцевых деталей покрытие может быть актуально, если в узле важно получить сухой смазочный слой или снизить влияние трения на сопряженные поверхности. В условиях, где обычная смазка может перемещаться с поверхности, а при холодном пуске или фреттинге важно стабильное состояние контакта, рассматривают твердосмазочные составы. При этом результат определяется не только материалом, но и тем, насколько правильно подготовлена поверхность и настроено нанесение.
В задаче нанесения покрытия на кольцевые детали методом окунания с центрифугированием применяют MODENGY 1001: такой способ позволяет обработать детали и удалить излишек состава вращением. До включения покрытия в процесс инженер сверяет совместимость состава с основой, требования к поверхности и режим отверждения, а также оценивает, не затронет ли пленка посадочные зоны.
Как сравнивать составы и процессы
До выбора материала стоит зафиксировать требования к детали и покрытию. В технической документации на конкретный состав проверяют рекомендованный способ нанесения, требования к подготовке поверхности, целевую толщину пленки и режим отверждения. Если параметры процесса отличаются от инструкции, их нужно подтвердить пробной обработкой и контролем результата.
Для серии деталей следует отдельно проверить, сохраняются ли размеры после нанесения и не скапливается ли состав во внутренних зонах. Центрифугирование помогает удалить избыток, но не заменяет оценку геометрии и допусков. Если покрытие должно работать на определенной паре трения, одной визуальной проверки недостаточно: критерии приемки задают для конкретной задачи и сверяют со спецификацией материала.
Подготовка поверхности перед нанесением
Адгезия покрытия зависит от состояния поверхности основы.
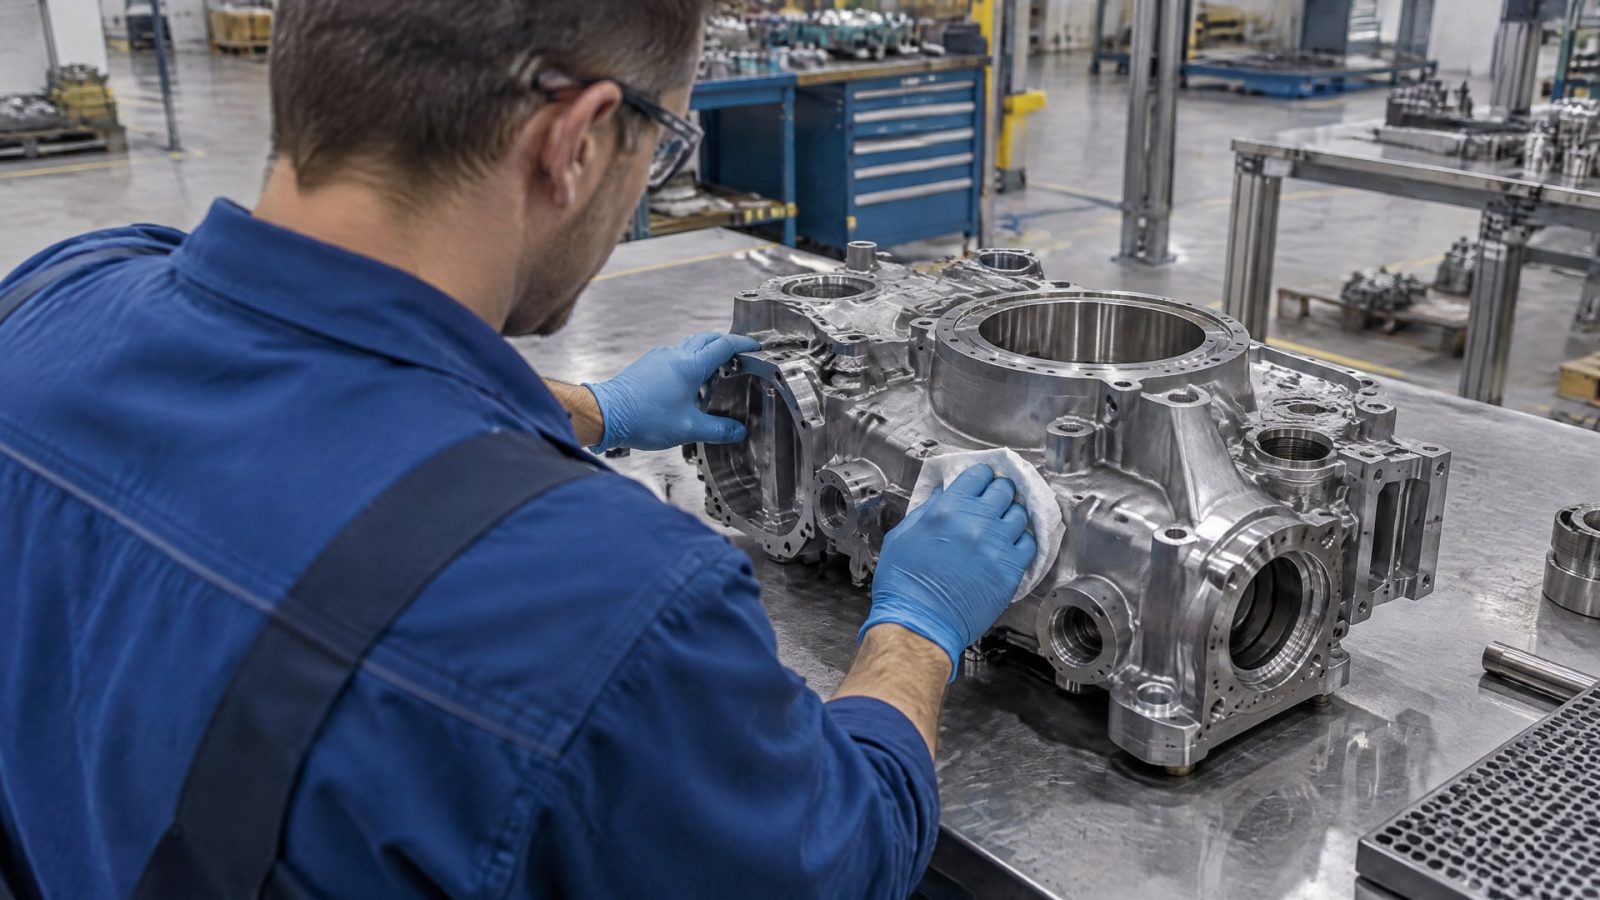
До нанесения детали очищают и обезжиривают, чтобы удалить загрязнения, которые могут помешать сцеплению. Если изделие выглядит чистым, это само по себе не подтверждает готовность к покрытию: остатки технологических материалов или загрязнения могут быть незаметны при обычном осмотре.
Для повышения сцепления и ресурса покрытия могут применяться фосфатирование или абразивная подготовка. Выбор такой обработки зависит от материала основы, требований к покрытию и рекомендаций для конкретной системы. Подготовку нужно согласовать с последующими операциями: поверхность должна быть обработана так, чтобы покрытие равномерно наносилось и отверждалось.
Проверка перед погружением
До загрузки партии полезно проверить состояние деталей, метод очистки и последовательность операций. На поверхности не должно оставаться загрязнений, мешающих нанесению. Также важно определить, какие зоны должны быть покрыты, а какие следует защитить от попадания состава.
В производственном процессе фиксируют параметры подготовки и нанесения, чтобы при повторении партии сохранять условия обработки. Особенно важно контролировать вязкость или текучесть состава: от них зависит, как материал распределяется по детали и насколько эффективно удаляется при центрифугировании. Время погружения и извлечения, а также скорость вращения также влияют на равномерность и толщину слоя.
Почему нельзя пропускать подготовку
Если поверхность подготовлена недостаточно, покрытие может хуже сцепляться с основой. В этом случае корректировка только скорости вращения или времени погружения не решит проблему, поскольку эти параметры управляют нанесением и удалением избытка, а не заменяют очистку. Для серийного процесса подготовку следует рассматривать как отдельную стадию с заданными требованиями.
После подготовки стоит проверить не только чистоту, но и готовность поверхности к следующей операции. Порядок дальнейших действий и допустимое время до нанесения определяют по документации конкретного состава и принятой технологической инструкции. Универсальное время выдержки для всех покрытий задавать нельзя.
Настройка параметров нанесения и контроль толщины
На равномерность покрытия влияют текучесть состава, время погружения, скорость извлечения детали и скорость центрифугирования.
Их подбирают для конкретного сочетания материала и геометрии, поскольку изменение одного параметра может изменить распределение состава по поверхности. Если детали обрабатывают партией, стабильность условий помогает уменьшить разброс толщины и свойств покрытия.
Избыток материала удаляют центрифугированием, чтобы покрытие не нарушало точные размеры и не заполняло функциональные зоны. Для кольцевых изделий важно оценивать не только наружную поверхность, но и внутренние участки. Если внутри остается слишком много состава, следует проверить, связана ли проблема с текучестью, временем погружения, способом загрузки или режимом вращения.
Толщина сухой пленки
Толщину задают с учетом назначения покрытия и документации на материал. В техническом описании одного конкретного состава приведен диапазон сухой пленки 5-20 мкм. Это пример для отдельного продукта, а не универсальное требование к твердосмазочным покрытиям: целевое значение для другой системы необходимо брать из ее технической документации.
Увеличение толщины не означает автоматически улучшение свойств. Для функционального сухого слоя важны заданная толщина, равномерность и адгезия, а не максимальное количество материала на поверхности. Если покрытие наносится серийно, полезно сопоставлять полученный результат с требованиями к детали и допусками на ее размеры.
Что контролировать в процессе
Для воспроизводимости партии нужно отслеживать состояние состава и режим обработки. Если меняются вязкость, время погружения или скорость вращения, измениться могут равномерность и толщина покрытия. Поэтому при отклонении результата сначала проверяют всю последовательность операций, а не корректируют только один параметр без оценки остальных.
Контроль может включать:
равномерность покрытия на разных поверхностях детали;
отсутствие избытка состава в зазорах и внутренних зонах;
соответствие толщины установленным требованиям;
гладкость и целостность поверхности;
адгезию покрытия после предусмотренного отверждения.
Конкретные методы и критерии приемки устанавливают по задаче и технической документации на состав. Единого универсального ГОСТ или ISO именно на процесс окунания с центрифугированием в доступных нормативных ориентирах нет, поэтому технологию нормируют по спецификации материала и внутренним требованиям производства.
Способы отверждения покрытий и проверка результата
После нанесения твердосмазочное покрытие сушат при комнатной температуре или отверждают нагревом.
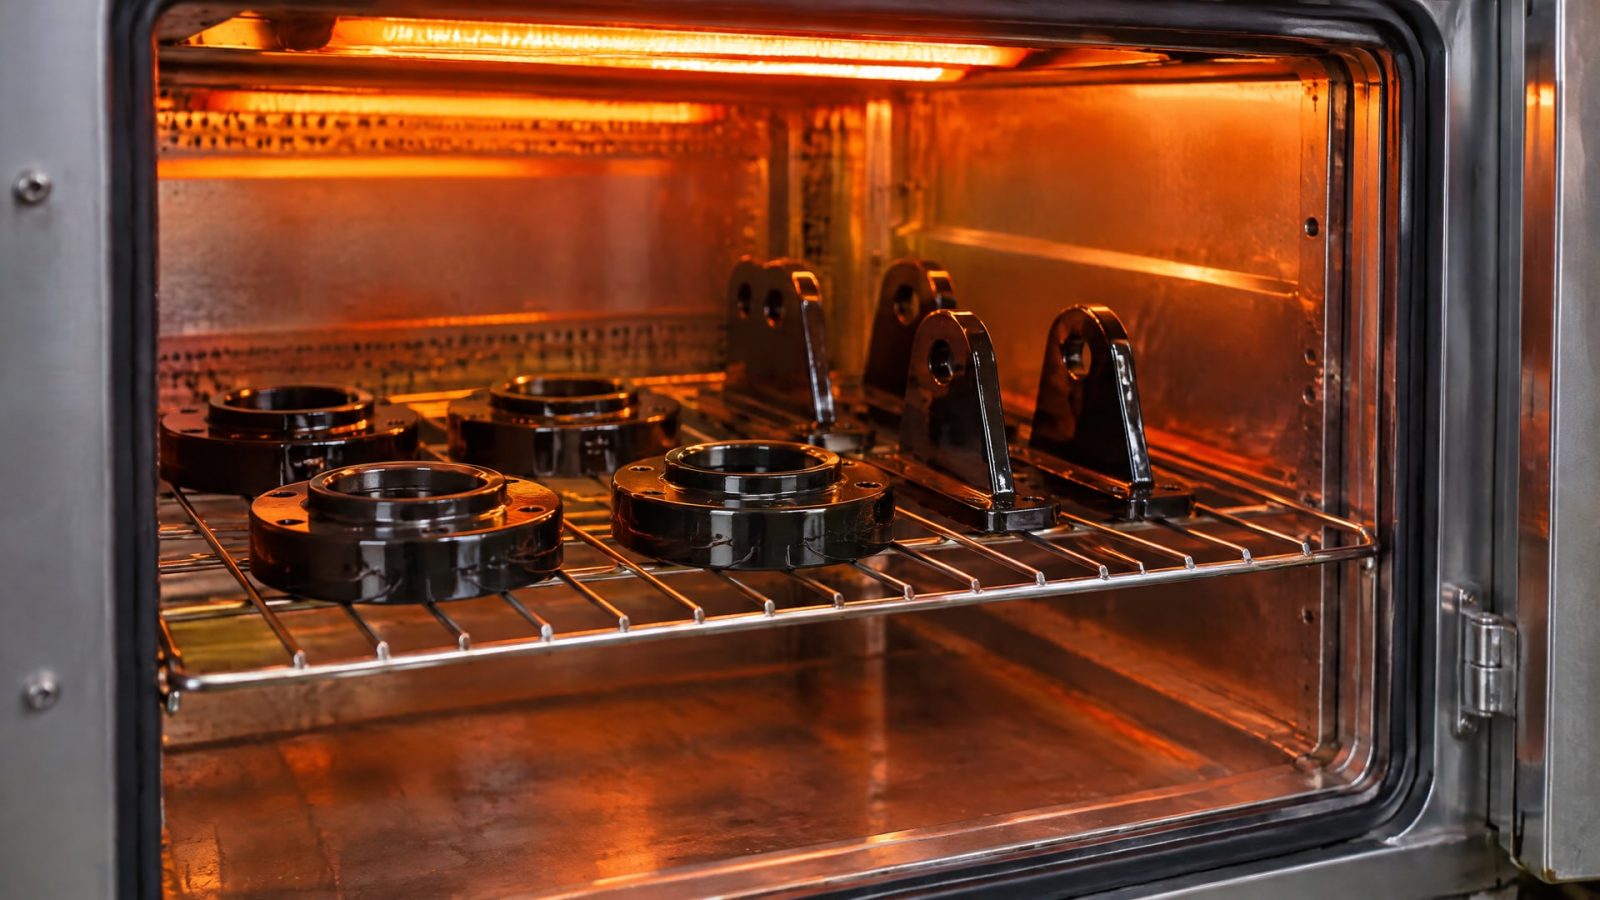
Выбор зависит от химии материала, типа связующего и металла основы. Поэтому режим нельзя назначать по привычке или переносить с одного состава на другой: параметры проверяют по технической документации конкретного покрытия.
Для термоотверждаемых составов в промышленных материалах приводится типичный диапазон запекания 100-250 °C. При этом температура и время выдержки зависят от состава. Например, в одном техническом описании указаны два режима для конкретного покрытия: 60 минут при 150 °C или 30 минут при 180 °C. Эти значения относятся к описанному составу и не являются общей инструкцией для всех покрытий.
Контролируйте температуру детали
Если режим отверждения задан по температуре детали, ориентироваться только на показание воздуха в печи недостаточно. Деталь должна прогреться до требуемого значения, а время выдержки отсчитывают согласно инструкции на материал. Это особенно важно для изделий разной массы и конфигурации: условия прогрева могут отличаться.
Для покрытий, которые отверждаются на воздухе, также учитывают указания производителя состава. Не следует подменять воздушную сушку термообработкой или наоборот без подтверждения совместимости. Ошибочный режим может привести к тому, что покрытие не приобретет требуемые свойства.
Охлаждение и приемка
После термообработки детали полностью охлаждают до начала испытаний и контроля. Проверка горячего изделия может дать неверную оценку состояния покрытия. После охлаждения оценивают гладкость, равномерность и соответствие слоя заданным требованиям, а также проводят предусмотренную проверку адгезии.
Порядок приемки должен быть понятен до начала серийной обработки. В нем фиксируют параметры подготовки, нанесения и отверждения, а также допустимые отклонения. Такая последовательность помогает определить, на каком этапе возникло несоответствие, и корректировать процесс на основании измерений, а не только внешнего впечатления.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод особенно подходит для массовой обработки мелких деталей, включая кольцевые и сложнопрофильные изделия. Центрифугирование удаляет избыток состава и помогает сохранить функциональные размеры. Для крупногабаритных деталей обычно выбирают другие способы нанесения, а применимость метода оценивают по геометрии изделия и требованиям к покрытию.
Какие способы отверждения покрытий применяют после окунания?
Покрытие может высыхать при комнатной температуре или отверждаться термически. Выбор режима зависит от химии состава, связующего и материала основы. Для отдельных термоотверждаемых систем приводится диапазон 100-250 °C, но температуру и время выдержки для конкретной детали необходимо сверять с технической документацией.
Как контролируют толщину покрытия при центрифугировании?
Толщину регулируют настройкой свойств состава и параметров процесса: времени погружения, скорости извлечения и вращения. Центрифугирование удаляет избыток, но не гарантирует нужную толщину само по себе. Целевое значение задают по документации конкретного покрытия и проверяют после нанесения и отверждения.
Нужно ли охлаждать детали перед контролем?
Да. После термообработки детали полностью охлаждают, а затем оценивают покрытие и проводят испытания. Контроль до охлаждения может исказить оценку качества и адгезии. Дополнительно проверяют гладкость и равномерность слоя, а критерии приемки определяют для конкретной детали и состава.
Заключение
Окунание с центрифугированием позволяет наносить твердосмазочные покрытия на мелкие серийные и кольцевые детали, удаляя излишек состава вращением. Результат зависит от подготовки поверхности, свойств материала, геометрии изделия, параметров нанесения и правильно выбранного способа отверждения. Универсального режима для всех деталей и покрытий нет.
Перед запуском партии зафиксируйте требования к покрытию, сверьте техническую документацию на состав и проведите пробную обработку с контролем толщины, равномерности и адгезии после полного охлаждения. Такой следующий шаг позволит проверить, подходит ли технология окунания с центрифугированием именно для ваших деталей и условий производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как масло резьбонарезного станка влияет на качество резьбы и срок службы инструмента.
Подберите масло для нарезки резьбы на стальных трубах: узнайте о свойствах, отличиях составов и совместимости аналогов.
Узнайте, как масло для нарезки резьбы с присадками влияет на качество метрической резьбы и выбор СОЖ для разных металлов.