
Смазка подшипников конвейера на пищевом производстве: как выбрать и наносить
Для смазки подшипников конвейера на пищевом производстве подбирают состав с учетом риска контакта с продуктом, мойки, влажности, температуры и конструкции узла. Если случайный контакт смазки с пищей возможен, нужен класс NSF H1; для моечных зон дополнительно важны водостойкость и устойчивость к вымыванию. Консистенцию и интервалы обслуживания выбирают по условиям работы подшипника, а не по единому правилу для всей линии.
Статья поможет инженерам и техническим специалистам оценить условия в разных зонах конвейера, а закупщикам - сверить требования к смазке с документацией оборудования. Разберем различия между H1 и H2, выбор класса NLGI, подготовку узла к обслуживанию и особенности подшипников в моечных зонах и на газовых затворах.
Как выбрать смазку подшипников конвейера для пищевой зоны
Первый критерий выбора - вероятность контакта смазки с пищей.
Если она может случайно попасть на продукт, нужна смазка класса H1, соответствующая требованиям 21 CFR 178.3570. Для оборудования пищевой отрасли также проверяют соответствие ISO 21469, связанное с гигиеническими требованиями к смазочным материалам.
H2 подходит для зон, где контакт с пищей исключен. Это не более строгая категория по сравнению с H1: она предназначена именно для оборудования без контакта с пищей. Наличие подшипника на пищевой линии само по себе не означает, что ему обязательно нужна H1-смазка. Решение зависит от расположения узла и возможности попадания смазки на продукт.
После определения класса оценивают условия эксплуатации. На одной линии могут быть сухие участки, зоны с брызгами и участки регулярной мойки. Для них могут потребоваться разные смазки: вода, пар, моющие средства и высокие или низкие температуры влияют на работу смазочного материала и подшипника.
При подборе сверяются с документацией подшипника и оборудования. В ней важно проверить, предусмотрена ли повторная смазка, какие требования установлены к консистенции и допускается ли выбранный класс продукта. Если узел герметичный или в нем применен твердый смазочный материал, подача пластичной смазки может быть не предусмотрена.
При оценке продукта не следует ориентироваться только на цвет или маркировку «food grade». Проверяют класс H1 или H2, водостойкость, рабочие условия, NLGI и совместимость с остатками ранее использовавшегося состава. Такая проверка помогает подобрать смазку отдельно для каждого режима линии, а не назначать один продукт всем узлам.
Как подобрать NLGI для подшипника конвейера
NLGI обозначает класс консистенции пластичной смазки.
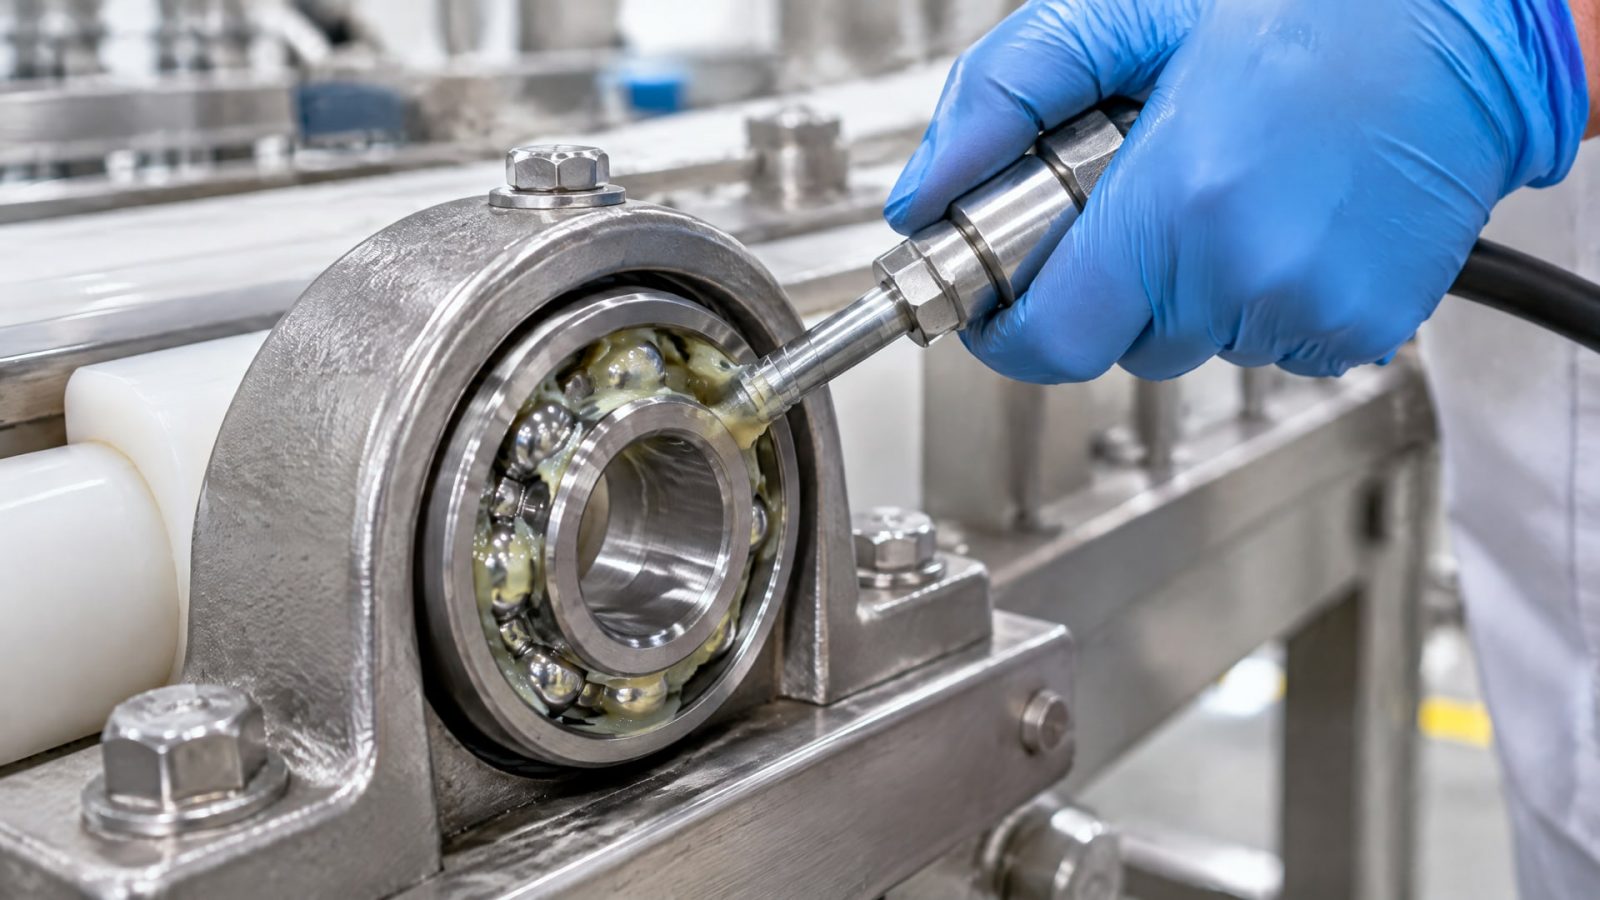
Это не показатель липкости и не самостоятельная характеристика водостойкости. В пищевой отрасли распространены классы NLGI 0, 1 и 2, а подходящий вариант зависит от способа подачи, скорости, температуры и конструкции узла.
NLGI 0 и NLGI 1 чаще рассматривают для централизованных систем смазки или там, где важна лучшая прокачиваемость, в том числе при низких температурах. NLGI 2 - распространенный вариант для многих общепромышленных подшипников. NLGI 3 может применяться, когда узлу требуется более высокая удерживаемость смазки.
Более высокая консистенция не означает автоматически лучшую защиту от воды. Слишком густой состав может хуже подаваться к подшипнику или распределяться в узле. Поэтому важно учитывать, как устроена подача и насколько надежно защищен подшипник уплотнениями от воды и пыли.
Для подшипника с централизованной подачей требования могут отличаться от требований к узлу, который обслуживают вручную. Также необходимо учитывать герметизацию и возможность выхода старой смазки. Если конструкция закрытая или подшипник не рассчитан на обслуживание, добавлять смазку через масленку без проверки документации нельзя.
Перед переходом на состав другого типа выясняют его совместимость с остатками прежней смазки. Несовместимость может ухудшить свойства смеси и повлиять на работу узла. Если совместимость не подтверждена, порядок перехода определяют по документации на подшипник и смазочные материалы, а не простым добавлением нового продукта поверх старого.
Смазка для подшипников мойки: водостойкость и вымывание
В моечных зонах смазка подвергается воздействию воды, пара и моющих растворов.
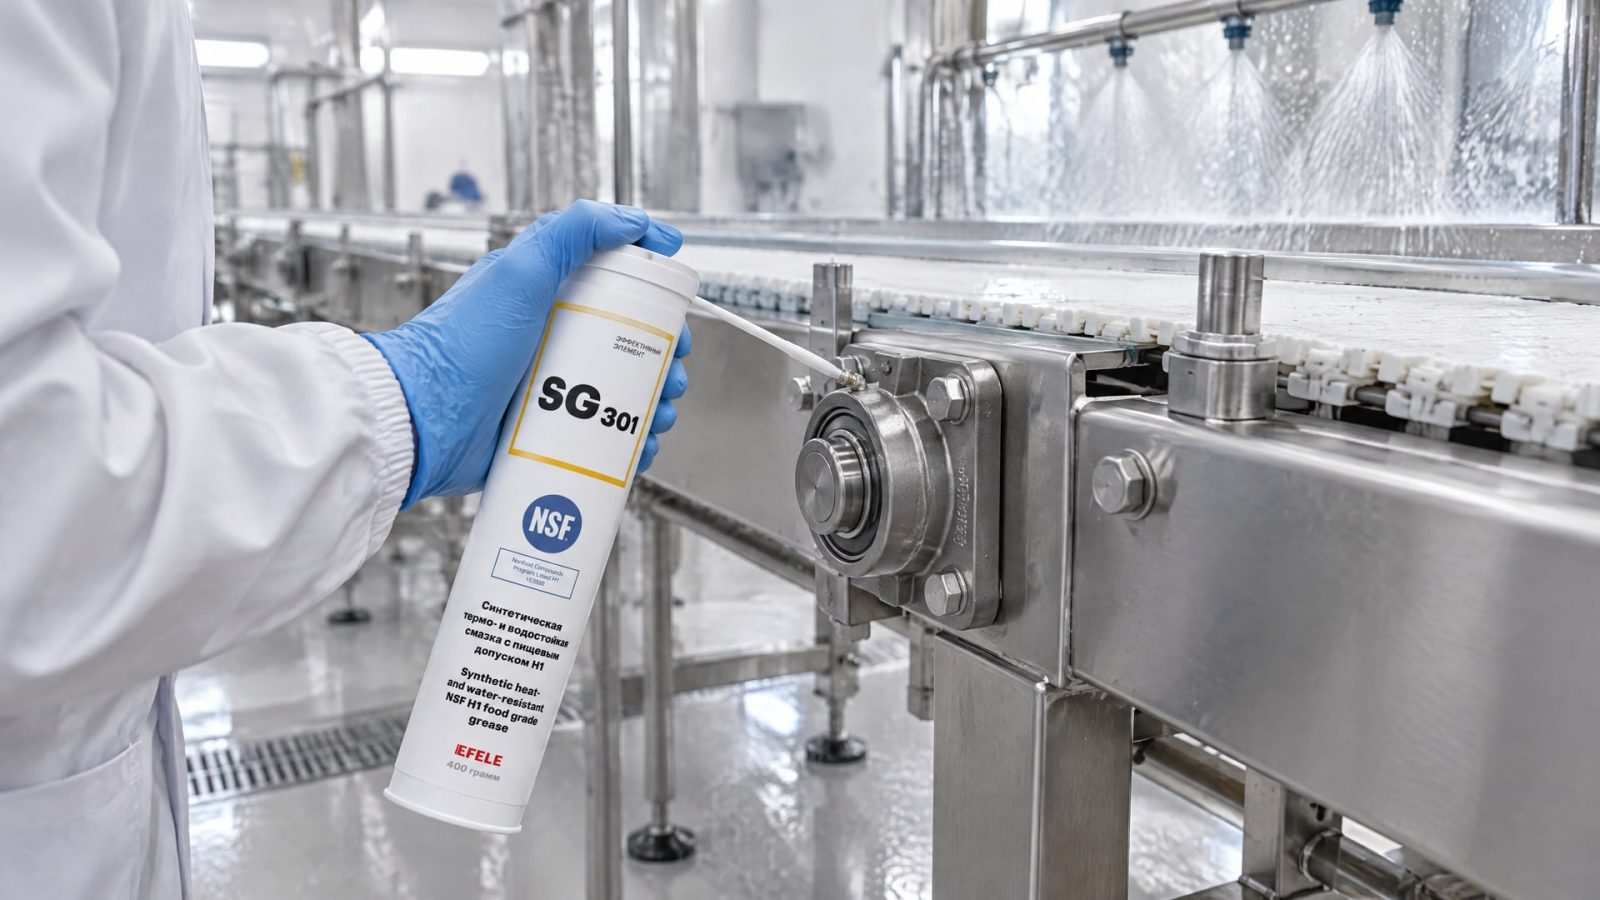
При мойке под высоким давлением особенно важно учитывать риск вымывания состава из подшипника. Если смазка быстро теряется, узел может остаться без достаточной смазочной пленки до следующего обслуживания.
Для оценки водостойкости используют испытание ASTM D1264. В материалах по этому методу значения потери смазки ниже 5% рассматриваются как желательные для жестких влажных режимов, а ниже 1% - как очень высокий уровень стойкости к вымыванию. Эти показатели помогают сравнивать водостойкость, но не заменяют проверку совместимости с подшипником и условий его эксплуатации.
Для конвейерных узлов в условиях мойки существенны также уплотнения. Они помогают ограничить проникновение воды и пыли внутрь подшипника, но сами по себе не отменяют требований к смазке и обслуживанию. Если смазка вымывается, сокращение интервала может быть необходимо, однако его определяют с учетом конкретного режима работы.
При сочетании влаги, пара и возможного случайного контакта с продуктом в качестве подходящего по описанию варианта рассматривают EFELE SG-301: это термо-водостойкая смазка NSF H1. При этом выбор нельзя делать только по названию или пищевому допуску: необходимо сверить требования к узлу, консистенции и способу подачи. Для контроля водостойкости и состояния подшипника используют характеристики продукта и регламент обслуживания оборудования.
Для разных участков линии условия могут заметно различаться. Подшипник в сухой зоне и узел рядом с мойкой не обязательно обслуживать одной смазкой или с одинаковой периодичностью. Поэтому в карте обслуживания полезно отдельно фиксировать расположение подшипника, воздействие воды и требования по пищевому контакту.
Как правильно смазывать подшипники конвейера
Перед подачей новой смазки очищают пресс-масленку или масленку.
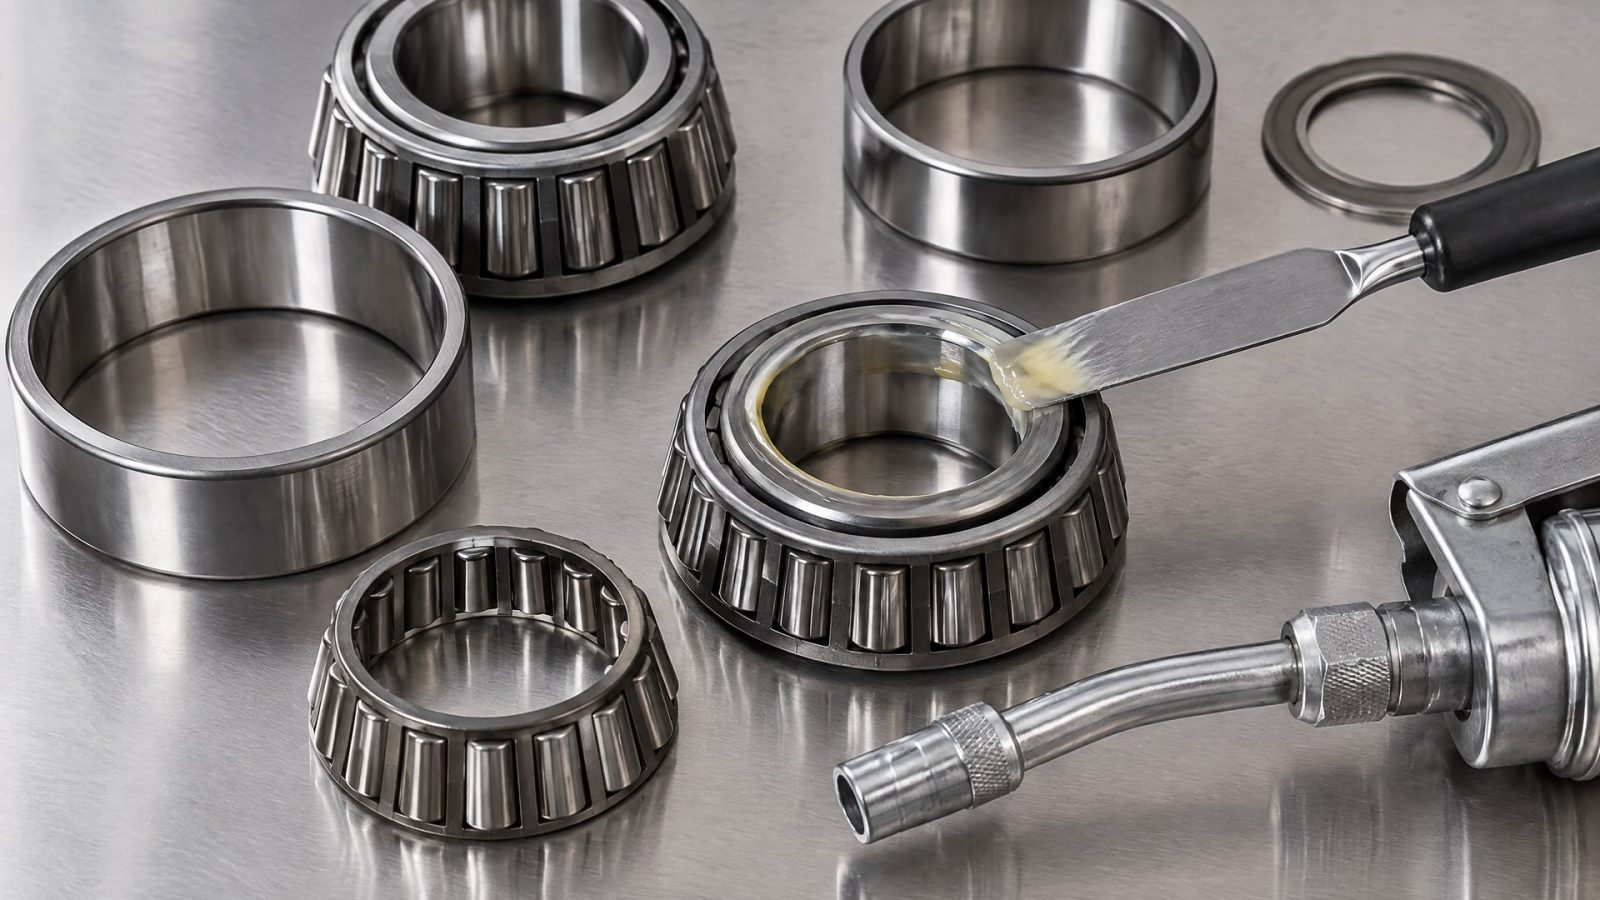
Это снижает риск загнать загрязнения внутрь подшипника. Также проверяют, предусмотрена ли смазка конструкцией: у герметичных и необслуживаемых узлов подача через пресс-масленку может отсутствовать.
Если узел обслуживаемый, важно не только подать новую смазку, но и обеспечить выход старой через дренажное или разгрузочное отверстие. Иначе загрязнения и отработанный состав могут остаться в зоне качения. Порядок подачи и количество смазки определяют по инструкции оборудования и подшипника.
Перед добавлением нового продукта проверяют совместимость с прежним составом. Если она неизвестна, без проверки не следует смешивать смазки. Переход выполняют по согласованной процедуре с учетом конструкции узла и требований производителя оборудования.
Интервал пересмазывания нельзя назначить одинаковым для всех подшипников линии. Он зависит от размера подшипника, скорости, температуры, загрязнения и типа смазки. Во влажных условиях и при регулярной мойке обслуживание может требоваться чаще, чем в сухом цехе.
Для планирования работ разделите конвейер на зоны по условиям эксплуатации и зафиксируйте для каждой из них тип подшипника, возможность обслуживания и воздействие мойки. Затем сопоставьте эти данные с документацией оборудования и выбранной смазки. Такой подход помогает не пропускать участки с повышенным риском вымывания и не пересмазывать узлы, для которых это не предусмотрено.
Смазка подшипников на газовых затворах конвейера
Для подшипников на газовых затворах конвейера нельзя выбирать смазку только по названию узла.
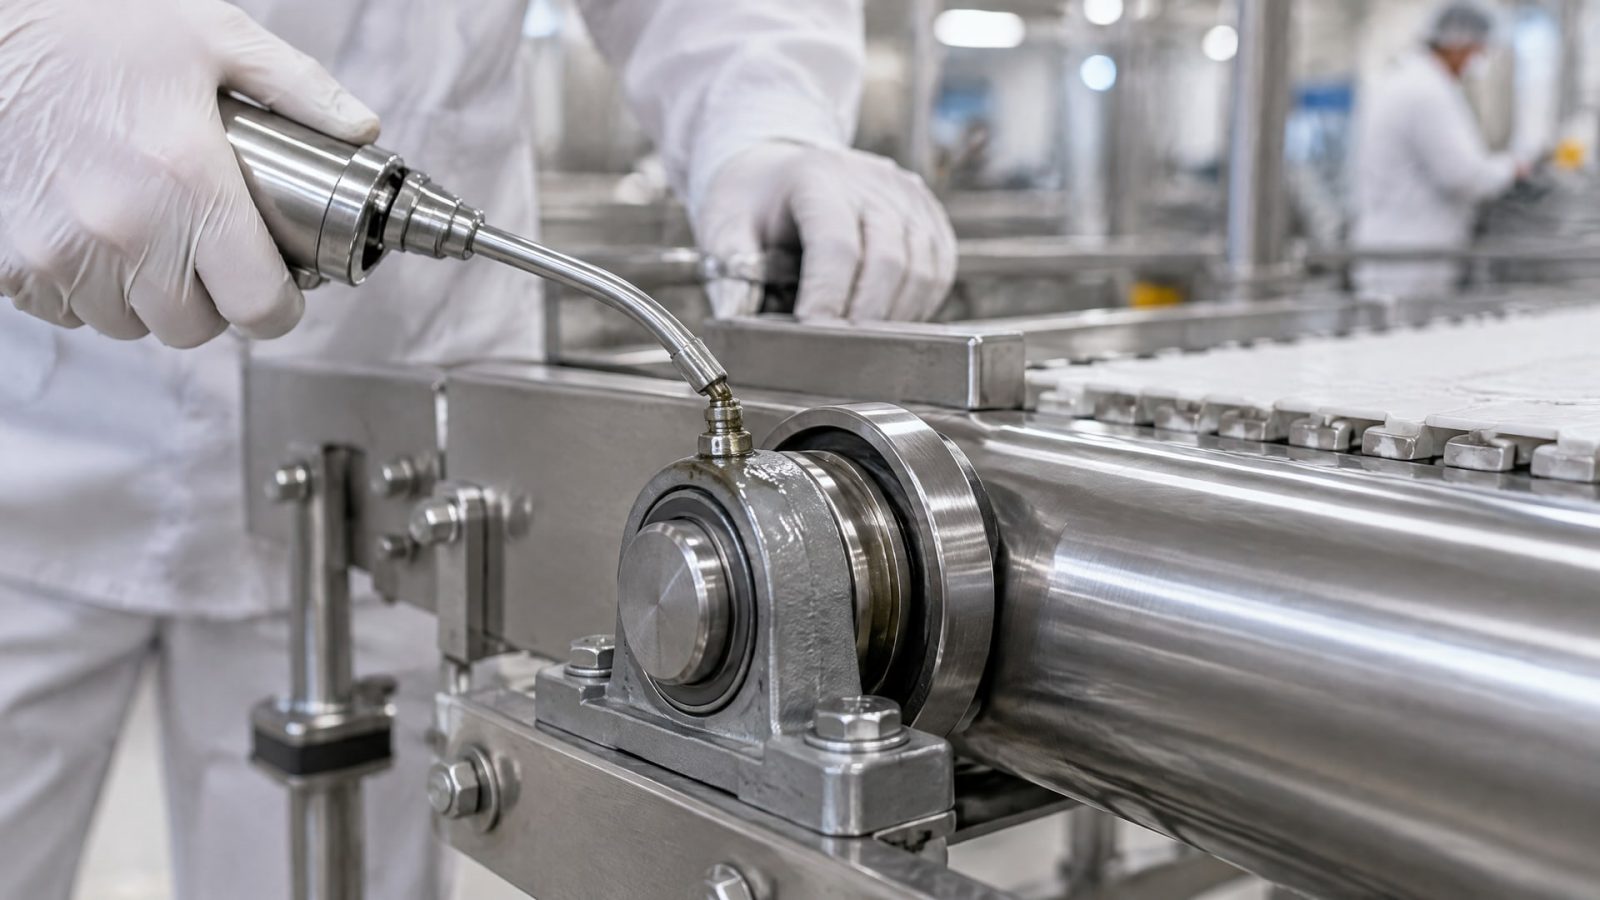
Сначала уточняют конструкцию, наличие уплотнений, возможность контакта с пищей и воздействие воды, пара или моющих растворов. Эти условия определяют, требуется ли H1 и насколько важна стойкость к вымыванию.
Если возможен случайный контакт с пищей, применяют H1, соответствующую 21 CFR 178.3570. Если такой контакт исключен, H2 может соответствовать условиям зоны; это смазка для участков без контакта с пищей. При этом наличие допуска не подтверждает автоматически пригодность состава для конкретного подшипника.
Класс NLGI также выбирают по способу подачи и удержанию смазки. Для сравнения доступны NLGI 0, 1 и 2, а NLGI 3 рассматривают, когда нужна более высокая удерживаемость. Выбирать более густой состав только ради защиты от воды неправильно: чрезмерная консистенция может ухудшить подачу.
Если конструкция затвора закрытая или подшипник герметичный, сначала выясняют, предусмотрено ли обслуживание. Для обслуживаемого узла очищают масленку, проверяют совместимость смазок и обеспечивают выход старого состава. В результате решение опирается на режим работы и документацию узла, а не на универсальную рекомендацию для всех газовых затворов.
Часто задаваемые вопросы
Чем смазать конвейер пищевого производства?
Сначала определите, возможен ли случайный контакт смазки с пищей: в этом случае нужен класс H1. Затем проверьте воздействие воды, пара и моющих растворов, требования к водостойкости, консистенции NLGI и совместимости с прежней смазкой. Окончательный выбор сверяйте с документацией подшипника и оборудования.
Какая смазка нужна для подшипников в зоне мойки?
Для моечной зоны важна стойкость к воде и вымыванию, а при возможном случайном контакте с пищей - класс H1. Водостойкость можно оценивать по ASTM D1264: значения ниже 5% считаются желательными для жестких влажных режимов, ниже 1% - очень высоким уровнем стойкости.
Можно ли использовать H2 для подшипника пищевой линии?
H2 применяют в зонах, где контакт смазки с пищей исключен. Если случайный контакт возможен, нужна H1. Решение принимают по расположению подшипника и условиям производства, а не только по тому, что оборудование относится к пищевой линии.
Как часто пересмазывать подшипники конвейера?
Единого интервала для всех подшипников нет. Он зависит от размера и скорости подшипника, температуры, загрязнения и типа смазки. В мокрых зонах и при регулярной мойке обслуживание может потребоваться чаще, чем в сухих. Учитывайте инструкцию производителя и состояние узла.
Заключение
Смазку подшипников конвейера выбирают по риску контакта с пищей, воздействию мойки, требованиям к водостойкости, консистенции NLGI и конструкции узла. H1 нужна при возможности случайного контакта с продуктом, H2 - для зон без такого контакта. Правильное обслуживание включает очистку масленки, проверку совместимости и обеспечение выхода старой смазки.
Практический следующий шаг - составить перечень подшипников по зонам линии, отметить для каждого риск контакта с пищей и воздействие мойки, затем сверить требования с паспортами оборудования. Это позволит определить подходящий класс смазки и установить интервалы обслуживания для каждого узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какой герметик для пластика подходит для резьбовых соединений, и когда можно использовать анаэробный состав.
Узнайте, как смазки H1 помогают снизить риск загрязнения продукции и соответствовать требованиям HACCP.
Узнайте, что делать, если появился запах СОЖ, и как снизить бактериальное загрязнение без полной замены эмульсии.