
Сравнение пищевых смазок H1 для цепных приводов: что лучше для разных нагрузок
Выбор цепного масла с пищевым допуском в производстве - это не просто вопрос безопасности, а вопрос эффективной работы всего приводного механизма. На практике технические специалисты часто путают назначение H1-смазок, полагая, что одна формула решает все задачи: высокие нагрузки, высокие температуры и влажность одновременно. На самом деле правильный подбор цепного масла с пищевым допуском зависит от конкретных условий: температурного режима узла, скорости цепи, интенсивности нагрузки, влажности окружающей среды и возможности контакта с продуктом. Эта статья разберет, как выбрать масло для цепи в пищевом производстве, исходя из реальных режимов работы, и объяснит, почему один и тот же класс допуска требует разной вязкости и базовой жидкости.
Целевая аудитория - закупщики, инженеры и технические специалисты, которые отвечают за надежность конвейеров, печных цепей и тяговых механизмов на пищевых производствах, где контакт смазки с продуктом технически возможен и должен быть безопасным.
Определение H1 и его роль в пищевом производстве
NSF H1 обозначает смазку, допустимую для использования в зонах с возможностью случайного, технически неизбежного контакта с пищевым продуктом.
Ключевое слово здесь - случайный: это не означает, что смазка предназначена для прямого внесения в пищу или ее регулярного контакта с продуктом. Вместо этого H1 решает практическую задачу: если звено цепи, смазанное маслом, теоретически может коснуться продукта при обслуживании, очистке или аварийной ситуации, смазка должна быть безопасна.
Базовая регуляторная база для H1-смазок в России и по миру опирается на FDA 21 CFR 178.3570, который определяет список допустимых ингредиентов для смазочных материалов с возможностью контакта с пищей. Однако сама категория H1 и процесс проверки регулируются NSF International, и каждая смазка с таким допуском должна пройти сертификацию и внесение в NSF H1 реестр.
Важно различать H1 от H2. Смазки класса H2 применяют в зонах, где прямой контакт с пищей исключен технически (например, на цепях смежных зон, но не в самом цехе фасовки). H1 и H2 - это разные категории безопасности, а не уровни одной шкалы.
Роль температуры цепи в выборе вязкости
Самая частая ошибка при подборе цепного масла пищевого производства - ориентация на температуру помещения вместо температуры самого звена цепи.
Конвейер в отапливаемом цехе может работать при +18 °C в воздухе, но на звеньях из-за фрикции и трения выделяется дополнительное тепло; печная цепь на выходе печи находится при +200 °C и выше, независимо от ее входного положения.
Технический алгоритм выбора начинается именно с измерения или оценки реальной температуры цепного узла. Для типовых конвейеров с нормальной нагрузкой это диапазон 40–80 °C; для печных цепей это может быть 120–250 °C. Каждому температурному режиму соответствует рекомендуемый класс ISO VG:
Обычные и влажные зоны (до 120 °C): ISO VG 46–100.
Высокотемпературные печные цепи (120–250 °C): ISO VG 100–460.
Вязкость масла должна быть достаточной, чтобы образовать пленку при рабочей температуре цепи, но не настолько высокой, чтобы создавать избыточное сопротивление. Например, масло вязкостью 151 cSt при 40 °C считается относительно легким для нагруженных узлов, а масло вязкостью 370 cSt при 40 °C - тяжелым, рассчитанным на высокие нагрузки или высокие температуры.
Нагрузка и скорость: противоположные требования к вязкости
Цепные приводы в пищевой промышленности сильно отличаются по режимам работы.
На одном предприятии цепь может работать под высокой нагрузкой при низкой скорости (например, тяговая цепь конвейера с тяжелыми контейнерами), а на другом - под легкой нагрузкой, но на высокой скорости (например, цепь распределительная или раскладочная).
Для высокой нагрузки требуется масло с хорошей адгезией (способностью держаться на звеньях цепи тонкой, но прочной пленкой) и достаточной вязкостью. Вязкая формула обеспечивает толщину и прочность этой пленки, снижая вероятность прорыва и прямого контакта металла с металлом. В этом случае выбирают более высокий класс вязкости в диапазоне ISO VG 100–150 или выше.
Для высокой скорости, напротив, избыточная вязкость становится врагом. Слишком густое масло увеличивает гидравлическое сопротивление при движении звеньев, ведет к избыточному разбрызгиванию, нагреванию и потерям в эффективности привода. Для скоростных цепей выбирают более легкие формулы: ISO VG 46 или 68, при условии, что нагрузка не слишком велика.
На практике это означает, что один и тот же цех может требовать две разные смазки для цепи: более вязкую для тяговой цепи конвейера упаковки (нагруженная, средняя скорость) и более легкую для цепи распределителя или укладчика (легкая или средняя нагрузка, высокая скорость).
Влажная среда и защита от вымывания
В пищевом производстве немало участков, где цепи подвергаются воздействию воды, пара или агрессивной санитарной химии.
Это зоны мойки конвейеров, участки, граничащие с парогенератором, или цехи, где используются моющие растворы на щелочной или кислотной основе. В таких условиях обычное минеральное масло или простая пластичная смазка быстро вымываются, теряют адгезию и не защищают цепь от коррозии.
Для влажных и моечных зон требуется цепное масло пищевое, которое сформулировано на основе компонентов с повышенной устойчивостью к вымыванию. Такие масла содержат специальные присадки, препятствующие смыванию водой, и часто формулируются на базе PAO (полиальфаолефины), полиольных эфиров или более плотных минеральных масел. Адгезия - физическое свойство, которое показывает, насколько хорошо смазка прилипает к металлической поверхности и остается там под нагрузкой - в таких условиях становится критичной.
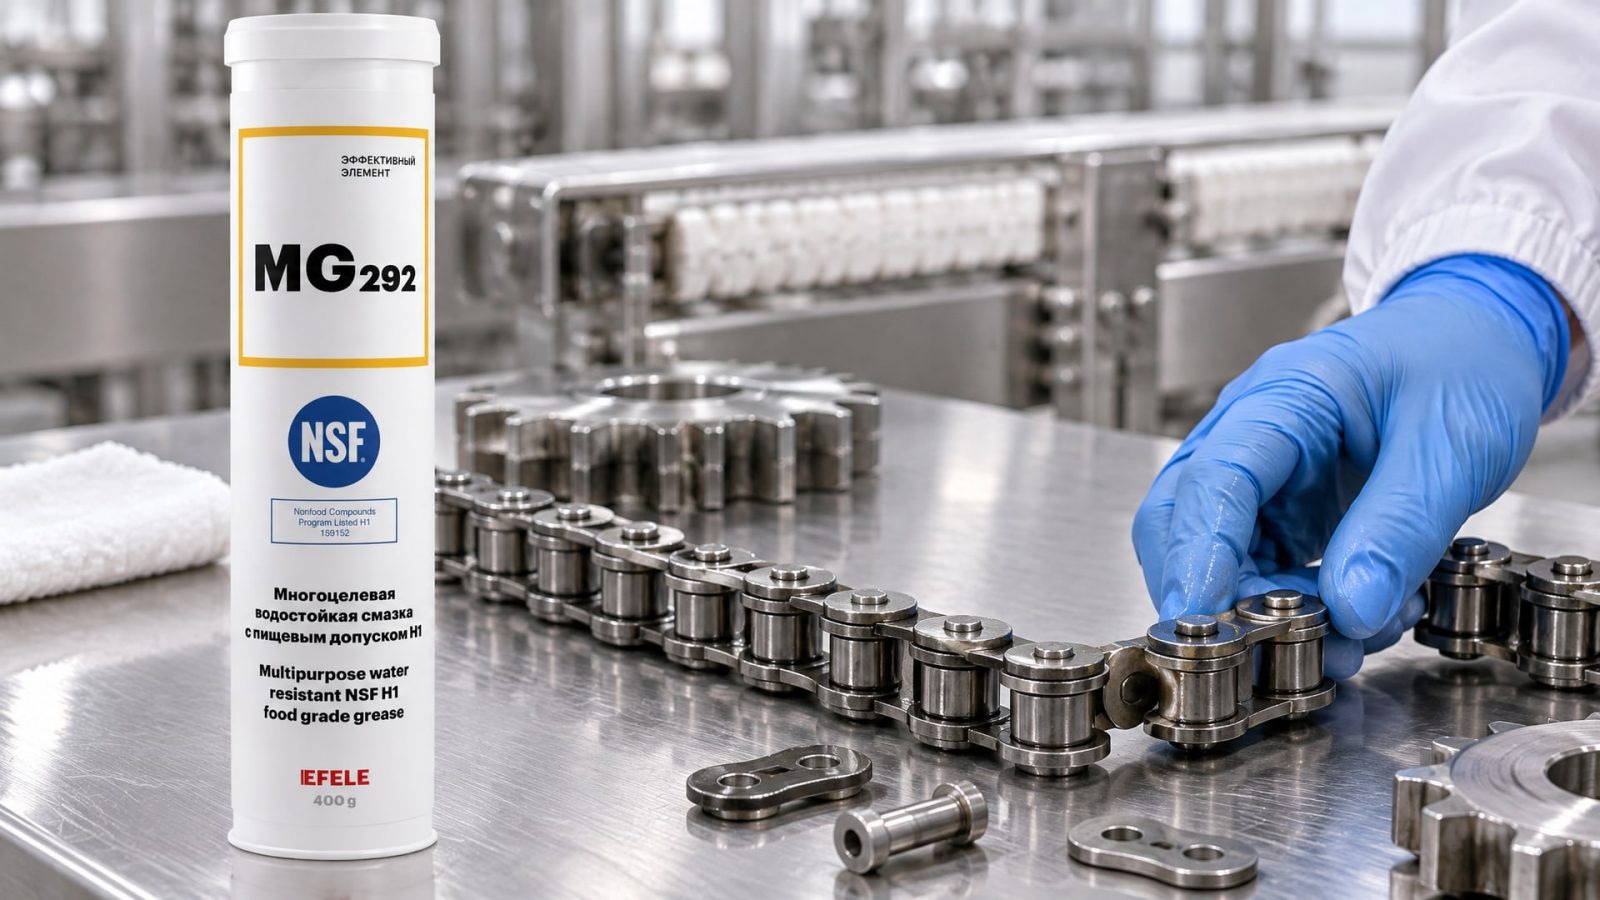
В условиях повышенной влажности и необходимости защиты от коррозии, например, для цепей, подверженных воздействию воды или пара, оптимальным выбором станет водостойкая смазка EFELE MG-292 с допуском NSF H1. Ее формула сохраняет защитные свойства даже при частой контакте с влагой и щелочными составами, что особенно важно для цехов с высокочастотной влажной уборкой.
Выбор смазки для таких зон должен учитывать не только H1-статус, но и ее стойкость к эмульгированию, окислению и механическому вымыванию. Проверка этих параметров обычно проводится по ГОСТ и ISO методикам, таким как ISO 6614 (осадки после воздействия воды) и ISO 11159 (коррозионное воздействие).
Высокотемпературные печные цепи и смазка до +250 °C
Печные цепи - это особый класс приводов, который требует экстремальной термостойкости.
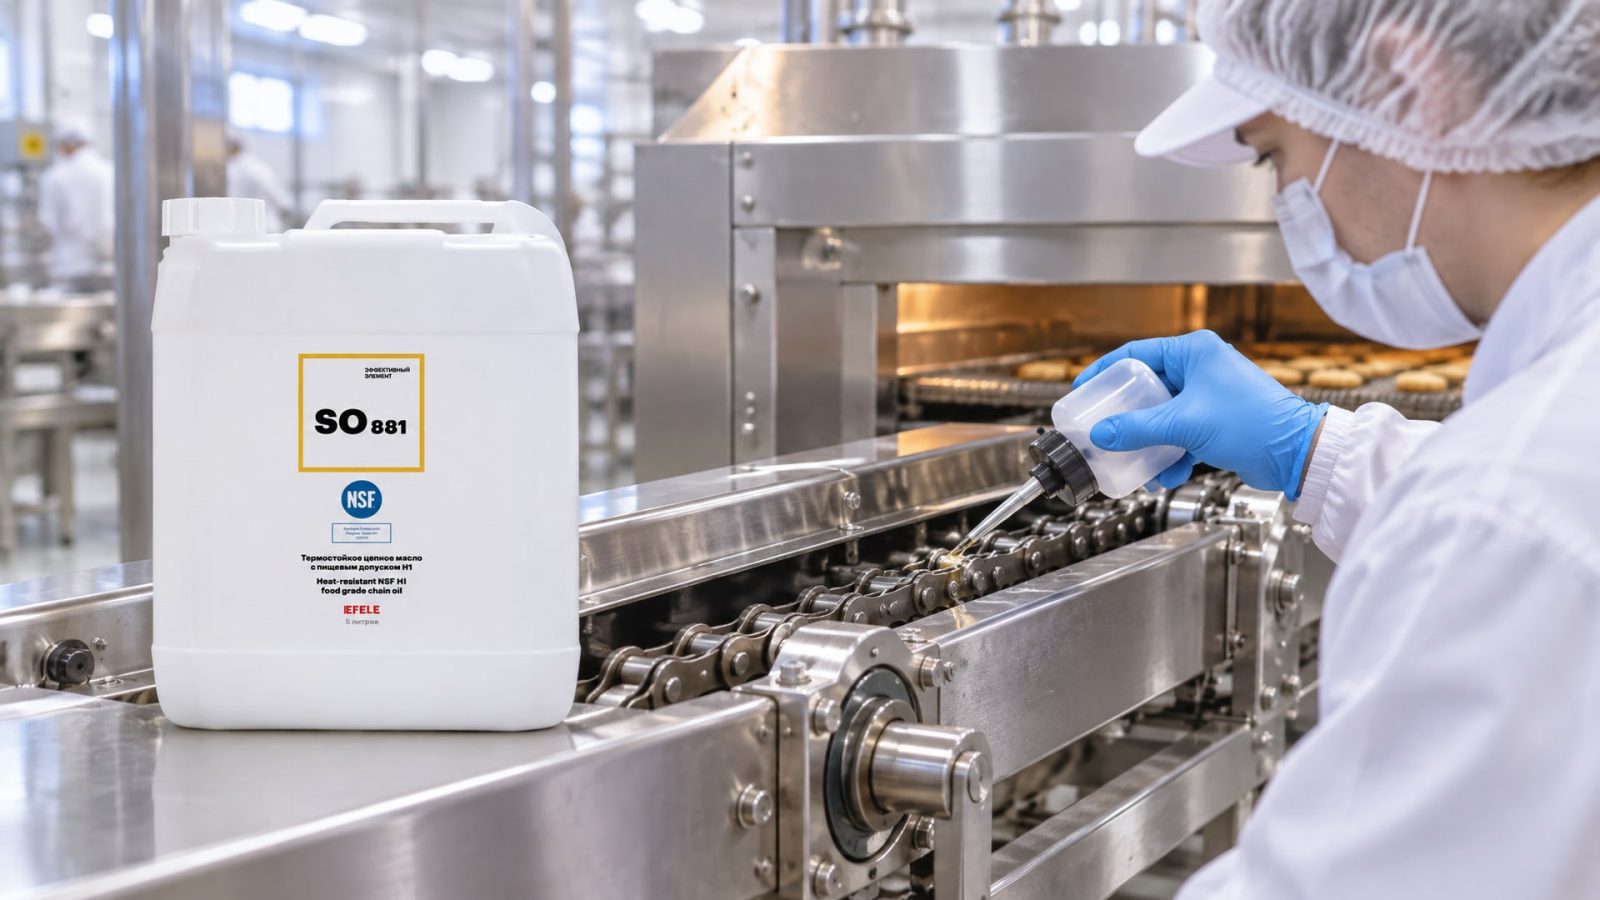
На выходе печи температура может достигать 200–250 °C и выше, и обычное цепное масло с пищевым допуском просто окислится и потеряет защитные свойства за считанные часы.
Для высокотемпературных печных цепей в пищевом производстве выбирают масла, сформулированные на основе PAO, полиольных эфиров (polyol esters) или синтетических углеводородов. Эти базовые жидкости обладают высокой температурной стабильностью - способностью сохранять вязкость и антиокислительные свойства при длительном нагреве. Типовой диапазон применения такого масла - до +230–250 °C, что обеспечивает запас по отношению к рабочей температуре цепи.
Для высокотемпературных цепных приводов в пищевой промышленности, где требуется термостойкость до +230 °C и допуск NSF H1, применяется EFELE SO-881. Ее синтетическая основа и система присадок гарантируют сохранение адгезии и смазывающей пленки даже при экстремальных перепадах температуры и фрикционном выделении тепла на звеньях цепи.
Выбор класса вязкости для печных цепей обычно выше, чем для обычных конвейеров: ISO VG 100–150 для стандартных печей и ISO VG 150–220 для особо нагруженных. Более высокая вязкость требуется, чтобы компенсировать ее неизбежное снижение при нагреве и обеспечить надежную пленку при +200 °C и выше.
Стандарты и сертификация: NSF H1 и ISO 21469
NSF H1-допуск - это не просто наклейка на флакон.
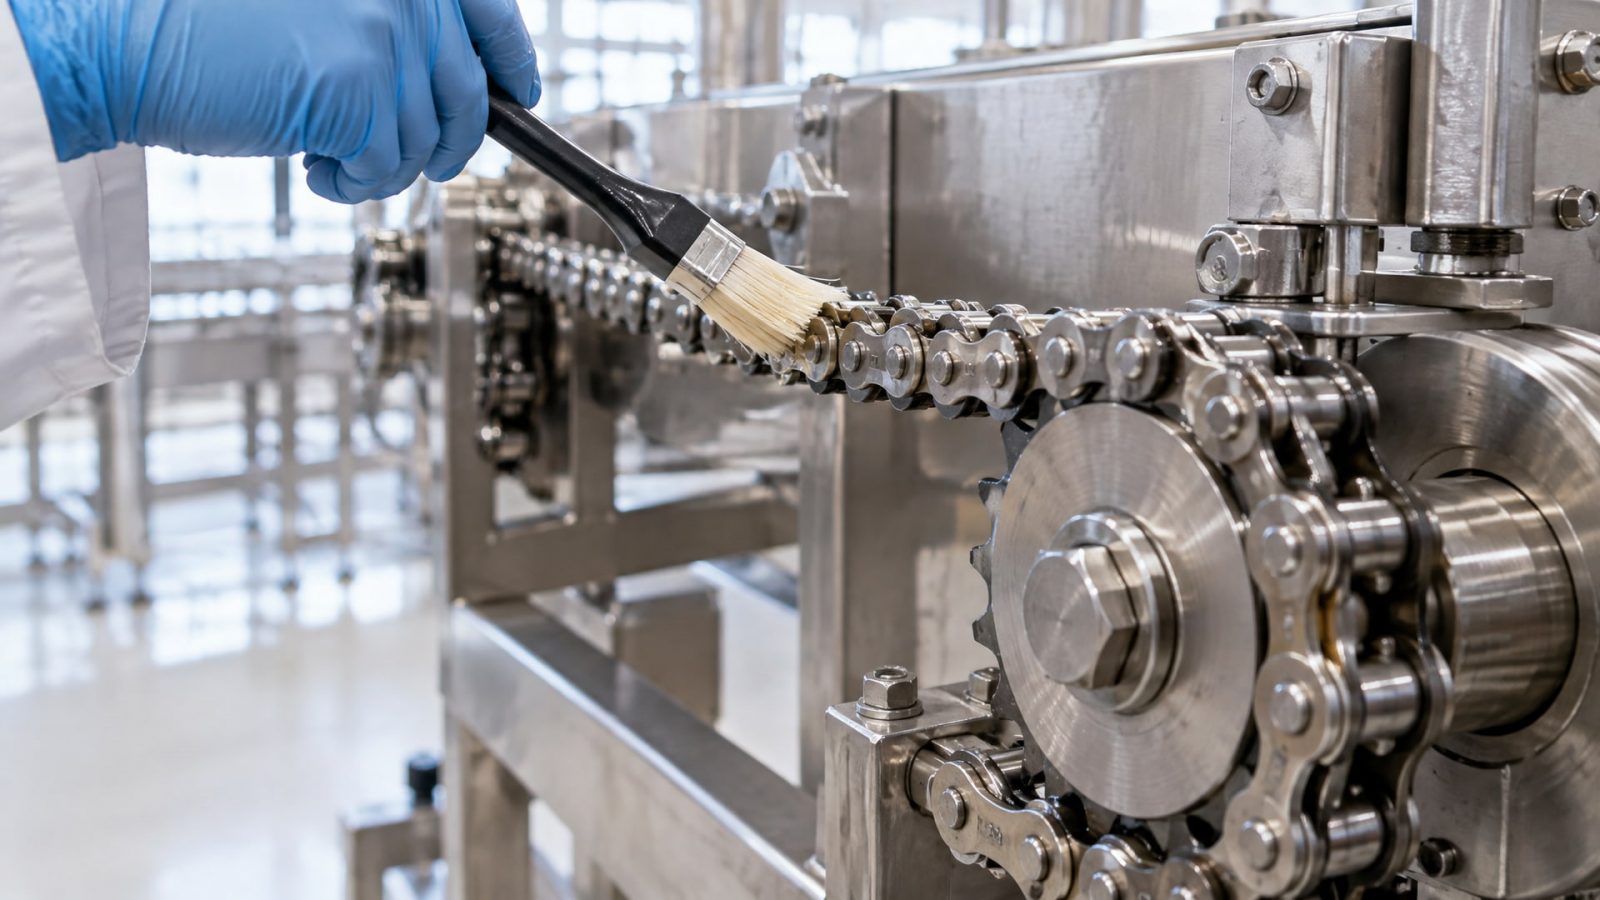
За этим стоит проверка каждого ингредиента, анализ возможных взаимодействий с пищей, микробиологические тесты и документирование всей цепи производства и упаковки.
ISO 21469 - международный стандарт гигиены для смазок в пищевой промышленности. Если NSF H1 определяет, какие ингредиенты допустимы, то ISO 21469 гарантирует, что сама смазка произведена в гигиенических условиях, упакована должным образом, хранится без загрязнений и доставляется до применения в чистом виде. Этот стандарт охватывает четыре ключевых этапа: формулирование, производство, применение и обращение со смазкой.
Закупщик, выбирая цепное масло пищевое, должен требовать от поставщика документов, подтверждающих:
Регистрацию в NSF H1 реестре с номером допуска.
Соответствие FDA 21 CFR 178.3570.
Сертификат соответствия ISO 21469 (или его эквиваленту).
Техническую спецификацию с указанием вязкости, температурного диапазона, базовой жидкости и допустимых присадок.
Наличие этих документов гарантирует, что масло прошло независимую проверку и может применяться в зонах, где возможен контакт с пищей.
Часто задаваемые вопросы
Чем отличается H1 от H2-смазки?
H1 допускает случайный контакт с пищей и регулируется NSF, в то время как H2 предназначена для мест, где контакт с продуктом исключен технически. H1 требует сертификации и проверки каждого ингредиента по FDA, H2 этого не требует. Выбор между ними зависит от расположения цепи: если она находится в самом цехе обработки продукта - нужна H1, если на смежном участке или в машинном отделении - может быть H2.
Почему температура цепи важнее температуры помещения?
На звеньях цепи выделяется тепло из-за трения и нагрузки, поэтому их реальная температура может быть на 20–50 °C выше, чем воздух в цехе. Если выбрать масло по температуре помещения, оно может потерять вязкость и защитные свойства при реальной рабочей температуре цепи, что приведет к прорывам смазочной пленки и износу.
Какой ISO VG выбрать для быстрой цепи?
Для скоростных цепей (высокая скорость, легкая нагрузка) обычно берут ISO VG 46 или 68, потому что более вязкие масла создают избыточное сопротивление и разбрызгивание. Если же цепь нагружена или работает в холодной среде, переходят на ISO VG 100 или выше. Выбор всегда согласуют с рабочим режимом конкретного привода.
Можно ли применять одно цепное масло для всех приводов в цехе?
Редко. Даже в одном цехе могут быть цепи с разными режимами: печные цепи требуют синтетического масла ISO VG 150, тяговые конвейеры - минерального ISO VG 100, скоростные распределители - ISO VG 46. Экономия на универсальной смазке часто выливается в повышенный износ и простои.
Что проверить при поступлении цепного масла H1?
Убедитесь, что на упаковке указаны: номер NSF H1, соответствие FDA 21 CFR 178.3570, класс вязкости ISO, температурный диапазон, базовая жидкость и дата производства. Запросите у поставщика сертификат ISO 21469 и техническую спецификацию. Если документов нет - масло не следует применять в пищевом производстве.
Заключение
Выбор цепного масла с пищевым допуском - это многошаговый процесс, который начинается не с названия оборудования, а с анализа реальных условий: температуры цепи, нагрузки, скорости, влажности и требований к безопасности. H1-статус решает вопрос соответствия пищевым стандартам, но не заменяет подбор вязкости и базовой жидкости. Масло ISO VG 46 и ISO VG 150, хотя оба имеют H1-допуск, решают совершенно разные задачи; применение одного вместо другого приводит к сбоям.
Правильный алгоритм: сначала определить, возможен ли контакт с пищей (если да - H1 обязателен), затем измерить температуру цепи, оценить нагрузку и скорость, учесть влажность среды, и только после этого выбрать конкретный класс вязкости и базовую жидкость. При наличии сомнений - проконсультируйтесь со специалистом по смазкам или техподдержкой поставщика, предоставив данные о режиме работы цепи. Соблюдение этого подхода обеспечит надежность приводов, безопасность пищевой продукции и предсказуемые затраты на смазку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов с агрессивными жидкостями.
Сож сильно пенится? Узнайте причины, диагностику и эффективные решения для восстановления нормальной работы оборудования.
Узнайте, как выбрать масло для пневмоинструмента и как часто его заливать, чтобы продлить срок службы оборудования.