
Температурный диапазон смазок и совместимость растворителей с базовыми смазками
Температурный диапазон смазок сам по себе не определяет, можно ли наносить антифрикционное покрытие поверх уже смазанной детали. Перед нанесением покрытия поверхность обычно полностью очищают от масла и жира: их остатки ухудшают адгезию и мешают сформировать сплошную пленку. Если на узле должна остаться базовая смазка, отдельно проверяют ее совместимость с растворителем и покрытием.
Это важно для инженеров, технических специалистов и снабженцев, которые подбирают смазочные материалы для узлов трения и планируют обслуживание оборудования. Разберем, как растворитель влияет на смазку и формирование покрытия, как готовят поверхность, почему рабочие температуры зависят от связующего и атмосферы и чем различаются запросы по графитовым, медным смазкам и сухим покрытиям.
Как растворитель влияет на совместимость смазки и покрытия
Растворитель в составе антифрикционного покрытия нужен для нанесения и формирования пленки, но его действие не ограничивается растворением связующего.
Он влияет на смачивание поверхности, скорость испарения и остатки после нанесения. Если на детали уже есть базовая смазка, растворитель может разжижать ее или вымывать присадки. Остаточная пленка, в свою очередь, способна ухудшить сцепление покрытия с поверхностью.
В покрытиях применяют воду, спирты, кетоны, эфиры, ароматические растворители и N-метилпирролидон, а также смеси этих компонентов. В одном из описаний предпочтительная комбинация спиртов и эфиров приведена в соотношениях от 10:90 до 50:50 по массе. Это не универсальная рецептура: пригодность конкретного растворителя зависит от связующего, технологии нанесения и материалов, уже присутствующих на узле.
Поэтому совместимость растворителей со смазкой оценивают не только по названию химического компонента. Важны свойства базовой смазки, состояние поверхности, режим нанесения и сушки. Один и тот же растворитель может по-разному взаимодействовать с разными смазочными составами, а остаток на детали способен помешать адгезии даже после видимого испарения основной части жидкости.
Если требуется совместить покрытие и смазку в одном узле, сначала определяют, какая из них должна контактировать с поверхностью и выполнять основную функцию. Сухое покрытие наносят на подготовленную поверхность, а не поверх произвольной масляной пленки. Если удалить базовую смазку нельзя, решение проверяют по документации материалов и испытанием на реальном процессе, а не по одному только температурному диапазону.
Подготовка поверхности и нанесение покрытия с дисульфидом молибдена
Для покрытия на основе дисульфида молибдена подготовка начинается с полного удаления масел, жиров и других загрязнений.
Это нужно, чтобы покрытие смачивало поверхность и формировало сплошную пленку. Наносить его поверх остатков базовой смазки рискованно: загрязнение может ухудшить адгезию и снизить надежность слоя.
При выборе технологии учитывают состав растворителя и режим испарения, а также условия сушки или отверждения. В доступных технических материалах для разных систем встречаются режимы от 20-80 °C до 150-250 °C. Для отдельных покрытий указан диапазон отверждения 2-90 минут при температуре до 250 °C. Эти значения относятся к конкретным составам и не должны переноситься на другое покрытие без проверки его документации.
При распылении антифрикционных покрытий важны также толщина мокрого и сухого слоя и равномерность нанесения. Универсальных параметров для всех аэрозольных систем нет: их сверяют с инструкцией конкретного материала. Если конструкция детали или производственный процесс требуют сухой пленки, EFELE AF-511 Spray применяют как покрытие на основе дисульфида молибдена и графита, которое отверждается при комнатной температуре и работает в диапазоне -180...+450 °C.
После формирования сухого покрытия его рабочую температуру рассматривают отдельно от температуры сушки и свойств растворителя. Растворитель участвует в нанесении, а пределы готового слоя зависят в том числе от связующего и среды эксплуатации. Поэтому режим нанесения и температурный диапазон готового покрытия проверяют по технической документации одного и того же продукта.
Температурный диапазон смазок и покрытий с MoS2
Температурный диапазон смазок нельзя напрямую переносить на антифрикционное покрытие, даже если в обоих материалах есть дисульфид молибдена.
У покрытия есть связующее, а его свойства влияют на допустимый нагрев. Кроме того, значение имеет атмосфера: условия в воздухе и инертной среде различаются.
В технических обзорах для покрытий с MoS2 приводятся рабочие диапазоны от -70 до +300 °C и от -180 до +350 °C. Эти значения описывают разные системы, а не единый предел для любого покрытия. В воздухе MoS2 заметно окисляется примерно выше 350 °C, поэтому для окислительной среды практический верхний предел сухих покрытий часто указывают около 350-400 °C. Точный режим зависит от состава покрытия и связующего.
В инертной среде для MoS2 в источниках встречаются значения до +1100...+1300 °C, а в водороде - до +700 °C. Их нельзя считать универсальными рабочими температурами изделия: они относятся к другим условиям эксплуатации и не переносятся автоматически на работу в воздухе. Для подбора нужно учитывать не только максимальную температуру, но и атмосферу, продолжительность нагрева и тип покрытия.
| Параметр | Данные для отдельных систем | Что учитывать |
|---|---|---|
| Отверждение покрытий | 20-80 °C или 150-250 °C | Режим зависит от состава |
| Отверждение отдельного покрытия | 2-90 минут, до 250 °C | Проверять инструкцию продукта |
| Эксплуатация покрытий в воздухе | -70...+300 °C или -180...+350 °C | Диапазоны относятся к разным системам |
| Окисление MoS2 в воздухе | заметное примерно выше 350 °C | Связующее также ограничивает работу |
| Отдельные условия в инертной среде | до +1100...+1300 °C | Не переносить на воздух |
Таким образом, вопрос о температурном диапазоне смазки следует отделять от выбора температуры отверждения покрытия. Для узла сначала определяют среду и режим работы, затем выбирают материал с подходящими характеристиками. В частности, температура отверждения не показывает, какую температуру выдержит готовая пленка при длительной эксплуатации.
Графитовая и медная смазка: как проверять температурный диапазон
Для графитовой смазки температурный диапазон нельзя установить только по наличию графита в составе.
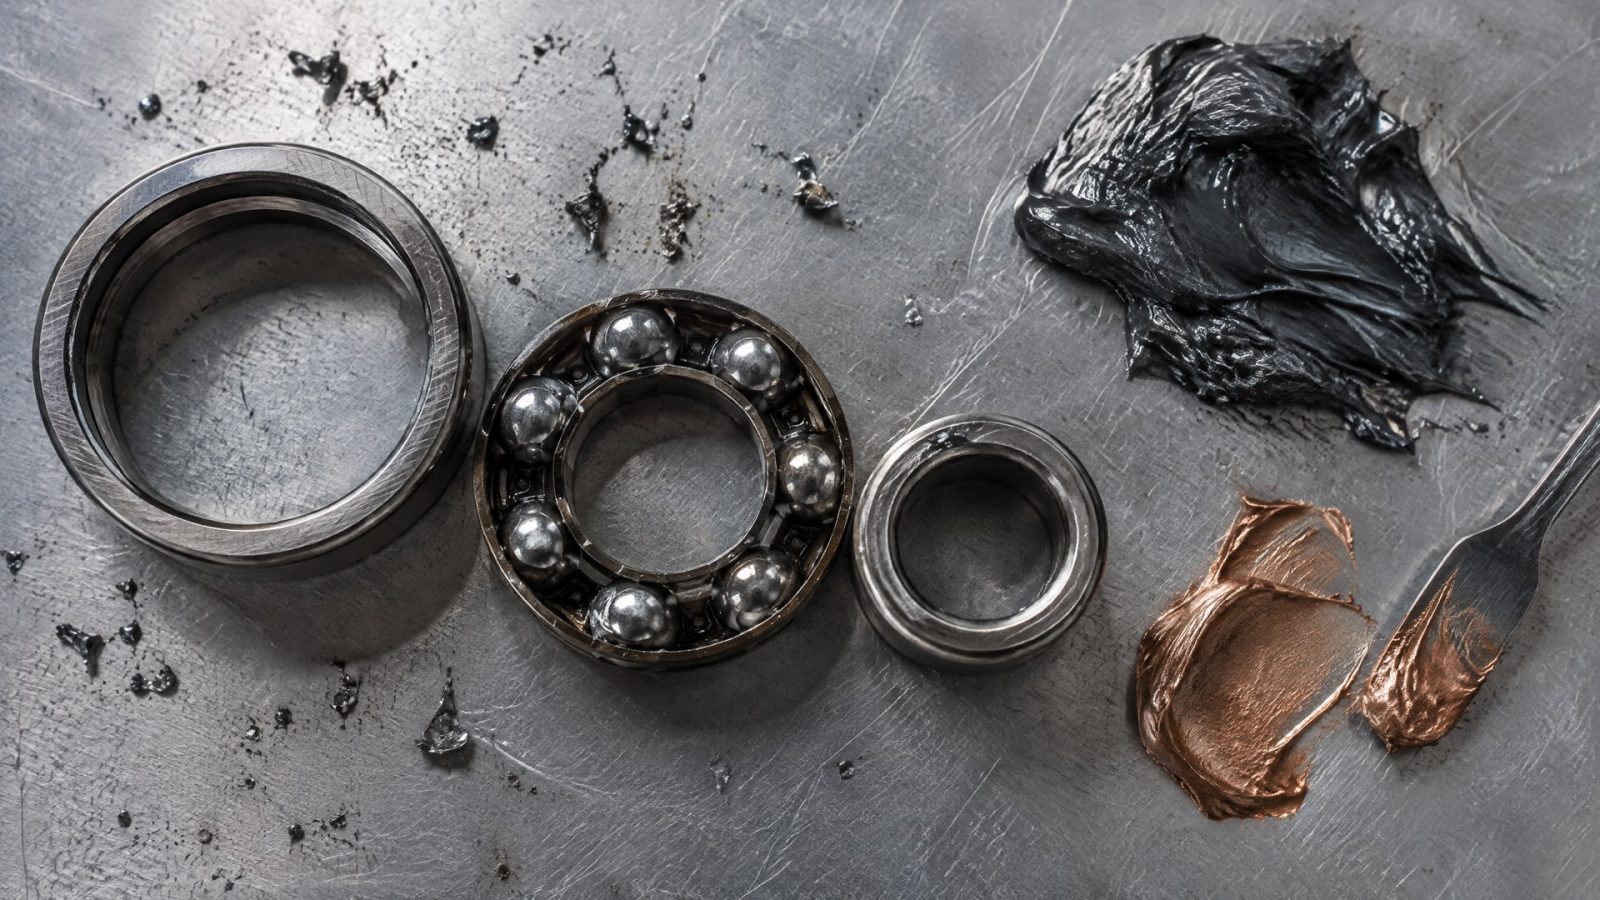
То же относится к медной смазке: эти материалы применяют в разных режимах, и они не взаимозаменяемы с сухим покрытием на основе MoS2. Универсальные значения для всех графитовых и медных смазок в технических материалах не приведены.
При выборе конкретного продукта сверяются с его паспортом или технической документацией. Проверяют именно заявленные рабочие температуры и условия применения, а не делают вывод по названию загустителя, твердой добавки или по температуре другого продукта того же типа. Такой подход особенно важен, если смазка должна работать рядом с покрытием: подходящий температурный предел сам по себе не подтверждает химическую совместимость.
Нужно также различать работу смазки и технологический процесс нанесения покрытия. Для покрытия важны очистка, состав растворителя и отверждение; для смазки - соответствие условиям узла. Если по процессу требуется сохранить смазку, необходимо выяснить, как она реагирует на растворитель покрытия и не препятствует ли она сцеплению пленки с деталью.
При отсутствии данных о совместимости безопаснее не считать материалы совместимыми по умолчанию. Снабженец может запросить у поставщика документацию на оба состава, а инженер - проверить, допускает ли выбранная технология последовательное применение. Для графитовой, графитной или медной смазки ориентиром остается документация конкретного продукта, а не обобщенный температурный диапазон категории.
Когда выбирать сухое покрытие, а когда смазку
Сухое антифрикционное покрытие используют там, где нужен сформированный на поверхности твердый смазочный слой.
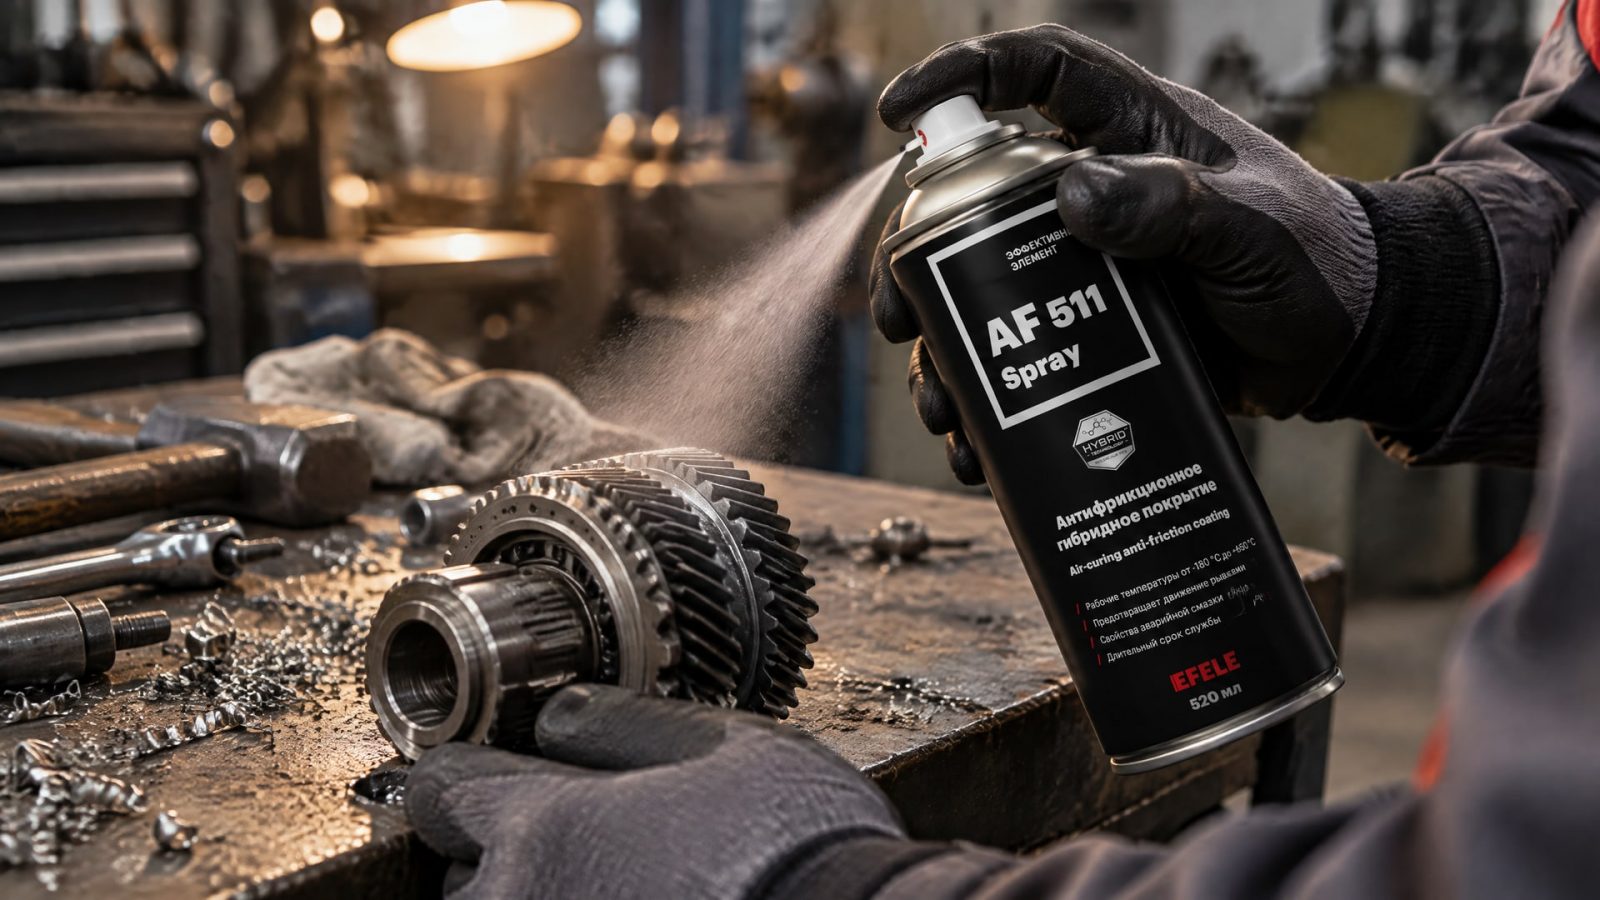
Оно не является автоматической заменой жидкой или пластичной смазки: материалы работают по-разному, а условия узла могут требовать именно смазочного состава. Если для детали предусмотрена базовая смазка, сначала выясняют, можно ли ее удалить и нанести покрытие без нарушения технологии обслуживания.
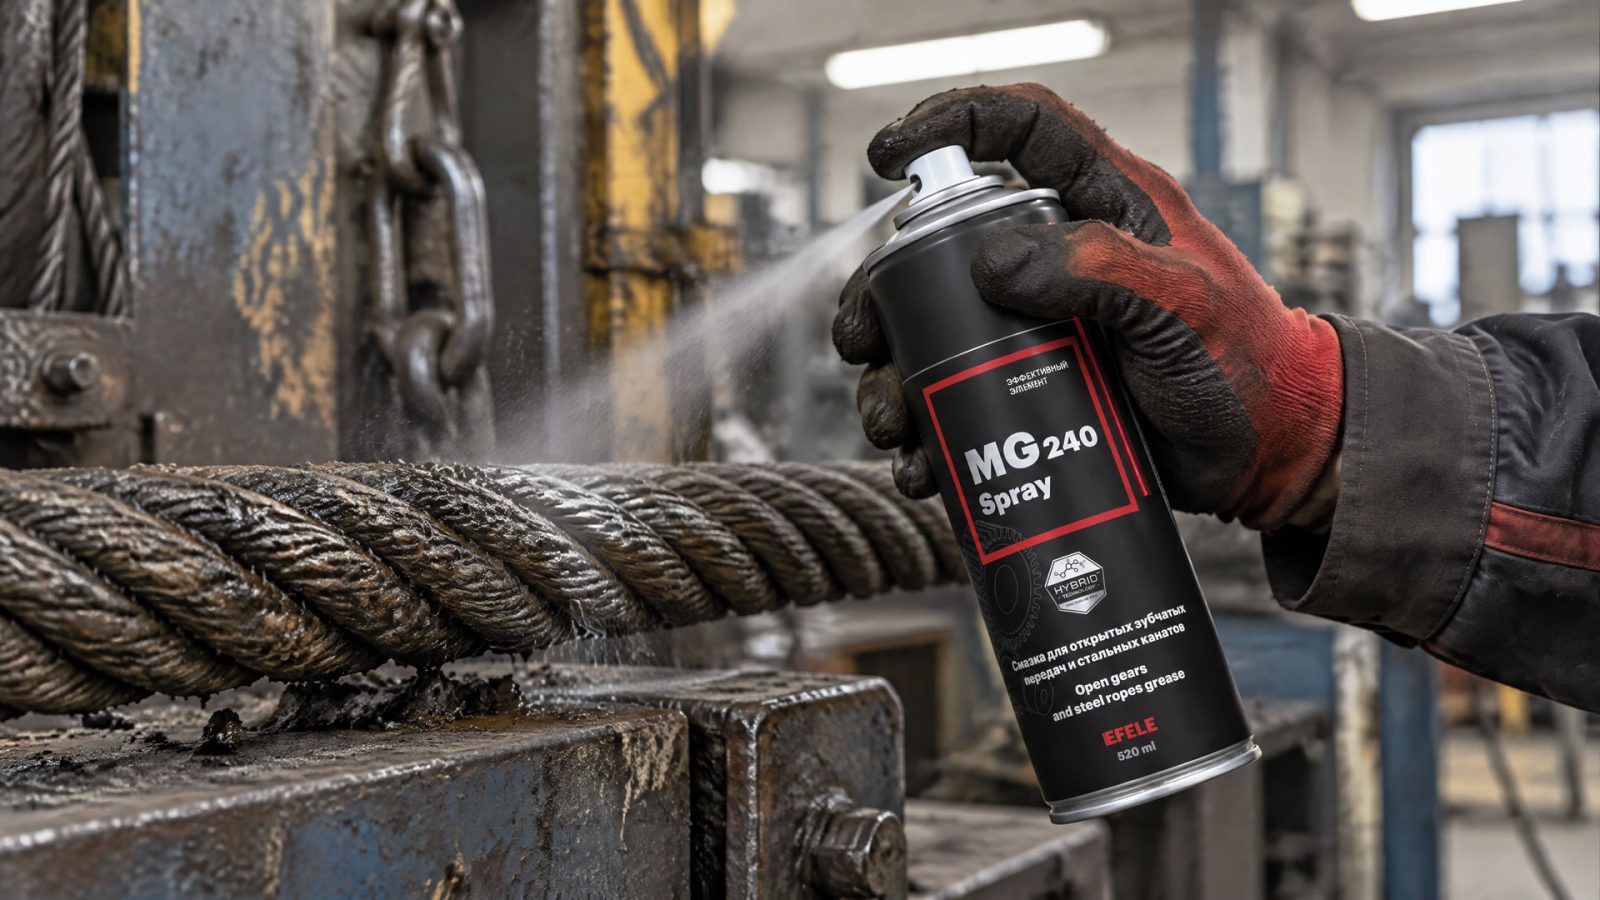
Для стальных канатов задача может быть иной: смазка должна удерживаться на поверхности и защищать ее от износа и коррозии. Если при работе состав вымывается или узел испытывает фреттинг и холодный пуск, сухое покрытие не всегда отвечает требованию к адгезии смазочного материала. В таких условиях EFELE MG-240 Spray применяют для нанесения на стальные канаты; это адгезивная смазка-спрей с дисульфидом молибдена и графитом.
При подборе решения последовательно уточняют тип узла, наличие базовой смазки, возможность полной очистки и фактическую атмосферу эксплуатации. Затем сопоставляют эти условия с данными по растворителю, связующему, отверждению и температурному диапазону. Если продукт предназначен для сухой пленки, его свойства нельзя подменять характеристиками смазки с похожей твердой добавкой.
Такой порядок помогает избежать типичной ошибки: выбирать материал только по верхнему значению температуры. Для надежной работы важны и подготовка поверхности, и совместимость компонентов, и соответствие формы смазочного материала задаче. Если сведения о взаимодействии растворителя с базовой смазкой отсутствуют, этот вопрос нужно закрыть до запуска процесса нанесения.
Часто задаваемые вопросы
Можно ли наносить покрытие с MoS2 поверх масла?
Обычно поверхность перед нанесением покрытия очищают от масел и жиров. Их остатки ухудшают адгезию и могут помешать образованию сплошной пленки. Если масло нельзя удалить, совместимость материалов следует подтвердить документацией и проверкой на конкретном процессе, а не предполагать ее по наличию MoS2.
Какой температурный диапазон у графитовой смазки?
Единого температурного диапазона для всех графитовых смазок нет. Он зависит от конкретного состава и условий применения, поэтому значение нужно брать из паспорта или технической документации выбранного продукта. Наличие графита не позволяет перенести на смазку температурные характеристики сухого покрытия с графитом.
Какой температурный диапазон у медной смазки?
Универсальное значение для всех медных смазок не установлено. При выборе сверяются с документацией конкретного продукта и проверяют заявленные условия работы. Медная смазка не взаимозаменяема с покрытием на основе MoS2 только потому, что оба материала применяют в узлах трения.
Одинаков ли температурный диапазон MoS2 в воздухе и инертной среде?
Нет. В источниках для покрытий в воздухе приводятся диапазоны от -70 до +300 °C и от -180 до +350 °C, а для отдельных систем в инертной среде указаны более высокие пределы. Эти данные относятся к разным условиям и покрытиям, поэтому для конкретного узла проверяют атмосферу и документацию продукта.
Заключение
Температурный диапазон смазок не дает ответа на вопрос о совместимости растворителя с базовой смазкой. Для нанесения покрытия обычно требуется очистить поверхность от масел и жиров, а рабочие пределы готовой пленки определяются составом, связующим и атмосферой. Графитовые и медные смазки оценивают по документации конкретного продукта, без переноса характеристик между материалами.
Следующий шаг - зафиксировать условия работы узла и технологию нанесения, затем сверить технические документы на смазку, растворитель и покрытие. Если смазку невозможно удалить или данных о совместимости нет, до обработки детали проверьте сочетание материалов на фактическом процессе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите методы нанесения смазки с дисульфидом молибдена: распыление из баллончика или автоматизированная подача для оптимального результата.
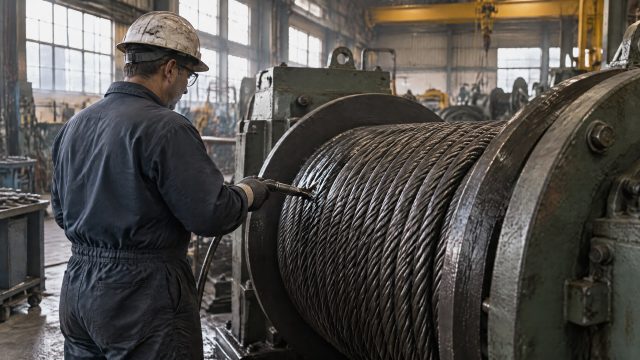
Узнайте, как выбрать и правильно нанести смазку с дисульфидом молибдена для эффективной защиты стальных канатов от износа и коррозии.
Выбирайте смазки для агрессивных сред, учитывая температурные ограничения дисульфида молибдена в вакууме и на воздухе.