
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
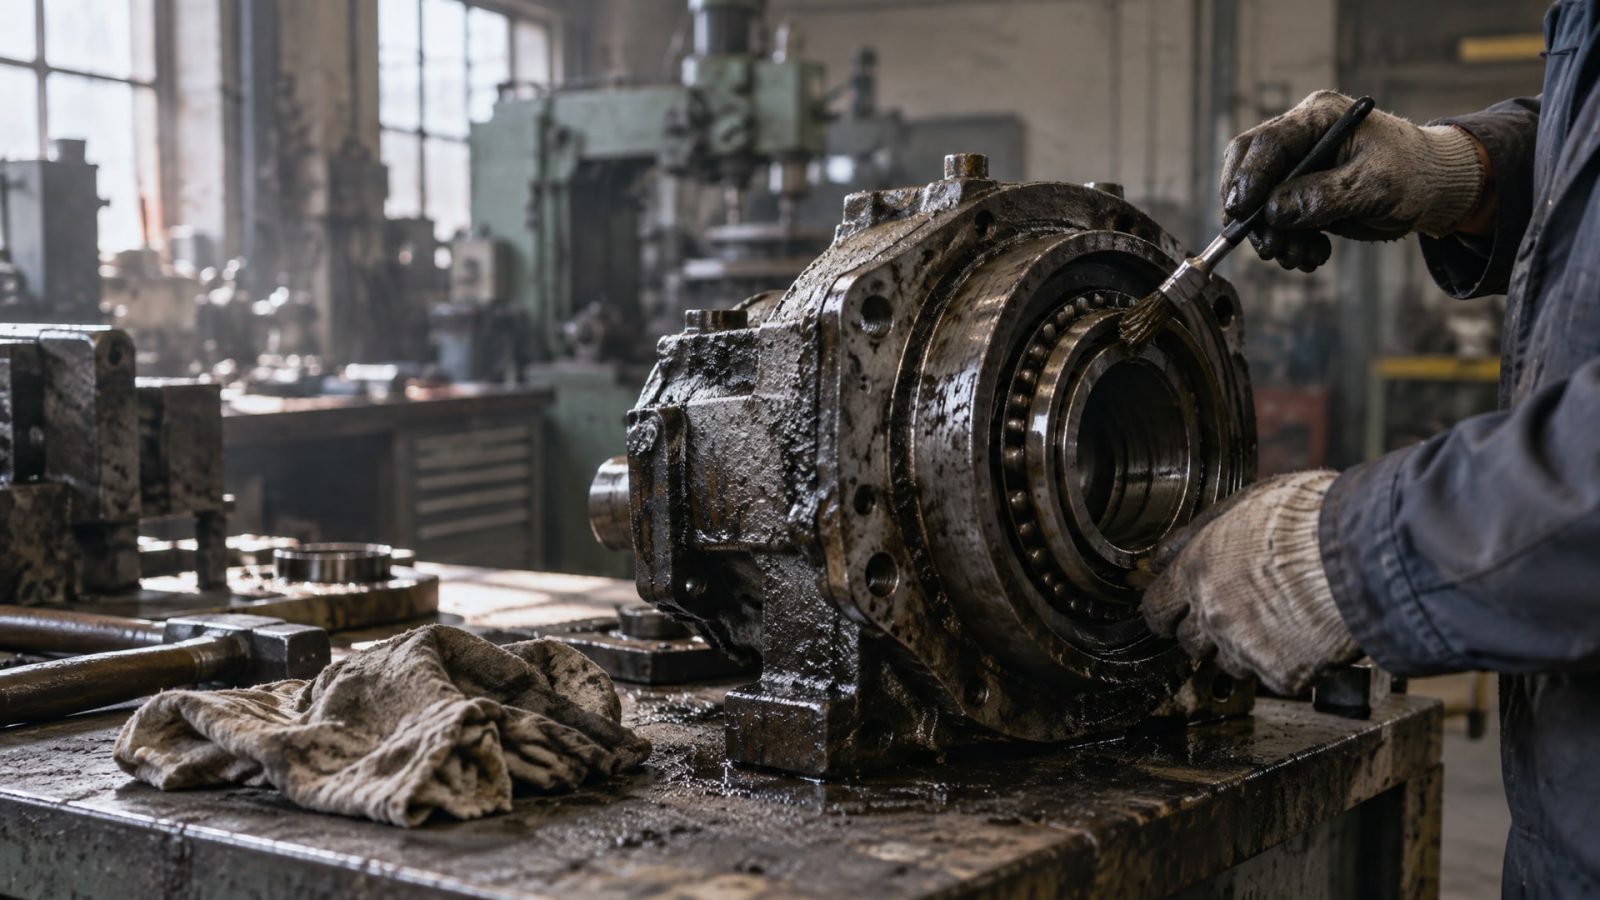
Анаэробные фиксаторы и герметики - проверенный инструмент фиксации резьбы и герметизации соединений на производстве. Однако технические специалисты часто сталкиваются с ситуациями, когда состав не отверждается, слабо держит или течет из соединения. Причины кроются не в качестве материала, а в нарушении простых, но критичных правил применения. В этой статье разберем самые распространенные ошибки, которые мешают анаэробному составу работать на полную, и покажем, как их избежать. Статья полезна инженерам, мастерам ремонтных служб и снабженцам, ответственным за подбор смазочных материалов и герметиков.
Загрязнение поверхности как главная причина отказа
Анаэробный фиксатор работает по простому принципу: в отсутствие кислорода (в зазоре между металлами) состав полимеризуется и создает прочное соединение.
Но если поверхность загрязнена маслом, жиром, грязью или окислами, доступ кислорода к микропорам остается, и полимеризация не запускается или идет вяло.
На практике это выглядит так: вы наносите фиксатор, собираете крепеж, ждете нужное время - а он так и остается жидким. Или высыхает, но держит слабо, и соединение разбирается при минимальном усилии.
Как правильно подготовить резьбу
Перед нанесением анаэробного состава детали нужно разобрать, очистить от старого герметика и обезжирить. Если поверхность не вызывает сомнений, достаточно протереть щеткой. Если видны следы масла, окисей или копоти, используйте профессиональный обезжириватель. После этого дайте поверхности просохнуть - влага также замедляет отверждение.
Контрольная точка: проведите пальцем по чистой резьбе - она не должна оставлять видимого слоя грязи и быть слегка шероховатой на ощупь. Если металл блестит как зеркало, скорее всего, еще остались масляные остатки.
Неправильное место нанесения состава
Типичная ошибка: инженер или рабочий наносит анаэробный фиксатор только на конец болта, в видимую часть резьбы.
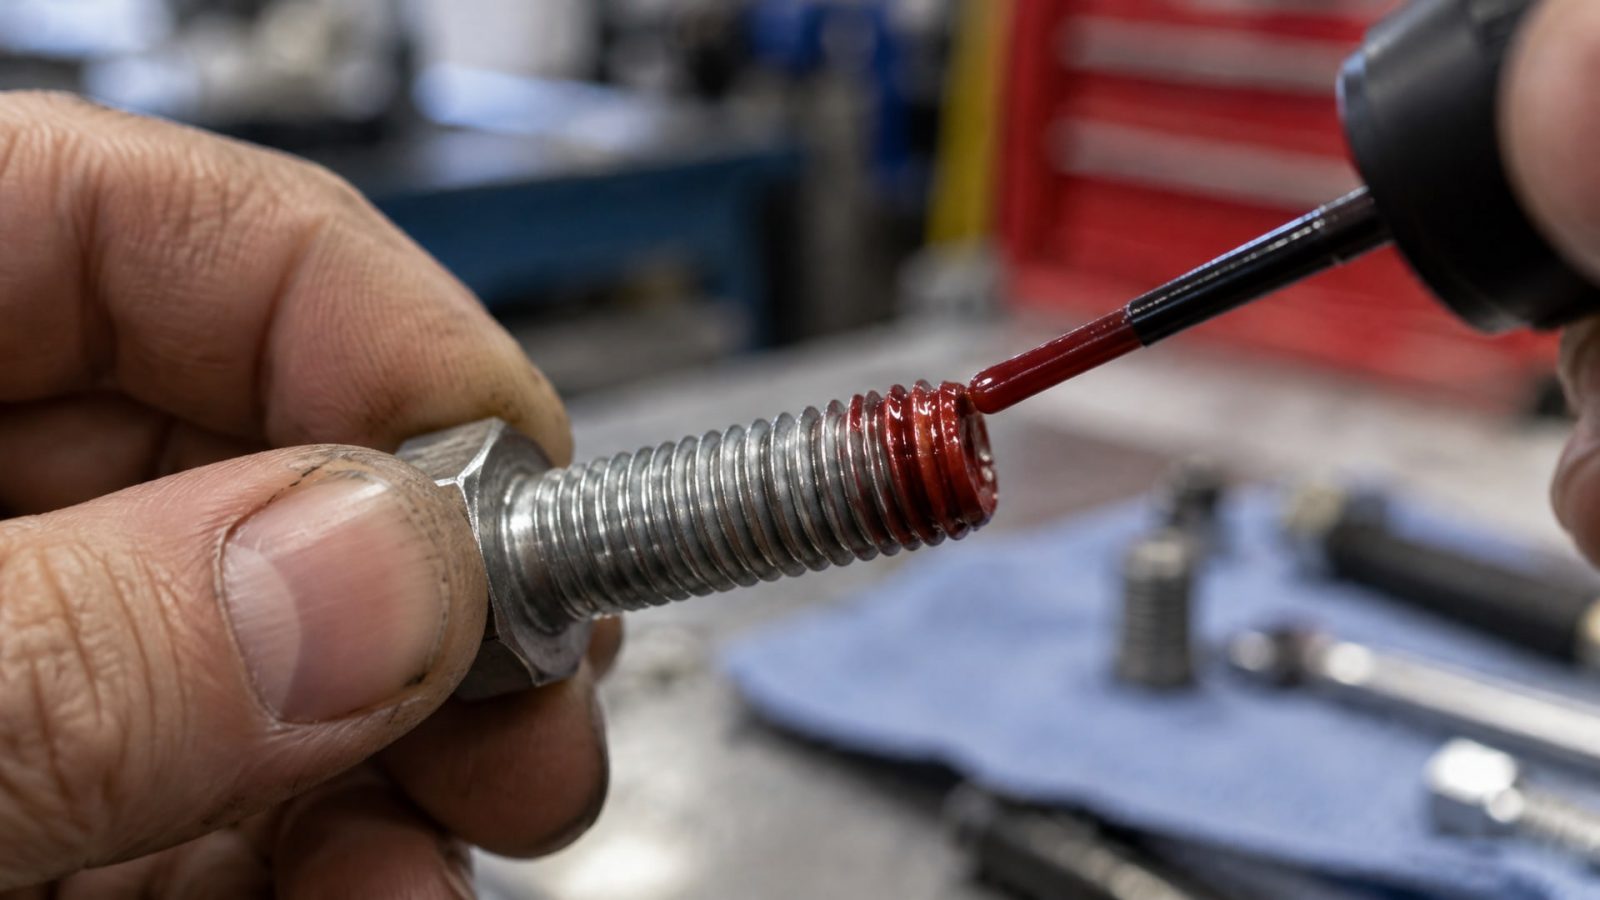
Кажется логичным - состав видно, и казалось бы, он попадет в соединение при затяжке. Однако на деле половина критичной зоны зацепления остается без фиксации, особенно если резьба глубокая или болт входит в потайное отверстие.
Анаэробному составу нужно находиться именно в рабочей зоне контакта витков резьбы, где она плотнее всего прилегает к гайке или стенке отверстия. Иначе часть соединения остается уязвимой к вибрации и разрыву.
Техника нанесения: сквозные и глухие отверстия
Для сквозных отверстий (болт проходит насквозь) нанесите состав тонкой полоской по всей длине контактной резьбы - той части, которая будет плотно прилегать к гайке после затяжки. Несколько капель на кончик болта достаточно, но убедитесь, что состав распределился по спиралям.
Для глухих отверстий (болт ввинчивается в корпус) ситуация сложнее: состав должен попасть внутрь отверстия. Наносите несколько капель прямо в отверстие до дна, а затем еще несколько - на нижнюю половину резьбы болта. При ввинчивании состав распределится по виткам. Главное - не переусложняйте: две-три капли внутри и столько же на болте - это норма.
Никогда не касайтесь носиком флакона металлической поверхности: контакт может загрязнить состав и привести к засорению дозатора.
Миф про количество: больше не значит лучше
Закупщик думает: если анаэробный фиксатор хорошо работает в малых дозах, то с большим количеством прочность будет еще выше.
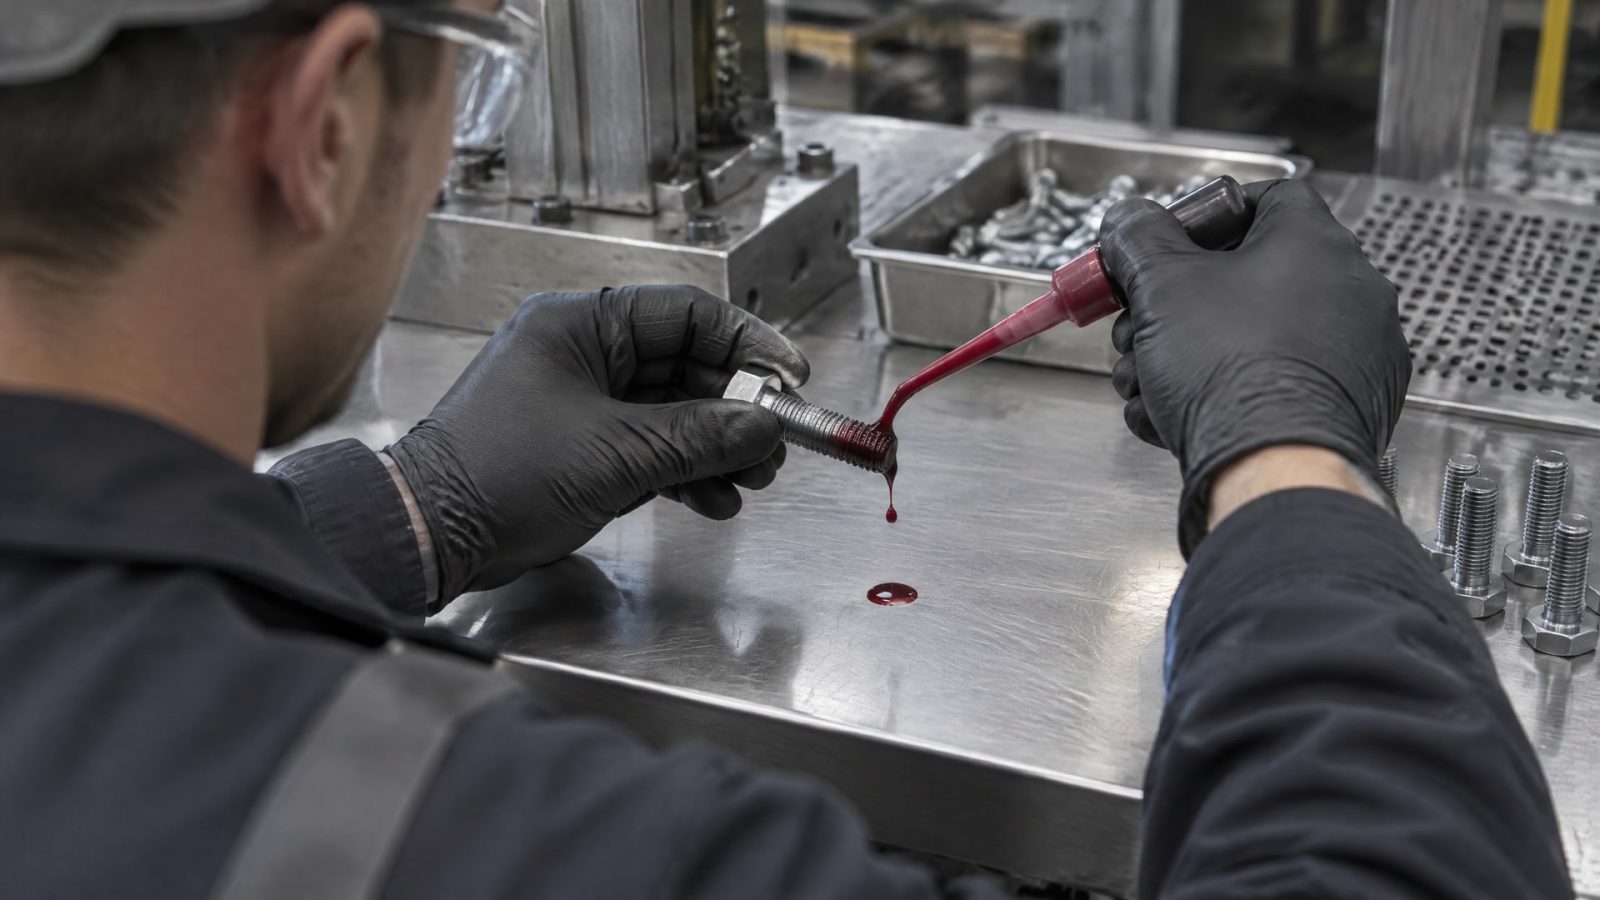
На практике это не так. Избыток состава не повышает удерживающую способность, а создает проблемы: он вытекает из соединения, оставляя следы на соседних поверхностях, или образует брак сборки, когда гайка не захватывает резьбу полностью из-за слоя герметика.
Правильная практика: наносите состав именно в зону рабочего контакта резьбы тонким равномерным слоем. После затяжки из соединения может выступить небольшое количество - это нормально и его можно убрать только после полного отверждения (через несколько часов). Попытка протереть излишки сразу же сотрет весь состав.
Пассивные металлы и проблема медленного отверждения
Анаэробные составы лучше всего работают на черной стали.
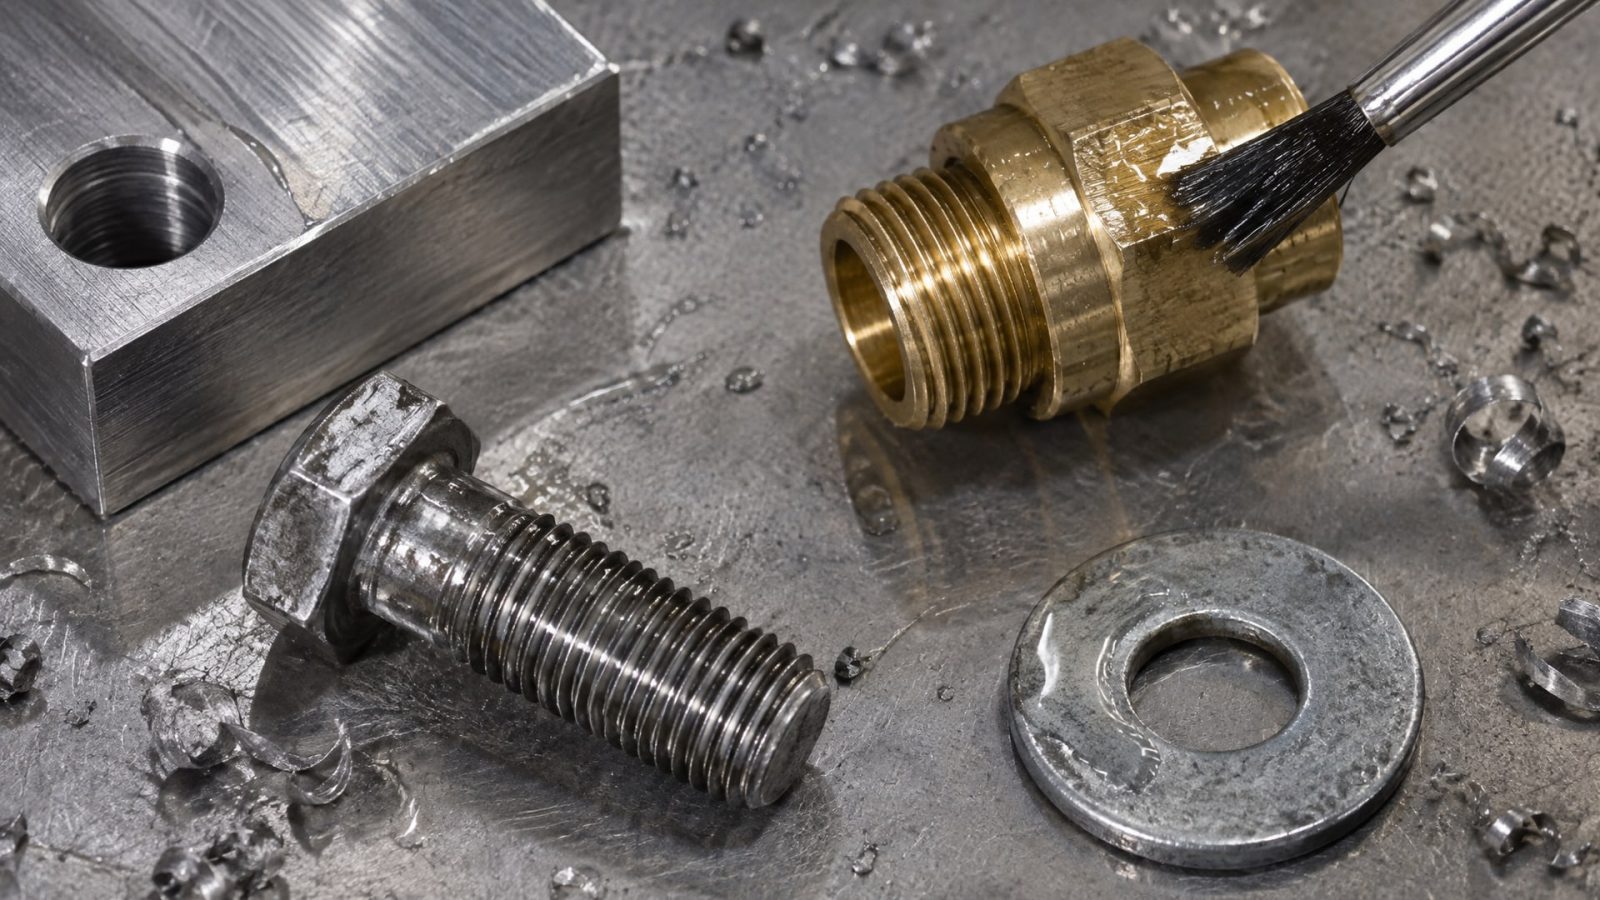
Но если вы используете нержавеющую сталь, алюминий, латунь или оцинкованные поверхности, скорость отверждения может быть существенно ниже - иногда в два раза медленнее. Это связано с химическими особенностями поверхности: на пассивных металлах образуется защитный слой оксида, который замедляет инициирование полимеризации.
В таких случаях производители рекомендуют использовать активатор (праймер). Активатор наносится на поверхность перед анаэробным составом и ускоряет его отверждение. При температуре ниже 5 °C активатор нужен почти всегда, даже на обычной стали.
Без активатора на пассивных металлах вы рискуете ждать отверждения часами или получить хрупкое соединение, которое не обеспечивает нужную прочность. Совет: если вы работаете с нержавейкой или другими инертными металлами постоянно, приобретите активатор заранее и проверьте совместимость с вашим фиксатором.
Время отверждения и преждевременная нагрузка
Одна из самых коварных ошибок: считать, что соединение готово к работе сразу после затяжки болта.
На деле анаэробные составы развивают прочность постепенно.
Типовой график отверждения выглядит так: через 10–20 минут достигается так называемая «handling strength» - временная фиксация, при которой можно слегка переместить деталь, но нельзя полноценно нагружать узел. Полное отверждение, при котором состав приобретает максимальную прочность, занимает около 24 часов. Точное время зависит от марки состава, размера зазора, материала поверхностей и температуры.
Если вы нагрузите соединение до достижения полной прочности (например, спешите запустить машину через час после сборки), фиксационный слой не успеет полимеризоваться полностью. Под вибрацией и механической нагрузкой он начнет разрушаться, и крепеж ослабнет раньше, чем обычно.
Правило: для высокопрочных фиксаторов затяните крепеж до указанного момента, а затем дайте узлу время выдержаться перед работой. Если спешите, используйте быстрыйотверждаемые составы или активатор - это ускорит процесс, но не отменяет необходимость хотя бы минимальной выдержки.
Проблемы при герметизации резьбовых соединений
Анаэробные герметики решают задачу немного другую, чем фиксаторы: они предотвращают утечку жидкости или газа через резьбовое соединение, одновременно фиксируя крепеж.
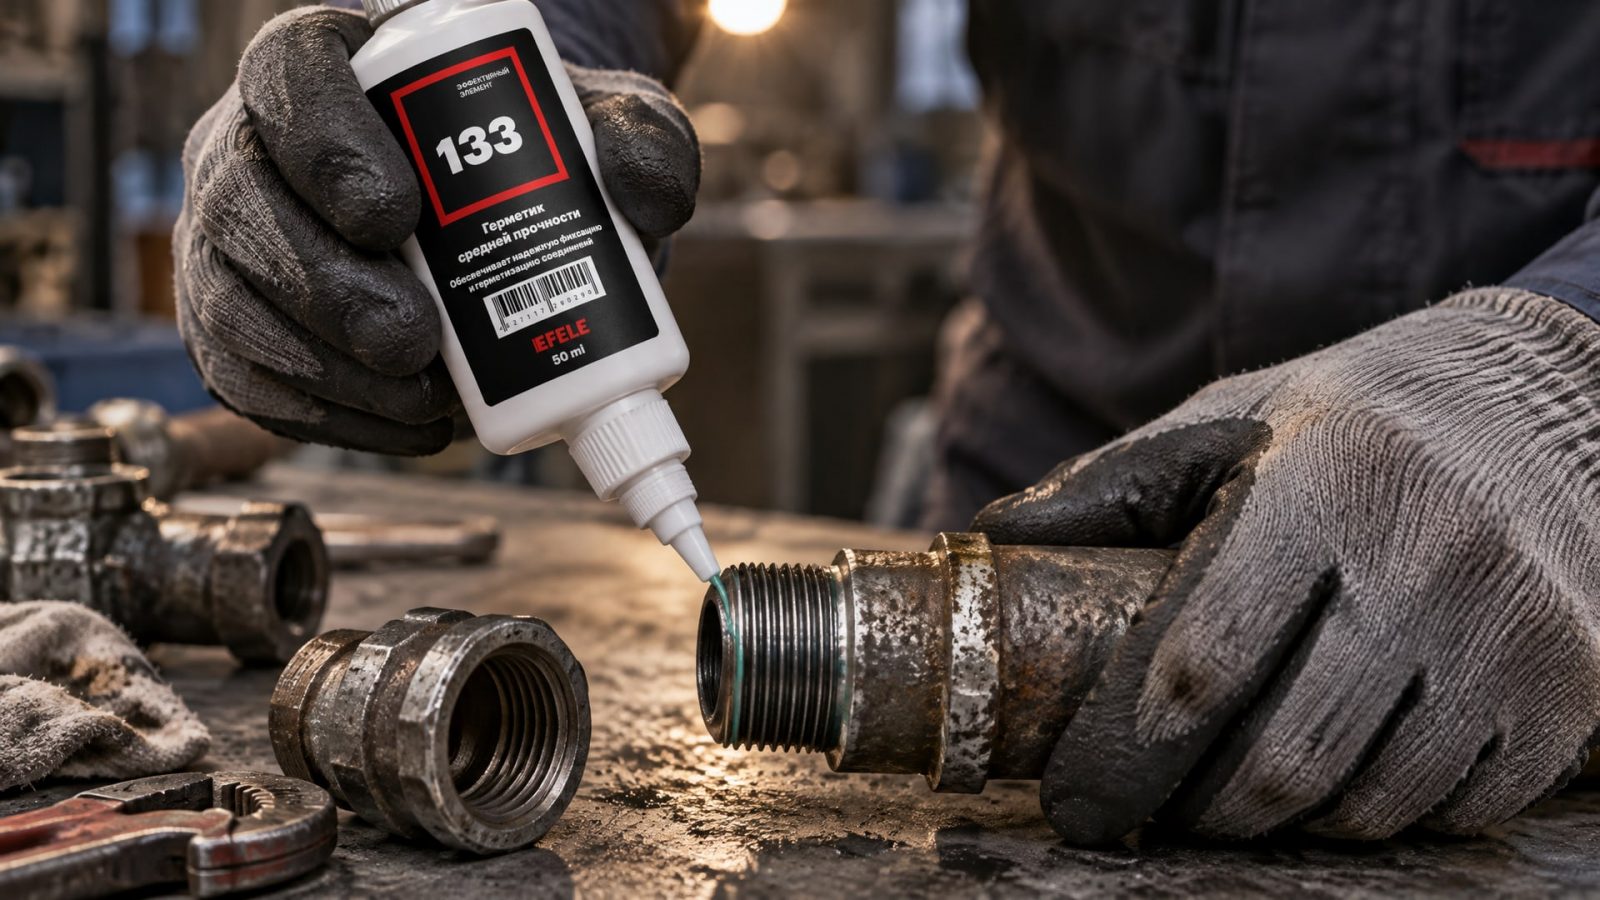
Однако основные ошибки применения остаются теми же.
Частая проблема на объектах: техник наносит герметик на трубную резьбу, но неравномерно или с пропусками. Вода или рабочая жидкость вымывает состав из зазоров, и соединение начинает течь. Вторая проблема - на трубопроводах, где происходит вибрация и фреттинг (микросмещение), герметик без фиксирующей составляющей может не выдержать нагрузку.
На линиях фасовки или в ремонтных службах решают эту задачу комбинировано: наносят герметик с фиксирующим эффектом (EFELE 133 - один из таких составов для труб), который одновременно герметизирует соединение и блокирует развальцовывание резьбы под вибрацией. При правильном нанесении (полоской по всей спирали резьбы, на чистой и обезжиренной поверхности) такой состав держит не одну смену.
Проблемы с флаконом и организация процесса
Две частые проблемы с самим флаконом: во-первых, засорение носика, если касаться им металла; во-вторых, загустевание остатка в флаконе, если не закрывать крышку сразу же после применения.
После каждого использования закрывайте флакон плотно. Если носик засорился, его нужно прочистить сразу - используйте тонкую иглу или булавку, но не давайте лишнего усилия, чтобы не повредить дозатор. Если остаток в флаконе загустел или засох, попытка его реанимировать редко приводит к хорошему результату - лучше заменить флакон.
Для повторяемости результатов и уменьшения брака многие предприятия используют дозаторы или перистальтические аппликаторы. Они обеспечивают одинаковый объем нанесения при каждой операции и снижают вероятность переизбытка или недостатка состава.
Частые вопросы и неправильные представления
Нужен ли активатор для обычной стали?
Нет, если температура выше 15 °C и поверхность чистая. Активатор ускоряет отверждение, но не является обязательным на черной стали при нормальных условиях. Однако при температуре ниже 5 °C или при работе с пассивными металлами активатор рекомендуется.
Можно ли использовать анаэробный фиксатор повторно на одной и той же резьбе?
Перед повторным применением обязательно очистите резьбу от остатков старого состава, иначе новый состав отверждаться не будет. Выполните полную очистку и обезжиривание, как при первом использовании.
Почему фиксатор не отверждается на нержавейке?
На нержавейке отверждение идет медленнее из-за пассивного оксидного слоя. Если ждать нужное время (может быть 6–8 часов вместо одного), состав все равно отвердеет. Но проще использовать активатор, который ускорит процесс до нормального.
Можно ли наносить анаэробный фиксатор на резьбу, покрытую консервационной смазкой?
Нет. Консервационная смазка должна быть полностью удалена перед нанесением фиксатора. Даже тонкий слой масла блокирует отверждение. Используйте обезжириватель для полной очистки.
Что делать, если из соединения течет герметик после затяжки?
Это нормально в первые часы - состав еще не отвердел. Дайте ему время (минимум 4–6 часов в зависимости от состава) и проверьте герметичность после полного отверждения. Если после 24 часов течь продолжается, причина либо в неправильном нанесении (недостаточное количество), либо в том, что зазор слишком большой для этого типа герметика.
Заключение
Типичные ошибки при работе с анаэробными фиксаторами и герметиками сводятся к трем основным нарушениям: загрязненная или масляная поверхность, неправильное место и количество нанесения, а также нетерпение - попытка нагружать соединение до полного отверждения. Каждая из этих ошибок легко исправляется простыми шагами: полная очистка и обезжиривание, нанесение состава в рабочую зону зацепления резьбы тонким слоем, и соблюдение времени выдержки перед нагрузкой.
Следующий практический шаг: проверьте процедуру подготовки поверхности на вашем производстве. Если используете пассивные металлы или работаете при низких температурах, приобретите активатор и протестируйте его совместимость со своим фиксатором. Обучение рабочих и мастеров этим базовым правилам почти всегда снижает количество брака и повторных сборок, экономя время и материалы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективные методы борьбы с пенообразованием СОЖ при высокоскоростной обработке: диагностика, устранение причин и выбор подходящей жидкости.
Узнайте, как срок годности пищевых смазок H1 влияет на безопасность продукции и почему важно его соблюдать.
Узнайте, как правильно выполнить переход с масляной СОЖ на водосмешиваемую, чтобы избежать поломок оборудования и оптимизировать производственные процессы.