
Цепное масло пищевое: как выбрать смазку для конвейеров пищевого производства
На пищевом производстве конвейерные цепи работают в условиях, когда обычная смазка неприемлема: существует риск попадания смазочного материала в продукт, а среда часто содержит влагу, моющие растворы и перепады температур. Правильный выбор цепного масла пищевого с допуском NSF H1 напрямую влияет на ресурс оборудования и безопасность продукции. В этой статье разбираем, как подобрать смазку, которая одновременно защищает узлы трения от износа, сохраняется в зоне контакта и соответствует требованиям гигиены. Статья полезна для инженеров, снабженцев и технических специалистов, ответственных за надежность конвейерных систем.
Почему именно цепное масло с пищевым допуском
Ошибка, которую допускают в цехах, - попытка экономить, используя универсальную смазку «потому что там все равно конвейер, а не пищевой контакт».
Однако даже при закрытых кожухах конвейер соседствует с зонами, где находится продукт. Песок, грязь, попадание капель смазки в открытую полку или контакт во время переналадки - это реальные сценарии.
Допуск NSF H1 означает, что смазку можно использовать в местах с возможным случайным контактом с пищевой продукцией. Стандарт предусматривает предельное содержание 10 ppm - это минимальный уровень примеси, при котором продукт остается в допусках безопасности по органолептике и микробиологии. Один раз попав в продукт, такая смазка не вызывает неприятного вкуса, запаха и не влияет на товарный вид. Европейский стандарт ISO 21469 расширяет эту логику и позволяет применять H1-смазки в системах, где контакт технически неизбежен, но контролируется.
Выбирая цепное масло пищевое, вы не нарушаете санитарные требования и защищаете себя от претензий контролирующих органов. Кроме того, смазка, изготовленная для пищевой отрасли, часто содержит пакет присадок, который стабилизирует ее в условиях влажности, температурных колебаний и контакта с щелочными дезинфицирующими растворами - то, что обычный минеральный состав просто не выдерживает.
Как вязкость влияет на износ цепи
Вязкость цепного масла - это не просто число ISO VG.
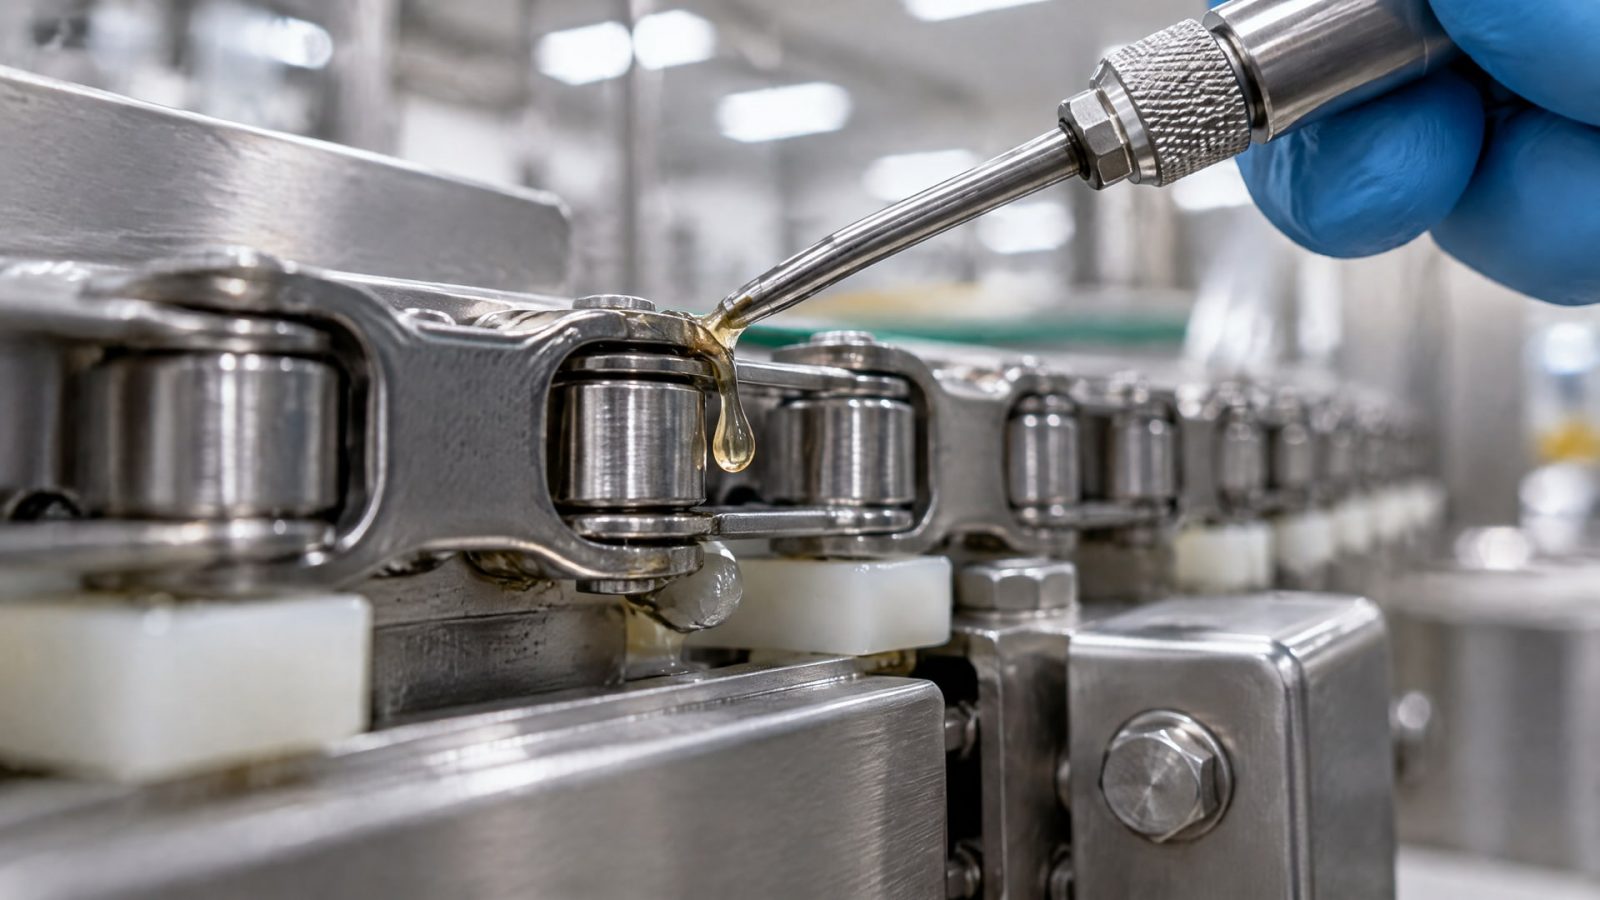
Правильная вязкость обеспечивает два взаимосвязанных результата: смазка проникает в узкие зазоры между штифтом и втулкой, с одной стороны, и не вытекает из узла при вибрации и работе под нагрузкой - с другой.
Для конвейеров с нормальной температурой (до 40–50 °C) рекомендуется диапазон ISO VG 46–68. При такой вязкости смазка легко проникает в критические зоны трения, где происходит основной износ (между ролик и втулка, между штифт и боковое звено), и одновременно не стекает под собственным весом. На большинстве пищевых конвейеров - линиях фасовки, гидробаков, упаковочных столах - этот диапазон работает без проблем.
Если конвейер установлен рядом с печью или сушилкой, температура в зоне цепи может достичь 60–80 °C. В этом случае текучесть тонкой смазки недостаточна, и нужно переходить на ISO VG 100–150 или даже ISO VG 460 в экстремальных случаях. Такая смазка медленнее вытекает, но требует чуть большей дозировки и регулярного удаления избытка, чтобы не накапливались отложения.
Неправильный выбор вязкости приводит к двум крайностям. Слишком жидкая смазка вытекает, участок остается «сухим» с повышенным трением и быстрым абразивным износом. Слишком вязкая смазка не проникает в узлы и остается на поверхности звеньев, где собирает грязь и образует твердые отложения, которые увеличивают сопротивление и ускоряют усталостный отказ цепи.
Проникновение смазки в зоны трения как ключ к снижению износа
Главное заблуждение: если смазка покрывает внешнюю поверхность звена цепи, то цепь защищена.
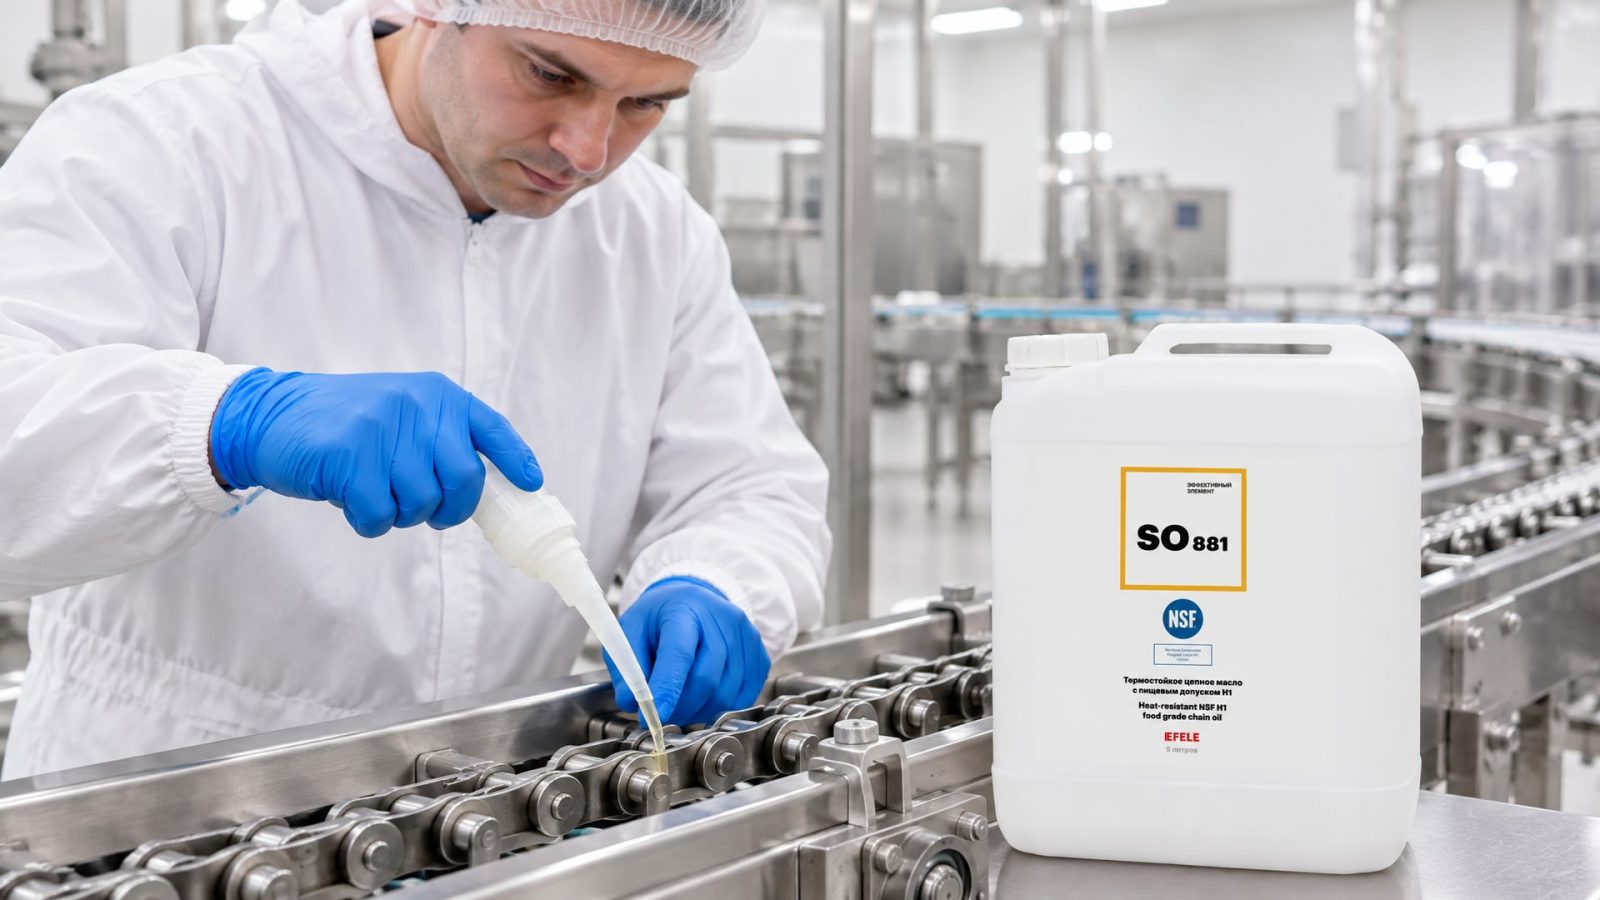
На самом деле основной износ происходит внутри конструкции - между штифтом (pin) и втулкой (bushing), между роликом и валиком, между боковыми звеньями и штифтом. Это узкие щели, куда смазка должна дойти благодаря капиллярности и жидкотекучести.
Производители цепных масел специально работают над формулами с высокой проникающей способностью. В состав включают легкие базовые масла, которые быстро впитываются, и активные присадки, которые помогают смазке «затягиваться» в микроскопические зазоры. После нанесения качественное цепное масло в течение 15–30 минут распределяется по всей длине цепи, достигая самых глубоких точек контакта металл-металл.
Если смазка остается только снаружи, в местах контакта развивается фреттинг-коррозия (микроскопические схватывания и рывки, которые буквально вырывают кусочки металла) и абразивный износ. При фреттинге металл образует окислы, которые работают как абразив, ускоряя деградацию. Правильное проникновение смазки создает защитную пленку внутри узла и предотвращает окисление.
Чтобы убедиться, что смазка доходит до глубины, обратите внимание на вязкость и тип масла в техническом описании. Эфирные масла и некоторые синтетические базы проникают лучше, чем тяжелые минеральные. Для смазывания цепей конвейеров на пищевом производстве, работающих в условиях высоких температур и влажности, оптимально подходит термостойкое эфирное цепное масло EFELE SO-881 с допуском NSF H1, обеспечивающее высокую адгезию и устойчивость к смыванию водой - такие составы изначально разработаны для глубокого проникновения и длительного удержания в узлах трения.
Устойчивость к вымыванию и коррозии во влажной среде
На пищевом производстве конвейеры часто работают в условиях высокой влажности и регулярной мойки.
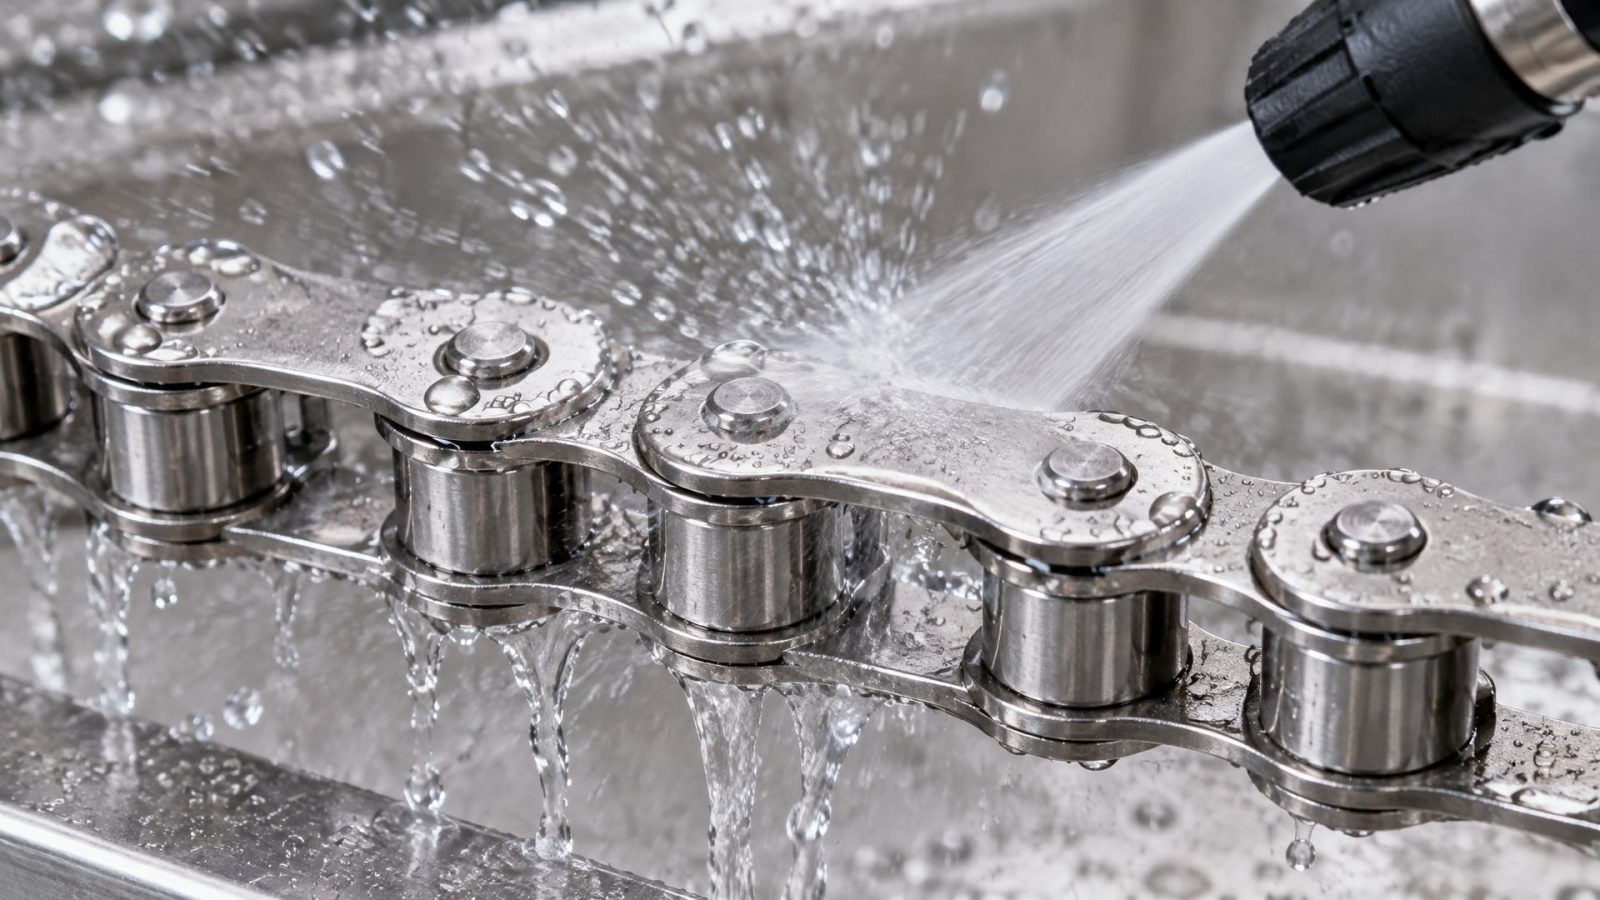
Каждый день линию, полы и оборудование обрабатывают водой под давлением или щелочными дезинфицирующими растворами. Обычное минеральное масло в этих условиях быстро вымывается, смывается с поверхности цепи и теряет защитные свойства.
Цепное масло пищевое специальной формулировки содержит присадки, которые повышают адгезию - «липкость» смазки к металлической поверхности. Это не означает, что смазка становится вязкой (вязкость и адгезия - разные свойства); смазка остается текучей, но молекулы масла лучше удерживаются на поверхности металла, несмотря на воздействие воды и химикатов.
Кроме того, в пищевых маслах увеличивают концентрацию противокоррозионных присадок. После мойки конвейер остается влажным, и металл может начать окисляться. Присадки образуют на поверхности волоса пленку, которая защищает от контакта с влагой и кислородом. Такая защита особенно важна для цепей, которые работают круглосуточно или на ночных смен с длительным стоянием в среде после мойки.
Вымывание смазки под давлением - одна из главных причин, почему конвейерные цепи на пищевом производстве требуют более частого переаппаратные. Если вы используете обычное масло, через месяц вы можете обнаружить металлические опилки в сливной жидкости системы смазки - это признак активного абразивного износа. С правильным H1-маслом и регулярной, но минимальной подачей интервал между переосмотром может увеличиться на 30–40%.
Минимальная дозировка как инструмент снижения износа и остатков
В пищевой отрасли действует правило: меньше смазки - лучше.
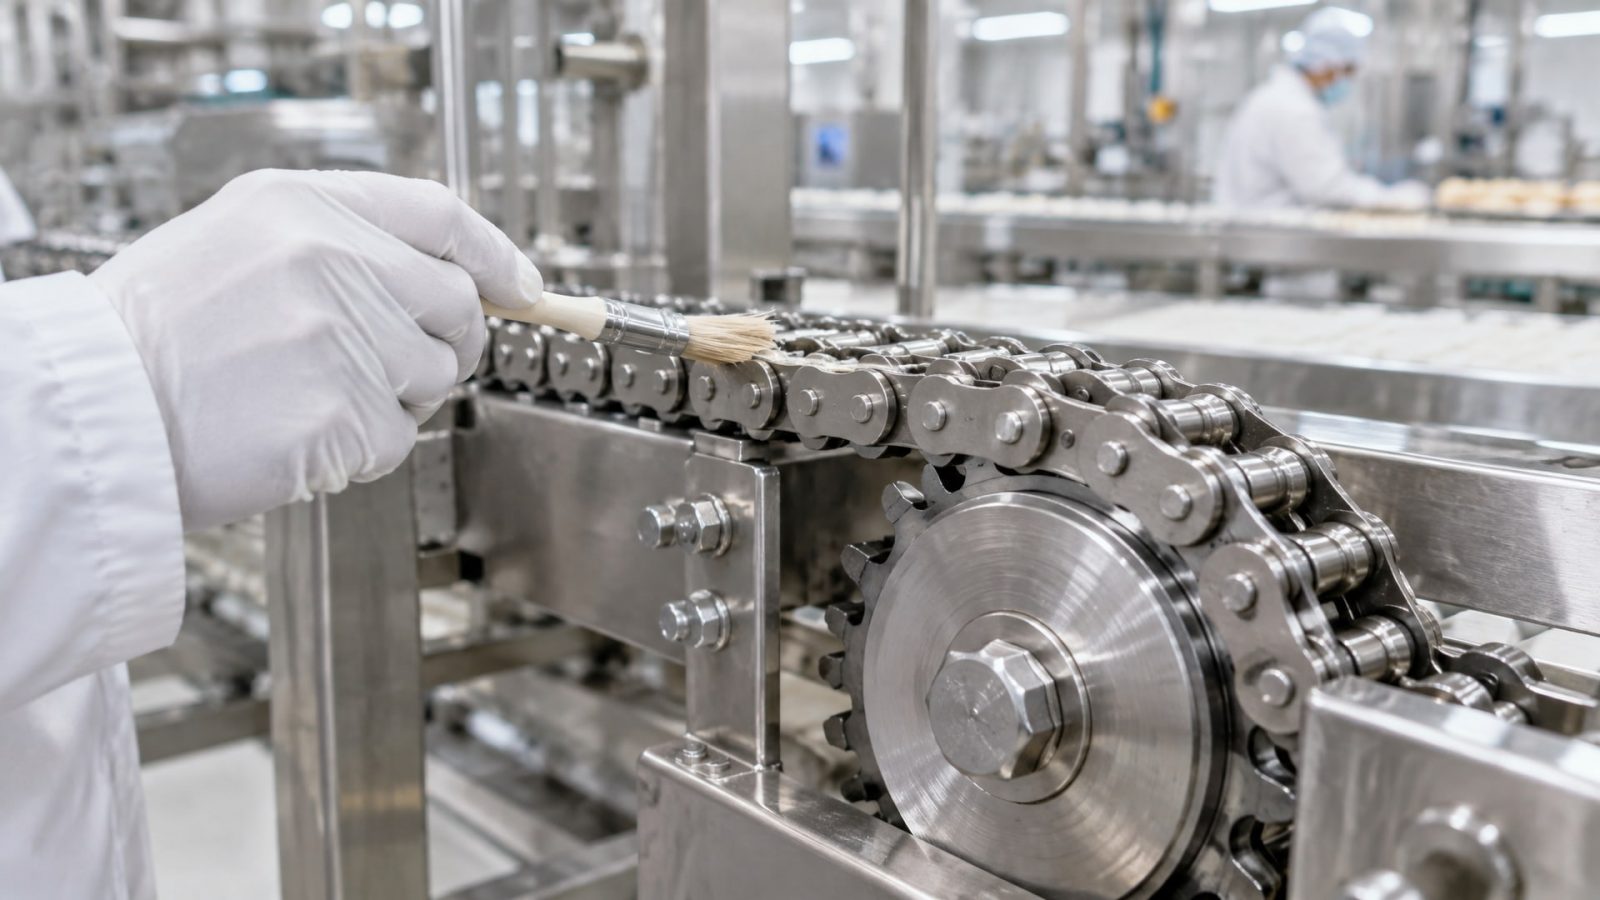
Это кажется парадоксальным, но имеет четкое объяснение. Чем больше смазки вы подаете на цепь, тем больше ее остается на оборудовании, попадает в поддоны, требует уборки и создает санитарные риски. Избыток смазки также собирает грязь, пыль и остатки пищи, которые попадают на поверхность цепи и образуют абразивное загрязнение.
Правильная подача смазки следует принципу: минимум, который обеспечивает полное покрытие узлов трения и регулярное обновление защитной пленки. На практике это означает:
Автоматическая дозирующая система (капельница или распылитель) подает порцию масла в точку контакта 1–3 раза за цикл работы цепи, а не постоянно.
Объем одной порции подбирается так, чтобы покрыть 20–30 см длины цепи, не более.
После смазывания излишки должны стечь или быть удалены с помощью щетки-скребка (в системе не должны оставаться видимые капли).
Такой подход называют «микро-дозированием» и он широко распространен на современных линиях фасовки и упаковки. Система подает H1-смазку в объеме 5–10 мл за цикл (против 50–100 мл при «мокром» смазывании), но благодаря правильной вязкости и проникающей способности смазка эффективно защищает все узлы.
Результат микро-дозирования: - Расход смазки снижается на 40–60% по сравнению с традиционным методом; - На конвейере и поддонах остается минимум масляных отложений; - Санитарное состояние линии улучшается, так как меньше липких поверхностей, которые собирают грязь; - Общий наработка до отказа цепи часто увеличивается, потому что смазка регулярно обновляется и не застаивается.
Выбор вязкости и допуска под конкретные условия
На пищевом производстве не существует универсального цепного масла - подбор всегда индивидуален.
Вот ориентиры для основных сценариев:
Линии фасовки, упаковки, транспортировки при комнатной температуре
Температура цепи: 20–40 °C, нагрузка средняя, среда влажная, регулярная мойка. - Рекомендуемая вязкость: ISO VG 46. - Допуск: NSF H1. - Подход: стандартная автоматическая система с микро-дозированием.
Линии, работающие в холодной среде (холодильные камеры, сушилки для замороженных продуктов)
Температура цепи: 5–10 °C, нагрузка может быть повышенной (из-за вязкости холодного масла), среда сухая, но влажность в корпусе высокая. - Рекомендуемая вязкость: ISO VG 46, но масло должно иметь низкую температуру застывания (не выше минус 30 °C). - Допуск: NSF H1. - Подход: выбирать эфирные или синтетические базы, которые сохраняют текучесть при минусовых температурах.
Участки с высокой температурой (печи, сушилки для хлеба, варочные котлы)
Температура цепи: 60–100 °C, нагрузка повышенная, среда может быть влажной и содержать конденсат. - Рекомендуемая вязкость: ISO VG 100–220, реже ISO VG 460. - Допуск: NSF H1 (стандартный). - Подход: требуется термостойкая формулировка с улучшенной окислительной стабильностью; система должна позволять удаление избытка смазки, чтобы не горели отложения.
Сильно загрязненные участки (муком, сухими остатками, пищевой пылью)
Температура: любая, нагрузка средняя, среда абразивная. - Рекомендуемая вязкость: ISO VG 68–100, в зависимости от температуры. - Допуск: NSF H1. - Подход: масло должно иметь хорошую демульсифицируемость (не эмульгироваться с влагой), чтобы вода легко отделялась и не образовывала вязкую пасту с частицами пищи.
Не пытайтесь универсализировать выбор. Если вы установили систему микро-дозирования на линии упаковки, но затем переносите оборудование в холодный цех, обязательно пересчитайте вязкость. Слишком жидкое масло на холоде не обеспечит защиту, слишком вязкое не проникнет в узлы.
Часто задаваемые вопросы
Чем отличается цепное масло с пищевым допуском от обычного?
Цепное масло пищевое содержит допуск NSF H1, что означает одобрение для использования в местах с возможным случайным контактом с пищей в количестве не более 10 ppm. Обычное минеральное масло такого допуска не имеет и может содержать добавки, которые запрещены для пищевого производства. Кроме того, пищевые масла часто имеют лучшую устойчивость к влаге и щелочным дезинфицирующим средствам.
Почему нельзя просто увеличить дозировку смазки, чтобы компенсировать вымывание?
Избыток смазки собирает грязь и пыль, образует твердые отложения, которые разрушают защитную пленку быстрее, чем если бы смазки было мало. Кроме того, в пищевом производстве избыток масла - санитарный риск. Правильный подход - использовать микро-дозирование с проникающей смазкой, а не увеличивать объем.
Может ли одно масло использоваться для всех конвейеров на предприятии?
На практике редко. Если на одном предприятии есть линии с разными температурными режимами (нормальная, холодная, горячая), вам потребуется минимум 2 вида масла: для холодных и горячих участков. Попытка использовать одно масло везде приведет к компромиссу в защите и увеличенному расходу.
Как проверить, что смазка действительно проникла в узлы цепи?
Разберите цепь после 100 часов работы и внимательно осмотрите внутреннюю поверхность между штифтом и втулкой. Если там есть тонкая масляная пленка (блеск, но не капли), значит, проникновение работает. Если сухо или видны окислы - смазка не доходит до глубины.
Влияет ли H1-допуск на стоимость смазки?
Да, H1-масло обычно дороже на 15–30%, так как требует дополнительного контроля качества и регистрации в NSF. Однако при микро-дозировании меньший расход часто компенсирует разницу в цене, а надежность оборудования окупает инвестицию через 3–6 месяцев работы.
Заключение
Цепное масло пищевое - это не просто смазка, а инвестиция в надежность конвейерной системы и безопасность производства. Выбор масла с допуском NSF H1, правильной вязкостью (ISO VG 46–68 для обычных условий), хорошей проникающей способностью и устойчивостью к вымыванию водой обеспечивает снижение износа на 30–50% по сравнению с универсальными смазками. Минимальная регулярная дозировка защищает узлы трения, снижает расход и минимизирует санитарные риски.
Следующий шаг - аудит текущей системы смазки: оцените температурные режимы на каждом участке конвейера, определите интервалы мойки и влажность среды, затем подберите вязкость и тип масла. Если у вас есть сомнения, обратитесь к техническому специалисту поставщика - правильный выбор на этапе подбора сэкономит месяцы простоев и тысячи на ремонте цепи.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать сож для алюминия, чтобы избежать пятен и коррозии, и какие параметры критичны для качественной обработки.
Узнайте, как смазка для тестомеса H1 и другие пищевые смазки обеспечивают надежную работу оборудования при значительных перепадах температур.
Узнайте, как выбрать полусинтетическую сож для обработки алюминия, чтобы повысить производительность и качество фрезерования.