
Твердосмазочные покрытия для поршней: экспресс-аудит цеха перед внедрением смазочных технологий
Экспресс-аудит помогает понять, какие смазочные технологии нужны производственному цеху и почему действующие материалы могут не давать ожидаемого результата. Проверяют режимы работы узлов, применяемые масла и пластичные смазки, способы подачи, точки нанесения и совместимость материалов. Если рассматривают твердосмазочные покрытия для поршней, их оценивают как отдельную технологию: покрытие и жидкая смазка решают разные задачи, поэтому выбирать между ними нужно с учетом режима работы узла.
Статья полезна инженерам, техническим специалистам и закупщикам, которые готовят внедрение смазочных технологий или пересматривают обслуживание оборудования. Ниже - практичная последовательность аудита: что зафиксировать на участке, как сверять вязкость и консистенцию с условиями работы и как перейти от первичной оценки к проверке решения.
Что проверяет экспресс-аудит смазочных материалов на производстве
Экспресс-аудит не заменяет подробное исследование каждого узла.
Его задача - быстро собрать сведения, по которым можно выявить несоответствия между условиями работы, выбранным материалом и способом его применения. Для этого инженер проходит по оборудованию и фиксирует обслуживаемые узлы, тип смазки, способ подачи и регламент обслуживания. Отдельно отмечают точки, где несколько материалов используются для одной задачи или где при переходе на новую технологию возможно смешение старой и новой смазок.
Проверка должна охватывать не только документацию, но и фактическое обслуживание. Сверьте, какие узлы смазывают вручную, а какие подключены к централизованной системе. Зафиксируйте, куда именно поступает материал и соответствует ли фактическая подача установленному порядку. Даже правильно подобранная смазка может работать неудовлетворительно при ошибочной дозировке или нарушении регламента.
Карточка узла для обхода цеха
Для каждого проверяемого узла удобно заполнить короткую карточку:
Оборудование и узел, который смазывают.
Скорость, нагрузка, температура и тип контакта, если эти данные известны.
Применяемый материал и его обозначение по документации.
Ручной или централизованный способ подачи.
Точка нанесения и установленная периодичность обслуживания.
Условия загрязнения и сведения о возможном смешении материалов.
Наблюдаемое отклонение, которое требует проверки.
Такая запись позволяет не смешивать разные причины проблемы. Например, неподходящая консистенция и неверная точка подачи требуют разных корректирующих действий. Неизвестные параметры лучше пометить как требующие уточнения, а не подменять предположениями.
На этапе обхода полезно выявить дублирование: несколько материалов могут применяться в похожих узлах без понятного обоснования. Но сокращать номенклатуру сразу не следует. Сначала необходимо сравнить режимы работы и способы подачи: одинаковый тип оборудования еще не означает одинаковые требования к смазке.
Как организовать аудит смазочных материалов на производстве
Чтобы экспресс-аудит дал основу для решений, заранее определите его границы.
Это может быть отдельная линия, группа оборудования или участок с централизованной системой. В пределах выбранной зоны составьте перечень узлов и сопоставьте его с тем, как их обслуживают фактически. Так проще обнаружить пропущенные точки смазывания, неучтенные материалы и расхождения между регламентом и практикой.
Следующий шаг - собрать данные о продуктах и способах подачи. Для масел запишите класс вязкости ISO VG, если он указан в документации. Для пластичных смазок зафиксируйте класс NLGI. Не объединяйте эти обозначения в одну характеристику: вязкость относится к базовому маслу, а NLGI описывает консистенцию смазки.
Вязкость по классификации ISO VG нормируют при 40 °C. Шкала включает 18 классов и охватывает значения примерно от 1,98 до 1650 мм²/с; номер класса соответствует среднему значению диапазона. При аудите важно записывать класс из документации, а не делать вывод о пригодности материала только по числу ISO VG.
Что сопоставить при обходе
Сравните для каждого узла четыре группы сведений:
Требования режима: скорость, нагрузка, температура и тип контакта.
Характеристики материала: класс ISO VG для масла либо NLGI для пластичной смазки.
Способ применения: ручное нанесение или подача через централизованную систему.
Практику обслуживания: точка нанесения, периодичность, фактическая подача и наличие загрязнений.
Сводная таблица помогает отделить подтвержденные сведения от вопросов, требующих уточнения:
| Что проверяют | Что фиксируют | Зачем это нужно |
|---|---|---|
| Режим узла | Скорость, нагрузку, температуру, тип контакта | Для подбора материала под условия работы |
| Масло | Класс ISO VG | Для проверки вязкости базового масла |
| Пластичную смазку | Класс NLGI | Для проверки консистенции и соответствия способу подачи |
| Систему подачи | Ручная или централизованная подача | Для оценки прокачиваемости и фактической доставки смазки |
| Обслуживание | Точку нанесения и периодичность | Для выявления ошибок применения |
Результат аудита - не список замен, составленный только по обозначениям на таре. Это карта узлов и условий, с которой можно свериться перед техническим подбором и изменением регламентов.
Как выбрать вязкость масла и консистенцию пластичной смазки
ISO VG и NLGI отвечают на разные вопросы.
ISO VG классифицирует вязкость базового масла по кинематической вязкости при 40 °C. NLGI обозначает консистенцию пластичной смазки по результату испытания на проникновение конуса; для определения классов используют DIN ISO 2137 и ASTM D217. Поэтому совпадение числа или кажущейся «густоты» не подтверждает взаимозаменяемость материалов.
Практические ориентиры по ISO VG помогают наметить дальнейшую проверку, но не заменяют подбор по условиям эксплуатации. Для электродвигателей и высокоскоростных шпинделей приводится ориентир ISO VG 100, для многих общих применений - ISO VG 220. Для более высоких нагрузок и средних скоростей используют ориентир ISO VG 320, а для высоких нагрузок, низких скоростей и повышенных температур - ISO VG 460.
Пластичные смазки классифицируют по шкале от NLGI 000 до NLGI 6. В распространенной практике NLGI 2 применяют во многих стандартных подшипниковых узлах, но этот класс нельзя считать универсальным. В централизованных системах и редукторах, где требуется более текучий материал, встречаются NLGI 000 и 00; для подачи по длинным магистралям обычно рассматривают более текучие смазки.
Проверка по режиму и способу подачи
При аудите сопоставьте характеристики материала с условиями конкретного узла. Для медленных и тяжело нагруженных передач важна не только консистенция смазки, но и вязкость ее базового масла. Для таких применений в рекомендациях встречаются базовые масла ISO VG 460–1500. Но это ориентир для дальнейшей технической оценки, а не автоматическое назначение класса для любого редуктора.
Для централизованной системы отдельно проверьте, сможет ли смазка проходить по магистралям и поступать в нужные точки. Слишком высокая консистенция может ухудшить прокачиваемость и привести к недостаточной подаче. В то же время назначать более текучий материал только ради удобства подачи нельзя: необходимо учитывать нагрузку, скорость и другие условия работы узла.
При переходе на другой материал проверьте совместимость с ранее применявшейся смазкой. Смешение продуктов с разными загустителями и базовыми маслами может менять консистенцию и работоспособность системы. Если совместимость не подтверждена, этот вопрос следует разрешить до изменения регламента, а не выяснять после запуска обновленной схемы смазывания.
Трансмиссионная смазка для техники: что учесть при аудите
Для трансмиссии и редуктора важен не сам ярлык «трансмиссионная смазка», а соответствие материала режиму работы и способу подачи.
При обходе запишите нагрузку, скорость, температуру, тип контакта и наличие централизованной системы. Затем сверьте эти условия с вязкостью масла или консистенцией пластичной смазки, указанными в технической документации.
Ориентиры по ISO VG помогают разделить типовые режимы. Для более высоких нагрузок и средних скоростей используют ориентир ISO VG 320, а для высоких нагрузок, низких скоростей и повышенных температур - ISO VG 460. Это не универсальная таблица назначения: окончательное решение зависит от фактических условий конкретного узла и рекомендаций по его обслуживанию.
Для централизованной подачи в трансмиссионных узлах могут применяться более текучие пластичные смазки, в том числе классов NLGI 000 и 00. При этом класс NLGI не сообщает вязкость базового масла. Поэтому в карточке узла фиксируйте оба параметра, если они указаны: консистенцию пластичной смазки и вязкость ее базового масла.
В задачах обслуживания трансмиссии и ходовой части тракторной техники применяют специализированные смазки EFELE, предназначенные для надежной работы этих узлов и защиты от износа и коррозии. При включении материала в схему обслуживания его выбирают по режиму узла, условиям подачи и требованиям техники, а не только по общему назначению «для трансмиссии».
Твердосмазочные покрытия для поршней: отдельная ветка оценки
Твердосмазочное покрытие и жидкая смазка - разные технологии.
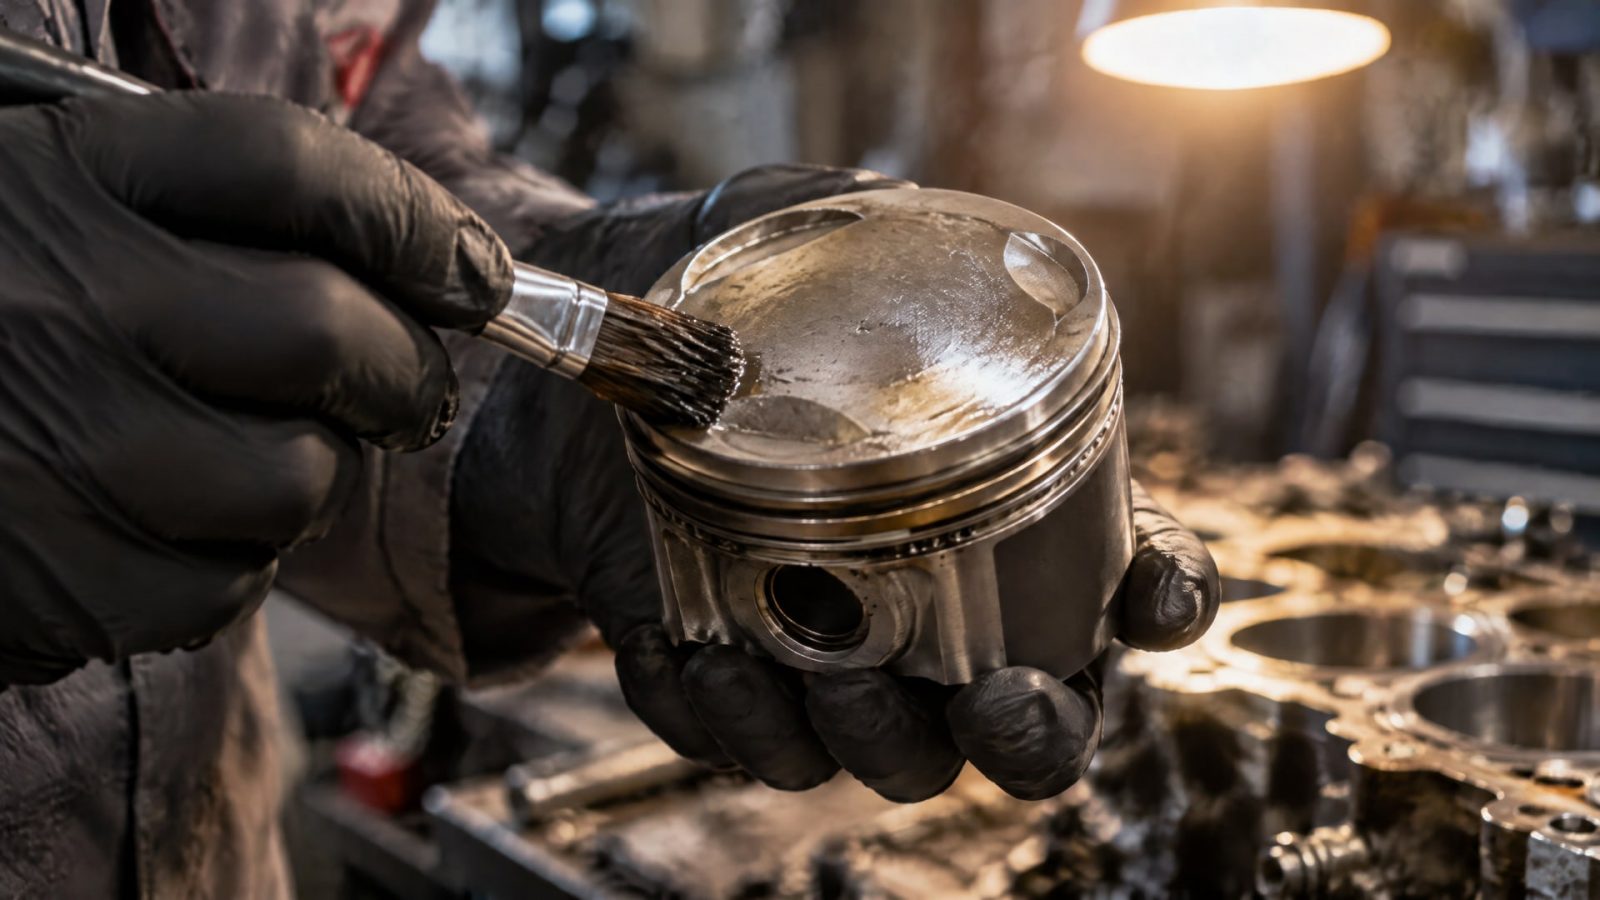
Покрытие работает как поверхностный слой для снижения трения и износа в специфических режимах. Масло или пластичная смазка требуют подачи и обслуживания. Поэтому при аудите твердосмазочные покрытия для поршней не следует автоматически рассматривать как прямую замену применяемому смазочному материалу.
Сначала зафиксируйте задачу узла и режим контакта, который предполагается решить покрытием. Затем отделите эту задачу от вопросов подачи масла или смазки: требуется ли регулярное обслуживание, есть ли доступ к точке нанесения и какие материалы уже используются в узле. Сам факт наличия поршня не подтверждает пригодность конкретного покрытия. В доступных сведениях нет параметров нанесения или режимов применения покрытий именно для поршней, поэтому их нужно уточнять по документации на выбранное решение и оборудование.
Что включить в оценку покрытия
Назначение покрытия и узел, для которого его рассматривают.
Режим контакта и условия работы, зафиксированные при аудите.
Действующую схему смазывания и требования к обслуживанию.
Совместимость нового решения с текущей технологией и последовательностью операций.
Параметры и ограничения, которые необходимо подтвердить технической документацией.
Такой разбор помогает избежать ложного сравнения по одному признаку, например по снижению трения. Если для узла рассматривают покрытие, а для другого - масло или пластичную смазку, это еще не делает решения альтернативами: сначала необходимо сопоставить условия работы и требуемую функцию каждого материала.
Вывод об эффективности также нельзя сделать только по названию технологии. После аудита сформулируйте, какой результат требуется проверить и какие исходные условия нужно сохранить для сопоставления. Конкретный метод испытания, критерии приемки и режимы нанесения следует определять по документации на покрытие и требованиями к оборудованию: универсальные численные параметры для покрытий поршней здесь не заданы.
От результатов аудита к внедрению и испытанию смазочных материалов
После обхода соберите замечания в перечень действий.
Разделите их на три группы: уточнение неизвестных данных, исправление ошибок применения и технический подбор материалов. Например, отсутствие сведений о способе подачи - это вопрос для уточнения; неверная точка нанесения или нарушенный регламент - основание проверить организацию обслуживания; сомнение в классе вязкости или NLGI требует сопоставить материал с режимом узла.
Испытание эффективности смазочных материалов должно отвечать на конкретный вопрос, возникший при аудите. До его проведения зафиксируйте узел, условия работы, действующую схему обслуживания и характеристику, которую требуется оценить. Не подменяйте такую проверку сравнением только по маркировке: классы ISO VG и NLGI классифицируют отдельные свойства, но сами по себе не подтверждают пригодность материала для любого оборудования.
Для внедрения смазочной технологии в цехе важно проверить фактическую подачу, точку нанесения, периодичность обслуживания и условия загрязнения. При переходе на новый материал дополнительно оцените возможность смешения с применявшейся ранее смазкой. Эти проверки помогают отделить свойства материала от результата, который зависит от дозировки, способа подачи и соблюдения регламента.
Последовательность действий
Составьте перечень узлов и зафиксируйте действующие материалы.
Соберите недостающие сведения о нагрузке, скорости, температуре и типе контакта.
Сверьте ISO VG масел и NLGI пластичных смазок с условиями работы и способом подачи.
Отдельно проверьте централизованные системы, фактическую подачу и риск смешения смазок.
Сформулируйте цель проверки перед испытанием эффективности.
После изменения технологии обновите сведения о материале и порядке обслуживания узла.
Итоговый документ экспресс-аудита должен показывать, какие данные подтверждены, где обнаружено несоответствие и какой следующий шаг требуется. Если параметров для решения не хватает, укажите, что именно нужно запросить или проверить. Это надежнее, чем назначать замену по одному классу вязкости, консистенции или общему описанию материала.
Часто задаваемые вопросы
Зачем проводить аудит смазочных материалов на производстве?
Аудит помогает сопоставить условия работы узлов с применяемыми материалами и способом их подачи. Он выявляет дублирование продуктов, возможное смешение смазок, ошибки в точках нанесения и расхождения с регламентом. По итогам можно определить, какие параметры требуют уточнения до изменения схемы обслуживания.
Чем вязкость отличается от консистенции смазки?
Вязкость относится к базовому маслу и классифицируется по ISO VG при 40 °C. Консистенцию пластичной смазки обозначают классом NLGI, который связан с испытанием на проникновение конуса. Это разные характеристики, поэтому по классу NLGI нельзя определить вязкость базового масла, и наоборот.
Подходит ли NLGI 2 для любого узла?
Нет. NLGI 2 широко применяют во многих стандартных подшипниковых узлах, но выбор зависит от режима работы и способа подачи. Для централизованных систем и редукторов могут требоваться более текучие классы, например NLGI 000 или 00. Подбор нужно сверять с условиями конкретного узла.
Можно ли заменить смазку твердосмазочным покрытием на поршне?
Автоматически считать эти решения взаимозаменяемыми нельзя. Покрытие работает как поверхностный слой, а масло или пластичная смазка требуют подачи и обслуживания. Чтобы оценить возможность применения покрытия, нужно проверить режим контакта, назначение решения и документацию на оборудование и сам материал.
Заключение
Экспресс-аудит производственного цеха помогает определить, соответствует ли смазочная технология режиму оборудования и практике обслуживания. Для этого фиксируют скорость, нагрузку, температуру, тип контакта, характеристики материала, способ подачи, точки нанесения и риск смешения. Вязкость масла по ISO VG, консистенцию смазки по NLGI и твердосмазочные покрытия для поршней оценивают раздельно, с учетом их назначения.
Практический следующий шаг - выбрать участок, составить перечень узлов и заполнить по каждому карточку аудита. Сначала уточните недостающие условия работы, затем проверьте соответствие материала и способа подачи и только после этого определяйте, нужна ли корректировка регламента, подбор смазки или отдельная оценка покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия двигателя и трансмиссионных узлов тяжелой техники снижают трение и износ, продлевая срок службы агрегатов.
Узнайте, как правильно смазать сиденья автомобиля, чтобы устранить скрип и заедание, а также защитить направляющие от износа.
Узнайте, чем смазать домкрат, чтобы защитить его от ржавчины и обеспечить долгую работу.