
Защита оборудования от вибраций: как смазывать пищевые узлы
При постоянной вибрации смазка быстрее теряет работоспособность и может покидать зону трения. Для защиты оборудования от вибраций важно подобрать материал не только по пищевому допуску, но и по нагрузке, температуре, влажности и режиму мойки. Смазывать узлы следует с учетом требований их конструкции: не каждый подшипник допускает повторную подачу смазки.
Статья полезна инженерам, техническим специалистам и снабженцам пищевых производств. Разберем, как вибрация влияет на подшипники и смазочную пленку, на какие характеристики смотреть при выборе, когда проверять возможность пересмазки и как учитывать санитарные обработки.
Как вибрация влияет на смазку и износ оборудования
Вибрация воздействует не только на детали механизма, но и на смазку.
При микроперемещениях ухудшается смазочная пленка, а смазочный материал быстрее стареет и может выходить из зоны контакта. Поэтому износ оборудования при вибрации может ускоряться даже при регулярном обслуживании, если характеристики смазки не соответствуют условиям работы.
Влияние вибрации зависит от режима эксплуатации. При повышении рабочей температуры ресурс смазки снижается быстрее. Дополнительную нагрузку создают влажность и частые санитарные мойки: они повышают риск вымывания материала. В результате смазка подшипников при вибрации требует оценки сразу нескольких факторов, а не только пищевого допуска.
Что проверить перед подбором
Сначала определяют, в каком узле возникает вибрация, какова нагрузка и как смазка попадает к контактным поверхностям. Затем учитывают температуру, влажность и частоту мойки. Если оборудование работает в зоне санитарной обработки, важна устойчивость смазки к воде и совместимость с применяемыми моющими средствами.
При подборе также проверяют документацию подшипника или корпуса. У некоторых конструкций повторная смазка ограничена или запрещена. В таком случае частая подача смазки не решит проблему: необходимо соблюдать требования производителя узла и учитывать его конструкцию.
Если вибрация сочетается с нагревом, интервал обслуживания может потребовать пересмотра. Его нельзя назначать только по привычному графику: ориентируются на условия работы и состояние узла.
Как выбрать пищевую смазку для оборудования с вибрацией
Пищевая маркировка отвечает на вопрос о допустимости контакта с продуктом, но не заменяет оценку механических характеристик.
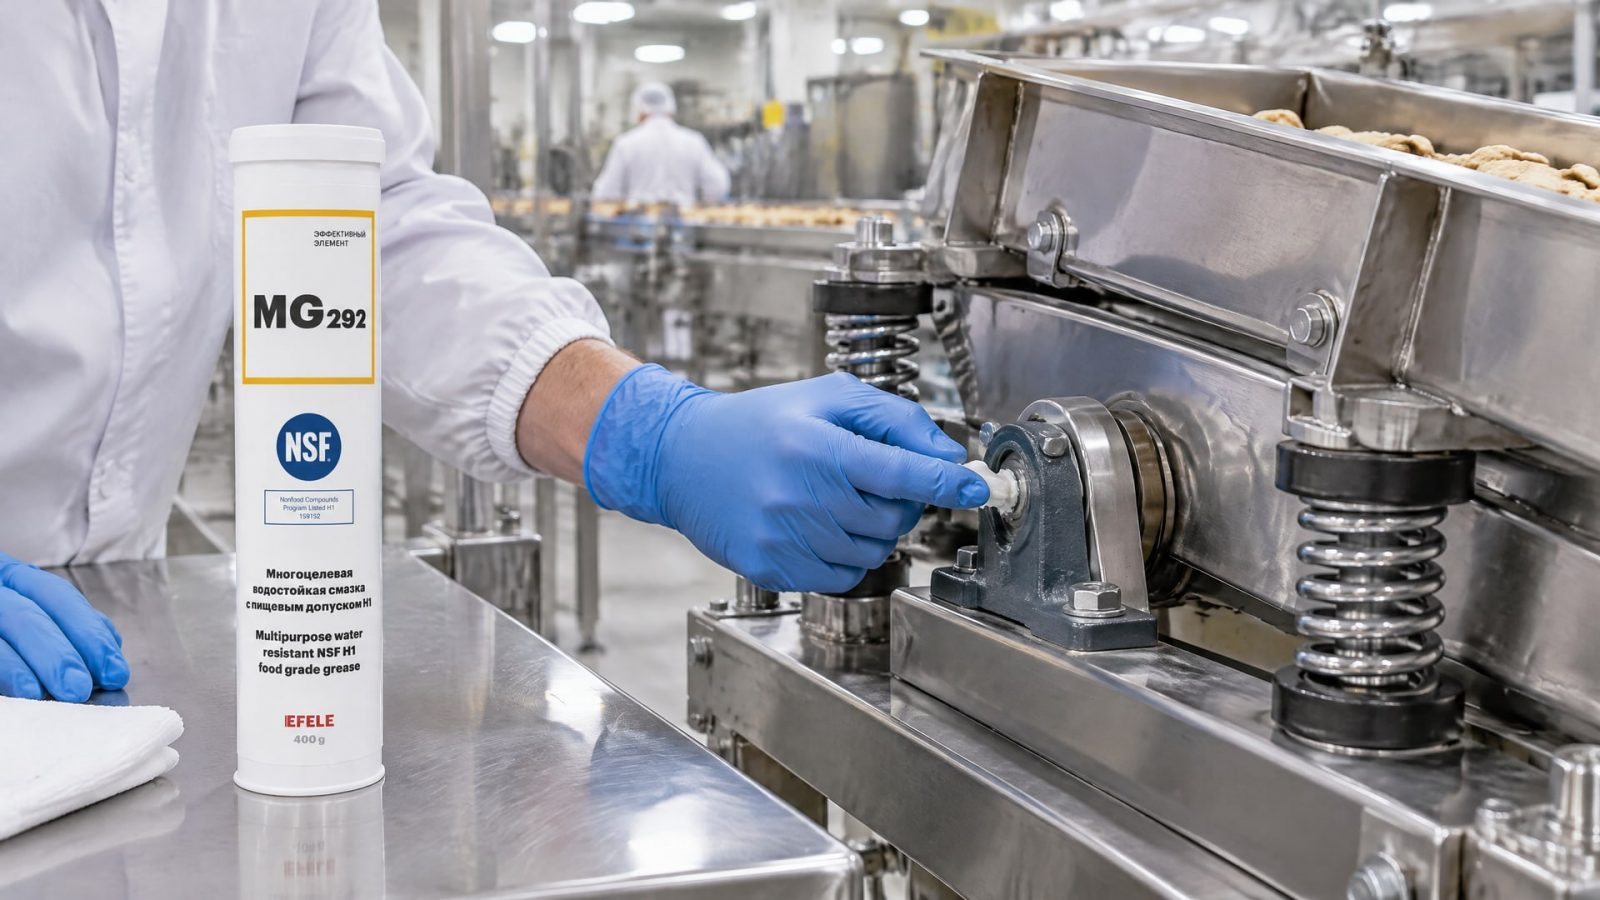
NSF H1 разрешает только случайный контакт смазки с пищей. Этот допуск сам по себе не подтверждает устойчивость к вибрации, вымыванию, нагрузке или рабочей температуре.
Для пищевого оборудования также проверяют соответствие ISO 21469, если предприятие использует этот критерий при закупке или аудите. При этом требования к конкретному узлу остаются обязательными: маркировка не отменяет необходимости свериться со спецификацией подшипника и системы подачи.
Критерии подбора
При постоянной вибрации оценивают адгезию смазки, ее способность удерживаться в зоне трения и устойчивость к механическим нагрузкам. Адгезия - это сцепление материала с поверхностью; она не равна вязкости и не определяется классом NLGI. Для пищевой отрасли также важны водостойкость, возможность подачи через систему смазки и совместимость с условиями санитарной обработки.
В качестве проверенного решения для высоконагруженных узлов пищевого оборудования, подверженных вибрации и воздействию влаги, используют EFELE MG-292. Ее водостойкость помогает учитывать риск вымывания, а NSF H1 соответствует требованиям для зон, где возможен случайный контакт с пищей. Перед применением все равно сверяются со спецификацией узла и проверяют, допускает ли его конструкция повторную смазку.
Не следует выбирать материал только по надписи «пищевая смазка». Для защиты оборудования от вибраций необходимо сопоставить допуск с реальным режимом работы и требованиями узла.
Как подобрать NLGI-класс и вязкость
NLGI обозначает класс консистенции пластичной смазки.
Это не мера адгезии и не универсальный показатель пригодности к вибрации. Выбор зависит от подшипника, нагрузки и способа подачи: слишком высокая консистенция может затруднить прокачивание и распределение смазки, особенно в централизованной системе.
В пищевых применениях встречаются решения класса NLGI 2, а для отдельных узлов с микроперемещениями и вибрацией рассматривают более мягкие классы NLGI 000, NLGI 00 и NLGI 0. Это не означает, что один класс подходит для любого оборудования. Окончательный выбор делают по спецификации узла и требованиям системы подачи.
Высокая вязкость и хорошая адгезия могут помогать удерживать материал в зоне контакта, снижая риск его выдавливания и утечки. Однако вязкость базового масла и консистенция готовой пластичной смазки - разные характеристики, поэтому их не подменяют друг другом при сравнении вариантов.
Когда учитывать прокачиваемость
Если смазка подается централизованно, проверяют, сможет ли она проходить по системе и равномерно поступать к узлу. Повышать консистенцию «на всякий случай» не следует: неподходящий класс может ухудшить подачу. Для ручного обслуживания также важно соблюдать требования производителя оборудования к типу смазки и способу нанесения.
Как учитывать влажность и санитарную мойку
В пищевом производстве вибрация часто сочетается с влагой, конденсатом и регулярной мойкой.
Такое сочетание повышает риск вымывания смазки и ухудшения защитной пленки. Поэтому при выборе пищевой смазки для оборудования с вибрацией проверяют водостойкость и устойчивость к условиям санитарной обработки.
При этом важно учитывать не только воду, но и моющие средства, применяемые на участке. Совместимость смазки с конкретными условиями эксплуатации нужно подтверждать документацией. Наличие NSF H1 не является подтверждением стойкости к мойке и не заменяет проверку характеристик материала.
Пример температурного ориентира
В материалах по смазкам для тяжелых ударов и вибраций встречается рабочий диапазон от -20 °C до +140 °C для отдельного высоковязкого материала. Это пример параметров конкретного решения, а не универсальный диапазон для всех пищевых смазок. Фактическую применимость проверяют по документации выбранного материала и температуре узла.
Если температура растет, ресурс смазки может снижаться быстрее. Поэтому сочетание нагрева, вибрации и частой мойки требует особенно внимательного контроля состояния узла и соблюдения назначенного интервала обслуживания.
Как смазывать подшипники и проверять возможность пересмазки
Перед подачей смазки устанавливают, допускает ли конструкция повторное обслуживание.
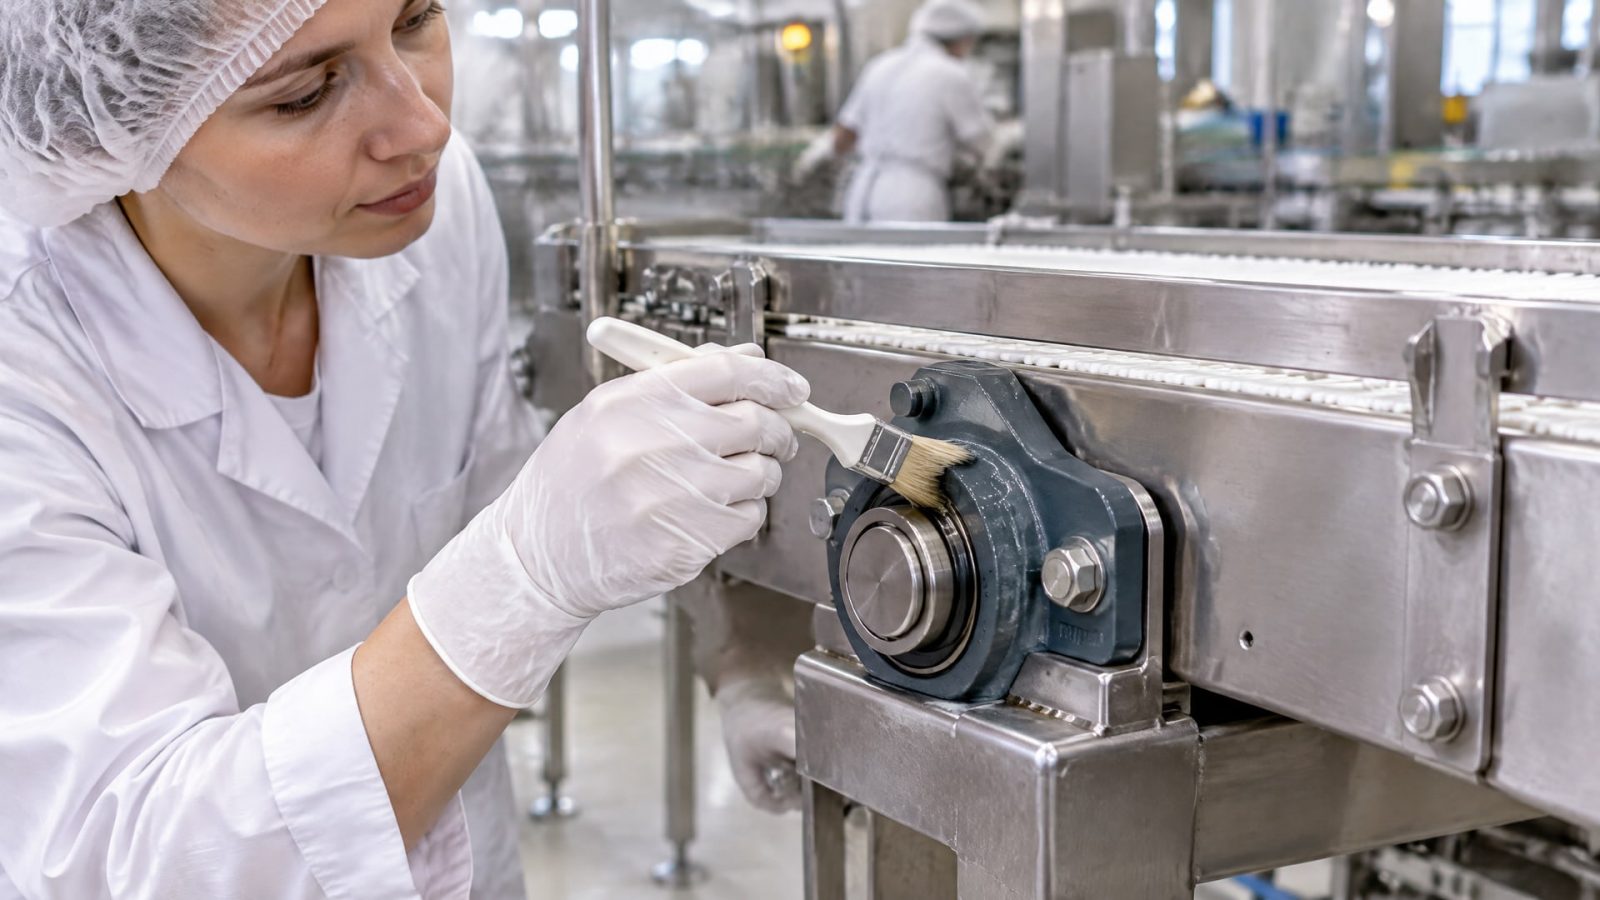
Некоторые герметичные или закрытые подшипниковые узлы не рассчитаны на пересмазку. В таких случаях нельзя компенсировать вибрацию дополнительной подачей материала: избыток не устранит ограничения конструкции.
Если пересмазка разрешена, соблюдают требования производителя оборудования к типу смазки и ее подаче. Несколько материалов нельзя считать совместимыми только потому, что у них одинаковый пищевой допуск. При переходе на другой продукт проверяют совместимость смазок и регламент обслуживания.
Для узлов с высокой вибрацией также рассматривают герметичные или предварительно заполненные решения. Они могут снизить риск загрязнения и уменьшить необходимость повторной подачи смазки, если соответствуют условиям работы оборудования.
Что зафиксировать при обслуживании
Тип узла и наличие допуска к повторной смазке.
Используемую смазку и требования спецификации.
Условия работы: вибрацию, нагрузку, температуру и влажность.
Частоту мойки и применяемые моющие средства.
Изменения в работе узла после обслуживания.
Такая запись помогает оценивать состояние оборудования в динамике и не увеличивать частоту смазывания без оснований.
Часто задаваемые вопросы
Подходит ли любая пищевая смазка для оборудования с вибрацией?
Нет. NSF H1 подтверждает допустимость только случайного контакта смазки с пищей, но не гарантирует ее стойкость к вибрации, нагрузке, нагреву или вымыванию. Для выбора сопоставляют характеристики материала с требованиями узла, условиями мойки и способом подачи. Также проверяют, допускает ли подшипник повторную смазку.
Какой NLGI-класс выбрать для смазки подшипников при вибрации?
Универсального класса нет. Для пищевых применений встречается NLGI 2, а для отдельных узлов с микроперемещениями рассматривают NLGI 000, NLGI 00 или NLGI 0. Выбор зависит от конструкции подшипника, нагрузки и способа подачи. Слишком густая смазка может ухудшить прокачиваемость и распределение.
Нужно ли чаще смазывать подшипник, если оборудование вибрирует?
Не обязательно. Вибрация может сокращать ресурс смазки, особенно при повышенной температуре, но не каждый подшипник допускает повторную смазку. Сначала проверяют конструкцию узла и требования к обслуживанию. Затем оценивают условия работы и состояние оборудования, а интервал устанавливают по документации и фактической эксплуатации.
Что важнее при мойке: NSF H1 или водостойкость?
Это разные характеристики, и одна не заменяет другую. NSF H1 допускает только случайный контакт смазки с пищей, а водостойкость важна для сопротивления вымыванию при мойке. Для пищевого оборудования проверяют оба требования, а также совместимость материала с применяемыми моющими средствами и спецификацией узла.
Заключение
Защита оборудования от вибраций начинается с подбора смазки по условиям работы узла, а не только по пищевой маркировке. Учитывают нагрузку, температуру, влажность, мойку, NLGI-класс и способ подачи. Отдельно проверяют, разрешает ли конструкция подшипника повторную смазку.
Следующий шаг для инженера или снабженца - сверить спецификацию узла с документацией выбранной смазки и условиями эксплуатации на участке. Это позволит оценить соответствие пищевым требованиям и снизить риск ускоренного износа и потери смазки из зоны контакта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и применять смазки H1 для обслуживания оборудования напитков, чтобы обеспечить безопасность продукции.
Узнайте, как правильно смазать шредер для бумаги, чтобы избежать замятий и продлить срок службы устройства. Советы по выбору смазки и регулярному уходу.
Выбирайте герметик для деформированных фланцев правильно: узнайте, когда подходит анаэробный, а когда эластичный состав.