
Защита продукта от смазки: как правильно смазывать упаковочное оборудование
На упаковочных линиях смазка попадает в продукт не из-за небрежности, а из-за неправильного выбора материала или отсутствия инженерных мер защиты. Капли из подшипников цепных приводов, масляный туман от редукторов, микротечи из уплотнений головок фасовки - все это может загрязнить первичную упаковку и сам товар за считаные часы работы линии.
Загрязнение смазкой недопустимо не только с точки зрения качества продукта: это нарушение требований пищевого надзора, штрафы и отозванные партии. Поэтому закупщикам и техническим специалистам нужно знать, какой класс смазки выбрать, где ее наносить и как организовать контроль, чтобы смазка остались внутри механизма, а в продукт попадала разве что случайная молекула.
NSF H1: класс допуска и его реальное значение
Смазка класса NSF H1 разработана специально для пищевого оборудования и допускает только случайный, непреднамеренный контакт с продуктом.
Допустимый уровень загрязнения составляет до 10 ppm, то есть 10 грамм смазки на 1 тонну продукта, или 0,001 % от его массы. Для силиконовых смазок, используемых в упаковке особо чувствительных товаров, ориентир еще строже - до 1 ppm.
Это не означает, что утечки смазки - нормальное явление. Допуск H1 предполагает, что инженер уже сделал все возможное, чтобы исключить попадание материала: установил экраны, правильно выбрал дозировку, организовал техническое обслуживание. H1 - это страховка на случай, если что-то все же произойдет, а не приглашение игнорировать проблему.
В России применяют два основных ориентира: международный NSF H1 и национальные ГОСТ 52588 и ГОСТ Р 57600, которые описывают требования к пищевым маслам и пластичным смазкам. Оба они предполагают одно и то же: смазка безопасна в пищевом оборудовании только в таких микроколичествах, что не влияет на органолептические и санитарные свойства товара.
Часто закупщики ошибочно полагают, что H1 можно применять везде, где работает пищевое оборудование. На самом деле класс H1 нужен только там, где смазка может попасть в открытую зону продукта или на первичную упаковку. Если узел находится в герметичном редукторе или под защитным кожухом, вдали от продуктопровода, применимость другого класса определяется регламентом площадки и анализом рисков HACCP.
Где на упаковочной линии возникает риск контакта
На современных линиях фасовки и упаковки смазка может попасть в продукт с нескольких точек.
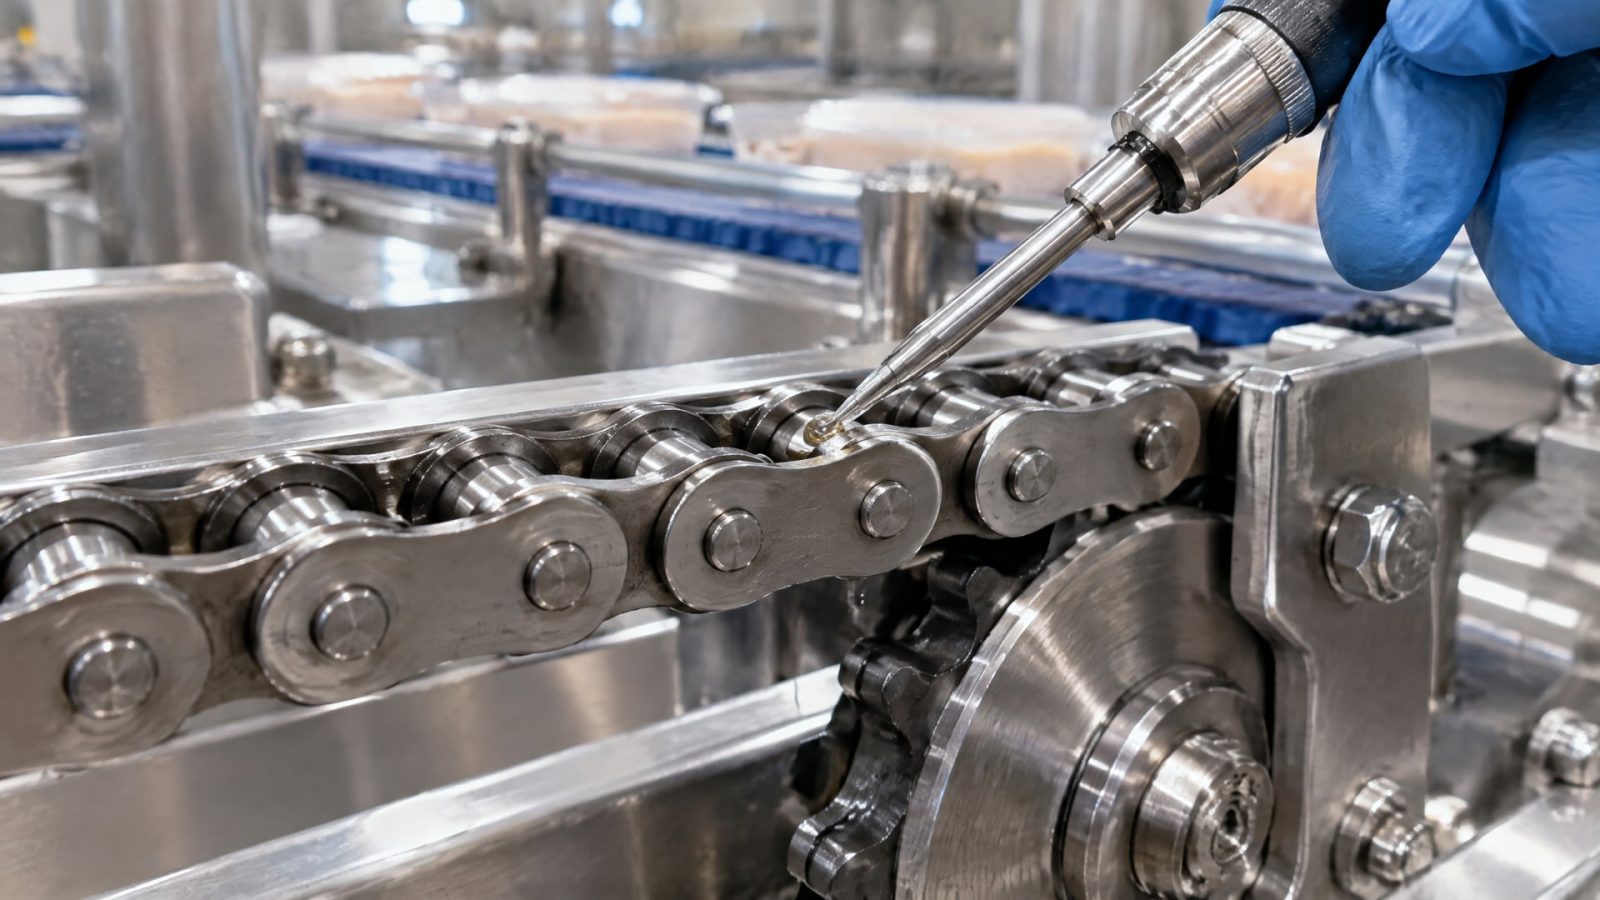
Главные из них - это узлы, расположенные над конвейером или в непосредственной близости от открытого товара.
Цепные приводы, передающие движение с редуктора на натяжители ленты конвейера, часто утекают из-за износа уплотнений. Капли масла скапливаются в звеньях цепи и разбрызгиваются при каждом обороте. Если цепь проходит над продуктом или упаковкой, загрязнение неизбежно.
Подшипники головок фасовки, упаковочных головок и линейных направляющих работают на высоких скоростях и выделяют масляный туман. Этот туман оседает на ближайших поверхностях и может попасть в зону расфасовки.
Редукторы и мотор-редукторы находятся зачастую прямо над конвейерной лентой. Течи из их корпуса или из соединений валов стекают вниз каплями, особенно в теплых цехах, где масло становится более жидким.
Уплотнения подшипников скольжения (втулки) и сальники постоянно работают на истирание. При неправильном подборе смазки или при недостаточной дозировке смазка либо быстро вытекает, либо начинает коксоваться и твердеть, создавая новые точки утечки.
Систематический контроль этих узлов - ежедневный осмотр на предмет влажных пятен, еженедельная проверка герметичности соединений, ежемесячная замена или долив смазки - помогает отловить проблему до того, как она перейдет в разряд критичной.
Как выбрать смазку для конкретного узла упаковочного оборудования
Выбор смазки для упаковочного оборудования начинается не с допуска, а с понимания условий работы узла.
На один и тот же редуктор нельзя намазать одну и ту же смазку, если работа протекает при температуре +5 °C (холодильная упаковка) или при +50 °C (горячая фасовка). Аналогично - нельзя использовать одну смазку для быстродвижущегося подшипника и для цепи, работающей на низкой скорости.
Вязкость смазки определяет ее поведение при разных температурах и скоростях. Для быстродвижущихся подшипников (свыше 1000 об/мин) нужна более жидкая смазка, иначе она будет перегреваться и окисляться. Для медленных узлов (цепи, редукторы с передачей) подходит более густая смазка, которая не вытекает так быстро.
NLGI-класс пластичной смазки указывает на консистенцию. Для упаковочного оборудования обычно применяют NLGI 2 (наиболее универсальный класс) или NLGI 1 (для легкотекущих узлов с риском утечки). NLGI 3 и выше используют редко, в основном для узлов с вертикальными зазорами, где более густая смазка просто держится в зазоре.
Адгезия - это способность смазки держаться на поверхности и не стекать вниз. Для узлов, расположенных над продуктом или первичной упаковкой, высокая адгезия критична: смазка должна оставаться на подшипнике, а не капать на ленту конвейера. Об адгезии можно судить по техническому описанию (TDS) продукта - ищи указания на адгезию по ASTM D4170 или DIN 51817.
Стойкость к вымыванию важна, если смазка может соприкоснуться с водой, конденсатом или санитарными моющими растворами. На линиях, где ежедневно проводится влажная уборка, смазка должна оставаться в узле, а не смываться в дренаж. Для таких условий подходят смазки на основе синтетических масел с хорошей адгезией и водостойкостью.
Диапазон рабочих температур узла - от минимальной (например, холодильная камера, хранение при +5 °C) до максимальной (нагрев от трения и от окружающей среды). Смазка должна оставаться текучей при минимальной температуре и сохранять структуру при максимальной. Переконцентрированная смазка будет твердеть на холоде, вязкая - коксоваться на жаре.
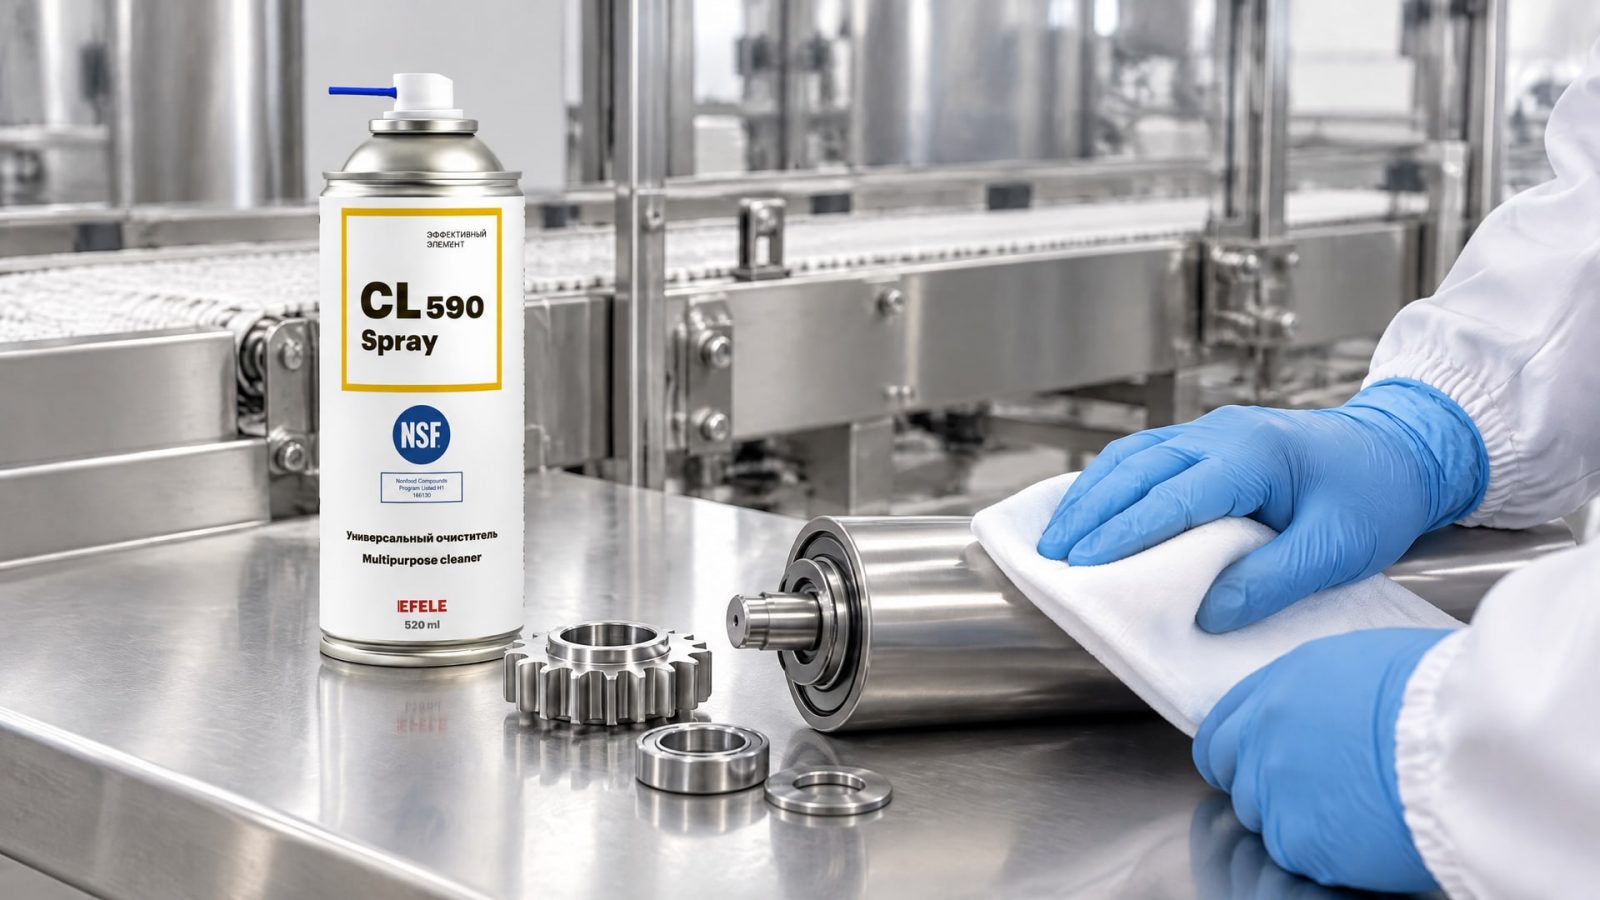
Перед нанесением новой смазки важно тщательно очистить поверхности от остатков старого материала. Это особенно критично при переходе с обычной промышленной смазки на пищевую. Если оставить хотя бы тонкий слой старого материала, он будет мешать адгезии новой смазки, вызывать микротечи и загрязнять продукт. Для этого подойдет универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1 - он удаляет остатки старой смазки, не повреждая металл и резину, и оставляет поверхность готовой к нанесению новой смазки. После очистки смазку наносят тонким слоем, буквально пропитывая зазоры и избегая избытка.
Инженерные меры защиты и техническое обслуживание
Даже правильно выбранная и правильно нанесенная смазка не гарантирует отсутствие загрязнения, если оборудование не защищено конструктивно.
На любой упаковочной линии должны быть установлены защитные экраны и кожухи.
Экран под цепным приводом, натянутый из пластика или нержавеющей стали, перехватывает капли, прежде чем они упадут на конвейер. Экран должен иметь дренажное отверстие в нижней точке, чтобы скопившееся масло не лужило, а стекало в канал отвода. Это позволяет снизить риск каплепадения на 80-90 % даже при старой смазке, которая течет сильнее.
Герметичные кожухи редукторов, мотор-редукторов и шпиндельных головок защищают узлы от попадания в них влаги и загрязнений снаружи, а также предотвращают утечку смазки наружу. Если кожух неплотный, его нужно отремонтировать или заменить перед запуском чистовой линии.
Регулярное техническое обслуживание узлов - ежедневный осмотр, еженедельная проверка герметичности, ежемесячная замена смазки в открытых узлах (например, в цепях) - позволяет отловить проблему на ранней стадии. Если из подшипника начинает вытекать смазка, это может означать износ уплотнения или неправильный выбор материала. Проблема решается только заменой уплотнения или переходом на более вязкую смазку.
Правильная дозировка смазки часто недооценивается. Избыток смазки работает как абразив: он скапливается в зазорах, нагревается, коксуется и блокирует движение. Это ускоряет износ узла и приводит к утечкам. Недостаток смазки вызывает фреттинг (микроскопические колебания и трение без смазки), что также ускоряет износ уплотнений и приводит к течам. Оптимальная дозировка - это тонкая пленка смазки в зазорах, которая обновляется при каждом обороте или цикле работы узла.
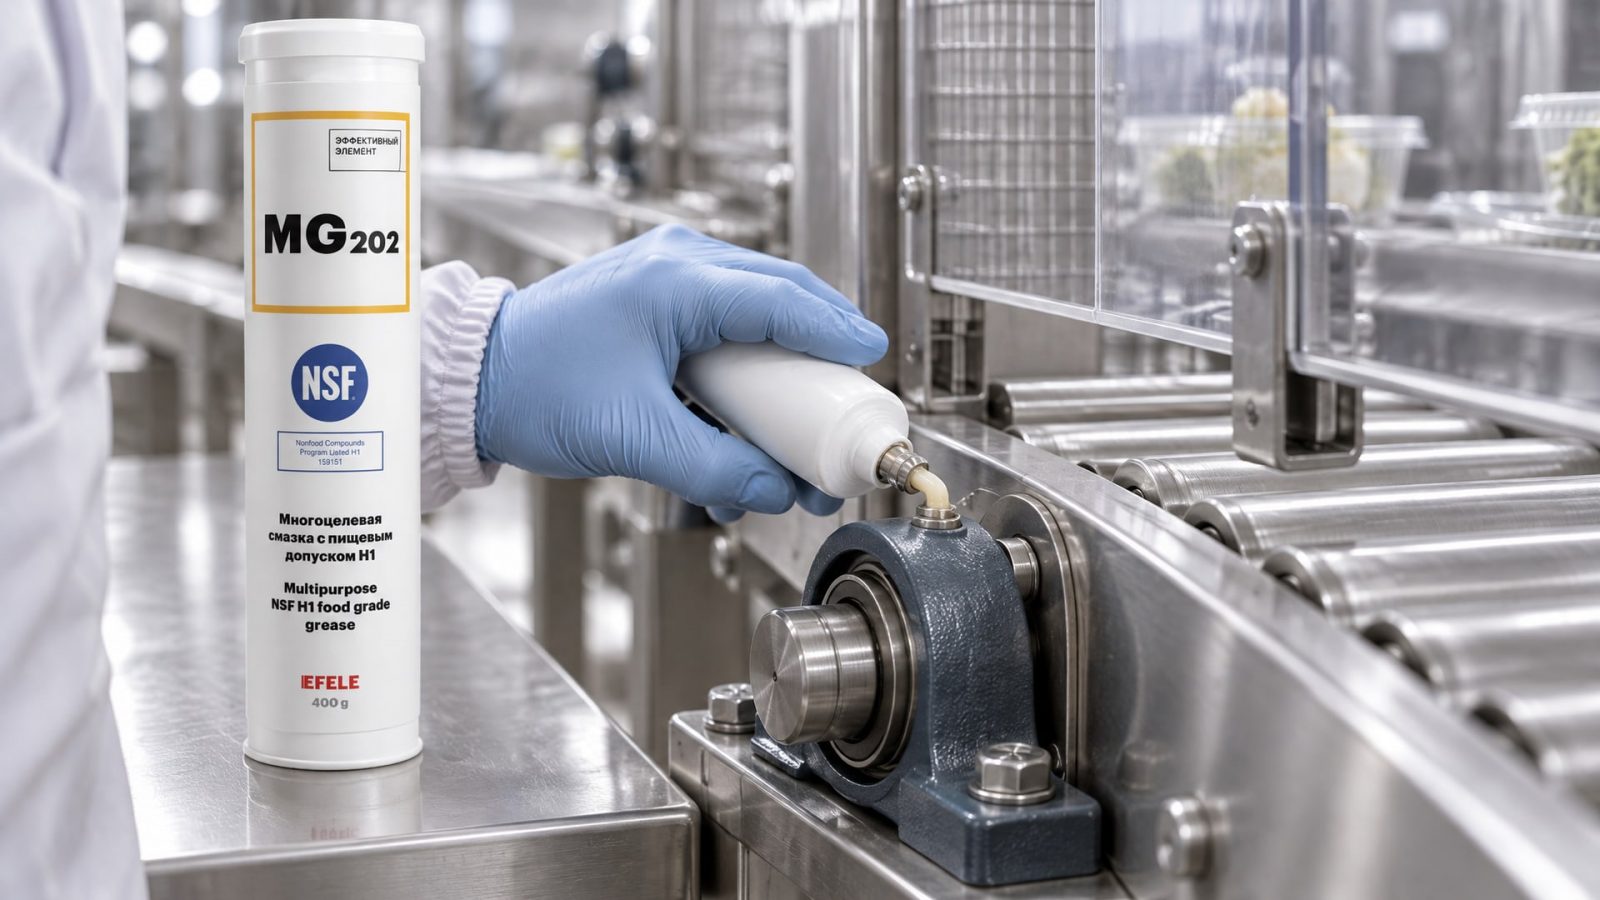
Для многоцелевых узлов, где возможен случайный контакт смазки с продуктом, рекомендуется использовать пластичную смазку EFELE MG-202 с допуском NSF H1. Она обеспечивает стабильное смазывание при температурах от -30 до +80 °C, хорошо держится на поверхности благодаря высокой адгезии и устойчива к вымыванию при влажной уборке. Применение H1-смазки в сочетании с экранами и регулярным обслуживанием снижает риск загрязнения до минимума.
ISO 21469 и расширенный контроль гигиены
Помимо класса допуска NSF, существует стандарт ISO 21469, который охватывает не только состав и свойства самой смазки, но и весь цикл ее жизни: производство, упаковка, хранение, транспортировку и применение на предприятии.
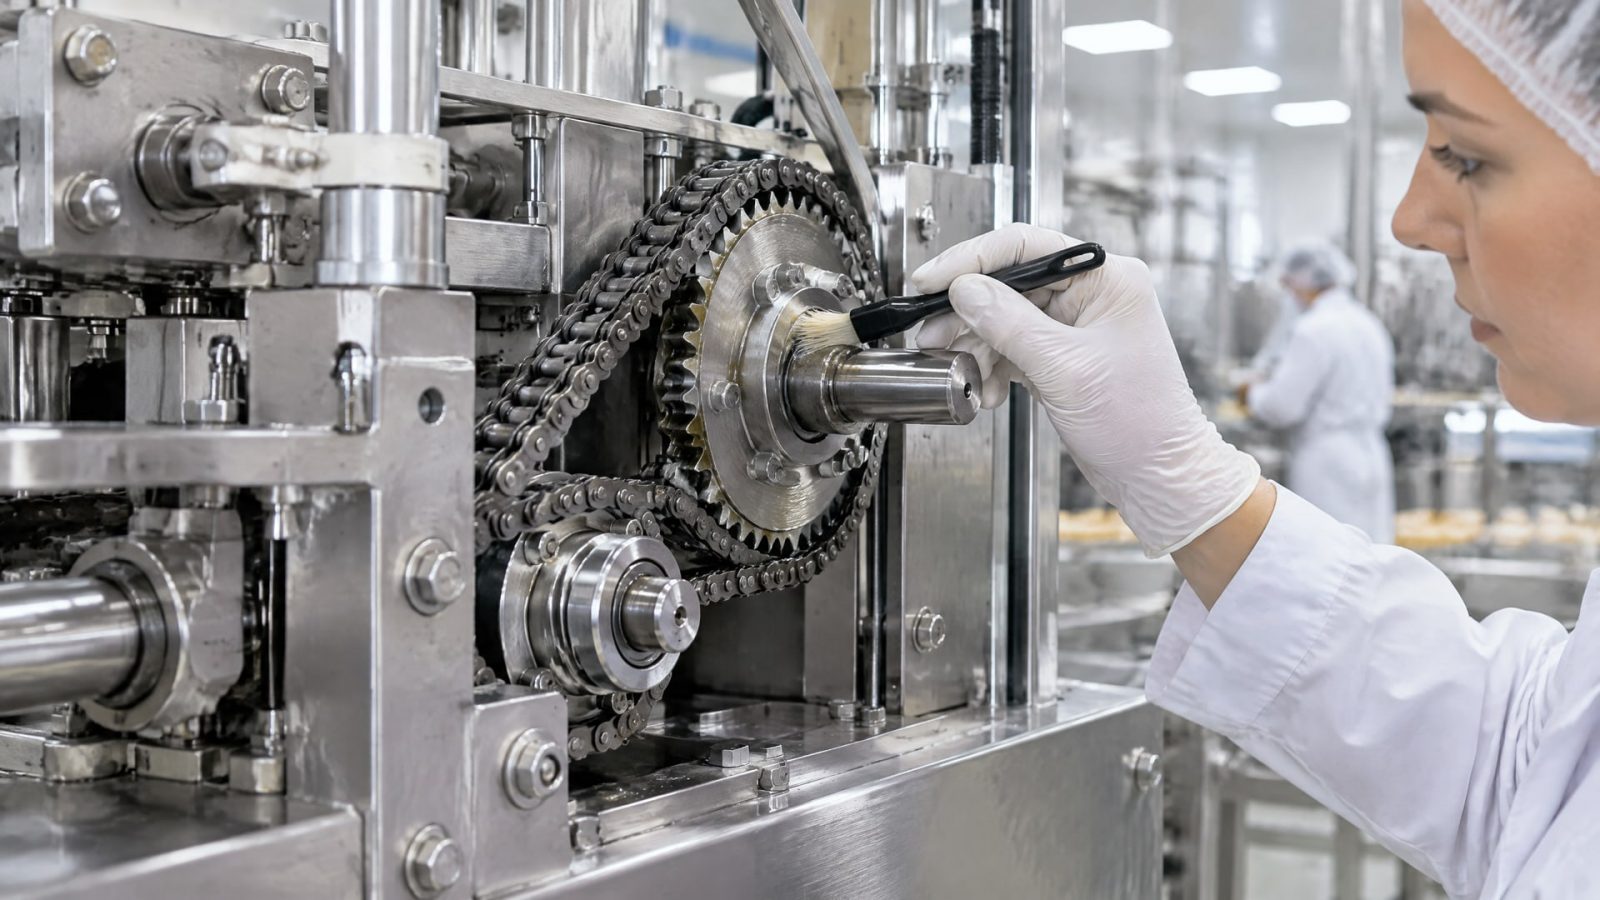
ISO 21469 требует, чтобы производитель смазки имел сертифицированную систему HACCP, документировал все ингредиенты и их источники, проводил микробиологические тесты, соблюдал правила гигиены при розливе и упаковке. На предприятии-пользователе это означает, что смазка остается чистой не только до открытия канистры, но и после: тару нужно хранить в чистом, сухом месте, не смешивать разные продукты в одной емкости, следить за сроками годности.
ISO 21469 не заменяет NSF H1. Оба стандарта действуют параллельно. ISO 21469 дает гарантию на процесс производства и хранения смазки, а NSF H1 гарантирует, что даже если смазка случайно попадет в продукт, она не нанесет вреда.
На практике это выглядит так: закупщик выбирает смазку с обоими допусками (H1 и ISO 21469), требует от поставщика сертификаты и техническую документацию, хранит смазку в чистых и прохладных условиях, а на производстве контролирует, чтобы смазка попадала только в узлы, а не в продукт.
Типичные ошибки при выборе и применении
Ошибка 1: использование универсальной "пищевой" смазки везде, где приходится смазывать пищевое оборудование.
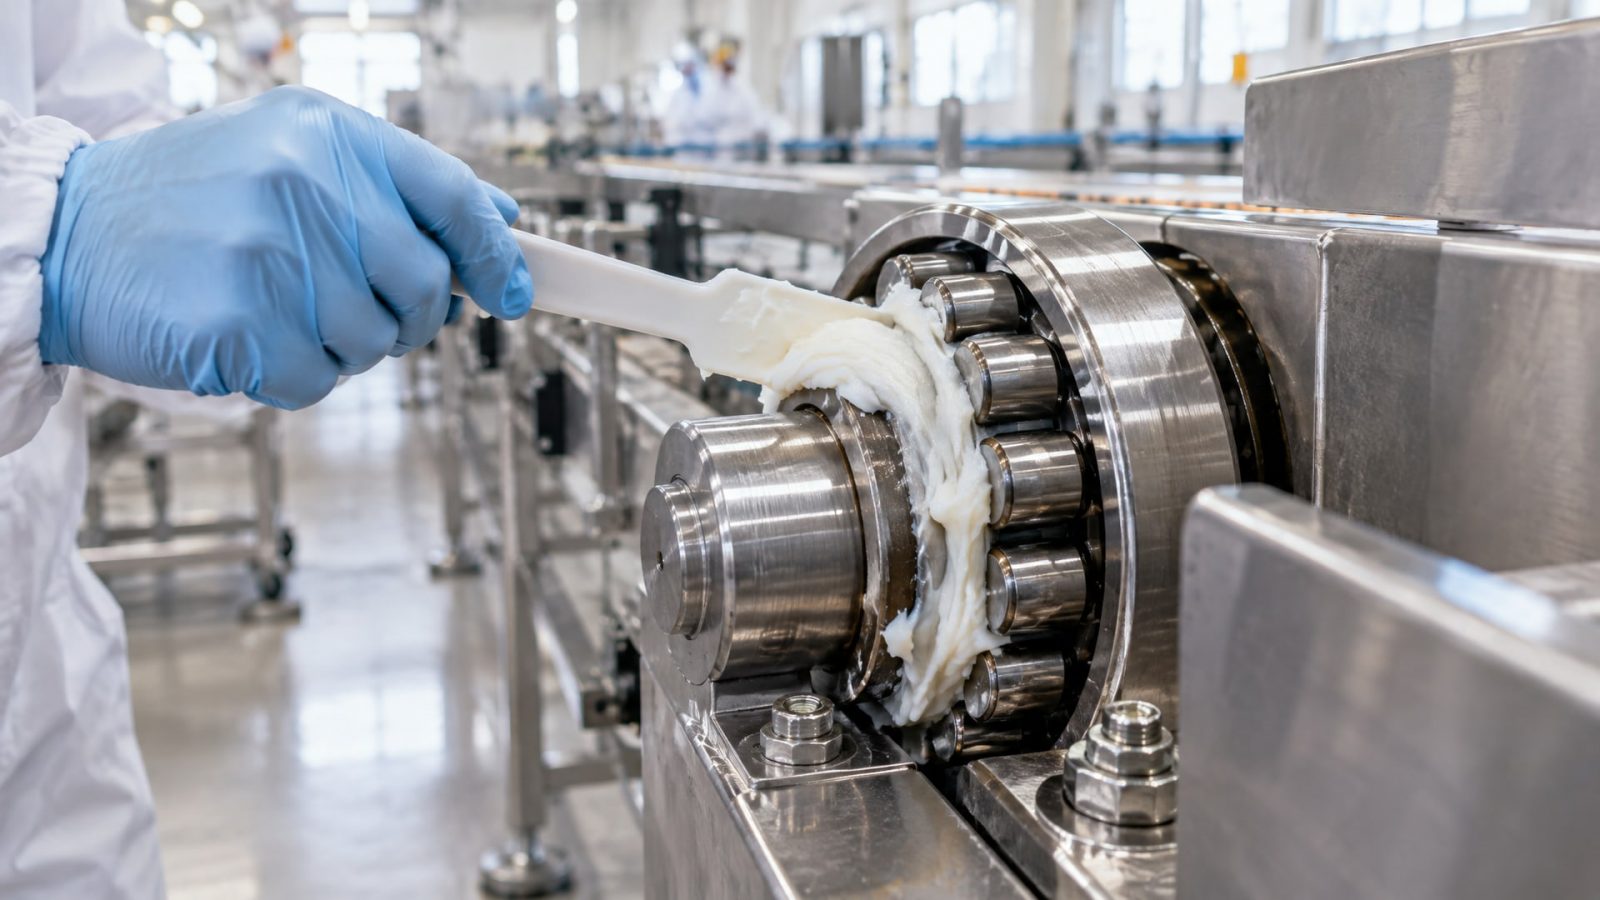
На самом деле смазку выбирают под конкретный узел и условия работы. Универсальная смазка может быть переупругой для быстрых подшипников и недостаточно липкой для цепи.
Ошибка 2: предположение, что H1 означает нулевой риск загрязнения. Класс H1 допускает случайный контакт до 10 ppm. Если смазка хронически течет (например, из-за сломанного сальника), это уже перестает быть "случайным контактом", и продукт считается загрязненным. Проблема решается только ремонтом узла.
Ошибка 3: отсутствие переподготовки рабочих при переходе на новую смазку. Если ранее применялась обычная смазка без допусков, рабочие привыкли наносить ее в больших количествах. При переходе на H1 нужно переучить персонал: H1-смазку наносят тоньше, потому что даже небольшой избыток может начать капать в продукт.
Ошибка 4: игнорирование требований по очистке оборудования перед запуском с H1. Если оставить остатки старой смазки, она будет загрязнять новую и вызывать утечки. Переход на H1 требует полной переборки и промывки узлов.
Ошибка 5: выбор смазки только по допуску, без учета условий узла. На холодильной линии (5 °C) смазка, выбранная для горячей фасовки (50 °C), будет твердеть и не подходить на смазывание. Наоборот, смазка для холода может стать слишком жидкой в тепле и протечь.
Часто задаваемые вопросы
Что означает допуск NSF H1?
NSF H1 - это допуск на случайный, непреднамеренный контакт смазки с пищей или упаковкой в количествах до 10 ppm (10 граммов на 1 тонну продукта, или 0,001 %). Это не разрешение на утечки, а страховка, если что-то все же произойдет. Правильная смазка в сочетании с конструктивной защитой (экраны, герметичные кожухи) исключает даже такой минимальный контакт.
Можно ли применять H1-смазку вместо обычной промышленной?
Нет, если нет необходимости. H1-смазка дороже обычной, и ее наносят в меньших количествах. Если узел находится далеко от продукта и защищен кожухом, можно обойтись обычной смазкой. Выбор класса диктуется рискогемом HACCP-анализом конкретной линии.
Нужна ли особая подготовка при переходе с обычной смазки на H1?
Да, оборудование должно быть тщательно очищено. Остатки старой смазки загрязнят новую и вызовут утечки. Все узлы, соприкасающиеся с H1-смазкой, промываются, протираются и просушиваются перед нанесением нового материала.
Какой NLGI-класс выбрать для упаковочного оборудования?
Чаще всего используют NLGI 2 (универсальный вариант) или NLGI 1 (для узлов с риском утечки и быстровращающихся подшипников). NLGI 3 применяют редко, в основном для вертикальных зазоров и узлов со слабой герметизацией.
Как часто нужно менять H1-смазку на упаковочной линии?
Частота замены зависит от условий узла и интенсивности работы. Обычно смазку в открытых узлах (цепи) меняют каждые 1-3 месяца, в закрытых узлах (редукторы) - один раз в год или по мере необходимости. Контроль проводят еженедельно: если смазка потемнела, загустела или начала течь, ее меняют досрочно.
Заключение
Смазка не попадает в продукт упаковочного оборудования не потому, что пищевая смазка "волшебна", а потому что правильно выбранный материал работает в сочетании с инженерными мерами защиты и регулярным техническим обслуживанием. Класс NSF H1 гарантирует, что даже если случайный контакт произойдет, продукт останется безопасным. Но основная задача - исключить сами утечки через экраны, герметичные кожухи, правильную дозировку и контроль узлов.
Первый шаг - провести анализ рисков HACCP для вашей линии и определить, какие узлы требуют H1. Второй - очистить и переоборудовать эти узлы, выбрав смазку под конкретные условия температуры, скорости и нагрузки. Третий - обучить рабочих правилам нанесения и контроля, внедрить еженедельный осмотр и ежемесячное техническое обслуживание. Это кажется трудоемким, но на практике окупается за счет отсутствия претензий к качеству и признания продукта органами пищевого надзора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы безопасно и эффективно, избегая повреждений крепежа.
Узнайте, чем смазать секатор, чтобы он служил годами, сохраняя остроту лезвий и плавность хода.
Контроль СОЖ позволяет снизить расход водосмешиваемых эмульсий и улучшить качество обработки без потери производительности.