
Защита внутренних диаметров: подготовка поверхности перед нанесением твердосмазочного покрытия
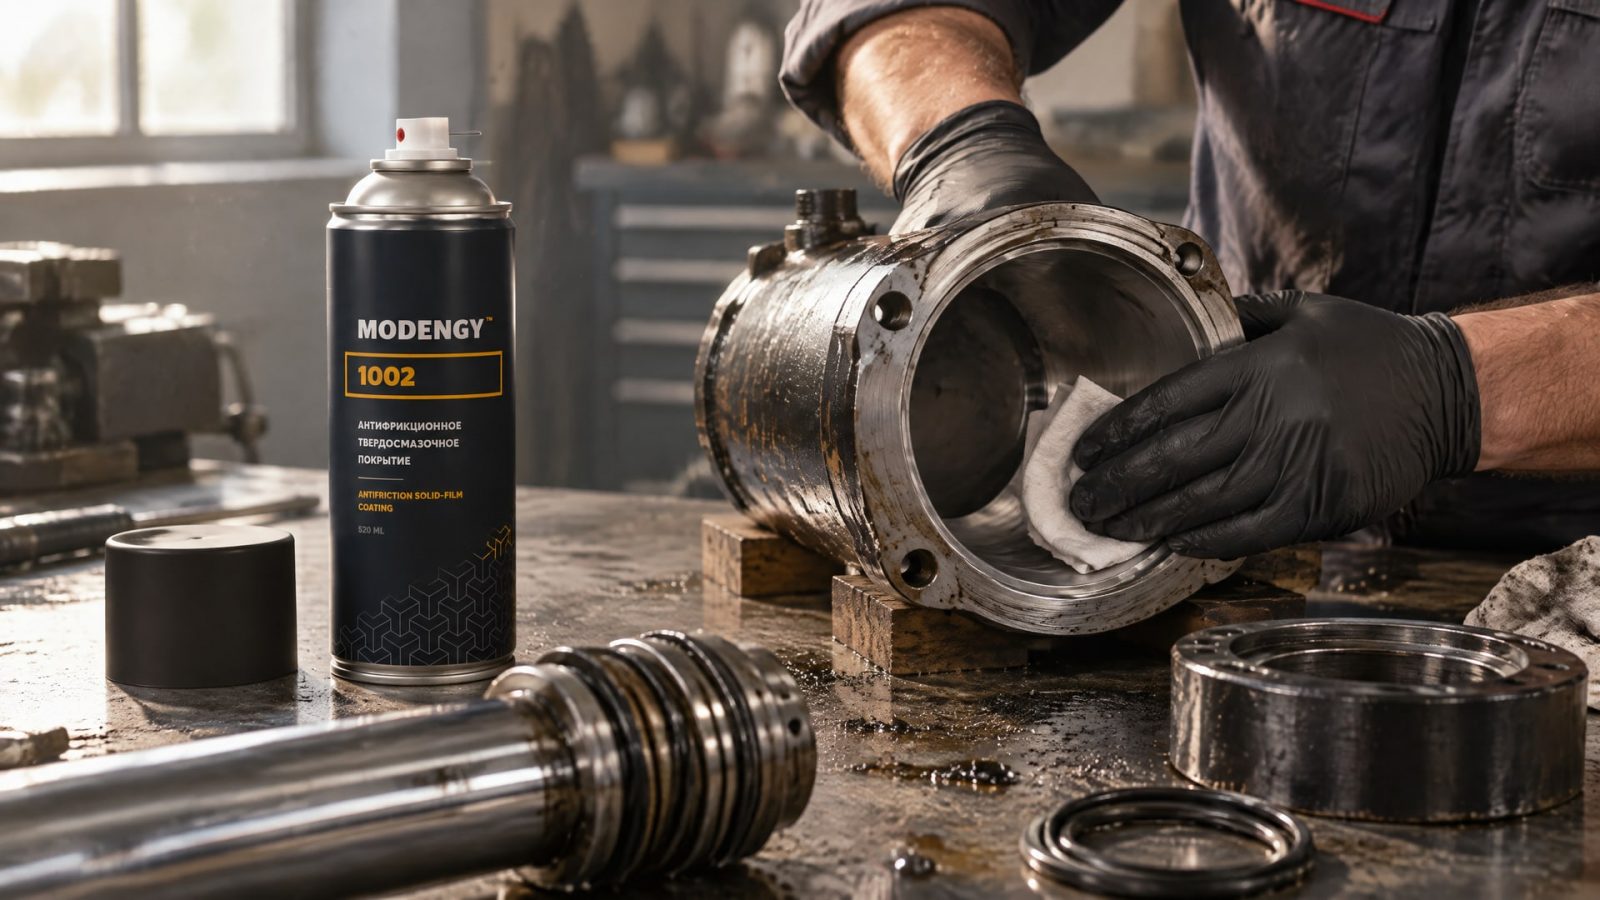
Для надежной защиты внутренних диаметров перед нанесением антифрикционного твердосмазочного покрытия недостаточно просто обезжирить деталь. Поверхность нужно очистить от масла, ржавчины, окалины и пыли, механически подготовить до требуемого профиля, а затем проверить ее состояние и условия нанесения. Если система покрытия предусматривает химическую предварительную обработку, в процесс включают фосфатирование или другой подходящий способ создания подслоя.
Статья поможет инженерам, техническим специалистам и закупщикам определить последовательность подготовки отверстий и внутренних каналов, разобраться в назначении абразивной обработки и фосфатирования, а также учесть факторы, влияющие на адгезию твердосмазочных покрытий. Отдельное внимание уделено контролю качества: внутри детали важно обеспечить не только чистоту, но и равномерность подготовки по всей обрабатываемой поверхности.
Почему подготовка поверхности определяет адгезию твердосмазочного покрытия
Адгезия антифрикционного покрытия зависит не только от его состава.
Загрязнения, неровности и дефекты поверхности могут помешать равномерному нанесению и сцеплению покрытия с металлом. Поэтому для защиты внутренних диаметров сначала задают требования к состоянию поверхности, а уже затем выбирают способ очистки и механической обработки.
Подготовка должна удалить масло, грязь, ржавчину, окалину и другие загрязнения. После очистки поверхность механически активируют: для сухопленочных смазок важен подходящий профиль, а не зеркальная гладкость. В рекомендациях по нанесению таких покрытий указана предварительная шероховатость 32 rms или грубее. Это ориентир, который нужно сверять с требованиями конкретной системы и технологическим процессом.
Внутреннее отверстие требует отдельного внимания. Снаружи результат очистки обычно проще осмотреть, тогда как в канале загрязнения или следы абразива могут остаться на участках, куда инструмент и поток воздуха воздействуют неравномерно. Поэтому при подготовке внутренних поверхностей контролируют не только входную кромку, но и всю рабочую длину отверстия.
Если узел работает с риском вымывания смазочного материала, фреттингом или затрудненным холодным пуском, качество подготовки нельзя считать второстепенной операцией: дефекты сцепления могут привести к нестабильной работе покрытия. Для систем с MODENGY 1002 вопрос адгезии также решают на этапе подготовки поверхности, поскольку именно чистота и профиль основы создают условия для равномерного нанесения и долговечной работы твердосмазочного слоя.
До начала работ требования фиксируют в технологической документации. В ней указывают способ очистки, ожидаемый профиль, допустимые дефекты и метод контроля. Такой порядок помогает согласовать действия производства, службы качества и снабженца до закупки абразива, оборудования или услуг по подготовке.
Как очистить внутренний диаметр перед нанесением покрытия
Очистку начинают с удаления загрязнений, которые мешают механической обработке и нанесению покрытия.
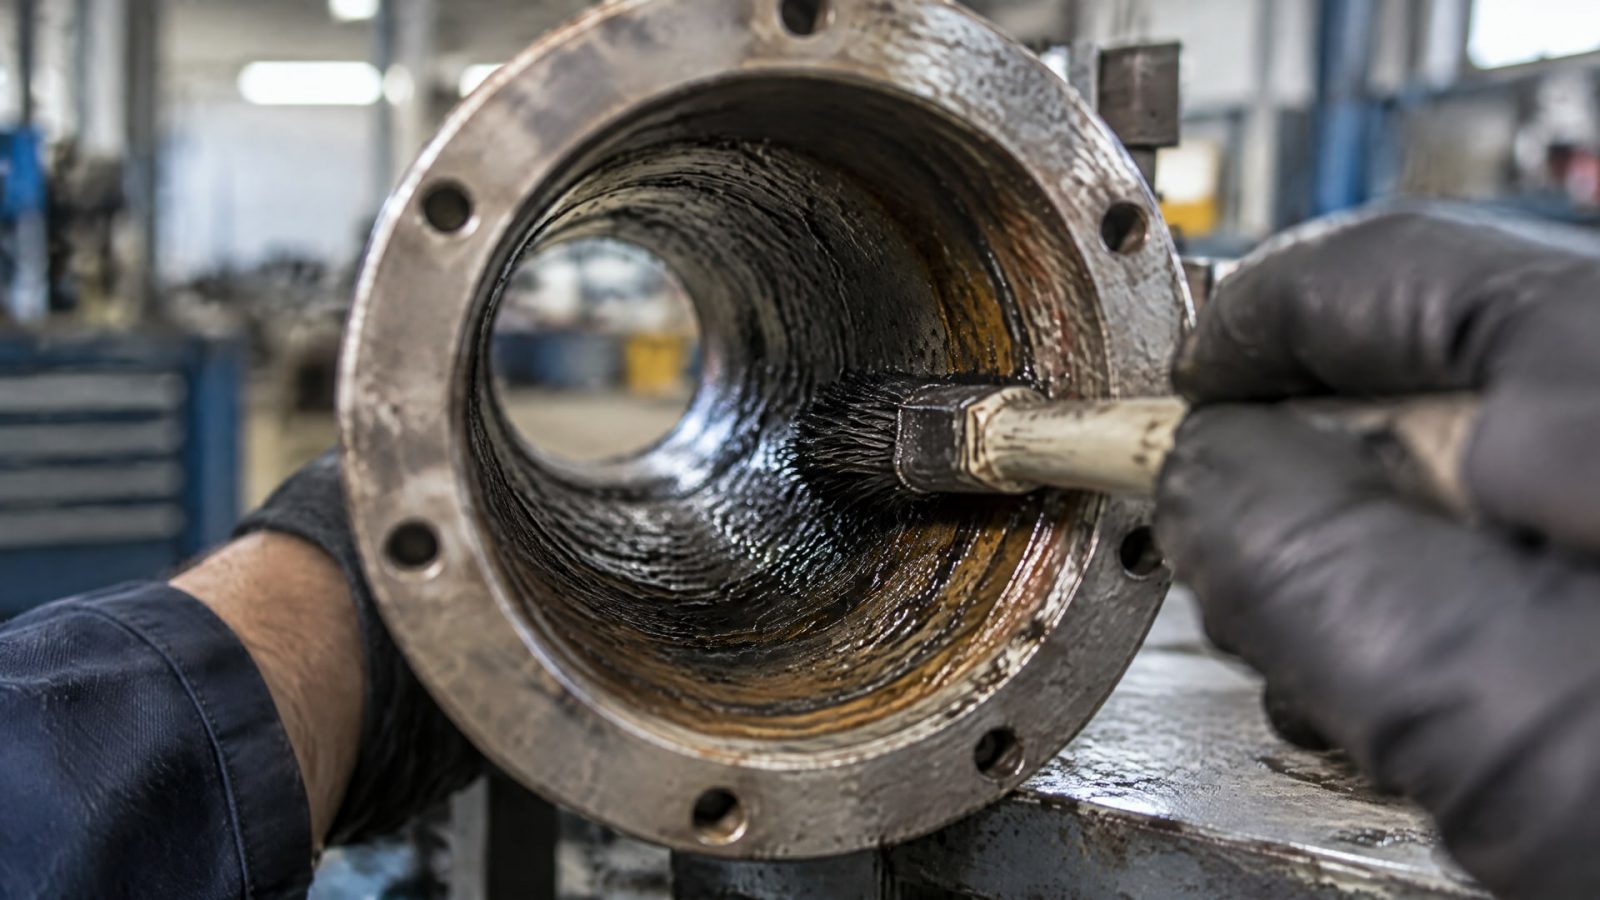
К ним относятся масло, грязь, ржавчина, окалина и остатки абразива. Если начать абразивную обработку по загрязненной поверхности, масло или другие загрязнения могут распределиться по металлу и усложнить последующую очистку.
Для внутренних диаметров заранее определяют, как будет обрабатываться вся поверхность отверстия. Важно подобрать способ, который обеспечивает воздействие на глубине, а не только у входа. После обработки проверяют, не остались ли в канале пыль, частицы абразива или продукты коррозии. Простая продувка сама по себе не подтверждает, что загрязнения удалены: результат нужно оценивать по всей доступной поверхности и в соответствии с принятой процедурой контроля.
На участках со сложной геометрией полезно до запуска серии проверить технологию на пробной детали или образце. Это позволяет оценить, насколько равномерно очищается внутренняя поверхность и не остаются ли необработанные зоны. Такой шаг особенно важен, если доступ к отверстию ограничен или его длина затрудняет визуальную оценку.
Для организации контроля применяют стандарты серий ISO 8501, ISO 8502, ISO 8503 и ISO 8504. Они охватывают визуальную оценку состояния поверхности, контроль загрязнений, оценку профиля и общие принципы подготовки. Конкретный метод выбирают под деталь и производственный процесс: один способ проверки не заменяет контроль остальных параметров.
Перед нанесением покрытия инженер сверяет фактическое состояние поверхности с заданными требованиями. Если обнаружены масло, пыль, ржавчина или участки с недостаточным профилем, деталь возвращают на соответствующую операцию подготовки. Наносить покрытие поверх сомнительно очищенной поверхности не следует: дальнейший контроль не устранит дефект, сформировавшийся на подготовительном этапе.
Абразивная обработка внутренних поверхностей
Абразивоструйная или стеклоструйная обработка помогает создать профиль, необходимый для адгезии сухопленочного покрытия.
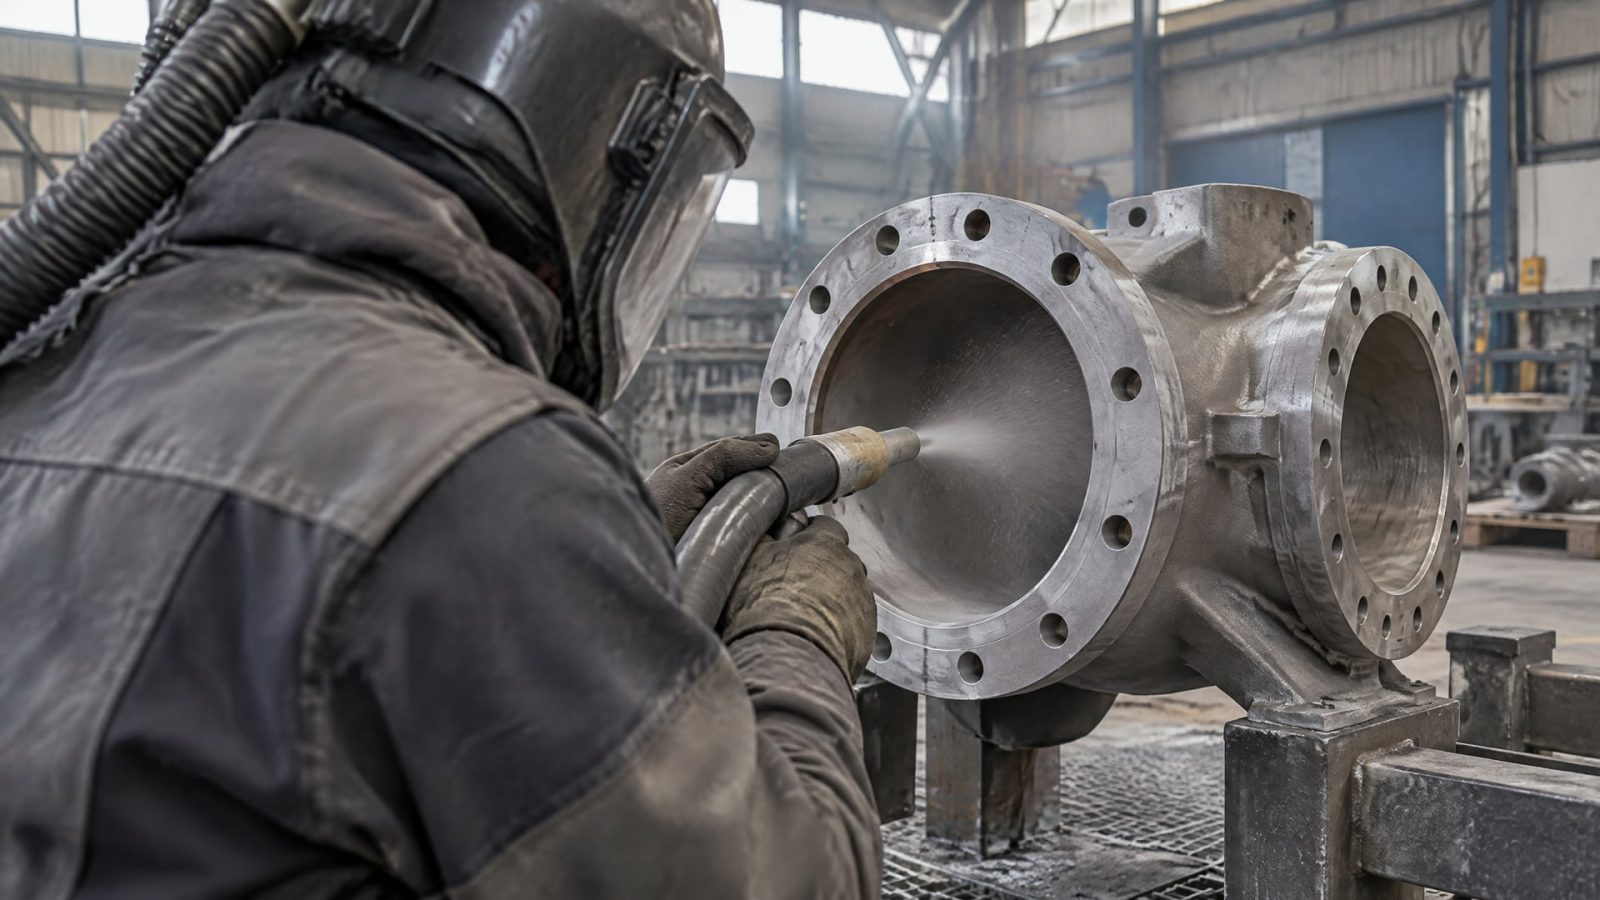
Подготовка должна быть равномерной: выраженная шероховатость на входе и гладкая поверхность в глубине отверстия не дают одинаковых условий нанесения по всей детали. Поэтому режим обработки и способ подачи абразива выбирают с учетом геометрии внутреннего диаметра.
В качестве ориентира для сухопленочных смазок приводится предварительная шероховатость 32 rms или грубее. Другой пример требований к подготовке стали содержится в руководстве IMO для систем защитных покрытий: степень подготовки Sa 2½ и профиль поверхности 30–75 мкм. Эти параметры относятся к указанным в руководстве защитным системам, поэтому их нельзя автоматически переносить на любое антифрикционное покрытие. Рабочие требования нужно согласовать с документацией на конкретную систему.
Пескоструй для антифрикционного покрытия выбирают не по принципу «чем грубее, тем лучше», а по требуемому профилю и возможности обработать поверхность равномерно. Избыточная шероховатость или необработанные зоны могут стать причиной нестабильного результата. Внутри отверстий отдельно оценивают возможность удалить пыль и абразив после обработки, не оставив их в канале.
Практически процесс строят поэтапно:
Выбирают абразивную или стеклоструйную обработку с учетом геометрии детали.
Проверяют, что метод обеспечивает равномерную обработку рабочей длины отверстия.
Удаляют остатки абразива и пыль после механической подготовки.
Контролируют профиль поверхности подходящим методом.
Сверяют результат с требованиями покрытия и технологической документацией.
Если внутренний диаметр мал или канал имеет сложную форму, способ контроля также нужно продумать заранее. Оценка только наружной поверхности не подтверждает, что внутри получен нужный профиль. Результаты пробной обработки помогают определить, можно ли стабильно выполнять операцию в серийном производстве.
Фосфатирование перед покрытием: когда нужен подслой
Фосфатирование перед покрытием применяют как один из способов улучшить сцепление с металлом и повысить коррозионную стойкость системы.
Фосфатный слой формирует поверхность с большим количеством точек, за которые может закрепляться последующее покрытие. Это не универсальная обязательная операция: ее необходимость зависит от материала детали, состава покрытия и условий эксплуатации.
Один из описанных протоколов предварительной обработки включает обезжиривание, выдержку в 1–2% растворе фосфорной кислоты при pH 2–4, затем ополаскивание и сушку. Эти параметры относятся к конкретному протоколу и не должны восприниматься как универсальная инструкция для любых деталей. Перед внедрением процесса необходимо сверить технологию с требованиями выбранной системы покрытия и особенностями материала.
Кроме фосфатирования, для создания подслоя применяют хроматирование и безхромовые методы. Выбор зависит от требований к покрытию и производственных ограничений. Если химическая обработка не предусмотрена системой, добавлять ее только ради самой операции не нужно: дополнительный этап должен быть обоснован технологически.
При обработке внутренних диаметров важно обеспечить контакт раствора с поверхностью по всей рабочей длине и организовать последующее ополаскивание. Остатки технологического раствора или недостаточная сушка могут повлиять на дальнейшее нанесение. Поэтому для деталей с отверстиями проверяют не только сам факт фосфатирования, но и повторяемость обработки внутри канала.
Перед включением фосфатирования в маршрут производства инженер уточняет:
Предусматривает ли выбранная система покрытия химическую предварительную обработку.
Какой способ фосфатирования или альтернативный подслой допустим для детали.
Как контролируются обработка, ополаскивание и сушка внутренних поверхностей.
Какие критерии приемки применяются перед нанесением покрытия.
Таким образом, фосфатирование рассматривают как часть согласованной системы подготовки, а не как замену очистке или механической активации. Оно не компенсирует масло, ржавчину, пыль и дефекты профиля.
Условия после абразивоструйной обработки
После абразивной очистки важно не допустить появления видимой ржавчины до нанесения покрытия.
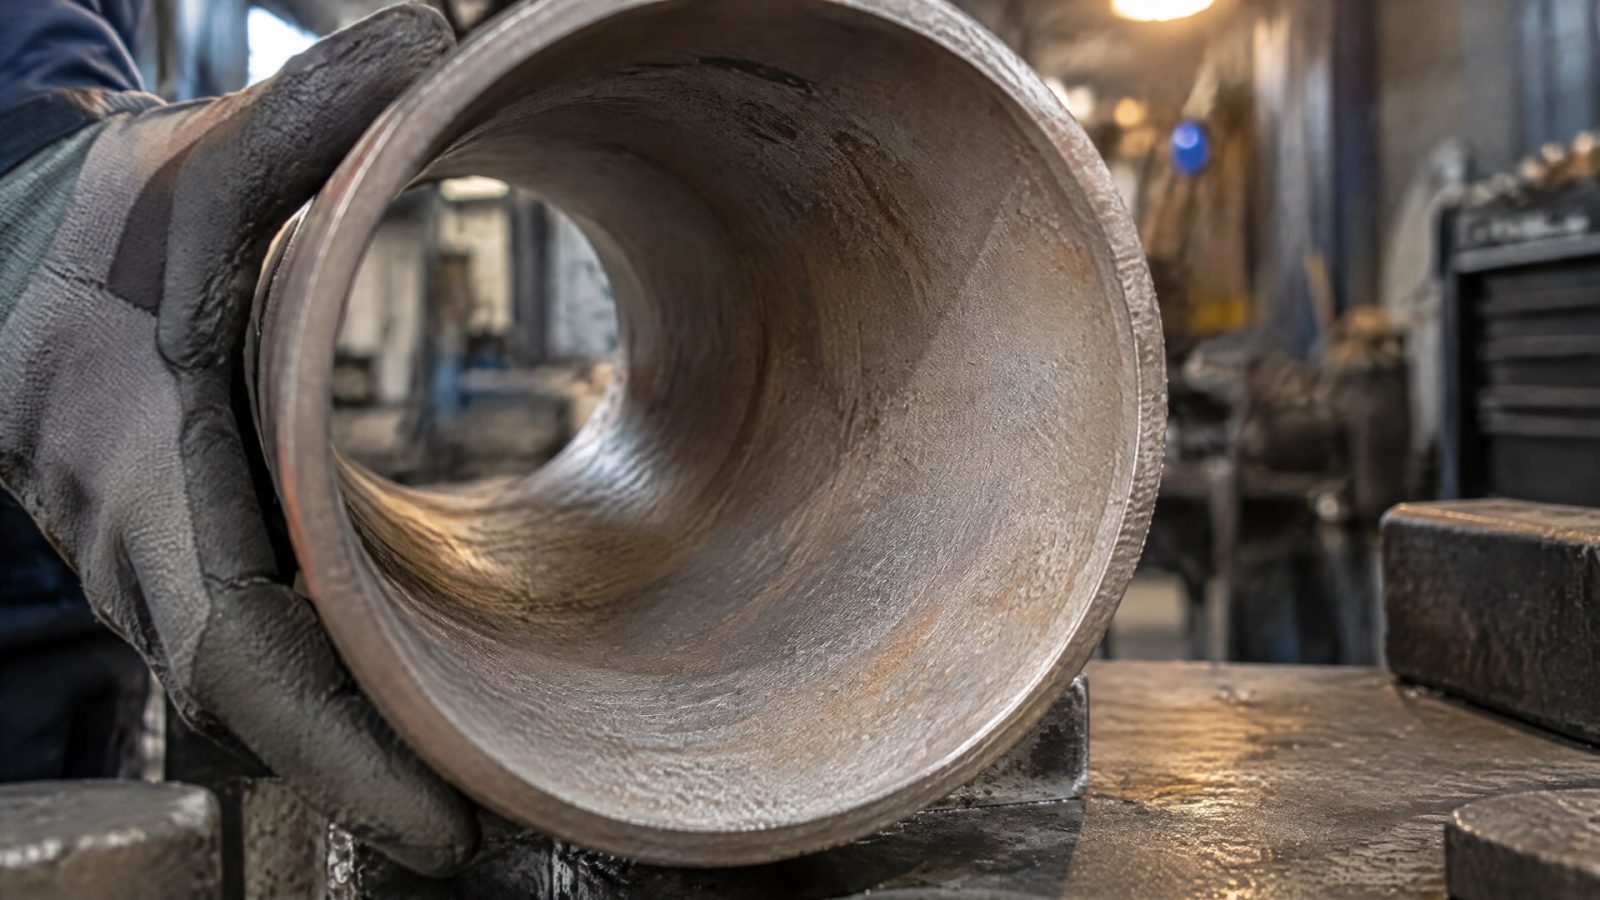
На свежеподготовленной поверхности состояние металла может измениться под действием окружающей среды, поэтому обработку и нанесение планируют как связанные операции. Если между ними возникает задержка, поверхность повторно осматривают и при необходимости подготавливают заново.
В технических рекомендациях по подготовке указано, что относительная влажность должна быть не выше 85%, а температура стали должна превышать точку росы минимум на 3°C. Эти значения помогают оценить условия перед нанесением, но их применимость следует сверять с требованиями конкретного процесса и покрытия. Замеры проводят рядом с деталью и в момент, когда поверхность готова к нанесению.
Внутренние поверхности не всегда находятся в тех же условиях, что и наружная часть детали. В канале может сохраняться пыль или влага после очистки, поэтому перед нанесением проверяют его состояние, а не ограничиваются измерениями в цехе. Если деталь успела покрыться видимой ржавчиной, наносить антифрикционное покрытие без повторной оценки поверхности нельзя.
Для стабильного процесса в маршрут включают фиксацию условий и времени между операциями. Это позволяет связать результат с конкретными этапами: абразивной обработкой, очисткой, контролем и нанесением. Для снабженца такая последовательность также полезна при выборе оборудования и расходных материалов: требования к микроклимату и контролю становятся понятны до запуска закупки.
Перед нанесением проверяют, что:
На поверхности нет видимой ржавчины, масла, пыли и остатков абразива.
Относительная влажность не превышает 85%, если это условие применимо к выбранному процессу.
Температура стали минимум на 3°C выше точки росы.
Подготовленный профиль соответствует требованиям системы покрытия.
Внутренний диаметр осмотрен по всей доступной рабочей длине.
Контроль качества и последовательность работ
Контроль подготовки поверхности строят по заданным критериям, а не только по визуальному впечатлению от наружной стороны детали.
Стандарты серии ISO 8501, ISO 8502, ISO 8503 и ISO 8504 помогают разделить контроль на оценку состояния поверхности, загрязнений и профиля. Для внутренних диаметров заранее определяют, каким способом можно проверить каждый параметр на глубине отверстия.
Удобная последовательность процесса выглядит так: очистка и обезжиривание, механическая подготовка, удаление пыли и абразива, при необходимости фосфатирование, контроль состояния поверхности и нанесение покрытия. Этапы могут отличаться в зависимости от системы, поэтому маршрут согласуют с ее требованиями. Например, фосфатирование не включают автоматически, если выбранный процесс его не предусматривает.
В технологической карте фиксируют способ подготовки, требуемый профиль, допустимое состояние поверхности и порядок приемки. Если предусмотрена химическая обработка, отдельно описывают ее контроль, ополаскивание и сушку. Для абразивной очистки указывают требования к климатическим условиям: в качестве ориентиров используются относительная влажность не выше 85% и температура стали минимум на 3°C выше точки росы, если эти ограничения соответствуют применяемому процессу.
При приемке внутреннего диаметра проверяют:
Отсутствие масла, грязи, ржавчины, окалины и абразивной пыли.
Равномерность механической обработки по длине отверстия.
Соответствие профиля требованиям выбранного покрытия.
Выполнение предусмотренного фосфатирования или другого химического этапа.
Соблюдение условий между подготовкой и нанесением.
Если требования заданы до начала работ, проще оценить результат, повторить успешный режим и выявить причину отклонения. Это также помогает сравнивать предложения подрядчиков и поставщиков оборудования: закупщик может сверять не только стоимость операции, но и состав работ, способы контроля и соответствие технологическим условиям.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие на просто обезжиренную деталь?
Нет. Для сухопленочных твердосмазочных покрытий одной очистки недостаточно: поверхность также механически подготавливают, чтобы получить подходящий профиль для адгезии. В рекомендациях для таких покрытий указана шероховатость 32 rms или грубее. Точные требования следует сверить с документацией конкретной системы.
Нужен ли пескоструй перед антифрикционным покрытием?
Абразивоструйная обработка применяется как один из способов механической подготовки; также используют стеклоструйную обработку. Выбор зависит от геометрии детали и требований к профилю. Для внутренних диаметров важно, чтобы обработка охватывала всю рабочую длину, а после нее в канале не оставались абразив и пыль.
Обязательно ли фосфатирование перед покрытием?
Нет. Фосфатирование может улучшить адгезию и коррозионную стойкость, но его применяют не для каждой системы. Решение зависит от типа покрытия, материала детали и требований к эксплуатации. Если процесс предусматривает фосфатирование, контролируют обработку всей поверхности, ополаскивание и сушку, включая внутренние участки.
Какие условия учитывать после абразивной очистки?
После подготовки поверхность защищают от повторного загрязнения и появления видимой ржавчины. В технических рекомендациях указаны относительная влажность не выше 85% и температура стали минимум на 3°C выше точки росы. Эти параметры нужно применять с учетом требований конкретного процесса и покрытия, контролируя также состояние внутренней поверхности детали.
Заключение
Защита внутренних диаметров начинается с требований к поверхности: нужно удалить загрязнения, обеспечить подходящий профиль и проверить чистоту всей рабочей зоны. Абразивная обработка, фосфатирование и контроль микроклимата решают разные задачи, поэтому их состав и последовательность определяют по требованиям выбранной системы покрытия.
Следующий шаг для инженера - зафиксировать в технологической карте метод очистки, критерии профиля, порядок контроля внутреннего канала и условия нанесения. Затем стоит проверить маршрут на детали или образце и сверить результат с требованиями покрытия до запуска серийной обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая смазка с консервационными свойствами: как выбрать подходящий состав для оборудования.
Узнайте, как выбрать негигроскопичную пищевую смазку для оборудования, учитывая водостойкость, условия работы и пищевой статус.
Защита оборудования от коррозии при простое пищевого производства: выбор смазок, консервация, учет влажности и мойки.