
Антифрикционное покрытие: толщина слоя и точные посадочные размеры
Толщину антифрикционного покрытия нужно учитывать при проектировании точных посадок: слой изменяет размеры детали, а на сопряжении двух покрытых поверхностей может уменьшить зазор или создать натяг. Для многих твердосмазочных покрытий указывают рабочий диапазон 5-20 мкм, но конкретное значение зависит от материала и задачи. Поэтому посадку рассчитывают с учетом толщины покрытия и ее возможного разброса, а после нанесения проверяют фактические размеры.
Статья полезна инженерам, технологам и снабженцам, которые выбирают твердосмазочное покрытие и способ его нанесения для деталей с жесткими допусками. Разберем, как слой влияет на размеры отверстий и валов, что учитывать в размерной цепи и чем отличаются распыление и окунание. Отдельно рассмотрим контроль толщины и применение покрытия на червячном редукторе.
Как толщина антифрикционного покрытия меняет посадочные размеры
Твердосмазочный слой добавляет материал к поверхности детали, поэтому его нельзя считать размерно нейтральным.
На наружном цилиндре покрытие увеличивает внешний диаметр, а на внутренней поверхности отверстия уменьшает его диаметр. В результате меняются зазор и натяг в сопряжении. Для точной посадки важна не только номинальная толщина пленки, но и ее разброс по поверхности.
Для многих покрытий в отраслевых материалах приводят диапазон 5-20 мкм. Для ряда нагрузочных применений указывают сухую толщину 10-20 мкм. В других рекомендациях встречается диапазон 0,0002-0,0005 дюйма, то есть примерно 5-13 мкм. Эти значения показывают, что единой толщины для всех покрытий и узлов нет: ее выбирают с учетом конструкции и допустимой размерной цепи.
Если покрывается одна или обе детали
Когда покрывают только одну сопрягаемую поверхность, размер посадки меняется на толщину слоя в соответствующей зоне. Если обработаны обе поверхности, влияние складывается: слой на валу и слой в отверстии вместе уменьшают зазор. При малом исходном зазоре даже несколько микрометров могут изменить характер посадки.
До нанесения полезно определить, какие поверхности должны быть покрыты, а какие нужно оставить без покрытия. Для этого согласуют маскирование, геометрию зоны нанесения и места последующего контроля. Такой подход особенно важен для отверстий, резьб и деталей со сложной формой, где слой может распределяться неодинаково.
Почему нельзя ориентироваться только на номинал
Фактическая толщина может отличаться от заданной. В отраслевых материалах для точности задания слоя приводится ориентир около ±0,2 mil, или примерно ±5 мкм. Для посадки с малым зазором такой разброс способен заметно повлиять на итоговый размер, поэтому его включают в допуск размерной цепи.
Некоторые требования задают среднюю толщину после отверждения в диапазоне 0,0003-0,0005 дюйма, а для отдельных измерений устанавливают границы 0,0002-0,0007 дюйма. Эти пределы относятся к конкретным требованиям, а не служат универсальной нормой для любого твердосмазочного покрытия. При выборе значения инженер сверяется с документацией на покрытие и требованиями узла.
Как заложить твердосмазочное покрытие в допуски
При расчете посадки толщину покрытия учитывают как часть размерной цепи, а не как операцию, не влияющую на готовую деталь.
Сначала определяют, какие поверхности будут покрыты, затем задают допустимый сухой слой и проверяют, остается ли посадка в требуемом диапазоне. Если обе сопрягаемые поверхности покрывают, в расчете учитывают толщину каждого слоя.
Для отверстия и вала направление изменения размеров различается: наружный диаметр после покрытия увеличивается, внутренний уменьшается. Поэтому слой на обеих поверхностях сокращает зазор сильнее, чем слой только на одной. При посадке с натягом покрытие также меняет расчетное сочетание размеров. Проектировщик должен проверить весь диапазон возможной толщины, а не только среднее значение.
Что включить в расчет
Номинальные размеры деталей до нанесения покрытия.
Допуски на размеры деталей и диапазон толщины сухого слоя.
Количество покрываемых поверхностей в сопряжении.
Изменение зазора или натяга при минимальной и максимальной толщине.
Зоны маскирования и поверхности, на которых требуется контроль.
Для многих покрытий рабочий диапазон составляет 5-20 мкм, а для нагрузочных применений часто указывают 10-20 мкм. При этом в отраслевых материалах отмечается, что точность задания толщины может быть ограничена примерно ±5 мкм. Если расчетный запас посадки сопоставим с таким разбросом, следует заранее согласовать процесс нанесения и проверку деталей.
Не стоит выбирать слой толще только ради увеличения ресурса или коррозионной стойкости. При толщине свыше 25 мкм могут возрастать риски сдвигового разрушения и растрескивания, а также проблемы с соблюдением допусков. Тонкий слой тоже не всегда подходит: для значений ниже 5 мкм в источниках отмечают меньший ресурс и более низкую коррозионную стойкость. Рабочее значение подбирают под условия узла и доступный размерный коридор.
Как выбрать способ нанесения для точной посадки
Равномерность слоя зависит от способа нанесения, геометрии детали и организации процесса.
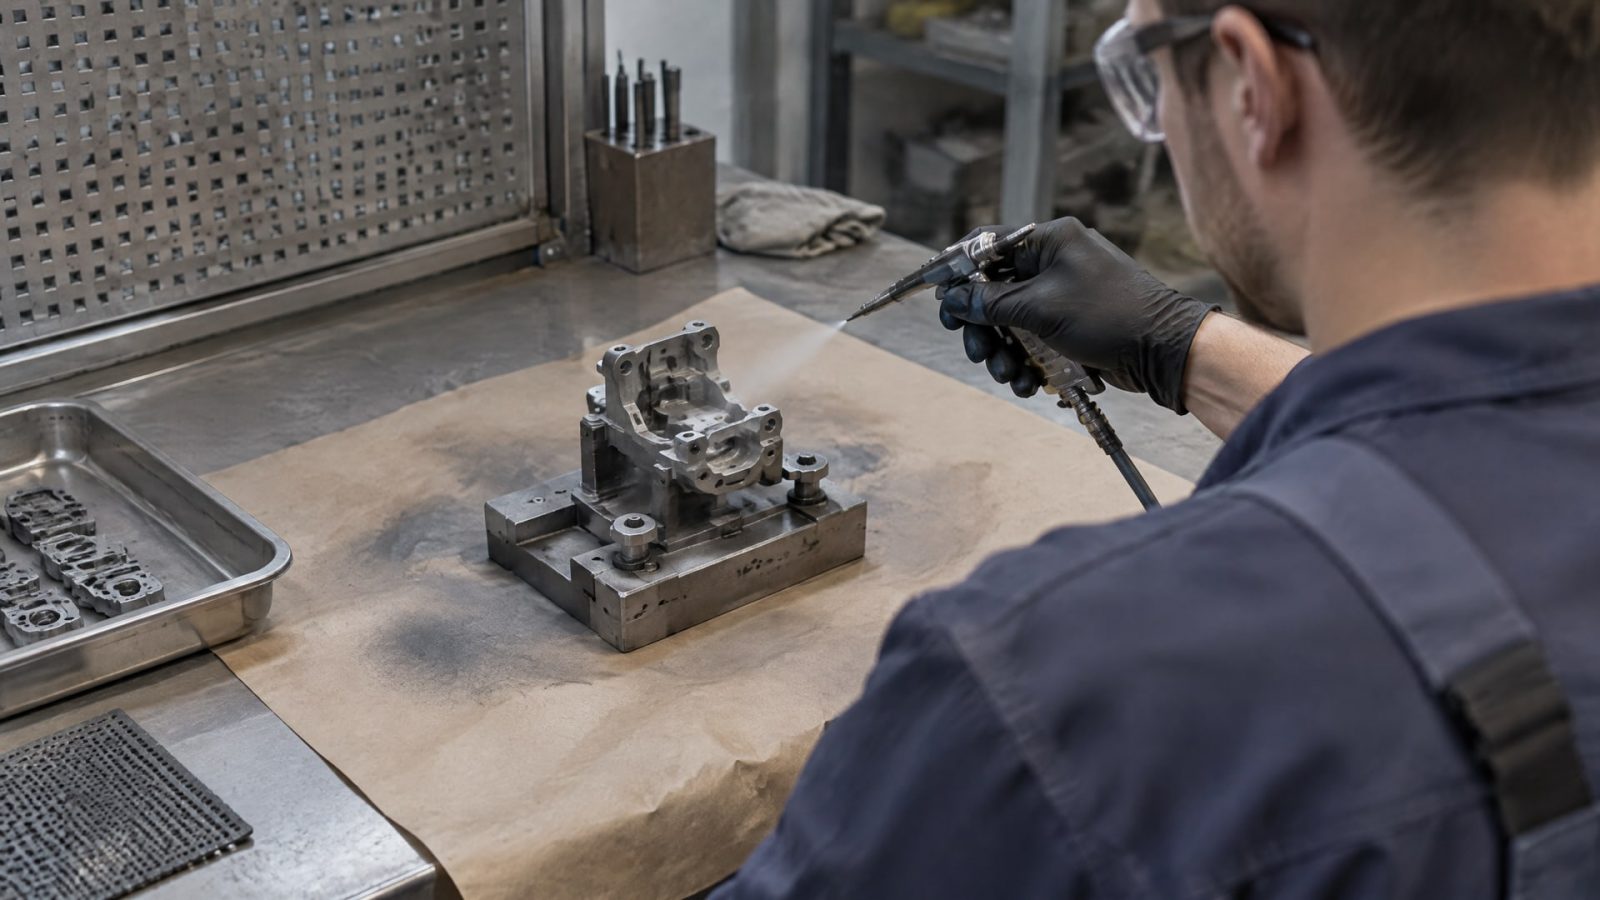
Для узлов с жесткими допусками распыление обычно дает более стабильную и равномерную пленку. Окунание часто выбирают из-за стоимости, но для деталей с малыми зазорами и сложной геометрией результат нужно отдельно проверять в функциональных зонах.
Для распыления в отраслевых материалах приводится типичная толщина сухого слоя 10-30 мкм. Этот диапазон может выходить за пределы рабочего окна конкретного узла, поэтому до обработки уточняют толщину по документации покрытия и согласуют маскирование. Для небольших партий и деталей сложной формы применяют также окунание с центрифугированием. Выбор метода зависит от геометрии, количества деталей, требуемой толщины и расположения покрываемых зон.
Окунание и распыление: что проверить
При окунании важно определить, как материал стекает с детали и где может накапливаться. На сложной геометрии толщина по поверхности может быть неодинаковой, поэтому заранее обозначают контрольные точки. Сам по себе более простой способ нанесения не гарантирует соответствия посадочному допуску.
При распылении проще управлять нанесением в заданных зонах, однако процесс тоже требует проверки. Для точных деталей согласуют места маскирования и измерения, а также контролируют фактическую толщину после отверждения. Если покрытие запекаемое, в технологическом процессе учитывают режим отверждения: после термообработки меняются плотность, адгезия и конечная толщина слоя.
Покрытие не следует добавлять в чертеж или технологию как неопределенную «тонкую пленку». Для расчета нужны конкретный диапазон сухой толщины и правила приемки. Если документация указывает только номинальное значение, для точной посадки дополнительно выясняют допустимый разброс и способ проверки. Так проще избежать ситуации, когда покрытая деталь выходит за размерный коридор уже после обработки.
Как измеряют толщину твердосмазочного слоя
Для контроля толщины твердосмазочных пленок применяют магнитно-индукционные и вихретоковые измерители.
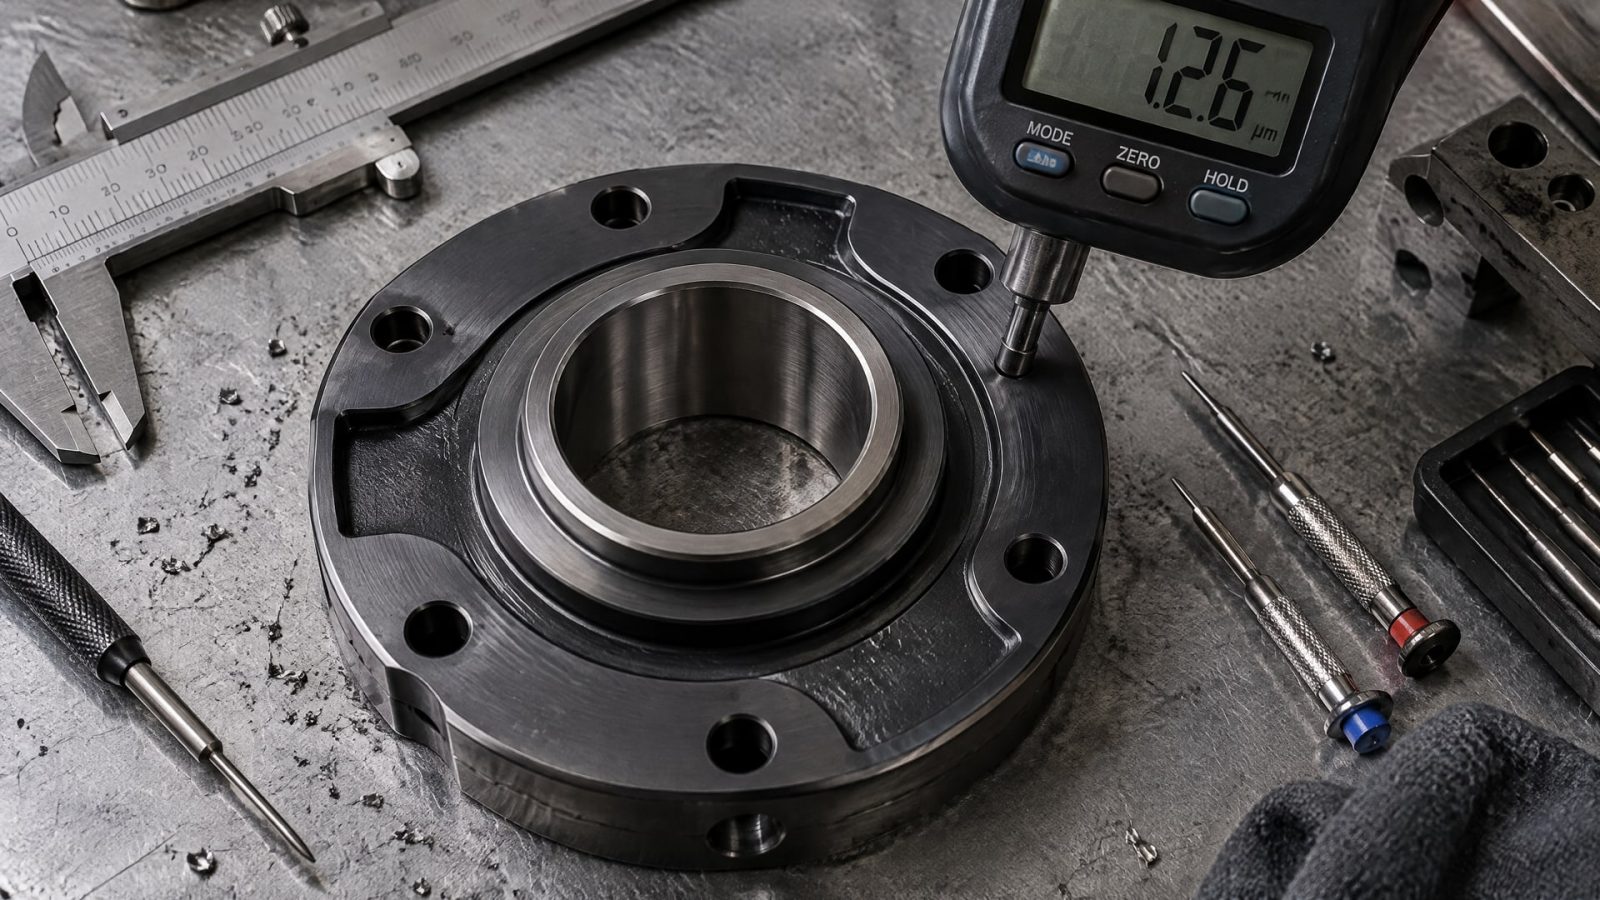
В материалах по этим методам упоминаются ISO 2178 и ASTM B499. Измерение проводят на реальной детали: паспортное или заданное значение не показывает распределение слоя по конкретной поверхности.
На точном узле полезно проверять несколько точек, особенно если деталь имеет отверстия, резьбы, кромки или сложный профиль. В отдельных требованиях среднюю толщину после отверждения задают в пределах 0,0003-0,0005 дюйма, а для каждого измерения предусматривают границы 0,0002-0,0007 дюйма. Это пример конкретного набора требований, а не единый диапазон для всех покрытий.
Последовательность контроля
До нанесения фиксируют исходные размеры и определяют зоны покрытия.
После нанесения измеряют толщину в согласованных точках на детали.
Проверяют, укладываются ли фактические значения в заданный диапазон.
Контролируют итоговый размер посадки с учетом покрытия на одной или обеих поверхностях.
Такая последовательность помогает отделить отклонение исходного размера от влияния покрытия. Если размер не соответствует расчету, измерения в нескольких точках позволяют увидеть, связан ли результат с локальным накоплением слоя или с общим разбросом толщины. Для ответственных сопряжений места контроля и допустимые значения согласуют до запуска партии.
Запекаемое покрытие на червячном редукторе: что учитывать
В червячном редукторе твердосмазочное покрытие рассматривают как часть конструкции узла: оно должно решать задачу снижения трения, не выводя посадочные размеры за допуск.
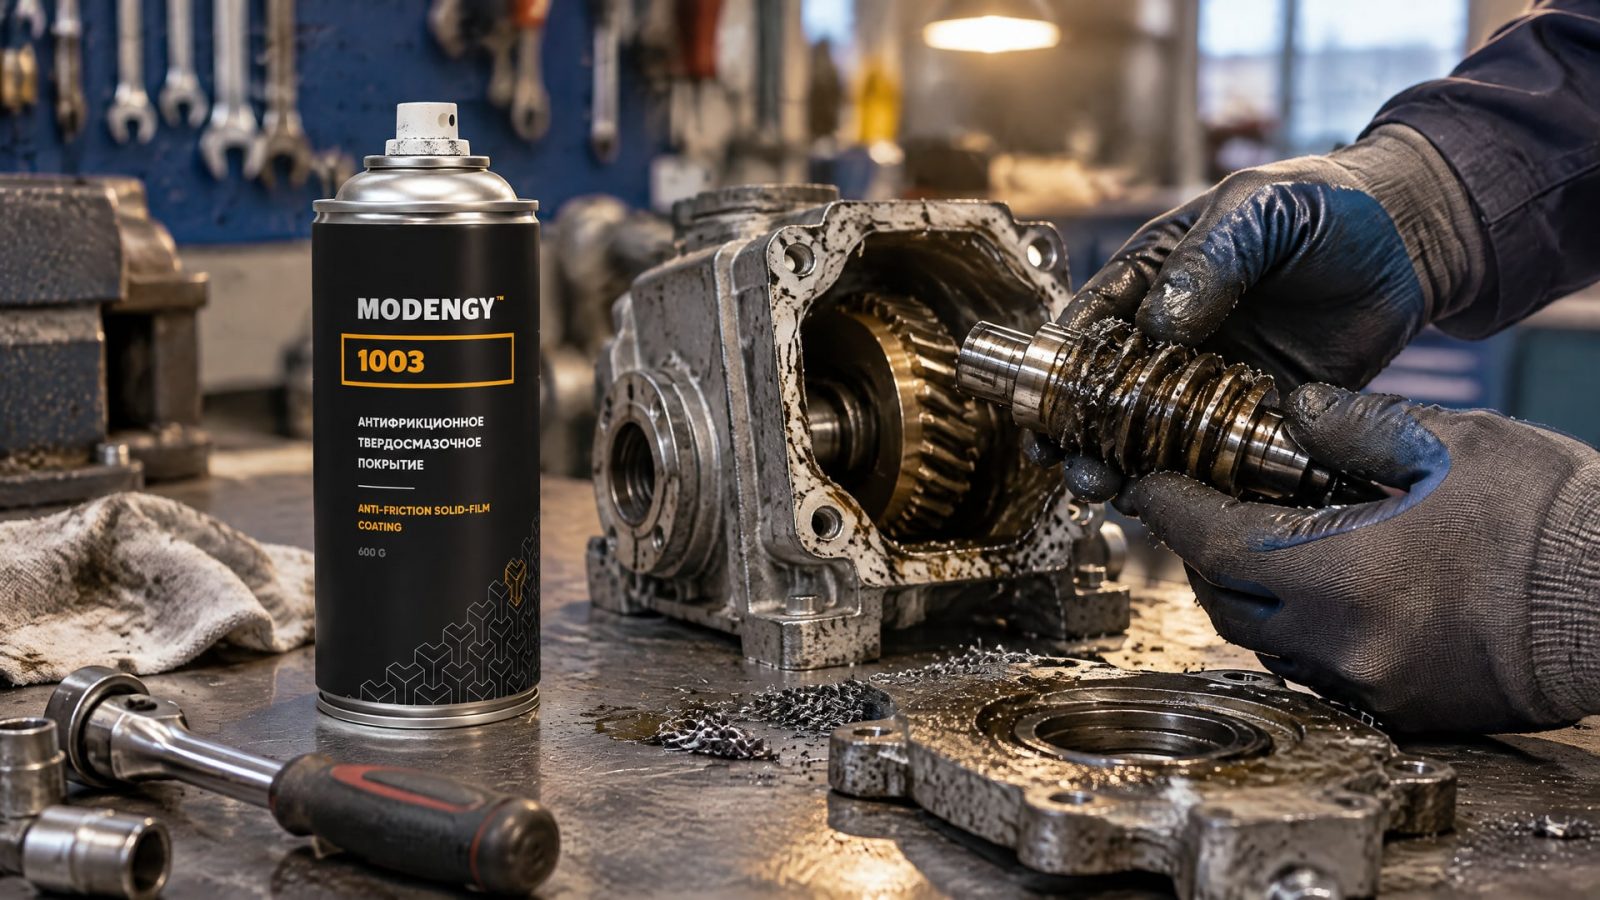
При этом нельзя отделять функциональные свойства слоя от процесса его нанесения и отверждения. Толщину закладывают в размерную цепь до обработки, а не компенсируют после сборки.
Для задачи снижения трения и повышения КПД червячного редуктора применяют MODENGY 1003. Покрытие полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут; соблюдение режима отверждения позволяет получить заданную толщину слоя и минимизировать влияние на допуски посадочного диаметра. Выбор режима и контроль готовой детали увязывают с требованиями к посадке и технологией сборки.
Перед обработкой редуктора определяют, какие поверхности должны получить покрытие, и проверяют, не затронет ли слой рабочий зазор. Если покрываются обе поверхности сопряжения, суммарную толщину учитывают в расчете. После нанесения проверяют фактический слой и посадочный размер, а не только соответствие процесса заданному режиму.
Сходный принцип применим к другим точным узлам: сначала рассчитывают размерный запас, затем выбирают способ нанесения и назначают контроль. Для червячного редуктора это связывает три требования - нужное снижение трения, соблюдение режима отверждения и сохранение посадочных размеров. Если хотя бы одно из них не учтено, номинальная толщина покрытия сама по себе не гарантирует корректную посадку.
Часто задаваемые вопросы
Какую толщину твердосмазочного покрытия закладывать в посадку?
Для многих покрытий в отраслевых материалах указан диапазон 5-20 мкм, а для ряда нагрузочных применений - 10-20 мкм. Это ориентиры, а не универсальная норма. При расчете используют диапазон для конкретного покрытия и учитывают его возможный разброс, который может составлять около ±5 мкм.
Уменьшается ли зазор, если покрыть обе детали?
Да. Покрытие на наружной поверхности увеличивает ее размер, а слой внутри отверстия уменьшает его размер. Если обработаны обе детали, их слои складываются при расчете зазора. Поэтому до нанесения определяют все покрываемые поверхности и проверяют посадку при минимальной и максимальной толщине.
Что точнее для нанесения: окунание или распыление?
Распыление обычно дает более стабильную и равномерную пленку, поэтому его часто рассматривают для узлов с жесткими допусками. Окунание выбирают, в частности, с учетом стоимости, но распределение слоя на сложной геометрии проверяют отдельно. Метод выбирают по форме детали, требуемой толщине и зонам покрытия.
Можно ли контролировать толщину только по документации на покрытие?
Нет, для точной посадки требуется проверить фактическую толщину на детали. Заданное значение не показывает ее распределение по поверхности. Для контроля применяют магнитно-индукционные и вихретоковые измерители; после нанесения проверяют несколько согласованных точек и итоговые размеры сопряжения.
Заключение
Толщина антифрикционного покрытия напрямую влияет на посадочные размеры: наружная поверхность увеличивается, отверстие сужается, а слой на обеих сопрягаемых деталях уменьшает зазор суммарно. Диапазоны 5-20 мкм и 10-20 мкм служат ориентирами, но для конкретного узла их уточняют по требованиям к покрытию и посадке. Также учитывают разброс толщины и проверяют результат после нанесения.
Следующий шаг для инженера - определить покрываемые поверхности, рассчитать размерную цепь с учетом диапазона толщины и согласовать способ нанесения и контрольные точки. Для червячного редуктора дополнительно включают в технологию режим полимеризации и проверку посадочного диаметра после отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как КПД червячного редуктора зависит от трения и как антифрикционные покрытия помогают снизить пусковые потери.
Узнайте, как правильно очищать пищевое антипригарное покрытие от остатков теста и муки, чтобы сохранить его свойства.
Узнайте, как глицерин влияет на твердосмазочные покрытия в пищевой промышленности и как оценить их совместимость.