
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий
Выбор между холодным и горячим отверждением зависит от материала детали, допустимого нагрева, оснащения производства и требований к стойкости пленки. Горячее отверждение обычно дает более высокую стойкость, но требует прогрева в печи. Холодное позволяет обойтись без печи и подходит для термочувствительных или крупногабаритных деталей, однако режим сушки и свойства покрытия нужно проверять на конкретном процессе.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают антифрикционные покрытия для деталей и планируют их нанесение. Разберем различия технологий, требования к подготовке поверхности и способы проверки результата. Отдельно рассмотрим, почему высыхание на ощупь не всегда означает, что покрытие уже достигло рабочих свойств.
Как устроены антифрикционные покрытия и чем отличаются режимы отверждения
Антифрикционное твердосмазочное покрытие представляет собой сухую пленку из твердых смазочных веществ, связующего и растворителя.
После нанесения растворитель испаряется, а связующее формирует на детали прочно сцепленный слой. В отличие от жидкой смазки, такая пленка остается на поверхности детали в сухом виде.
Различие между холодным и горячим отверждением связано с тем, как формируется покрытие. При холодном варианте пленка высыхает при комнатной или умеренно повышенной температуре. Горячее отверждение требует сушки или прогрева в печи. В техпроцессах встречаются режимы 20 минут при 200 °C и 60 минут при 200 °C, а для отдельных составов указывают общий диапазон 100-200 °C. Это не универсальные параметры: время и температура зависят от состава, детали и оборудования.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Оборудование | Печь не требуется | Нужна печь или другой способ контролируемого прогрева |
| Ограничения | Подходит, когда нагрев детали нежелателен или невозможен | Нужно учитывать допустимую температуру детали и узла |
| Формирование свойств | Требует выдержки после нанесения | Зависит от соблюдения режима прогрева |
| Стойкость пленки | Проверяют для конкретной задачи | Обычно выше, если деталь и процесс допускают нагрев |
Для горячего процесса до прогрева часто предусматривают flash-off - предварительное испарение растворителя. В материалах встречаются варианты около 10 минут при 80 °C или 10-15 минут при комнатной либо умеренно повышенной температуре. Конкретная схема зависит от состава и техпроцесса. Если начать нагрев до удаления растворителя, качество пленки может пострадать.
В сравнении важно оценивать не только коэффициент трения. Проверяют адгезию, износ, поведение покрытия при перепадах температуры и полноту отверждения связующего. Поэтому выбор технологии сводится не к общему предпочтению «холодной» или «горячей» сушки, а к соответствию покрытия материалу детали и условиям работы узла.
Холодное отверждение покрытия: когда не нужна печь
Холодное отверждение выбирают, когда печь недоступна, деталь крупногабаритная или нагрев может повлиять на ее свойства.
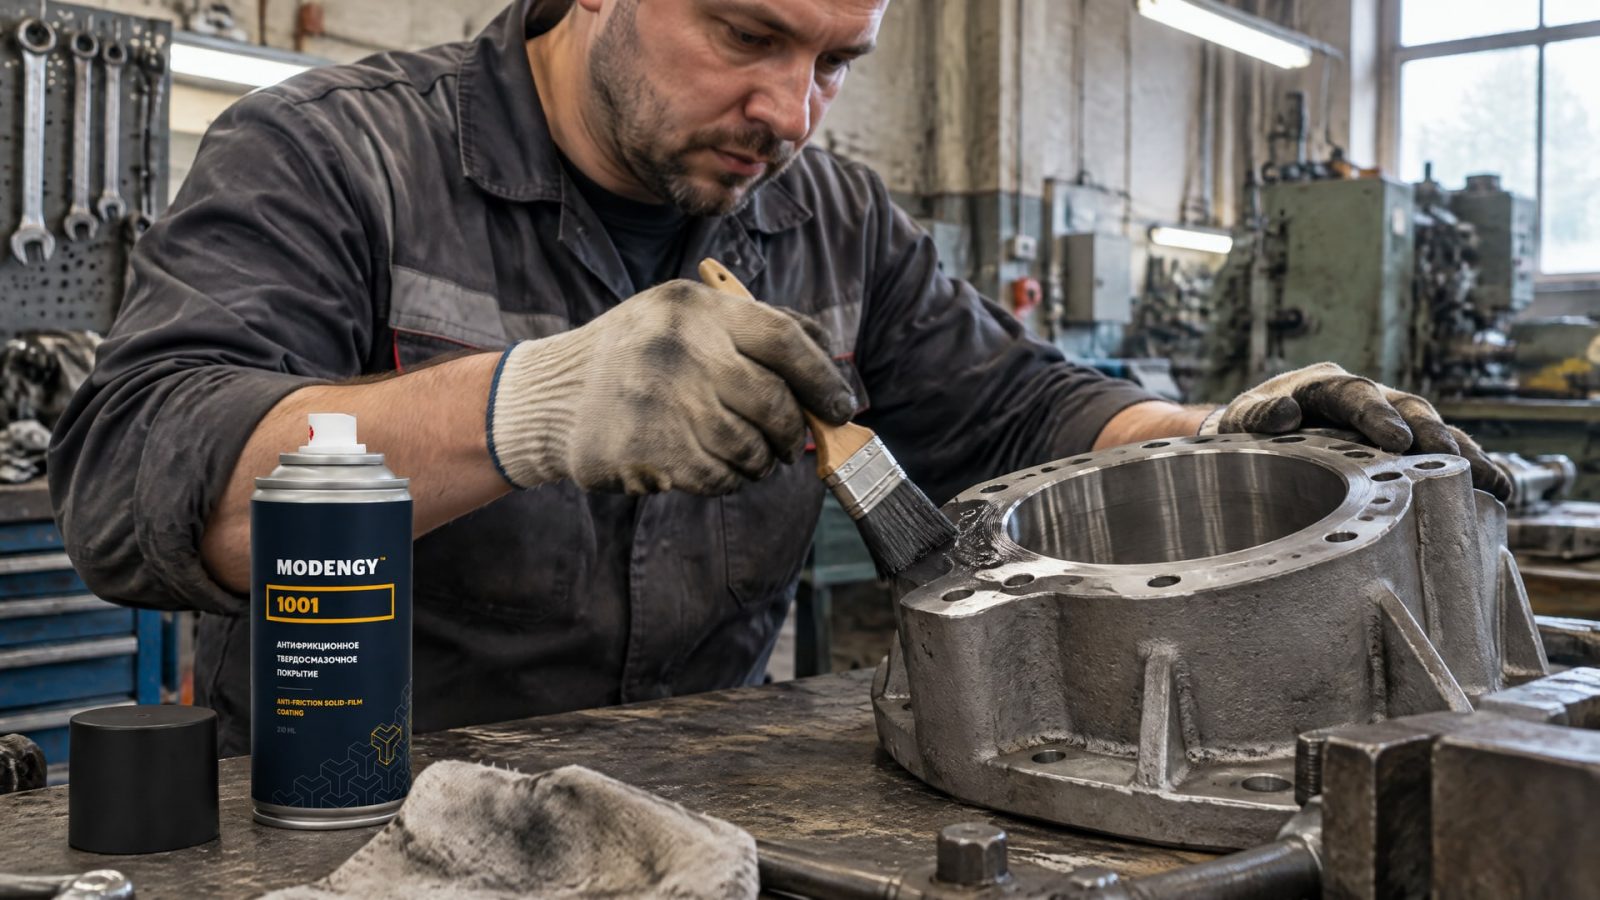
Такой процесс упрощает организацию участка: после нанесения покрытие высыхает без высокотемпературного цикла. Но это не означает, что пленку можно вводить в работу сразу после того, как она перестала липнуть к поверхности.
В одном из техлистов для воздушной сушки указано, что покрытие становится сухим на ощупь через 5 минут при 23 °C, а лучших свойств достигает после 2 часов при 23 °C. Эти значения относятся к конкретному составу и не переносятся автоматически на другие материалы. Время сушки зависит от толщины пленки, условий окружающей среды и особенностей детали. Различайте поверхностное высыхание и достижение рабочих свойств.
Для холодного процесса важны равномерное нанесение и контроль толщины. Типичный диапазон сухой пленки в техлистах составляет 5-20 мкм; для отдельных составов указан слой 15-20 мкм. Если нанести больше, это не обязательно повысит защиту: избыточная толщина может ухудшить адгезию и увеличить риск отслаивания. Способ нанесения выбирают так, чтобы получить сплошную равномерную пленку на всей рабочей поверхности.
В продуктовой линейке для холодного отверждения есть MODENGY 1001. В техническом описании для него указан режим отверждения при комнатной температуре за 15 минут. При внедрении этот режим сверяют с требованиями к конкретной детали и проверяют на производственной партии: условия нанесения и состояние поверхности влияют на результат.
MODENGY 1001: отверждение при комнатной температуре за 15 минут.
При нанесении антифрикционного покрытия кольца важно обеспечить равномерное покрытие рабочей поверхности без пропусков и локального избытка. Это относится и к другим деталям сложной формы: способ нанесения подбирают с учетом геометрии и доступности поверхности. Перед серийной обработкой целесообразно проверить результат на контрольной детали.
Горячее отверждение: когда важна стойкость пленки
Горячее отверждение применяют, если деталь выдерживает нагрев, а производству нужна повышенная стойкость покрытия.
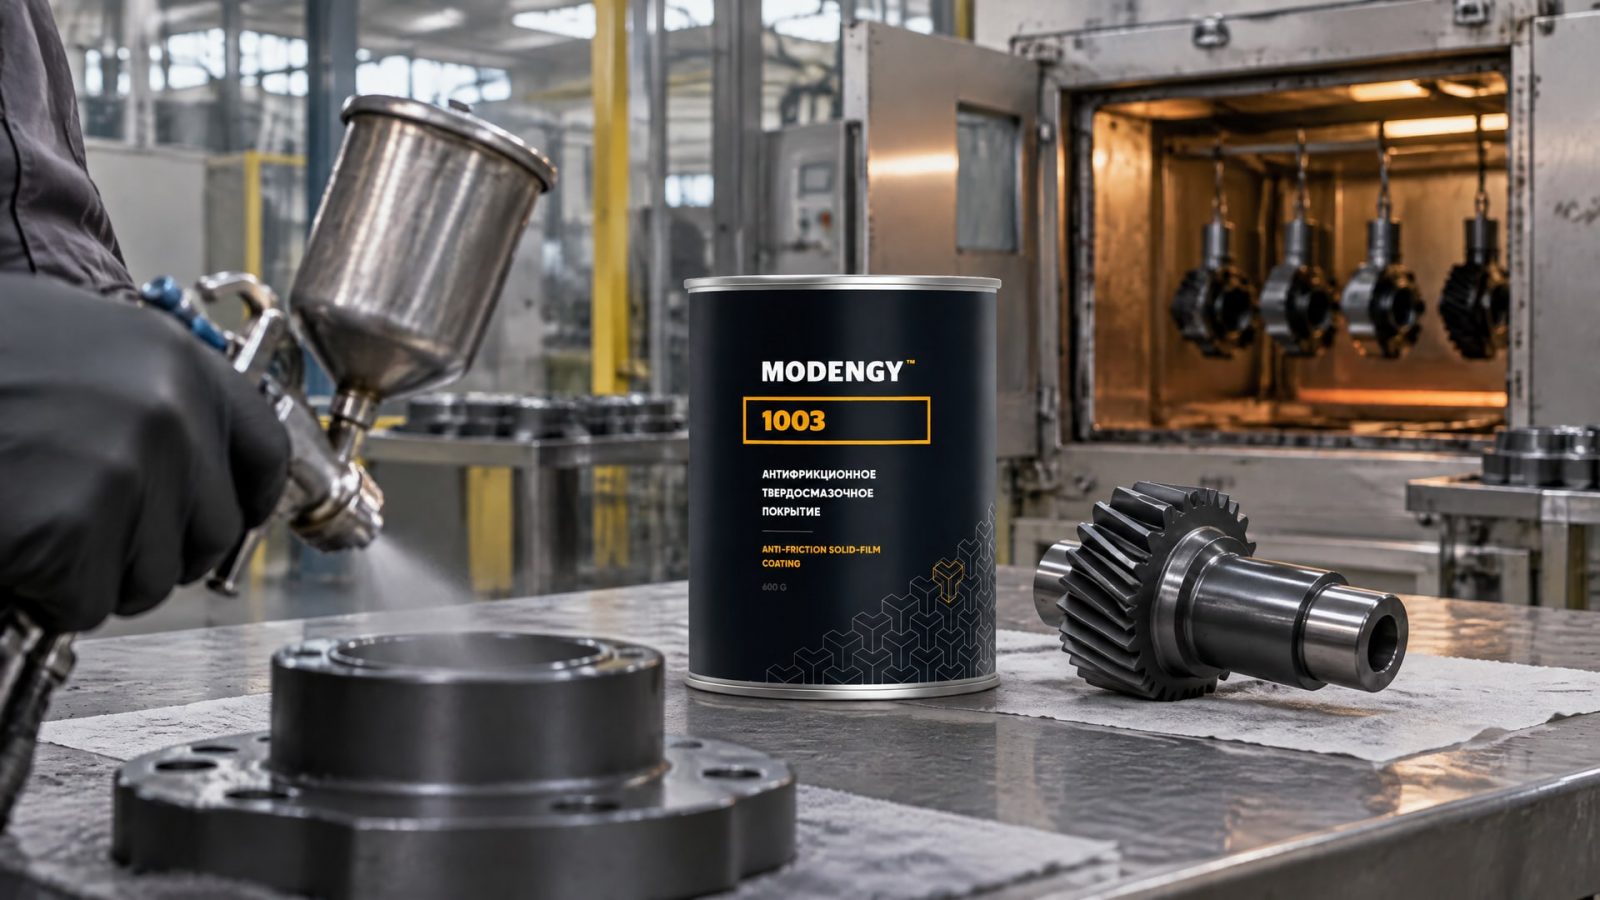
В сравнительных материалах такие пленки обычно показывают более высокие эксплуатационные характеристики и прочность. Однако преимущество не гарантировано одним лишь наличием печи: режим должен соответствовать материалу основания, массе и толщине детали, толщине покрытия и характеристикам печи.
В источниках приведены примеры прогрева 20 минут при 200 °C и 60 минут при 200 °C, а также общий интервал 100-200 °C. Это не взаимозаменяемые режимы и не универсальная инструкция для любого покрытия. Если деталь термочувствительна или собрана из материалов с разной допустимой температурой, возможность горячего отверждения оценивают до запуска процесса. Увеличение времени сушки на воздухе не заменяет печной режим без испытаний.
Перед прогревом может потребоваться предварительное удаление растворителя. Для этой стадии встречаются режимы около 10 минут при 80 °C или 10-15 минут при комнатной либо умеренно повышенной температуре. Такие параметры необходимо рассматривать вместе с основным циклом: важны не только максимальная температура и продолжительность прогрева, но и последовательность операций.
Для горячего отверждения в линейке MODENGY указан состав 1003. В его описании приведен режим полимеризации при +170 °C в течение 20 минут. Перед включением в технологию нужно сопоставить этот режим с температурными ограничениями детали, подготовкой основания и способом нанесения, а затем подтвердить свойства на пробной партии.
MODENGY 1003: полимеризация при +170 °C в течение 20 минут.
Если печной цикл допускает конкретная деталь и требуется повысить стойкость пленки, горячее отверждение может быть подходящим вариантом. Если же изделие нельзя нагревать, следует оценивать холодное отверждение и подтвердить его результат на реальном процессе. В обоих случаях режим проверяют с учетом всей технологической цепочки, а не только этапа сушки.
Нанесение антифрикционных покрытий: подготовка поверхности и толщина
Качество сухой пленки начинается с подготовки основания.
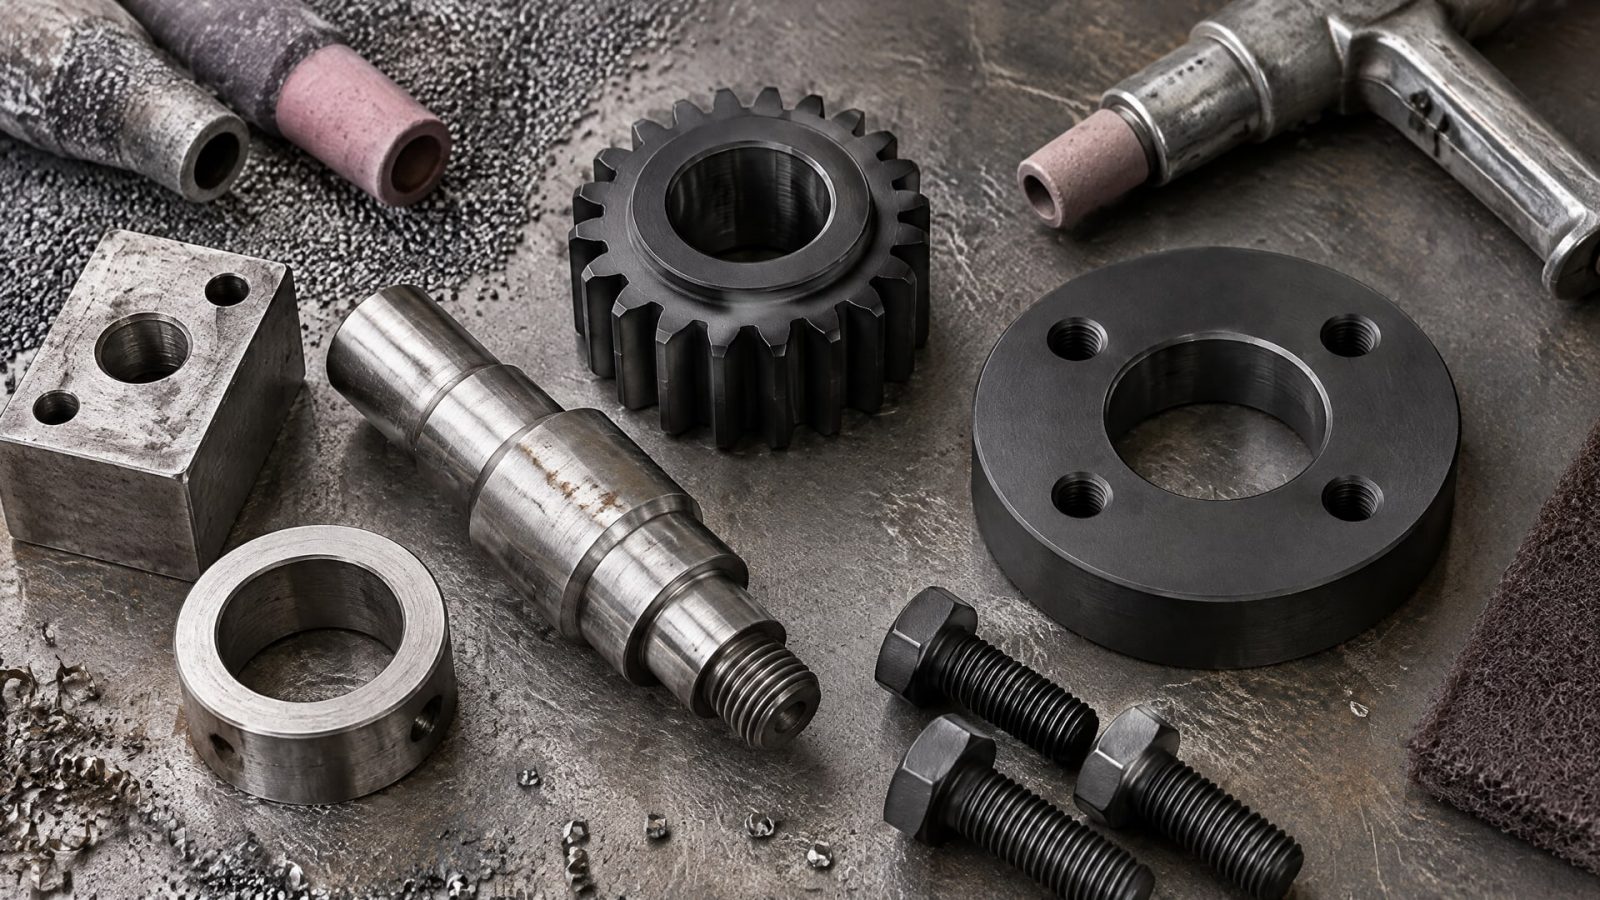
Поверхность тщательно обезжиривают, а в зависимости от материала и требований к адгезии дополнительно применяют пескоструйную обработку, фосфатирование или анодирование. Для стальных деталей часто рассматривают фосфатирование либо дробеструйную или пескоструйную обработку, для алюминиевых - анодирование. Подготовку выбирают с учетом материала и технологии последующих операций.
После подготовки важно не допустить повторного загрязнения поверхности. Масло, технологические остатки и пыль могут ухудшить сцепление пленки с основанием. Это особенно существенно для узлов, где покрытие испытывает сдвиговую нагрузку: недостаточная адгезия повышает риск отслаивания. Поэтому перед нанесением проверяют чистоту детали и соблюдение установленной последовательности операций.
Сухой слой контролируют по заданной толщине. Типичные значения в технических материалах составляют 5-20 мкм, а для отдельных покрытий - 15-20 мкм. Ориентироваться следует на спецификацию выбранного состава: нельзя считать, что более толстая пленка обязательно прослужит дольше. Избыточный слой может ухудшить сцепление и не дать ожидаемого выигрыша по трению.
Для нанесения используют распыление, окунание, кисть, центрифугирование или трафаретную печать. Метод выбирают по геометрии детали и возможности получить однородный слой. Например, при нанесении на деталь с углублениями оценивают, не останутся ли необработанные участки и не скопится ли покрытие в отдельных зонах. Для серийного производства сначала подтверждают равномерность на контрольных деталях.
Параметры процесса нельзя задавать только по общему описанию технологии. Материал основания, способ подготовки, вязкость состава и режим сушки влияют на качество пленки. Поэтому перед запуском серии фиксируют согласованные условия нанесения и отверждения, а затем проверяют их воспроизводимость. Если меняются деталь, партия материала или оборудование, результат целесообразно подтвердить повторно.
Как проверить антифрикционное твердосмазочное покрытие
Оценка покрытия должна учитывать требования узла, а не только факт образования сухой пленки.
Проверяют адгезию, износ, поведение при температурных перепадах и качество отверждения. Для сравнения холодного и горячего процессов испытания проводят на деталях и в условиях, максимально близких к производственным. Это помогает понять, сохраняет ли покрытие свойства при реальной нагрузке и температуре.
Для оценки адгезии твердых пленочных смазок применяют ASTM D2510. Термошоковую стойкость проверяют по ASTM D2511. Эти методы позволяют оценить отдельные характеристики покрытия, но сами по себе не заменяют испытания узла в рабочих условиях. Для определенных покрытий на титановом крепеже применяют требования ISO 8080:1985, в том числе в контексте защиты от заедания и ограниченной защиты менее благородных металлов от гальванической коррозии при контакте с титаном.
До выбора метода испытаний формулируют критерии приемки: какая адгезия нужна, как оценивают износ, какие температурные перепады должен выдерживать слой. Затем подбирают режим нанесения и отверждения, готовят контрольные образцы и сравнивают результаты. Если холодный и горячий варианты рассматривают как альтернативы, тестировать нужно оба процесса при соблюдении их технологических режимов.
Особое внимание уделяют степени отверждения. Пленка, сухая на ощупь, не обязательно уже достигла рабочих свойств. В одном из техлистов разница между этими состояниями составляет от 5 минут до 2 часов при 23 °C. Эти цифры показывают, почему нельзя оценивать готовность только визуально или прикосновением: учитывают режим конкретного состава и выдержку после нанесения.
Окончательный выбор делают по совокупности результатов. Если нагрев допустим и испытания подтверждают преимущество по стойкости, рассматривают горячее отверждение. Если печь недоступна или температурные ограничения исключают прогрев, оценивают холодный процесс и подтверждают его работоспособность на детали. В обоих случаях технологию связывают с подготовкой поверхности, заданной толщиной и условиями эксплуатации.
Часто задаваемые вопросы
Чем отличается холодное отверждение от горячего?
При холодном отверждении покрытие высыхает без печи, обычно при комнатной или умеренно повышенной температуре. Горячее требует прогрева. Оно обычно обеспечивает более стойкую пленку, но подходит только тогда, когда деталь выдерживает заданный температурный режим. Для обоих способов параметры подтверждают испытаниями на конкретном процессе.
Можно ли заменить горячее отверждение более долгой сушкой на воздухе?
Без проверки так делать нельзя. Горячий и холодный режимы не становятся взаимозаменяемыми только из-за увеличения времени сушки. На свойства влияют связующее, материал основания, толщина пленки и условия процесса. Прежде чем менять технологию, нанесите покрытие на контрольные детали и подтвердите результат испытаниями.
Почему покрытие высохло на ощупь, но его рано вводить в работу?
Высыхание поверхности и достижение рабочих свойств - разные этапы. Для одного из составов указано высыхание на ощупь через 5 минут при 23 °C, тогда как лучших свойств покрытие достигает после 2 часов при той же температуре. Для другого состава время может отличаться, поэтому ориентируются на его режим отверждения.
Как подготовить поверхность перед нанесением твердой смазки?
Поверхность тщательно обезжиривают. В зависимости от материала детали и требований к адгезии применяют пескоструйную обработку, фосфатирование или анодирование. Затем проверяют, что основание чистое и подготовлено равномерно. Конкретный вариант выбирают по материалу детали и технологической спецификации покрытия.
Заключение
Холодное отверждение помогает обойтись без печи и подходит для деталей, которые нельзя или нецелесообразно нагревать. Горячее обычно дает более стойкую пленку, если деталь выдерживает температурный цикл. В обоих случаях результат зависит от подготовки поверхности, толщины слоя и соблюдения режима, поэтому антифрикционные покрытия выбирают по требованиям узла и подтверждают испытаниями.
Следующий шаг для инженера - определить материал детали, допустимость нагрева и критерии по стойкости, затем согласовать подготовку поверхности и режим нанесения. Перед серийным запуском нанесите покрытие на контрольную партию и проверьте адгезию, износ и поведение при температурных перепадах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Окунание центрифугирование: технология нанесения твердосмазочных покрытий на мелкие серийные детали.
Узнайте, как масло резьбонарезного станка влияет на качество резьбы и срок службы инструмента.
Подберите масло для нарезки резьбы на стальных трубах: узнайте о свойствах, отличиях составов и совместимости аналогов.