
Герметик вместо прокладки: как правильно выбрать анаэробный герметик для фланцев
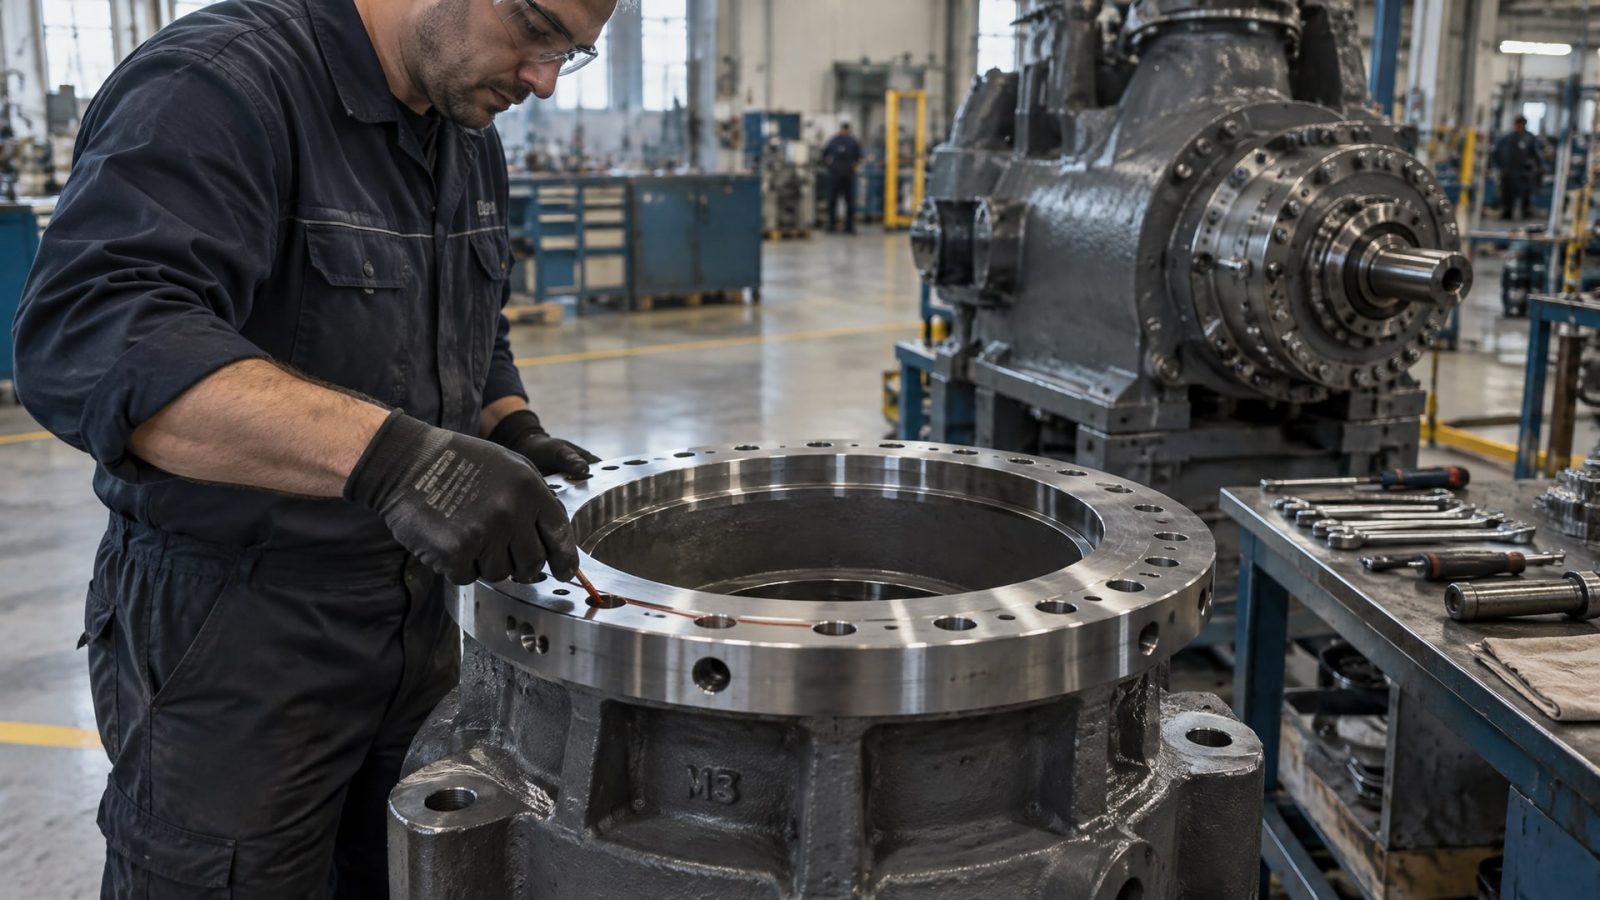
Замена вырубных прокладок на фланцах жидким анаэробным герметиком - решение, которое на практике устраняет запас прокладочного материала и упрощает дизайн соединения. Но это работает не всегда и не везде. Анаэробный герметик полимеризуется только при отсутствии воздуха и в контакте с активными металлическими поверхностями, поэтому может заменить прокладку только для жестких металлических фланцев с контролируемым зазором - обычно не более 0,38–0,5 мм. В статье разберем, когда герметик действительно подходит вместо прокладки, какие условия необходимы для надежной герметизации и как избежать основных ошибок при выборе и нанесении.
Статья адресована техническим специалистам, инженерам и снабженцам, которые перед закупкой нуждаются в четком критерии выбора между прокладкой и герметиком, а также пошаговой инструкции применения.
Когда герметик действительно заменяет прокладку
Анаэробный герметик работает как замена прокладки только при соблюдении строгих условий.
Главное - жесткость фланца: если фланец гибкий, штампованный, с волнистостью или подвергается деформации под нагрузкой, герметик не гарантирует герметичность. Пластичная прокладка приспосабливается к неровностям, а жидкий герметик заполняет только микронеровности твердой поверхности.
Второе условие - зазор между фланцами. Типовой диапазон для анаэробных герметиков составляет менее 0,38 мм (примерно 0,015 дюйма), хотя некоторые составы допускают работу до 0,25 мм, а в отдельных случаях - до 0,5 мм. Превышение этого зазора приводит к вытеканию герметика из-под фланца, не образованию сплошной прослойки и, следовательно, потере герметичности.
Третий фактор - материал фланца и чистота его поверхности. Анаэробные составы отверждаются в присутствии ионов металла; на пассивных металлах (нержавеющей стали с высокой коррозионной стойкостью, алюминиевых сплавах) полимеризация замедляется или не начинается без активатора. Также поверхность должна быть полностью очищена от старой прокладки, масла, грязи и ржавчины - остатки препятствуют смачиванию и приводят к локальным пустотам.
Четвертый критерий - допустимые рабочие условия. Герметики рассчитаны на определенные диапазоны температур, давлений и химических сред. Если рабочая температура выше или ниже паспортного диапазона, герметик потеряет эластичность, начнет окисляться или даже разрушаться. Для гидравлических и топливных линий нужны составы, совместимые с маслами; для санитарных линий - составы без фунгицидов и прочих добавок.
Схематически выбор выглядит так: если фланец жесткий, зазор в норме, поверхность чистая и рабочие условия стандартные, герметик экономит время на разработку индивидуальной прокладки и упрощает конструкцию. Если хотя бы один из этих параметров не соответствует - возвращайтесь к традиционной прокладке.
Технические различия между герметиком и прокладкой
Прокладка - это твердый или эластичный предформованный материал с определенной толщиной, твердостью и компрессией.
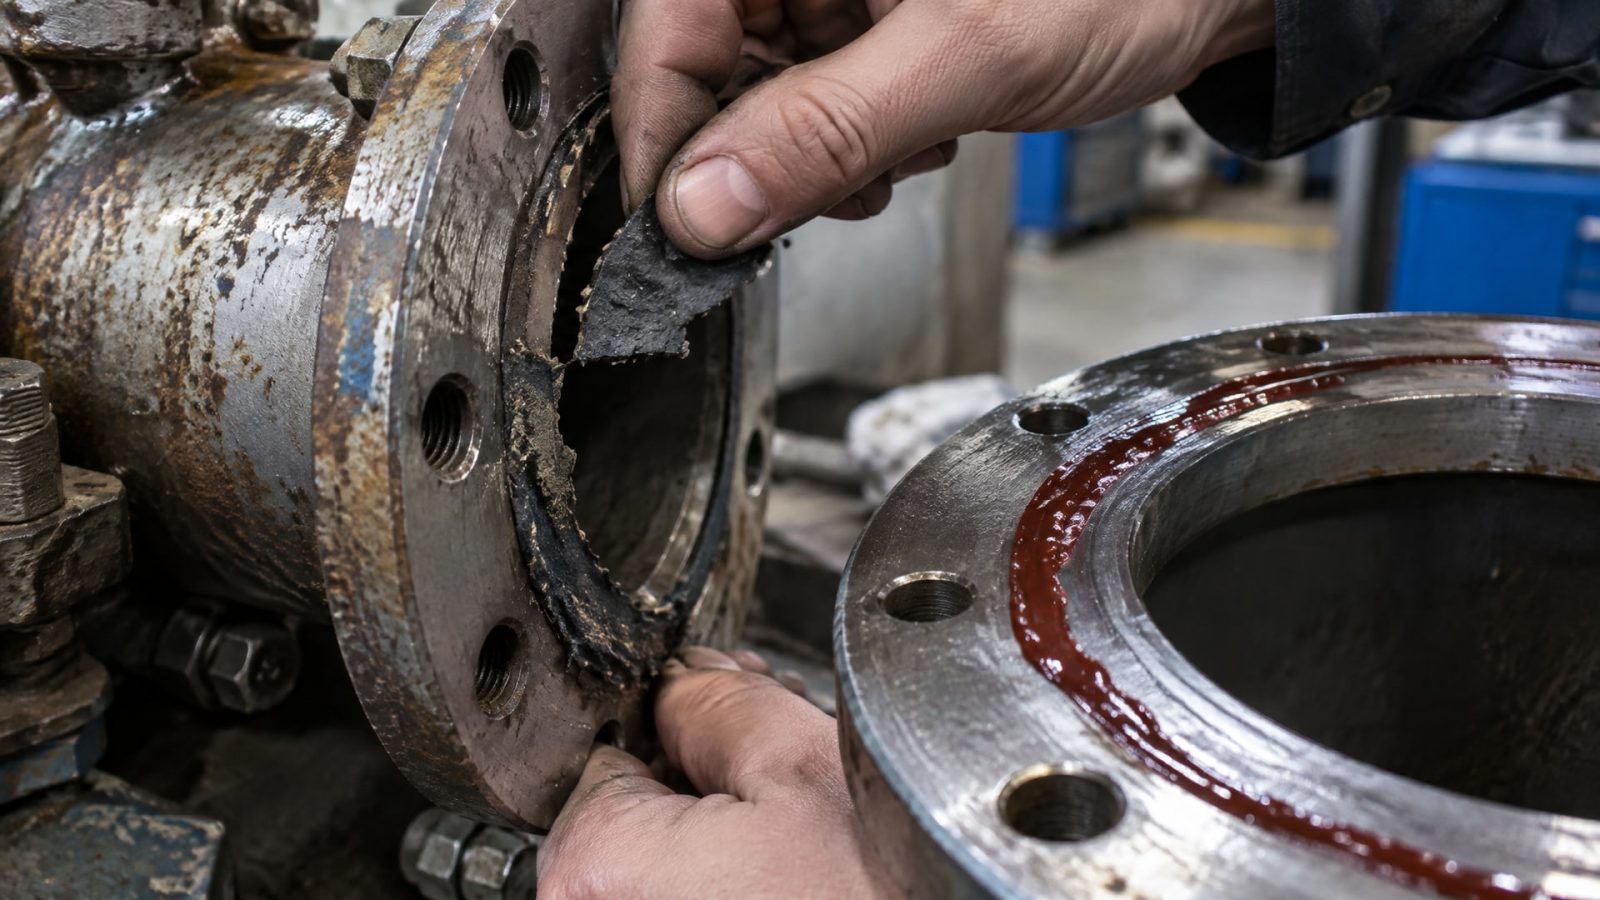
Она работает за счет механического сжатия и удержания формы под болтовым натягом. При разборке фланца старая прокладка, как правило, выбрасывается и заменяется новой.
Анаэробный герметик - это однокомпонентная жидкость, которая при нанесении тонким слоем заполняет микронеровности поверхности. Полимеризация происходит без доступа воздуха (в замкнутом объеме между фланцами) и в контакте с активными металлическими центрами на поверхности. После полного отверждения герметик образует прочную полимерную пленку, которая может быть разборной (если использованы винты-выжиматели) или требовать механического разрушения при разборке.
Ключевое отличие в механизме герметизации: прокладка опирается на площадь контакта и сдавливается болтами; герметик полностью зависит от химической полимеризации и тесноты контакта между поверхностями. Поэтому герметик требует более точного совмещения фланцев и не допускает нежестких, биговых или волнистых деталей.
По времени: прокладка готова к работе сразу после сборки; герметик требует выдержки. Хотя первичное схватывание наступает за 20–40 минут, полная прочность обычно достигается только через 24 часа. Это значит, что если узел нужен в работе сразу же, герметик может не подойти.
По стоимости владения герметик часто выгоднее при массовом производстве одинаковых соединений, так как исключает закупку и хранение множества типоразмеров прокладок. Но при частой разборке для обслуживания герметик становится затратным: при каждой разборке нужна полная очистка фланцев и свежий слой герметика.
Как подготовить поверхность фланца перед нанесением герметика
Подготовка - это половина успеха при применении анаэробного герметика.
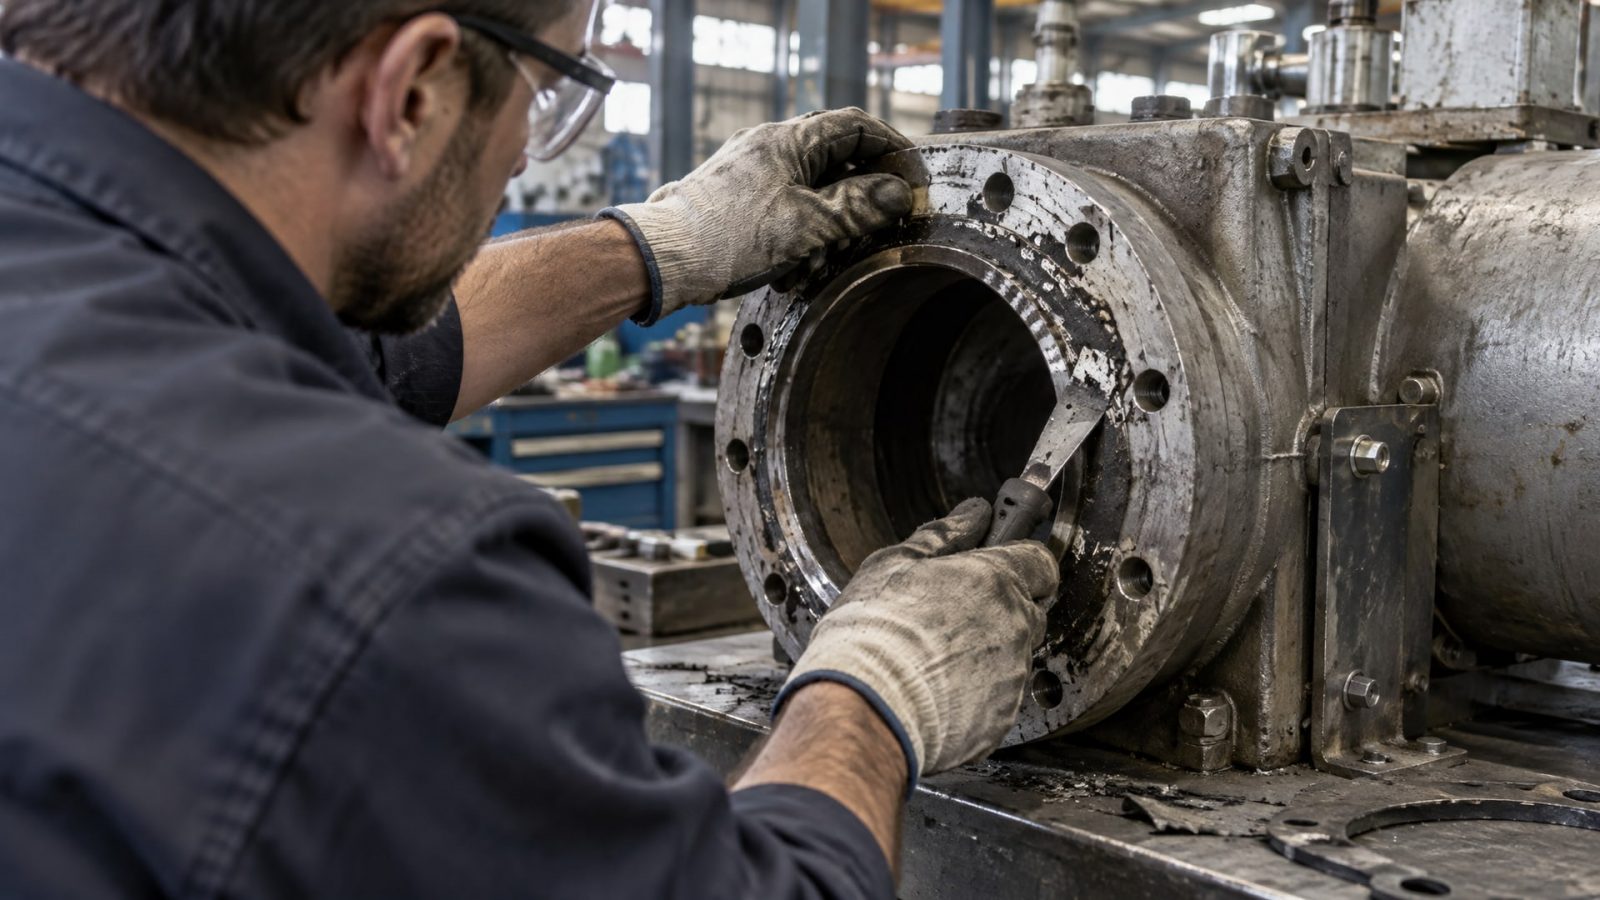
Любые загрязнения, остатки старого материала или окисление металла препятствуют нормальной полимеризации.
Первый этап - механическая очистка. Нужно полностью удалить остатки старой прокладки, старого герметика, силиконовых составов и прочих посторонних материалов. Для этого используют скребок, щетку с жесткой щетиной или мягкий абразив (стеклянные микросферы, поролоновый абразив). Не рекомендуется пескоструйная обработка, так как она создает пыль и микротрещины, в которых может остаться влага.
Второй этап - удаление масла и жира. Обезжиривание выполняется растворителем или специальным очистителем; допускаются уайт-спирит, ацетон или изопропиловый спирт. Поверхность протирается чистой ветошью до полного исчезновения следов загрязнения. Нельзя использовать одну и ту же тряпку дважды - она просто перенесет грязь на новые участки.
Третий этап - удаление ржавчины и окисла. На поверхности из углеродистой стали могут быть следы коррозии. Их нужно убрать механической чисткой щеткой по металлу или химически - слабым травящим раствором. На нержавеющей стали и алюминии окисление не так явно, но его тоже нужно нарушить легкой абразивной обработкой или обезжириванием.
Четвертый этап - сушка. Поверхность должна быть абсолютно сухой. Влага препятствует полимеризации анаэробного герметика. Если фланцы мокрые, их высушивают чистой ветошью или сжатым воздухом (воздух должен быть осушенным, без конденсата).
Между очисткой и нанесением герметика не должно пройти много времени - поверхность начинает окисляться и пылиться. Оптимально наносить герметик в течение часа после последней очистки.
Правила нанесения анаэробного герметика на фланец
Нанесение герметика требует аккуратности и понимания того, как он будет работать в замкнутом пространстве.
Герметик наносится непрерывным валиком по одной из поверхностей фланца - обычно по менее критичной детали. Валик проводится так, чтобы обойти все отверстия под болты, располагаясь ближе к внутренней кромке уплотняемого соединения. Ширина валика зависит от размера фланца, но обычно составляет 2–4 мм. Для крупных фланцев допускается нанесение роликом в несколько витков или спиралью.
Толщина слоя критична: слишком тонкий слой не заполнит микронеровности, слишком толстый будет выдавлен из соединения и останется неотвержденным на воздухе. Оптимальная толщина в сжатом состоянии -0,15–0,25 мм.
Излишки герметика, выступившие наружу при сжатии фланцев, не образуют рабочее уплотнение и не отвердевают из-за контакта с воздухом. Их нужно убрать сразу мягкой ветошью или шпателем, пока герметик еще жидкий. Если дождаться частичного отверждения, удаление будет затруднено и останутся следы.
После нанесения герметика фланцы немедленно совмещаются и стягиваются болтами. Это критический момент: герметик должен оказаться в замкнутом объеме без доступа воздуха, чтобы запустилась полимеризация. Болты затягиваются в крестовой схеме (диагональ за диагональю) равномерно, без рывков. Момент затяжки должен соответствовать спецификации узла.
После затяжки болты можно дополнительно подтянуть через 10–15 минут, если позволяет конструкция. Это гарантирует, что герметик остается в сжатом состоянии во время полимеризации.
На пассивных металлах (нержавеющей стали, алюминии, титане) или при температуре ниже 10 °C рекомендуется предварительное нанесение активатора на поверхность фланца перед герметиком. Активатор ускоряет полимеризацию и гарантирует ее начало даже на сложных металлах. Активатор высыхает за несколько секунд, после чего наносится герметик.
Ускорение полимеризации активаторами и праймерами
На практике время ожидания полного отверждения герметика (обычно 24 часа при 20 °C) часто становится узким местом производства.
Активаторы и праймеры решают эту проблему.
Активатор - это катализирующий раствор, который наносится тонким слоем на одну из поверхностей фланца непосредственно перед герметиком. Активатор высыхает за 15–30 секунд и инициирует радикальную полимеризацию анаэробного герметика даже при низких температурах или на пассивных металлах. С активатором первичное схватывание может произойти за 5–10 минут, а полное отверждение - за 2–4 часа вместо 24 часов.
Однако активаторы имеют ограничения: они работают только с определенной маркой герметика (например, активатор для одного состава может не подойти для другого), требуют дополнительной закупки и хранения, а также добавляют этап в производственный процесс.
Праймер отличается от активатора долговечностью: праймер наносится на поверхность, высыхает и сохраняет активность в течение нескольких часов или даже дней. Это удобно для массового производства, когда фланцы подготавливаются заранее, а герметик наносится позже в день. Но праймеры дороже активаторов и требуют отдельного контроля срока годности после нанесения.
На углеродистой стали с активными поверхностями активаторы часто не требуются: герметик полимеризуется в штатном режиме за 24 часа при комнатной температуре. Активаторы становятся необходимостью на алюминии, нержавеющей стали, титане, хроме, а также при рабочих температурах ниже 10 °C.
В производстве, где узлы собираются в холодных условиях или из нержавеющей стали, активатор часто окупается сокращением времени ожидания и снижением брака из-за недостаточной полимеризации.
Допустимые рабочие условия и совместимость герметика с жидкостями
Перед окончательным выбором герметика нужно проверить его совместимость с рабочей средой, температурой и давлением.
Температурный диапазон - один из ключевых параметров. Анаэробные герметики, как правило, работают в диапазоне от -40 до +150 °C (в зависимости от конкретного состава), но полимеризация происходит при температурах выше -10…0 °C. Если узел собирается при минусовой температуре, необходим активатор. После полимеризации герметик сохраняет эластичность и прочность в указанном диапазоне, но длительное воздействие температуры на верхнем пределе приводит к окислению и потере свойств.
Химическая совместимость зависит от рабочей жидкости. Герметики устойчивы к минеральным маслам, топливам, воде и разбавленным кислотам и щелочам, но не все составы выдерживают контакт с эфирами, ароматическими углеводородами, галогенированными растворителями и концентрированными щелочами. Перед применением обязательно сверяются со спецификацией герметика и особенностями рабочей среды.
Давление критично для масло-закачиваемых фланцевых соединений. Герметики обычно рассчитаны на давления до 6–10 МПа и выше, но при скачках давления, вибрации и циклической нагрузке может возникнуть напряжение на границе герметик-металл, приводящее к микротрещинам и утечкам. Для таких условий часто выбирают герметик с добавками, повышающими гибкость и вибростойкость.
Прерывистая работа, частые пуски и остановы также влияют на выбор. При циклическом охлаждении и нагреве герметик испытывает термические напряжения, и менее гибкий состав может расслоиться от металла. В таких случаях предпочитают герметики с модификаторами эластичности.
Гидравлические и топливные системы требуют герметиков, устойчивых к маслам, без летучих компонентов, которые могут растворять рабочую жидкость. В санитарной промышленности и пищевом машиностроении применяются герметики с допусками к контакту с пищей (если требуется) или составы, не выделяющие вредных газов при нагреве.
Когда герметик не может заменить прокладку
Существуют ситуации, в которых использование анаэробного герметика вместо прокладки приводит к отказу, утечкам и дорогостоящему простою оборудования.
Гибкие, штампованные или волнистые фланцы - самый частый источник проблем. Если фланец деформируется под нагрузкой или не обладает абсолютной жесткостью, герметик не сможет заполнить полостью и переломы, появляющиеся при деформации. Пластичная прокладка приспосабливается, герметик - нет.
Большие или неизвестные зазоры - вторая причина. Если фланцы плохо обработаны, волнисты или несоосны, зазор может превышать допустимое значение. Герметик вытечет, не образовав герметичного слоя. В этом случае нужна либо механическая доработка фланцев, либо выбор прокладки большей толщины.
Частая разборка узла - третий фактор. При каждой разборке герметик разрушается, и требуется полная очистка фланцев и свежее нанесение. Если узел разбирается регулярно (раз в неделю, месяц), трудозатраты на герметик превысят стоимость многоразовой прокладки.
Агрессивные среды, содержащие сильные растворители или чистящие средства, могут растворять полимер герметика. Перед применением нужна проверка на совместимость. Например, герметики некоторых типов чувствительны к концентрированным щелочам и органическим растворителям.
Экстремальные рабочие температуры - выше +180 °C или ниже -50 °C - могут быть вне диапазона герметика. При превышении верхнего предела герметик теряет эластичность и начинает хрупко разрушаться; при превышении нижнего - становится хрупким и трескается.
Высокие динамические нагрузки, вибрация и циклические нагрузки требуют герметика с высокой гибкостью и адгезией. Жесткий герметик под вибрацией может отслаиваться от металла, создавая микротрещины и утечки.
Если требуется стерильность или отсутствие запаха (в фармацевтике, пищевике), стандартные анаэробные герметики могут не подойти из-за летучих компонентов и присадок. Нужны специальные составы без фунгицидов и стабилизаторов.
Практический чек-лист выбора герметика
| Параметр | Подходит герметик | Подходит прокладка |
|---|---|---|
| Жесткий металлический фланец | Да | Да |
| Гибкий или штампованный фланец | Нет | Да |
| Зазор 0,15–0,38 мм | Да | Зависит |
| Зазор более 0,5 мм | Нет | Да |
| Углеродистая сталь, активная поверхность | Да | Да |
| Нержавеющая сталь, пассивная поверхность | Да (с активатором) | Да |
| Температура +20 °C, нормальные условия | Да | Да |
| Температура -40 °C или +180 °C | Нет (без активатора) / Проверить диапазон | Да |
| Частая разборка (раз в неделю) | Нет | Да |
| Редкая разборка (раз в год) | Да | Да |
| Минеральные масла, топлива | Да | Да |
| Агрессивные растворители | Проверить совместимость | Часто Нет |
| Высокая вибрация, динамические нагрузки | Да (выбрать гибкий состав) | Часто Да |
| Стерильные условия, фармацевтика | Проверить допуск | Да |
Нанесение герметика в производственных условиях на примере анаэробного герметика
На практике в цехах часто используют герметик в тех же случаях, когда раньше вырубали прокладки из паронита или резины.
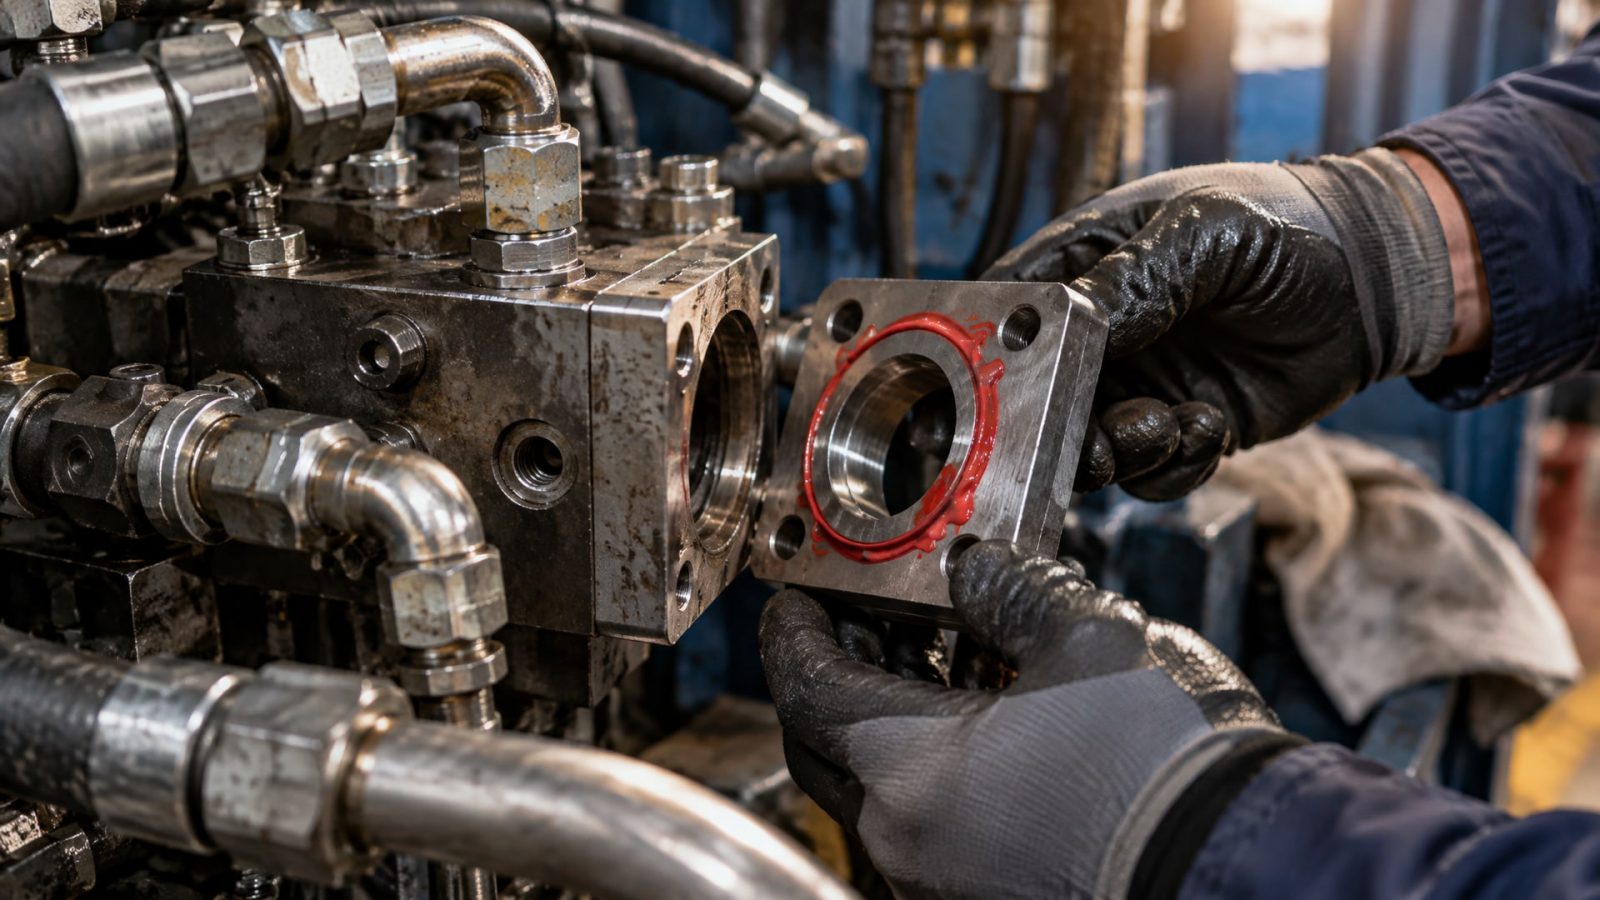
Это экономит на закупке и хранении множества типоразмеров, но требует четкой подготовки и контроля.
Фланцевые соединения на манифольдах, регуляторах давления, муфтах насосов и прочих узлах гидравлических систем - типовая область применения. Фланцы здесь жесткие, зазоры контролируемы, и давления находятся в штатном диапазоне. При внедрении герметика вместо прокладки технологи обычно вводят активатор, чтобы сократить время ожидания: без активатора сборка узла получается за 2–3 часа длительности сушки; с активатором - за 30 минут.
На электромоторных масляных охладителях, масляных фильтрах и декомпрессорах герметик применяется повсеместно. Жесткие алюминиевые корпуса, толстостенные крышки, стабильные зазоры - идеальные условия. Рабочая среда (масло) совместима; температуры не экстремальны. Герметик наносится валиком, фланцы стягиваются, и через 24 часа узел готов к испытаниям.
В пищевом машиностроении герметик применяется с осторожностью: только в зонах без прямого контакта с продуктом. Например, герметик приемлем для уплотнения масляных полостей редуктора, расположенного под линией фасовки, но неприемлем для уплотнения напорного фланца, если есть риск попадания герметика в продукт.
На практике при массовом переходе с прокладок на герметик предприятия вводят следующий регламент: чистка фланцев производится централизованно в специальной ванне с растворителем; после сушки фланцы укладываются на полку и помечаются по срокам. Герметик и активатор хранятся в холодильнике при +2…+8 °C (стандартное условие для анаэробных составов). При сборке узла работник наносит активатор, выжидает 30 секунд, наносит герметик, собирает фланец, затягивает болты по схеме и откладывает узел для полимеризации. Через 2–4 часа узел можно перемещать; через 24 часа - испытывать и отправлять на линию.
Наиболее популярные анаэробные герметики в промышленности рассчитаны на зазоры до 0,25–0,38 мм и работают в диапазоне температур -40…+120 °C (стандартный) или -40…+150 °C (повышенной теплостойкости). Время полного отверждения без активатора составляет 24 часа; с активатором -2–4 часа. Допуски к контакту с пищей (если требуется) указываются отдельно в карточке товара.
На линиях индустриального B2B-производства выбирают герметик на основе рациональной оценки: жесткий фланец, известный зазор, контролируемые условия, редкая разборка - герметик экономит на прокладках и упрощает логистику. Нестандартные условия, гибкие детали, частая разборка - прокладка остается безопаснее и проще в обслуживании.
На производстве, где переходили с прокладок на герметик, часто используют составы, которые держат 24-часовой цикл полимеризации без поспешности - это традиционный, проверенный подход. Активаторы берут, только когда нужно сократить время или собирать узлы в холодных цехах. EFELE 143 - гелеобразный анаэробный уплотнитель средней-высокой прочности, рассчитанный именно на такие условия: фланцевые соединения из углеродистой стали и алюминия, давления до 10 МПа, рабочие температуры от -40 до +120 °C. Состав часто выбирают закупщики за предсказуемость результата и наличие на складе.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки?
Можно, но только при определенных условиях: жесткий металлический фланец, зазор менее 0,38–0,5 мм, активная металлическая поверхность, рабочие условия в допустимом диапазоне температур и давлений. Если хотя бы один параметр не соответствует, герметик не гарантирует герметичность и может привести к утечкам.
Какой герметик выбрать для фланца, если не знаю точный зазор?
Измерьте зазор щупом или линейкой. Если зазор менее 0,25 мм, большинство стандартных анаэробных герметиков подойдут. При зазоре 0,25–0,5 мм проверьте паспорт конкретного состава - не все допускают такой диапазон. Если зазор более 0,5 мм, герметик вероятно не подойдет, и нужна прокладка или механическая доработка фланцев.
Как ускорить полимеризацию герметика?
Используйте активатор или праймер, совместимый с выбранным герметиком. Активатор наносится на одну из поверхностей, высыхает за 15–30 секунд, и затем наносится герметик. С активатором полимеризация ускоряется с 24 часов до 2–4 часов. На пассивных металлах (нержавеющая сталь, алюминий) активатор часто необходим для гарантированного отверждения.
Что делать, если герметик выступил из-под фланца?
Немедленно вытрите выступившие излишки мягкой ветошью или шпателем, пока герметик еще жидкий. Выступившая часть контактирует с воздухом и не полимеризуется, остается липкой и притягивает грязь. Удалять нужно сразу после сборки фланца; позже это будет затруднено.
Можно ли разобрать фланец, если герметик еще не полностью отвердел?
Нежелательно. Хотя первичное схватывание происходит за 20–40 минут, полная прочность достигается только через 24 часа. Если разобрать соединение раньше, герметик не разрушится полностью, но останутся куски, которые мешают повторной сборке. Лучше ждать полного отверждения или использовать активатор для ускорения.
Совместим ли герметик с контактом пищи?
Стандартные анаэробные герметики не имеют пищевого допуска и не подходят для прямого контакта с продуктом. В пищевом машиностроении герметик применяется только в скрытых полостях (например, масляные каналы в редукторе), куда продукт не попадает. Если требуется пищевой допуск, нужны специальные составы - проверьте карточку товара.
Заключение
Герметик может заменить вырубную прокладку на фланце, но это работает только при соблюдении жестких условий: жесткий металлический фланец, зазор менее 0,38–0,5 мм, чистая поверхность, активный металл (или активатор для пассивных), рабочие условия в допустимом диапазоне. Анаэробный герметик полимеризуется без воздуха и в контакте с металлом, поэтому требует аккуратной подготовки поверхности, правильного нанесения и выдержки до полной полимеризации (около 24 часов).
Перед выбором между герметиком и прокладкой - измерьте зазор, оцените жесткость фланца, уточните рабочие условия и частоту разборки. Если узел жесткий, условия стандартные и разборка редка, герметик экономит на закупке прокладок и упрощает конструкцию. Если фланец гибкий, зазор больше 0,5 мм или разборка частая - останьтесь с прокладкой. Начните с пилотного внедрения герметика на малосерийном производстве, проверьте герметичность и надежность, и только потом масштабируйте на весь процесс.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка для пищевого оборудования h1 защищает механизмы от агрессивных моющих средств и продлевает срок их службы.
Узнайте, как предотвратить коррозию металлических деталей автомобиля весной. Эффективный антикор автомобиля защитит от ржавчины.
Узнайте, почему стандартные анаэробные фиксаторы не подходят для крепления пластиковых деталей и какие альтернативы существуют.