
Испытание соляным туманом: как фосфатирование и оксидирование влияют на коррозионную стойкость
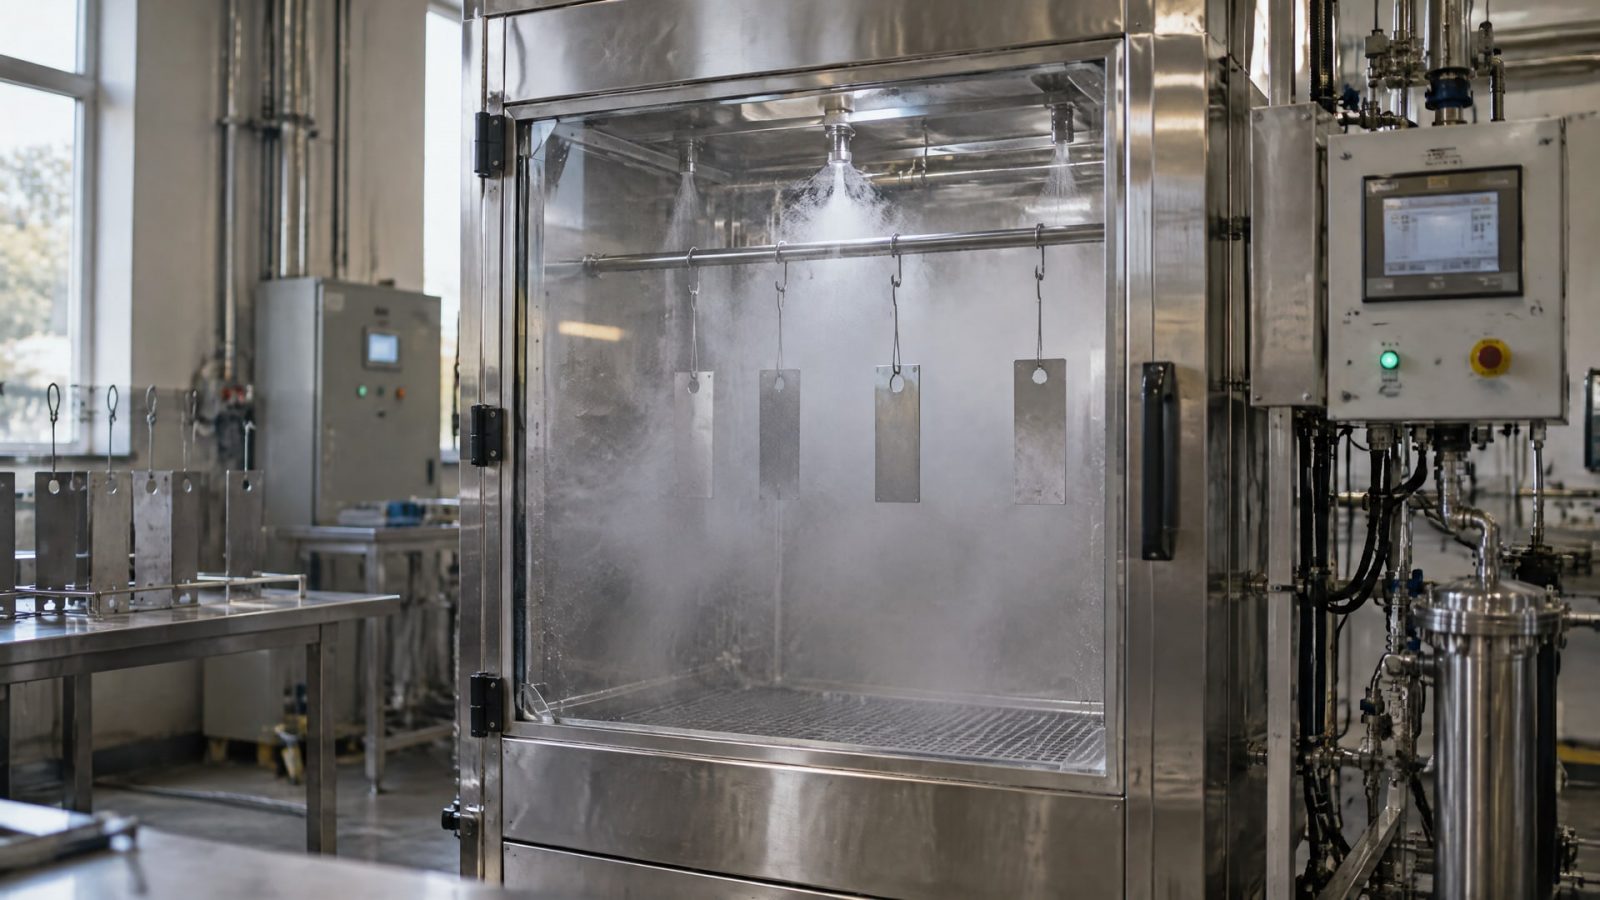
Фосфатирование и оксидирование по-разному влияют на результат испытания соляным туманом. Фосфатный слой часто служит основой для масла, краски или герметика, а оксидный дает умеренную защиту, которая заметно зависит от последующей пропитки. Поэтому сравнивать нужно не только конверсионные слои, но и полные системы покрытия с подготовкой поверхности и дополнительной защитой.
Статья будет полезна инженерам, специалистам по покрытиям и закупщикам, которым нужно выбрать технологию для деталей и корректно оценить протокол испытаний. Разберем, что показывает камера соляного тумана, какие стандарты используют и почему число часов нельзя напрямую переводить в срок службы изделия.
Как проходит испытание соляным туманом
Испытания в камере соляного тумана применяют для оценки коррозионной стойкости покрытий в заданных условиях.
Один из распространенных методов - нейтральный соляной туман NSS по ISO 9227:2022. В этом режиме используют 5% раствор NaCl и температуру 35 °C. Эти параметры задают условия сравнительного теста, а не универсальную модель любой рабочей среды.
В русскоязычных технических материалах также упоминают ГОСТ 30630.2.5-2013 как сопоставимый подход. Для фосфатных конверсионных покрытий важен ISO 9717:2024: документ посвящен таким покрытиям и отсылает к оценке стойкости в нейтральном соляном тумане по ISO 9227. При постановке испытания нужно сверяться с конкретной спецификацией: название метода само по себе не задает все требования к образцам, покрытию и оценке результата.
Что показывают часы испытания
Результат обычно выражают временем до появления заданных признаков коррозии или другого критерия, предусмотренного методикой. Однако 100 часов для одной системы и 100 часов для другой не обязательно означают одинаковую защиту в эксплуатации: могут отличаться подготовка поверхности, состав покрытия, герметизация и условия теста. Поэтому сравнение корректно только при сопоставимых образцах и критериях оценки.
Соляной туман - ускоренное испытание. Оно помогает оценить тенденцию к коррозии и сравнить системы в одинаковом тесте, но не заменяет проверку в реальной эксплуатационной среде. Значение в протоколе не следует трактовать как эквивалент определенного количества лет службы.
В запросах о соляном тумане часто фигурируют «испытания по ГОСТ» и конкретное число часов. Для инженерного решения важнее уточнить, по какой методике получен результат, какую систему испытывали и как зафиксировали коррозию. Без этих сведений отдельная цифра мало говорит о стойкости детали.
Фосфатирование: коррозия и роль конверсионного слоя
Фосфатирование - конверсионный процесс: сталь обрабатывают растворами фосфорной кислоты и ее солей, в результате на поверхности формируется фосфатный слой.
Его практическая роль не ограничивается созданием дополнительного барьера. Фосфатирование используют как подготовительную или функциональную стадию, в том числе для улучшения адгезии и удержания масла или смазки, а также перед окраской или консервацией.
Именно поэтому формулировка «фосфатирование защищает от коррозии» нуждается в уточнении. Само покрытие часто работает как основа для последующего защитного слоя, а не как окончательная антикоррозионная система. Для крепежа и деталей фосфатный слой может сочетаться с маслом или краской; оценивают в таком случае всю последовательность обработки.
Нормативные ориентиры и испытания
Для фосфатных конверсионных покрытий применяют ISO 9717:2024, который связывает требования к покрытию с испытанием в нейтральном соляном тумане по ISO 9227. В русскоязычных технических материалах для контроля и подготовки поверхности также приводят ГОСТ 9.302-88, ГОСТ 9.305-84, ГОСТ 9.301-86 и ГОСТ 9.402-2004. Конкретный набор документов зависит от назначения детали и требований к покрытию.
В описаниях испытаний по ASTM B117 для фосфатных покрытий встречается диапазон 100-500 часов. Его приводят в зависимости от условий эксплуатации и системы покрытия, поэтому переносить эти значения на любой фосфатный слой некорректно. Сопоставлять результаты имеет смысл только при одинаковом методе, сопоставимой подготовке и одинаковом составе системы.
Подготовка поверхности фосфатированием важна не только для результата в камере. Чистота и состояние металла влияют на формирование слоя и его адгезию. Если после фосфатирования планируют нанести краску, масло или герметик, следует учитывать требования к каждой стадии, а не оценивать конверсионное покрытие отдельно от последующего материала.
Оксидирование: защита зависит от герметизации
Оксидирование формирует тонкий оксидный слой, который может давать нужный внешний вид и ограниченную защиту.
Однако сам по себе такой слой обычно обеспечивает умеренную коррозионную стойкость. Заметный прирост защиты связывают с последующей герметизацией маслом, воском или полимерным герметиком.
Для оксидированных поверхностей в материалах по испытаниям ASTM B117 приводят диапазон 24-120 часов в зависимости от способа герметизации. Это не универсальное значение для всех деталей: результат относится к конкретной системе и условиям тестирования. При сравнении с фосфатированием важно выяснить, испытывали ли только конверсионный слой или поверхность с дополнительной пропиткой.
| Система поверхности | Роль основного слоя | Что влияет на результат |
|---|---|---|
| Фосфатирование | Подготовительный или функциональный слой, основа для последующей защиты | Масло, краска, герметик и качество подготовки |
| Оксидирование | Тонкий слой с умеренной самостоятельной защитой | Последующая пропитка маслом, воском или полимерным герметиком |
Таким образом, утверждать, что оксидирование всегда слабее или сильнее фосфатирования, некорректно без описания системы. Сравнивают не названия технологий, а конкретные комбинации слоев и обработок. Если оксидированную деталь испытывали после герметизации, а фосфатированную - без дополнительной защиты, результат не характеризует только разницу между оксидом и фосфатом.
Совет инженера
Сценарий: для детали нужно совместить антикоррозионную защиту со снижением трения. Что делают: рассматривают твердосмазочное покрытие как отдельное решение и сопоставляют его с требованиями к узлу и условиями испытания. В этой задаче применяют MODENGY 1002: покрытие обеспечивает защиту от коррозии и снижает трение. Его результат оценивают по принятой для изделия системе критериев, не перенося на него часы испытаний других покрытий.
Подготовка поверхности и последовательность нанесения
Коррозионная стойкость зависит от всей технологической цепочки: состояния металла перед обработкой, конверсионного слоя и последующей защиты.
В материалах по покрытиям отдельно подчеркивают, что интервал между фосфатированием и нанесением следующего слоя следует сводить к минимуму. Задержка может повлиять на адгезию и защитный эффект, поэтому регламент процесса должен учитывать время между операциями.
Для оценки подготовки поверхности используют профильные документы, включая ГОСТ 9.402-2004. В контексте покрытий крепежа также упоминают ГОСТ Р ИСО 10683-2020: фосфатирование может применяться как альтернатива механической очистке перед нанесением покрытия, в том числе с учетом особенностей удаления водорода при горячей сушке. Выбор процедуры зависит от конструкции и требований к изделию.
При подготовке программы испытаний полезно зафиксировать:
материал и состояние поверхности образца;
способ подготовки перед фосфатированием или оксидированием;
состав системы после конверсионной обработки;
интервал между подготовкой поверхности и нанесением следующего слоя;
метод испытания и критерии оценки результата.
Эти данные позволяют понять, почему две детали с одинаковым названием обработки могут показать разные результаты. Для камеры соляного тумана нужно подготовить образцы, которые отражают реальную технологическую цепочку, а не только один этап. Если проверяют фосфатирование под окраску или масло, образец должен включать соответствующий последующий слой.
Как сравнивать системы по результатам испытаний
Не следует выбирать покрытие только по максимальному числу часов в протоколе.
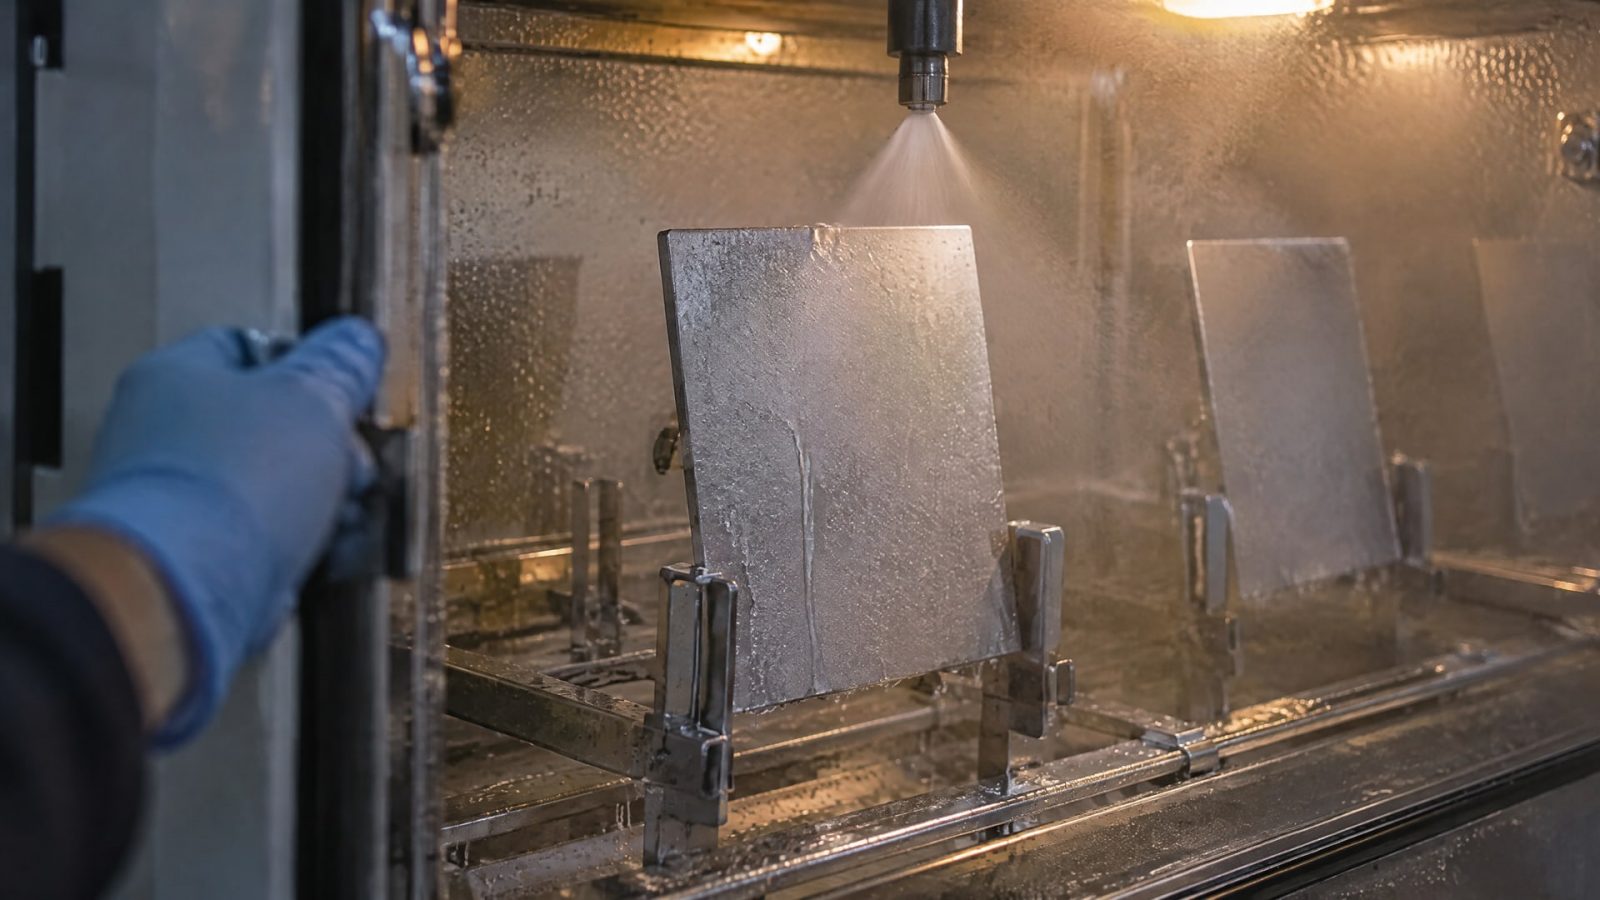
Для начала уточняют стандарт испытания, режим и критерий, по которому определяли результат. Например, ISO 9227:2022 задает метод нейтрального соляного тумана с 5% раствором NaCl при 35 °C, а ISO 9717:2024 рассматривает фосфатные конверсионные покрытия и связывает их оценку с этим испытанием.
Затем сравнивают состав испытываемых систем. Фосфатирование может идти в сочетании с маслом, краской или герметиком; оксидирование - с пропиткой маслом, воском либо полимерным герметиком. Диапазоны 100-500 часов для систем с фосфатированием и 24-120 часов для оксидированных поверхностей с герметизацией относятся к разным описанным вариантам. Это не рейтинг технологий и не основание напрямую сопоставлять покрытия без одинаковых условий.
Испытание соляным туманом полезно как инструмент контроля и сравнения, если образцы подготовлены одинаково, а результаты оценены по заранее установленным критериям. Для закупщика протокол становится предметным, когда в нем указаны не только часы, но и методика, тип системы и состояние поверхности. Инженеру при выборе стоит сопоставить эти данные с условиями эксплуатации детали и требованиями к трению, внешнему виду и последующей обработке.
Часто задаваемые вопросы
По какому стандарту проводят испытание на воздействие соляного тумана?
Для нейтрального соляного тумана используют ISO 9227:2022. В этом режиме применяют раствор NaCl концентрацией 5% при температуре 35 °C. Для фосфатных конверсионных покрытий также важен ISO 9717:2024, который отсылает к испытанию по ISO 9227. В русскоязычных материалах приводят и ГОСТ 30630.2.5-2013 как сопоставимый подход.
Что означает результат 100 или 500 часов в камере соляного тумана?
Число часов показывает результат конкретной системы в заданных условиях испытания. Оно не гарантирует такой же срок защиты в эксплуатации и не позволяет напрямую сравнивать покрытия, испытанные по разным методикам или с разной подготовкой поверхности. Важно знать состав системы, стандарт, критерии оценки и состояние образцов.
Фосфатирование или оксидирование лучше защищает от коррозии?
Однозначный ответ зависит от всей системы. Фосфатирование часто используют как основу под масло, краску или герметик, а оксидный слой дает умеренную защиту, которая повышается после герметизации. Сравнивать следует образцы с сопоставимой подготовкой и последующими слоями, а не только названия технологий.
Почему важна подготовка поверхности перед испытанием?
Чистота и состояние металла влияют на формирование фосфатного или оксидного слоя, его адгезию и равномерность. Кроме того, результат зависит от того, сколько времени прошло до нанесения следующего покрытия. Поэтому в протоколе и технологической документации важно описывать подготовку поверхности и все последующие стадии.
Заключение
Фосфатирование и оксидирование по-разному участвуют в защите от коррозии: фосфатный слой часто служит подготовкой или основой для последующего покрытия, а оксидный требует герметизации для заметного повышения стойкости. Поэтому результат испытания соляным туманом оценивают для полной системы, учитывая методику, подготовку поверхности и критерии проверки.
Следующий шаг для инженера или закупщика - сверить требования к детали с технологической спецификацией и запросить протокол с указанием стандарта, состава покрытия и условий испытания. Если данных недостаточно, следует согласовать программу проверки на образцах, подготовленных по той же последовательности, что и серийные изделия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда замена масла Лукойл на специализированное решение оправдана и как правильно выбрать аналог.
Аналоги гидравлического масла: как выбрать, проверить совместимость и провести пилотное испытание на промышленном оборудовании.
Выбирайте гидравлическое масло 46 или 32, учитывая требования насоса, температуру и вязкость для эффективной работы оборудования.