
Антикоррозийная обработка перед нанесением антифрикционных покрытий
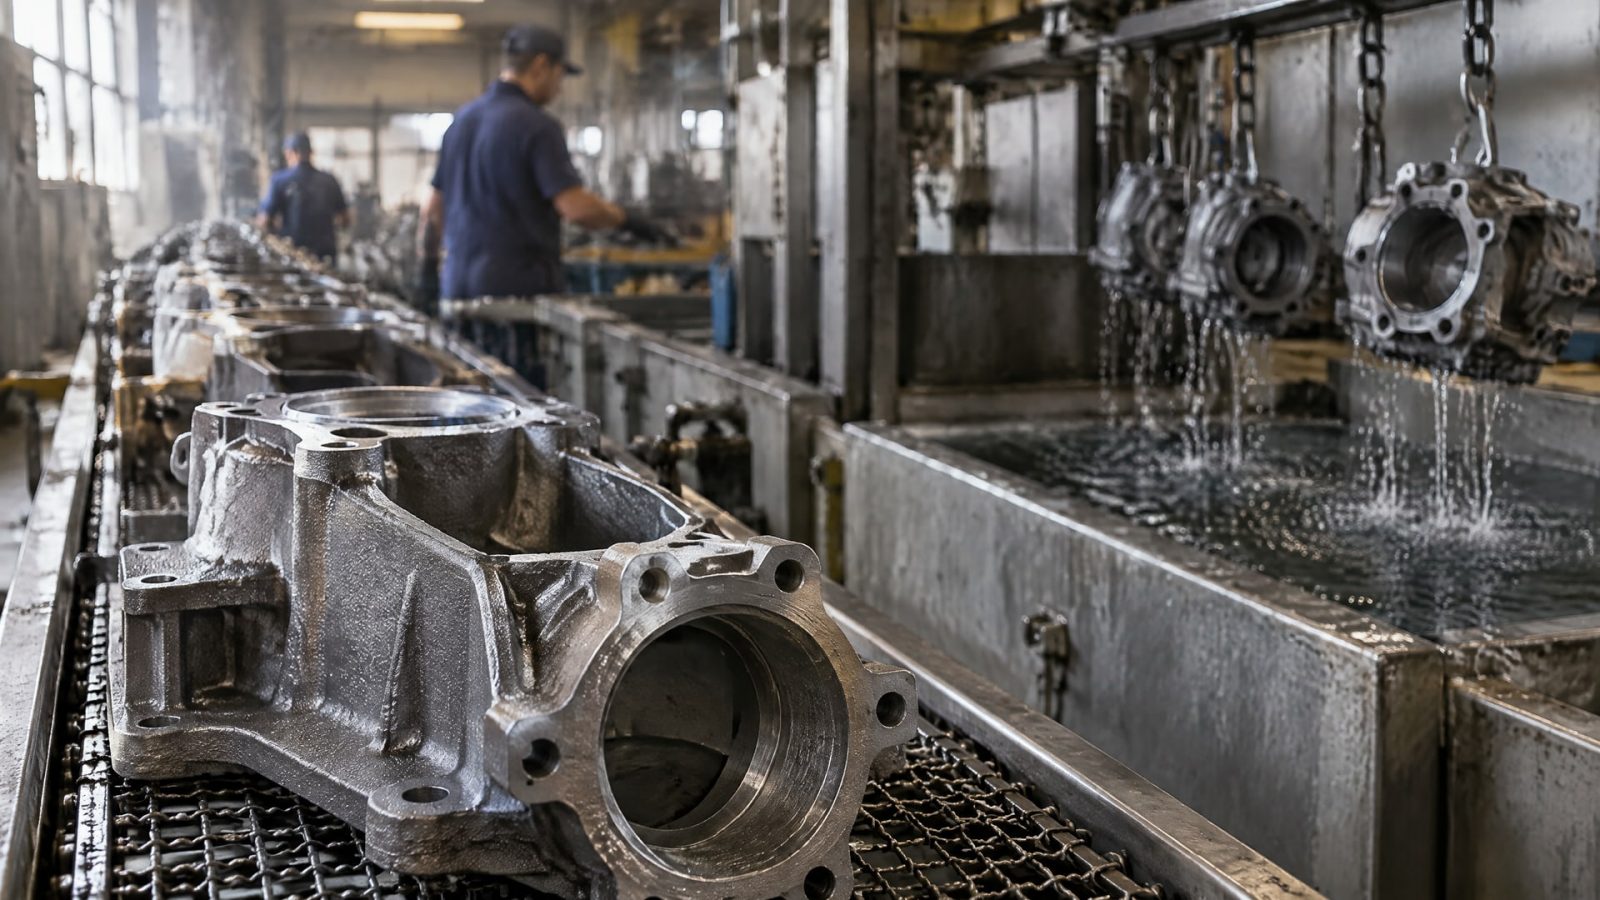
Фосфатирование перед нанесением антифрикционного покрытия помогает улучшить сцепление покрытия со стальной поверхностью и увеличить ресурс системы. Но фосфатный слой не заменяет финишное покрытие: сам по себе он дает ограниченную защиту от коррозии. Выбор подготовки зависит от металла и задачи узла: цинковое фосфатирование связывают прежде всего с коррозионной защитой, марганцевое - с несущей способностью.
Статья полезна инженерам и техническим специалистам, которые подбирают антифрикционные покрытия оборудования, а также закупщикам, оценивающим варианты замены импортных покрытий. Разберем, как выбрать тип фосфатирования, какие требования предъявлять к поверхности и почему стандартный процесс нельзя автоматически применять для нержавеющей стали.
Как антикоррозийная обработка влияет на антифрикционные покрытия
Фосфатирование создает подготовленную поверхность, на которой последующее покрытие лучше сцепляется с металлом.
Пористый рельеф способствует механическому закреплению покрытия, поэтому такую обработку применяют как один из этапов подготовки стали и железа. В результате улучшается адгезия, а при корректном подборе процесса могут повыситься ресурс покрытия и стабильность трения.
При этом фосфатный слой нельзя считать полноценным финишным барьером от коррозии. Его защитные свойства ограничены, и ценность обработки во многом связана с тем, что она формирует базу под последующее покрытие. Поэтому оценивать нужно всю систему: материал детали, подготовку поверхности, тип антифрикционного покрытия и условия работы узла.
Для деталей из стали выбор предобработки зависит от того, какой результат важнее. Если задача - получить более надежное сцепление покрытия, рассматривают фосфатирование, абразивную обработку или сочетание этих операций. Для нагруженных деталей совместное применение способов подготовки может быть особенно уместно, однако конкретный маршрут сверяют с требованиями к покрытию и технологией производства.
Фосфатирование не отменяет очистку. Перед обработкой с поверхности удаляют масло, окалину, ржавчину и другие загрязнения. Если оставить их на детали, однородный фосфатный слой и ожидаемое сцепление покрытия обеспечить сложнее. Поэтому антикоррозийная обработка в данном контексте - это не одно действие, а последовательность операций подготовки и нанесения защитной системы.
Цинковое или марганцевое фосфатирование: что выбрать
Тип фосфатирования выбирают по функции, которую должно выполнять покрытие в узле.
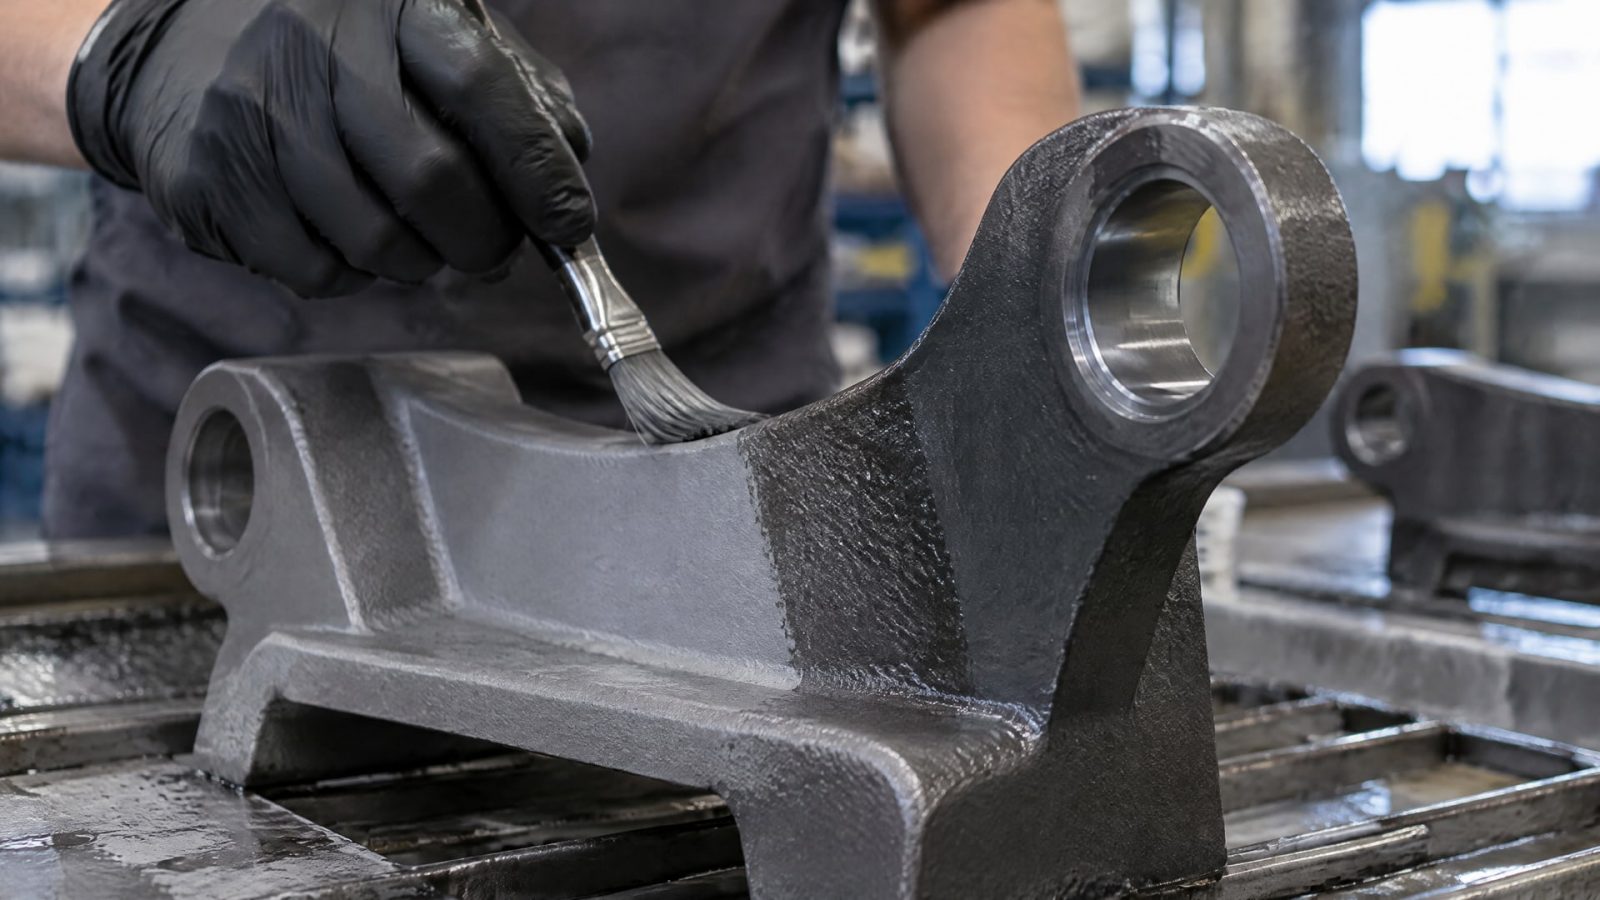
Цинковое фосфатирование связывают с повышением коррозионной защиты, а марганцевое - с ростом несущей способности антифрикционного покрытия. Это различие помогает сузить выбор, но не заменяет оценки нагрузки, среды и требований к трению.
| Тип обработки | На что ориентироваться при выборе |
|---|---|
| Цинковое фосфатирование | Приоритет - коррозионная защита стальной поверхности и последующей системы покрытий |
| Марганцевое фосфатирование | Приоритет - несущая способность и износостойкость узла |
Коррозионная стойкость цинковых покрытий зависит не только от названия процесса. Значение имеют состояние основания, качество фосфатного слоя и последующее покрытие. Для стальных, оцинкованных и кадмированных поверхностей цинковое фосфатирование рассматривают как способ улучшить коррозионную стойкость системы покрытий, но фосфатный слой сам по себе не следует приравнивать к финишной защите.
Марганцевое фосфатирование выбирают, когда важны несущая способность и работа покрытия при нагрузке. В таких задачах одновременно оценивают антизадирные свойства стали, условия трения и требуемый ресурс детали. Универсального ответа, какой тип фосфатирования лучше, нет: правильный выбор определяется приоритетом узла и совместимостью процесса с материалом.
Требования к поверхности и сроки нанесения покрытия
Качество фосфатного слоя влияет на результат всей системы.
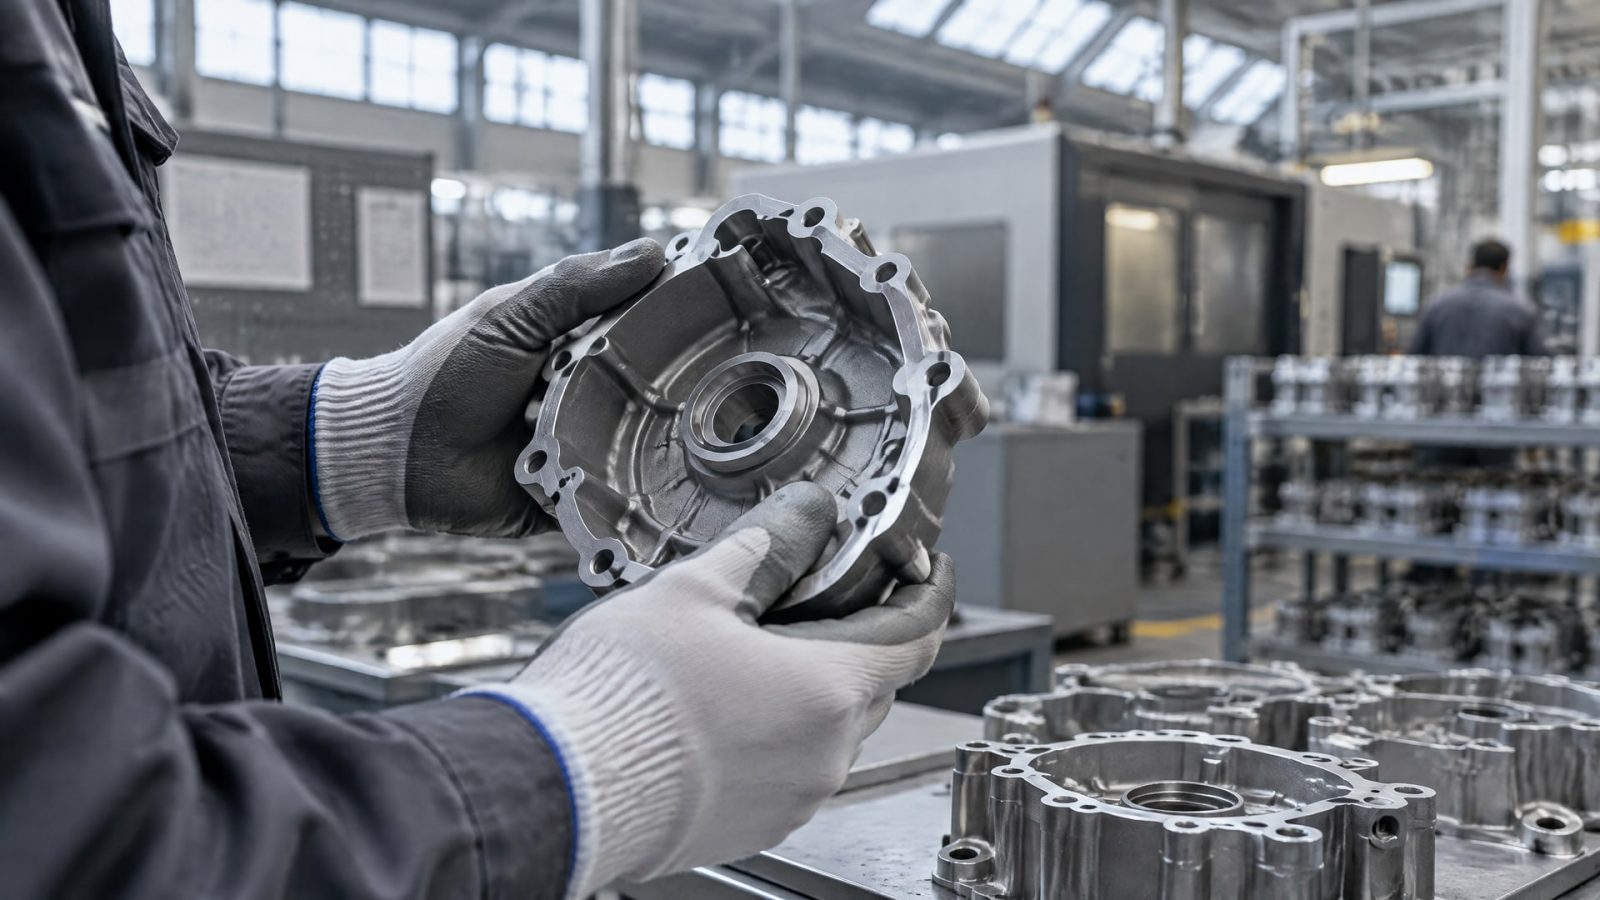
Он должен быть тонкокристаллическим, равномерным и однородным, без пятен и следов коррозии. Дефекты подготовки могут ухудшить сцепление антифрикционного покрытия с основанием, поэтому оценивать нужно не только факт фосфатирования, но и состояние поверхности после обработки.
Последовательность подготовки начинается с очистки: необходимо удалить масло, окалину, ржавчину и загрязнения. В зависимости от детали и требований к покрытию дополнительно применяют абразивную обработку. Фосфатирование и абразивная подготовка могут дополнять друг друга, но необходимость сочетания операций определяют по профилю нагрузки, материалу основания и требованиям к покрытию.
После фосфатирования не стоит оставлять поверхность без последующего покрытия надолго. В качестве ориентира указывается нанесение в течение 24 часов: при более длительной паузе возрастает риск коррозии. Этот срок важно учитывать при планировании производственного маршрута и передаче деталей между участками.
Для процессов фосфатирования металлов в технической документации указывают DIN EN 9717. При внедрении технологии инженерной службе важно сверить ее требования с процессом подготовки и документацией на выбранное покрытие. Это помогает избежать ситуации, когда фосфатный слой выполнен качественно сам по себе, но не соответствует требованиям последующего этапа.
Фосфатирование нержавеющей стали и антизадирные свойства
Стандартное фосфатирование нельзя без оговорок переносить со стали на нержавеющую сталь.
Для нержавейки такой процесс обычно не рассматривают как типовую подготовку. Если требуется повысить антизадирные свойства стали, нужно подбирать отдельную технологию обработки и проверять ее применимость к конкретной марке и детали.
В отдельных технологических маршрутах для нержавеющей стали описаны поверхностное упрочнение, холодная деформация, активация фосфорной кислотой и последующая обработка в марганцевой фосфатной ванне. Это специальный процесс, а не универсальная рекомендация для любой нержавеющей детали. Его нельзя назначать только на основании того, что обычное фосфатирование применяют перед антифрикционными покрытиями на стали.
Для узлов из нержавеющей стали, где возможны заедание и износ, применяют трибологические сухие покрытия. Помимо снижения риска заедания, они могут обеспечивать дополнительную коррозионную защиту. Если после специально подобранной подготовки рассматривают фосфатный слой, совместимость всей системы нужно подтвердить для конкретной поверхности и покрытия.
В рамках таких задач линейку антифрикционных покрытий MODENGY рассматривают для повышения коррозионной стойкости и антизадирных свойств нержавеющей стали после фосфатирования. Покрытия прошли испытания в солевом тумане и показали высокую эффективность. Однако это не отменяет необходимости отдельно подобрать маршрут подготовки: стандартное фосфатирование для нержавеющей стали не следует считать подходящим по умолчанию.
Антифрикционные покрытия оборудования и замена импортных покрытий
При выборе покрытия для промышленного оборудования важно учитывать не только материал основания, но и режим работы узла.
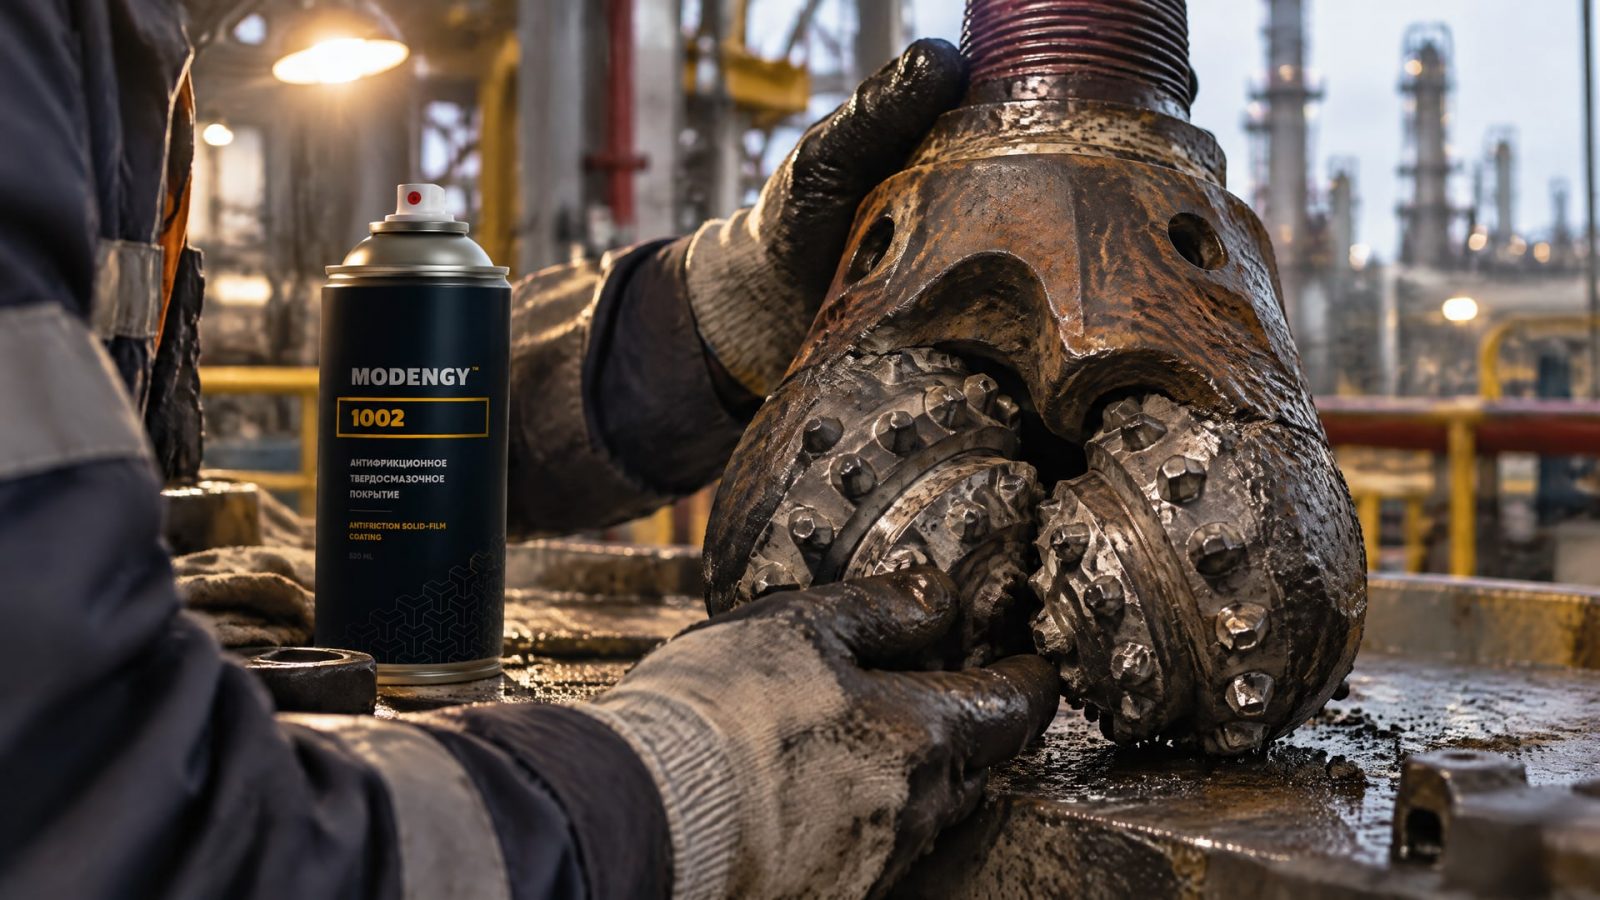
Инженер оценивает нагрузку, контактирующие детали, коррозионную среду и требуемый коэффициент трения. Для нефтедобывающего оборудования, в частности, могут иметь значение фреттинг, холодный пуск и риск вымывания смазочного материала.
В таких условиях твердосмазочное покрытие может стать вариантом замены импортных покрытий, если его свойства отвечают требованиям узла. MODENGY 1002 - антифрикционное твердосмазочное покрытие на основе дисульфида молибдена с низким коэффициентом трения и антикоррозионными свойствами. Его рассматривают для задач, где нужно снизить трение и получить защиту поверхности, в том числе при подборе решения для нефтедобывающего оборудования.
Само название покрытия не подтверждает его совместимость с любым фосфатным слоем. Перед внедрением проверяют материал детали, выбранную предобработку и требования к работе узла, а затем сверяются со спецификацией покрытия. Такой подход позволяет сравнивать варианты по технической пригодности, а не только по стране происхождения или привычности применения.
Для закупщика практический критерий - понятный подбор под конкретную задачу и предсказуемый результат в производственном процессе. Инженеру, в свою очередь, важно зафиксировать требования к подготовке поверхности, интервалу между фосфатированием и нанесением покрытия, а также к контролю качества слоя. Это снижает риск, что замена импортного решения изменит поведение узла из-за несовместимой подготовки.
Часто задаваемые вопросы
Защищает ли фосфатирование от коррозии само по себе?
Фосфатный слой дает ограниченную коррозионную защиту и чаще служит основанием для последующего покрытия. Поэтому его не следует рассматривать как самостоятельный финишный барьер. Для защиты системы оценивают вид фосфатирования, качество слоя, состояние металла и свойства нанесенного поверх него покрытия.
Какое фосфатирование выбрать для стали: цинковое или марганцевое?
Выбор зависит от приоритета узла. Цинковое фосфатирование связывают с повышением коррозионной защиты, а марганцевое - с несущей способностью и износостойкостью. Перед выбором также учитывают нагрузку, коррозионную среду и требования к трению, затем проверяют совместимость процесса с антифрикционным покрытием.
Можно ли наносить покрытие спустя несколько дней после фосфатирования?
Желательно не откладывать нанесение. В качестве ориентира указывается срок до 24 часов, поскольку при более длительной паузе повышается риск коррозии поверхности. Производственный маршрут стоит организовать так, чтобы обработанная деталь не ожидала покрытия без необходимости.
Подходит ли обычное фосфатирование для нержавеющей стали?
Обычно стандартное фосфатирование не переносят на нержавеющую сталь без специальных оговорок. Для нее могут потребоваться отдельные процессы подготовки, включая специальные маршруты обработки. Их применимость оценивают для конкретного материала и детали, а не по общей практике фосфатирования обычной стали.
Заключение
Предварительное фосфатирование улучшает подготовку стали к нанесению антифрикционного покрытия, но не заменяет финишную защиту от коррозии. Цинковый процесс выбирают при приоритете коррозионной стойкости, марганцевый - при необходимости повысить несущую способность и износостойкость. Для нержавеющей стали требуется отдельная проверенная технология.
Следующий шаг - определить материал детали, условия работы и главную задачу покрытия, затем согласовать тип подготовки и требования к качеству фосфатного слоя. При планировании процесса заложите нанесение покрытия в течение 24 часов и проверьте совместимость всех этапов по технической документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование и другие покрытия предотвращают коррозию и задиры резьбовых соединений из нержавеющей стали при монтаже.
Подберите оборудование для нанесения покрытий, отвечающее вашим задачам, с учетом методов, материалов и условий эксплуатации.
Обеспечьте надежное скольжение резиновой прокладки по алюминию: узнайте о восстановлении анодного слоя и антифрикционных покрытиях.