
Как обеспечить чистоту поверхности при шлифовке нержавейки
Чистота поверхности после шлифовки нержавейки зависит не только от выбранного абразива. Чтобы избежать пятен, разводов и следов перегрева, нужно исключить загрязнение железом, контролировать нагрев, последовательно менять зернистость и очищать деталь после обработки. В ответственных применениях результат проверяют не только визуально, но и по параметру шероховатости Ra, если он задан в техническом задании.
Статья поможет инженерам, техническим специалистам и закупщикам выстроить процесс шлифования и постобработки: разобраться в причинах дефектов, выбрать абразив и СОЖ для шлифовки нержавеющей стали, а также определить, когда нужна дополнительная очистка. Такой подход помогает сохранить требуемый финиш и не ухудшить коррозионную стойкость материала.
Откуда берутся пятна после шлифовки нержавейки
Ржавые точки и разводы не всегда связаны с дефектом самой нержавеющей стали.
Частая причина - контаминация железом: на поверхность попадают частицы углеродистой стали, металлическая пыль, искры или загрязнения с абразива и оснастки. После обработки эти частицы могут стать причиной ржавых пятен и ухудшения коррозионной стойкости.
Риск возрастает, если одним кругом, лентой, щеткой или диском сначала обрабатывают черную сталь, а затем нержавейку. Инструмент, который выглядит чистым, все равно может переносить частицы железа. Поэтому расходники для нержавеющей стали держат отдельно и выбирают предназначенные именно для нее. В рекомендациях по обработке также указывается, что абразивы и расходные материалы должны быть без железа, серы и хлоридов.
Как разделить рабочие зоны
Разделение участков для обработки нержавейки и углеродистой стали снижает риск перекрестного загрязнения. Перед началом работы очищают оборудование и оснастку, если их использовали для другого металла. Пыль и искры от соседних операций также могут оседать на детали, поэтому важно контролировать чистоту рабочей зоны.
Пескоструйная и другая абразивная обработка тоже способна внедрить загрязнения в поверхность. Если после нее появляются пятна, одной оценки внешнего вида недостаточно: нужно проверить, не осталось ли на металле частиц железа или абразива, и выполнить очистку по принятому регламенту.
Еще один источник изменения цвета - перегрев. При шлифовании могут появиться цвета побежалости или желтый оксидный слой. В одном из руководств по обработке нержавейки приводится ограничение: поверхность не должна нагреваться выше 400 °C, чтобы избежать цветов побежалости. На практике это означает, что давление, скорость и длительность контакта инструмента с деталью нужно выбирать так, чтобы не допускать чрезмерного нагрева.
Как подобрать зернистость и выстроить шлифование
Стартовую зернистость выбирают по характеру дефекта и объему металла, который нужно снять.
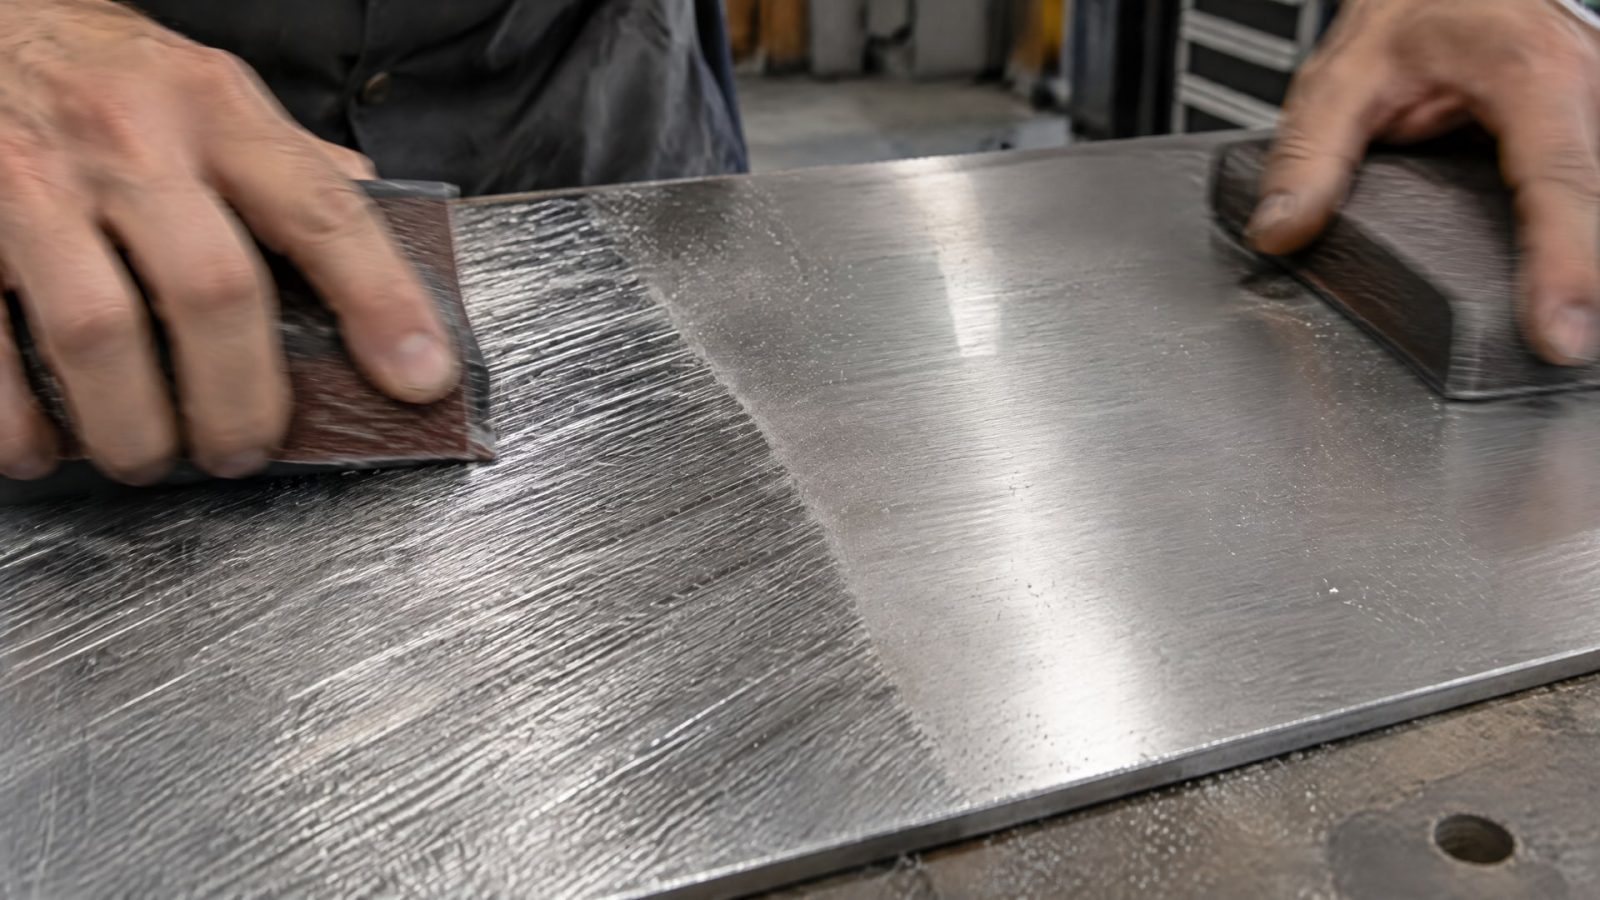
Чем грубее абразив, тем выше риск оставить глубокие царапины. Для нержавейки зерно P36 может привести к глубоким поверхностным дефектам, тогда как P60 или P80 часто служат более разумной отправной точкой. Это не универсальный режим для каждой детали: выбор зависит от состояния поверхности и требований к финишу.
После удаления дефекта переходят к более мелкому зерну. Пример последовательности доводки - P80 → P160 → P320. Каждый следующий этап должен уменьшать следы предыдущей обработки, а не создавать новые. Если сразу взять слишком мелкий абразив, глубокая царапина может сохраниться, а поверхность получится неоднородной.
Обрабатывайте только необходимую площадь
Сначала снимают только тот слой, который нужен для устранения дефекта. Избыточное шлифование увеличивает объем снятого металла и может нарушить геометрию или рисунок отделки. После грубой шлифовки с зерном 40–60 grit в одном из руководств рекомендовано доводить поверхность примерно до grit 180 или тоньше. Конкретное требование следует сверять с техническим заданием на изделие.
Для снижения нагрева используют меньшее контактное давление, осциллирующие движения и машину достаточной мощности. Если процесс позволяет, применяют охлаждающие подложки или промежуточное охлаждение. Важно не задерживать инструмент на одной точке: локальный перегрев способен изменить цвет поверхности даже при короткой обработке.
Переходы между зернистостями и направление движения инструмента фиксируют в рабочей инструкции. Это помогает получать повторяемый результат при ремонте и серийной обработке. Если деталь требует направленной отделки, рисунок шлифования должен соответствовать заданной поверхности, а не только скрывать отдельную царапину.
Как выбрать СОЖ для шлифования нержавеющей стали
СОЖ влияет не только на охлаждение: от ее состояния и соответствия операции зависят отвод тепла, риск прижога и чистота поверхности.
Неподходящая или загрязненная жидкость может оставить следы, которые принимают за дефект металла. Поэтому при выборе оценивают назначение СОЖ, ее совместимость с материалом и требования процесса, а также контролируют состояние рабочей жидкости.
Если после обработки появляются разводы на нержавейке, причина может быть не только в СОЖ. Нужно проверить, не осталось ли на детали масла, металлической пыли или абразивных частиц, и исключить перенос загрязнений с оснастки, ранее работавшей по углеродистой стали. Также проверяют, не связаны ли пятна с перегревом: очистка не устранит термоповреждение поверхности.
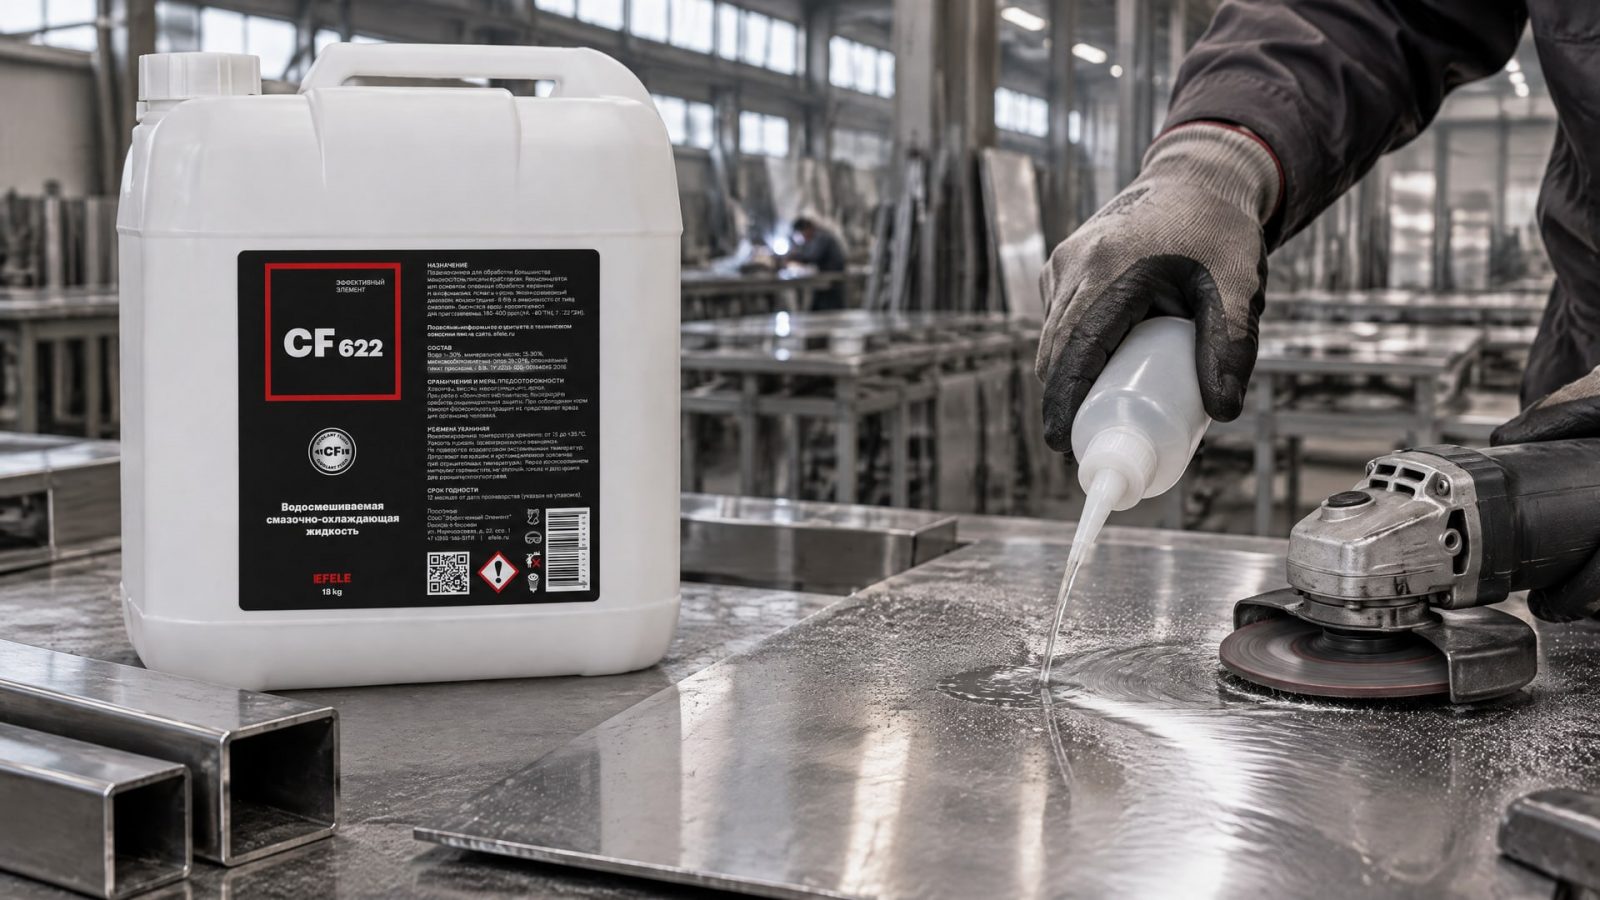
Для шлифовки нержавеющей стали в производственном процессе применяют полусинтетическую СОЖ EFELE CF-622, разработанную для работы с этим материалом и предотвращения появления пятен и разводов. Ее выбор стоит рассматривать в контексте всей операции: с учетом оборудования, способа подачи жидкости и требований к последующей очистке детали.
При подборе СОЖ полезно проверить, как она ведет себя после обработки: остается ли заметная пленка, легко ли удаляются остатки и не мешают ли они следующей технологической операции. Сам факт применения СОЖ не отменяет очистку поверхности. Если жидкость загрязнена металлическими частицами или используется вместе с загрязненной оснасткой, риск следов после шлифования сохраняется.
Как очистить поверхность после шлифовки
После обработки на детали могут оставаться масла, жиры, пыль, металлические частицы, абразив и остатки клея.
Их удаляют до оценки окончательного результата: загрязнение может скрывать царапины или создавать разводы, похожие на изменение цвета металла. Внешний блеск сам по себе не подтверждает чистоту поверхности и отсутствие внедренных частиц.
Порядок очистки выбирают с учетом используемой СОЖ и производственного регламента. Сначала удаляют видимые остатки абразива и пыль, затем очищают поверхность от масляной пленки и загрязнений. Если обнаружена контаминация железом или термоповреждение, обычной протирки недостаточно: может потребоваться предусмотренная технологией механическая и/или химическая обработка.
Когда нужен очиститель
После шлифования важно не спутать остатки СОЖ с пятнами, вызванными переносом железа или перегревом. Если на поверхности остается масляная пленка, она мешает корректно оценить финиш и может повлиять на последующие операции. Очиститель используют как часть технологического процесса, проверяя совместимость средства с материалом и требованиями к готовой детали.
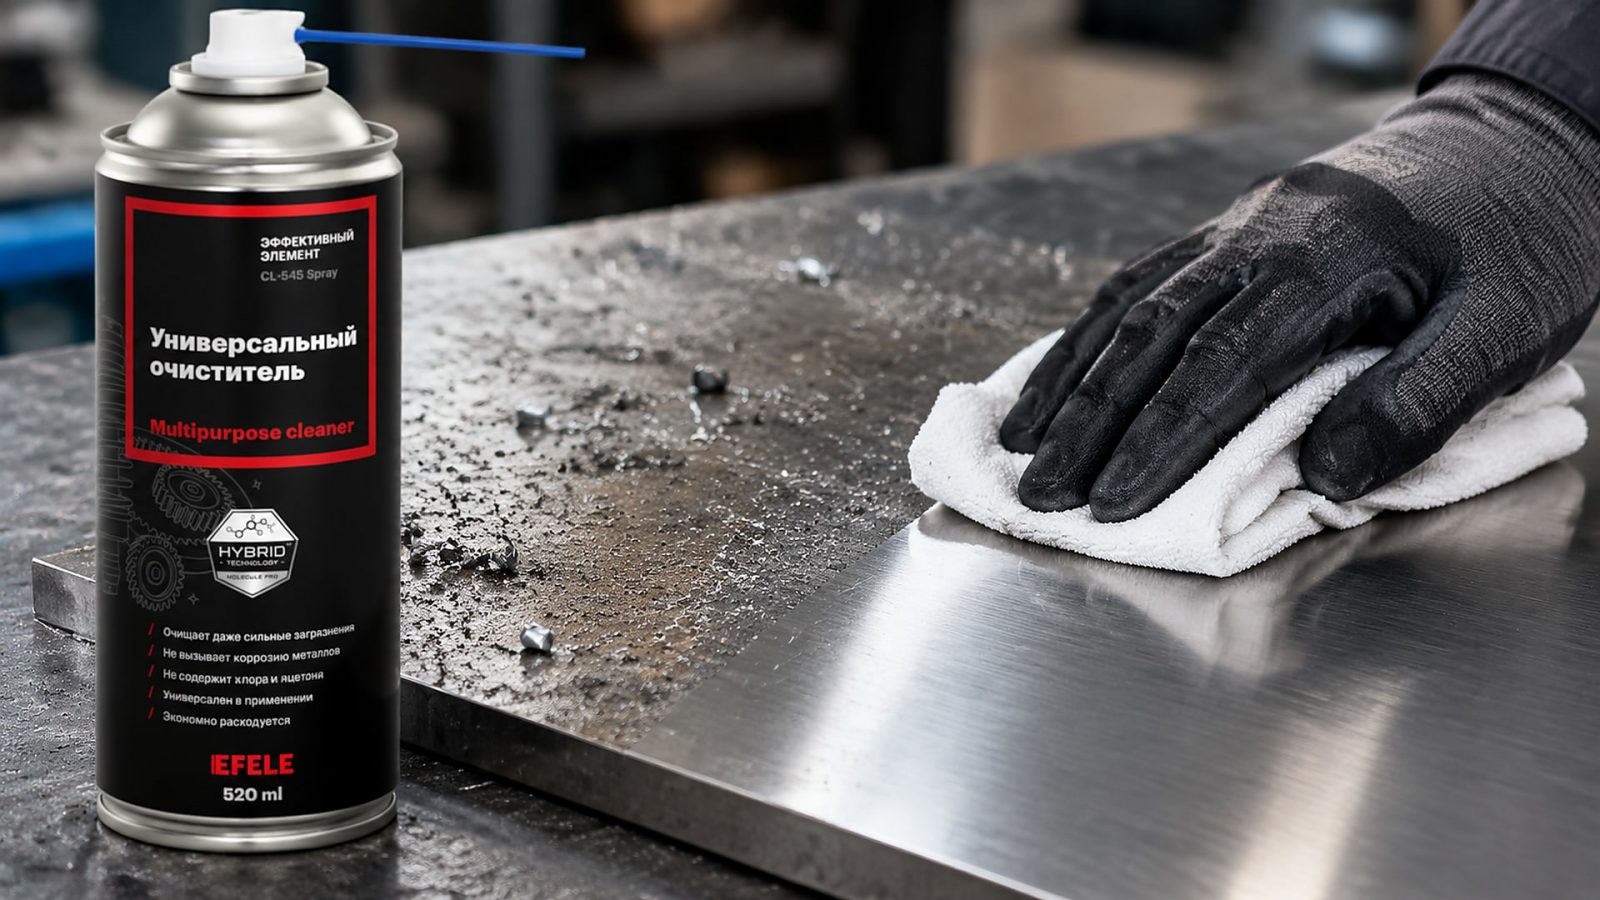
Для удаления остатков СОЖ и подготовки поверхности после шлифования нержавейки применяют универсальный очиститель EFELE CL-545 Spray. Он уместен на этапе, когда нужно убрать следы технологической жидкости и оценить результат обработки без масляных разводов. Очистка не заменяет устранение причины дефекта: внедренные частицы или термопленку обрабатывают отдельно по установленному регламенту.
После очистки поверхность осматривают при достаточном освещении. Если обнаружены отдельные царапины, повторно обрабатывают только нужный участок, соблюдая последовательность зернистости. Затем снова удаляют пыль и остатки материалов. Такой цикл позволяет не переносить загрязнения на уже обработанную поверхность и не создавать новые дефекты при доводке.
Как оценить чистоту и качество финиша
Визуальный осмотр помогает выявить разводы, остатки абразива и изменение цвета, но не всегда показывает, соответствует ли поверхность требованиям чертежа.
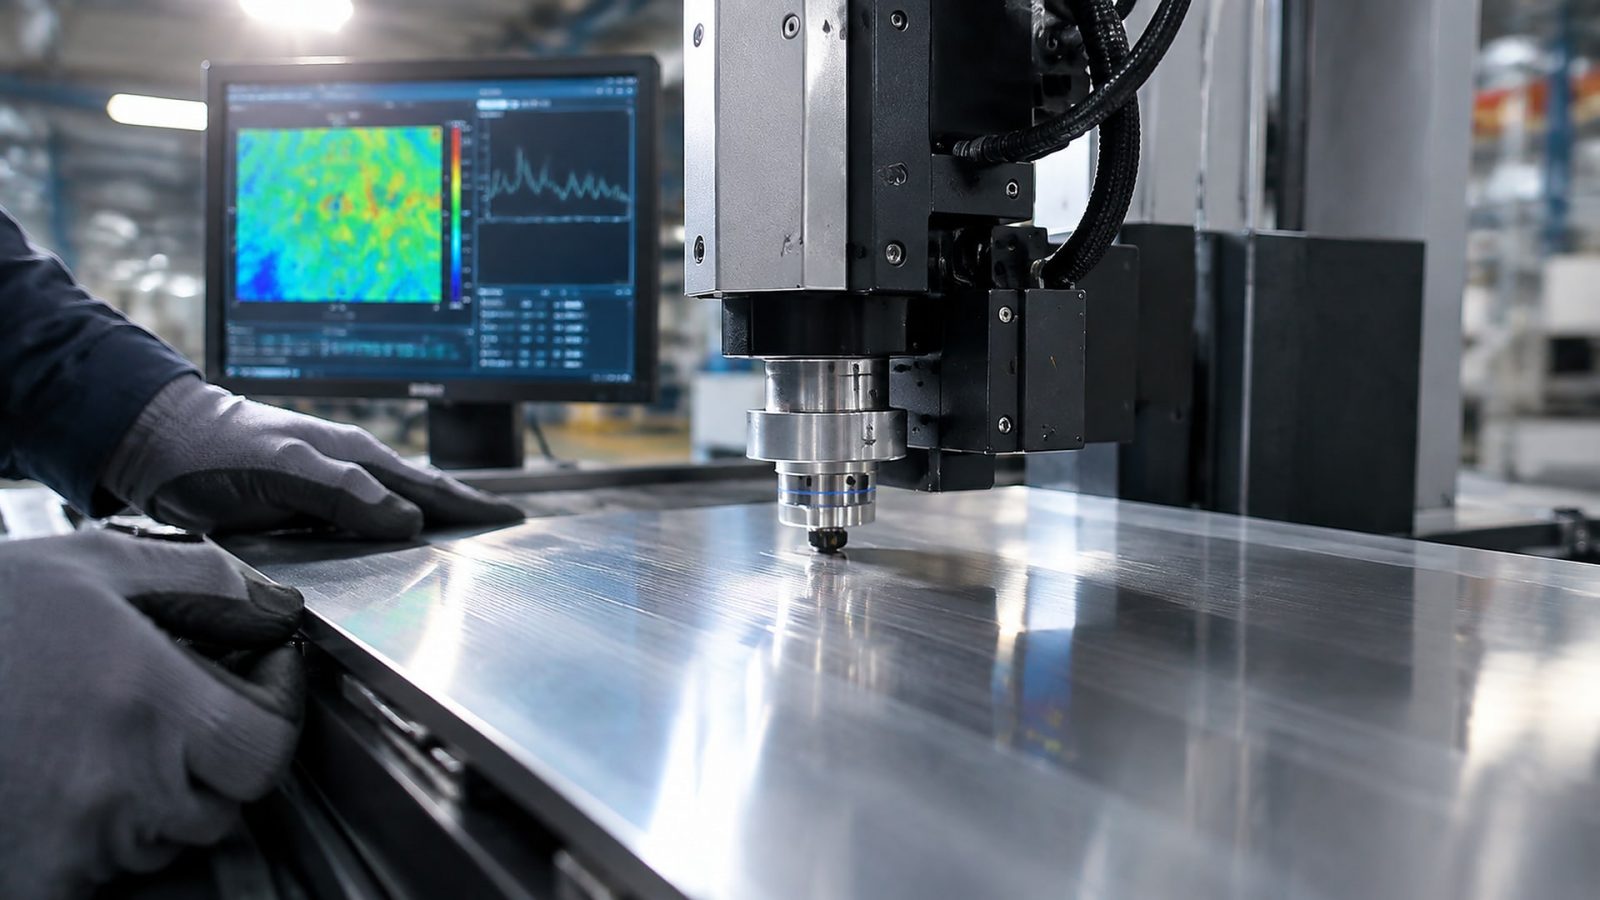
Для ответственных деталей в техническом задании указывают параметр Ra. В отраслевой практике для ряда тяжелых условий эксплуатации приводится ориентир Ra = 0,5 мкм max; для некоторых объектов после локальной шлифовки в коррозионной среде также указывают Ra не выше 0,5 мкм. Эти значения применимы только там, где их задает документация на изделие.
Стандарт BS EN 10088-2 содержит обозначения механических отделок G, J, K и P; для отдельных видов отделки может задаваться Ra. Поэтому перед началом обработки сверяют чертеж, техническое задание и требования к поверхности. Если там установлен конкретный класс или предел шероховатости, оценивать результат следует по нему, а не по общему впечатлению от блеска.
Для сравнения полезно учитывать, что заводские состояния поверхности нержавейки различаются по шероховатости. Для HRAP No.1 приводится Ra 3–6 мкм, для 2B - Ra 0,1–0,2 мкм, для BA - Ra 0,06–0,2 мкм. Это справочные диапазоны для соответствующих состояний, а не универсальные критерии приемки после шлифования. Требуемое состояние определяют по документации на конкретную деталь.
В маршрут обработки стоит включить контрольные точки: чистота оснастки до начала работы, состояние детали после шлифования, удаление загрязнений и проверка финиша. Если дефект повторяется, фиксируют этап, на котором он возникает: выбор абразива, контакт с загрязненной оснасткой, подача СОЖ или очистка. Такой подход помогает найти причину, а не маскировать ее дополнительной обработкой.
Часто задаваемые вопросы
Почему появляются пятна после шлифовки нержавейки?
Частая причина - загрязнение железом от инструмента, оснастки или пыли, ранее контактировавших с углеродистой сталью. Пятна также могут быть связаны с остатками СОЖ, масла и абразива или с перегревом поверхности. Поэтому проверяют и чистоту оборудования, и режим шлифования, и качество очистки после обработки.
Как выбрать СОЖ для шлифования нержавейки?
Учитывают назначение жидкости, материал детали, оборудование и требования к финишу. СОЖ должна помогать отводить тепло, а после обработки ее остатки должны удаляться в рамках принятого процесса очистки. Если появились разводы, проверяют не только жидкость, но и состояние оснастки, наличие металлической пыли и возможный перегрев.
Как убрать разводы на нержавейке после СОЖ?
Сначала определяют источник следов: это могут быть остатки жидкости, масло, абразивная пыль, железная контаминация или термоповреждение. Остатки СОЖ и загрязнения удаляют подходящим для процесса очистителем. Если цвет поверхности изменился из-за перегрева или в металл внедрились частицы, одной очистки может быть недостаточно.
Какое зерно использовать для шлифовки нержавеющей стали?
Зернистость зависит от глубины дефекта и требуемого финиша. Для нержавейки P60 или P80 часто используют как стартовую точку, затем переходят на более мелкое зерно, например P160 и P320. Слишком грубое зерно, в том числе P36, может оставить глубокие дефекты, поэтому режим подбирают по задаче и проверяют по требованиям к поверхности.
Заключение
Чтобы получить чистую поверхность после шлифовки нержавейки, исключите перенос железа, не допускайте перегрева, подбирайте абразив поэтапно и удаляйте остатки СОЖ и пыли. В ответственных применениях сверяйте результат с заданным Ra и требованиями к отделке, а не только с визуальным впечатлением.
Практический следующий шаг - проверить технологическую карту и рабочую зону: выделить отдельную оснастку для нержавейки, зафиксировать последовательность зернистости и порядок очистки, а затем сопоставить готовую поверхность с требованиями чертежа или технического задания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, подбирая состав, контролируя качество воды и избегая смешивания разных эмульсий.
Расход растворителя: как рассчитать затраты на подготовку поверхности и применение покрытий для экономии бюджета.
Обучение нанесению антикоррозионного покрытия на промышленной площадке помогает отработать операции на реальном объекте.