
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
Аудит ХАССП (анализ опасностей и критические контрольные точки) проверяет не просто наличие сертификата на смазку, а то, насколько предприятие управляет риском загрязнения продукта смазочным материалом. Пищевые смазки NSF H1 закрывают этот риск документально и практически - они разрешены для случайного контакта с пищей и позволяют компании показать аудитору полную цепь контроля: от выбора правильного состава до ведения записей о применении и прослеживаемости партий.
Однако H1-статус сам по себе не гарантирует прохождение аудита. Аудиторы проверяют живую систему управления смазочными материалами - реестр точек смазки, совместимость продуктов с узлами, количество нанесения, записи об исполнителях и датах, наличие технических листов и паспортов безопасности. Для технических специалистов и снабженцев это означает, что выбор H1 - это только первый шаг; важнее построить процедуру, которая будет видна аудитору и легко проверяется на производстве.
Что означает H1 в системе ХАССП
NSF H1 - это не просто маркировка на упаковке, а регистрация конкретного продукта в базе NSF, доступная аудиторам и органам контроля.
Смазка получает статус H1, если ее состав соответствует разрешенным сырьевым компонентам и предназначена для инцидентного контакта с пищей. Это означает, что при правильном применении (минимальное количество, тонкая пленка, избежание стекания в открытый продукт) присутствие смазки в пище будет находиться в пределах допустимого - ориентировочно не выше 10 ppm или 10 mg/kg.
Ключевое слово здесь - регистрация. Аудитор не проверяет старый сертификат в папке; он проверяет, есть ли фактический продукт в живом реестре NSF White Book. Если смазка снята с производства или уже не проходит ежегодную переаттестацию, H1-статус теряется, и использование такого материала станет нарушением, даже если сертификат выглядит еще свежим на бумаге.
Для аудита это означает, что закупщик или инженер должны уметь предоставить документ, подтверждающий текущую регистрацию, а не рассчитывать на древний контракт с поставщиком.
H1 и H2: где применяются и почему нельзя путать
Смазки H1 предназначены для точек, где контакт с открытым продуктом реалистичен: цепи над конвейерной линией, подшипники редуктора компрессора рядом с фасовкой, гидравлические линии печи, узлы направляющих упаковочного оборудования.
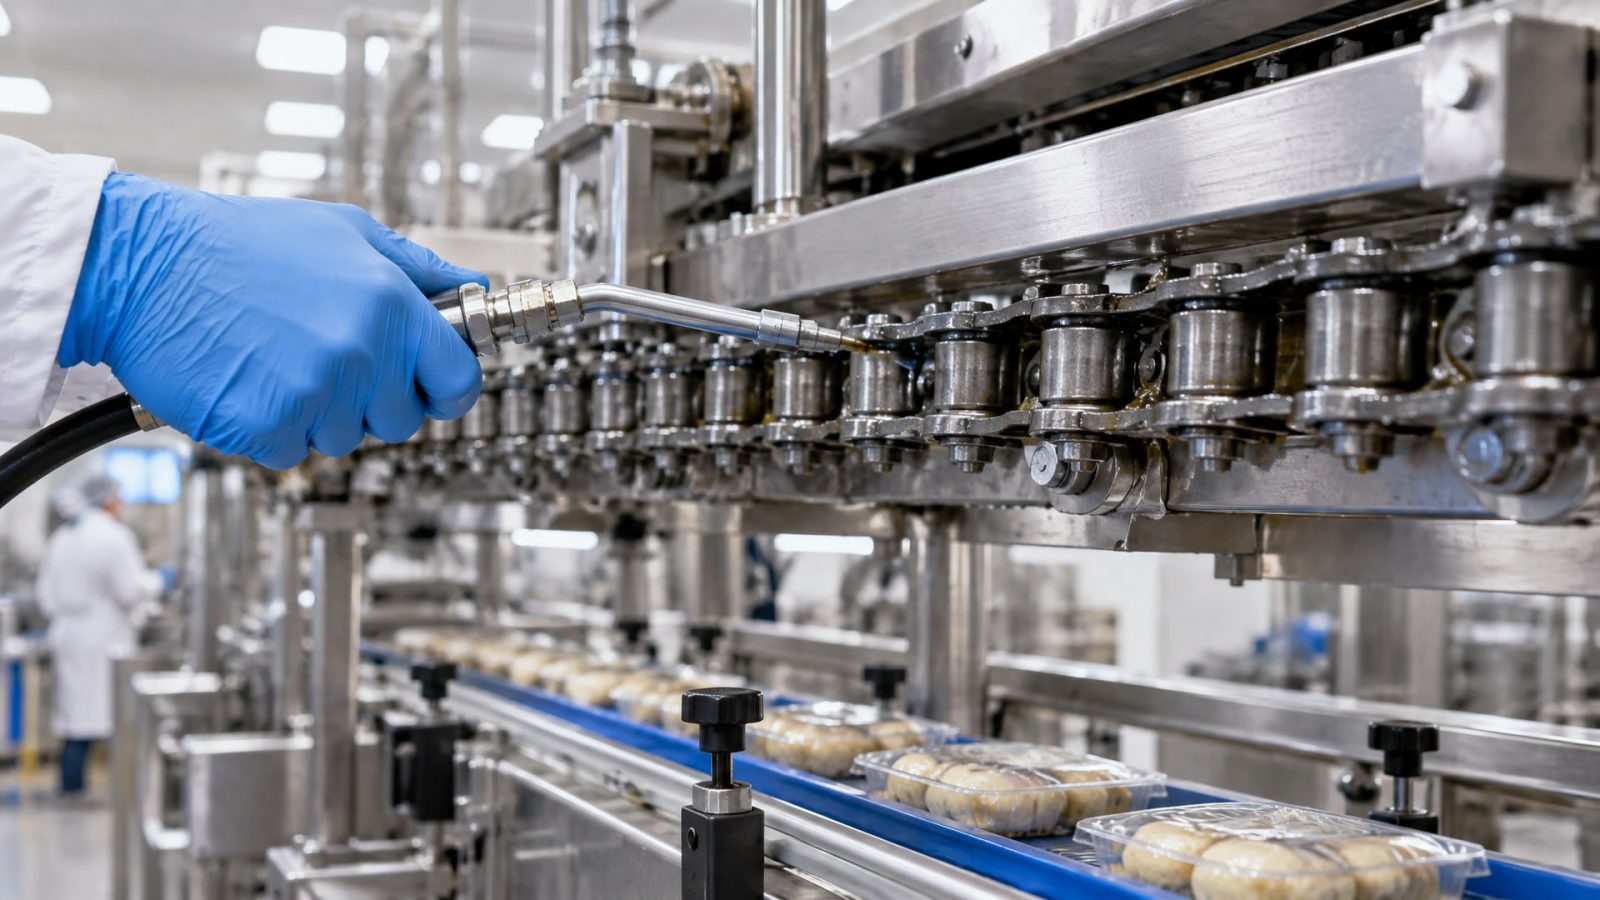
В этих местах даже идеальное наполнение создает микроскопический риск, и H1 закрывает его нормативно.
Смазки H2 используют в местах без вероятности контакта с пищей: опорные подшипники здания, направляющие ограждений, механизмы цехового вентилятора, крепежные элементы стеллажей. Здесь H1 не требуется по определению, потому что нет самого риска.
Но это не значит, что везде используют H1, а H2 - редкость. На типичном пищевом производстве 70–80 % точек смазки находятся вне зоны контакта с продуктом. Использование H1 на всех 100 % приводит к необоснованному удорожанию и усложнению логистики. Правильный подход - разделить точки на карте или в системе обслуживания и обосновать для каждой, требуется ли H1 или достаточно H2.
Аудитор обязательно проверит эту разбивку. Если компания использует H2 в зоне контакта или H1 везде без обоснования, это может быть расценено как недостаток управления риском. С другой стороны, если разделение задокументировано, согласовано с производством и технологией, а правила четко соблюдаются, аудит пройдет без замечаний.
Критерии выбора H1-смазки для конкретного узла
Факт, что смазка имеет H1-статус, не означает, что она подойдет для вашего компрессора или редуктора.
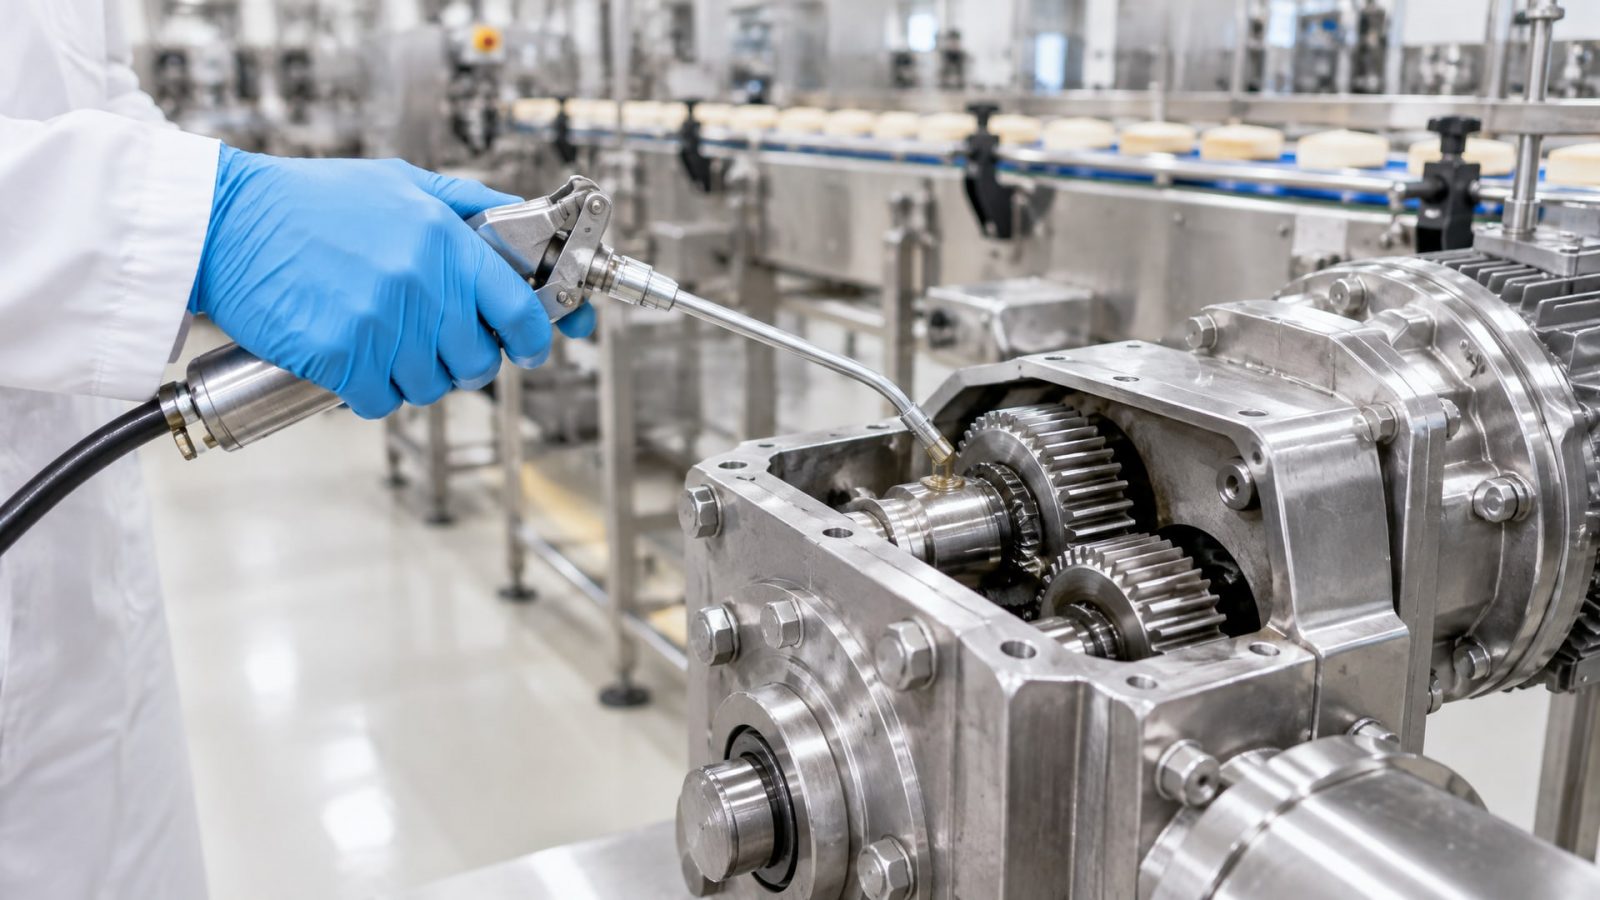
Нужно проверить инженерные параметры: вязкость, класс консистенции (для пластичных смазок), температурный диапазон, тип загустителя и совместимость с материалами узла.
Для цепных масел и масел редукторов в пищевой промышленности часто выбирают диапазон ISO VG 46–100 при обычных условиях. Для высокотемпературных печей - VG 100–460. Для смазок подшипников стандартом считается NLGI 2 (среднепластичная консистенция), для холодных условий или централизованных систем подачи - NLGI 1 или 00 (более текучая).
Процедура выбора должна быть документирована: инженер выбирает H1-продукт исходя из нагрузки, скорости и температуры узла, затем проверяет совместимость по уплотнениям и материалам, и, наконец, проводит пробный запуск. Аудитор может попросить показать эту процедуру, особенно если в системе были замены смазок или решения о переходе с обычной промышленной смазки на H1.
Также важно помнить: H1-смазка не должна снижать ресурс узла. Если замена на H1-продукт приводит к увеличению люфта, ускоренному износу или перегреву, это нарушение технологии, и аудитор это заметит при осмотре оборудования или анализе отказов.
Инвентаризация и управление точками смазки
Первый практический шаг - провести полную инвентаризацию всех точек смазки на участке.
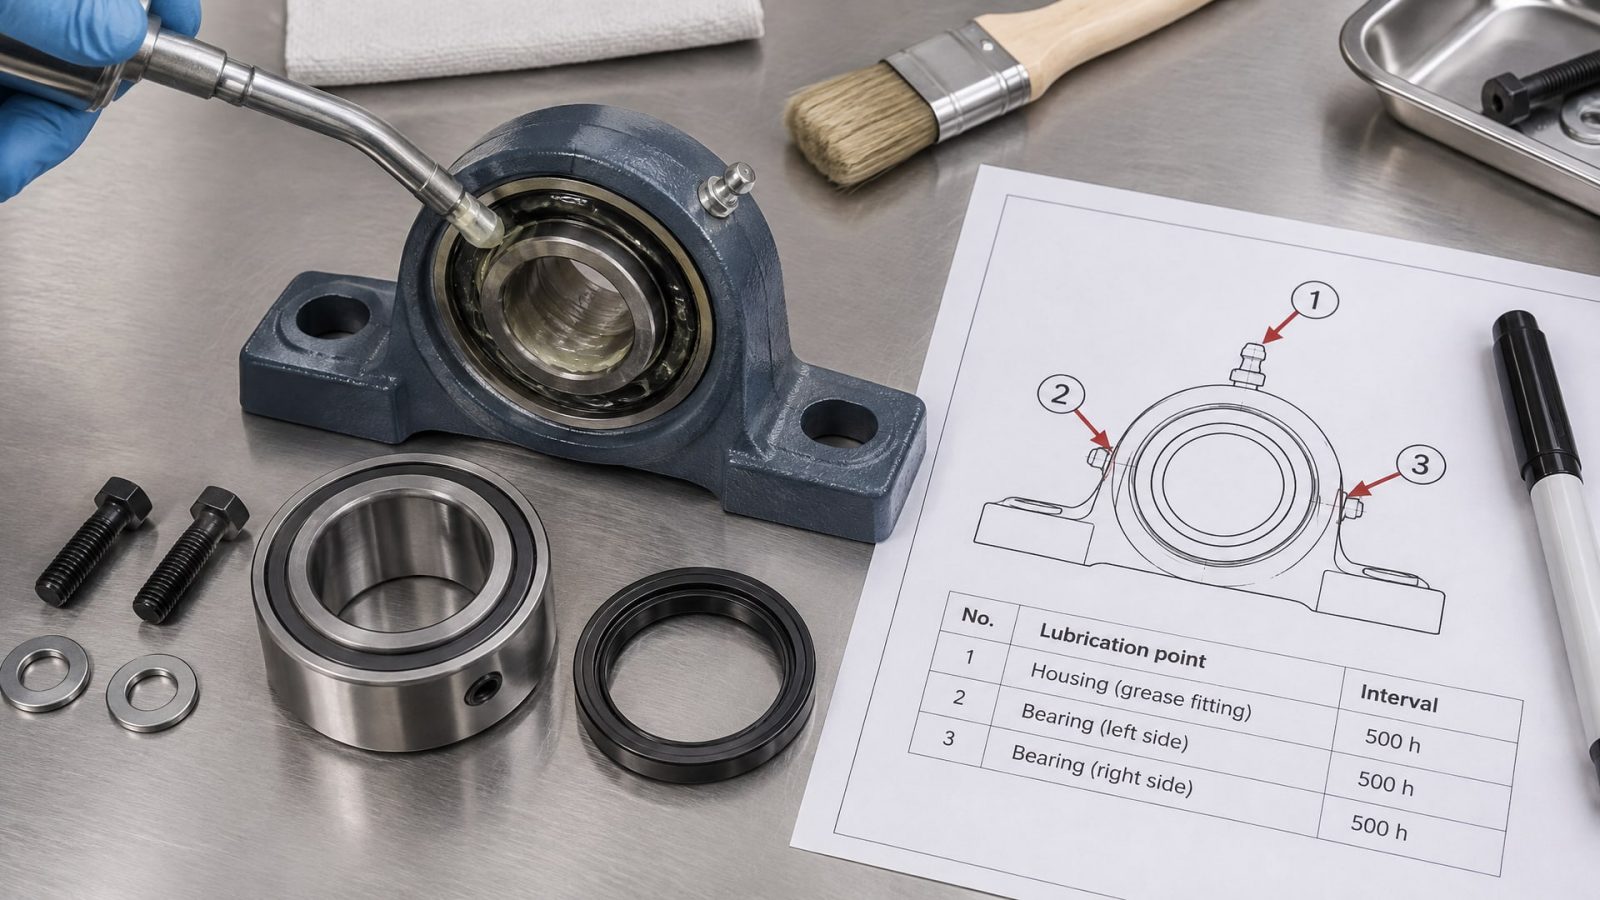
Для каждой точки записывают: номер на схеме, название узла, тип оборудования, нагрузка и скорость, температура, риск контакта с продуктом (прямой, косвенный или нет), требуется ли H1, рекомендуемая вязкость или NLGI, максимальное количество смазки за одно нанесение.
Эту информацию обычно оформляют в виде матрицы рисков или реестра в электронной форме (таблица Excel, система обслуживания, ERP-модуль). Аудитор будет проверять соответствие между документированным реестром и реальностью на участке. Если в реестре написано "H1, NLGI 2, 2 грамма на точку", а механик льет 5 грамм обычную литиевую смазку - это нарушение, и без исправления аудит не пройдет.
При разработке реестра полезно привлечь как минимум инженера, отвечающего за оборудование, и закупщика снабжения. Вместе они оценивают реальный риск, выбирают правильный продукт и устанавливают норму расхода. После этого документ согласовывают с отделом безопасности и пищевой безопасности - получится процедура, за которой стоит вся организация.
Документирование применения и прослеживаемость
Для аудита решает не только наличие правильного продукта, но и записи о его применении.
Каждое нанесение смазки должно быть зафиксировано в журнале или электронной системе: дата, время, точка смазки, артикул и номер партии смазки, количество, исполнитель, подпись. Если возникнет претензия к качеству продукции, эта информация позволит быстро установить, какая партия смазки использовалась и когда, и провести проверку на загрязнение.
Также необходимо хранить копии документов на каждый артикул смазки: технический лист, паспорт безопасности, сертификат NSF H1 или эквивалентный документ, подтверждение регистрации в реестре. Если это возможно, лучше завести файл с фото актуальной записи из базы NSF - это упростит общение с аудитором.
При смене поставщика или переходе на другой продукт все старые документы сохраняют в архиве, а новый артикул регистрируют отдельно. Это позволяет в любой момент доказать, что на конкретную дату использовалась конкретная партия от конкретного производителя, и проследить историю каждого узла.
Частые ошибки, которые аудиторы отмечают как замечания
Отсутствие реестра точек смазки или его несоответствие реальности.
Компания ведет список на одной странице, где написано "смазываем компрессор и конвейер", но на участке на самом деле 40 узлов. Аудитор видит это несоответствие и ставит замечание о неполноте управления.
Использование старого H1-сертификата. На бумаге написано, что смазка прошла H1 в 2019 году, но в текущем реестре NSF ее нет. Аудитор проверит базу и найдет несоответствие - это нарушение.
H2-смазка в зоне контакта. Если узел находится над открытым продуктом, а используется H2 без документированного обоснования, аудитор расценит это как пропуск риска.
Отсутствие техлистов и паспортов. Смазка лежит в цехе на полке, но никто не может показать ее技лист или сертификат. Аудитор потребует всю документацию, и ее отсутствие - замечание.
Избыточное нанесение. Если смазка льется так, что стекает с узла и видны капли, это риск загрязнения. Аудитор это заметит, и понадобится пересмотр норм нанесения и переобучение механиков.
Отсутствие записей о применении. Дата, партия и исполнитель не фиксируются - нет прослеживаемости. Без этого аудит не может подтвердить управляемость процесса.
Роль процедур и обучения персонала
Даже если выбран правильный H1-продукт и составлен реестр, успех зависит от того, знают ли механики и операторы, что нужно делать.
Обучение должно включать: что такое H1 и зачем он нужен, как узнать правильный продукт по артикулу и упаковке, сколько смазки наносить на каждую точку, как правильно наносить (чтобы не создавать излишки), как вести записи.
Процедура должна быть доступна на месте: ламинированная схема на стене с указанием точек и рекомендуемых продуктов, образец журнала с примером записи, образец техлиста. Периодически (раз в полгода или год) нужно проводить повторное обучение или проверку знаний.
Аудитор может попросить провести собеседование с механиком: "Покажи, где H1, как ты узнаешь его, сколько грамм на этот подшипник?" Если ответы правильные и уверенные, это укрепляет доверие аудитора к системе. Если механик не знает, почему используется именно эта смазка, аудит может получить замечание о недостаточном обучении персонала.
Интеграция H1 в HACCP-систему как prerequisite program
На практике управление смазочными материалами часто оформляют как part of prerequisite program - подпрограмму под общей HACCP-системой.
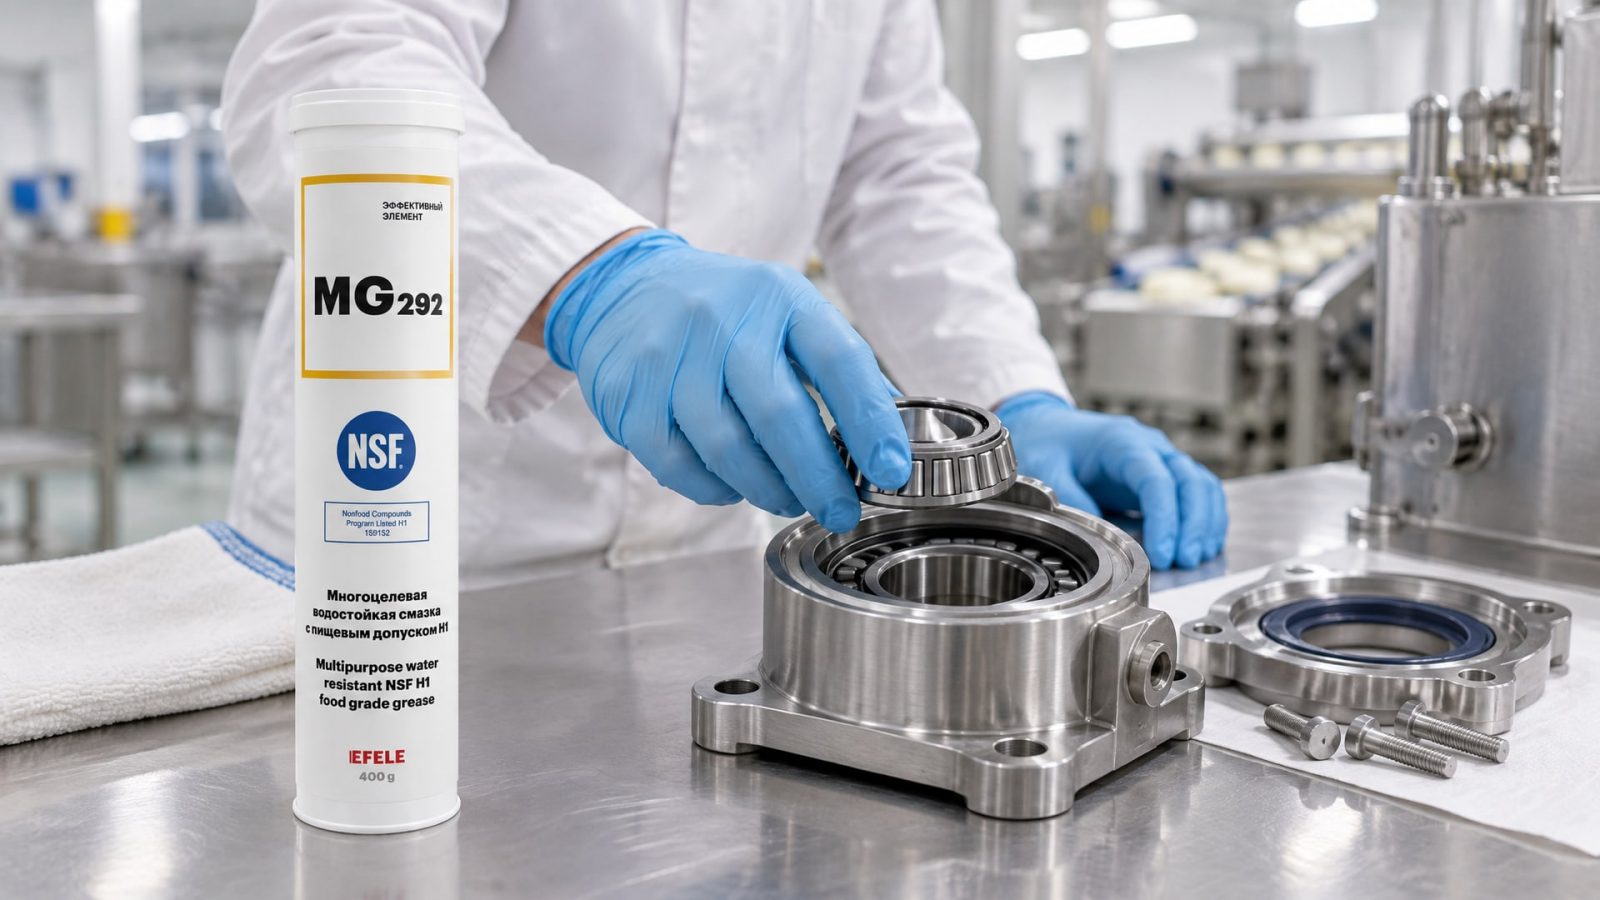
Это означает, что процедура выбора, применения и контроля включена в документы предприятия и регулярно пересматривается вместе с другими превентивными мерами.
Типичная структура: политика в области пищевой безопасности → процедура управления смазочными материалами → реестр точек → инструкции на рабочие места → журналы применения → процедура контроля поставок и хранения → процедура оценки поставщиков смазок.
При таком подходе смазки перестают быть "деталью", которую подбирают случайно, и становятся элементом управляемой системы. Аудитор видит это и понимает, что компания серьезно относится к рискам. EFELE MG-292 - водостойкая, NLGI 2, NSF H1 - подходит для высоконагруженных узлов трения пищевого оборудования; такой выбор, если он задокументирован и применяется по процедуре, во время аудита свидетельствует о системном подходе, а не импровизации.
Соответствие нормативам: FDA 21 CFR и ISO 21469
Основной нормативной опорой для NSF H1 является FDA 21 CFR 178.3570, который регулирует прямой и инцидентный контакт смазочных материалов с пищей.
Этот регламент определяет разрешенные сырьевые компоненты и требования к испытаниям. NSF использует этот стандарт как основу для регистрации H1-продуктов.
Дополнительной проверкой качества системы производства смазок может служить сертификация ISO 21469 - стандарт гигиены и безопасности в производстве смазочных материалов. Хотя эта сертификация добровольная, ее наличие у поставщика смазки свидетельствует о том, что производство контролирует риски загрязнения, проводит регулярные проверки и ведет внутреннюю документацию. Для аудитора это дополнительное подтверждение того, что продукт произведен под контролем.
При выборе поставщика H1-смазок полезно спросить, есть ли у него ISO 21469 или эквивалентная сертификация гигиены производства. Это усиливает доверие к цепи поставок и снижает риск неожиданных замечаний от аудитора по этому пункту.
Часто задаваемые вопросы
Если смазка имеет NSF H1, пройдет ли аудит автоматически?
Нет. H1 - только один элемент. Аудитор проверит всю систему: есть ли реестр точек смазки, соответствует ли фактический продукт документации, ведутся ли записи об применении, есть ли техлисты и актуальные сертификаты, обучен ли персонал. Без этого H1-статус не гарантирует прохождение.
Когда нужна H1, а когда допустима H2?
H1 требуется, если узел находится над открытым продуктом, рядом с линией фасовки или в зоне, где попадание смазки технически возможно. H2 - для мест без контакта: опорные конструкции, крепежные элементы, системы снаружи цеха. Разделение должно быть задокументировано.
Можно ли использовать одну H1-смазку для всех узлов?
Не рекомендуется. Нужно выбирать вязкость и консистенцию под каждый узел: вязкость подойдет компрессору, но может быть слишком текучей для редуктора при высокой нагрузке. Универсальные смазки часто - компромисс, и для аудита лучше показать, что выбор сделан обоснованно.
Что делать со смазкой, если поставщик заявляет food grade, но NSF H1 не указана?
Попросить у поставщика подтверждение регистрации в реестре NSF или эквивалентный документ. Если его нет, смазка не признается H1, и использовать ее в зоне контакта нельзя. "Food grade" - это маркетинговое выражение, а не нормативный статус.
Как часто нужно проверять, что смазка остается зарегистрированной H1?
NSF требует ежегодной переаттестации продуктов. Полезно проверять реестр хотя бы раз в год или при смене поставщика. Если смазка снята с производства, придется перейти на альтернативный продукт и обновить реестр точек и документацию.
Заключение
Пищевые смазки H1 - это не просто "пищевой" продукт, а инструмент управления риском в ХАССП. Их влияние на аудит заключается в том, что они позволяют компании документально закрыть риск загрязнения продукта смазкой и показать аудитору полную цепь контроля: от оценки риска и выбора правильного состава до ведения записей и прослеживаемости партий. Однако сам H1-статус - только начало; успех зависит от системы: реестр точек смазки, правильный выбор по вязкости и нагрузке, кратные записи об применении, актуальные документы, обучение персонала и регулярная проверка соответствия процедурам.
Для закупщика и инженера это означает: сначала провести инвентаризацию точек и разделить их по риску контакта, затем выбрать правильные H1-продукты с подтверждением текущей регистрации NSF, установить нормы нанесения и ведения записей, обучить механиков и создать процедуру регулярного контроля. Если все это в порядке, аудит ХАССП пройдет без замечаний по смазочным материалам, а система останется управляемой и проверяемой в долгосроке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии и срок службы вашего инструмента.
Узнайте, как выбрать подходящую смазку для петель и правильно ее применить в квартире, гараже или на производстве.
Выбирайте цепное масло пищевое H1 правильно, учитывая нагрузки, температуры и влажность для эффективной работы оборудования.