
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Вибрация - один из главных врагов резьбовых соединений. Под воздействием вибрационных нагрузок болты, винты и шпильки постепенно ослабевают, микроперемещения витков резьбы приводят к потере предварительного натяга, а затем и к полному отвинчиванию. Результат - отказ оборудования, потеря герметичности, опасность, потери в производстве. Предотвратить самоотвинчивание резьбы от вибрации помогает правильный выбор способа фиксации. Анаэробный фиксатор резьбы - химический метод, который заполняет микрозазоры между витками и блокирует микродвижения, обеспечивая надежную защиту соединения. В этой статье рассмотрим, как работает фиксация, какие решения существуют, и как выбрать оптимальное для вашей задачи.
Статья предназначена для инженеров, технических специалистов и закупщиков, которые сталкиваются с вибрирующими узлами: вентиляторы, насосы, двигатели, станки, узлы подвески транспорта, конструкции с динамическими нагрузками.
Механизм саморазвинчивания болтов при вибрации
Когда резьбовое соединение подвергается вибрации, винты не испытывают большие осевые смещения, но несут микроперемещения в поперечном направлении.
Эти микросмещения вызывают относительное скольжение витков наружной и внутренней резьбы, что приводит к постепенной потере предварительного натяга.
Процесс развивается незаметно: сначала натяг немного падает (несколько процентов от исходного), затем, когда напряжение в стержне болта становится ниже критического, начинается более быстрое отвинчивание. На этапе низких вибраций, когда амплитуда не превышает десятых долей миллиметра, обычные механические методы (правильный момент затяжки, шайбы, контргайки) оказываются недостаточными.
Испытание на виброустойчивость, известное как тест Junker или DIN 65151, имитирует именно такую поперечную вибрацию и показывает, как быстро теряется натяг. Результаты такого испытания служат способом оценки locking performance под реальной динамической нагрузкой. Это позволяет инженерам сравнивать эффективность разных методов фиксации в лабораторных условиях, близких к производственным.
Принцип работы анаэробного фиксатора резьбы
Анаэробный фиксатор резьбы - это высокотекучий клей, который остается жидким при хранении на воздухе, но полимеризуется (затвердевает) в отсутствие кислорода и в контакте с ионами двухвалентного металла.
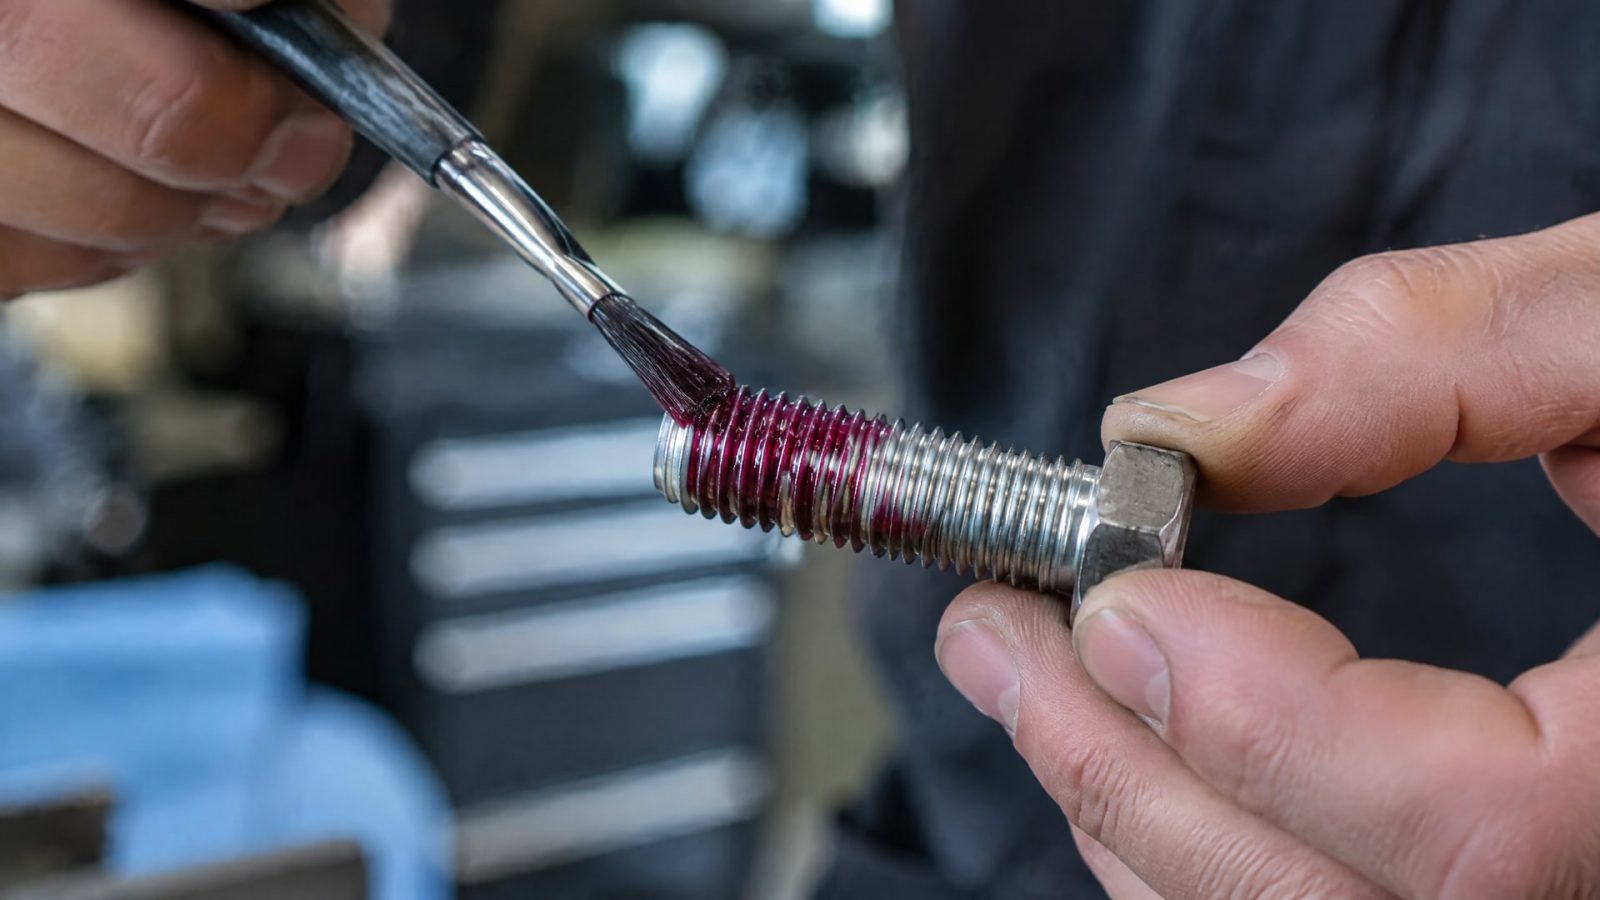
Когда фиксатор наносится на витки стальной резьбы, металл резьбы выступает катализатором, и клей полимеризуется в считанные часы, образуя тонкую твердую пленку в зазоре между витками.
Эта пленка работает как механический клин: она заполняет микрозазоры между наружной и внутренней резьбой и физически блокирует микродвижения. Когда болт пытается провернуться под вибрацией, пленка фиксатора сопротивляется этому движению, предотвращая скольжение витков. Таким образом, фиксатор не просто герметизирует соединение, а именно фиксирует резьбу, предотвращая самоотвинчивание.
Важно различать две функции: герметизация (защита от протечек жидкостей и газов) и фиксация (предотвращение отвинчивания). Анаэробный состав может выполнять обе, но задача фиксации от вибрации требует правильно подобранного по прочности состава и правильного нанесения.
Классификация анаэробных фиксаторов по прочности и разборности
В практике используют несколько типов анаэробных фиксаторов, которые различаются по удерживающей способности и разборности.
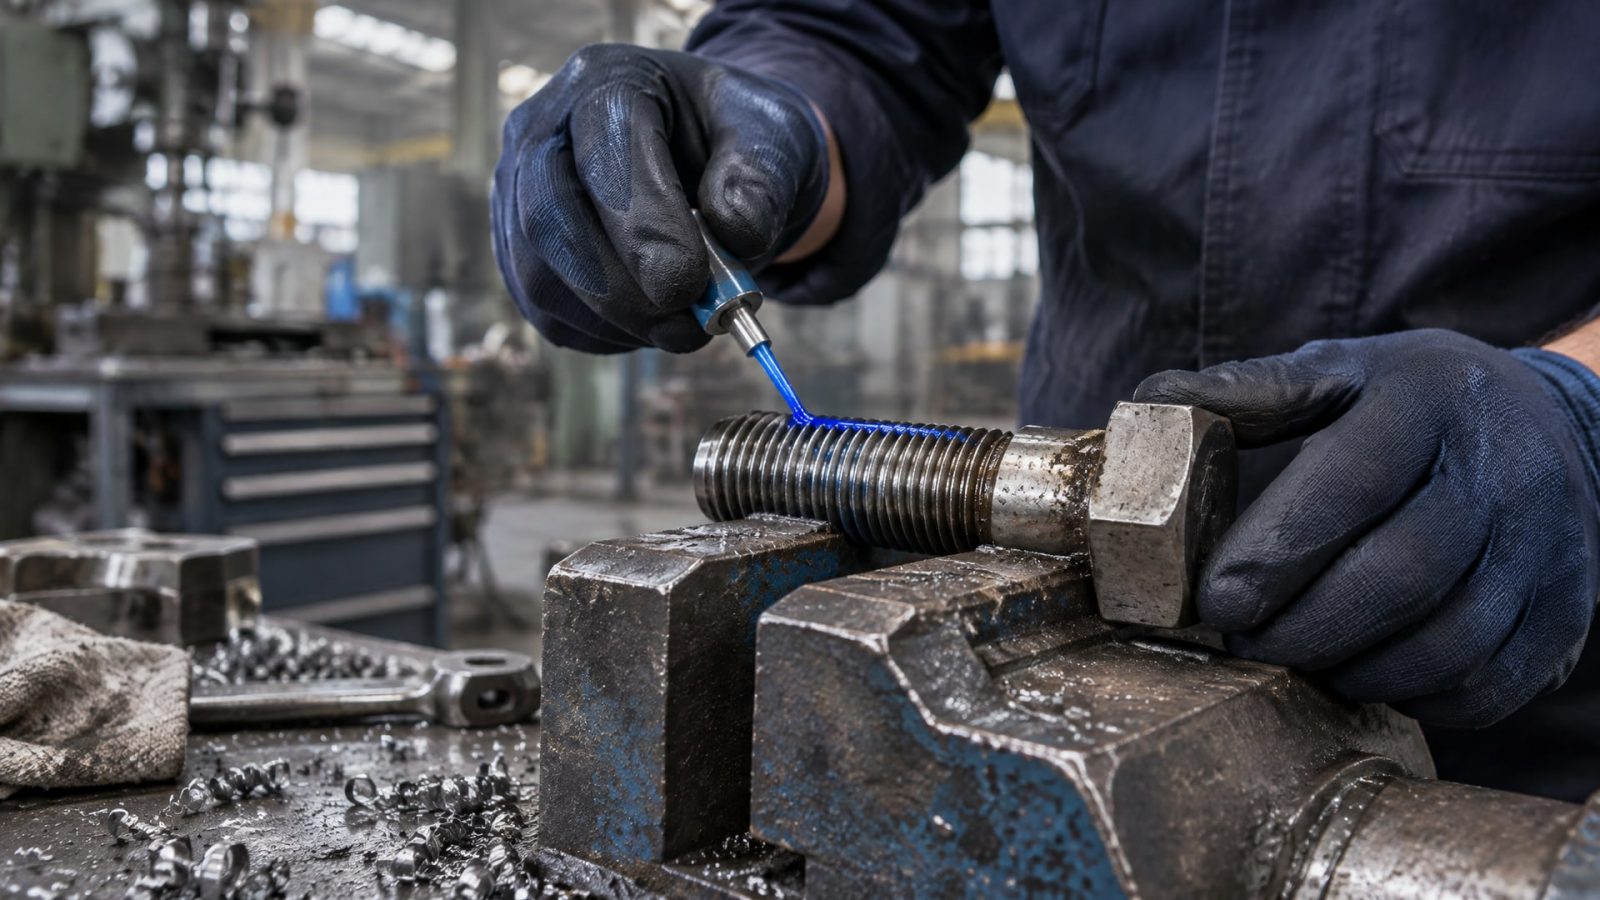
Выбор между ними определяется назначением соединения.
Среднепрочные (синие) составы
Анаэробный фиксатор резьбы синий - это среднепрочный состав, обеспечивающий разъемное соединение. После отверждения такой фиксатор позволяет разобрать соединение стандартным инструментом (гаечный ключ, отвертка) без предварительного нагрева. Синие составы подходят для соединений, которые периодически нужно обслуживать, проверять, заменять элементы или провести регулировку.
На производствах синий фиксатор резьбы выбирают для узлов, которые не планируют заваривать, спиливать или демонтировать с нагревом. Разборность сохраняется несколько лет при условии правильного хранения и применения. Такой состав широко используется в пищевой промышленности, машиностроении, автомобилестроении, ремонтных цехах.
Высокопрочные (красные) составы
Анаэробный фиксатор резьбы высокопрочный обеспечивает практически неразъемное соединение. После полной полимеризации такой фиксатор удерживает болт с максимальной силой, и попытка откручивания требует значительного усилия или локального нагрева до 250 °C. Высокопрочные составы используют для постоянных соединений, где гарантированная неподвижность важнее возможности демонтажа.
На промышленных линиях высокопрочный состав применяют для стержней насосов, валов, шпилек двигателей и других ответственных узлов, которые работают под постоянной вибрацией и высокими динамическими нагрузками, и которые не требуют регулярного разбора.
Выбор между синим и красным
Для задачи защиты от вибрации оба типа эффективны. Синий фиксатор резьбы разъемный хорошо подходит для узлов, которые необходимо периодически проверять или перезатягивать. Красный состав выбирают, если приоритетом является максимальная удерживающая способность и соединение планируется надолго оставить в одном положении. Некоторые производства используют оба типа на разных этапах: синий для первоначальной сборки, красный для финальной фиксации критических узлов.
Подготовка и нанесение анаэробного фиксатора
Качество защиты от вибрации напрямую зависит от подготовки поверхности и правильного нанесения фиксатора.
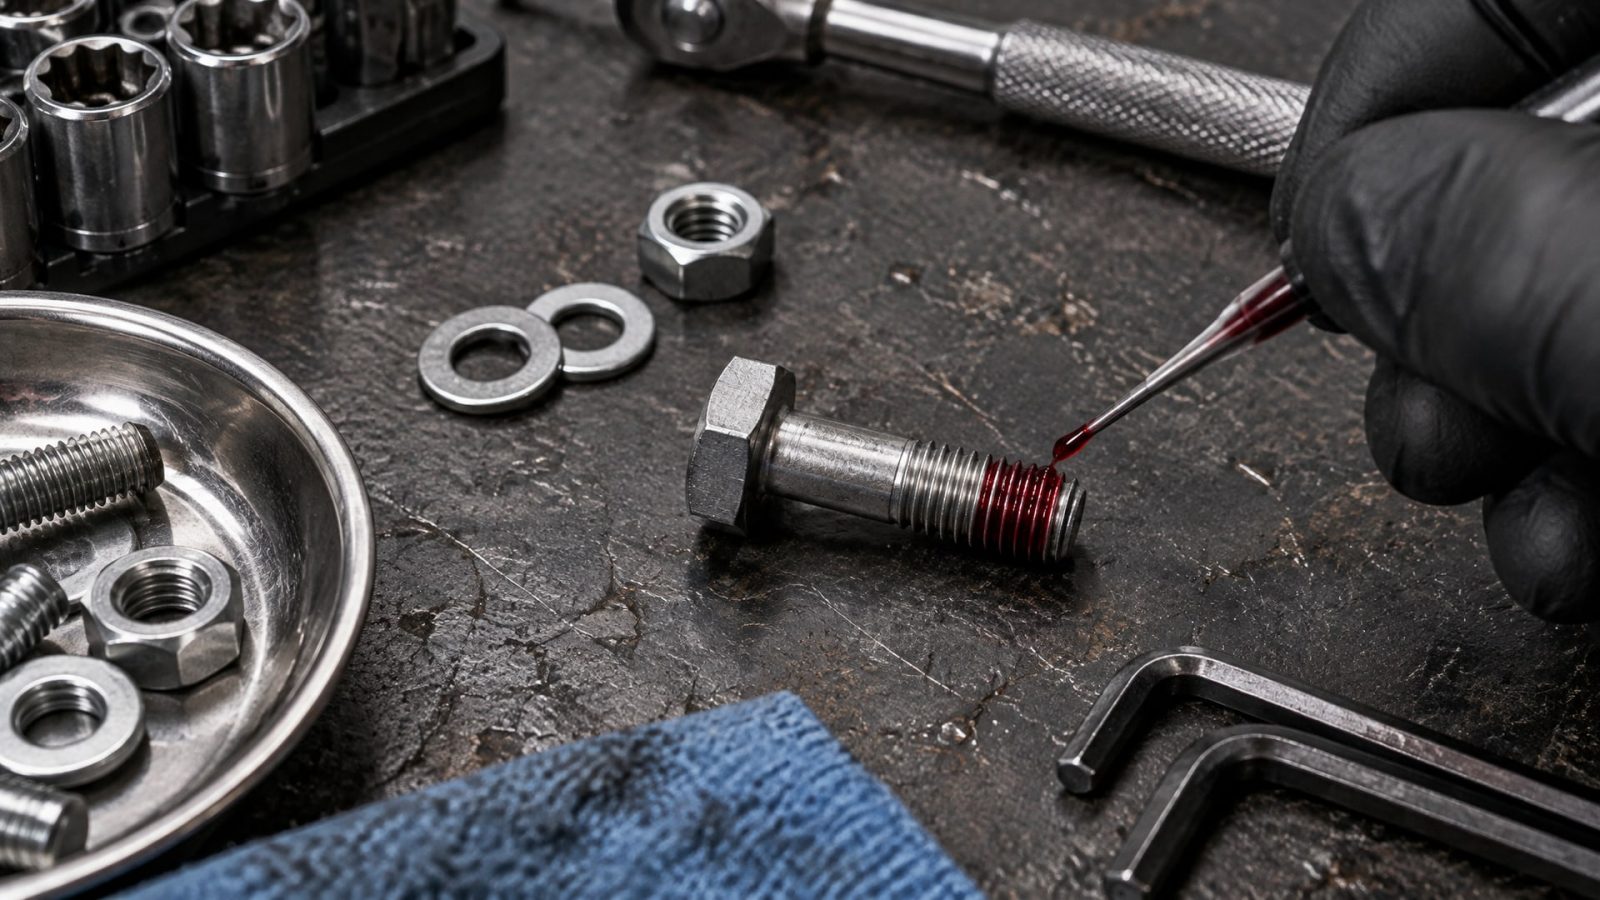
Это - критический этап, который часто недооценивают, и в результате эффективность фиксации падает.
Очистка резьбы
Перед нанесением фиксатора резьба должна быть очищена от масла, консервационной смазки, грязи, ржавчины и остатков старого покрытия. Любой загрязняющий слой препятствует контакту фиксатора с металлом резьбы, замедляет или предотвращает полимеризацию. Техруководства обязательно указывают на необходимость обезжиривания: используют растворители (спирт, ацетон), механическую чистку щеткой или сжатый воздух.
Если резьба сильно окислена или загрязнена, применяют мягкую проволочную щетку или абразивную салфетку, но не грубый абразив, который может повредить резьбу. После механической чистки остатки пыли и растворителя удаляют чистой тряпкой или сжатым воздухом. Резьба должна быть полностью сухой перед нанесением фиксатора.
Процесс нанесения
Анаэробный фиксатор резьбы наносят в виде тонкой пленки в зону контакта витков. Обычно фиксатор поставляется во флаконе с дозирующей насадкой, которая позволяет наносить состав точно. Наносят не по всей длине резьбы, а на несколько витков в месте контакта, где болт входит в гайку или внутреннюю резьбу. Избыточное количество фиксатора не повышает эффективность пропорционально и может усложнить сборку.
После нанесения болт и гайку (или винт и резьбовое отверстие) собирают и затягивают с расчетным моментом. Фиксатор распределяется в зазоре при затяжке, создавая равномерный слой. Затем начинается полимеризация. Время отверждения зависит от типа фиксатора, температуры и размера резьбы: обычно от нескольких часов до суток. На производствах часто дают полную полимеризацию перед запуском оборудования, чтобы гарантировать максимальную удерживающую способность.
Сравнение с другими методами фиксации резьбы от вибрации
Инженеры часто встают перед выбором: использовать самоконтрящуюся гайку, пружинную шайбу, контргайку или анаэробный фиксатор?
Каждый метод имеет свои преимущества и ограничения.
Самоконтрящиеся гайки (по ISO 2320:2015)
Самоконтрящиеся гайки - это гайки со специальной деформирующейся вставкой (нейлоновой или металлической), которая создает преобладающий момент трения. Это значит, что гайка сопротивляется вращению независимо от силы зажима. Стандарт ISO 2320:2015 регламентирует функциональные свойства таких гаек, включая испытания на prevailing torque (преобладающий момент).
Ориентировочные значения prevailing torque для самоконтрящихся гаек класса прочности 8 по ISO 2320 показывают, что сопротивление вращению растет с размером резьбы: для M6 первый цикл затяжки-отвинчивания составляет до 3,00 Н·м, для M10 - до 10,5 Н·м, для M20 - до 54,0 Н·м. Эти значения достаточны для защиты от вибрации в умеренных условиях.
Однако самоконтрящиеся гайки имеют ограничения: вставка изнашивается при многократном использовании, теряя эффективность; высокие температуры (более 100 °C) могут размягчить или повредить нейлоновую вставку; гайку нельзя использовать повторно, если вставка повреждена. На практике самоконтрящиеся гайки хорошо работают в умеренно вибрирующих узлах с температурой до +80…+100 °C.
Пружинные шайбы и контргайки
Пружинные шайбы (тарельчатые, гофрированные) и контргайки работают благодаря упругой деформации или механическому сопротивлению. Однако испытания показывают, что под длительной вибрацией их эффективность существенно ниже, чем у самоконтрящихся гаек или анаэробных фиксаторов. Кроме того, пружинная шайба может ослабнуть за счет релаксации материала (со временем упругость теряется), и контргайка часто срывается вместе с основной гайкой при отвинчивании.
Анаэробный фиксатор как универсальное решение
Анаэробный фиксатор резьбы не требует специальных гаек или шайб и может быть применен к стандартному крепежу. Он эффективен во всем диапазоне вибраций, от низкочастотных до высокочастотных, и не теряет эффективность при повторном использовании, если резьба была тщательно очищена. Фиксатор работает и при повышенных температурах (до 150…250 °C в зависимости от типа), что особенно важно для горячих узлов.
На производствах часто сочетают методы: например, на критичных узлах применяют фиксатор плюс самоконтрящуюся гайку, чтобы обеспечить двойную защиту. Такой подход гарантирует, что даже если один механизм в какой-то степени ослабнет, второй удержит соединение.
Выбор анаэробного фиксатора: практические рекомендации
При выборе фиксатора резьбы от вибрации нужно учитывать несколько факторов, которые влияют на эффективность защиты и удобство применения.
Размер резьбы
Фиксаторы выпускаются для резьб от М3 до М52 и более. Меньшие резьбы требуют более жидкого состава, чтобы фиксатор равномерно заполнил узкие зазоры. Крупные резьбы, напротив, могут использовать более вязкие составы. На упаковке или в техническом описании обычно указан диапазон рекомендуемых размеров резьбы. Если фиксатор выбран неправильно по размеру, он либо не заполнит зазор полностью, либо вытечет из соединения.
Рабочая температура
Анаэробные фиксаторы различаются по температурной стойкости. Стандартные составы сохраняют удерживающую способность до +80…+150 °C в зависимости от марки. Для высокотемпературных приложений (горячие валы, двигатели, котельные узлы) нужны специальные, высокотемпературные составы, которые остаются эффективными до +250 °C. Попытка использовать обычный состав в горячем узле приведет к ослаблению фиксации или потере адгезии.
Требуемая разборность
Если соединение планируется разбирать регулярно, выбирают среднепрочный (синий) состав. Если соединение постоянное, используют высокопрочный состав. Промежуточные варианты позволяют найти баланс между удерживающей способностью и возможностью демонтажа.
Доступность демонтажа
На узлах, где демонтаж требует локального нагрева, допустимо применять даже высокопрочные составы, потому что нагрев до 250 °C размягчает и ослабляет фиксацию. На узлах, где нагрев невозможен (рядом легковоспламеняющиеся материалы, электроника, герметичные камеры), нужно выбирать разборные составы.
Для правильного выбора инженеры часто обращаются к таблицам в технических руководствах, где указаны диапазоны размеров резьбы, температур, типов нагрузок и соответствующие рекомендуемые составы. Такой подход позволяет избежать ошибок и гарантирует, что фиксатор будет работать в расчетных условиях.
Рекомендации для узлов с интенсивной вибрацией
На участках с высокой вибрацией (вентиляторы, насосы, электромоторы, механические приводы) простого нанесения фиксатора часто недостаточно.
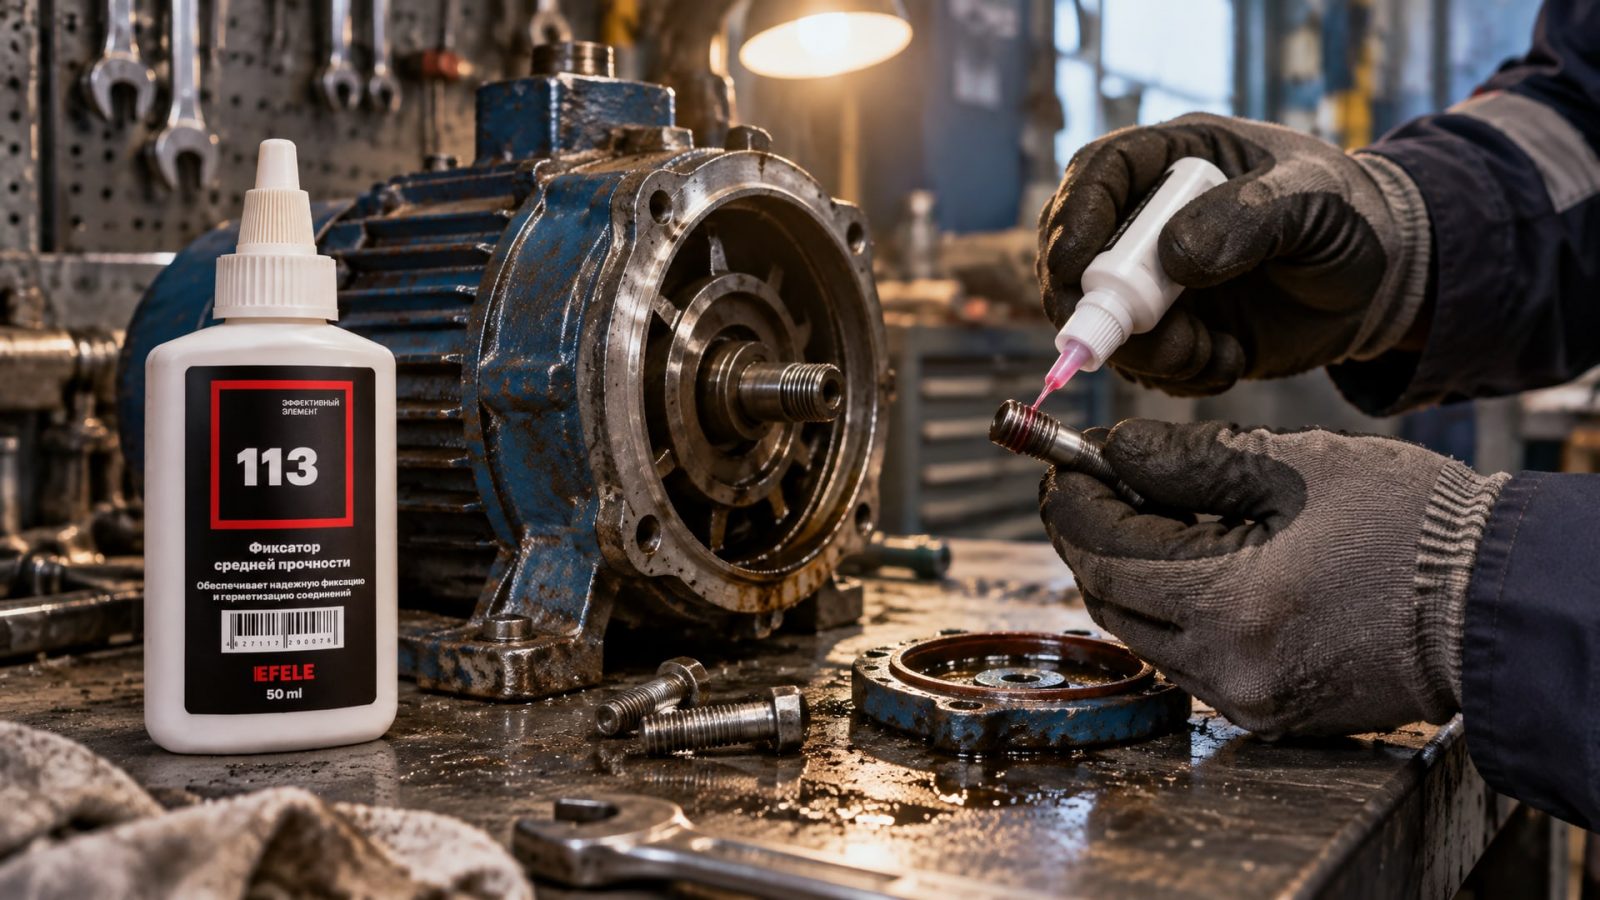
Эксперты рекомендуют комплексный подход.
Контроль момента затяжки
Первый шаг - убедиться, что болт затянут с правильным моментом. Недозатяженный болт имеет большую амплитуду микросмещений, переблокированный может привести к пластической деформации резьбы. Момент затяжки определяют по ГОСТ или справочнику для конкретного размера и класса болта. На ответственных узлах используют динамометрический ключ, а не обычный гаечный ключ.
Применение разборного анаэробного фиксатора
Для узлов, которые нужно периодически проверять, выбирают среднепрочный состав. Это обеспечит защиту от вибрации и в то же время позволит осуществить техническое обслуживание. В производстве, где требуется высокая виброустойчивость и возможность замены деталей, часто применяют составы средней фиксирующей способности, которые комбинируют защиту от вибрации с практичностью разборки.
Для крепежа, который подвергается динамическим нагрузкам и требует периодического переворота, затяжки или проверки, рекомендуется использовать анаэробный фиксатор средней прочности. Например, EFELE 113 предназначен для фиксации резьбовых соединений, которые могут подвергаться вибрации и в то же время требуют последующего демонтажа. Применение среднепрочного фиксатора здесь объясняется просто: нужно одновременно обеспечить защиту от саморазвинчивания и оставить возможность обслуживать узел при планово-предупредительном ремонте.
Для постоянных высоконагруженных соединений
Когда узел работает под интенсивной вибрацией, планового разбора не предусмотрено и приоритетом является максимальная удерживающая способность, подойдет высокопрочный анаэробный состав. В случаях, когда требуется максимальная прочность и соединение не планируется разбирать, используют составы типа EFELE 115, которые обеспечивают неразъемное соединение и гарантируют, что болт останется на месте при любых условиях эксплуатации.
Двойная защита
На критических узлах часто комбинируют анаэробный фиксатор с самоконтрящейся гайкой или контргайкой. Такой подход обеспечивает резервирование: если под экстремальной вибрацией фиксатор слегка размягчится или микроперемещения все же произойдут, механическое сопротивление самоконтрящейся гайки удержит крепеж. Эта двойная защита часто используется в авиастроении, автомобилестроении и энергетическом оборудовании.
Проверка эффективности фиксации
Важно убедиться, что выбранный метод действительно защищает от вибрации в ваших условиях.
Для этого существуют стандартные методы испытаний.
Тест Junker (DIN 65151) - это лабораторное испытание, при котором болт или винт подвергается поперечной вибрации с контролем потери натяга. Амплитуда колебаний обычно составляет 0,5…1 мм, частота -20…25 Гц. Испытание проводится на стандартных образцах с разными типами фиксации, и результаты показывают, как быстро теряется натяг под вибрацией.
Для самоконтрящихся гаек и болтов с фиксатором тест Junker подтверждает эффективность защиты. Если результаты теста показывают, что натяг не падает более чем на 10…15% после 1000 циклов вибрации, это считается хорошей защитой. На производствах, где вибрация особенно интенсивна (например, в горнодобывающем оборудовании), ориентируются именно на результаты такого теста.
Для контроля на месте эксплуатации используют периодические проверки натяга с помощью динамометрического ключа. После первого часа работы узел под вибрацией проверяют: если натяг не упал более чем на 10…15%, это признак того, что защита работает. Повторные проверки проводят через 1…3 месяца в зависимости от интенсивности вибрации.
Часто задаваемые вопросы
Чем анаэробный герметик отличается от анаэробного фиксатора резьбы?
Герметик в первую очередь предназначен для герметизации - защиты от протечек жидкостей и газов. Фиксатор резьбы предназначен для блокирования отвинчивания от вибрации. Состав может быть одновременно герметизирующим и фиксирующим, но функции разные. Для защиты от вибрации нужно выбирать именно фиксатор, а не только герметик, иначе эффективность защиты от саморазвинчивания будет недостаточной.
Почему нельзя наносить фиксатор на грязную или масляную резьбу?
Масло и грязь образуют защитный слой, который препятствует контакту фиксатора с металлом резьбы. Без контакта с металлом фиксатор не полимеризуется (не затвердевает), остается жидким и не выполняет свою роль. Даже тонкий слой масла или оксида значительно снижает качество отверждения и удерживающую способность.
Можно ли разобрать соединение с синим фиксатором без нагрева?
Да, среднепрочный (синий) анаэробный фиксатор предназначен для разъемных соединений и обычно разбирается стандартным инструментом (гаечный ключ) без предварительного нагрева. Однако если прошло несколько лет, и фиксатор полностью затвердел, может потребоваться значительное усилие. При демонтаже на ремонтных участках рекомендуют использовать динамометрический ключ, чтобы избежать срыва шлица или деформации головки болта.
Какой размер упаковки выбрать: 50 мл или больше?
Выбор зависит от количества применений. Малая упаковка (анаэробный фиксатор резьбы 50 мл) подходит для эпизодических применений, когда нужно зафиксировать несколько десятков болтов в год. Для производств с постоянной фиксацией крепежа рекомендуют большие упаковки (250…500 мл), так как хранение в небольших флаконах может привести к преждевременному срабатыванию (полимеризации) состава в упаковке.
Что делать, если болт саморазвинтился, несмотря на фиксатор?
Это указывает на ошибку в выборе или применении: резьба была грязной перед нанесением фиксатора; был выбран слишком слабый состав для интенсивной вибрации; болт недостаточно затянут; или полимеризация не произошла из-за влаги в зазоре. При повторном применении нужно тщательно очистить резьбу спиртом, убедиться, что выбран правильный по прочности состав, затянуть болт с расчетным моментом и дать полное время для полимеризации перед запуском оборудования.
Заключение
Самоотвинчивание резьбовых соединений от вибрации - реальная проблема на производстве, которая приводит к потере оборудования и созданию опасных ситуаций. Предотвратить это помогает правильная фиксация, и анаэробный фиксатор резьбы - это доказанный метод, который применяется в промышленности десятки лет. Выбор между среднепрочным и высокопрочным составом, правильная подготовка резьбы, контроль момента затяжки и периодическая проверка натяга - вот те шаги, которые обеспечивают надежность соединения.
Для узлов с интенсивной вибрацией рекомендуется провести оценку по методике Junker или DIN 65151, чтобы убедиться в эффективности выбранного способа фиксации. На своих участках начните с тщательной очистки резьбы и нанесения фиксатора в соответствии с техническим описанием - и результат будет заметен уже в первые месяцы эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как определить СОЖ: водосмешиваемую или масляную, по внешним признакам без лабораторных анализов.
Технолог пищевого производства: снижаем риски попадания смазки H1 в продукт, следуя практическим советам по выбору, применению и контролю.
Узнайте, как pH СОЖ влияет на коррозию оборудования и стойкость инструмента, а также почему важен постоянный контроль этого показателя.