
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Технолог пищевого производства ежедневно балансирует между требованиями безопасности продукта и техническими возможностями оборудования. Допуск NSF H1 позволяет применять специальные смазки там, где случайный контакт с пищей технически неизбежен, но это не означает, что риск исчезает сам собой. H1 - это категория для случаев, когда возможен случайный, технически неизбежный контакт со смазкой; прямой контакт не подразумевается. Статья раскрывает, как организовать работу со смазкой на производстве так, чтобы минимизировать вероятность ее попадания в готовый продукт: от выбора материала до аудита и обучения персонала. Полезна тем, кто отвечает за внедрение системы HACCP, гигиенический дизайн оборудования и контроль процесса смазки.
Допуск H1: что это действительно означает
Смазка с допуском NSF H1 регистрируется не потому, что безопасна для еды в бытовом смысле, а потому, что ее состав сформулирован и производится с учетом гигиенических требований для случаев непредвиденного контакта.
Это означает, что если смазка случайно попадет в продукт в микроскопическом количестве во время нормальной работы оборудования, она не создаст опасности для здоровья потребителя.
Для большинства минеральных и синтетических H1-смазок нормативная граница составляет до 10 ppm (миллионных долей) допускаемого случайного загрязнения; для силиконовых масел в отраслевых источниках указан строже -1 ppm. Эти цифры устанавливают не то, что можно добавить в продукт намеренно, а то, что считается приемлемым остаточным загрязнением при соблюдении всех мер предосторожности.
Ключевое отличие: H1 - это категория допуска для incidental contact, а не гарантия чистоты продукта. Смазка все равно остается чужеродным веществом, которое нужно минимизировать, контролировать и аудитировать. Если технолог рассчитывает, что достаточно только надпись H1 на упаковке, он недооценивает масштаб ответственности.
Различие между NSF H1 и ISO 21469: почему это важно
Многие закупщики считают, что H1 и ISO 21469 - одно и то же.
На деле это разные уровни гарантии. NSF H1 - это признание NSF International о том, что состав смазки соответствует требованиям для случайного контакта с пищей. ISO 21469 - это международный стандарт, который охватывает не только формулирование и состав, но и гигиенические требования ко всему жизненному циклу: производство сырья, технологический процесс производства смазки, упаковка, логистика, применение на оборудовании и даже утилизация.
ISO 21469 явно включает периодические инспекции процессов производства и обращения смазок. Это означает, что производитель обязан регулярно проверять не только качество сырья, но и условия хранения, температуру, влажность, предотвращение перекрестного загрязнения и кадровую дисциплину на своих производствах.
Для технолога пищевого производства оба уровня имеют значение: H1 подтверждает, что смазка в принципе допустима, а ISO 21469 гарантирует, что весь путь от завода-производителя до вашего оборудования соответствует гигиеническим стандартам. При выборе смазки стоит требовать обоих: H1 как минимум и ISO 21469 как плюс надежности.
Правильная очистка оборудования перед применением H1-смазки
Одна из частых ошибок при переходе с обычной промышленной смазки на пищевую - это недостаточная подготовка оборудования.
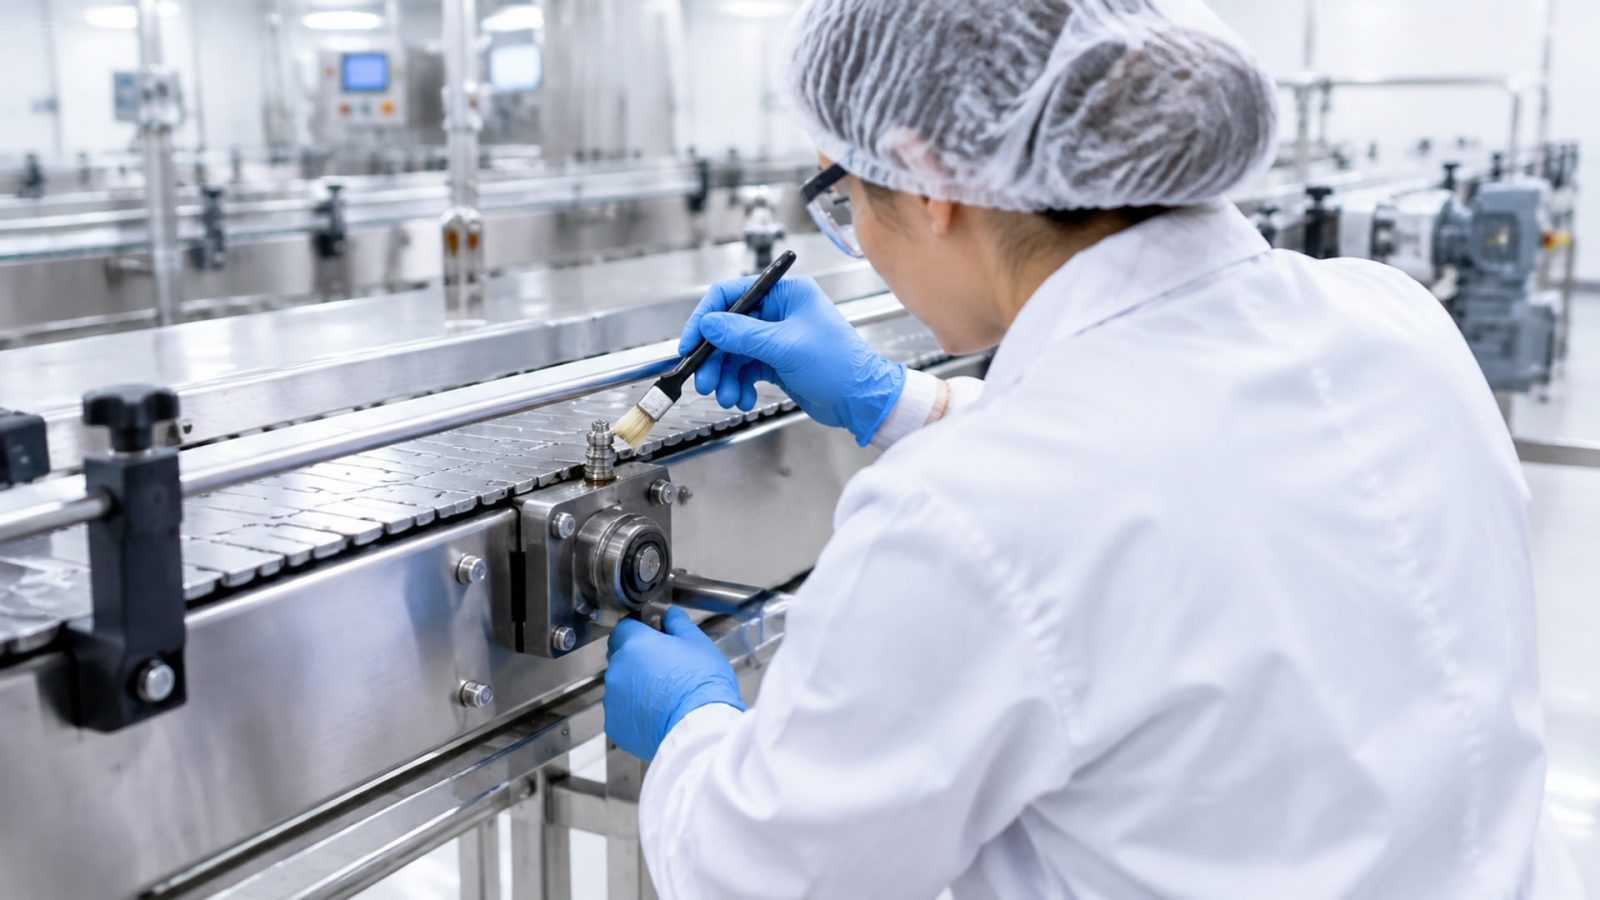
Если узел ранее смазывался не-пищевой смазкой, там остаются остатки старой смазки, окисленные продукты ее распада и потенциальные загрязнения. Новая H1-смазка, нанесенная поверх, не очищает автоматически - она может даже стать носителем этого остаточного загрязнения, размягчив его и вынеся в область контакта.
Процедура должна быть четкой: снять или разобрать узел, удалить видимые остатки старой смазки механически (салфеткой, щеткой или продуванием сжатым воздухом), а затем промыть зону в соответствии с инструкцией по эксплуатации или требованиями HACCP производства. Если машина работает в условиях влажной среды или на линии мойки, понадобится дополнительное обезжиривание: используют тряпку, смоченную в разрешенном дезинфицирующем растворе, или специальные средства для предварительной очистки. Только после полного высыхания наносят новую H1-смазку тонкой пленкой.
Многие закупщики и инженеры недооценивают этот этап, полагая, что можно просто заменить смазку и работать дальше. На практике это одна из основных причин попадания смазки в продукт на начальной стадии внедрения H1 на оборудовании.
Маркировка, дозирование и регламент как основа дисциплины
Технолог пищевого производства, отвечающий за снижение риска, должен убедиться, что на каждой емкости со смазкой, на каждой точке смазки в оборудовании и в инструменте (масленка, шприц, тюбик) видна четкая маркировка: название H1-смазки, дата открытия емкости, срок пригодности.
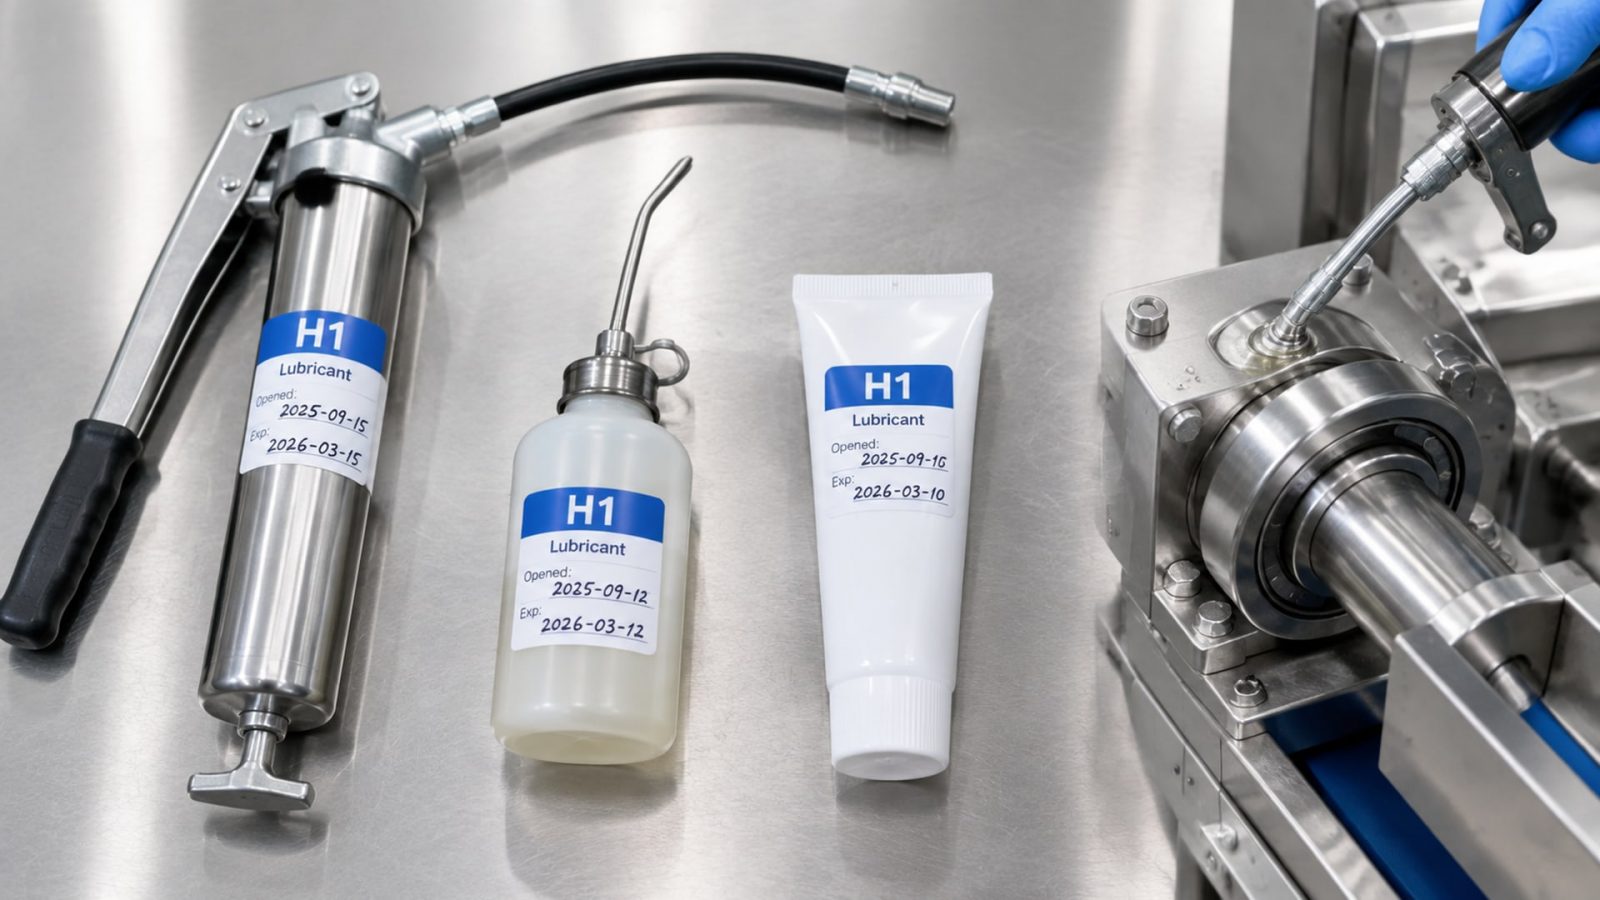
Это исключает случайное применение обычной смазки вместо пищевой.
Регламент дозирования - следующий уровень контроля. Нужно прописать, сколько именно смазки требуется для каждого узла: не «смазать до жидкого блеска», а конкретное количество в граммах или количество оборотов помпы. Избыток смазки повышает риск ее вымывания или попадания в соседние секции. Недостаток ведет к фреттингу, нагреву и окислению, что тоже усугубляет проблему. Оптимальный результат - минимально необходимое количество, достаточное для технического эффекта.
Процедуры замены и утилизации также критичны: когда смазка отработана, загрязнена или вышла срок, ее нужно удалить вместе с упаковкой в соответствии с планом утилизации. Остатки в каналах или подшипниках становятся очагом загрязнения при следующем нанесении новой партии.
Обучение персонала и контроль процесса
Даже самая хорошая смазка и строгие регламенты не сработают, если ремонтный и смазочный персонал не знает, почему нужна дисциплина.
EHEDG рекомендует развернутую программу обучения, в которой объясняется: чем H1 отличается от обычной смазки, какие риски возникают при неправильном хранении (например, при контакте с влагой или при смешивании разных типов), почему нельзя переставить емкость со смазкой в другое место без пересоздания маркировки, как правильно очищать инструмент между применениями.
Практическая сторона обучения включает демонстрацию: как именно наносится смазка, как убираются излишки, какой срок хранения открытой емкости, как распознать, что смазка загрязнилась (обесцвечивание, расслоение, посторонний запах). Персонал должен понимать, что это не просто техническая мелочь, а часть системы безопасности пищевого продукта.
Контроль процесса предполагает периодическую проверку: действительно ли смазка хранится в сухом, прохладном месте, соблюдается ли дозирование, есть ли случаи смешивания смазок, как часто меняется инструмент и достаточно ли регулярно проводится аудит. На производствах с развитой культурой качества такие проверки входят в программу HACCP или системы управления безопасностью пищевых продуктов.
Практическое применение HACCP и гигиенического дизайна
HACCP (анализ рисков и критические контрольные точки) - это методология, которая помогает технологу выявить, в каких именно местах на производстве может произойти загрязнение смазкой и как это предотвратить.
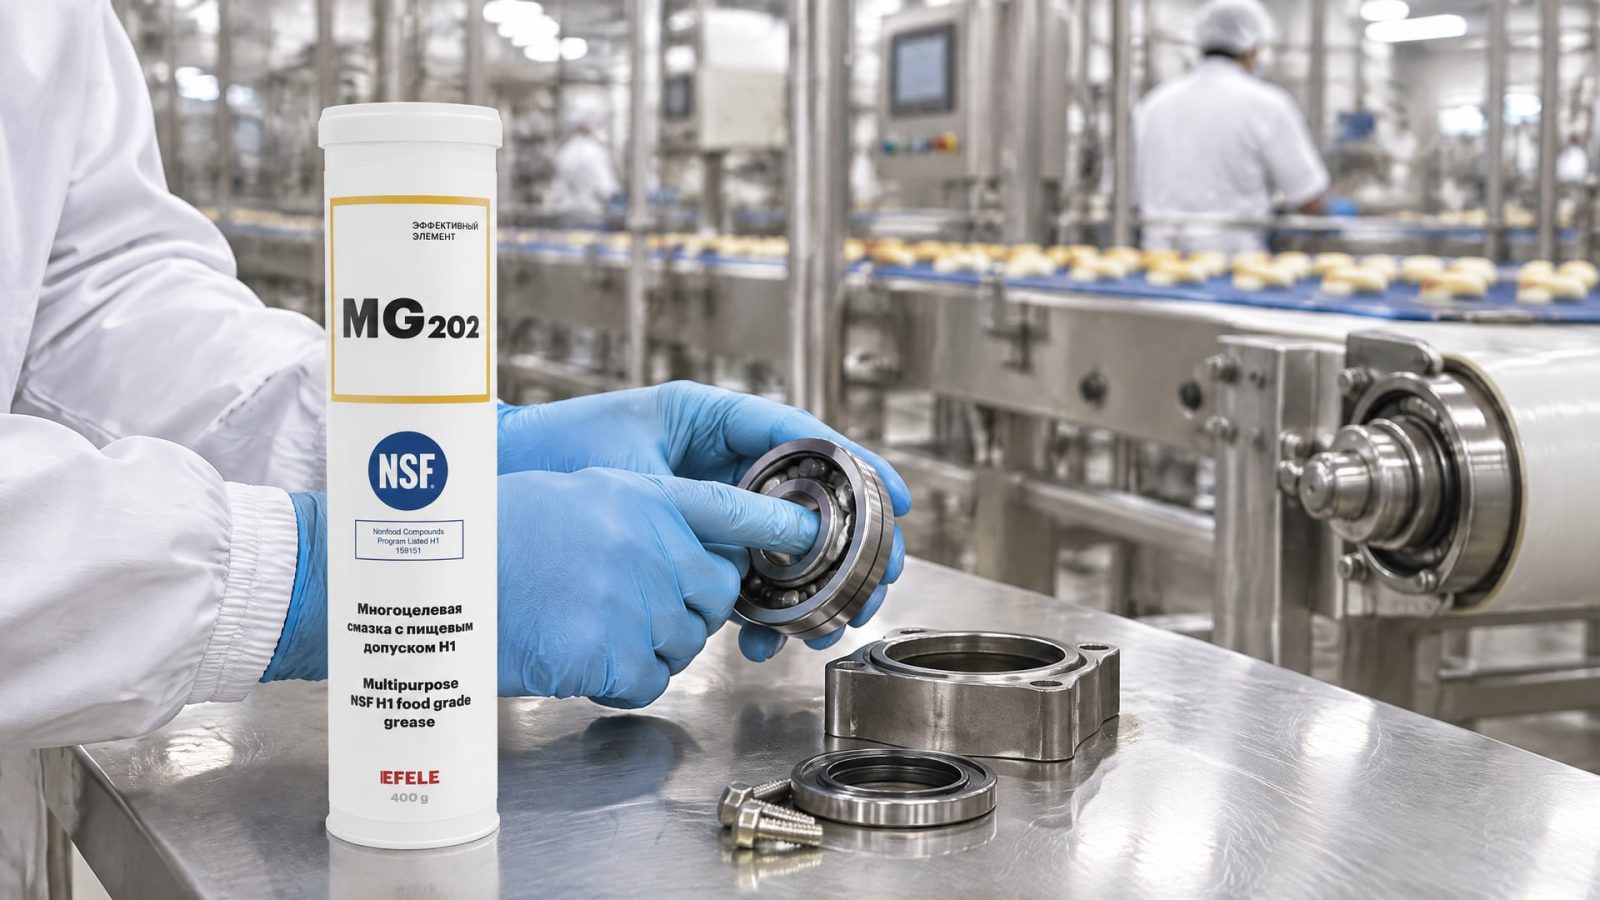
Первый этап - картирование точек смазки на линии: подшипники редукторов, направляющие каретки, шарниры, уплотнения. Для каждой точки нужно оценить: возможен ли прямой контакт смазки с продуктом, какова вероятность вымывания при мойке, как близко точка к открытому продукту или к зоне упаковки.
Точки с наивысшим риском (например, подшипник винта конвейера, по которому движется открытый продукт) требуют либо полной изоляции узла защитным чехлом, либо перехода на герметичные подшипники с заводской смазкой, либо если ничего из этого невозможно, то применение H1 с максимальным контролем. Точки со средним риском (например, редуктор в отдельном корпусе, но с видимыми щелями) подходят для H1 при условии регулярного ухода и фильтрации.
Гигиенический дизайн оборудования означает, что при покупке или модернизации машины нужно требовать от производителя сведений о расположении смазываемых узлов, материалах уплотнений, допустимых типов смазок и процедурах обслуживания. Оборудование, спроектированное с учетом пищевых требований, имеет минимальные застойные зоны, легко разбирается для очистки и допускает применение H1 без избыточных рисков.
На линиях мойки и в зонах с повышенной влажностью применяются смазки с улучшенной водостойкостью - они меньше вымываются и дольше держат защитную пленку. Для снижения рисков попадания смазки в продукт, рекомендуется использовать многоцелевые пластичные смазки с пищевым допуском NSF H1, такие как EFELE MG-202, которые подходят для подшипников и направляющих на оборудовании с возможностью случайного контакта. Такие смазки сочетают стабильность при изменениях температуры и влажности, что критично для производства пищевых продуктов.
Аудит и корректирующие действия
ISO 21469 и методология EHEDG явно требуют, чтобы система управления смазкой включала регулярный аудит.
Технолог вместе с отделом контроля качества должны периодически проверять: находятся ли все емкости со смазкой в надлежащем состоянии, прошли ли они переопломбировку после вскрытия, соответствуют ли содержимое маркировке, хранятся ли вдали от источников загрязнения и влаги.
Аудит включает также визуальный осмотр оборудования: нет ли утечек смазки из подшипников, не вытекает ли она вдоль валов к зоне контакта с продуктом, чистые ли защитные чехлы и прокладки. Если обнаружено несоответствие (например, истек срок хранения смазки, обнаружена утечка или ошибочно применена неправильная смазка), запускается корректирующее действие: замена смазки, очистка узла, переучивание персонала или усиление маркировки.
Частота аудита зависит от риска и от истории производства: если ранее были случаи попадания смазки в продукт, аудиты проводят чаще (например, еженедельно в критичных зонах), если все стабильно, то один раз в квартал. Результаты аудита документируются и становятся частью системы управления безопасностью пищевых продуктов; они помогают инспектору СЭС или органам по сертификации убедиться, что риск управляется активно, а не только на бумаге.
Часто задаваемые вопросы
Означает ли допуск H1, что смазку можно применять без ограничений?
Нет. H1 допускает только случайный, технически неизбежный контакт со смазкой в микроскопических количествах (до 10 ppm для большинства составов). Это не означает, что контроль не нужен; напротив, требуется аудит, правильное дозирование, маркировка и обучение персонала, чтобы минимизировать даже случайные попадания.
Когда нужна H1, а когда можно обойтись обычной смазкой?
H1 нужна только в зонах, где возможен случайный контакт смазки с пищей при нормальной работе оборудования: подшипники на линиях упаковки, редукторы над открытым продуктом, направляющие вблизи зоны контакта. Если узел полностью изолирован, защищен герметичным корпусом или не имеет никакого контакта с пищей, подойдет обычная промышленная смазка; это снижает стоимость, так как H1-материалы дороже.
Какое разница между H1 и ISO 21469?
H1 - это категория допуска для случайного контакта, подтвержденная NSF International. ISO 21469 - это стандарт гигиенического производства и обращения, который охватывает весь жизненный цикл смазки: от сырья до утилизации, включая периодический контроль на заводе-производителе. Обе гарантии важны: H1 говорит о составе, ISO 21469 - о надежности всей системы.
Нужна ли очистка оборудования перед применением H1-смазки?
Да, обязательно. Если узел ранее смазывался обычной, не-пищевой смазкой, остатки старого материала остаются в местах скопления. При нанесении новой H1-смазки она может размягчить остатки и вынести их в опасные зоны. Процедура: удалить видимые остатки механически, затем промыть в соответствии с требованиями HACCP и дать высохнуть перед нанесением новой смазки.
Как часто нужно проводить аудит смазочной системы?
Частота зависит от уровня риска. На критичных участках (линии упаковки, открытый продукт, влажная среда) рекомендуется еженедельная проверка маркировки и состояния смазки. На менее критичных участках - один раз в месяц. Полный аудит всей системы (включая обучение персонала, условия хранения, сроки) проводят не менее одного раза в квартал или при обнаружении проблем.
Заключение
Снижение риска попадания смазки H1 в продукт - это не задача одного дня и не дело только выбора правильного материала. Технолог пищевого производства должен рассматривать это как комплексную систему, в которой допуск NSF H1 - только начало. Маркировка, регламент дозирования, правильная очистка оборудования при переходе, обучение персонала, аудит и корректирующие действия создают многоуровневую защиту. ISO 21469 служит подтверждением того, что производитель смазки тоже держит систему в порядке, но ответственность за применение лежит на плечах технолога и его команды.
Следующий практический шаг: проведите картирование точек смазки на вашем оборудовании согласно методологии HACCP, определите, какие из них требуют H1, какие можно изолировать, какие переоборудовать на герметичные подшипники с заводской смазкой. Подготовьте процедуры очистки, маркировки и контроля, обучите персонал и запустите программу аудита. Эта дополнительная организационная работа окупится снижением рисков и стабильностью вашего процесса на рынке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию оборудования и стойкость инструмента, а также почему важен постоянный контроль этого показателя.
Узнайте, как выбрать аналоги пищевых смазок H1, учитывая технические параметры, условия эксплуатации и бюджет, не теряя в качестве.
Узнайте, как правильно наносить анаэробный фиксатор или герметик, чтобы избежать ошибок и обеспечить надежность соединений.