
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Качество нанесения анаэробного фиксатора резьбы проверяют не только по виду соединения: основной критерий - удерживающий эффект после отверждения. Для его оценки проводят испытания на момент начала отвинчивания и, при необходимости, на момент проворачивания крепежа. Проверку выполняют на заранее выбранных контрольных образцах после полного отверждения, а не повторным затягиванием уже принятого соединения.
Статья полезна инженерам и техническим специалистам, которые настраивают процесс нанесения и сборки, а также закупщикам, участвующим во входном контроле материала. Ниже разобраны этапы проверки нанесения фиксатора резьбы: от контроля партии и состояния резьбы до испытаний и анализа дефектов фиксации.
Как организовать проверку нанесения фиксатора резьбы
Контроль удобно разделить на четыре этапа: входной контроль материала, проверку нанесения, оценку отверждения и испытание удерживающего эффекта.
Такое разделение помогает выяснить, на каком этапе возникло отклонение. Если ограничиться одним испытанием готового соединения, сложно отличить недостаток состава от загрязнения резьбы, неподходящего зазора или нарушения времени между нанесением и сборкой.
Сначала определяют, какие детали и партии попадут в выборку. Для производственного контроля отбирают крепежи случайным образом из разных партий, а не ограничиваются одним образцом. Испытательные детали должны соответствовать производственному соединению по материалу и условиям сборки: поведение состава зависит от материала резьбы, чистоты поверхностей, зазора, температуры и времени до сборки.
Что фиксировать на каждом этапе
В рабочей инструкции полезно указать, когда и на каких деталях проводят осмотр, какие параметры материала сравнивают с COA и через какое время выполняют испытание. Отдельно записывают условия нанесения и сборки, поскольку без них результат трудно интерпретировать. Для жидкого фиксатора и преднанесенного покрытия задают разные критерии контроля: одинаковая процедура не подходит для всех типов продукта.
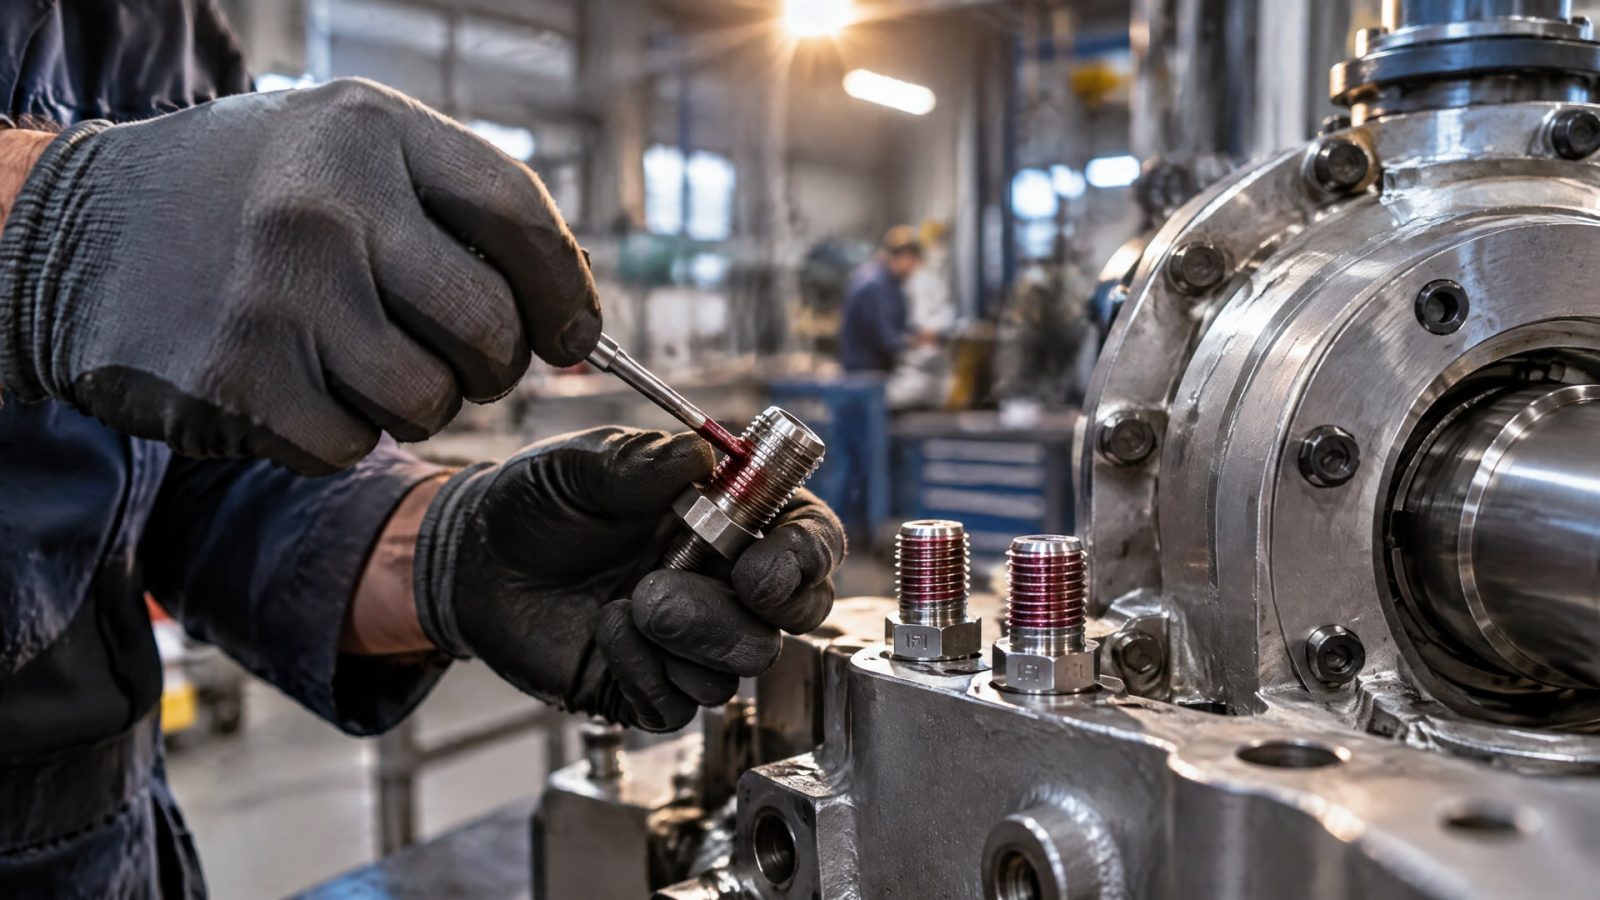
Визуальный осмотр позволяет проверить, присутствует ли состав на предусмотренной части резьбы и нет ли явных пропусков. Но внешний вид не подтверждает, что соединение набрало требуемый удерживающий момент. Поэтому визуальную проверку используют как контроль нанесения, а не как замену испытанию после отверждения.
Для анализа удобно сохранять результаты по каждому этапу: номер партии материала, данные входного контроля, наблюдения при осмотре и итоги испытаний. Если обнаружено отклонение, эти записи помогают проверить, связано ли оно с материалом или с подготовкой и сборкой деталей. При аудите процесса это снижает риск смешать дефект нанесения с неполным отверждением или нестабильностью материала.
Входной контроль материала и подготовка резьбы
До нанесения проверяют состояние материала и сверяют его характеристики с документами партии.
Один из доступных показателей - вязкость. В отраслевом материале приводится ориентир: рост вязкости более чем на 20% относительно COA может указывать на частичное отверждение при хранении. Это сигнал для дополнительной проверки, а не самостоятельное доказательство непригодности состава.
Встречается также требование, согласно которому продукт не должен гелировать или полимеризоваться менее чем за 2 часа. Такой показатель может служить ориентиром при контроле стабильности и времени жизни материала, если он предусмотрен спецификацией конкретного продукта. Сравнивать результаты следует с документацией именно на проверяемый состав, а не переносить критерий одного материала на другой.
Чистота, зазор и условия сборки
Перед нанесением резьба должна быть чистой и свободной от загрязнений. Загрязнение снижает стабильность фиксации, поэтому контроль только самого состава не выявит всех причин слабого соединения. При разборе отклонений проверяют подготовку деталей и соблюдение условий сборки, а не только наличие материала на резьбе.
На отверждение также влияют материал деталей и зазор между резьбовыми поверхностями. Значение имеют температура и интервал между нанесением состава и сборкой. Если эти условия меняются от партии к партии, результат испытания может различаться даже при стабильной вязкости материала. Поэтому параметры процесса стоит фиксировать вместе с результатами испытаний.
Когда причина нестабильной фиксации неясна, контроль проводят поэтапно: сначала проверяют материал и чистоту поверхностей, затем нанесение и сборку, после этого - отверждение и удерживающий момент. Такой подход применим и при проверке соединений с анаэробным клеем EFELE 111: оценивать следует весь технологический процесс, а не только наличие состава на резьбе. Само по себе визуальное обнаружение материала не подтверждает качество готового соединения.
Визуальный контроль нанесения и дефекты фиксации резьбы
Визуальный контроль нужен, чтобы выявить пропуски и проверить соответствие нанесения установленному процессу.
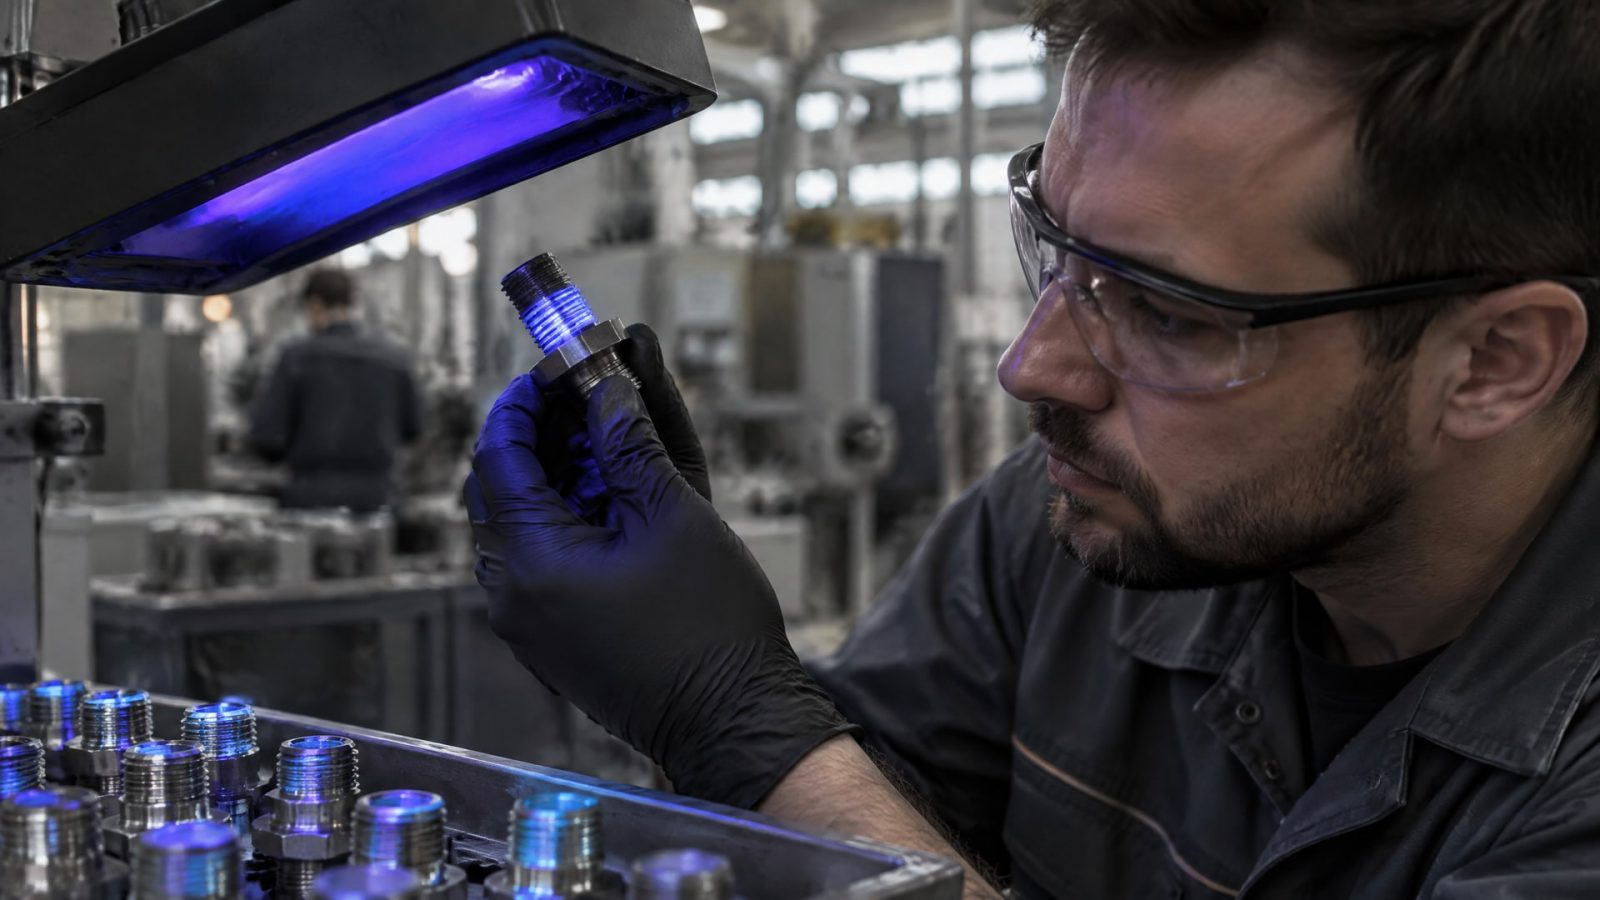
Он не измеряет прочность соединения и не заменяет испытания после отверждения. Если на производстве применяют состав с красителем, флуоресцентной меткой под ультрафиолетом или пигментом диоксида титана, такие добавки могут облегчить инспекцию покрытия. Их наличие и способ проверки должны быть предусмотрены для конкретного материала.
При осмотре контрольных деталей оценивают, нанесен ли состав на предусмотренную зону резьбы, нет ли пропусков и совпадает ли последовательность операций с рабочей инструкцией. Для повторяемого результата используют одинаковую процедуру осмотра и записывают наблюдения. Иначе сравнение партий будет зависеть от субъективной оценки разных операторов.
Как отличить дефект нанесения от проблемы отверждения
Недостаток состава или его неравномерное распределение - лишь одна из возможных причин слабого удержания. Если визуально нанесение выглядит одинаково, а результаты испытаний отличаются, проверяют чистоту резьбы, зазор, температуру, материал деталей и время до сборки. Эти факторы влияют на отверждение и могут объяснять разброс результатов без видимых дефектов нанесения.
Для проверки самого нанесения полезны контрольные детали, прошедшие тот же процесс, что и серийные изделия. На них можно провести визуальную оценку, а затем функциональное испытание после полного отверждения. При необходимости вводят маркировочные добавки, если они совместимы с продуктом и разрешены его документацией. Нельзя считать отсутствие видимого следа доказательством того, что состав не нанесен, если выбранный материал не предназначен для визуального контроля.
Результаты осмотра сопоставляют с данными моментных испытаний. Если видимые пропуски совпадают с низким удерживающим эффектом, проверяют дозирование и действия оператора. Если визуальных отклонений нет, а испытания нестабильны, анализируют состояние материала и параметры процесса. Такое разделение помогает не сводить любой дефект фиксации к ошибке нанесения.
Как проверить анаэробный герметик и фиксацию после отверждения
Удерживающий эффект оценивают моментными испытаниями.
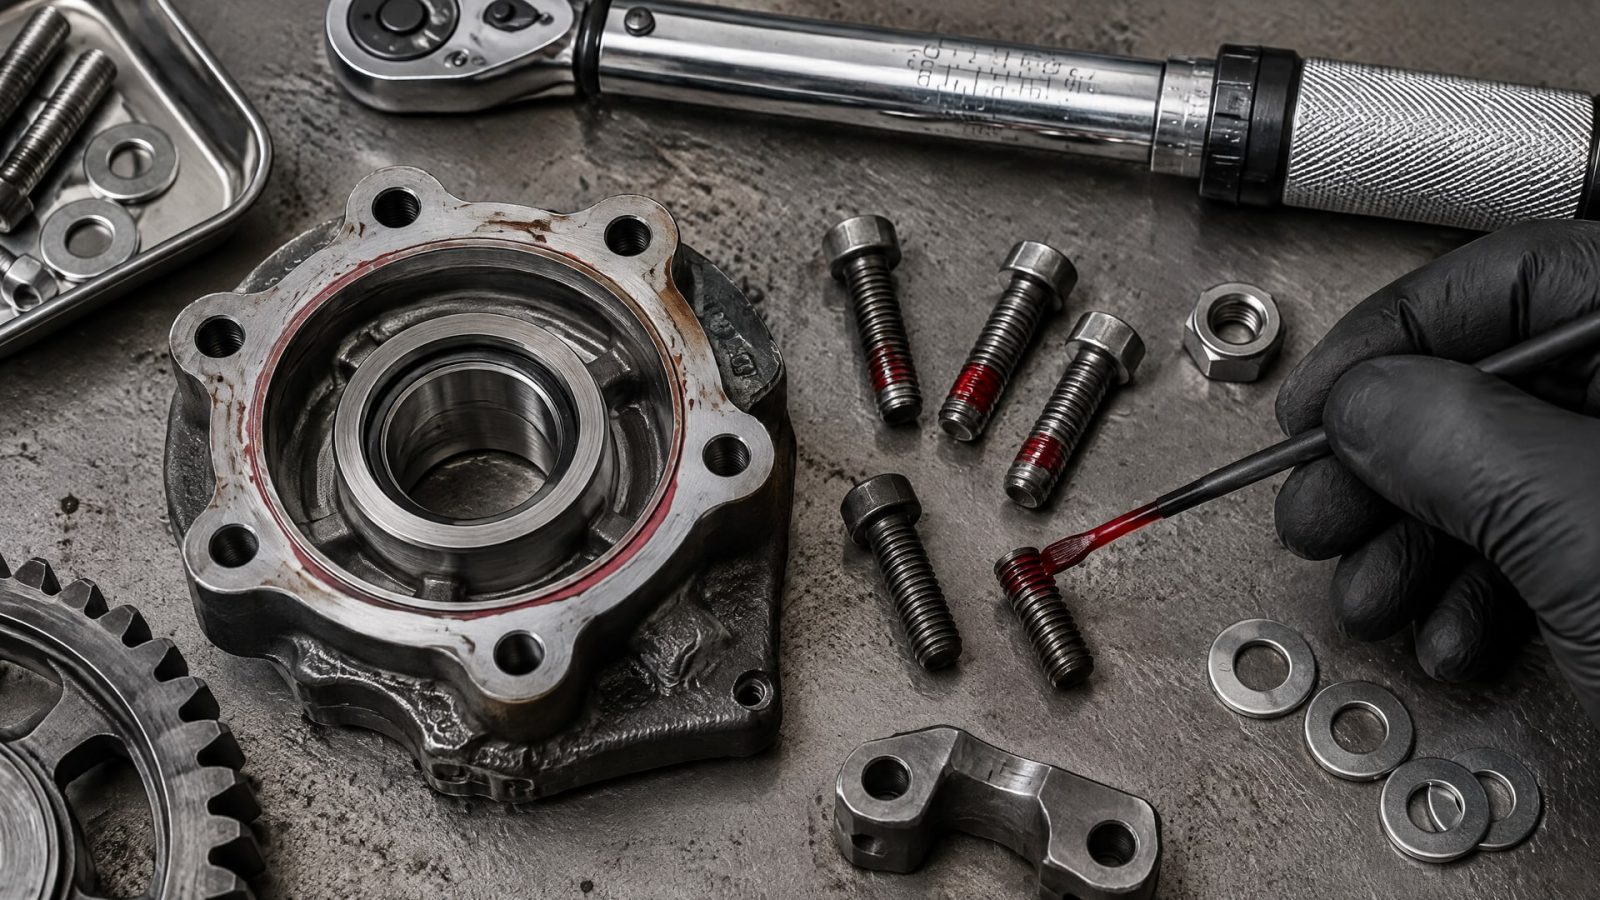
Breakaway torque - момент, при котором начинается отвинчивание или срыв соединения; prevailing torque - момент, необходимый для дальнейшего проворачивания крепежа. Эти показатели проверяют на контрольных образцах после отверждения. Они дают функциональную оценку соединения, но не показывают сами по себе, почему получен конкретный результат.
Для химических фиксаторов резьбы типовой ориентир до испытаний - 24-72 часа при комнатной температуре. Фактическое время зависит от продукта и условий соединения, в том числе от материала резьбы, чистоты, зазора и температуры. Для оценки анаэробного герметика в материалах упоминается методика ASTM D5363: контролируют зазор и материал подложки, а breakaway torque измеряют после 24 часов отверждения при 22 °C ± 2 °C. Эти условия нельзя автоматически переносить на любой состав без проверки его спецификации.
Почему нельзя проверять готовое соединение повторной затяжкой
Попытка измерить момент на уже отвержденном производственном соединении может повредить сформировавшуюся фиксацию и изменить объект контроля. Если требуется принять готовую сборку, испытания заранее планируют на контрольных деталях, а не проводят разрушительную проверку каждого изделия. После полного отверждения повторная проверка момента соединения допустима только тогда, когда такая процедура предусмотрена согласованной методикой.
Для стабильной оценки используют выборку из разных партий. Результаты фиксируют вместе со временем отверждения и условиями сборки. Если испытание не пройдено, до корректировки процесса проверяют, была ли соблюдена выдержка. Измерение сразу после сборки не характеризует конечный удерживающий эффект анаэробного состава.
Методы контроля фиксаторов резьбы и применимые стандарты
Метод контроля выбирают по типу материала.
Для жидких фиксаторов резьбы применяют моментные испытания после отверждения. Для преднанесенных покрытий используют отдельные критерии и стандарты IFI: 124, 125, 524 и 525 для внешней резьбы; 155, 160, 555 и 560 для внутренней. Это разные процедуры, поэтому переносить требования к покрытию на жидкий состав некорректно.
ASTM F1179 описывал инспекцию шпилек, установленных с анаэробным фиксатором, для оценки устойчивости к самоотвинчиванию. Стандарт отозван в 2020 году, поэтому его следует рассматривать как историческую основу методики, а не как действующее обязательное требование. ASTM D5363 упоминается в контексте испытаний анаэробного герметика и измерения breakaway torque при контролируемых условиях.
Как выбрать рабочую процедуру
Перед внедрением метода уточняют, что именно нужно подтвердить: качество нанесения, состояние материала, степень отверждения или удерживающий эффект. Для каждой задачи нужен свой этап контроля. Например, визуальная инспекция оценивает наличие и распределение состава, а моментное испытание после отверждения проверяет функциональный результат.
В рабочей инструкции указывают тип проверяемого продукта, параметры контрольного соединения, срок выдержки и способ измерения. Для выборочного контроля определяют, из каких партий и в каком порядке отбирать детали. Если используют контрольные образцы, их собирают в условиях, сопоставимых с производственными. Так результаты отражают реальный процесс, а не отдельную лабораторную сборку.
При изменении материала, поверхности резьбы, зазора или условий сборки методику пересматривают: эти переменные влияют на отверждение. Единый протокол с раздельной регистрацией входного контроля, визуального осмотра и моментных испытаний помогает сравнивать партии и находить источник отклонений. При этом критерии приемки берут из спецификации конкретного материала или согласованной процедуры, а не задают по результатам одного случайного образца.
Часто задаваемые вопросы
Сколько ждать перед проверкой фиксатора резьбы?
Типовой ориентир для испытаний после отверждения - 24-72 часа при комнатной температуре. Точное время зависит от продукта и условий соединения: важны материал резьбы, чистота, зазор и температура. Если для конкретного состава задан иной режим, приоритет имеет его спецификация.
Можно ли проверить фиксацию сразу после сборки?
Нет, проверка сразу после сборки не подтверждает удерживающий эффект после отверждения. Испытание проводят на контрольных деталях после выдержки. Повторное затягивание готового соединения может повредить сформировавшуюся фиксацию, поэтому такую проверку не используют для приемки, если она не предусмотрена согласованной методикой.
Как понять, что анаэробный герметик изменился при хранении?
Один из практических индикаторов - сравнение вязкости с COA. Отклонение более чем на 20% может указывать на частичное отверждение или изменение материала при хранении. Это повод для дополнительной проверки по документации продукта, но не самостоятельное основание для вывода о его непригодности.
Достаточно ли визуального осмотра для контроля нанесения?
Нет. Визуальная проверка помогает выявить пропуски и оценить распределение состава, но не подтверждает удерживающий момент после отверждения. Для функциональной оценки нужны испытания на контрольных образцах. Если процесс предусматривает маркировочные добавки, они могут облегчить осмотр, но не заменяют моментные испытания.
Заключение
Проверка качества нанесения анаэробного фиксатора резьбы включает оценку материала, визуальный контроль процесса и испытание удерживающего эффекта после отверждения. Для моментных проверок используют контрольные детали и выборки из разных партий; типовой срок выдержки перед испытанием составляет 24-72 часа при комнатной температуре. Повторно затягивать готовое соединение ради приемки не следует, если такая процедура может повредить фиксацию.
Следующий шаг - оформить рабочую инструкцию с отдельными этапами входного контроля, осмотра нанесения, выдержки и моментного испытания. В ней зафиксируйте условия сборки и критерии приемки для конкретного материала, а выборку формируйте из разных партий.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку без аллергенов для производства детского питания, учитывая контакты с продуктом, требования к узлам и подтвержденный состав.
Анаэробный герметик: срок годности и правила хранения на складе, чтобы материал не потерял рабочие свойства раньше времени.
Подготовка поверхности деталей с внутренними диаметрами: сравнение микропескоструйной и химической обработки для выбора оптимального метода.