
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная обработка или химическая подготовка
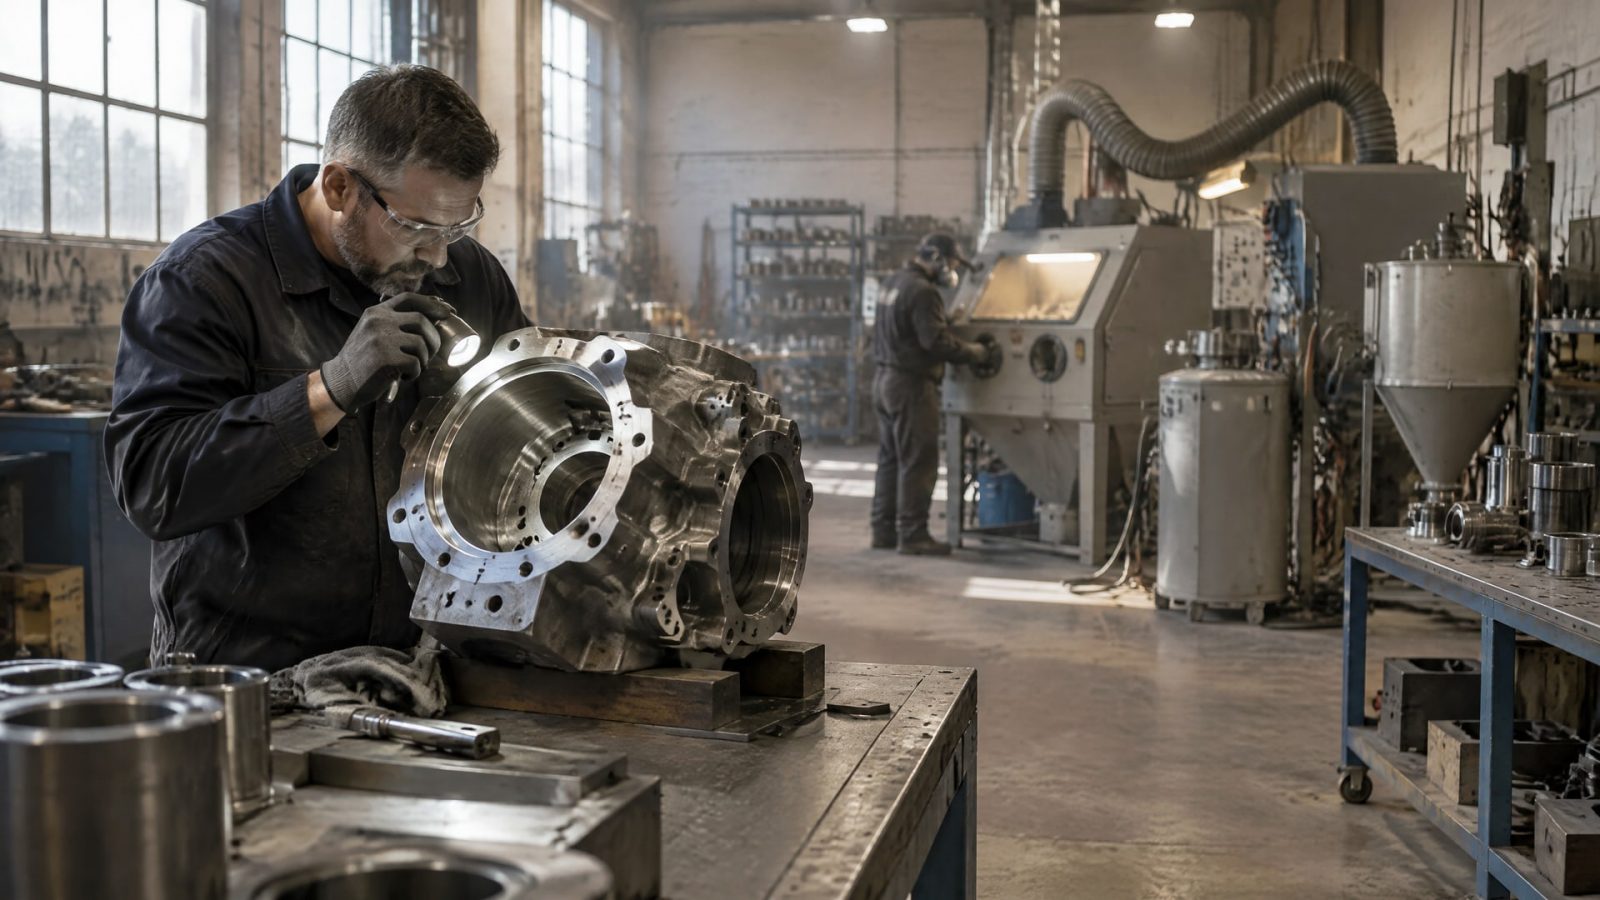
Для деталей с внутренними диаметрами выбирают тот способ подготовки поверхности, который позволяет очистить всю рабочую зону и обеспечить требования покрытия. Микропескоструйная обработка предпочтительна, если абразив можно равномерно подать на внутреннюю поверхность и удалить после обработки. Химическая подготовка может оказаться технологически удобнее для сложной геометрии, но требует совместимости с покрытием и финального промывания.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить методы по доступу к поверхности, требуемому профилю шероховатости и контролю чистоты. Отдельно разберем, когда применяют фосфатирование перед покрытием, как оценивать адгезию покрытия к стали и почему требования к подготовке перед окраской нельзя автоматически переносить на сварку.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
Выбор зависит не от того, какой метод считается более щадящим или современным, а от результата, который требуется получить внутри детали.
Для защитного покрытия на стали нужно оценить, можно ли очистить всю внутреннюю поверхность, сформировать нужный профиль и проконтролировать отсутствие загрязнений. ISO 8504 задает общие принципы выбора подготовки стальных поверхностей, а стандарты серии ISO 8501, ISO 8502 и ISO 8503 относятся соответственно к оценке чистоты, испытаниям чистоты и характеристикам шероховатости.
Для абразивоструйной обработки базовый ориентир перед окраской - степень чистоты Sa 2½ по ISO 8501-1 и DIN EN ISO 12944-4. Такой подход одновременно удаляет окалину, ржавчину и загрязнения, а также формирует пики и впадины, которые помогают покрытию сцепляться с основанием. В технических материалах приводятся два диапазона шероховатости: Rz 40-80 мкм и 60-100 мкм. Это не универсальные значения для любой детали: подходящий профиль зависит от требований конкретной системы покрытия.
Для внутреннего диаметра к этим критериям добавляются два практических вопроса: достигает ли струя всей поверхности и удается ли вывести использованный абразив. Если из-за геометрии обработка получается неравномерной или остатки абразива сложно удалить, химический процесс может быть проще в организации. Но он не отменяет проверки чистоты и требований к поверхности.
Перед выбором метода следует сверить спецификацию покрытия и технологию подготовки. В частности, DIN EN ISO 12944-4 допускает химическую подготовку, однако совместимость такой предобработки с системой покрытия должен заранее подтвердить ее производитель. Это принципиально для деталей, где покрытие должно работать не только на наружной поверхности, но и внутри каналов или отверстий.
Микропескоструйная обработка стали: доступ абразива и профиль поверхности
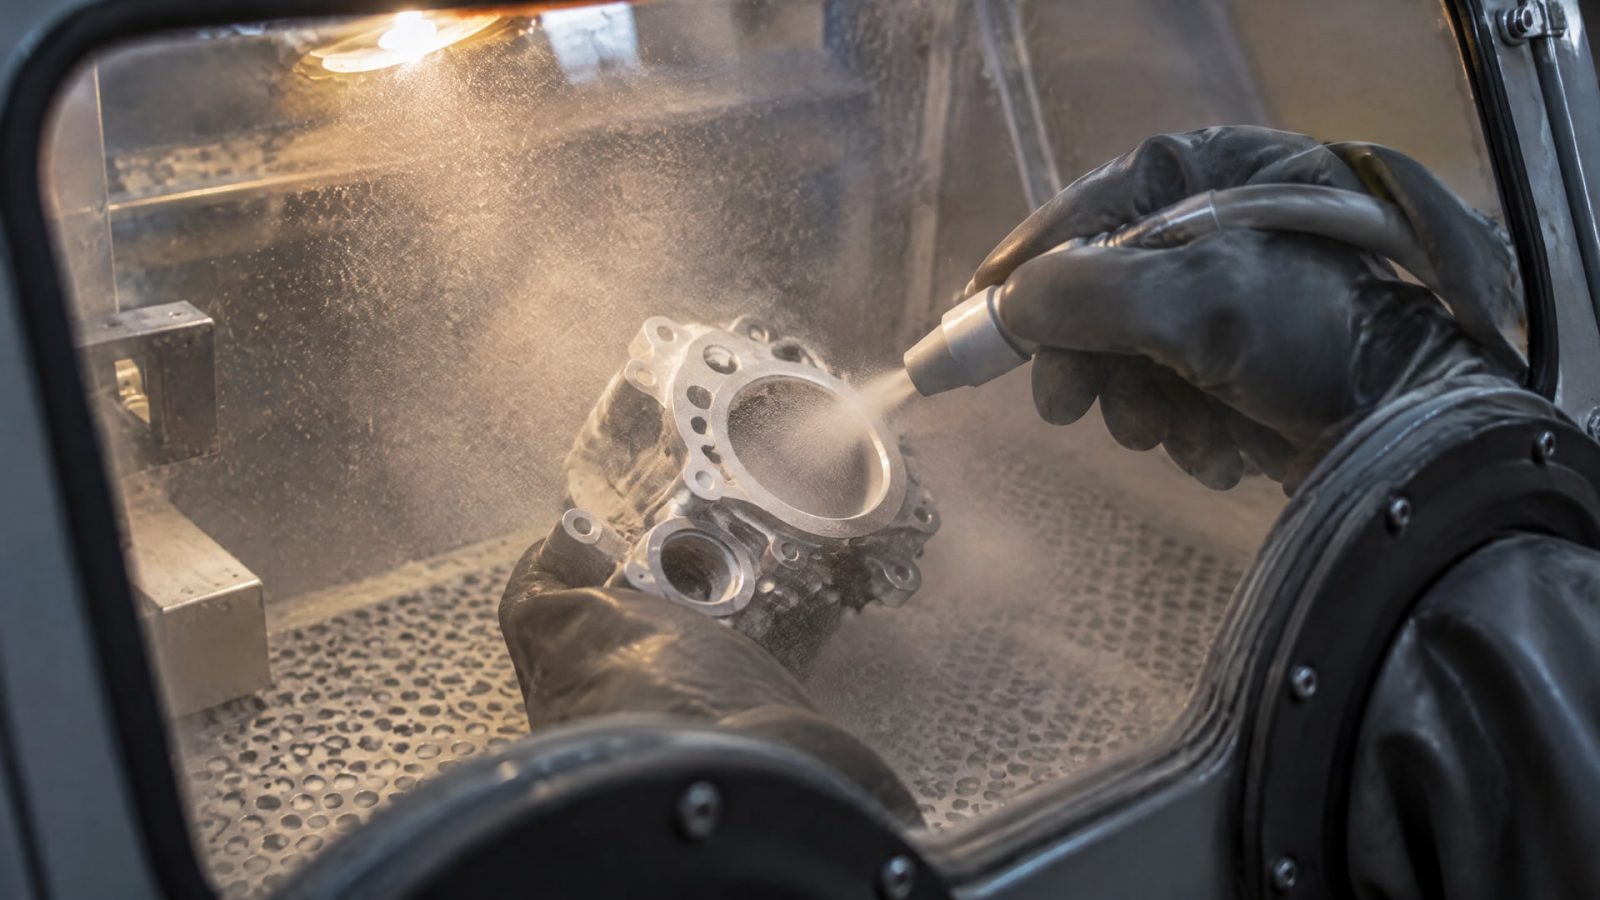
Микропескоструйная обработка стали подходит, когда необходимо убрать окалину, ржавчину и загрязнения и одновременно создать шероховатость для последующего покрытия.
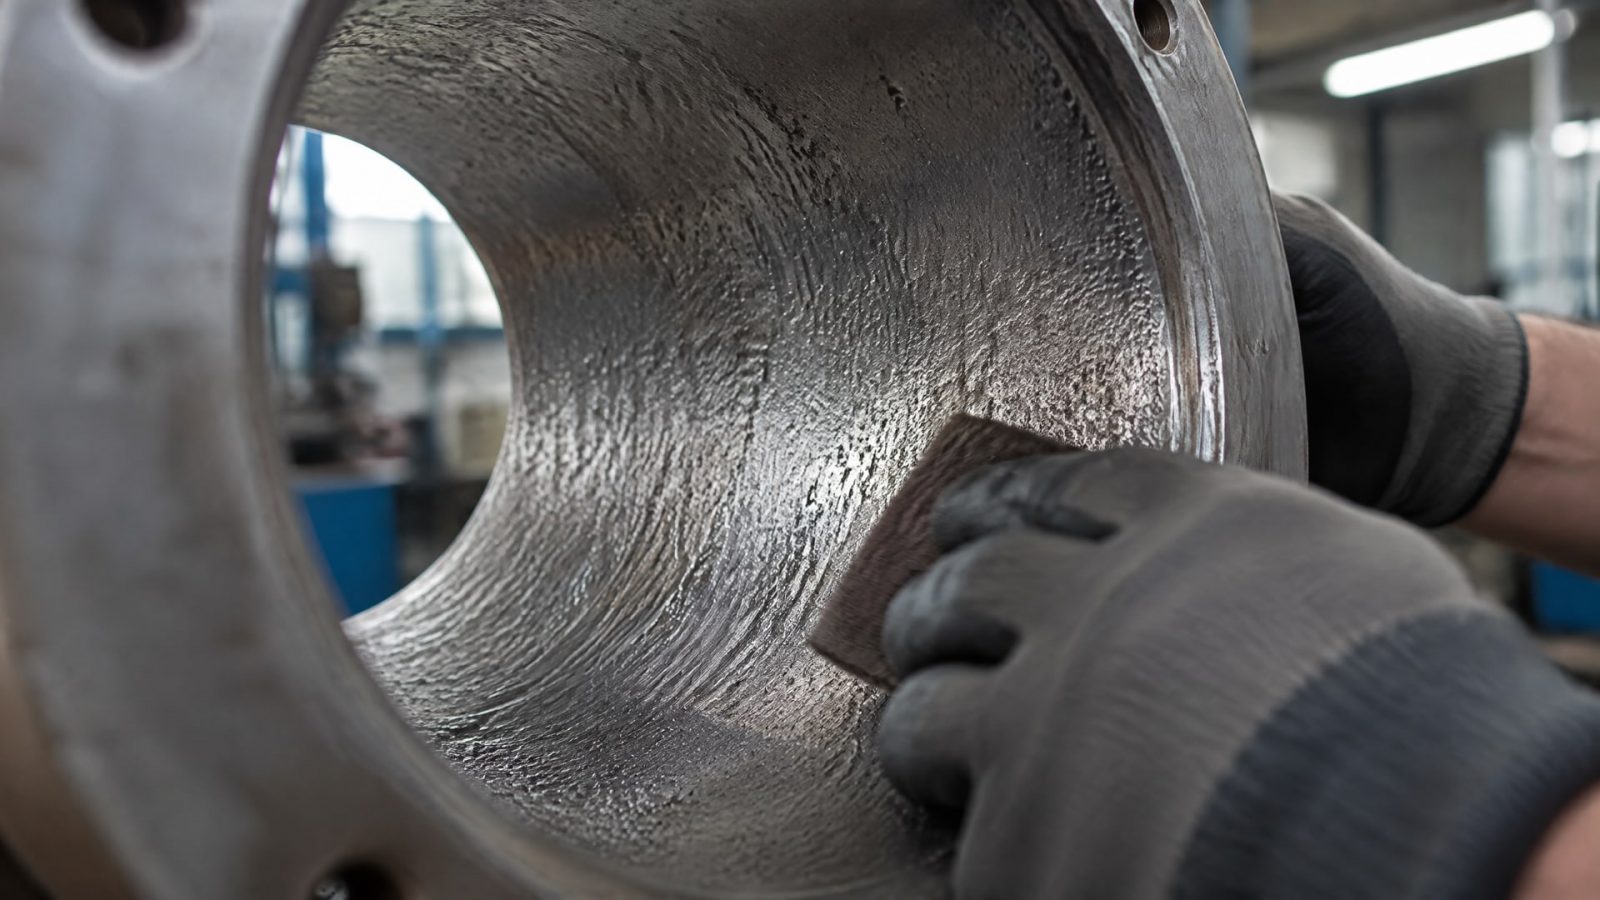
Результат зависит не только от выбранного абразива, но и от того, насколько равномерно струя воздействует на внутреннюю поверхность. Более угловатый и крупный абразив формирует более шероховатую поверхность; при этом профиль должен соответствовать требованиям покрытия, а не выбираться только ради максимальной шероховатости.
На детали с внутренними диаметрами оценивают доступ к каждому участку, равномерность очистки и удаляемость абразива. Если конструкция не позволяет подвести струю к отдельным зонам или проконтролировать их состояние, внешняя чистота детали еще не подтверждает, что вся внутренняя поверхность подготовлена одинаково. ISO 8501-1 используют как ориентир для оценки чистоты, а ISO 8503-1 относится к характеристикам шероховатости. Степень Sa 2½ и диапазоны Rz 40-80 мкм либо 60-100 мкм следует соотносить с требованиями конкретной системы покрытия.
После абразивоструйной обработки важно не допустить повторного загрязнения и окисления стали. В одном из технических руководств указано, что поверхность перед порошковым покрытием следует покрыть в течение 4 часов после обработки. Этот срок относится к приведенной рекомендации и не заменяет требования технологической документации для конкретного покрытия.
Если на внутренней поверхности остаются масло, жир, соли, пыль или конденсат, их необходимо удалить до нанесения покрытия. Загрязнения мешают получить предсказуемый результат, даже если механическая обработка проведена тщательно. Поэтому в технологической карте стоит отдельно зафиксировать требования к очистке до обработки, достижимой чистоте, профилю и контролю внутренних участков.
Химическая подготовка и фосфатирование перед покрытием
Химическая подготовка может быть удобна для детали со сложной геометрией, когда доступ абразивной струи ограничен.
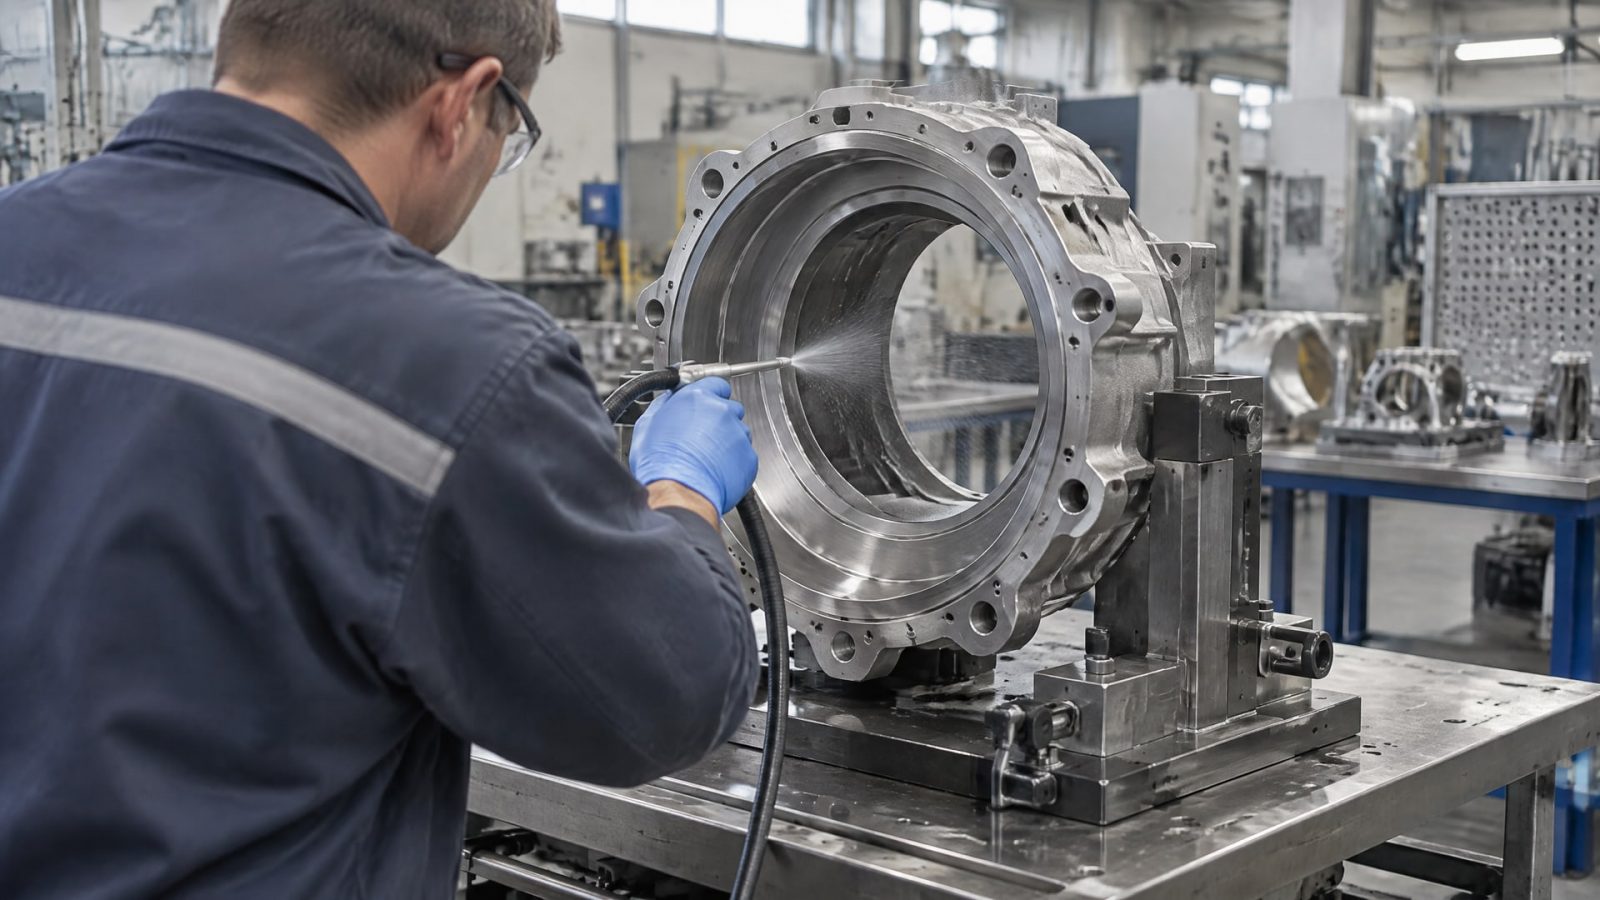
DIN EN ISO 12944-4 предусматривает химическую обработку после очистки: состав наносят распылением, проливом или погружением, после чего поверхность промывают. Для внутреннего диаметра важно, чтобы обработка и финальное промывание охватывали всю требуемую зону, а остаточные загрязнения и соли не оставались внутри.
Главное условие - подтвержденная совместимость химической предобработки с системой покрытия. Ее должен заранее подтвердить производитель ЛКМ. Без такого подтверждения нельзя считать, что выбранный состав обеспечит нужную адгезию покрытия к стали. Также химическая обработка не делает ненужным контроль шероховатости: вопросы профиля поверхности рассматриваются в стандартах ISO 8503 и ISO 8504.
Фосфатирование перед покрытием применяют как один из вариантов химической подготовки стали, в том числе при подготовке к порошковому покрытию. Для стальных оснований в технических материалах отмечено предпочтение цинкового фосфатирования. Однако фосфатирование не заменяет удаление ржавчины и загрязнений: сначала поверхность очищают, затем проводят предобработку по согласованной технологии.
Для выбора между химическим и абразивным способом полезно сравнить не только доступность обработки, но и возможность проверить результат. При химическом процессе контролируют выполнение промывки и совместимость с покрытием; при абразивном - чистоту, профиль и удаление абразива из детали. Если хотя бы один из этих этапов нельзя обеспечить, метод не подходит независимо от удобства его применения.
Контроль чистоты и адгезии покрытия к стали
Подготовка поверхности детали не заканчивается выбранной операцией.
До нее удаляют масла, жиры, соли, пыль и конденсат, поскольку они могут остаться на стали или помешать дальнейшей обработке. После абразивной очистки проверяют чистоту и характеристики шероховатости, а после химической - выполнение промывания и соответствие процесса требованиям системы покрытия.
Для оценки стали перед окраской используют степень Sa 2½ по ISO 8501-1 и DIN EN ISO 12944-4. Шероховатость рассматривают отдельно: в технических материалах приводятся диапазоны Rz 40-80 мкм и 60-100 мкм. Эти ориентиры нельзя механически объединять в одно обязательное значение: нужный профиль следует сверять со спецификацией покрытия.
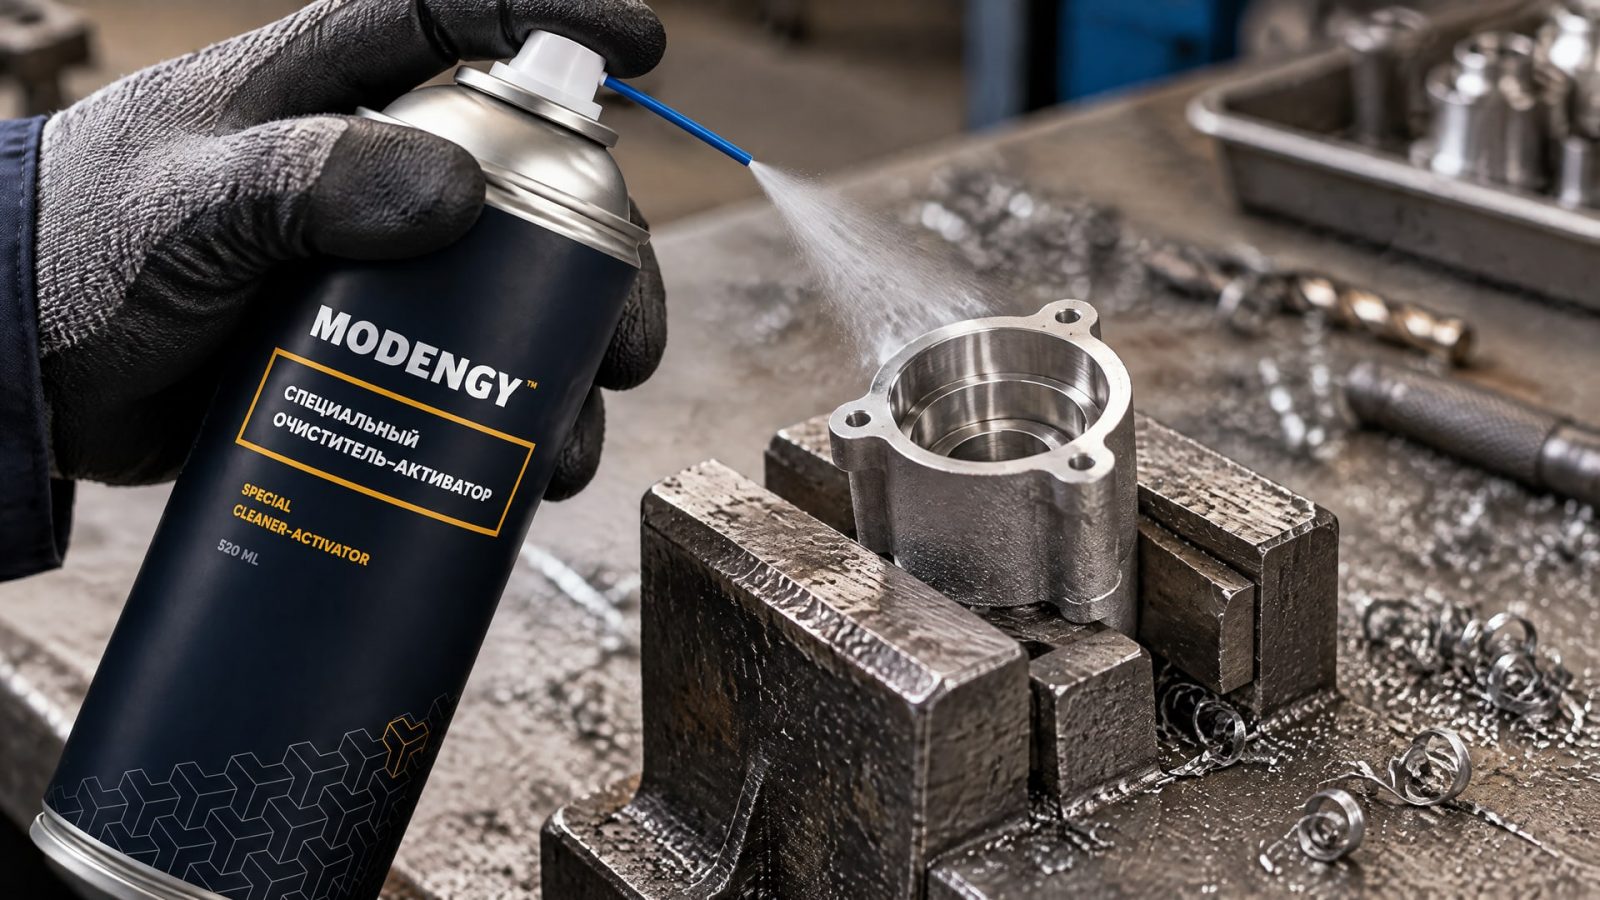
После микропескоструйной обработки на поверхности могут оставаться пыль или другие загрязнения. Если на детали будут наносить антифрикционное покрытие MODENGY, для подготовки поверхности к его нанесению применяют MODENGY Очиститель-активатор. Он не заменяет очистку и контроль после абразивной обработки, а входит в подготовку поверхности для обеспечения адгезии антифрикционного покрытия.
Для химической предобработки контроль включает не только факт нанесения состава, но и финальное промывание всей обрабатываемой зоны. Производитель покрытия должен подтвердить совместимость выбранной химической схемы. Если такая проверка не предусмотрена, технологическая карта оставляет без ответа важный вопрос: соответствует ли подготовленная поверхность требованиям покрытия.
Подготовка поверхностей деталей под сварку и перед нанесением покрытия
Подготовка поверхности перед окраской и подготовка поверхностей деталей под сварку решают разные технологические задачи.
Приведенные требования Sa 2½, диапазоны шероховатости и рекомендации по химической обработке относятся к подготовке стальных поверхностей под покрытия. Их нельзя автоматически считать инструкцией по подготовке поверхностей деталей к сварке: для сварочной операции нужны требования соответствующего процесса и технологической документации.
Похожее разделение важно и при подготовке поверхности детали и заготовки к разметке. Требования к чистоте и состоянию металла зависят от следующей операции, поэтому нельзя без проверки переносить на разметку критерии, разработанные для антикоррозионного или порошкового покрытия. Если деталь будет проходить несколько операций, последовательность подготовки согласуют с технологическим маршрутом: последующая обработка не должна свести на нет результат предыдущей.
При выборе метода для внутреннего диаметра полезно зафиксировать в документации:
какое покрытие будет наноситься и какие требования к поверхности указаны его производителем;
можно ли обеспечить равномерную абразивную обработку и удалить абразив;
если выбрана химическая подготовка, подтверждена ли ее совместимость с покрытием и предусмотрено ли финальное промывание;
какие критерии применяют для контроля чистоты и шероховатости.
Эти пункты помогают сопоставить технологию с реальной геометрией, а не выбирать способ только по типу материала. Если процесс включает сварку, разметку и нанесение покрытия, требования каждой операции следует указывать отдельно.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструйку или химию?
Микропескоструйная обработка подходит, если струя равномерно достигает всей поверхности, а абразив можно удалить. Химическая подготовка может быть удобнее при сложной геометрии, но требует подтверждения совместимости с покрытием и финального промывания. В обоих случаях учитывают контроль чистоты и требования к профилю поверхности.
Какую шероховатость задают после пескоструйной обработки стали?
В технических материалах приведены диапазоны Rz 40-80 мкм и 60-100 мкм. Они не являются единым универсальным требованием для всех покрытий. Нужный профиль выбирают по спецификации системы покрытия и контролируют отдельно от степени чистоты, для которой перед окраской приводится ориентир Sa 2½.
Заменяет ли фосфатирование удаление ржавчины?
Нет. Фосфатирование рассматривают как вариант химической предобработки стали, но перед ним поверхность очищают. Оно не решает проблему ржавчины и загрязнений на неочищенной основе. Для химической схемы также важны совместимость с покрытием и финальное промывание, предусмотренное технологией.
Подходит ли Sa 2½ для подготовки поверхностей деталей к сварке?
В приведенных материалах Sa 2½ относится к механической подготовке стальных поверхностей перед окраской и защитными покрытиями. Этот критерий нельзя автоматически переносить на сварку. Для сварочной операции следует руководствоваться требованиями ее технологической документации, отдельно от требований к подготовке под покрытие.
Заключение
Для деталей с внутренними диаметрами микропескоструйную обработку выбирают, если удается равномерно обработать поверхность, удалить абразив и получить требуемый профиль. Химическая подготовка может упростить работу со сложной геометрией, но только при подтвержденной совместимости с покрытием и контролируемом финальном промывании. В обоих случаях важно удалить загрязнения и проверить результат по требованиям системы покрытия.
Перед запуском процесса сопоставьте геометрию детали, спецификацию покрытия и возможности контроля внутренней поверхности. Зафиксируйте выбранную технологию и критерии приемки в рабочей документации, а для химической предобработки заранее получите подтверждение совместимости от производителя ЛКМ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о подготовке поверхности фосфатированием, ее особенностях, совместимости с покрытиями MODENGY и применении в различных отраслях.
Узнайте, как обеспечить надежную защиту внутренних диаметров с помощью правильной подготовки поверхности перед нанесением твердосмазочного покрытия.
Пищевая смазка с консервационными свойствами: как выбрать подходящий состав для оборудования.