
Как смазывать пищевые редукторы, чтобы пройти аудит HACCP без замечаний
Редукторы в пищевом производстве - это узлы риска для HACCP-аудита, если в них используется смазка без допуска H1. Стандартное индустриальное масло, попавшее случайно в продукт, может стать причиной замечания аудитора и остановки производства. Допуск H1 - это не просто маркировка, а регистрация от NSF (National Sanitation Foundation), подтверждающая, что смазка соответствует санитарным требованиям для зон, где возможен технически неизбежный контакт с пищей.
Статья поможет инженерам, закупщикам и техническим специалистам пищевых предприятий выбрать правильную смазку для редукторов, организовать ее применение и хранение так, чтобы система смазки прошла проверку без замечаний. Вы узнаете, почему закупка «пищевой смазки» в общем виде недостаточна, как подобрать масло или пластичную смазку под конкретный редуктор, и какие ошибки чаще всего ловят аудиторы.
Что такое H1 и почему редуктор требует именно такой смазки
H1 - это регистрационный класс NSF (National Sanitation Foundation), присвоенный смазкам, допущенным к применению в зонах, где возможен случайный, технически неизбежный контакт с пищей.
Важно понимать: H1 не означает, что смазку можно специально добавлять в продукт. Это допуск на непредвиденное, минимальное загрязнение пищи смазкой при нарушении герметичности редуктора или оборудования.
Для редукторов, особенно закрытых (enclosed gearboxes), H1 критичен потому, что:
Редуктор находится в непосредственной близости к конвейерам, фасовочным машинам и упаковочному оборудованию, где есть риск утечки масла и попадания его на продукт.
Даже небольшое пятно смазки на пище рассматривается аудитором HACCP как попадание загрязняющего вещества и источник замечания.
Если смазка не имеет допуска H1, она относится к категории H2 (контакт запрещен) и при обнаружении на аудите может привести к временной остановке участка.
Минеральные и синтетические смазки с допуском H1 специально рецептированы так, чтобы быть физиологически инертными, нейтральными по запаху и вкусу, и соответствовать предельным концентрациям загрязнения. Для минеральных и синтетических смазок на базе углеводородов этот предел составляет около 10 ppm (миллионных долей); для силиконовых смазок - около 1 ppm. Это означает, что в случае случайного попадания такого количества смазки в продукт, она не представляет риска для здоровья потребителя.
Как HACCP определяет смазку как фактор риска
HACCP (анализ рисков и критические точки контроля) - это система, которая выявляет и контролирует биологические, химические и физические риски в пищевом производстве.
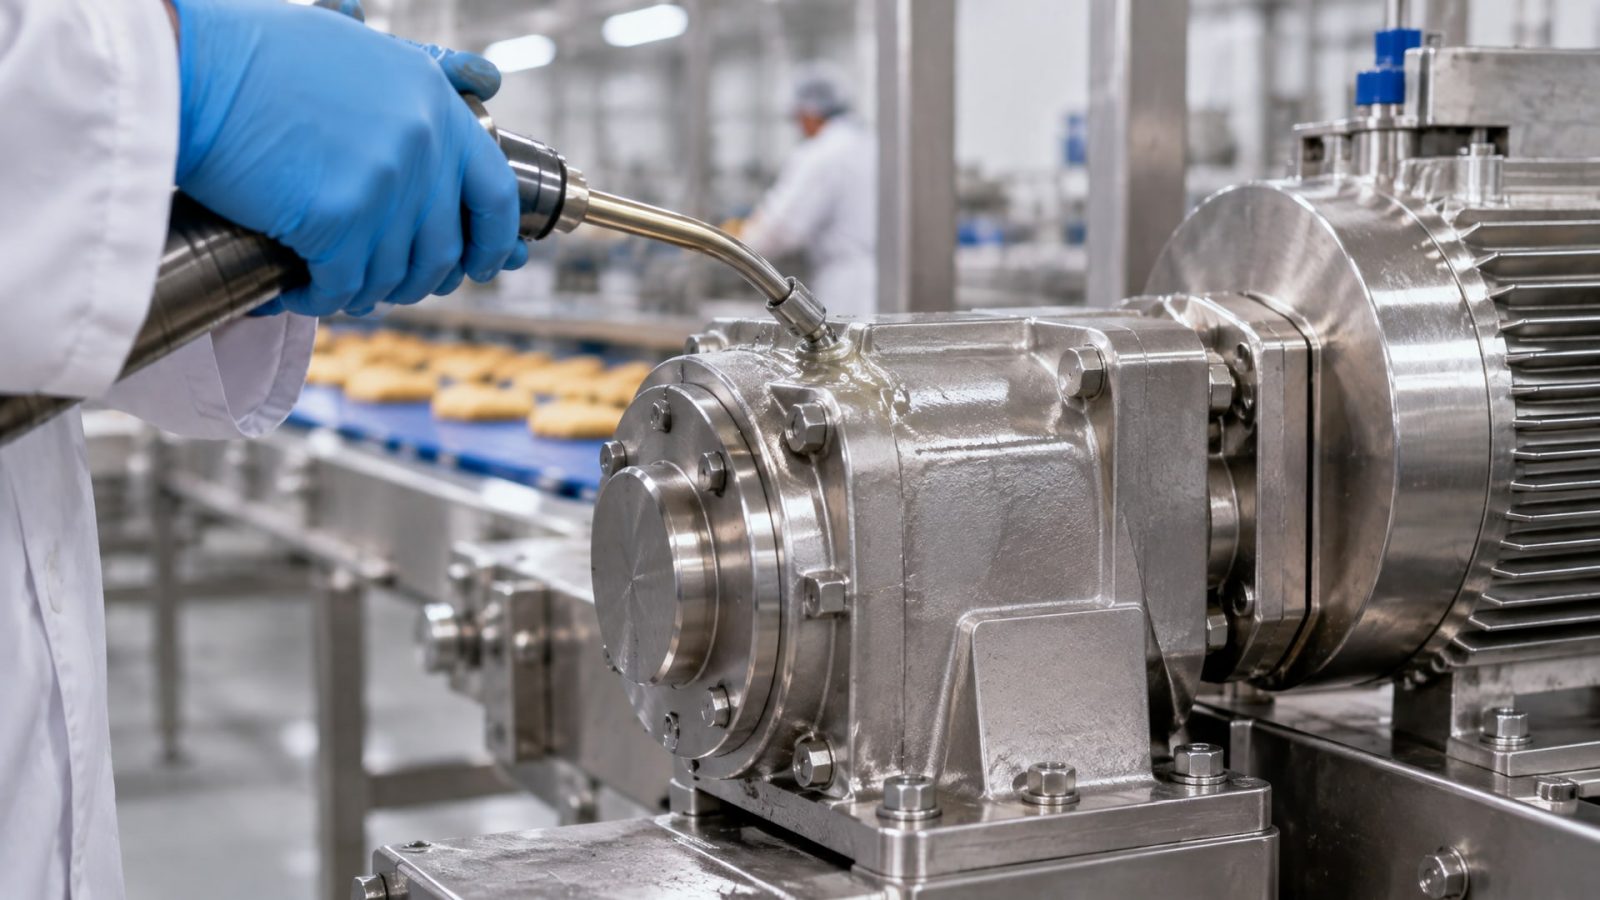
Смазка в редукторе рассматривается как химический риск, потому что:
Редуктор расположен рядом с продуктом или находится на линии упаковки, где вероятность контакта выше, чем на удаленном от пищи оборудовании.
Утечка масла из уплотнения или микротрещины в корпусе редуктора могут привести к попаданию смазки на продукт или в продукт.
Использование смазки без допуска H1 означает, что при даже минимальном загрязнении пищи она будет классифицирована как чужеродное вещество и как нарушение GMP.
На аудите HACCP инженер или аудитор обычно проверяет:
Наличие регистрации H1 у смазки, используемой в редукторе (это может быть сертификат NSF или выписка из реестра NSF).
Совпадение используемой смазки с документацией по технологии (если в процессе указана H1-смазка вязкости ISO 220, то в редукторе должна быть именно она, а не ISO 150 или 320).
Предотвращение смешения: H1-смазки хранятся отдельно от обычных индустриальных масел, имеют свой инструмент и оборудование для дозирования.
Записи о замене смазки: дата, тип, вязкость, партия и подпись ответственного.
Если редуктор оснащен автоматической централизованной системой смазки, то H1-смазка (обычно масло вязкостью ISO 32-100) должна заливаться в отдельный бак и выдаваться только по линиям, подведенным к пищевому оборудованию. Смешение с обычным маслом здесь недопустимо.
Выбор вязкости и типа редукторной смазки для пищевого производства
Правильный выбор смазки начинается с определения вязкости редукторного масла.
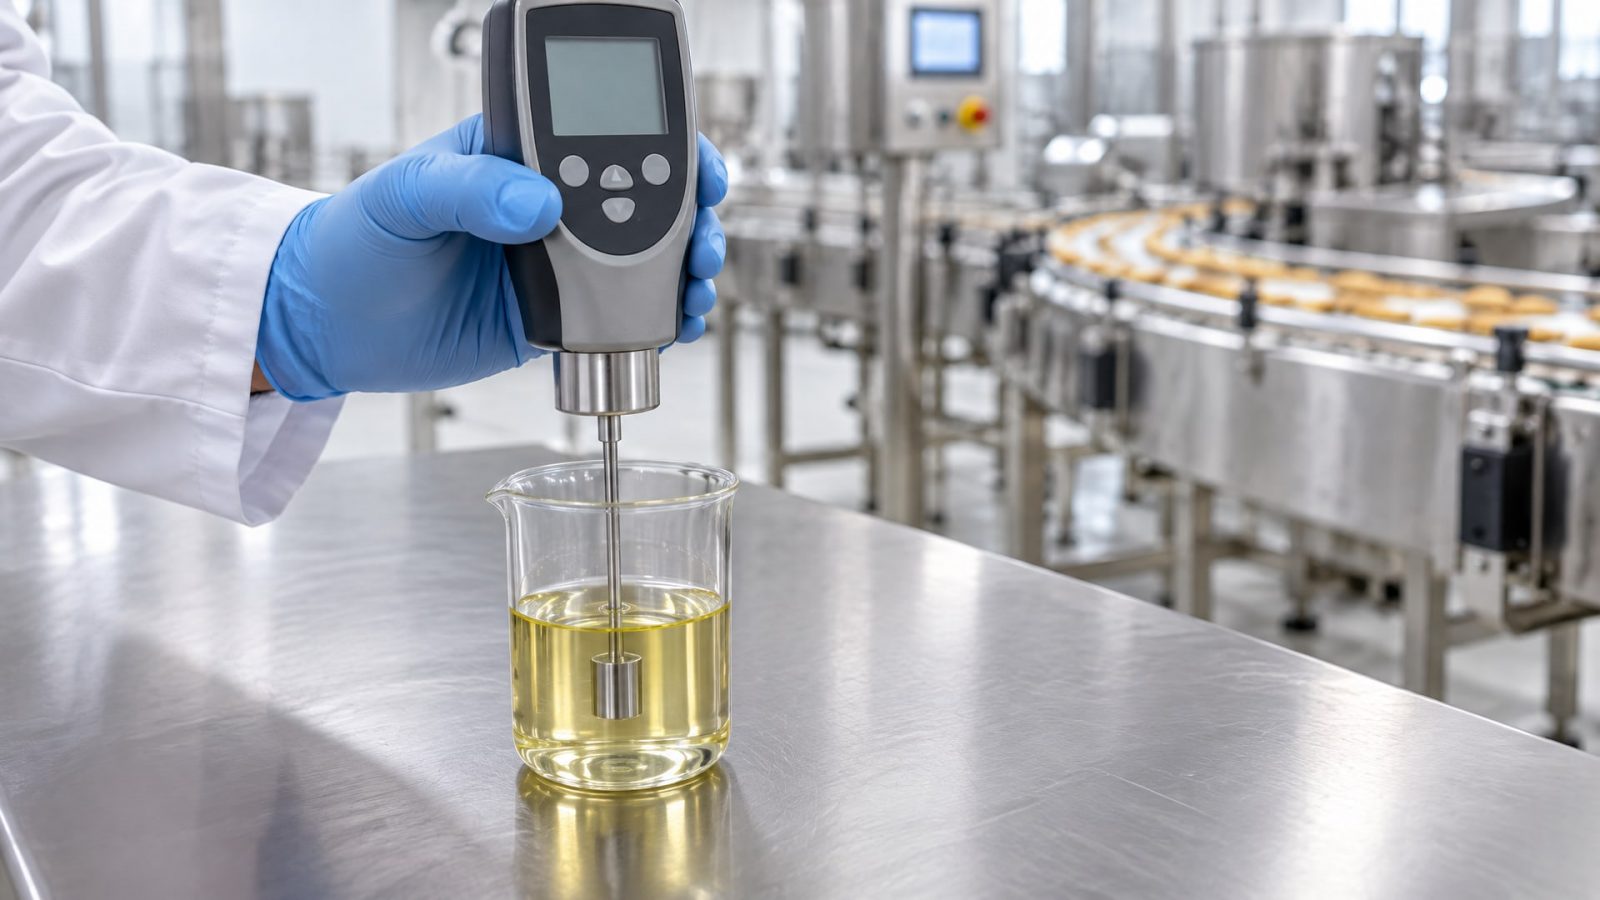
Типовые классы вязкости для редукторов в пищевой промышленности - это ISO 150, 220, 320, 460 и 680. Выбор зависит от:
Типа передачи и передаточного числа. Для цилиндрических зубчатых передач с низким передаточным числом обычно берут масла ISO 150-220. Для червячных редукторов часто требуется более вязкое масло - ISO 320-460, потому что в них выше трение. Спиральные и конические передачи занимают промежуточную позицию.
Скорости вращения вала. Чем выше частота вращения входного вала редуктора, тем более текучее масло нужно выбрать, чтобы сохранить гидродинамическую пленку и не вызвать перегрева. Высокоскоростные редукторы часто работают на ISO 100-150.
Нагрузки на зубья. Высоконагруженные редукторы (например, миксеры, центрифуги) требуют масла с хорошей несущей способностью, обычно с пакетом EP/AW (противозадирные, противоизносные присадки). Для пищевого производства такие масла выпускаются с допуском H1 и способны выдержать локальные пики давления без микросцарапания зубьев.
Температура окружающей среды и нагрев редуктора. Если редуктор работает в цехе с повышенной температурой (например, рядом с печью) или сам нагревается выше 60°C при работе, лучше выбрать синтетическое H1-масло с высоким индексом вязкости (VI), которое сохраняет смазывающие свойства и не окисляется быстро.
Для редукторов, работающих при повышенной влажности и требующих высокой несущей способности, рекомендуется использовать смазку, обладающую отличной термо- и водостойкостью - например, такую как EFELE SG-392, которая регистрирована NSF H1 и сочетает вязкость и антиокислительный пакет, необходимый для пищевого цеха.
Во многих случаях закупщики выбирают именно синтетические H1-масла, потому что:
Они работают в более широком диапазоне температур, что особенно важно, если цех летом прогревается, а зимой охлаждается.
Интервалы между заменами обычно больше, чем у минеральных масел, что снижает стоимость владения и количество операций.
Синтетические масла имеют лучшую окислительную устойчивость, что критично для редукторов с длительными циклами работы.
Однако выбор всегда должен быть согласован со спецификацией редуктора: если производитель редуктора указывает, что рекомендуется ISO 220 минеральное масло, а вы зальете ISO 220 синтетическое, это может быть допустимо (при наличии H1), но нужно обязательно проверить совместимость материалов уплотнений редуктора с синтетикой.
Как организовать замену и предотвратить смешение смазок
Переход на H1-смазку в редукторах пищевого предприятия требует не только замены масла в самом редукторе, но и организации системы управления смазками, которая будет препятствовать случайному смешению с обычными индустриальными маслами.
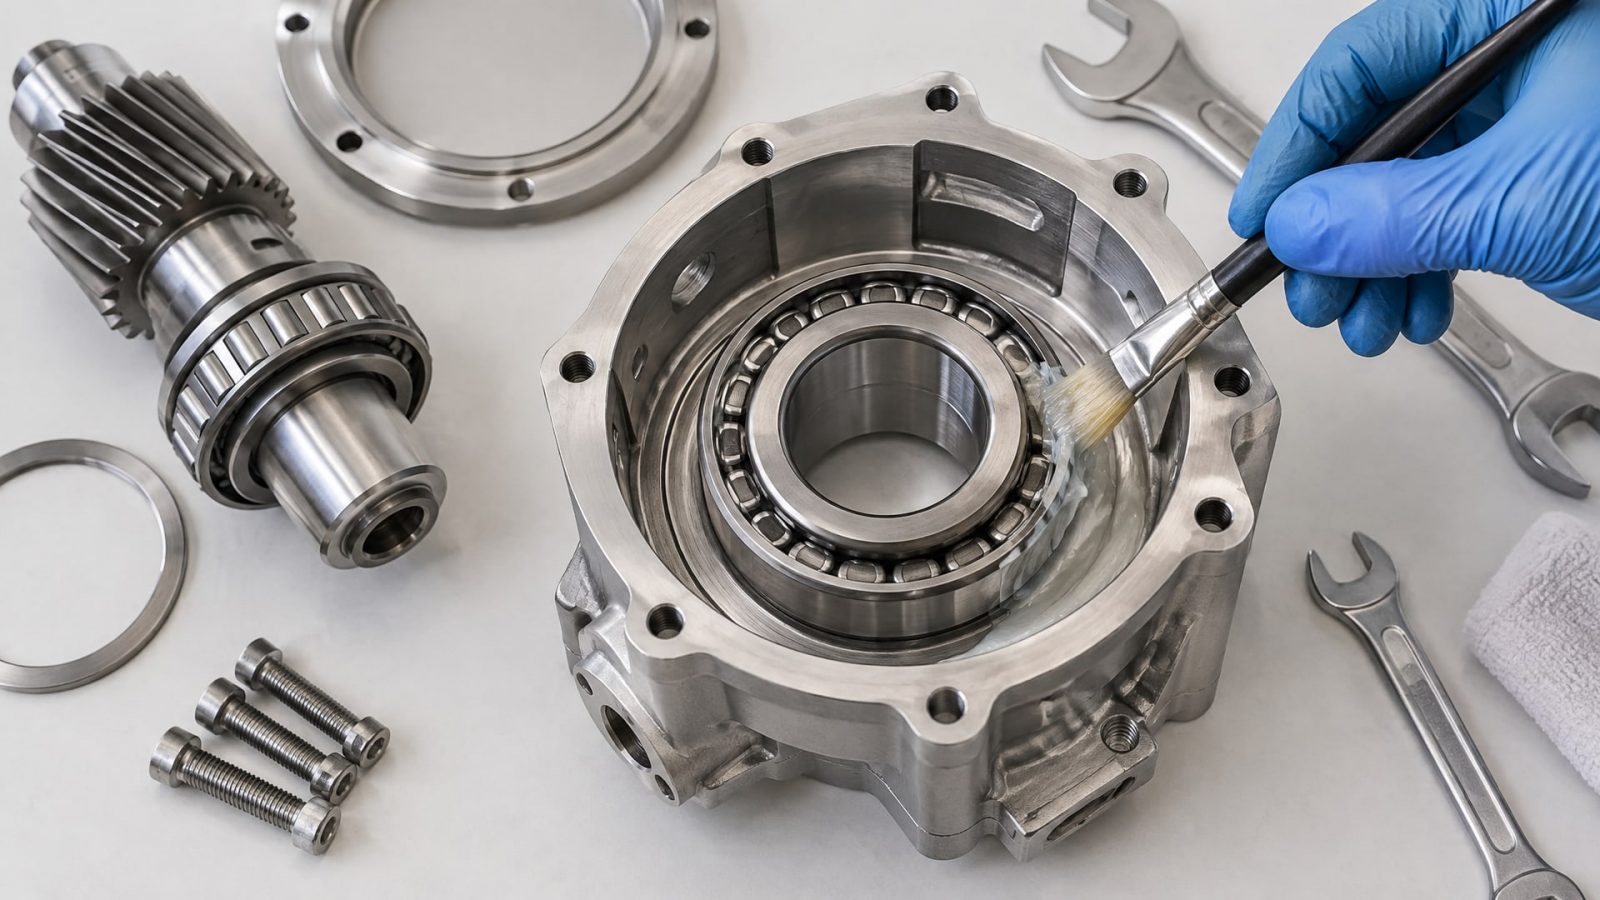
Хранение и маркировка
H1-смазки должны храниться в отдельной, четко обозначенной зоне хранения, отдельно от обычных редукторных масел и индустриальных смазок. На каждой емкости должна быть яркая этикетка с указанием:
Торговое имя и класс смазки (например, «Редукторное масло ISO 220 H1»).
Номер регистрации NSF H1 (если есть на упаковке производителя).
Дата поступления на склад и истечения срока годности.
Предупреждение: «Для пищевого производства - не смешивать с другими маслами».
Практика показывает, что многие аудиторы HACCP первым делом проверяют именно склад смазочных материалов. Если на полке стоят емкости H1-масла рядом с обычным маслом и нет четкого визуального разделения, это уже считается замечанием по контролю загрязнения.
Инструмент и оборудование для дозирования
Для выдачи H1-смазки нужны отдельные лейки, воронки, мерные цилиндры и шприцы. Они не должны контактировать с обычными маслами. На каждый инструмент клеится стикер или краской пишется: «Только для H1-смазок». Это может казаться излишним, но на аудите именно инспектор HACCP спросит: «Показать инструмент, которым заливают смазку в редуктор?» Если вы показываете одну лейку для всех целей, это замечание.
Процедура замены
Процедура замены должна быть описана в письменном виде и согласована с отделом качества. Она включает:
Отключение редуктора и охлаждение его до безопасной температуры.
Установка поддона под редуктор для сбора отработанного масла (никаких луж на полу).
Полное сливание старого масла и закупорка сливного отверстия.
Промывка редуктора, если переходите с одного типа масла на совсем другой (например, с минерального на синтетическое).
Заливка новой H1-смазки через отдельный инструмент и воронку.
Проверка уровня масла щупом и закрепление крышки редуктора.
Запись в журнал замены: дата, время, вид смазки (полное название и партия), инициалы исполнителя.
Отработанное масло собирается в отдельный контейнер и передается на утилизацию. Под никакие обстоятельства отработанное масло не должно оставаться у оборудования или переливаться в другие емкости.
Типовые ошибки и как их избежать на аудитах
На аудитах HACCP аудиторы часто выявляют одни и те же ошибки, связанные с выбором и применением смазок в редукторах пищевого производства.
Ошибка 1: использование смазки с пометкой "food grade", но без регистрации NSF H1. Некоторые производители маркируют свои продукты как «пищевые» или «пищесовместимые», но при этом они не проходят официальную регистрацию NSF. На аудите аудитор запросит у вас сертификат NSF H1. Если его нет, замечание неизбежно. Решение: перед закупкой запросить у поставщика выписку из реестра NSF, в которой указана ваша смазка с номером регистрации H1.
Ошибка 2: смешение H1-масла с обычным индустриальным маслом в редукторе. Это может произойти, если редуктор ранее работал на обычном масле, а его недостаточно хорошо промыли перед заливкой H1-смазки. Или если в хранилище нарушена система разделения. При смешении смазка теряет свой H1-статус и может содержать загрязняющие компоненты. На аудите это выявляется через анализ смазки из редуктора. Решение: провести тщательную промывку редуктора перед переходом на H1.
Ошибка 3: несоответствие вязкости рекомендуемой производителем редуктора. Если в редукторе вместо ISO 220 залить ISO 320, масло может быть слишком вязким и не обеспечивать нормальную подачу смазки к зубьям. Это приводит к перегреву редуктора и его ускоренному износу. На аудите не это заметят напрямую, но если редуктор начнет барахлить прямо во время проверки, это будет замечание. Решение: строго следовать таблице подбора, приложенной к редуктору, и согласовать замену смазки с техническим отделом.
Ошибка 4: отсутствие записей о замене и контроля смазки. Аудитор HACCP обязательно запросит журнал замены смазки. Если в журнале пусто или записи размыты, это рассматривается как отсутствие контроля. Решение: завести единый журнал замены смазки для каждого редуктора, в котором указываются дата, тип смазки, партия и инициалы исполнителя.
Ошибка 5: неправильное хранение H1-смазки рядом с обычными маслами без разделения. Если на складе нет четкой физической или визуальной границы между H1-смазками и обычными маслами, это считается нарушением контроля загрязнения. На аудите могут даже потребовать пересчитать все емкости H1-масла и проверить, не были ли они случайно использованы где-нибудь еще. Решение: выделить для H1-смазок отдельный стеллаж или шкаф, обозначить его яркой табличкой.
Ошибка 6: замена смазки в редукторе без синхронизации с документацией технологии. Если в руководстве цеха по сборке продукции указано, что редуктор работает на ISO 220 H1, а закупщик решил сэкономить и купил ISO 150 H1 (потому что он дешевле), это создает несоответствие. При аудите при сверке документации это выявится как несоответствие спецификации. Решение: перед любой заменой смазки согласовать новый выбор с инженерным отделом и обновить технологическую документацию.
Синтетические H1-масла для редукторов при высоких нагрузках и температурах
Когда редуктор работает в экстремальных условиях - при высоких нагрузках, в диапазоне температур от близких к нулю до 70°C и выше, или с длительными циклами работы без перерывов, - рекомендуется переходить на синтетические H1-масла.
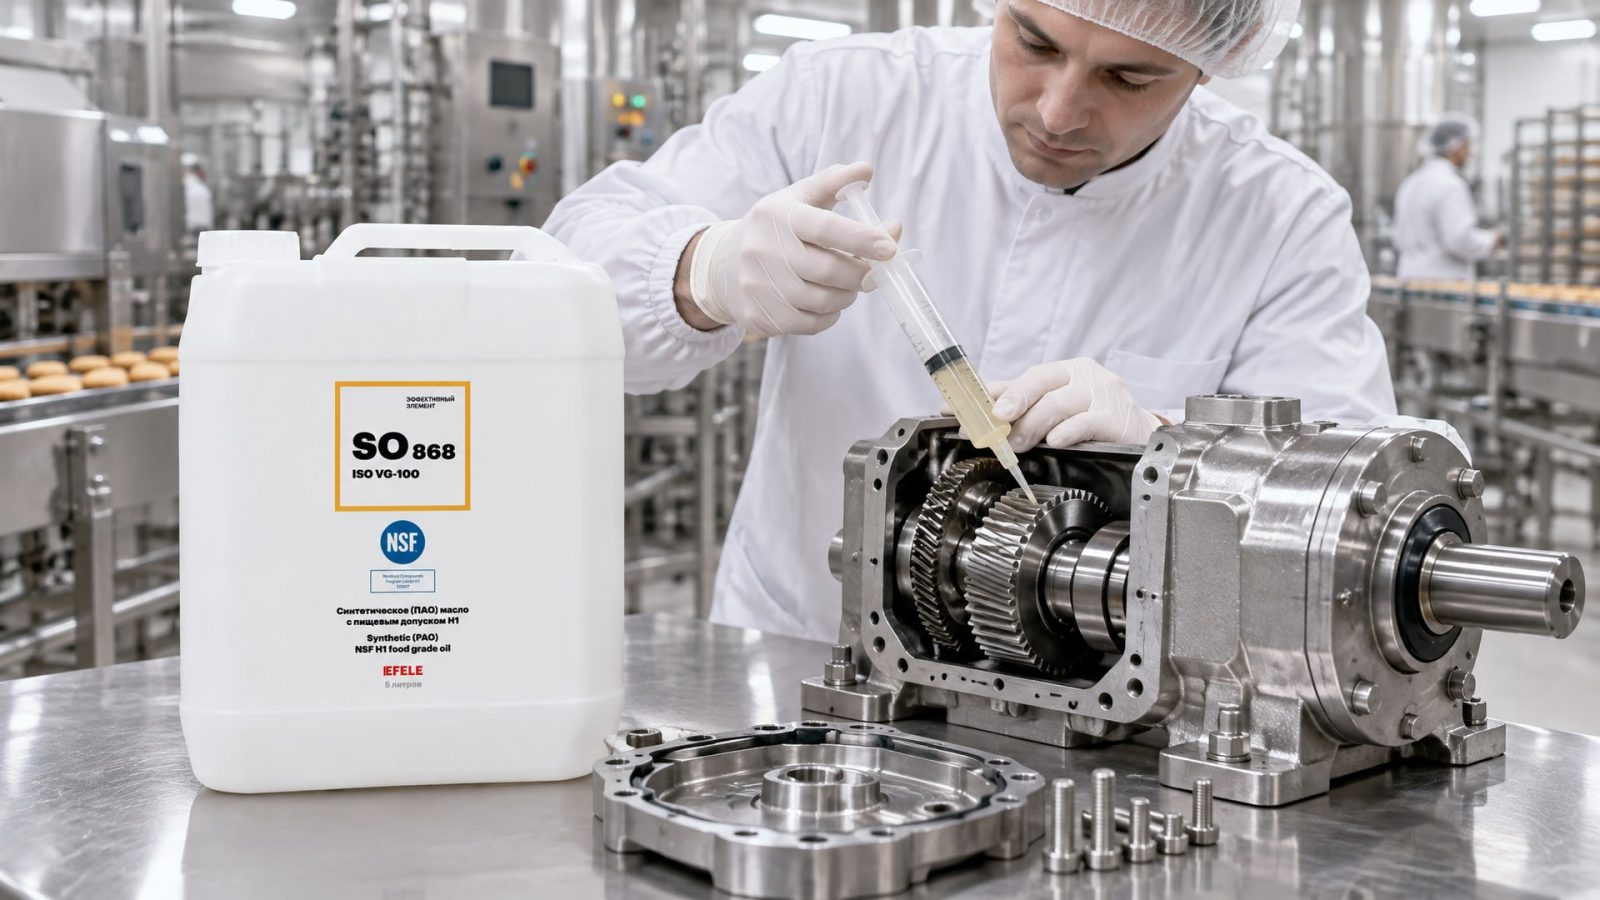
Синтетические H1-масла (чаще всего на базе полиальфаолефинов, ПАО) обладают несколькими преимуществами:
Высокий индекс вязкости (VI 130-160), что означает меньшее изменение вязкости при колебаниях температуры.
Лучшая окислительная устойчивость: синтетика медленнее окисляется и не требует замены так часто, как минеральное масло.
Хорошая тепловая проводимость и быстрое охлаждение редуктора за счет более низкой вязкости.
Полнота пакета антиизносных присадок без ущерба санитарной безопасности.
В случае, когда редуктор работает при низких температурах или требует высокой несущей способности, синтетическое ПАО-масло с допуском NSF H1 становится оптимальным выбором. Такие масла, например EFELE SO-868, демонстрируют стабильность при разных условиях, что позволяет использовать одну вязкость на несколько типов редукторов в цехе, если их рабочие диапазоны перекрываются.
Закупщики часто возвращаются к синтетическим H1-маслам, потому что хотя закупочная цена выше, чем у минеральных, эксплуатационные затраты (частота замены, расход) получаются ниже. Это особенно заметно на предприятиях, где редукторы работают в три смены.
Часто задаваемые вопросы
Может ли смазка с пометкой "пищевая" считаться H1 без сертификата NSF?
Нет. Пметка "пищевая" или "food grade" - это просто маркетинговое название. Официальный допуск H1 присваивается только NSF (National Sanitation Foundation) на основе испытаний и соответствия стандарту ISO 21469. При аудите HACCP требуется именно сертификат NSF H1, а не просто устное утверждение поставщика. Проверьте наличие регистрационного номера NSF в документации перед закупкой.
Чем отличаются H1 и H2 смазки?
H1 допущена для случайного, технически неизбежного контакта с пищей (например, в редукторе рядом с конвейером). H2 предназначена для смазки оборудования, где контакт с пищей невозможен (например, редуктор в отдельной комнате далеко от продукта). При использовании H2-смазки в редукторе, расположенном над линией упаковки, любое попадание смазки на продукт будет рассмотрено аудитором как загрязнение.
Нужно ли промывать редуктор при переходе с обычного масла на H1?
Да, если редуктор ранее работал на обычном индустриальном масле. Остатки старого масла и отложения могут смешаться с H1-маслом и нарушить его чистоту. Промывка проводится путем заливки свежего H1-масла, работы редуктора в холостом режиме 15-30 минут, полного слива и повторного заполнения H1-маслом. Если редуктор новый или работал только на H1, промывка не требуется.
Какой интервал замены H1-масла в редукторе?
Интервал зависит от типа и вязкости масла, условий работы и загрузки редуктора. Для минеральных H1-масел обычно 6-12 месяцев; для синтетических H1-масел -12-24 месяца или в зависимости от анализа смазки. Сокращение интервала требуется, если редуктор работает при высоких нагрузках, температурах выше 60°C или в цехе с высокой влажностью. Уточняйте рекомендации производителя редуктора и поставщика смазки.
Можно ли использовать одно H1-масло для всех редукторов в цехе?
Не всегда. Выбор вязкости зависит от типа редуктора и условий работы. Если все редукторы похожи (например, все мотор-редукторы ISO 220), то да, можно использовать одно масло. Но если в цехе есть червячные редукторы (обычно требуют ISO 320-460) и цилиндрические редукторы (часто ISO 150-220), использование одного масла приведет к неправильной смазке и ускоренному износу. Проверьте спецификацию каждого редуктора.
Заключение
Смазка редукторов в пищевом производстве - это не просто техническое обслуживание, а критический элемент системы HACCP. Допуск H1 не гарантирует автоматически прохождение аудита, но его отсутствие приводит к замечанию в 100% случаев. Правильный подбор вязкости, организация раздельного хранения и маркировки, ведение записей о заменах - это то, что нужно сделать, чтобы система смазки работала безопасно и аудит прошел без замечаний.
Перед тем как менять смазку в редукторе, согласуйте выбор с техническим отделом, убедитесь, что новая смазка имеет регистрацию NSF H1, и обновите документацию. Если редуктор работает в сложных условиях, рассмотрите переход на синтетические H1-масла, которые обеспечат более надежную смазку и снизят общие эксплуатационные затраты. Главное - помните, что на аудите HACCP проверяют не красивую документацию, а реальную практику: правильное масло в редукторе, отделенное хранилище, чистые инструменты и заполненный журнал замены.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный фиксатор резьбы, чтобы надежно зафиксировать соединения и избежать проблем с демонтажем.
Узнайте, как выбрать смазку для низких температур для фасовочного оборудования, чтобы обеспечить его надежную работу в условиях холода.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали и сократить износ фрез в разы.