
Как увеличить срок службы инструмента при фрезеровании закаленной стали
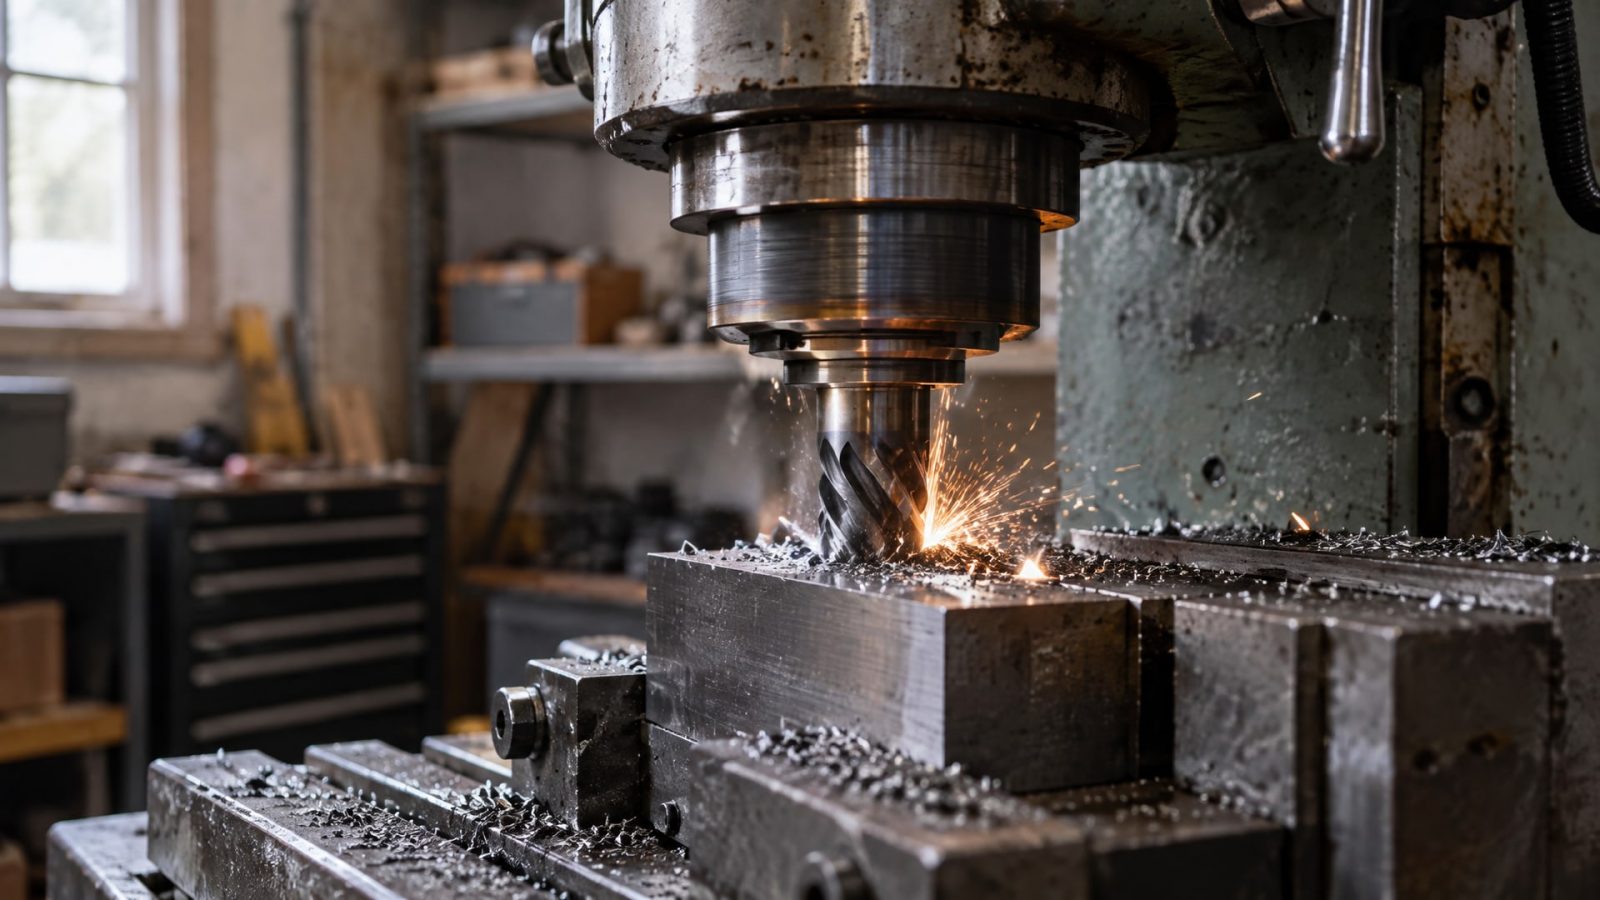
Фрезерование закаленной стали - одна из самых сложных операций в металлообработке. Детали с твердостью 45–65 HRC требуют особого внимания к режимам резания, качеству инструмента и стратегии охлаждения. Главная проблема: при неправильном подходе фреза изнашивается в 5–10 раз быстрее, чем при обработке мягких материалов. Однако стойкость инструмента повышается не столько за счет максимального охлаждения, сколько за счет продуманной системы режимов, жесткости станка и избегания термических ударов. В этой статье разберем, какие факторы влияют на износ фрезы и как их контролировать, чтобы стабильно получать качественные детали с минимальными потерями инструмента.
Материал полезен для инженеров, технологов и закупщиков, которые отвечают за выбор режимов обработки, закупку инструмента и организацию производства. Статья покажет, почему СОЖ не всегда помогает, как правильно подбирать скорость резания и почему вибрации станка могут свести на нет все остальные меры.
Почему фреза изнашивается быстрее при обработке закаленной стали
Закаленная сталь твердостью 45–65 HRC - это прочный и хрупкий материал одновременно.
Высокая твердость означает, что при резании выделяется огромное количество тепла, концентрированного на микроскопической площадке контакта между стружкой и передней поверхностью фрезы. Температура в зоне резания может достигать 800–1200 °C, что близко к температуре вторичного отпуска режущих материалов.
Вторая проблема - хрупкость материала. Закаленная сталь разрушается не пластической деформацией, а микротрещинами, которые образуются при неравномерной нагрузке и особенно при перепадах температуры. Если на горячую кромку фрезы вдруг полить холодной эмульсией, произойдет так называемый термоудар: поверхностные слои кромки охладятся быстро, а внутренние останутся горячими. Это вызывает внутренние напряжения и микротрещины, из которых начинается катастрофический износ.
Третья причина - вибрации станка. При обработке твердого материала даже малые люфты в шпинделе, люфты в инструменте и недостаточная жесткость приспособления приводят к колебаниям, которые резко ускоряют разрушение кромки. Если на мягкой стали прибор работает 8 часов подряд, то при обработке закаленной стали он может отказать за 30 минут.
Четвертый фактор - отвод стружки. Длинная, спутанная стружка не только забивает полость вокруг фрезы, но и перекрывает доступ к зоне резания и охладителю, создавая локальные перегревы. При плохом отводе стружки даже мощная система охлаждения не спасает, потому что поток жидкости не достигает кромки.
Таким образом, изнашивается инструмент не только от высокой температуры, но и от термического шока, вибраций, плохого стружкоудаления и неправильно выбранных режимов. Чтобы продлить стойкость фрезы, нужно работать со всеми этими факторами одновременно.
Выбор режимов резания: скорость, подача и глубина
Для фрезерования закаленной стали твердосплавными фрезами рекомендуется скорость резания в диапазоне 50–150 м/мин в зависимости от конкретной геометрии инструмента, покрытия и жесткости станка.
При использовании керамических фрез диапазон значительно выше -200–400 м/мин, но керамика требует более жесткой системы и исключает вибрации.
На практике для стабильной обработки чаще всего выбирают режимы в середине диапазона: Vc 80–100 м/мин, что обеспечивает хороший баланс между производительностью и стойкостью. При увеличении скорости резания на 10% стойкость инструмента может снизиться на 25–60%, поэтому каждый дополнительный м/мин нужно отрабатывать экспериментально.
Глубина резания (ap) при фрезеровании закаленной стали редко превышает 3 мм, а часто держится на уровне 1–2 мм. Меньшая глубина резания означает меньше материала, срезаемого за один проход, и, соответственно, меньше тепла и нагрузок на кромку. Подача обычно выбирается из расчета 0,05–0,15 мм/зуб, что зависит от диаметра фрезы и числа зубьев.
Важный момент: при работе без охлаждения используется поправочный коэффициент K13 = 0,85, а при работе с охлаждением K13 = 1,00. Это означает, что теоретически можно повысить режимы на 15%, если обеспечить надежное охлаждение и отвод стружки. Однако для закаленной стали эта поправка работает только при условии стабильного и обильного полива, а не при прерывистых "поливаниях".
Общее правило: начните с консервативных режимов (50 м/мин, 1 мм глубины, 0,05 мм/зуб), а затем плавно увеличивайте скорость и подачу, пока не получите приемлемый темп износа. Каждая партия инструмента и каждый станок ведут себя по-разному, поэтому универсальной формулы нет.
СОЖ, MQL и сухая обработка: когда что использовать
Главное заблуждение: СОЖ всегда увеличивает стойкость инструмента.
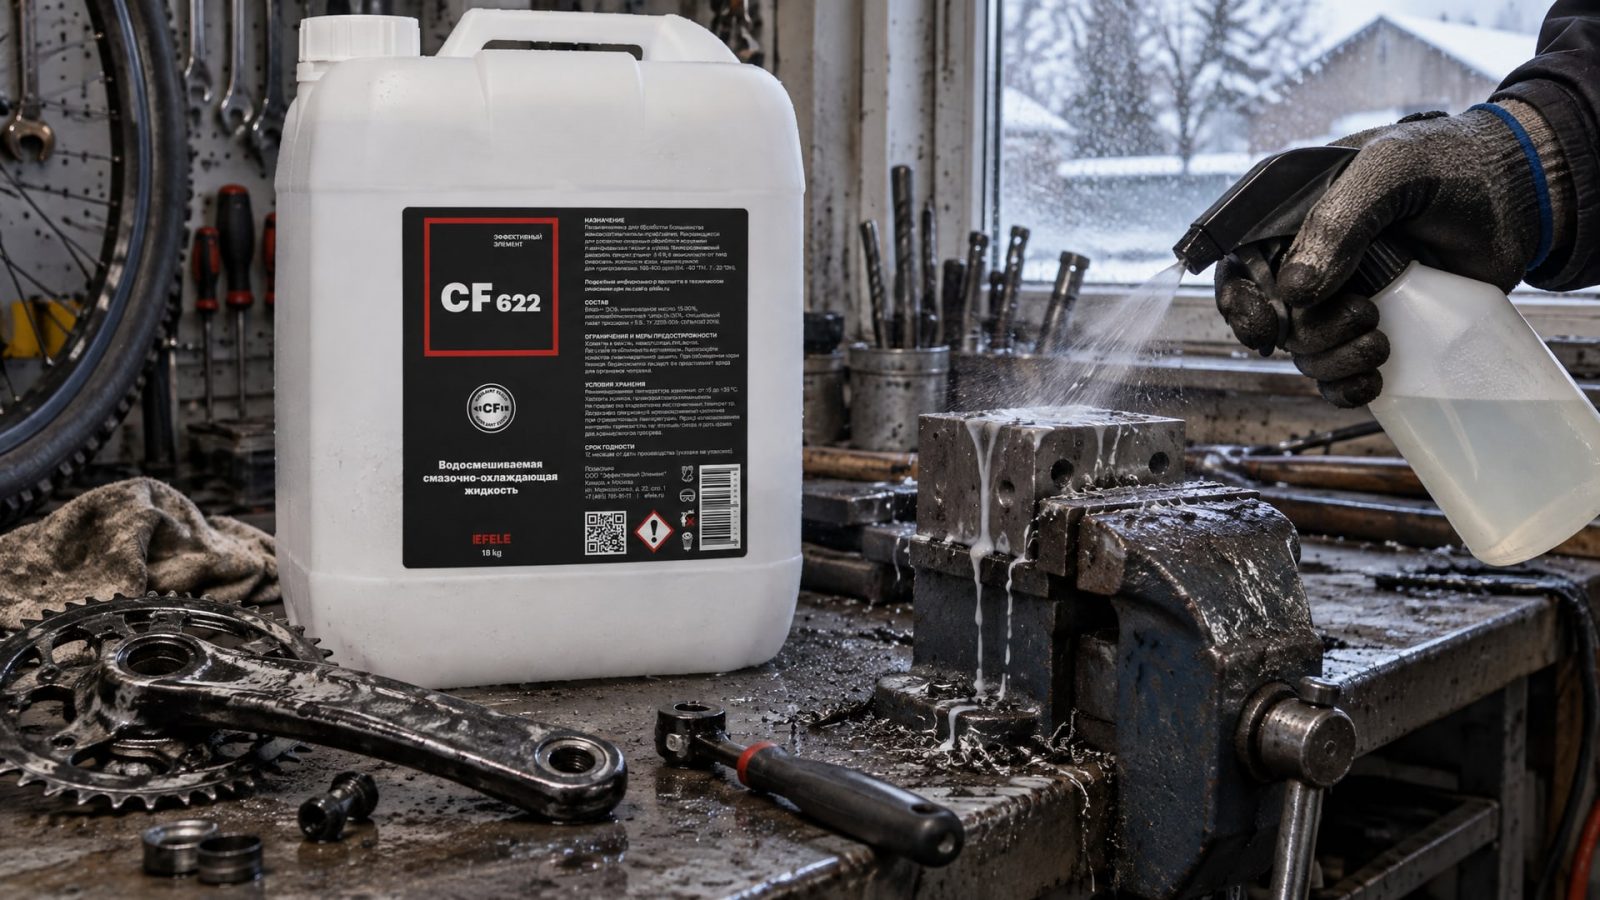
На самом деле эффект зависит от того, как ее подавать, каков материал инструмента и как устроена система отвода стружки.
Сухая обработка и воздушная продувка
Для закаленной стали часто предпочтительнее сухая обработка или продувка сжатым воздухом. Почему? Потому что при сухой обработке нет перепадов температуры и нет термоудара. Кромка нагревается постепенно, и инструмент адаптируется к этому. Производители инструмента специально разрабатывают покрытия (TiN, TiAlN, AlCrN), которые стабильно работают при высоких температурах именно при сухой обработке.
Воздушная продувка помогает удалить стружку и немного охладить зону резания, но не вызывает резких скачков температуры. Сжатый воздух поступает при 6–8 атм и температуре окружающей среды, но объем его мал по сравнению с потоком эмульсии, поэтому охлаждение мягче.
Минимальное количество СОЖ (MQL)
MQL - это подача из расчета 5–15 мл/ч вместо 10–100 л/мин, что характерно для flood cooling. При такой подаче стружка удаляется, но термические перепады минимальны. Однако MQL требует специального инструмента с каналами внутри и специальной установки. Для большинства станков классического типа организовать MQL сложно.
Обильная подача СОЖ
Если решено использовать СОЖ, то она должна подаваться стабильно и обильно, а не прерывисто. Прерывистая подача (когда полив чередуется с паузами) - это прямой путь к термоудару и микротрещинам. Обильная подача гарантирует, что охладитель достигает зоны резания и уносит стружку, не позволяя температуре резко скакать.
На практике выбор режима охлаждения выглядит так:
Если станок жесткий, система отвода стружки хорошо организована и нет вибраций - попробуйте сухую обработку или воздушную продувку.
Если требуется лучший отвод стружки или нужна обработка предварительно отожженной заготовки перед закалкой - используйте воздушную продувку или MQL.
Если необходимо стабилизировать размеры детали и минимизировать деформацию - можно применить обильную полусинтетическую СОЖ типа EFELE CF-622, которая обеспечивает эффективное охлаждение при минимизации термического шока благодаря постоянному, стабильному потоку и специальному составу, снижающему риск микротрещин.
Если детали очень твердые (выше 60 HRC) и требуется минимум теплопередачи - вернитесь к сухой обработке или керамическому инструменту.
Жесткость станка и минимизация вибраций
Вибрации - это главный враг стойкости инструмента при обработке закаленной стали.
Даже малые колебания амплитудой 0,01 мм на частоте 5–20 кГц приводят к цикличным перегрузкам кромки, появлению лунок износа и катастрофическому разрушению.
Жесткость системы (станок + приспособление + инструмент) зависит от нескольких факторов:
Люфты в шпинделе - даже 0,05 мм люфта означает, что фреза при резании колеблется. Проверяйте люфт шпинделя регулярно; при превышении допуска требуется ремонт или замена подшипников.
Вылет инструмента - чем больше вылет, тем больше прогиб. При фрезеровании закаленной стали стремитесь к минимальному вылету, не превышающему 2–3 диаметра.
Жесткость приспособления - слабое приспособление дрожит при резании. Используйте массивные, предварительно напряженные тиски или специальные быстросменные системы.
Состояние направляющих и винтов станка - люфты и износ винтов ходового винта приводят к паразитным колебаниям при подаче.
Балансировка фрезы - дисбаланс вызывает вибрации на оборотах. Фрезы высокого класса точности поставляются сбалансированными; при переточке нужно перебалансировать.
Если станок издает писк или вибрирует видимо, режимы нужно снижать, пока вибрация не исчезнет. Лучше потерять 20% в производительности, чем сломать партию инструмента.
Отвод стружки и организация рабочей зоны
Хорошее удаление стружки - это 50% успеха при фрезеровании закаленной стали.
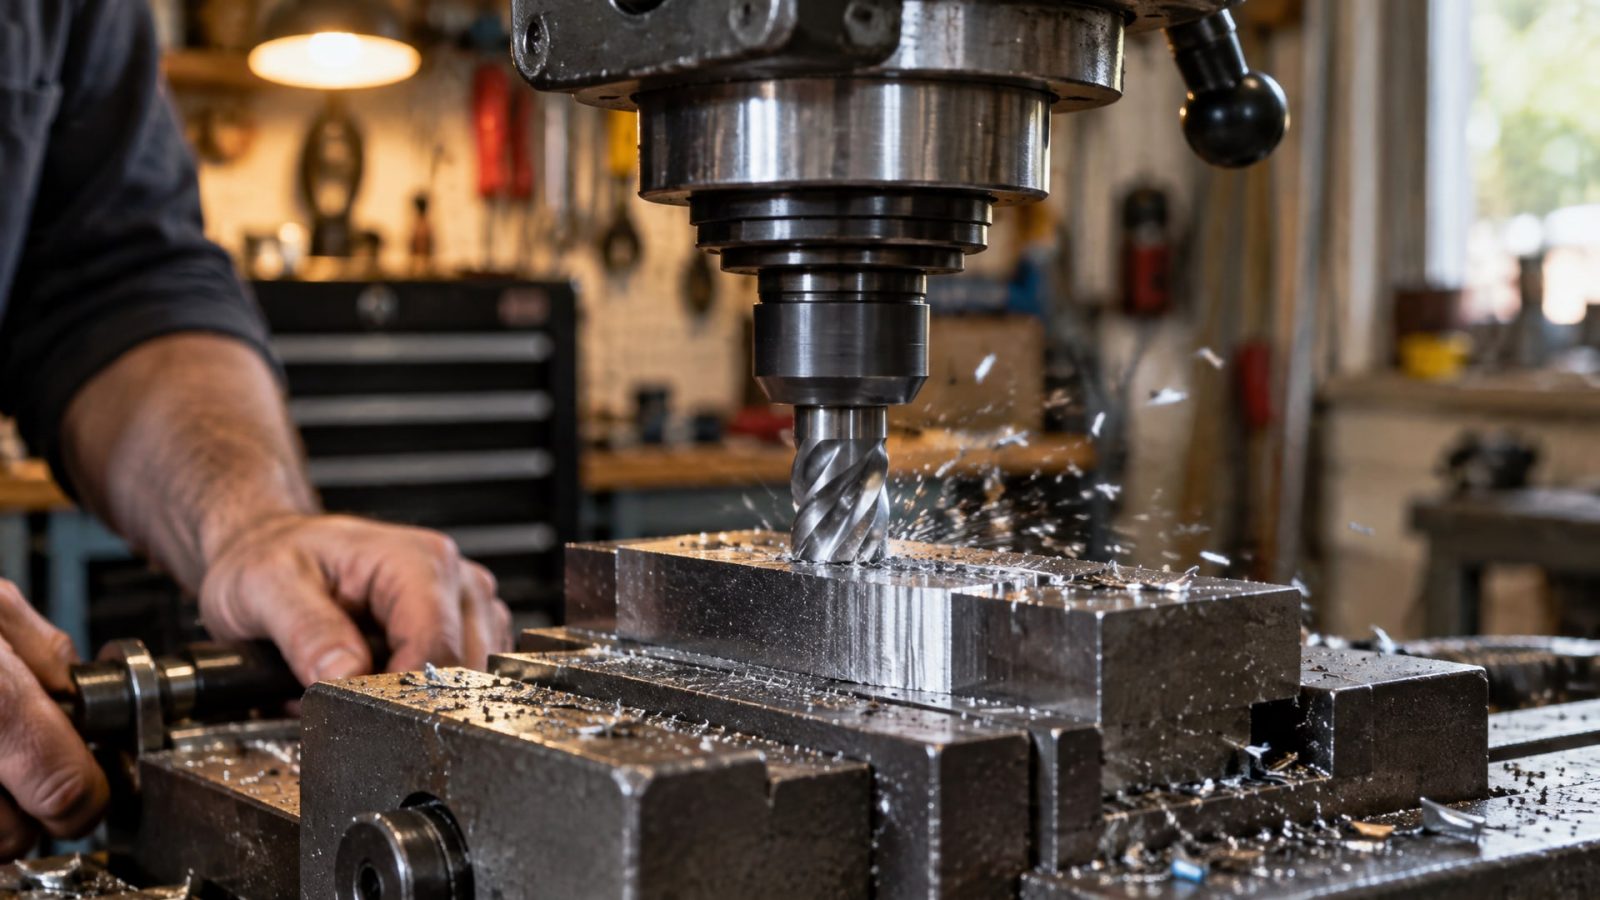
Длинная, сплошная стружка не только забивает полость вокруг фрезы, но и перекрывает доступ охладителя, создавая локальные перегревы и ускоряя износ.
Способы организации отвода стружки:
Геометрия фрезы - выбирайте инструмент с оптимальным углом спирали и подъема кромки, который обеспечивает короткую, подвижную стружку. Для закаленной стали часто подходят фрезы с более крутым спиральным углом (40–50°).
Направление резания - если возможно, резаньте в направлении, при котором стружка выбрасывается вниз или в сторону, а не закручивается вокруг фрезы.
Механический отвод - на некоторых станках используют щетки или вакуумные системы для удаления стружки из рабочей зоны.
Пульсирующая подача - иногда слегка колеблющаяся подача (с амплитудой 0,1–0,2 мм на частоте 1–2 Гц) помогает сломать сплошную стружку на короткие куски.
Стружколом в геометрии фрезы - современные фрезы часто имеют стружкодробители - канавки на передней поверхности, которые переламывают стружку.
Если стружка забивается, несмотря на все меры, - это сигнал к тому, что подача слишком велика или скорость слишком мала. Уменьшите подачу на 20–30% и проверьте результат.
Контроль стойкости инструмента и критерии замены
Чтобы корректно сравнивать результаты разных операций и разных партий инструмента, нужно использовать единый критерий износа.
Согласно стандарту ISO 3685, инструмент считается износившимся, когда износ по задней поверхности достигает VB = 0,3 мм. Это означает, что ширина полоски износа на задней поверхности кромки (там, где фреза трется о деталь) составляет 0,3 мм.
Другие критерии:
Люфт по свежести кромки - инструмент еще режет, но уже виден нарастающий край (скопление материала на кромке). Это ранний признак износа.
Геометрическая шероховатость - если поверхность детали начинает гофриться или на ней появляются риски, инструмент пора менять.
Звук и вибрация - тупой инструмент издает характерный тусклый звук; живой инструмент - острый, четкий звон.
На практике при фрезеровании закаленной стали инструмент часто меняют по времени или по количеству деталей (например, после 20–30 деталей), не дожидаясь формального достижения VB = 0,3 мм. Это экономичнее, чем риск получить брак или потом тратить время на переточку.
Ведите логистику инструмента: записывайте дату установки, режимы резания, количество обработанных деталей и причину замены (износ, поломка, профилактика). Это поможет предсказать ресурс и планировать закупки.
Часто задаваемые вопросы
Можно ли использовать обычную эмульсию для фрезерования закаленной стали?
Обычная минеральная или водоэмульсионная СОЖ для этого не оптимальна. Они хорошо охлаждают, но плохо смазывают при высоких температурах и часто вызывают термоудары. Для закаленных сталей лучше подходят полусинтетические составы, которые обеспечивают стабильное охлаждение и снижают риск микротрещин. Однако сначала попробуйте сухую обработку - нередко она дает лучший результат.
Почему фреза тупится быстрее, чем обещает производитель?
Причин несколько: неправильный выбор режимов (слишком высокая скорость при малой подаче), плохая жесткость станка и вибрации, неудовлетворительный отвод стружки, низкое качество инструмента, контакт с припусками или коркой на заготовке. Начните с проверки люфтов станка и попробуйте снизить скорость резания на 20%. Если результат улучшится - проблема в режимах или жесткости.
Когда вообще отказаться от СОЖ и работать всухую?
Работайте всухую, если: 1) станок жесткий и стабильный; 2) инструмент с качественным покрытием для высоких температур; 3) отвод стружки организован хорошо; 4) детали не требуют исключительной точности и не деформируются при нагреве. При таких условиях сухая обработка часто дает лучший результат, чем полив СОЖ.
На какие показатели инструмента обратить внимание при выборе?
Ищите фрезы с качественным покрытием (TiAlN, AlCrN, CrN) для твердого материала, оптимальным спиральным углом (40–50° для закаленной стали), позитивной геометрией передней поверхности (если станок жесткий) и проверенным производителем. Дешевый инструмент может сломаться или быстро затупиться, и сэкономленные деньги потеряются на простое и брак.
Что такое критерий ISO 3685 и зачем его использовать?
ISO 3685 - это стандартный метод оценки стойкости инструмента. Он определяет единый критерий износа (VB = 0,3 мм по задней поверхности), что позволяет сравнивать результаты разных экспериментов и производств на одной шкале. Без такого критерия сравнение "на глаз" приводит к ошибкам.
Заключение
Срок службы фрезы при обработке закаленной стали зависит не от одного фактора, а от целой системы: правильный выбор режимов резания, жесткость станка и отсутствие вибраций, хороший отвод стружки и продуманная стратегия охлаждения. Часто фреза изнашивается не потому, что "нужнее охлаждение", а потому что система работает нестабильно: люфты, неправильная подача или прерывистый полив СОЖ, который вызывает термоудары.
Начните с диагностики: проверьте люфты шпинделя и приспособления, убедитесь, что станок не вибрирует, попробуйте сухую обработку на консервативных режимах (50 м/мин, 1 мм глубины). Затем постепенно повышайте режимы, отслеживая износ инструмента. Ведите логистику: записывайте ресурс каждой партии фрез и условия работы. Через 2–3 недели у вас будет собственная таблица режимов, которая окупит все затраты на экспериментирование. Успех в обработке закаленной стали - это не волшебство, а система и внимание к деталям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычное покрытие для цинка не подходит для горячего цинкования и как защитить оборудование.
Очистка лабораторного оборудования: как выбрать промышленный очиститель от СОЖ и герметиков с учетом типа загрязнения и материала.
Узнайте, как выбрать оптимальное щелочное средство для очистки масляных загрязнений, учитывая их тип и материал поверхности.