
Почему обычное покрытие для цинка не работает в ванне горячего цинкования
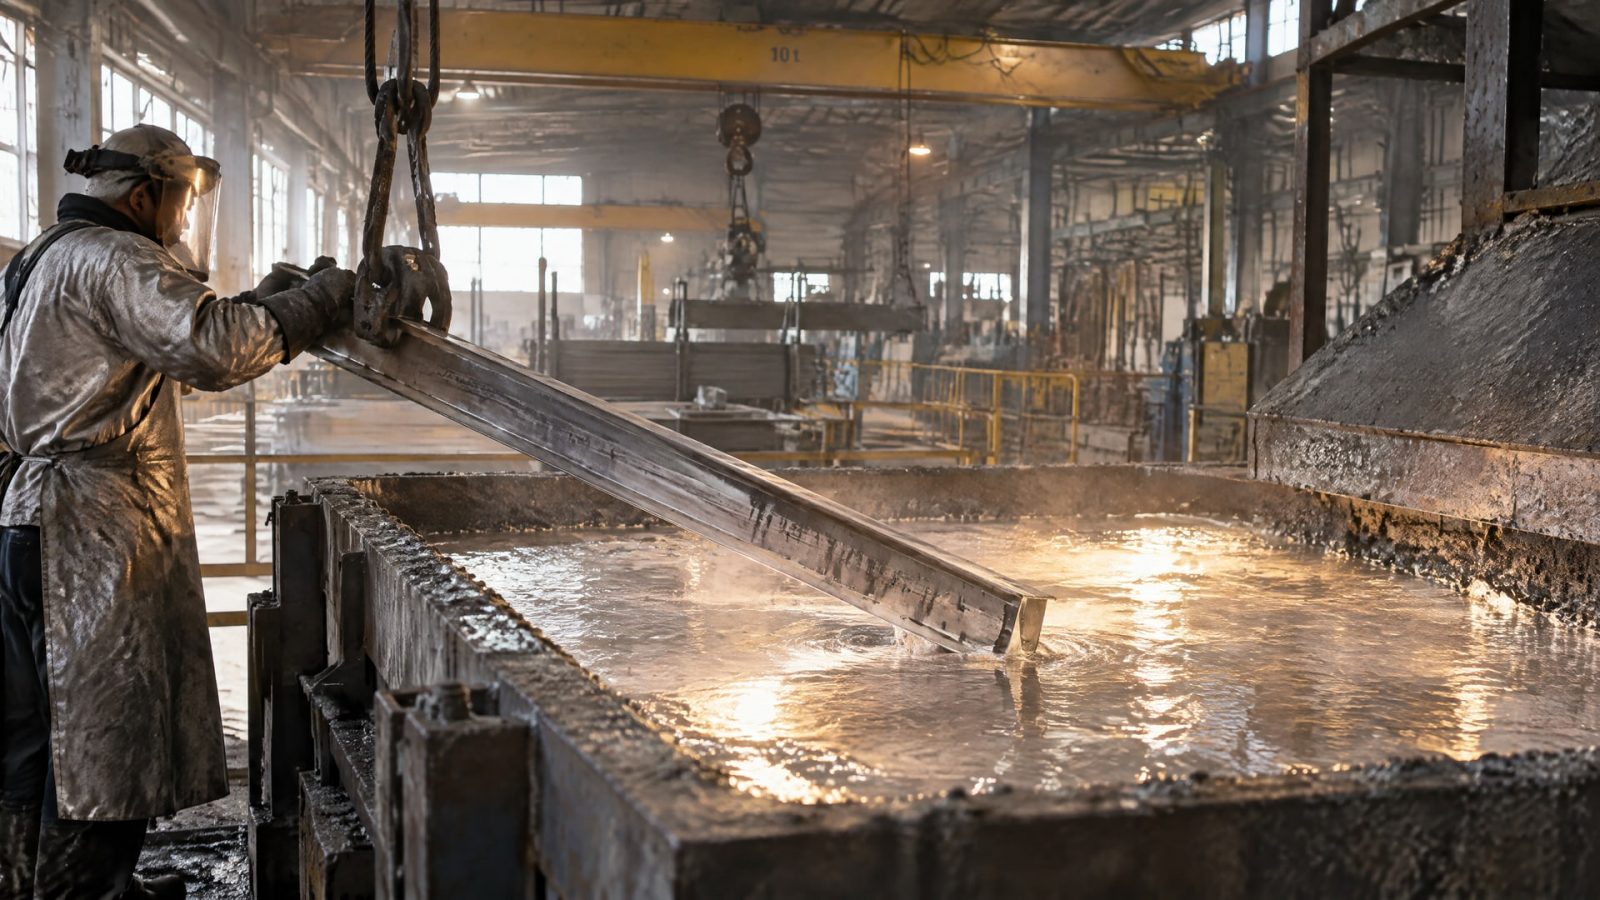
Обычная краска не подходит для контакта с расплавленным цинком: ванна работает примерно при 450-460 °C, а поверхность стали перед цинкованием должна быть очищена от лакокрасочных материалов и других загрязнений. Остатки краски мешают формированию металлургического покрытия и могут привести к дефектам.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, чем горячее цинкование отличается от окрашивания, почему термостойкости недостаточно и как действовать, если нужно защитить оборудование в зоне расплавленного цинка. Отдельно рассмотрим окраску уже оцинкованной стали: для нее важны подготовка поверхности и совместимость материалов.
Чем горячее цинкование отличается от окрашивания
Краска создает на поверхности металла пленку.
Горячее цинкование работает по другому принципу: при погружении стали в расплав формируются сплавные слои цинка и железа, обозначаемые как Zn/Fe. Это металлургическое покрытие, а не слой краски, нанесенный поверх стали.
Ванна горячего цинкования работает примерно при 450-460 °C. Для получения покрытия стальную поверхность заранее очищают от краски, масла, жира, ржавчины и окалины. Если на металле остаются лакокрасочные материалы, процесс не может идти по предусмотренной схеме: чистая поверхность нужна для формирования Zn/Fe-слоев.
Требования к результату задают стандарты. EN ISO 1461 устанавливает требования к горячему цинкованию изготовленных стальных изделий, включая толщину, внешний вид и приемку покрытия. Для горячего цинкования метизов применяют ASTM A153/A153M. В обоих случаях речь идет о цинковом покрытии, сформированном в процессе, а не о краске для цинка.
Термины тоже важно разделять. «Покрытие для цинка» может означать материал для нанесения на оцинкованную сталь или средство защиты оборудования в зоне цинкования. Но ни то ни другое не превращает обычную краску в подходящий материал для погружения в ванну. Перед выбором нужно определить, когда именно требуется защита: до цинкования, во время процесса или после него.
Почему краска мешает цинкованию
Главная проблема не только в нагреве.
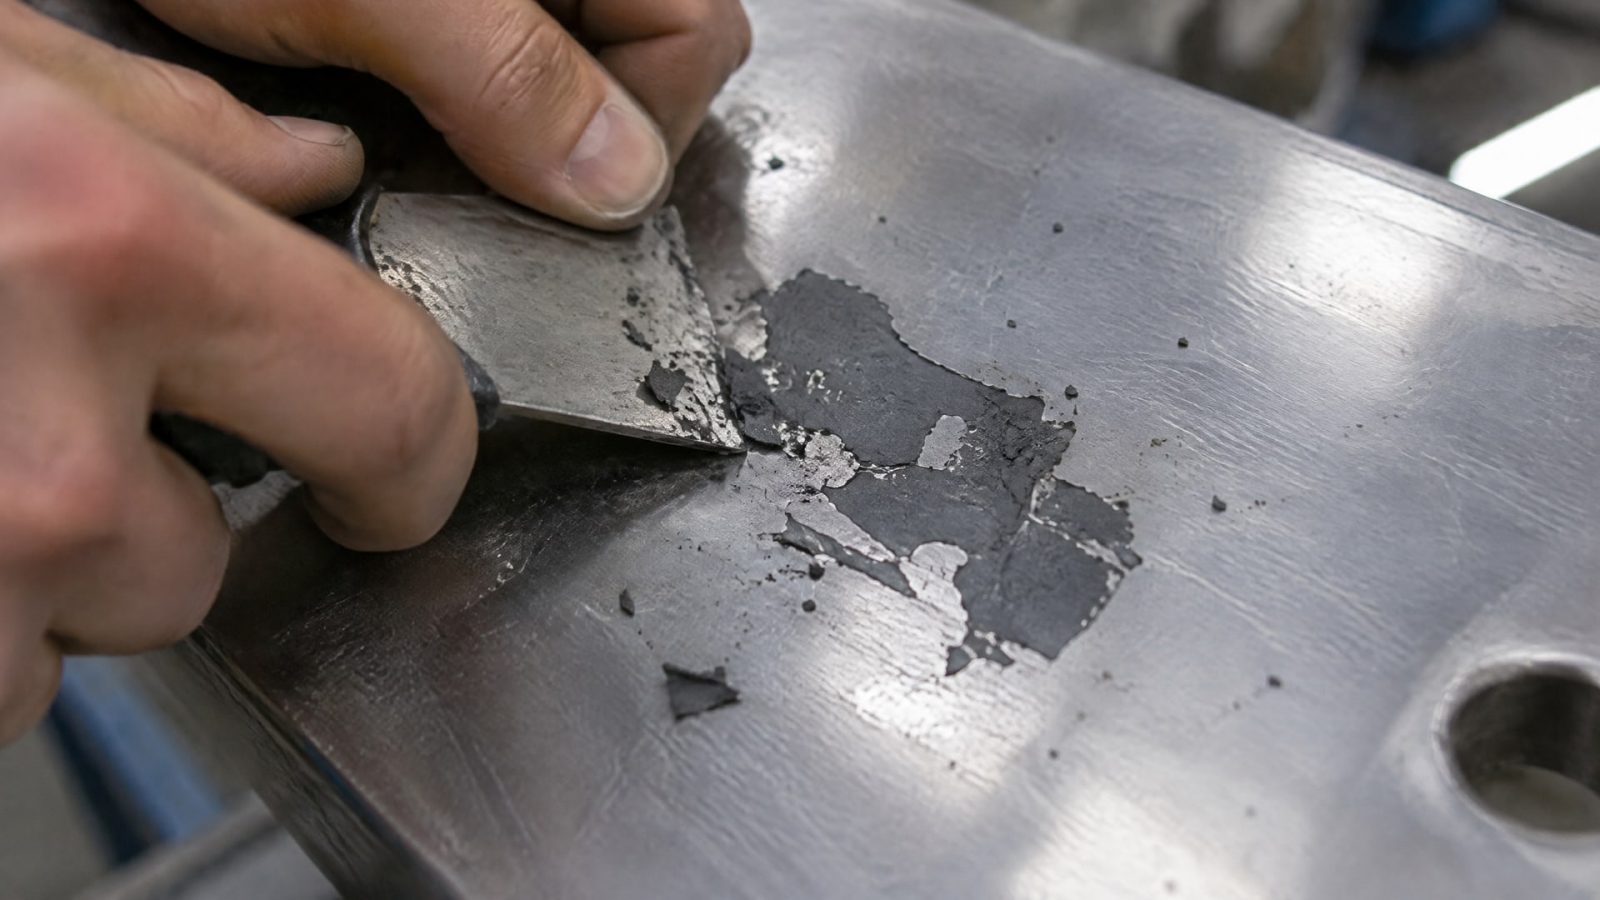
При подготовке стали к горячему цинкованию поверхность очищают от загрязнений, которые препятствуют формированию покрытия. Краска и лакокрасочные загрязнения не удаляются стандартной предварительной очисткой, поэтому их нужно убрать заранее механическим способом.
Даже локальные остатки покрытия имеют значение. На таких участках может нарушиться сцепление цинкового покрытия со сталью или появиться локальный дефект. Поэтому перед отправкой изделия на цинкование проверяют всю поверхность, в том числе сварные зоны и участки, которые ранее окрашивали или ремонтировали.
Нельзя рассчитывать, что краска исчезнет без последствий при погружении в расплав. Обычные лакокрасочные материалы не рассчитаны на режим ванны при 450-460 °C и не работают как защитный барьер. По той же причине маркировка «термостойкая» сама по себе не подтверждает совместимость с процессом горячего цинкования.
Перед передачей изделия на обработку проверьте, удалены ли:
краска, лак и остатки ремонтных покрытий;
масло и жир;
ржавчина и окалина;
сварочные шлаки и другие загрязнения.
Если на поверхности обнаружены следы краски, способ подготовки нужно согласовать до начала цинкования. Простое нанесение нового материала поверх загрязненного участка не решает задачу: сначала требуется восстановить пригодное для процесса состояние поверхности.
Почему одной термостойкости недостаточно
Термостойкость описывает способность материала переносить нагрев, но не подтверждает его пригодность для контакта с расплавленным цинком.
Для горячего цинкования важны одновременно температурный режим, состояние поверхности и возможность формирования сплавных слоев Zn/Fe. Обычная краска не становится подходящей для ванны только потому, что выдерживает высокую температуру в других условиях.
Это различие важно при выборе материала для защиты от цинка. Иногда под «защитой» понимают покрытие самой стальной детали перед погружением, а иногда - защиту рабочего инструмента или оборудования, контактирующего с агрессивной средой процесса. Это разные задачи, и решение для одной из них нельзя автоматически переносить на другую.
Если изделие предназначено для горячего цинкования, краску с него удаляют. Если требуется защита отдельных элементов оборудования, выбирают покрытие по условиям их работы и назначению. При этом антифрикционное покрытие для деталей, работающих в зоне расплавленного цинка, не следует путать с обычной краской для окрашивания стальных конструкций.
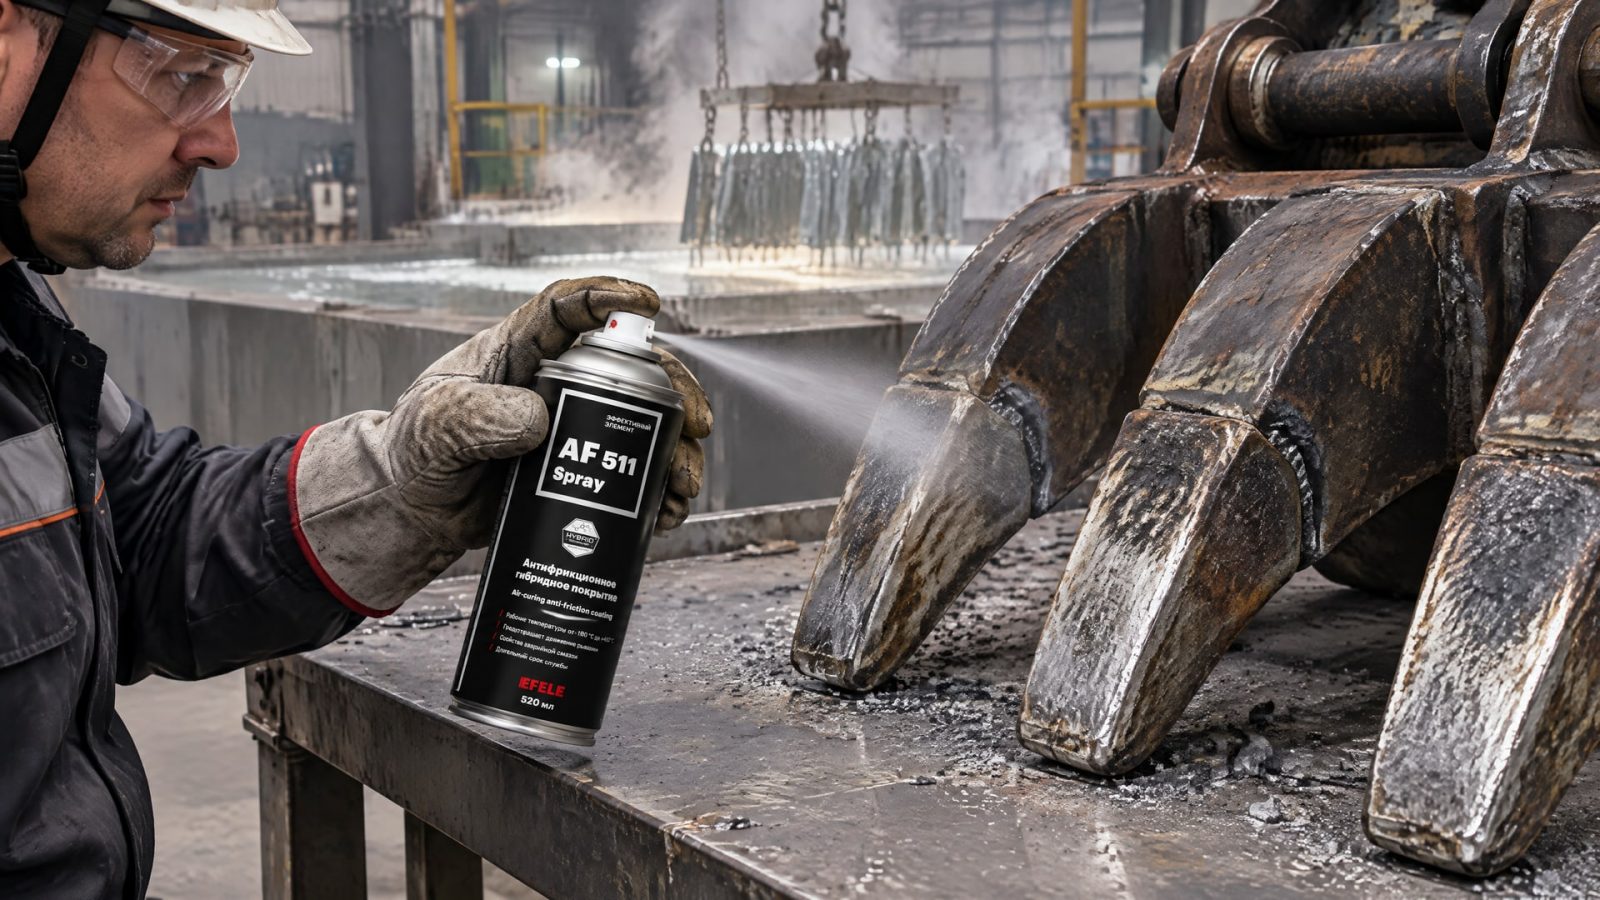
Для грейферного ковша, подверженного агрессивному воздействию расплавленного цинка, в работе применяют EFELE AF-511 Spray - антифрикционное сухое покрытие, которое отверждается при комнатной температуре и выдерживает высокие температуры. Перед выбором важно подтвердить, что задача относится именно к защите элемента оборудования, а не к подготовке поверхности изделия для горячего цинкования.
Как подготовить сталь перед горячим цинкованием
Подготовка начинается с проверки состояния поверхности.
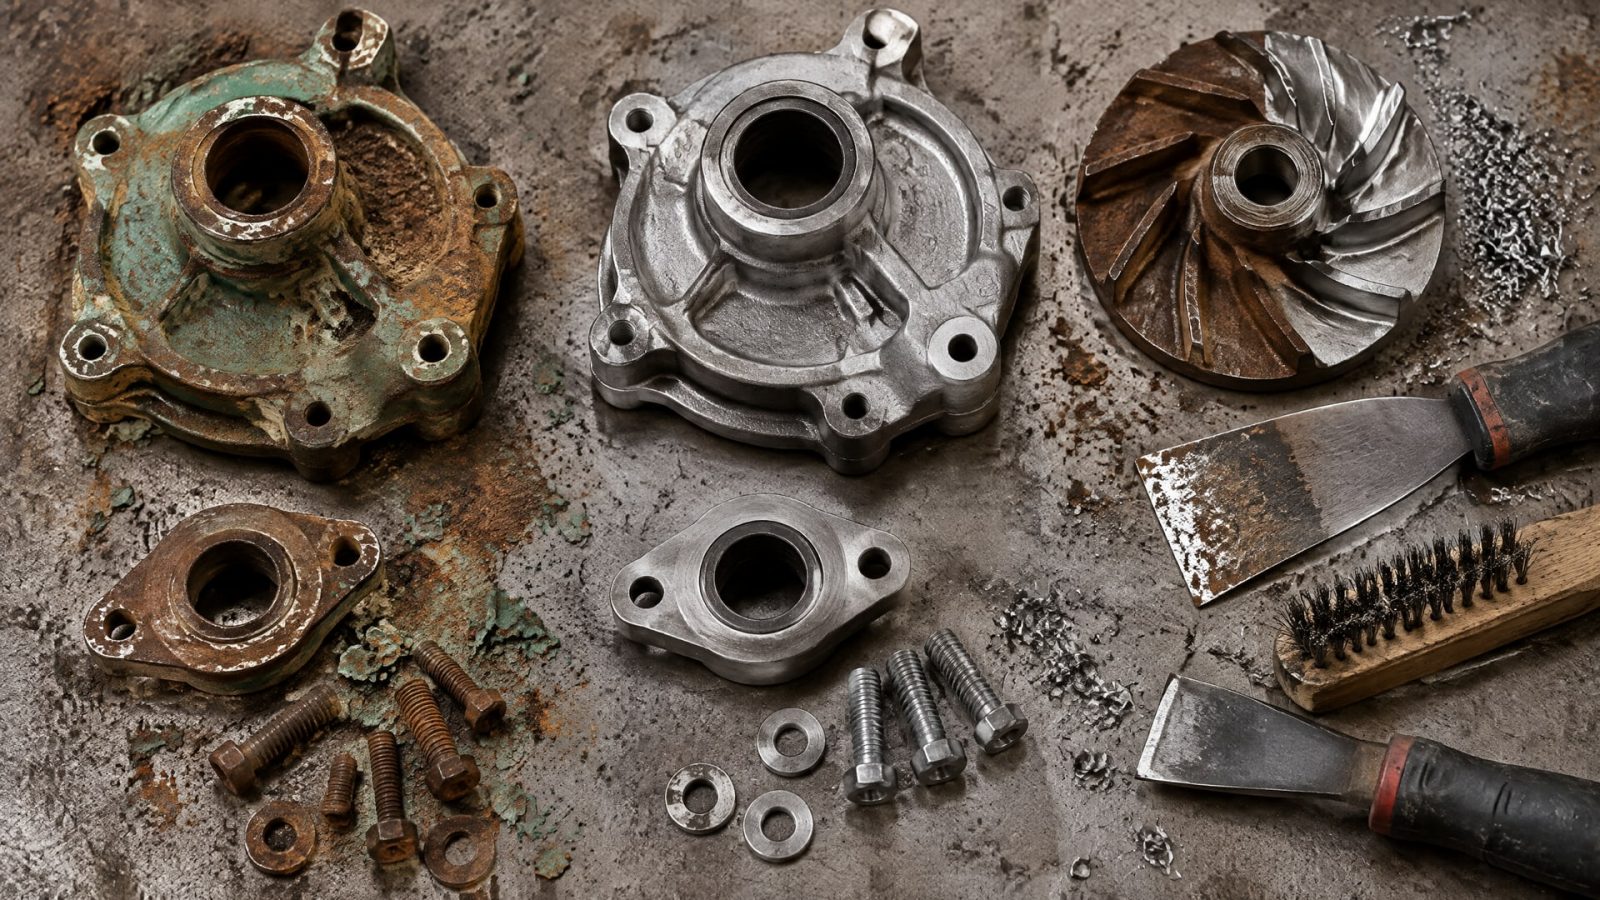
На стальных деталях не должно оставаться краски, масла, жира, ржавчины и окалины. Лакокрасочные загрязнения требуют механического удаления заранее, поэтому их нельзя оставлять на расчет стандартной предварительной очистки.
После очистки проверяют участки, где могли сохраниться остатки покрытий или загрязнений. Особое внимание уделяют зонам с прежней окраской и местам ремонта. Если дефекты обнаружены уже после обработки, для их устранения используют ремонтные решения, допускаемые стандартами и техническими руководствами. В зависимости от состояния поверхности может потребоваться абразивоструйная очистка или шлифование.
Для горячего цинкования изделий применяют EN ISO 1461, а рекомендации по проектированию и применению цинковых покрытий содержит ISO 14713-2. Требования к покрытию метизов описывает ASTM A153/A153M. Эти документы помогают сверить требования к процессу и результату, но не заменяют проверку фактического состояния детали перед обработкой.
При оценке результата учитывают не только наличие цинка, но и толщину, внешний вид и приемку покрытия. Для горячего цинкования по EN ISO 1461 типичный диапазон минимальной толщины составляет 45-85 мкм и зависит от условий и требований стандарта. Содержание цинка в ванне в разных стандартах и спецификациях составляет не менее 98,0-98,5 % по массе. Эти параметры относятся к процессу горячего цинкования, а не к характеристикам обычной краски.
Когда краска для цинка уместна
Краска для цинка может понадобиться после горячего цинкования, если требуется окрашенная оцинкованная сталь.
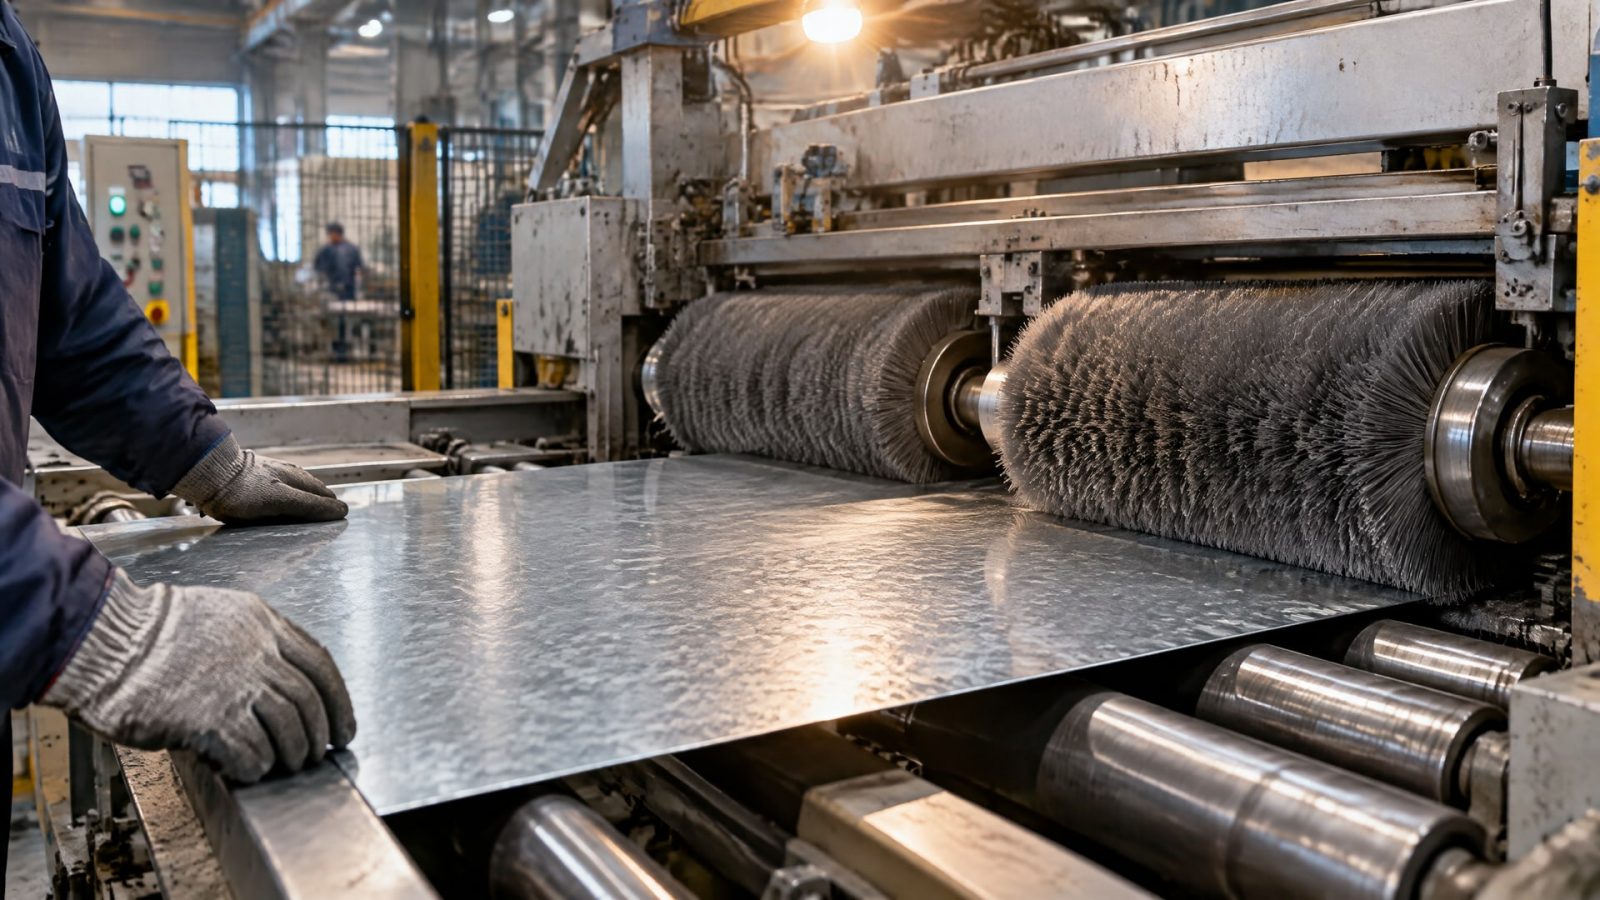
Это не означает, что краску наносят перед погружением в ванну. Сначала формируют цинковое покрытие, затем подготавливают его и только после этого применяют совместимую систему окрашивания.
Перед окраской оценивают состояние поверхности: удаляют загрязнения, соли флюса, пассивацию и рыхлые участки. Неподготовленная поверхность ухудшает адгезию к металлу и может повлиять на качество последующего покрытия. Для подготовки оцинкованной стали под окрашивание профильным документом служит ASTM D6386.
Такой подход называют системой «цинк + краска»: горячее цинкование и окрашивание выполняют последовательно, с подготовкой между этапами. Подбор материалов и порядок работ определяют по требованиям к изделию и регламенту процесса. Универсальная краска не заменяет ни цинкование, ни подготовку оцинкованной поверхности.
Поэтому при выборе материала сначала уточняют назначение:
нужна ли защита стальной детали до обработки;
требуется ли защитить элемент оборудования от воздействия расплавленного цинка;
планируется ли окрашивание уже оцинкованного изделия;
требуется ли ремонт дефекта цинкового покрытия.
Разделение этих задач помогает избежать ошибки, когда материал для окрашивания оцинкованной стали пытаются использовать в ванне горячего цинкования. Цинк для покрытия металла и краска по оцинкованной поверхности относятся к разным этапам обработки и подбираются по разным требованиям.
Часто задаваемые вопросы
Можно ли покрасить металл, а затем окунуть его в расплавленный цинк?
Нет. Перед горячим цинкованием краску нужно полностью удалить. Лакокрасочные загрязнения не устраняются стандартной предварительной очисткой и могут помешать формированию покрытия. Поверхность стали очищают также от масла, жира, ржавчины и окалины.
Подойдет ли термостойкая краска для контакта с расплавленным цинком?
Термостойкость сама по себе не подтверждает совместимость с расплавленным цинком и процессом горячего цинкования. Ванна работает примерно при 450-460 °C, а для формирования цинкового покрытия требуется подготовленная металлическая поверхность. Обычную краску перед обработкой удаляют.
Можно ли красить оцинкованную сталь после цинкования?
Да, если поверхность подготовлена и выбрана совместимая система окрашивания. Перед нанесением краски удаляют загрязнения, соли флюса, пассивацию и рыхлые участки. Подготовку оцинкованной поверхности под окрашивание рассматривает ASTM D6386.
Как восстановить поврежденное цинковое покрытие?
Способ ремонта выбирают с учетом состояния участка и требований применимого стандарта или технического руководства. В ряде случаев перед ремонтом нужна абразивоструйная очистка или шлифование. Обычная краска не заменяет ремонтное решение, предназначенное для восстановления оцинкованного покрытия.
Заключение
Обычная краска не подходит для работы в контакте с расплавленным цинком: при температуре около 450-460 °C она не служит защитным барьером, а ее остатки мешают формированию металлургических слоев Zn/Fe. Перед горячим цинкованием поверхность стали очищают от покрытий и загрязнений; окраску оцинкованного изделия выполняют уже после обработки и подготовки поверхности.
Следующий шаг - определить, что именно нужно защитить: стальную деталь перед цинкованием, оборудование в зоне расплава или уже оцинкованную поверхность. Затем сверьте требования к процессу с EN ISO 1461, ISO 14713-2, ASTM A153/A153M или ASTM D6386 по назначению изделия и согласуйте подготовку с исполнителем работ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Очистка лабораторного оборудования: как выбрать промышленный очиститель от СОЖ и герметиков с учетом типа загрязнения и материала.
Узнайте, как выбрать оптимальное щелочное средство для очистки масляных загрязнений, учитывая их тип и материал поверхности.
Узнайте, как выбрать средство для очистки оборудования, чтобы эффективно удалить масла и смазки с лабораторной посуды вручную и в автоматических машинах.