
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Вал-втулочные фиксаторы заполняют зазор между вращающимся валом и неподвижной втулкой, передавая нагрузку по всей окружности соединения после отверждения. Правильный подбор состава по диаметральному зазору, температурному диапазону и типу посадки определяет как скорость фиксации, так и долговечность соединения. Инженеры и снабженцы часто сталкиваются с выбором между низковязкими формулами для плотных посадок и более густыми gap-filling вариантами для широких зазоров, а также с необходимостью учитывать особенности металлов и условия эксплуатации.
Эта статья разбирает критерии подбора анаэробного фиксатора, помогает избежать типичных ошибок при нанесении и сборке, а также показывает, как согласовать выбор со спецификацией и стандартами испытаний.
Роль диаметрального зазора в выборе фиксатора
Диаметральный зазор - главная характеристика, по которой ведется подбор анаэробного состава.
Чем точнее вы определите реальный зазор между валом и втулкой, тем точнее будет выбор.
Малые зазоры: до 0,15 мм
Для плотных посадок с диаметральным зазором 0,025–0,15 мм предназначены низковязкие формулы. Тонкий состав быстро капиллярно распределяется по всей окружности, не требует длительного перемешивания и набирает функциональную прочность за несколько минут. Такие составы идеальны для подшипников на валах, фиксации роторов и колец, где малый люфт достаточен для передачи усилия.
Преимущество: минимальное время до перемещения детали, хорошее распределение по окружности, предсказуемая адгезия на активных металлах. Недостаток: требуют идеально чистых поверхностей и часто нуждаются в активаторе для пассивных металлов.
Средние зазоры: 0,15–0,25 мм
В диапазоне 0,15–0,25 мм применяют среднее и высокое вязкостные составы, которые лучше заполняют зазор и компенсируют небольшую шероховатость поверхностей. Такие фиксаторы сохраняют достаточную текучесть для распределения, но дольше отверждаются - время схватывания 5–10 минут, полное отверждение за 24 часа.
На практике такие составы часто используют на втулках, гильзах, направляющих валиках и промежуточных шестернях. Они менее критичны к микрозагрязнениям, чем низковязкие, но все равно требуют базовой очистки.
Широкие зазоры: свыше 0,25 мм
Для соединений с зазором свыше 0,25 мм предназначены высоковязкие gap-filling составы. Они максимально заполняют пространство, уменьшая пустоты, и сохраняют нагрузочную способность. Однако более густая консистенция требует аккуратного нанесения по всей окружности и иногда предварительного нагрева втулки для облегчения распределения.
На практике такие составы редко требуются в стандартных сборочных процессах, но становятся необходимыми при восстановительном ремонте изношенных валов и втулок, где допуск скомпрометирован.
Влияние нагрузки и температуры на выбор состава
Помимо зазора, важны эксплуатационные условия: крутящий момент, осевая нагрузка и рабочий диапазон температур.
Требуемая прочность соединения
Для малых крутящих моментов (редукторы, муфты, небольшие редукторы) достаточна базовая прочность -20–26 Н/мм² по ISO 10123. Такие нагрузки выдерживают стандартные низко- и средневязкие фиксаторы.
Для высоконагруженных соединений (насосы, компрессоры, главные приводы) требуется повышенная прочность -26–32 Н/мм² и выше. Здесь используют усиленные составы с добавками, обеспечивающие большую жесткость и сопротивление сдвигу.
При выборе сверяются со спецификацией машины и требованиями конструктора; если допуск не указан, примерное ориентирование дает таблица ниже.
| Тип нагрузки | Крутящий момент | Рекомендуемая прочность по ISO 10123 |
|---|---|---|
| Легкая (редукторы, муфты) | до 50 Н·м | 20–26 Н/мм² |
| Средняя (гидромоторы, вентиляторы) | 50–500 Н·м | 26–30 Н/мм² |
| Тяжелая (компрессоры, главные приводы) | свыше 500 Н·м | 30–32 Н/мм² и выше |
Рабочий диапазон температур
Анаэробные фиксаторы теряют удерживающую способность при нагреве выше критической температуры. Стандартные составы работают от −50 до +150 °C, термостойкие - до +175 °C.
При выборе учитывают не только номинальную температуру эксплуатации, но и пиковые значения. Например, подшипники в закрытых корпусах часто нагреваются на 10–15 °C выше циркулирующего масла. Шпиндели, редукторы с высокой скоростью вращения - на 20–30 °C выше.
Для высокотемпературных применений (свыше +120 °C) ориентируются на специальные составы с повышенной стойкостью; стандартные не гарантируют надежность.
Подготовка поверхностей и методика нанесения
Качество отверждения во многом зависит от подготовки поверхностей и правильного нанесения состава.
Очистка и обезжиривание
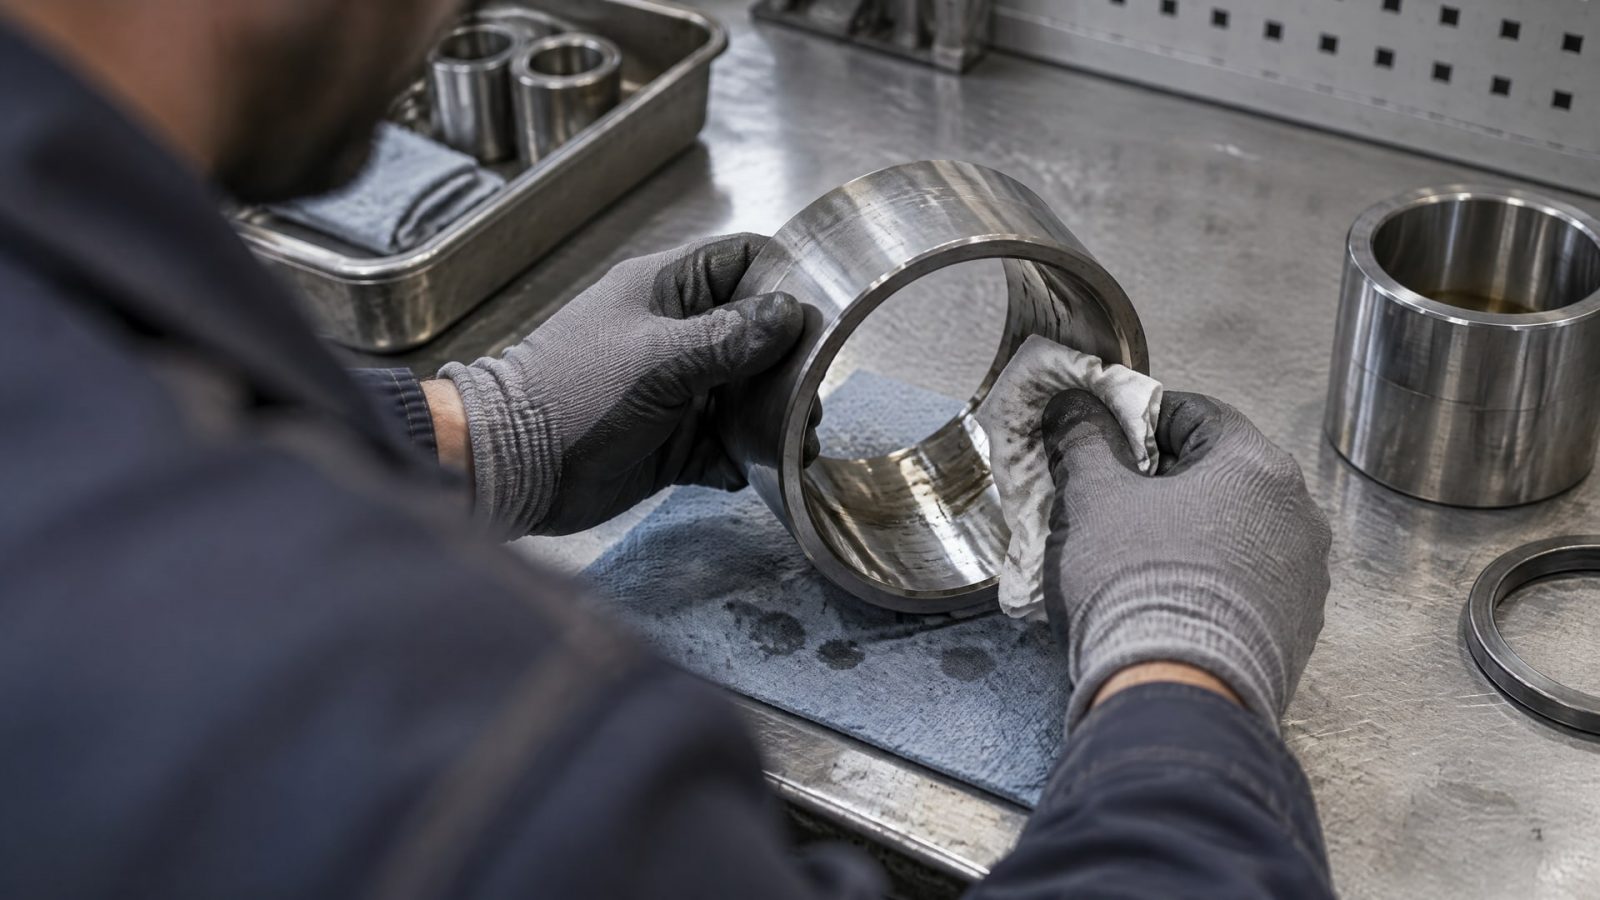
Перед нанесением фиксатора поверхности вала и внутренней части втулки необходимо очистить от масла, пыли, окисла и любых загрязнений. Наличие даже тонкой масляной пленки замедляет отверждение на часы, а то и блокирует полимеризацию полностью.
Эффективный способ: протерка чистой тряпкой, смоченной в спирте или ацетоне, до высыхания. Для производства в масштабе часто используют ванны обезжиривания с растворителем. После очистки детали должны быть сухими - влага тоже препятствует адгезии.
Активные и пассивные металлы
Активные металлы (низкоуглеродистая сталь, медь, латунь) содержат ионы, катализирующие полимеризацию анаэробного состава. На них фиксатор отверждается быстро и полностью даже без добавок.
Пассивные металлы и поверхности (нержавеющая сталь, алюминий, покрытия) плохо инициируют полимеризацию. Для таких случаев используют праймер или активатор, который наносят на поверхность за 1–2 минуты до нанесения фиксатора. Активатор ускоряет отверждение и повышает надежность соединения.
Техника нанесения фиксатора
Для slip fit (легкая вставка): состав наносят тонкой полосой на вал и в зону входа втулки, затем собирают с легким проворотом - это обеспечивает распределение по окружности.
Для press fit (натиск): обе поверхности покрывают составом перед сборкой; затем устанавливают с давлением или прессом.
Для shrink fit (посадка с нагревом): фиксатор наносят на вал, втулку нагревают примерно на 80–100 °C, затем собирают без задержки.
Нанесение должно быть равномерным, но не чрезмерным - избыток выдавливается, образуя наплыв, который убирают мягкой щеткой или тряпкой через несколько минут после сборки, пока состав еще в вязко-жидком состоянии.
Типичные ошибки и как их избежать
Практика показывает, что большинство отказов фиксации связаны не с выбором состава, а с нарушением методики.
Нанесение на масляные поверхности
Попытка наносить фиксатор на слегка масляную деталь часто приводит к полному отсутствию адгезии. Состав не полимеризуется, соединение ослабляется в первые часы работы. Предотвращение: обязательная очистка перед нанесением.
Нагружение до достижения полной прочности
Предварительная фиксация, достигаемая за 5–10 минут, достаточна только для фиксации детали в собранном виде. Передача полной рабочей нагрузки должна начинаться не ранее чем через 24 часа при 22 °C. Если нагружать ранее, соединение может проскальзывать, вызывая вибрацию и микросрывы на микронеровностях.
На практике в сборочных цехах часто приходится выкладывать детали на стол на ночь, чтобы дать составу полностью отвердеть.
Неправильный выбор вязкости
Попытка применить низковязкий состав для больших зазоров приводит к вытеканию фиксатора, неполному заполнению и слабому соединению. И наоборот - использование густого состава для плотных посадок замедляет распределение и может оставить воздушные карманы. Предотвращение: точное измерение зазора и согласование со спецификацией продукта.
Недостаточная подготовка пассивных металлов
На нержавеющей стали или алюминии без активатора фиксатор может вообще не отвердиться или отвердеет спустя сутки. Это приводит к люфту и повреждению соединения при первом включении. Предотвращение: при работе с пассивными поверхностями всегда использовать рекомендуемый активатор.
Попытка разборки без нагрева
Анаэробный фиксатор после полного отверждения имеет прочность на срез выше 26 Н/мм². Попытка разобрать соединение силой может привести к повреждению вала или втулки. При необходимости разборки рекомендуется локальный нагрев детали на 100–150 °C (в зависимости от состава), что размягчает полимер и облегчает извлечение.
Сравнительная таблица фиксаторов по параметрам
Ниже - ориентирная сводка, помогающая быстро сузить выбор по основным критериям:
| Параметр | Низковязкие составы | Средневязкие составы | Высоковязкие составы |
|---|---|---|---|
| Оптимальный зазор, мм | 0,025–0,15 | 0,15–0,25 | 0,25 и свыше |
| Время предварительной фиксации | 2–5 мин | 5–10 мин | 10–15 мин |
| Полное отверждение | ~24 ч | ~24 ч | ~24 ч |
| Рабочая температура | −50…+150 °C | −50…+150 °C | −50…+150 °C (или +175 °C для спецсоставов) |
| Требуемая очистка | Идеальная | Хорошая | Хорошая |
| Требуется активатор на нержавейке | Обычно да | Часто | Часто |
| Распределение по окружности | Капиллярное, автоматическое | Ручное, с проворотом | Ручное, равномерное |
В производстве на линиях фасовки и упаковки часто применяют низко- и средневязкие составы, так как они быстро отверждаются и не требуют сложной подготовки оборудования. На тяжелых узлах (коробки передач, муфты приводов) предпочитают средневязкие, чтобы гарантировать надежность при известном люфте. Для ремонтных работ и нестандартных сборок в запасе держат и высоковязкие варианты.
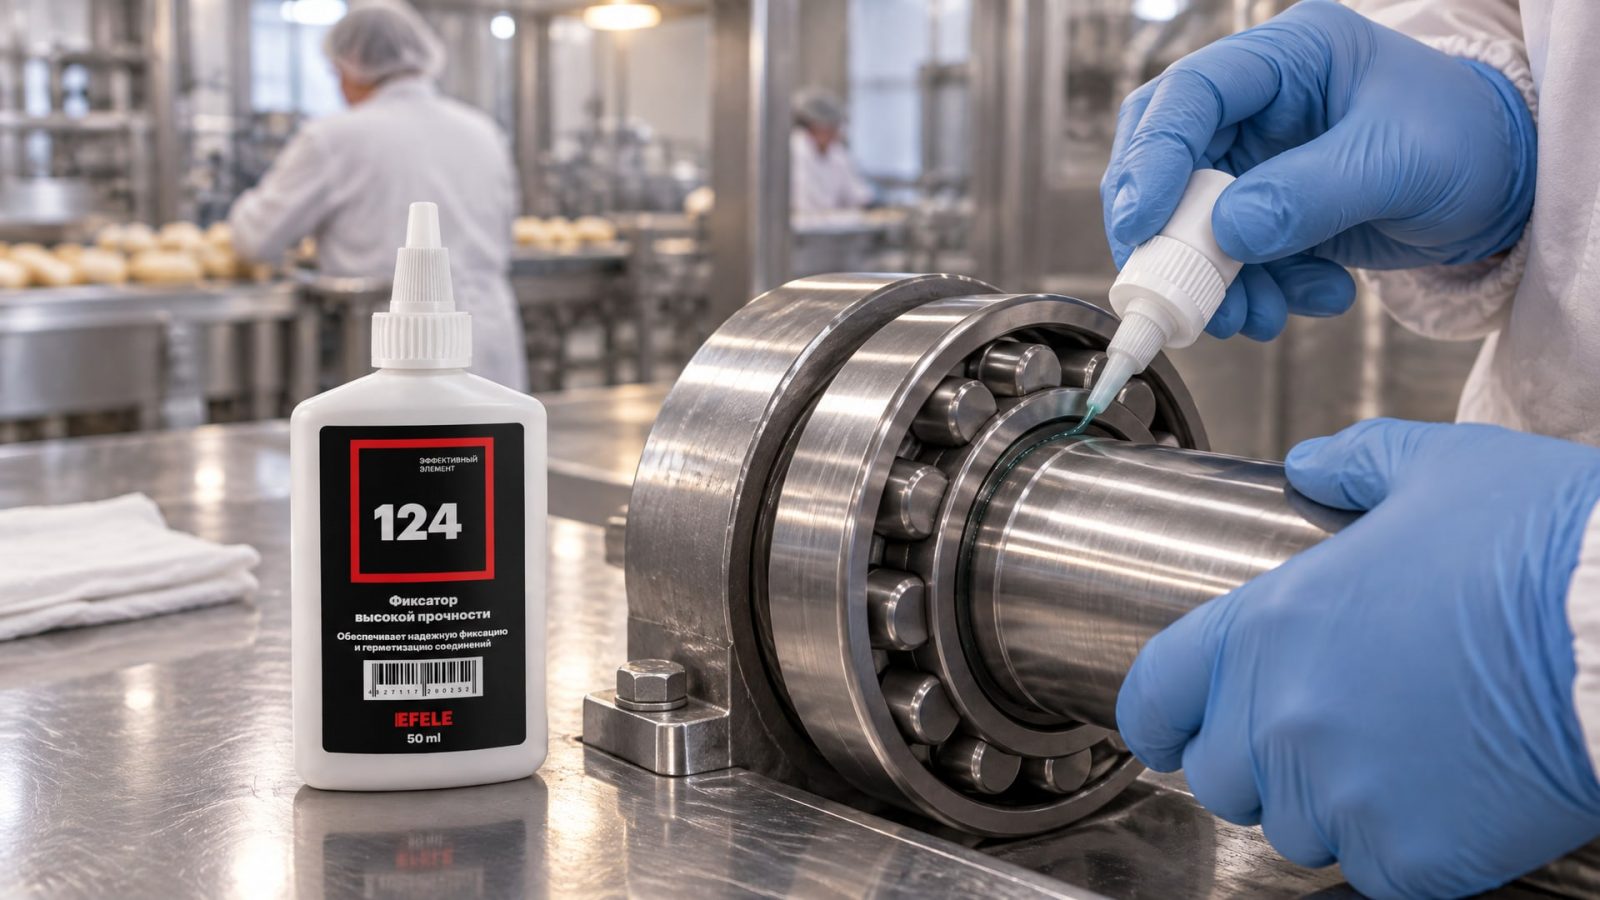
EFELE 124 используется для фиксации вал-втулочных соединений с зазором до 0,15 мм, обеспечивая быстрое схватывание и предсказуемую прочность на активных металлах. Для более широких зазоров и повышенных температур применяют специализированные составы с расширенным диапазоном - например, EFELE 133, предназначенный для термостойкой фиксации вал-втулочных соединений с зазором до 0,25 мм и максимальной температурой +175 °C.
Стандарты испытаний и проверка качества
При выборе фиксатора полезно сверяться с паспортными данными по стандартам испытаний, которые гарантируют прозрачность и сопоставимость между поставщиками.
ISO 10123: испытание на прочность сдвига
ISO 10123 - международный стандарт, определяющий методику испытания анаэробных фиксирующих составов на прочность в условиях сдвига. Результат выражается в Н/мм² и отражает способность состава передавать нагрузку после полного отверждения.
Типичные значения: - базовые составы: 20–26 Н/мм² - усиленные составы: 26–32 Н/мм² - специальные high-strength варианты: свыше 32 Н/мм²
Проверяя паспорт, убедитесь, что поставщик указывает прочность именно по этому стандарту. Если цифры приводятся без методики - это не гарантия.
Проверка адгезии и повторяемости
Хороший поставщик в паспорте указывает: - рабочий диапазон зазоров - время предварительной фиксации и полного отверждения - рабочую температуру (минимальную и максимальную) - требования к поверхностям (активные/пассивные металлы) - рекомендуемые активаторы - прочность по ISO 10123
Наличие всех этих данных - признак надежного производителя, который понимает применение и несет ответственность за результат.
Практический алгоритм подбора
Чтобы выбрать правильный фиксатор, воспользуйтесь этой последовательностью:
1. Измерьте диаметральный зазор между валом и втулкой по чертежу или прямым измерением. При люфте воспользуйтесь щупом.
2. Определите тип металла: активный (сталь, медь) или пассивный (нержавейка, алюминий). Наличие покрытия (хром, никель) требует активатора.
3. Оцените требуемую нагрузку: легкая, средняя или тяжелая. Сверьтесь с паспортом машины или конструкторской спецификацией.
4. Выберите рабочий диапазон температур: номинальная + пиковая. Убедитесь, что состав работает в этом диапазоне.
5. Подберите состав по таблице: зазор → вязкость; нагрузка → прочность; температура → тип состава.
6. Проверьте наличие активатора для пассивных металлов.
7. Купите пробный образец и протестируйте на аналогичном узле, если это критичное применение.
На практике для большинства стандартных применений (подшипники, втулки, редукторы, муфты) достаточно одного-двух универсальных составов, подобранных под типичные зазоры. В ремонтных службах и на сборочных участках часто держат 2–3 варианта на полке, чтобы покрыть основную гамму ситуаций.
Часто задаваемые вопросы
Подходит ли вал-втулочный фиксатор для подшипников и втулок одновременно?
Да, анаэробные фиксирующие составы специально разработаны для цилиндрических металлических соединений: подшипников на валах, втулок, гильз, колец, роторов и шестерен. Один состав может применяться на разных деталях, если они попадают в один диапазон зазоров и условий эксплуатации.
Какой максимальный диаметральный зазор допустим для фиксирующего состава?
Стандартные низко- и средневязкие составы работают до 0,15–0,25 мм. Специальные высоковязкие gap-filling варианты заполняют зазоры до 0,25–0,26 мм. Свыше этого значения фиксатор не гарантирует надежное заполнение и передачу нагрузки. Для больших люфтов используют механические способы фиксации: шпонки, пазы, шлицы.
Можно ли использовать фиксатор на слегка масляной поверхности без очистки?
Нет. Даже тонкая масляная пленка препятствует адгезии и может полностью заблокировать отверждение. Минимум - протерка спиртом или ацетоном до видимого высыхания. На производстве используют ванны обезжиривания или салфетки, смоченные растворителем.
Как долго нужно ждать перед нагружением соединения после сборки?
Предварительная фиксация достигается за 5–10 минут (в зависимости от вязкости и типа металла), но полное отверждение и развитие полной прочности требуют 24 часа при комнатной температуре (22 °C). Нагрузку рекомендуется прикладывать не ранее чем через 24 часа, иначе соединение может проскальзывать и разрушаться.
Нужен ли активатор для фиксации деталей из нержавеющей стали или алюминия?
Да. Пассивные металлы плохо инициируют полимеризацию анаэробного состава без добавок. На нержавейке и алюминии фиксатор может отвердеть спустя часы или не отвердеть вообще. Активатор (праймер) наносят на поверхность за 1–2 минуты до нанесения фиксатора, что гарантирует надежное отверждение.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это не просто поиск названия продукта, а расчет по конкретным параметрам: диаметральному зазору, типу металла, нагрузке и рабочей температуре. Низковязкие составы работают на плотных посадках до 0,15 мм, средневязкие - на зазорах 0,15–0,25 мм, высоковязкие - для более широких люфтов.
Типичные ошибки (нанесение на масляные поверхности, нагружение до полного отверждения, игнорирование требований для пассивных металлов) приводят к отказам соединения, а не к отказам самого фиксатора. Соблюдение технологии подготовки поверхностей, использование активаторов где требуется, и ожидание полного отверждения перед нагружением - залог надежности.
Следующий шаг: измерьте диаметральный зазор на вашем узле, определите тип металла и требуемую нагрузку, затем сверьтесь с таблицей подбора и паспортом выбранного состава. Для критичных применений закажите пробный образец и протестируйте на демонстрационном узле перед массовым внедрением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о пяти неожиданных способах применения универсальной смазки в быту, которые облегчат вашу жизнь и помогут в решении повседневных задач.
Выбирайте пищевые смазки для мойки: узнайте, как водостойкость и другие параметры влияют на срок службы H1-материалов.
Узнайте, как активатор анаэробного клея помогает ускорить полимеризацию и обеспечить надежную фиксацию.