
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Пищевые смазки H1 - это далеко не просто материалы с допуском на случайный контакт с едой. На производствах с интенсивной мойкой оборудования (линии фасовки, конвейеры, системы CIP) главная проблема не в регуляторном статусе, а в том, выдержит ли смазка струи воды, горячие щелочные растворы и абразивное действие моющих средств. Многие закупщики предполагают, что любая H1-смазка одинаково хорошо противостоит вымыванию, но на практике разброс по водостойкости огромен: от потери 15% смазки при одной мойке до сохранения более 90%. Эта статья разбирает, какие параметры на самом деле определяют долгий срок службы смазки во влажных зонах, как правильно сравнивать H1-материалы и на что смотреть при выборе под конкретный узел.
Статья предназначена для инженеров, снабженцев и технических специалистов, которые подбирают смазки для производства, упаковки и переработки пищи, где мойка - ежедневная реальность, а смазку нужно защищать не только от контакта с продуктом, но и от самой воды.
Что означает H1 и почему этого недостаточно для мойки
NSF H1 - это классификация, которая разрешает случайный контакт смазки с пищей.
Регулятивный ориентир установлен на уровне 10 ppm (10 mg/kg) - то есть если небольшое количество смазки попадет в готовый продукт, это не создаст санитарного риска. Сертификация по H1 означает, что смазка прошла проверку на состав, производство и условия хранения в соответствии с требованиями FDA 21 CFR 178.3570.
Однако H1-статус говорит только о безопасности, а не о практической стойкости к мойке. Смазка может быть зарегистрирована как H1, но при этом частично вымываться водой уже при первой струе. Для оборудования, которое моют ежедневно или несколько раз в смену, нужны дополнительные подтверждения: результаты испытаний по воде и моющим средствам.
Стандарт ISO 21469 дополняет H1 более глубокой оценкой гигиены смазок для пищевых цепочек. Он проверяет не только состав, но и производство, фасовку и обращение со смазкой - то есть смотрит, может ли смазка загрязниться микробами или посторонним веществом уже на заводе-производителе. Для производств с высокими требованиями к чистоте это критичный документ.
Две формулировки H1 для разных зон
На практике H1-смазки разделяют по назначению:
Для закрытых и полузакрытых узлов (редукторы, подшипники в корпусе): смазка редко попадает под прямую воду, поэтому первичный риск - медленное впитывание влаги из воздуха и окисление. Здесь нужна хорошая водоопорность (гидрофобность), но экстремальная стойкость к spray-off не критична.
Для открытых точек контакта (направляющие, цепи, шарниры в зоне мойки): смазка регулярно встречается со струями воды, CIP-растворами и перепадами температуры. Здесь нужна максимальная адгезия, механическая стабильность и подтвержденная water spray-off.
Параметры, которые реально определяют стойкость к мойке
Water washout и water spray-off: в чем разница
ASTM D1264 (water washout) измеряет, сколько процентов смазки потеряется, если смешать ее с водой при определенной температуре и центрифугировать. Это моделирует ситуацию, когда смазка физически перемешивается с жидкостью.
ASTM D4049 (water spray-off) более суров: он наносит смазку на поверхность, затем распыляет воду под давлением и считает, сколько смазки осталось. Именно spray-off релевантен для washdown-сценариев - когда оборудование моют из пушки или под душем. Практический ориентир: для тяжелых влажных условий желательно, чтобы потеря по spray-off была менее 10%, то есть смазка сохраняла более 90% на узле после мойки.
В технических материалах встречаются такие значения: водостойкие H1-смазки показывают water washout от 0,5 до 4,5% в зависимости от типа загустителя и базового масла. Это серьезный разброс, и он напрямую влияет на интервалы релубрикации. Смазка с washout 0,5% будет работать почти в два раза дольше, чем смазка с washout 4,5%, при одинаковой интенсивности мойки.
Адгезия и механическая стабильность
Адгезия - это способность смазки прилипнуть к поверхности и оставаться там, несмотря на механическое воздействие (вибрация, трение) и вымывающее действие воды. У пищевых смазок для влажных производств адгезия должна быть высокой, чтобы смазка не стекала со склонных поверхностей при мойке.
Механическая стабильность (shear stability) - это сохранение консистенции и вязкости при сдвиговых нагрузках. Когда смазка работает в подшипнике или на направляющей, ее молекулы испытывают огромное давление и сдвиг. Если механическая стабильность низкая, смазка разжижается, теряет масляность и быстрее вымывается водой.
Проверяют это тестом ASTM D217 (измерение деформации смазки после воздействия) или индексом стабильности на сдвиг. Для пищевых смазок результаты часто указывают как "изменение консистенции не более чем на 0,5 единицы NLGI после 100 000 циклов".
NLGI и вязкость базового масла
NLGI - это класс консистенции пластичной смазки (от 000 до 6). NLGI 2 - универсальный и самый частый выбор для большинства узлов в пищевом производстве. Более жидкие классы (NLGI 1, 00) используют для централизованной подачи через систему смазки, более жесткие (NLGI 3) - для вертикальных поверхностей и узлов с внешним давлением.
Но NLGI не отражает вязкость самого масла. Под одним и тем же NLGI 2 могут скрываться масла с вязкостью ISO VG 32, ISO VG 46 или ISO VG 68. Для мойки это важно: более вязкое масло (ISO VG 68) будет держаться лучше при водяных потеках, но может потребовать подогрева при холодном пуске. Для пищевых смазок часто выбирают ISO VG 32–46 как оптимум между адгезией и прокачиваемостью.
Различия между обычной мойкой и CIP-системами
Обычная мойка (washdown) - это ежедневное мытье оборудования из шланга или распылителя с использованием горячей воды, щелочных моющих средств и иногда кислотных полосканий.
Смазка на узлах получает механическое воздействие и попадает под химические среды, но время контакта ограничено (от нескольких минут до часа).
CIP (Clean-In-Place) - это автоматизированная система циркуляции моющего раствора через закрытые трубопроводы, фитинги и внутренние поверхности оборудования. Температура часто выше (до 70–85 °C), время контакта химии с узлами длительнее, а гидродинамические нагрузки интенсивнее. Для CIP-оборудования смазка должна быть не просто водостойкой, но химически совместима с конкретными щелочами и кислотами, которые используют на производстве.
На практике узлы пищевого оборудования часто находятся между двумя зонами. Например, направляющие конвейера моются вручную из шланга (washdown), но редуктор привода закрытый и подвергается только фоновому туману влаги (полуза крытая зона). Поэтому при выборе смазки нужно правильно определить, где именно она будет работать, и смотреть не на название ("пищевая"), а на реальные условия.
Для washdown-узлов критичны water spray-off и адгезия. Для CIP-систем добавляется требование химической совместимости с щелочами и кислотами, а также проверка на стабильность при циркуляции.
Как выбрать H1-смазку под конкретные условия
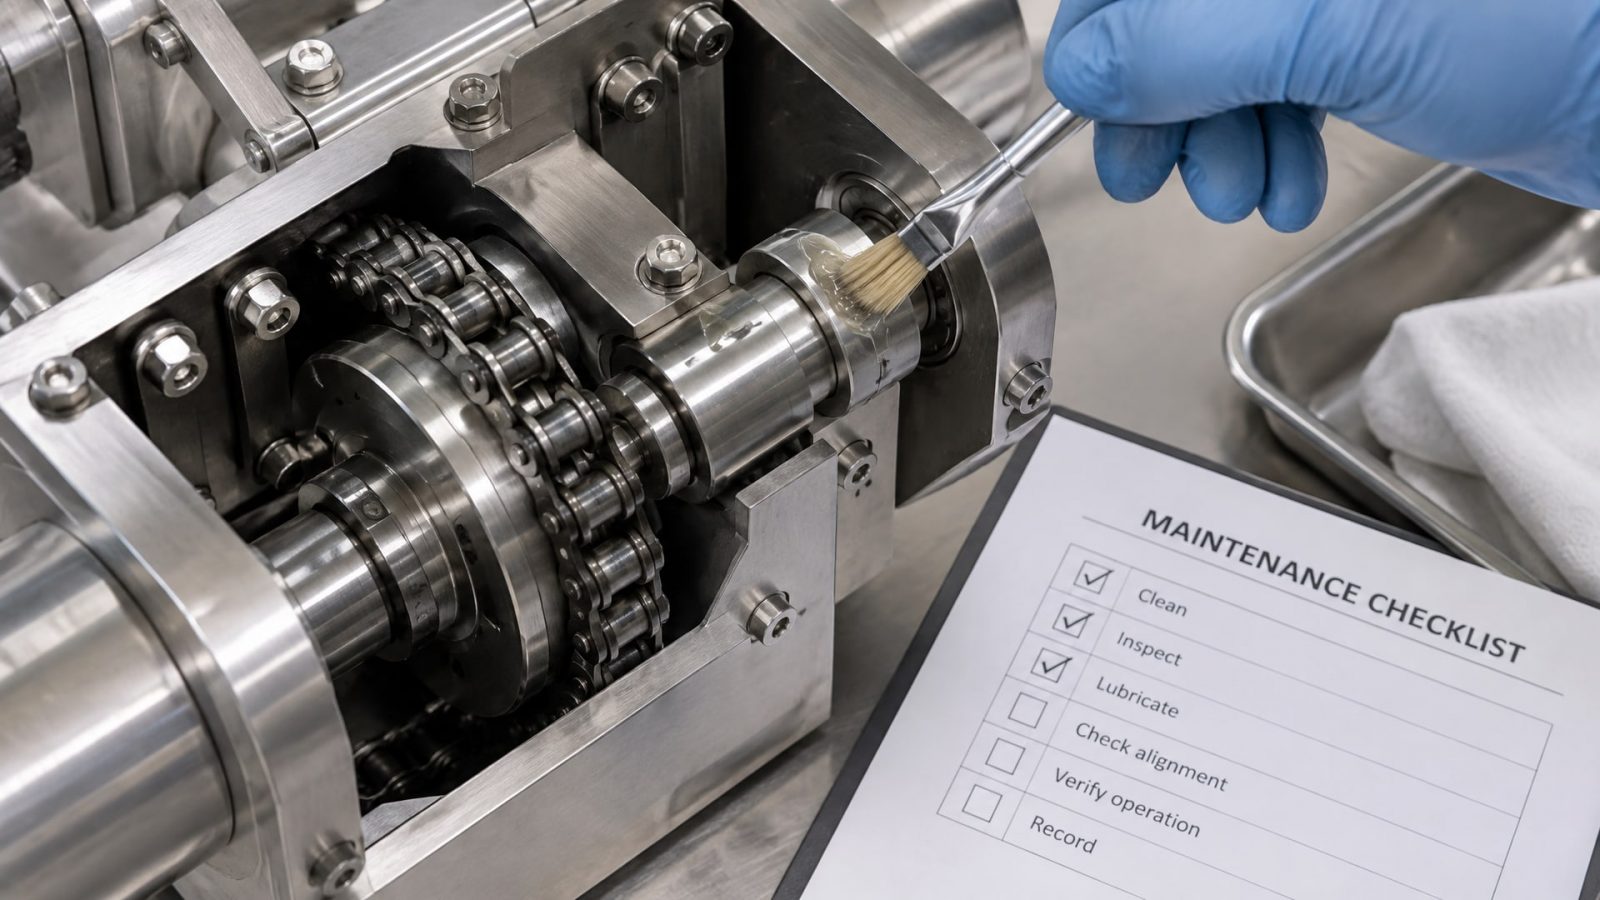
Чек-лист параметров при сравнении
| Параметр | На что смотреть | Где найти | Рекомендуемое значение для мойки |
|---|---|---|---|
| NSF H1 статус | Зарегистрирована ли смазка официально | TDS, сертификат NSF | Обязателен |
| Water washout (ASTM D1264) | Потеря смазки при смешивании с водой | TDS, техотчет | Менее 4,5%, лучше менее 2% |
| Water spray-off (ASTM D4049) | Потеря при распылении воды под давлением | TDS, техотчет | Менее 10%, лучше менее 5% |
| NLGI класс | Консистенция смазки | TDS, упаковка | NLGI 2 для универсальности |
| Вязкость масла | ISO VG базового масла | TDS | ISO VG 32–46 для мойки |
| Диапазон температур | Рабочая температура узла | TDS | Не менее -10…+60 °C для пищи |
| Механическая стабильность | Изменение консистенции на сдвиг (ASTM D217) | TDS, техотчет | Изменение менее 0,5 NLGI |
| Совместимость с уплотнениями | Разбухание резины, совместимость с полимерами | TDS | Проверить под конкретный узел |
| Проверка на CIP-совместимость | Стойкость к щелочам/кислотам (если используется) | TDS, контакт с производителем | Указана совместимость или результаты испытаний |
Пример подбора под три типовых узла
Для конвейерных подшипников в зоне ежедневной мойки: Выбираешь NLGI 2 с water spray-off менее 5% и адгезией достаточной, чтобы смазка не стекала при распыливании. Важны механическая стабильность и низкий water washout (менее 2%). На практике на линиях фасовки берут смазки с явно указанной водостойкостью и подтвержденным H1.
Для направляющих скольжения в зоне CIP: Нужна не просто водостойкость, но совместимость с кислотно-щелочной средой при 70–80 °C. NLGI 2 подходит, но важно проверить, что производитель указал стойкость к конкретным моющим средствам, которые используются на производстве. Некоторые минеральные H1-смазки могут деградировать при длительном контакте с сильными щелочами.
Для централизованной системы подачи (масляный туман или непрерывная подача): Выбираешь более жидкую консистенцию (NLGI 1 или масло ISO VG 22–32) с хорошей текучестью при холодном пуске. Water washout становится менее критичным (система работает в полузакрытых каналах), но адгезия и стойкость к окислению важны.
Практика релубрикации и замены при мойке
Когда смазку выбрали, нужно понять, как часто ее менять или добавлять.
Это зависит от трех факторов: интенсивности мойки, конкретного узла и результатов по water washout/spray-off.
Вымывание и переделки смазки
Если вы выбрали смазку с water spray-off 10%, то после каждой мойки ее остается 90% на узле. После десяти моек -35%, после двадцати -12%. Если рабочий или система автоматической смазки добавляет небольшое количество новой смазки при каждой мойке, то общий срок службы увеличивается, но остатки старой и новой смазки перемешиваются, и их совместимость нужно проверить заранее.
На практике рекомендуется придерживаться принципа минимально необходимого количества: наносить ровно столько смазки, сколько нужно для работы узла, чтобы ее не накапливалось в зазорах и не переносилось в продукт. После мойки кажется, что смазки нет, но на деле она остается в зазорах и под уплотнениями, поэтому добавлять новую нужно осторожно.
Полная замена при переходе на новый материал
Если на производстве решили заменить старую H1-смазку на новую (например, из-за изменения интенсивности мойки или подбора более водостойкого варианта), нужно полностью удалить старую смазку. Это особенно важно в закрытых системах с редукторами и масляными резервуарами.
Процедура: сначала сливают весь старый материал, затем промывают узел или систему новой синтетической смазкой (или легким минеральным маслом) при рабочей температуре, чтобы вымыть остатки. Только потом заливают свежую смазку. Если система имеет масляный картер с резервуаром, рекомендуется полностью дренировать его, очистить сетку фильтра и только потом залить новое масло. Для пластичных смазок в узлах, которые нельзя разобрать, практикуют более частую релубрикацию новым материалом, чтобы постепенно заместить старую смазку.
Стойкость к CIP-растворам и совместимость с химией
Для оборудования, работающего в системах CIP, недостаточно только H1-статуса и водостойкости.
Щелочные растворы (pH 13–14) и кислотные полоскания (pH 1–2) оказывают химическое воздействие на смазку, которое может привести к ее окислению, растворению или потере смазывающих свойств.
Минеральные H1-смазки, как правило, лучше переносят щелочи, чем кислоты. Синтетические смазки (на основе полиальфаолефинов или полигликолей) более универсальны, но требуют проверки совместимости. На техническом паспорте нужно искать информацию о стойкости к конкретным моющим средствам или рекомендацию производителя.
На практике перед внедрением H1-смазки в CIP-систему проводят пробный запуск: смазку наносят на малый участок оборудования, пропускают несколько циклов мойки, а затем смотрят, не изменилась ли консистенция, не появился ли запах окисления и не потеряла ли смазка адгезию. Если пробная партия показала хорошие результаты, переходят на полный объем.
Интеграция водостойкой смазки в производственный процесс
Когда вы определили, что узел действительно требует высокой водостойкости, следующий шаг - выбрать смазку, которая сочетает H1-допуск с доказанной стойкостью к вымыванию и адгезией к рабочим поверхностям.
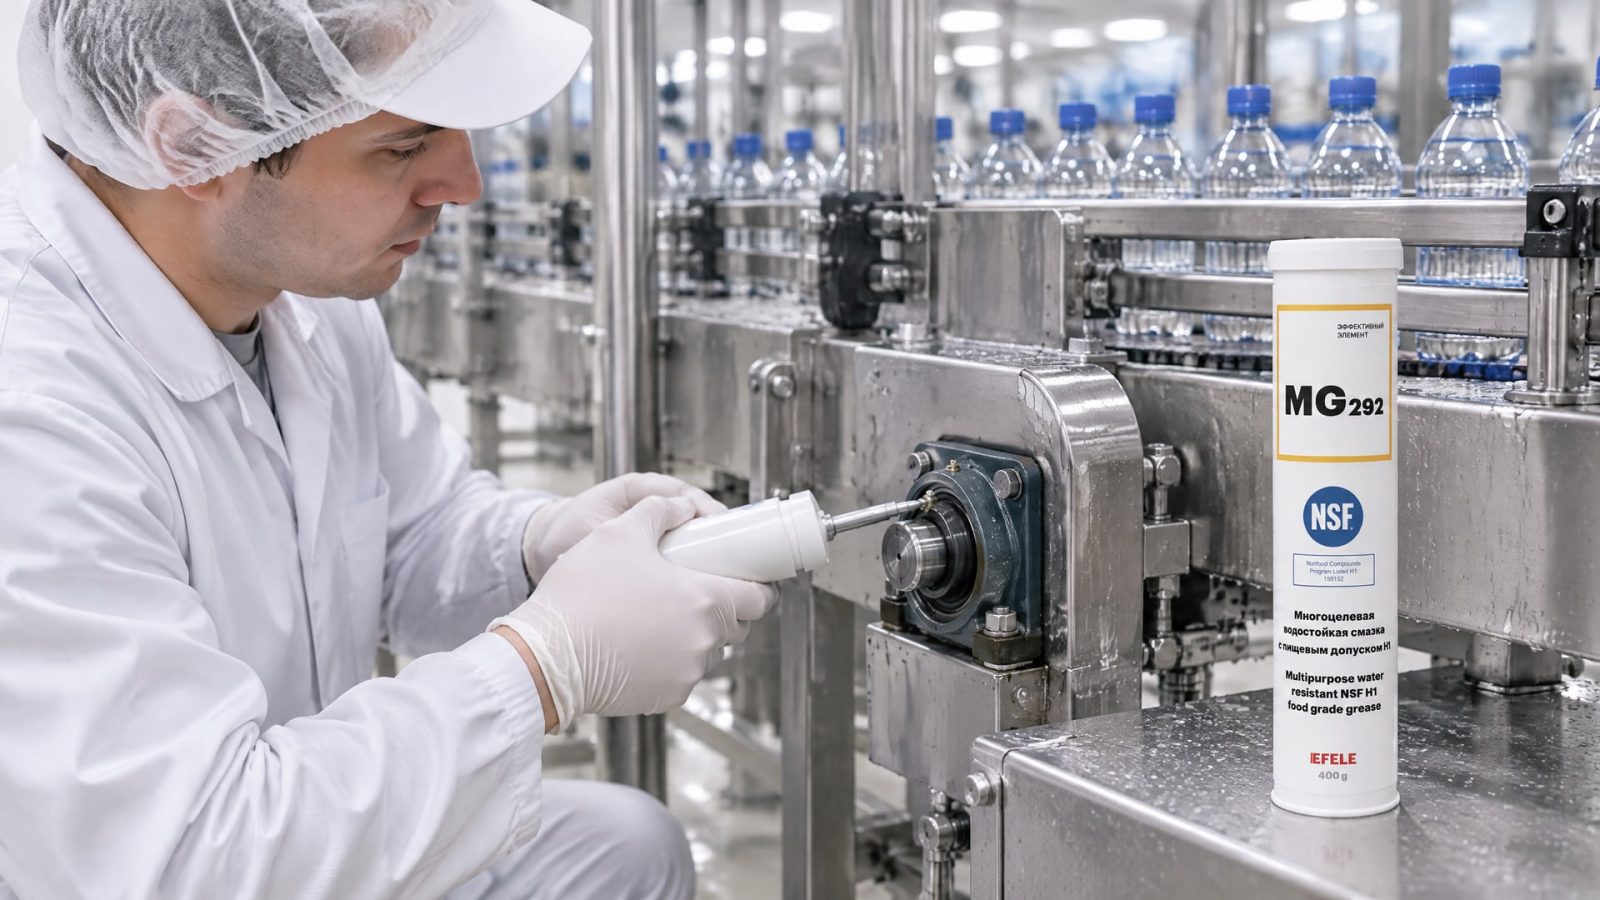
На производствах, где подшипники и направляющие конвейеров регулярно подвергаются мойке из шланга, для узлов, прямо контактирующих с зоной распыления, часто выбирают смазки с результатами water spray-off менее 5% и явно подтвержденной адгезией. EFELE MG-292 (водостойкая, NSF H1) является примером такого решения: она разработана специально для узлов в условиях частой влажной мойки и показывает высокую стойкость к вымыванию при одновременном сохранении надежного смазывающего слоя на поверхности. Это означает, что интервалы релубрикации можно увеличить, а расход смазки снизить, что снижает суммарные затраты на содержание оборудования.
Внедрение такой смазки требует двух шагов: сначала полностью заменяют старый материал (как описано выше), затем организуют расписание релубрикации с учетом новых параметров водостойкости. Если раньше смазку добавляли после каждой мойки, то с высокостойким вариантом может быть достаточно добавления раз в две-три мойки - это зависит от конкретной истории wear и интенсивности нагрузок на узел.
Высокотемпературные и влажные условия: комбинированный стресс
Некоторые участки пищевого оборудования работают не только во влажной среде, но и при повышенных температурах.
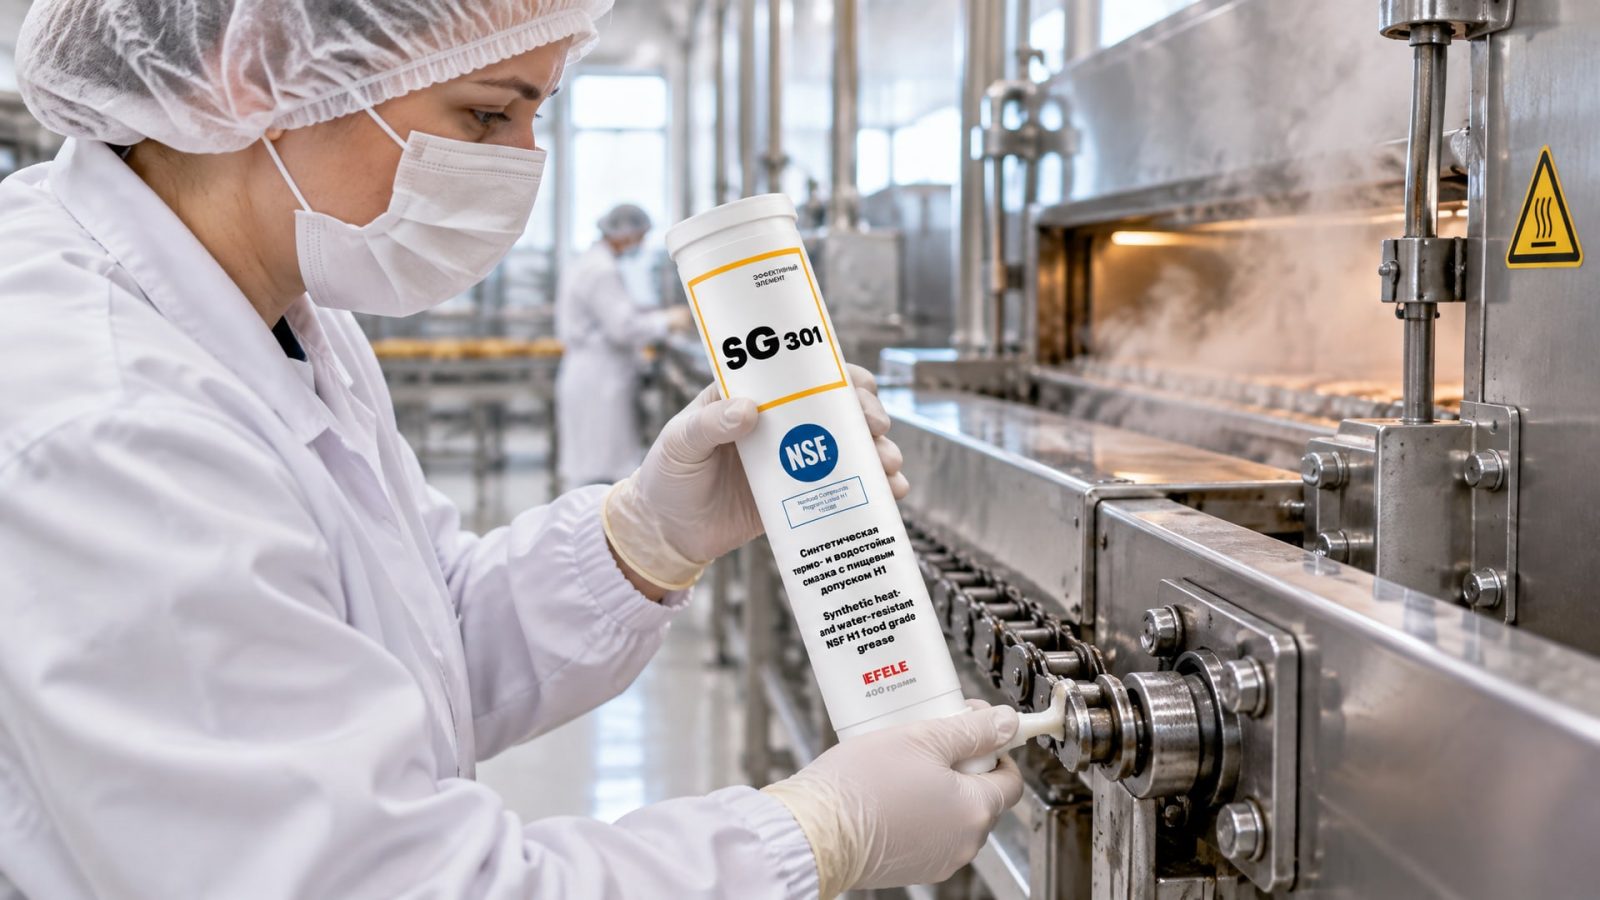
Например, направляющие конвейера рядом с печью, горячей камерой выстаивания или паровой системой. При таком комбинированном стрессе (влага + тепло) смазка должна быть одновременно водостойкой и термостойкой.
Такие требования встречаются редко, но когда они есть, обычная водостойкая H1-смазка может начать окисляться и менять консистенцию уже через несколько недель работы. В этих случаях выбирают смазки, специально сформулированные для термо-водостойкости, с усиленным антиокислительным пакетом и стабилизаторами.
EFELE SG-301 (термо-водостойкая, NSF H1) разработана как раз для таких сценариев: комбинация водостойкости (для зон мойки) и теплостойкости (для работы при 80–100 °C и выше). На практике такая смазка используется на тех участках, где нельзя разделить влажную и горячую зоны - например, направляющие, расположенные одновременно над горячей ванной и в зоне регулярного распыления воды. Хотя цена такой смазки выше, чем у универсальной H1, для узлов с комбинированным стрессом она окупается через снижение частоты переделок и предотвращение аварийных остановов.
Частые ошибки при выборе и применении
Ошибка 1: "У смазки есть H1 - значит, она подходит"
На самом деле H1 - это только допуск на случайный контакт с пищей. Для мойки нужны дополнительные проверки по water washout и spray-off. Две H1-смазки могут иметь совершенно разные результаты: одна вымывается на 3%, другая на 15%. Первая прослужит в два раза дольше.
Ошибка 2: "Чем гуще смазка, тем лучше она держится"
NLGI класс показывает только консистенцию, но не гарантирует адгезию и водостойкость. Жесткая смазка (NLGI 3) может вымываться быстрее, чем более мягкая (NLGI 2), если ее формулировка не содержит подходящих загустителя и противоадгезионных добавок. Выбирайте NLGI, исходя из типа узла (конвейер - NLGI 2, вертикаль - NLGI 3, система централизованной подачи - NLGI 1), а не из предположения, что гуще = крепче.
Ошибка 3: "Мойка и CIP - одно и то же"
На самом деле это совершенно разные типы воздействия. Мойка - кратковременное, механическое, но холодная или теплая вода (до 40–50 °C). CIP - циркуляция горячих (70–85 °C) щелочных или кислотных растворов в течение часов. Для мойки нужна адгезия, для CIP - химическая совместимость. Выбирайте смазку исходя из реального сценария применения.
Ошибка 4: "Полностью удалять старую смазку не обязательно, можно просто добавлять новую"
В закрытых системах это приводит к накоплению окисленных остатков старой смазки, которые могут несовместимы с новой. На практике это вызывает образование отложений, потерю адгезии новой смазки и необходимость внеплановой переделки. Когда меняете смазку, полностью сливайте старую и промывайте систему.
Ошибка 5: "Достаточно посмотреть на NLGI, и все будет понятно"
NLGI - это класс консистенции, но за ним может скрываться вязкость ISO VG 32 или ISO VG 68, совершенно разные типы загустителей, разные результаты по водостойкости. При сравнении двух H1-смазок обе могут быть NLGI 2, но одна может быть лучше для мойки, чем другая. Всегда смотрите на полный техпаспорт.
Часто задаваемые вопросы
Что такое 10 ppm в NSF H1 и почему это важно?
10 ppm (10 mg/kg) - это допустимый уровень содержания смазки в готовом пищевом продукте по стандартам FDA. Это означает, что если небольшое количество H1-смазки случайно попадет в еду, это не создаст санитарного риска. Но это не разрешение наносить смазку рядом с едой - только случайный контакт допустим.
Почему water spray-off важнее, чем water washout для мойки?
Water spray-off моделирует именно то, что происходит при мойке из шланга: распыление воды под давлением на поверхность. Water washout - это смешивание смазки с водой, что более характерно для систем циркуляции (например, CIP). Для обычной мойки оборудования вручную или из автоматического распылителя spray-off является более релевантным показателем.
Как часто нужно добавлять смазку при частой мойке?
Это зависит от water spray-off смазки и интенсивности мойки. Если смазка теряет 5% при каждой мойке, то после 20 моек на узле останется менее 40% исходной смазки. На практике рекомендуется добавлять небольшое количество новой смазки после каждой 2–4-й мойки, но лучше проверить фактическое состояние смазки на узле визуально или сняв показания датчика, если он есть.
Можно ли использовать обычную (не пищевую) водостойкую смазку на оборудовании с возможным контактом пищи?
Нет. Даже если смазка хорошо противостоит мойке, без H1-сертификации она не может использоваться в зонах с возможным случайным контактом с пищей. Регуляторы и аудиторы будут требовать документ NSF H1 или аналогичный. Выбирайте только H1-зарегистрированные материалы для пищевого производства.
Как проверить совместимость H1-смазки с конкретным CIP-раствором?
Обратитесь к производителю смазки с названием точных щелочей и кислот, которые используются в вашей CIP-системе (например, "натрий гидроксид 3%, фосфорная кислота 2%"). Производитель скажет, проводилось ли испытание или рекомендует ли он провести пробный запуск на малом участке перед полным внедрением.
Заключение
Выбор H1-смазки для оборудования с частой мойкой - это не просто проверка наличия пищевого допуска. Нужно смотреть на результаты water washout и water spray-off, чтобы понять, как долго смазка будет оставаться на узле после распыления воды. Адгезия, механическая стабильность, NLGI класс и вязкость базового масла - все это вместе определяет практический срок службы смазки и интервалы релубрикации.
Для производств, где мойка - ежедневная операция, правильный выбор смазки снижает затраты на содержание оборудования, уменьшает риск выхода из строя из-за недостатка смазки, и упрощает планирование технического обслуживания. Первый шаг - правильно определить условия работы узла (washdown, CIP, температурный диапазон), второй - запросить у поставщика полный техпаспорт с результатами испытаний по воде и совместимости, третий - проверить совместимость с уплотнениями и при необходимости провести пробный запуск. Только после этого можно переходить на новую смазку и устанавливать стабильный график ее замены.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как активатор анаэробного клея помогает ускорить полимеризацию и обеспечить надежную фиксацию.
Узнайте, как снизить расход СОЖ на 20-40% без потери качества обработки, применяя эффективные методы контроля и подачи.
Узнайте, почему возникает коррозия металла от СОЖ, как ее предотвратить и какие проверки необходимы для защиты оборудования.