
Как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении
Для глубокого сверления жаропрочных сплавов выбирают СОЖ, которая одновременно смазывает контакт инструмента с деталью и помогает выводить стружку из отверстия. При низких скоростях и сложной операции важна высокая смазывающая способность; при большом съеме металла и интенсивном тепловыделении приоритет может смещаться к охлаждению. Для глубоких отверстий важны также вязкость жидкости и точная подача непосредственно в зону резания: избыток вязкости способен затруднить промывку стружки, а слабая подача повышает риск перегрева и налипания.
Статья поможет инженерам и закупщикам сопоставить тип СОЖ с материалом, режимом и способом подачи. Разберем, чем отличаются требования при обработке никелевых сплавов и титана, как оценить эмульсию или масло, а также почему для глубокого сверления нельзя выбирать жидкость только по максимальной смазывающей способности.
Обработка жаропрочных сплавов: что определяет выбор СОЖ
При выборе СОЖ нужно отталкиваться не только от названия материала, но и от операции.
Для черновой обработки с высоким съемом металла важен эффективный отвод тепла, поэтому применяют водосмешиваемые жидкости. При медленном сверлении и других сложных операциях, включая растачивание и развертывание, важнее смазывающая способность состава. Это различие особенно существенно для никелевых жаропрочных сплавов, при обработке которых инструмент испытывает значительную тепловую и механическую нагрузку.
Для глубокого сверления одного охлаждения недостаточно. Жидкость должна доходить до зоны резания, уменьшать трение и помогать вымывать стружку из отверстия. Если СОЖ подается снаружи и не попадает к режущей кромке, эффективность даже подходящего состава снижается. Поэтому тип жидкости и способ подачи рассматривают вместе, а не выбирают по отдельности.
На риск налипания влияют режим резания, инструмент и характеристики самой СОЖ. Для низкоскоростного сверления и сложных операций применяют составы с противозадирными присадками на основе серы и/или хлора. Их применимость следует оценивать с учетом материала, оборудования и последующих технологических операций. Нельзя считать, что чем больше присадок или выше вязкость, тем надежнее будет результат.
При высоком съеме металла и большом тепловыделении выбор может склоняться к водосмешиваемой СОЖ. При медленном сверлении жаропрочного материала, когда на первый план выходят смазывание и предотвращение сваривания стружки с инструментом, рассматривают масло или состав с высокой смазывающей способностью. Рабочий критерий для инженера - не абстрактная «универсальность», а устойчивое сочетание смазки, охлаждения и выноса стружки в конкретной операции.
Почему важен баланс свойств
Если ориентироваться только на охлаждение, можно недооценить смазывание и риск налипания. Если выбирать только наиболее вязкое масло, оно может хуже проходить в глубокое отверстие и вымывать стружку. Поэтому состав сопоставляют с глубиной и диаметром отверстия, скоростью резания, конструкцией инструмента и возможностью внутренней подачи.
СОЖ для глубокого сверления: смазывание и вынос стружки
В глубоком отверстии стружка должна покидать зону резания по ограниченному каналу.
СОЖ помогает ее перемещению, поэтому важна промывочная способность. Для маленьких глубоких отверстий более легкая жидкость может лучше вымывать стружку, чем чрезмерно вязкий состав. При этом снижение вязкости не должно лишать операцию нужного смазывания: подбор требует баланса, а не выбора одного свойства в ущерб другому.
Для глубокого сверления никелевых сплавов применяют высокосмазывающие масла. Одновременно проверяют, насколько эффективно жидкость доставляется к режущей кромке и удаляет стружку. Если подача недостаточна, в зоне резания растет риск перегрева и налипания. Адресная подача непосредственно в контакт инструмента и детали важна и для снижения вероятности сваривания стружки с режущей кромкой.
Понятие «СОЖ без налипания» не означает, что достаточно найти состав с максимально выраженным смазывающим действием. На результат влияют и вязкость, и подача, и характер операции. Для глубокого отверстия чрезмерно вязкий состав способен затруднять промывку; слишком слабое смазывание, напротив, может не обеспечить нужную защиту при медленном резании. Инженеру следует проверять поведение жидкости в реальном цикле обработки, включая отвод стружки и состояние инструмента.
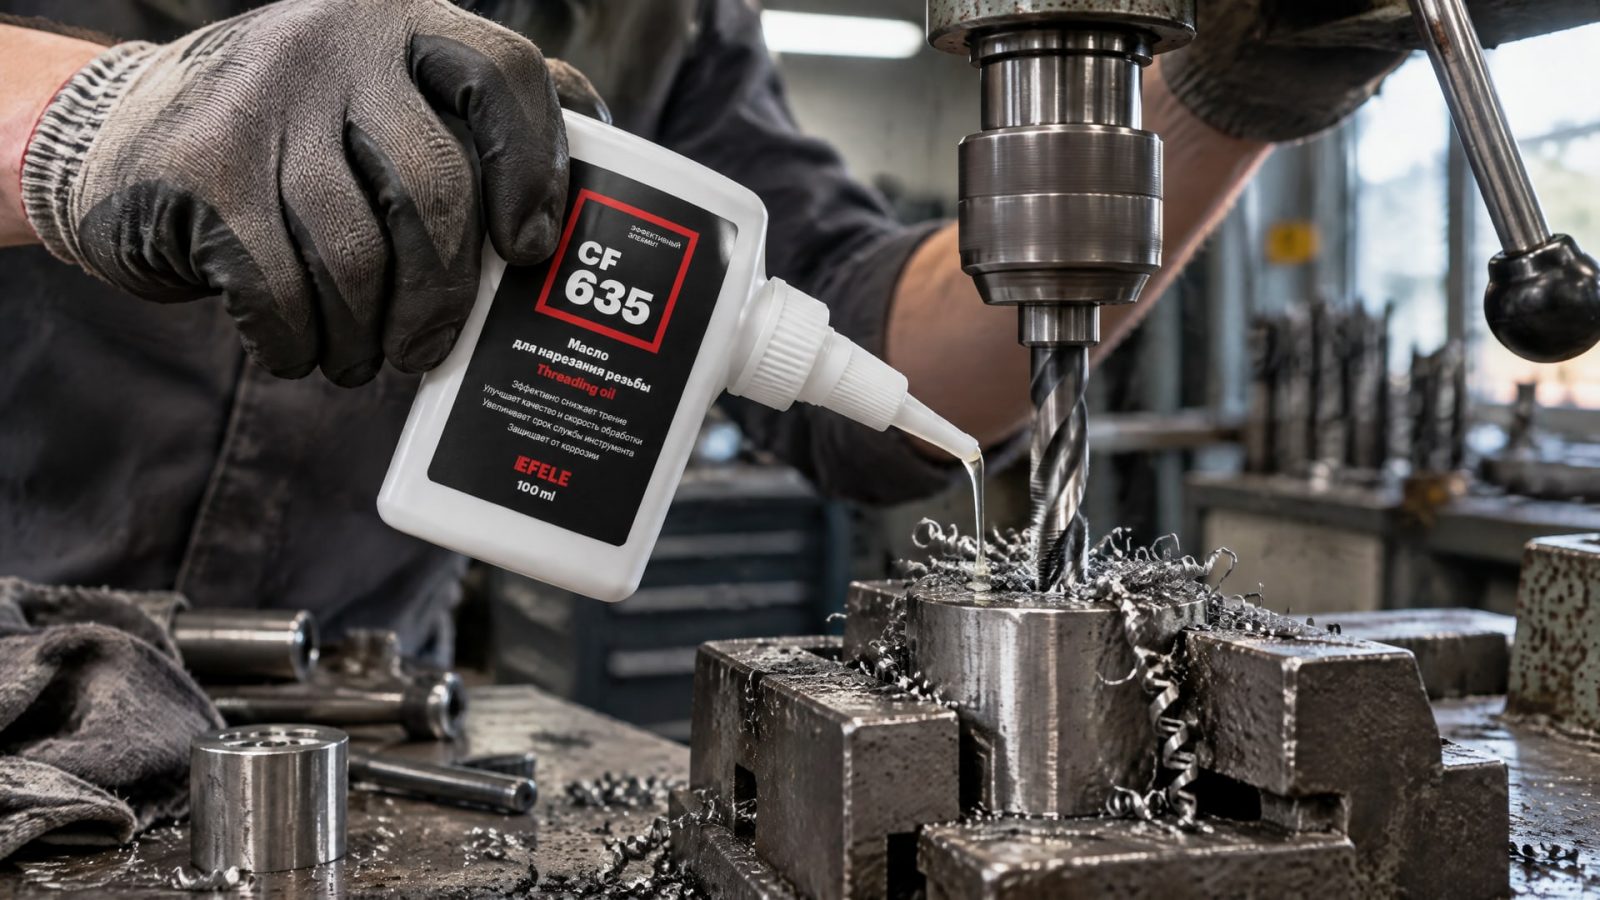
Если операция включает последующее нарезание резьбы, для нее отдельно предназначено масло EFELE CF-635. Это назначение не следует автоматически переносить на глубокое сверление: СОЖ для отверстия подбирают с учетом требуемого смазывания, выноса стружки и способа подачи.
Как оценить эмульсию и масло
Раствор эмульсии для обработки жаропрочных сплавов выбирают прежде всего с учетом тепловыделения и производительности операции. При высокой скорости и значительном съеме металла рассматривают водосмешиваемые жидкости. Для низкоскоростного сверления и сложных операций важнее смазывающие свойства; в таких случаях рассматривают масла или обогащенные смазывающими компонентами составы. Сравнивать варианты следует при одинаковых условиях подачи и обработки.
Вязкость и давление СОЖ при глубоком сверлении
Вязкость влияет на то, как жидкость проходит к зоне резания и вымывает стружку.
Высокая вязкость сама по себе не гарантирует меньшего налипания: в глубоком отверстии она может мешать промывке. Более легкая жидкость может улучшать вынос стружки из маленького отверстия, если ее смазывающей способности достаточно для выбранного режима. Поэтому вязкость подбирают под геометрию отверстия и задачу операции, а не по принципу «чем выше, тем лучше».
Для глубокого сверления важны также давление и направление подачи. В одном из руководств приведены ориентиры около 800 psi для отверстий диаметром 3/16 дюйма и около 200 psi для отверстий диаметром 2 дюйма. Это примеры для соответствующих размеров отверстий, а не универсальные настройки для любого станка или материала. Рабочие параметры необходимо соотносить с инструментом, оборудованием и технологией.
| Диаметр отверстия из руководства | Ориентир давления СОЖ |
|---|---|
| 3/16 дюйма | около 800 psi |
| 2 дюйма | около 200 psi |
Эти значения показывают, почему нельзя подбирать режим подачи только по общему правилу «чем выше давление, тем лучше». Для небольших и крупных отверстий приведены разные ориентиры. Перед переносом параметров на производственный процесс инженер сверяет их с конструкцией инструмента, возможностями оборудования и требованиями к удалению стружки.
При испытании выбранной жидкости полезно оценить, достигает ли она зоны резания, удаляется ли стружка без затруднений и не появляются ли признаки перегрева или налипания. Одновременно учитывают стабильность работы инструмента и качество обработанной поверхности. Если изменение состава не устраняет проблему, причину следует искать также в подаче СОЖ и условиях резания.
СОЖ для титана и никелевых сплавов: разные приоритеты
Для титана охлаждение часто выходит на первый план из-за низкой теплопроводности материала и высоких температур в зоне резания.
На высоких скоростях для обработки применяют водные эмульсии и водорастворимые составы; на низких скоростях рассматривают низковязкие масла с серо- или хлорсодержащими присадками. В обоих случаях жидкость должна попадать непосредственно в зону контакта инструмента и детали.
СОЖ для титана помогает повышать стойкость инструмента, улучшать чистоту поверхности и уменьшать сваривание титана с инструментом. Для никелевых жаропрочных сплавов выбор зависит от характера операции: при высокой производительности и черновой обработке важен отвод тепла, а при сверлении и других сложных операциях возрастает роль смазывающей способности. Поэтому СОЖ для титана нельзя автоматически считать подходящей для никелевого сплава, и наоборот.
Формулировка «СОЖ для жаропрочных сплавов» охватывает материалы с разными особенностями обработки. Даже в одной группе режим и требуемые свойства жидкости зависят от скорости резания, инструмента и глубины отверстия. Для закупщика это означает, что спецификацию стоит запрашивать под конкретную операцию, а не только по общему названию материала.
Вопрос о том, какая СОЖ подходит для обработки жаропрочного сплава ЭИ868, нельзя решить только по марке сплава: для обоснованного выбора нужны параметры операции и требования оборудования. Данных, которые позволяли бы задать специальную рецептуру именно для ЭИ868, здесь нет. Поэтому следует сопоставить технологическую карту, глубину и диаметр отверстия, инструмент и способ подачи с рекомендациями поставщика жидкости.
Справочник по мехобработке жаропрочных никелевых сплавов
Практический справочник по мехобработке жаропрочных никелевых сплавов полезен как отправная точка для выбора между охлаждением и смазыванием. Однако общие рекомендации не заменяют проверки на конкретном станке: для глубокого сверления принципиальны промывка стружки и доставка СОЖ к режущей кромке. При переносе рекомендаций на производство учитывают также последующие операции.
Обработка жаропрочных сталей и сплавов: учитывать весь маршрут
Обработка жаропрочных сталей и сплавов не заканчивается выходом сверла из отверстия.
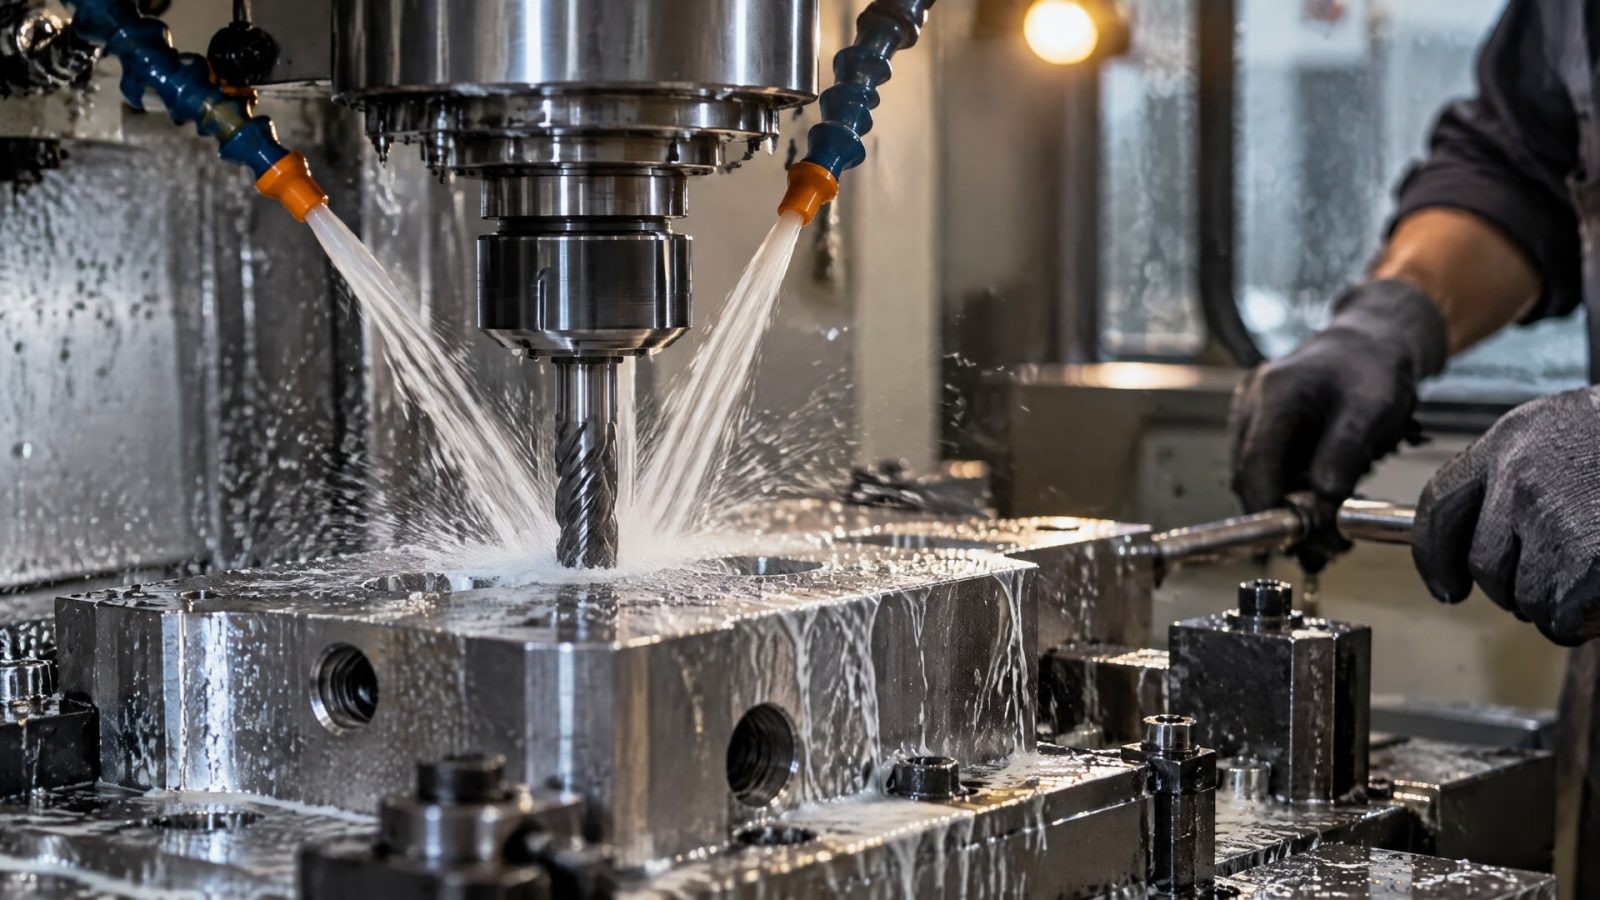
Если после механической обработки предусмотрены сварка или нагрев, остатки СОЖ необходимо удалить. Это требование следует учитывать заранее: способ очистки и последовательность операций согласуют с технологическим маршрутом, а не оставляют на этап после завершения обработки.
Термическая обработка жаропрочных сплавов и механическое сверление решают разные задачи. СОЖ подбирают для процесса резания; она не заменяет требования к последующему нагреву и подготовке детали. Остатки жидкости перед термообработкой или сваркой удаляют, поскольку наличие смазки на детали не должно переноситься в следующий процесс.
При выборе состава проверяют его совместимость с оборудованием, инструментом и способом подачи. Важна не только химическая основа жидкости, но и то, как она циркулирует и поступает в зону резания. Если производство использует одну СОЖ для нескольких операций, отдельно оценивают, не ухудшает ли такой подход промывку при глубоком сверлении и смазывание при низких скоростях.
Что зафиксировать в техническом задании
Марку обрабатываемого материала и конкретную операцию.
Диаметр и глубину отверстия, а также тип инструмента.
Скорость обработки и способ подачи СОЖ.
Требования к охлаждению, смазыванию и удалению стружки.
Наличие последующих операций сварки или термической обработки.
Часто задаваемые вопросы
Какая СОЖ лучше подходит для глубокого сверления жаропрочных сплавов?
Единого варианта для всех сплавов и режимов нет. Для глубокого сверления никелевых материалов важны смазывание и вынос стружки, а при высоком съеме металла и интенсивном нагреве может быть приоритетно охлаждение. Выбор делают с учетом вязкости, глубины отверстия, инструмента и подачи жидкости непосредственно в зону резания.
Можно ли использовать для глубокого сверления обычную эмульсию?
Водосмешиваемая СОЖ может подходить для операций с высоким съемом металла и значительным тепловыделением. Но для глубокого сверления недостаточно оценить только охлаждение: важны смазывающая способность и промывка отверстия. Если жидкость не доходит до зоны резания или не выносит стружку, риск перегрева и налипания сохраняется.
Нужна ли самая вязкая СОЖ, чтобы предотвратить налипание?
Нет. В глубоком отверстии слишком вязкая жидкость может хуже проходить в зону резания и затруднять вымывание стружки. Более легкий состав иногда лучше промывает маленькое глубокое отверстие, но при этом должен обеспечивать достаточное смазывание. Вязкость оценивают вместе с режимом, инструментом и способом подачи.
Как выбрать СОЖ для титана и никелевого жаропрочного сплава?
Для титана часто важен отвод тепла из-за низкой теплопроводности материала. Для никелевого сплава при сложном сверлении может особенно значимым быть смазывание. Поэтому состав выбирают по материалу и операции: учитывают скорость резания, глубину отверстия, инструмент и подачу, а не переносят рекомендацию для одного сплава на другой автоматически.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирайте СОЖ по сочетанию трех задач: смазывание контакта, отвод тепла и вынос стружки. Учитывайте материал, скорость, глубину отверстия, вязкость жидкости и способ подачи. Самая вязкая жидкость не обязательно лучше предотвращает налипание, а одна и та же СОЖ не подходит автоматически для титана и никелевого сплава.
Следующий шаг - зафиксировать параметры операции и способ подачи в техническом задании, затем согласовать подходящий тип жидкости с технологом и проверить его в рабочем цикле. Если после сверления предусмотрены сварка или термическая обработка, включите удаление остатков СОЖ в маршрут обработки детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей дверей авто защитит резину от растрескивания, высыхания и скрипа. Узнайте, как выбрать и использовать средство.
Узнайте, как выбрать смазку для направляющих гаражных ворот и что делать, если ворота заедают зимой.
Смазка подшипников конвейера на пищевом производстве требует особого подхода. Узнайте, как выбрать подходящий состав и правильно его нанести.