
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - это анаэробный клей, который обеспечивает надежную неподвижную посадку цилиндрических деталей без сквозных отверстий под крепеж. Его выбор определяют два ключевых параметра: реальный монтажный зазор между валом и втулкой, а также максимальная рабочая температура узла. Неправильный подбор приводит к ненадежной фиксации или, наоборот, к неразборному соединению, когда разборность все же требуется. Статья разбирает, как определить эти параметры на практике, какой зазор выдерживает каждый класс фиксатора, какие температурные диапазоны существуют и как избежать типичных ошибок закупки.
Материал адресован техническим специалистам, инженерам и снабженцам, которые сталкиваются с выбором анаэробного клея для посадки подшипников, валов, втулок и прочих сборок. Вы узнаете, как перейти от паспортного значения к реальным условиям вашего производства и почему нельзя просто взять "универсальный" фиксатор.
Что такое зазор и почему это главный критерий выбора
Зазор - это разница между внутренним диаметром втулки и наружным диаметром вала.
Именно этот зазор определяет, сколько анаэробного клея попадет между поверхностями и насколько быстро он полимеризуется. Когда зазор слишком велик, клей просто не заполняет пространство полностью, и соединение получается слабым. Когда зазор мал, полимеризация идет быстрее, но требуется менее вязкий состав, иначе клей не затечет в щель.
Для гладких цилиндрических соединений с посадкой скольжения наиболее благоприятный рабочий зазор составляет 0,025–0,075 мм. Это "золотой стандарт" - для таких зазоров разработаны стандартные вал-втулочные фиксаторы, которые полимеризуются в течение нескольких часов и обеспечивают предсказуемую прочность.
Однако производители допускают и большие зазоры, в зависимости от типа состава:
Стандартные составы: зазор до 0,1–0,15 мм
Более вязкие материалы: зазор до 0,25 мм
Специальные высоковязкие составы (гели): зазор до 0,5 мм
Важно помнить, что указанные производителем максимальные зазоры - это не рекомендация "можно работать на пределе", а просто технический предел. Чем ближе вы к этому пределу, тем выше вероятность, что соединение получится нестабильным. На практике закупщики и инженеры используют зазоры в нижней половине диапазона для большей надежности.
Как определить реальный зазор на монтаже
Многие инженеры ошибаются, когда вместо фактического зазора берут номинальный диаметр вала и втулки.
На самом деле нужно учитывать допуски, износ, деформацию при посадке и даже температуру деталей в момент сборки.
Измерить зазор можно несколькими способами:
Микрометром: вал и втулка снимаются, измеряются их диаметры в нескольких местах, вычисляется разница.
Щупом или пластилином: при примерке вала в втулку (без клея) между ними пропихивают щуп известной толщины или вытянутую нить пластилина, затем измеряют ее толщину.
По чертежам и допускам: если вал и втулка новые, зазор рассчитывают по разнице номиналов и допускам посадки; для восстановления изношенных деталей могут потребоваться новые втулки или шпиндельные вкладыши.
После определения зазора нужно выбрать соответствующий класс фиксатора. Если зазор меньше 0,075 мм - подойдет стандартный состав. Если от 0,075 до 0,25 мм - берут более вязкий. Если больше 0,25 мм или требуется еще и герметизация - выбирают высоковязкий состав.
Температурные диапазоны и запас прочности
Типовой температурный диапазон стандартных вал-втулочных фиксаторов - от -55 °C до +150 °C.
Это означает, что при температурах ниже -55 °C клей может потерять эластичность, а выше +150 °C - начнет деградировать и терять прочность фиксации.
Однако рабочая температура узла часто не совпадает с верхним пределом паспорта фиксатора. Практическое правило: закладывайте запас 20–30 °C выше максимальной температуры, которой узел действительно подвергается. Например, если подшипник в работе нагревается до 130 °C, выбирайте фиксатор с верхним пределом не менее +160 °C.
Почему запас нужен? При повышении температуры вязкость клея снижается, усадка материала может привести к ослаблению посадки, а кроме того, в условиях цеха часто случаются кратковременные скачки температуры (горячий старт, трение при регулировке). Запас в 20–30 °C - это не перестраховка, а признак грамотного инженерного подхода.
Для узлов с повышенным нагревом существуют термостойкие составы:
Стандартные составы: -55…+150 °C
Термостойкие составы: -55…+175 °C или -55…+180 °C
Особо термостойкие составы: -55…+200 °C и выше (до +230 °C)
Если температура узла близка к верхней границе паспорта, никогда не работайте "впритык". Возьмите состав с явным запасом - это гарантирует, что при колебаниях температуры и непредвиденных ситуациях соединение не развалится.
Выбор по классам фиксаторов: от стандартных до специальных
Вал-втулочные фиксаторы разделяют на классы по прочности и назначению.
Каждый класс имеет свой диапазон допустимых зазоров и температур.
Класс 638 (умеренная прочность, быстрого отверждения): - Допустимый зазор: до 0,15 мм - Температурный диапазон: -55…+175 °C - Используется для быстрого монтажа, когда нужна фиксация в течение 10–30 минут - Подходит для посадки подшипников, втулок и валов при стандартных зазорах
Класс 640 (средняя прочность, медленного отверждения): - Допустимый зазор: до 0,1 мм - Температурный диапазон: -55…+175 °C - Используется, когда нужна длительная жизнеспособность клея (возможность корректировок при сборке) - Обеспечивает высокую надежность при малых зазорах
Класс 641 (высокая прочность, разборное соединение): - Допустимый зазор: до 0,1 мм - Температурный диапазон: -50…+150 °C - Предназначен для разборных соединений с повышенной нагрузкой - Демонтаж возможен механически (с приложением усилия, без применения растворителей)
Класс 660 (высокая прочность, высоковязкий гель, увеличенные зазоры): - Допустимый зазор: до 0,5 мм - Температурный диапазон: -55…+150 °C - Набирает фиксацию быстрее, чем стандартные составы - Используется при восстановлении изношенных посадок, герметизации и больших зазорах
Выбор конкретного класса зависит от комбинации зазора, температуры, требуемой скорости отверждения и разборности. Не следует выбирать "самый прочный" фиксатор в надежде, что он сработает везде - каждый класс оптимален для своего набора условий.
Анаэробный фиксатор для посадок с повышенной температурой
Когда рабочая температура узла превышает 100 °C, особенно важно выбрать состав с явным запасом по термостойкости.
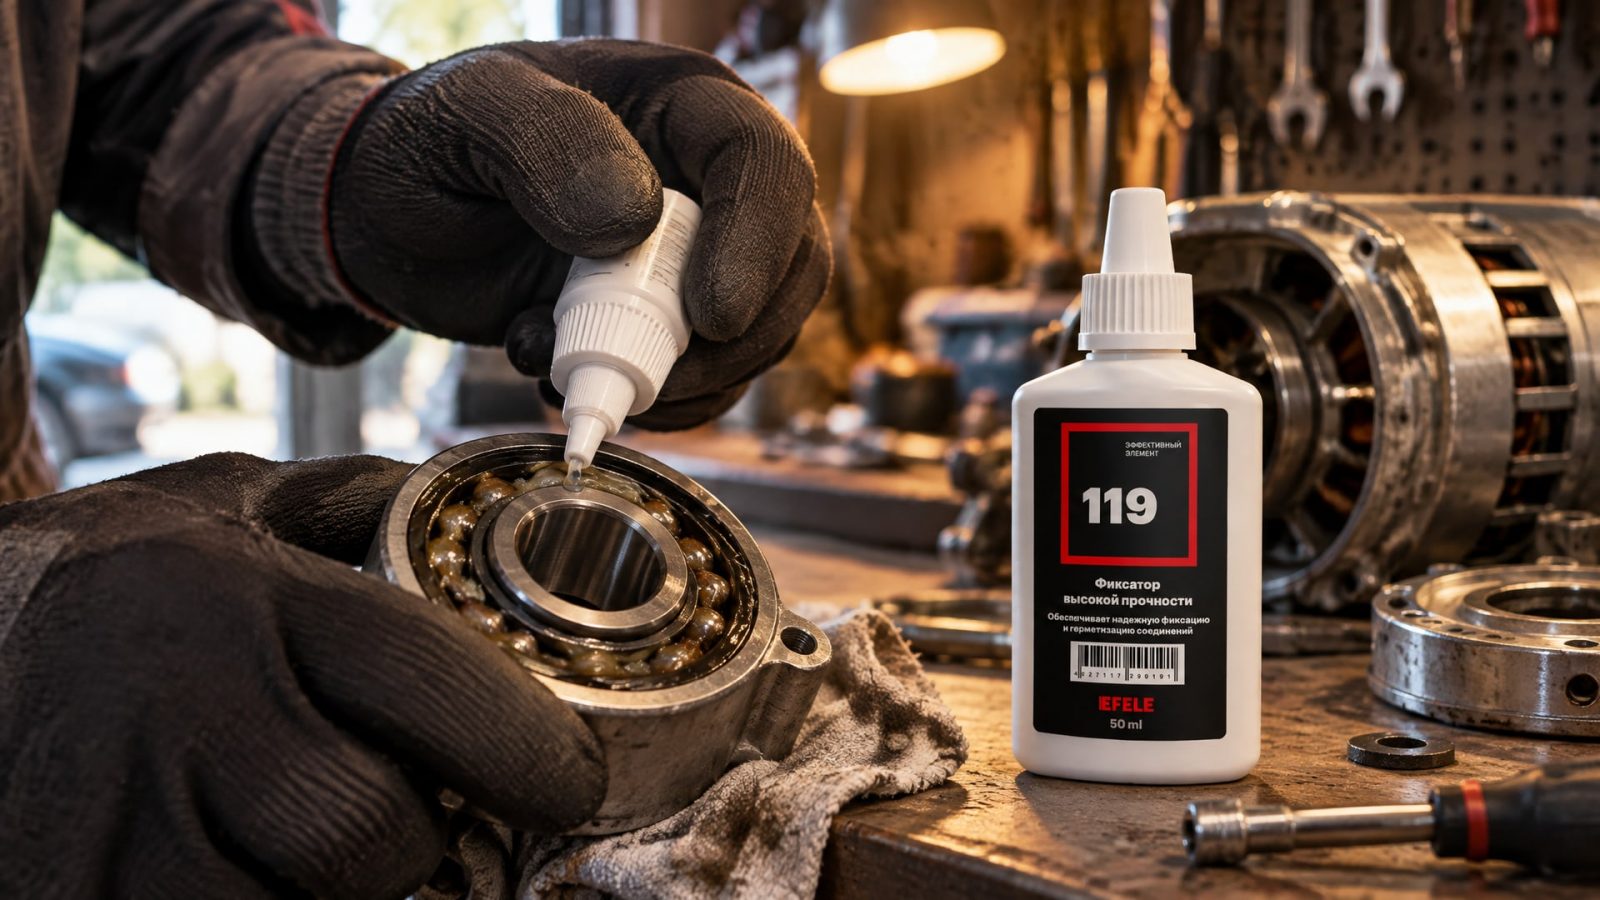
Практический опыт показывает, что если вы выбираете фиксатор для такого узла, нужно ориентироваться на диапазон -55…+175 °C или -55…+180 °C, а не довольствоваться стандартным пределом в +150 °C.
Для посадки подшипников и втулок в горячих узлах (машины с интенсивным трением, прессы, сушилки) применяют специальные термостойкие составы. Они сохраняют прочность и эластичность в условиях постоянного нагрева и устойчивы к тепловым циклам (повторяющимся нагревам и охлаждениям).
Особенность термостойких составов - немного более долгое время отверждения и повышенная вязкость. Это компенсируется повышенной надежностью: вы получаете соединение, которое не "ползет" и не теряет прочность при нагреве. Для узлов с рабочей температурой выше 100 °C рекомендуется запас в 30–50 °C - то есть если узел нагревается до 130 °C, берите фиксатор с верхним пределом не менее +175 °C.
В случае высоких температур до +280 °C и зазоров до 0,3 мм оптимальным выбором будет особо термостойкий анаэробный клей EFELE 119, обеспечивающий надежную фиксацию в экстремальных условиях.
Разборные и неразборные соединения: миф о "разборном фиксаторе"
Частая ошибка: думать, что разборность соединения зависит исключительно от класса прочности фиксатора.
На самом деле это не так.
Разборность определяется несколькими факторами одновременно:
Назначение состава - есть специальные "разборные" составы (класс 641), которые рассчитаны на то, что соединение потом разберут механически с приложением усилия.
Зазор - чем меньше зазор, тем больше усилия требуется для разборки.
Время полимеризации - если вы разбираете соединение до полного отверждения клея, оно разберется легче.
Температура при разборке - холодное соединение разбирается тяжелее, чем нагретое до 60–80 °C.
Если вам нужно разборное соединение, не выбирайте по принципу "самый слабый фиксатор". Вместо этого используйте специальный состав класса 641 с учетом вашего зазора и температуры. Такие фиксаторы специально разработаны для разборных посадок и обеспечивают надежную фиксацию при необходимости механического демонтажа.
Для посадки подшипников и втулок рекомендуют класс 641, если требуется возможность разборки. Демонтаж производят приложением механического усилия (съемник, пресс), без растворителей. При этом соединение остается достаточно прочным для безопасной работы в условиях нагрузок.
Практическая схема выбора: от задачи к фиксатору
Чтобы выбрать правильный вал-втулочный фиксатор, ответьте на четыре вопроса в порядке приоритета:
1. Какой реальный монтажный зазор между валом и втулкой? (измерьте или рассчитайте по допускам) - Если 0,025–0,075 мм → стандартный состав (класс 640, 638, 641) - Если 0,075–0,15 мм → среднерассчетный состав (класс 638) - Если 0,15–0,25 мм → более вязкий состав (класс 660 или специальный высоковязкий) - Если более 0,25 мм → высоковязкий состав (гель, класс 660)
2. Какова максимальная рабочая температура узла? (включите пуски, горячий старт, трение) - Если до 100 °C → стандартный состав с верхним пределом +150 °C - Если 100–150 °C → состав с запасом до +175…+180 °C - Если выше 150 °C → особо термостойкий состав до +200…+230 °C
3. Нужна ли разборность соединения? - Если нет (постоянное соединение) → выбирайте по зазору и температуре - Если да (разборное соединение) → класс 641 с учетом зазора и температуры
4. Какая скорость отверждения требуется? - Если нужна быстрая фиксация (10–30 минут) → класс 638 (быстро отверждаемый) - Если время не критично, нужна возможность корректировок → класс 640 (медленно отверждаемый)
После ответов на эти вопросы вы получите точный класс и тип фиксатора. Таблица ниже помогает ориентироваться при стандартных комбинациях условий.
| Зазор, мм | Макс. температура | Требуется разборка | Рекомендуемый класс | Примечание |
|---|---|---|---|---|
| 0,025–0,075 | до +150 °C | Нет | 640 (медленно отверждаемый) | Стандартная посадка подшипников |
| 0,025–0,075 | до +150 °C | Да | 641 | Разборная посадка |
| 0,025–0,075 | 100–150 °C | Нет | 638 (+175 °C) или 640 (+175 °C) | С запасом по температуре |
| 0,075–0,15 | до +150 °C | Нет | 638 | Быстрое отверждение |
| 0,15–0,25 | до +150 °C | Нет | 660 (высоковязкий) | Восстановление изношенных посадок |
| 0,25–0,5 | до +150 °C | Нет | 660 (гель) | Большой зазор, герметизация |
| Любой | выше +175 °C | Нет | Особо термостойкий (+200 °C и выше) | Узлы с интенсивным нагревом |
Для фиксации вал-втулочных соединений с малыми зазорами и стандартными температурами
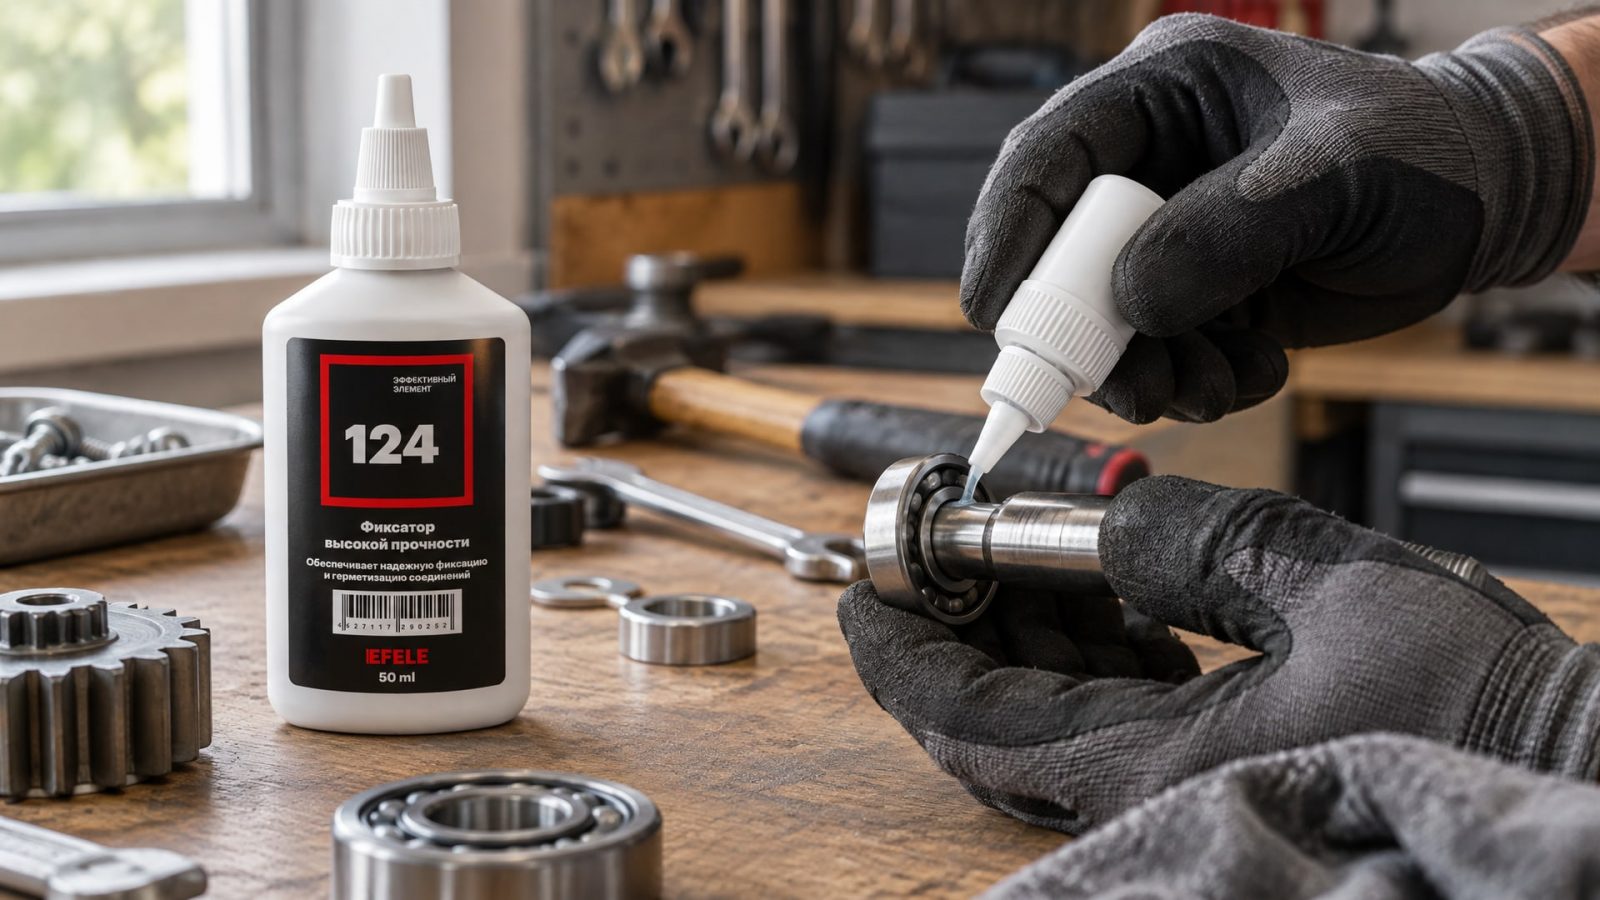
Для фиксации вал-втулочных соединений с зазором до 0,15 мм и рабочими температурами до +150 °C, в том числе при контакте с пищевыми продуктами, на практике применяется EFELE 124 - анаэробный клей, обеспечивающий надежную посадку подшипников и втулок в стандартных условиях.
Часто задаваемые вопросы
Почему нельзя просто взять "универсальный" фиксатор для любого зазора?
Каждый класс анаэробного фиксатора имеет свой максимальный допустимый зазор. Стандартные составы рассчитаны на малые зазоры и содержат оптимальное количество загустителя для полимеризации в узкой щели. Если вы превышаете паспортный зазор, клей не заполняет пространство полностью, соединение становится нестабильным и может разрушиться при нагрузке. Для больших зазоров нужны специально разработанные высоковязкие составы, которые замедляют полимеризацию и обеспечивают лучшее заполнение.
Какой запас по температуре нужен к максимальному значению в паспорте?
Эксперты рекомендуют запас 20–30 °C выше реальной максимальной температуры узла. Например, если подшипник в работе достигает 130 °C, выбирайте фиксатор с верхним пределом не менее +160 °C. Запас необходим на случай температурных пиков, горячего старта и старения материала. Работа "впритык" к паспортному пределу, например выбор состава с +150 °C для узла с постоянной температурой +150 °C - это риск потери фиксации при малейшем скачке.
Что делать, если вал-втулочный фиксатор держит большие зазоры, а нам нужен маленький?
Если ваш зазор намного меньше допустимого максимума (например, 0,03 мм вместо 0,1 мм), никаких проблем нет. Используйте стандартный состав для малых зазоров - он полимеризуется быстрее, создаст более тонкую пленку и даст хорошую прочность. Не нужно выбирать высоковязкий состав "с запасом" только потому, что он держит больше. Это приведет к чрезмерному времени отверждения и затруднит сборку.
Чем отличается разборный вал-втулочный фиксатор от неразборного?
Разборные фиксаторы (класс 641) рассчитаны на то, что соединение потом разберут механически с приложением усилия, без применения растворителей. Они немного менее прочны, чем составы для неразборных соединений, и дают возможность разборки после полного отверждения. Неразборные составы создают более жесткую связь между деталями. Выбор зависит от того, нужно ли вам разбирать соединение при будущем ремонте или обслуживании.
Можно ли использовать один и тот же фиксатор для посадки подшипников и для закрепления штифтов?
Нет, это разные назначения. Вал-втулочный фиксатор используется только для цилиндрических гладких посадок (вал в втулку, подшипник на вал). Для фиксации штифтов, винтов и резьбовых соединений используют другие классы анаэробных клеев с иными допусками и механизмами полимеризации. Использование "неправильного" клея приведет к ненадежной фиксации и потенциальному отказу соединения.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре - это не произвольная задача, а последовательное применение четырех критериев: реальный монтажный зазор, максимальная рабочая температура с запасом, необходимость разборности и требуемая скорость отверждения. Стандартный состав с верхним пределом +150 °C подходит для малых зазоров и узлов, работающих при комнатной температуре. Для узлов с нагревом более 100 °C нужен запас в 20–30 °C выше реальной максимальной температуры. Высоковязкие составы не являются "универсальным решением" - они необходимы только при зазорах больше 0,15–0,25 мм или при восстановлении изношенных посадок.
Следующий шаг: измерьте или рассчитайте точный зазор вашего соединения, определите максимальную температуру эксплуатации с учетом пиков и горячих стартов, и выберите класс фиксатора по таблице выше. Если сомневаетесь, проконсультируйтесь с техническим специалистом производителя - правильный выбор уменьшает риск преждевременного разрушения посадки и гарантирует предсказуемый результат на протяжении всего срока эксплуатации оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему биостойкость СОЖ критична для оборудования, и как эффективно бороться с неприятным запахом.
Узнайте, как смазки H1 влияют на прохождение аудита HACCP и что нужно для успешной проверки.
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии и срок службы вашего инструмента.