
Контроль концентрации СОЖ в станке: методы проверки и поддержания без рефрактометра
Стабильная концентрация смазочно-охлаждающей жидкости - основа надежной работы металлообрабатывающего оборудования. Но когда под рукой нет рефрактометра, многие закупщики и инженеры теряются: кажется, что контролировать нечем, и концентрация "сама как-нибудь устаканится". На деле без целевого контроля система быстро уходит из нормы, падает ресурс инструмента, растут риски коррозии и биопоражения жидкости. Эта статья объясняет, почему простая визуальная оценка ненадежна, как устроен процесс разбавления СОЖ и какие рабочие процедуры помогают держать концентрацию в допуске даже без приборов.
Читателям пригодится информация о типичных диапазонах концентраций, причинах дрейфа системы и порядке корректировки смеси. Мы разбираем реальные производственные сценарии: что делать, если испарилась вода, как правильно долить, почему нельзя просто "подлить воды" и вернуться к работе.
Почему концентрация СОЖ не держится сама
Водосмешиваемые смазочно-охлаждающие жидкости работают как готовая смесь концентрата и воды.
Со временем эта смесь неизбежно расходится из целевого диапазона - это не брак, а нормальный процесс, который нужно отслеживать и корректировать.
Основные причины дрейфа концентрации:
Испарение воды - при интенсивной работе станка температура жидкости поднимается, вода испаряется быстрее активного вещества. Результат: концентрация растет, смесь становится "крепче".
Унос жидкости на деталях и инструменте - часть СОЖ остается на обработанных поверхностях, и при этом она нередко испаряется быстрее воды. Баланс нарушается.
Загрязнение системы - стружка, окислы, микроорганизмы и остатки старой жидкости меняют эффективность компонентов; процесс контроля усложняется.
Простая доливка воды - когда оператор долевает только воду без концентрата, концентрация падает. Если это повторяется много раз, система за месяц может скатиться с 10% до 3–4%.
Производители указывают рекомендованный рабочий диапазон не просто так. Для большинства смазочно-охлаждающих жидкостей этот диапазон составляет 5–20%, но конкретные цифры зависят от типа продукта и операции обработки. Значения ниже 4% считаются критически низкими: антикоррозионные и смазывающие свойства резко падают, начинают развиваться бактерии и грибок.
Поддержание концентрации через регулярную корректировку
Без постоянного контроля и коррекции сохранить нужную концентрацию невозможно.
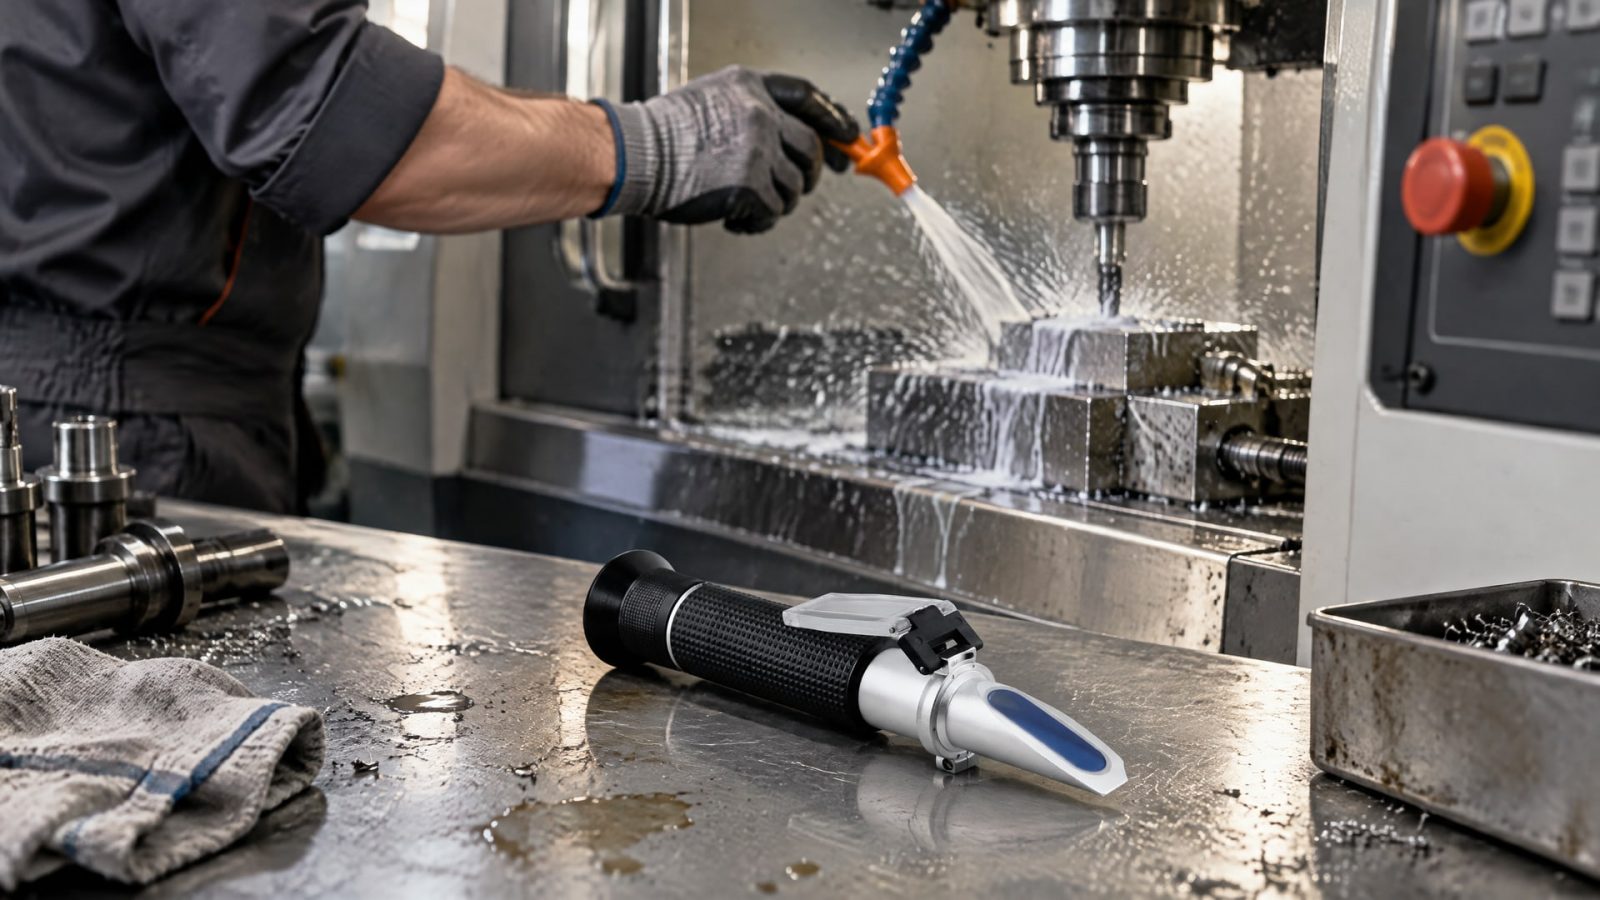
OSHA и отраслевые стандарты прямо указывают: систему смазывания необходимо часто проверять и корректировать чистой водой, концентратом или заранее приготовленной смесью в зависимости от того, как система дрейфует.
Как организовать процесс корректировки
Первый шаг - понять текущее состояние. Даже без рефрактометра инженер должен фиксировать параметры, которые видит:
Уровень жидкости в баке (регулярно, каждую смену или неделю).
Внешний вид: цвет, прозрачность, наличие слоев или осадка.
Поведение жидкости при работе: пенится ли излишне, хорошо ли смазывает, нет ли запаха порчи.
Затем берут пробу жидкости и либо отправляют на анализ в лабораторию (если система критична), либо ведут расчетный контроль. Расчет основан на паспорте жидкости и истории долива.
Практический алгоритм без рефрактометра
Шаг 1. Задайте целевой диапазон. Откройте паспорт производителя и выпишите рекомендованную концентрацию. Если паспорта нет, ориентируйтесь на типовой диапазон 5–15%.
Шаг 2. Ведите журнал доливов. Каждый раз, когда добавляете жидкость, записывайте: - Дату и время. - Объем долитой жидкости (концентрата или воды). - Количество дней эксплуатации с предыдущей корректировки. - Примечания (была ли пена, был ли неприятный запах, как работал инструмент).
Шаг 3. Раз в месяц пересчитывайте концентрацию. Если вы знаете начальный объем системы (например, 50 литров) и всегда доливаете в известной пропорции (например, 1 литр концентрата на 9 литров воды = 10%, то есть готовая смесь), можно следить за балансом через объемы.
Формула: если система имеет объем Vсист литров, за месяц испарилось примерно 5–10% воды (примерный расход в нормальных условиях), то текущая концентрация выше целевой на эту долю. Чтобы вернуть систему в норму, нужно слить часть жидкости (примерно X% от объема) и долить свежую готовую смесь или скорректировать пропорции при следующих доливах.
Шаг 4. Если подозреваете большой дрейф, закажите экспресс-анализ. Многие поставщики СОЖ предлагают быструю проверку концентрации по пробе. Результат покажет, насколько сильно система ушла, и подскажет, нужна ли срочная корректировка или промывка.
Почему визуальный контроль недостаточен
Может показаться логичным определять концентрацию по цвету (более темная жидкость = выше концентрация) или по запаху (резкий запах = много активного вещества).
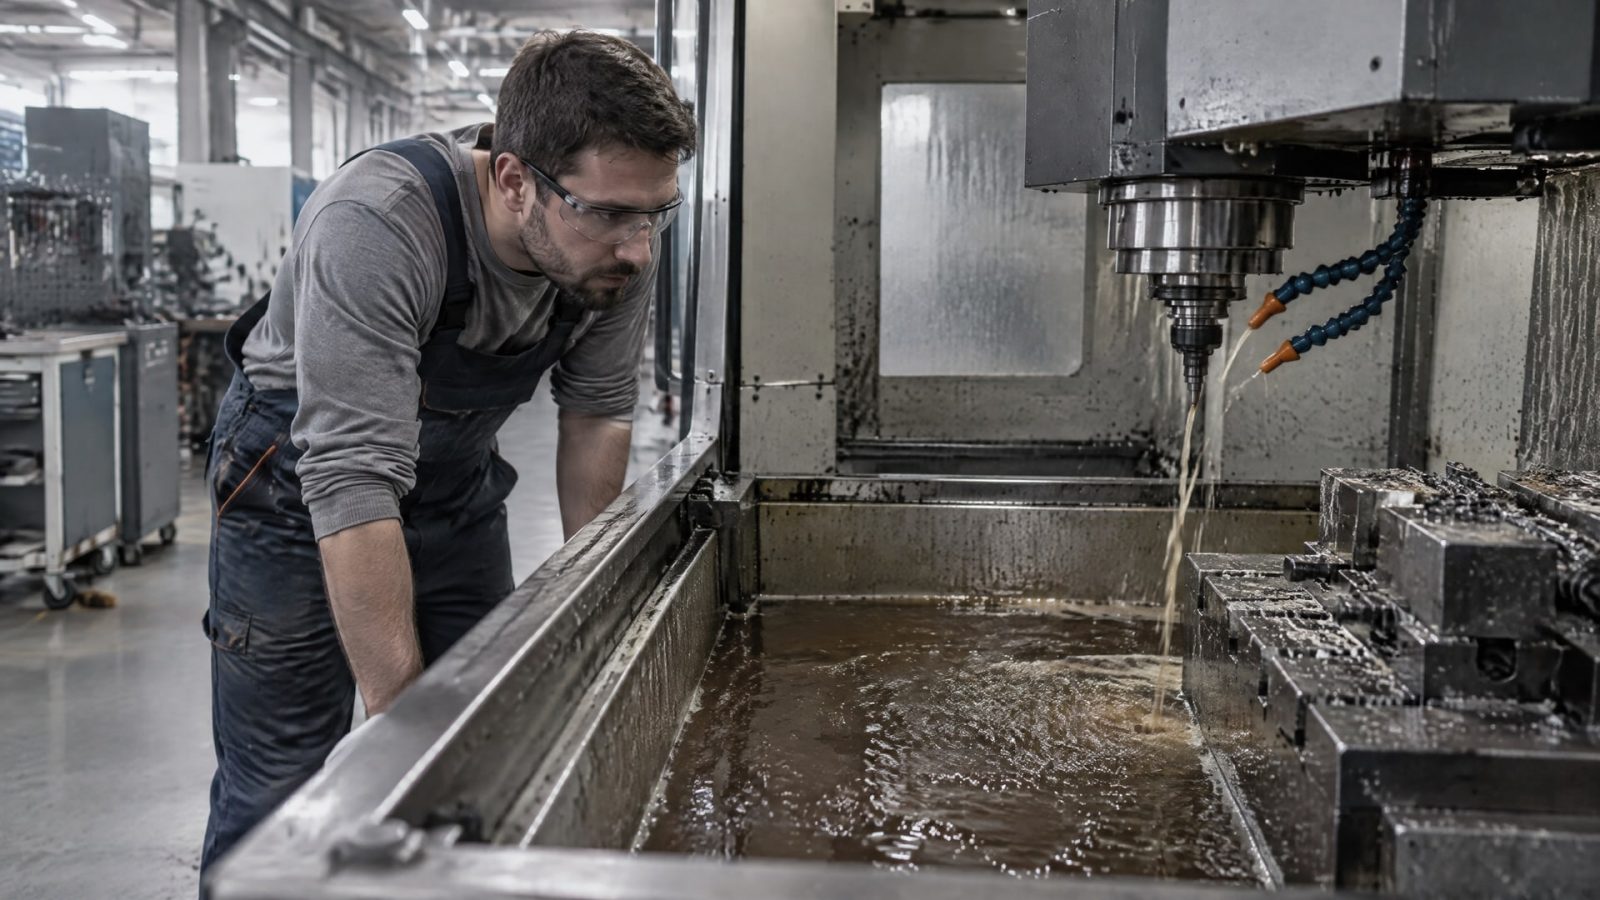
На практике это не работает надежно.
Проблемы визуальных признаков
По цвету: Со временем СОЖ окисляется и темнеет. Жидкость, которая начальось светло-желтой, может стать коричневой просто от возраста и окисления, а вовсе не от повышения концентрации. Загрязнение стружкой, ржавчина и окислы металлов тоже темнят жидкость независимо от концентрации активного вещества.
По запаху: Рабочая СОЖ имеет характерный запах, но со временем запах меняется: могут развиться бактерии (запах гнили), может накопиться углеводород. Интенсивность запаха не коррелирует четко с концентрацией; она зависит от типа ПАВ, условий хранения и состояния системы.
По пене: Пенообразование - признак того, что что-то не так, но причин может быть несколько. Слишком высокая концентрация действительно вызывает пену, но пена появляется и при попадании воды жесткой, при завоздушивании системы, при загрязнении или неправильном режиме подачи жидкости. Только видеть пену недостаточно - нужно понять, почему она появилась.
По тактильным ощущениям: Опытный оператор иногда может почувствовать "тяжесть" жидкости (более вязкая = выше концентрация?), но это очень субъективно и легко ошибиться, особенно если жидкость загрязнена или окислилась.
Отраслевые стандарты и рекомендации OSHA ясны: надежный контроль концентрации требует инструментального измерения или проверенных расчетных методов, а не визуальной оценки. Это необходимо для гарантии качества, безопасности и предсказуемого ресурса оборудования.
Последствия неправильной концентрации
Допускать концентрацию за пределами диапазона рискованно.
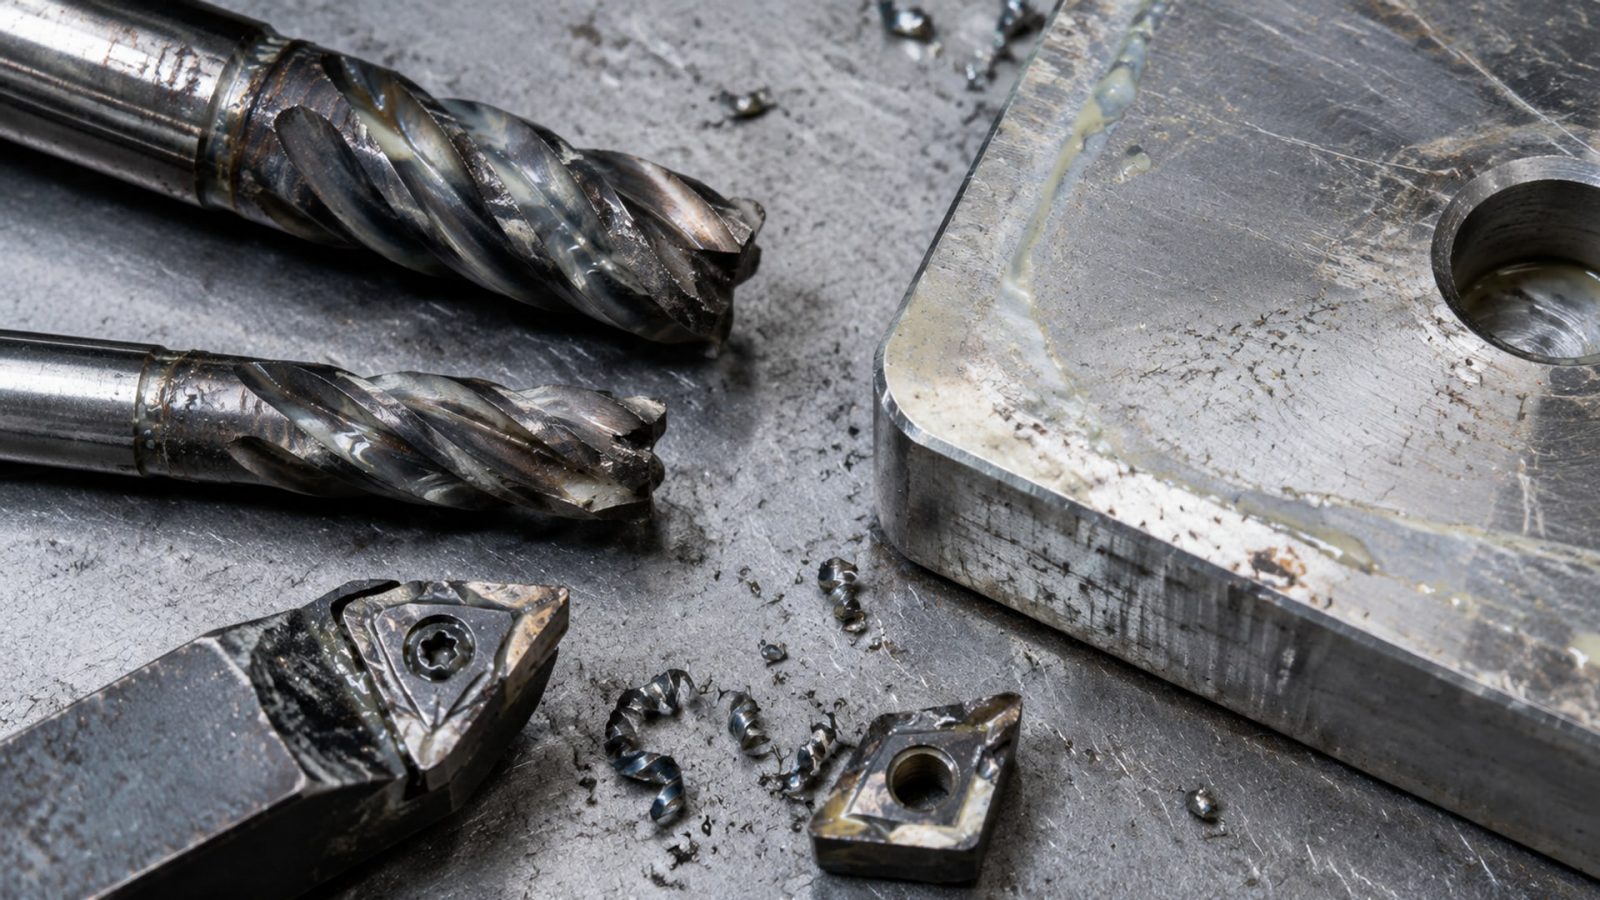
Каждое отклонение ведет к конкретным проблемам, которые потом дорого обходятся.
При заниженной концентрации (ниже 4%)
Падает смазывающая способность. Жидкость становится слишком "жидкой", не может удержать масляную пленку между инструментом и деталью. Результат: ускоренный износ режущего инструмента, перегрев контакта, риск задира на детали.
Ухудшается коррозионная защита. Недостаточно активного вещества для защиты металла от окисления. На поверхности деталей и внутри системы начинает образовываться ржавчина.
Биопоражение системы. При низкой концентрации биоциды становятся менее эффективны; начинают размножаться бактерии и грибок. Система начинает пахнуть гнилью, падает стойкость жидкости, возможны закупорки фильтров и наслоения в каналах.
При завышенной концентрации (выше верхней границы диапазона)
Пенообразование. Слишком много ПАВ (поверхностно-активных веществ) нарушает баланс; жидкость начинает интенсивно пениться при подаче, особенно если режим подачи быстрый.
Дерматит и кожные проблемы у операторов. Высокая концентрация может раздражать кожу, вызывая контактный дерматит и аллергические реакции.
Отложения и загрязнение. Избыток активного вещества осаждается в системе, забивает трубопроводы, образует твердые остатки на поверхностях. Требуется внеплановая промывка и очистка.
Снижение охлаждающей способности. Концентрированная смесь хуже отводит тепло; температура жидкости растет, что ускоряет старение и окисление.
Отраслевые данные показывают: при отклонении концентрации от оптимума ресурс инструмента падает на 15–30%, объем брака растет, система чаще требует профилактики.
Правильный порядок приготовления и долива смеси
Ключ к стабильности - никогда не доливать концентрат и воду "по отдельности" и не смешивать их прямо в станке.
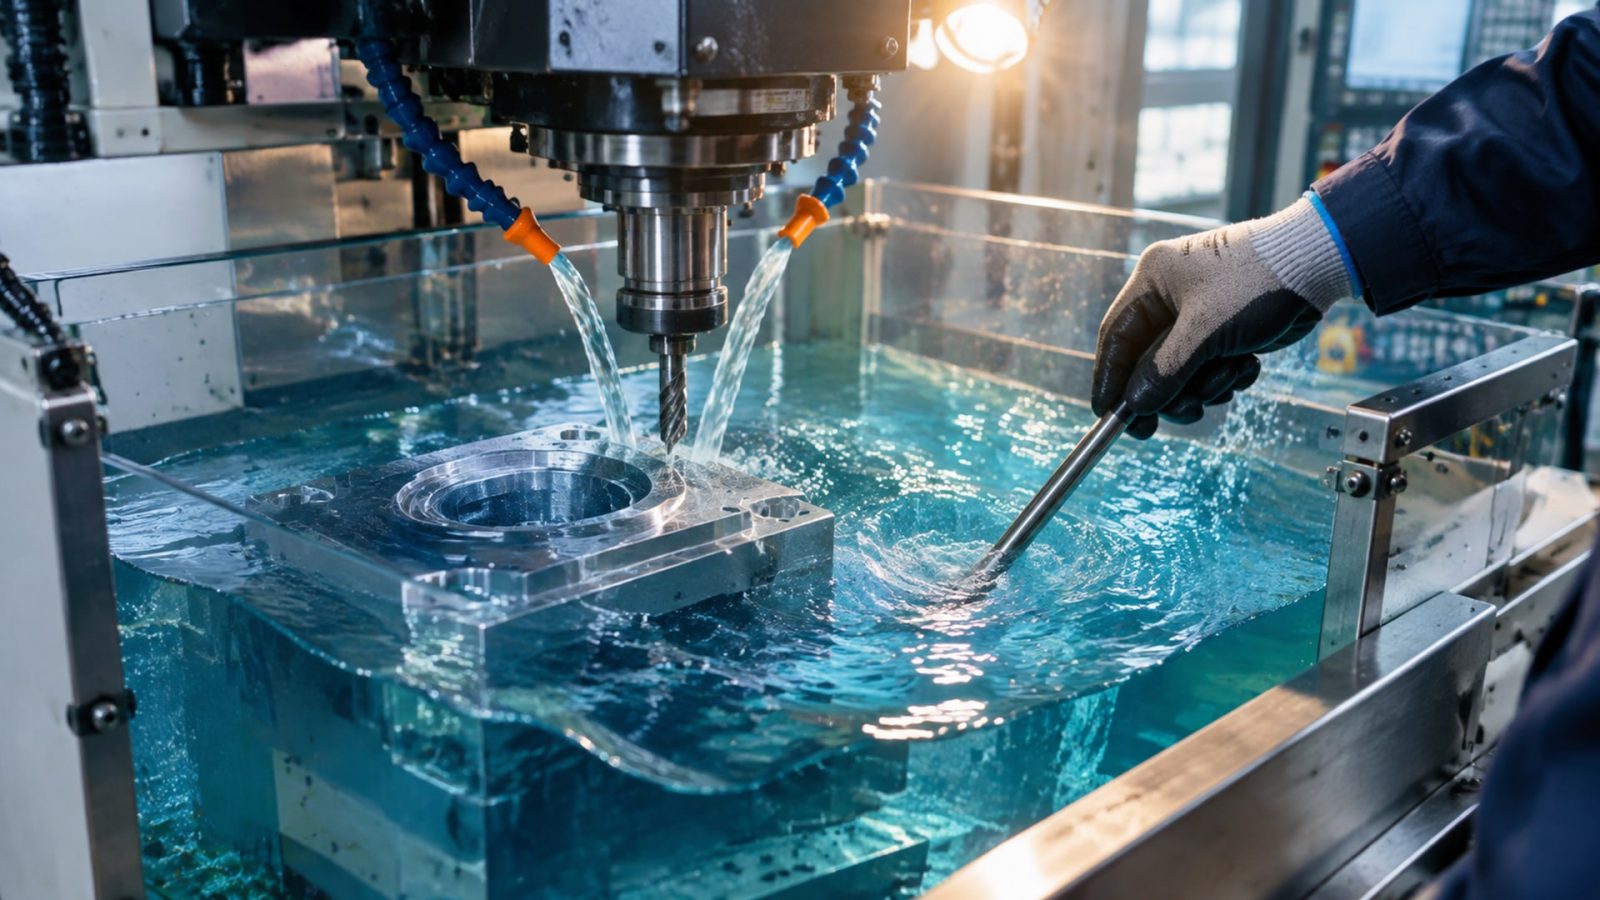
Правильная процедура требует предварительного приготовления рабочей смеси.
Как готовить смесь
1. Определите нужное соотношение. Если производитель рекомендует 10% концентрацию, это значит 1 часть концентрата на 9 частей воды (или 1 литр концентрата на 9 литров воды).
2. Используйте чистую воду. Вода должна быть дистиллированной или хотя бы без видимых примесей. Жесткая вода содержит соли, которые нарушают баланс присадок и могут вызвать нежелательные реакции.
3. Смешивайте в отдельной емкости. Никогда не вливайте концентрат прямо в систему станка без предварительного размешивания. Сначала подготовьте нужный объем рабочей смеси в канистре или ведре, дайте ей отстояться 15–20 минут (чтобы растворились все компоненты), а затем долейте в бак.
4. Долейте в бак медленно. При долеве в работающую систему жидкость должна поступать медленно и равномерно, чтобы не создавать резкий перепад в трубопроводах и не нарушать режим фильтрации.
Когда менять стратегию долива
Если система работает правильно и контролируется, обычно достаточно раз в месяц проверить уровень и при необходимости долить готовую смесь (если уровень упал) или немного водички (если система выиграла из-за испарения).
Если вы заметили, что система регулярно требует экстренных коррекций - часто вспенивается, пахнет, имеет необычный цвет - значит, что-то не так. Возможно, система грязная, и нужна промывка. Или концентрат несовместим с остатками старой жидкости. В таком случае лучше слить все, промыть систему, и заново наполнить чистой готовой смесью.
Как отслеживать концентрацию без приборов: практические методики
Полностью исключить прибор из контроля сложно, но существуют вспомогательные методики, которые помогают быть уверенным в том, что система не уходит далеко от нормы.
Метод 1. Расчет по объемам долива
Если вы точно знаете начальный объем системы (например, после заполнения вы залили ровно 60 литров смеси 10%-й концентрации), то можно вести журнал и пересчитывать. Испарение воды в нормальных условиях (без экстремальных температур) составляет примерно 0,3–0,5 литра в неделю на типовой станок. Зная это, вы примерно предсказываете, как должна измениться концентрация за месяц.
Если за месяц испарилось 2 литра воды из 60-литровой системы, и вы изначально имели 10%, то теперь у вас приблизительно 10,3–10,5%. Это в пределах нормы. Но если система работала на высоких оборотах и температуры были выше обычных, испарения может быть 4–5 литров - тогда концентрация уйдет на 10,7–11%. Это признак того, что пора разбавить водой.
Формула для приблизительного расчета: если текущий объем системы V, начальная концентрация C, испарилось воды на Vиспаренного, то новая концентрация примерно C' = C × V / (V - Vиспаренного).
Метод 2. Регулярная визуальная инспекция в дневнике
Создайте простую форму (бумажный журнал или электронную таблицу), где фиксируете каждую неделю:
Дата проверки.
Уровень жидкости (на одной трубке - нормальный, на другой - ниже нормы).
Цвет (светлый, нормальный, темноватый, темный).
Прозрачность (прозрачная, легкая мутность, молочная, непрозрачная).
Пена при включении станка (нет, слабая, значительная).
Запах (отсутствует, характерный, кислый, гнилостный).
Что долили (объем концентрата, объем воды, время).
Примечания (качество ведения операции, необычные события).
Эта таблица помогает увидеть тренд. Если неделя за неделей уровень падает быстрее, чем обычно, значит, испарение выросло - пора проверить охлаждение и подумать о разбавлении. Если пена появляется чаще - признак того, что концентрация растет или система загрязняется.
Метод 3. Периодический анализ в аккредитованной лаборатории
Раз в квартал (или раз в полугодие, в зависимости от критичности системы) отправьте пробу жидкости на анализ. Лаборатория определит точную концентрацию, кислотное число (параметр окисления), наличие воды, механических примесей и даже признаки микробиологического поражения.
Такой анализ дороже, чем рефрактометр, но если система питает множество станков или работает в тяжелых условиях, это того стоит. Результаты анализа дадут вам точные данные для следующих двух месяцев корректировки.
Когда точные измерения встанут на место, во многих цехах появляется уверенность и можно начать использовать более простые методы в промежутках между анализами.
Что делать, если нет поддержки производителя
К сожалению, на вторичном рынке смазочных материалов иногда встречаются жидкости без полноценного паспорта или с урезанными сведениями.
Что делать, если производитель не указал точный рабочий диапазон?
Вариант 1. Обратитесь к поставщику и запросите техническое описание или TDS (Technical Data Sheet). Если поставщик откажет, это уже сигнал: материал сомнительный.
Вариант 2. Если жидкость полусинтетическая или минеральная (водосмешиваемая), ориентируйтесь на типовой стандартный диапазон 5–15%. Это безопасный интервал для большинства операций фрезеровки и токарной обработки.
Вариант 3. Проведите тестовый запуск: залейте систему смесью 8–10% концентрации, поработайте неделю, отследите, как ведет себя жидкость. Если пены нет, инструмент работает хорошо, коррозии нет - значит, этот диапазон подходит. Зафиксируйте его и придерживайтесь.
Вариант 4. Если система критична и вы не уверены - переходите на смазочную жидкость от проверенного производителя с полной документацией. Это разумнее, чем годами гадать.
Инструментальный контроль: когда рефрактометр все же необходим
Несмотря на методики расчета и наблюдения, в ряде случаев инструментальный контроль неизбежен.
Это особенно важно, если система питает множество станков, если допуск по точности обработки жесткий, или если вы работаете в отрасли, где требуется документирование (авиапром, медтехника, оборонпром).
Портативный рефрактометр для СОЖ (класс Brix 0–20%) позволяет за 30 секунд проверить концентрацию в цехе, не отправляя пробы в лабораторию. Для точного контроля концентрации смазочно-охлаждающей жидкости, когда косвенные методы недостаточны, рекомендуется использовать портативный рефрактометр EFELE Рефрактометр для СОЖ (Brix 0-20%), который обеспечивает быстрое и надежное измерение. Прибор компактен, не требует сложного обслуживания, и результат видно сразу на шкале.
Однако рефрактометр - не универсальная панацея. Его нужно время от времени калибровать (ASTM требует проверки на дистиллированной воде и на 50/50 смеси), нужно убедиться, что показатели преломления конкретной жидкости известны и задокументированы производителем. Рефрактометр работает хорошо для морозостойких антифризов (именно для них стандарт ASTM D3321 его и описывает), но для некоторых металлообрабатывающих жидкостей стандартная шкала может быть неточной из-за особенностей состава.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ на глаз, по цвету и запаху?
Визуальные признаки дают только поверхностное представление. Цвет меняется из-за окисления, загрязнения и старения, а не только из-за концентрации активного вещества. Запах также зависит от типа ПАВ, микробиологического состояния и накопления окислов. Надежный контроль требует расчета, анализа пробы или использования рефрактометра. Визуальные методы можно использовать как вспомогательные (заметить явные проблемы), но не как основной способ.
Если система вспенилась, это всегда значит, что концентрация слишком высокая?
Нет. Пена может быть признаком завышенной концентрации, но она также появляется при завоздушивании системы, использовании жесткой воды, загрязнении или неправильном режиме подачи. Чтобы понять причину, нужно проверить концентрацию и состояние жидкости. Если концентрация в норме, но пена не проходит, ищите причины в системе подачи или качестве воды.
Что происходит, если долить в систему только воду, без концентрата?
Концентрация упадет. Это безопасно в короткий срок (система не потеряет свойства мгновенно), но если долить одну воду несколько раз подряд, через месяц система может скатиться с 10% до 4–5%. На этом уровне антикоррозионные и смазывающие свойства критически ухудшаются, начинает развиваться микробиология. Поэтому доливайте воду только если уровень чуть ниже, а если нужна значительная коррекция, приготовьте рабочую смесь и долейте ее.
Как часто проверять концентрацию?
При нормальной работе станка - раз в неделю визуально и каждый месяц инструментально (если есть рефрактометр). Если система работает в экстремальных условиях (высокие температуры, пыль, интенсивные режимы), проверяйте чаще. Если система критична, проводите анализ пробы раз в квартал.
Если нет рефрактометра и нет возможности отправить пробу в лабораторию, как минимум контролировать систему?
Ведите журнал доливов, фиксируйте уровень жидкости, отслеживайте внешние признаки (цвет, пена, запах). Раз в месяц пересчитывайте примерную концентрацию по объемам. Это не даст полной уверенности, но поможет избежать критических отклонений. Если есть возможность, закажите анализ пробы хотя бы раз в полугодие.
Заключение
Стабильная концентрация СОЖ - это не само собой разумеющееся явление, а результат регулярного контроля и коррекции. Без рефрактометра эта работа становится сложнее, но не невозможна: расчет по объемам долива, журнал наблюдений и периодический анализ пробы создают достаточное представление о состоянии системы.
Главное правило: никогда не надейтесь только на визуальные признаки и не доливайте воду "наугад". Узнайте из паспорта целевой диапазон концентрации, ведите документацию, готовьте смесь по правильной пропорции и раз в месяц проверяйте, насколько система отошла от нормы. Если регулярно видите явные проблемы (пена, запах, неудовлетворительный ресурс инструмента), не откладывайте анализ пробы - это поможет понять, что именно идет не так. Таким образом вы гарантируете надежную работу оборудования и предсказуемый ресурс смазочной жидкости на месяцы вперед.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Токопроводящая смазка и диэлектрические составы: защита электрических контактов от окисления и влаги.
Узнайте, как правильно выбрать и нанести смазку для петель автомобиля, чтобы устранить скрип и продлить срок службы шарниров.
Узнайте, как замена прокладки фланца с помощью анаэробного формирователя прокладок экономит время и средства на промышленном оборудовании.