
Замена прокладки фланца анаэробным формирователем прокладок
Замена прокладки фланца нередко требует полной разборки узла и доступа к деталям, что обходится в лишние часы простоя оборудования. Анаэробный формирователь прокладок позволяет решить эту задачу быстрее: состав наносят непосредственно на поверхность фланца, он отверждается в отсутствие воздуха и образует герметичный шов без предварительной установки отдельной прокладки. Такой подход экономит время при ремонте и не требует складского запаса прокладок под каждый узел.
Статья адресована техническим специалистам и инженерам, которые сталкиваются с ремонтом фланцевых соединений на промышленном оборудовании, насосах, теплообменниках и системах трубопроводов. Вы узнаете, когда анаэробный герметик действительно заменяет прокладку, как правильно его наносить, какие ошибки приводят к утечкам, и чем отличается такой подход от обычного способа герметизации.
Когда анаэробный формирователь действительно заменяет прокладку
Анаэробный герметик не универсален.
Он подходит для фланцевых соединений, где две жесткие металлические детали плотно прилегают друг к другу, зазор между ними не превышает 0,25 мм, и обе поверхности можно качественно очистить от грязи, масла и остатков старой прокладки.
Типичные случаи применения: трубопроводы с фланцевыми переходами, фланцевые насосы, теплообменники, редукторы и корпусные узлы на производственном оборудовании. Если производитель оборудования не требует штатную прокладку в техдокументации, и фланцы в хорошем состоянии - герметик становится действенной альтернативой.
Применение на водонагревателях требует осторожности. Хотя формирователь справляется с герметизацией, многие модели водонагревателей конструктивно предусмотрены под обычную резиновую или синтетическую прокладку, и замена ее герметиком без согласования со спецификацией может привести к нарушению герметичности при остывании или гидроударе. Для фланцевого соединения выхлопной трубы, напротив, анаэробный состав справляется уверенно, так как дефланцевание выполняется редко, а условия работы - температура и давление - находятся в рабочем диапазоне герметика.
Не применяй формирователь, если:
фланцы деформированы, имеют видимые зазубрины или раковины;
зазор между деталями больше 0,25 мм;
поверхности мягкие, пластичные или имеют слой краски, которую сложно удалить;
конструкция узла по рисунку или в спецификации требует обязательную прокладку.
Подготовка поверхностей перед нанесением
Успех герметизации зависит от чистоты в первую очередь.
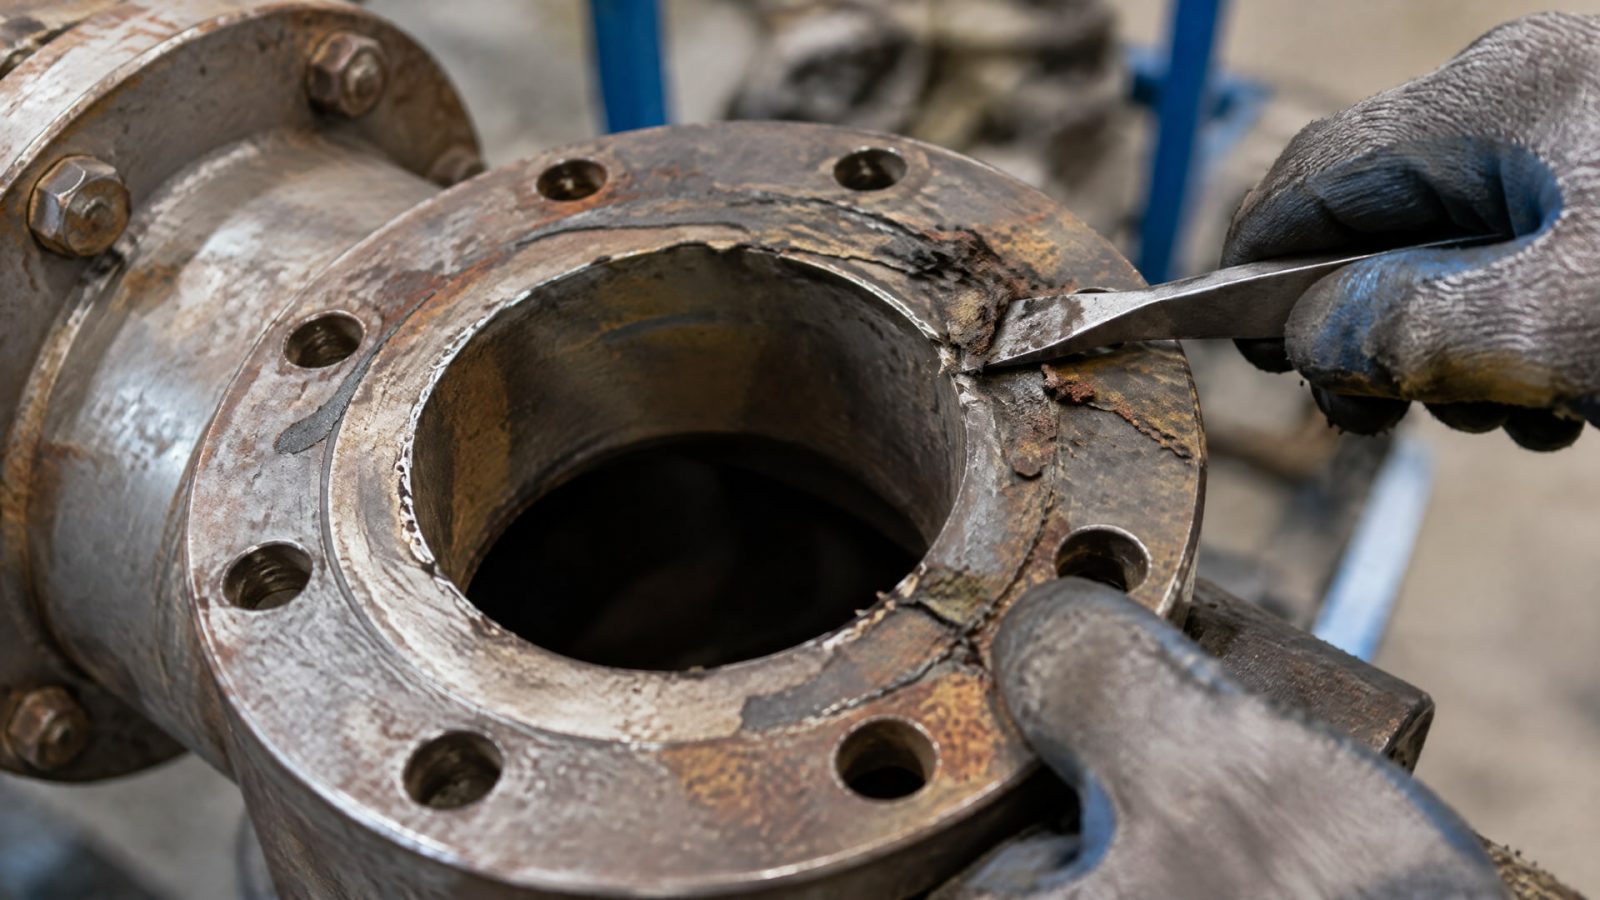
Масло, окись, остатки старой прокладки, краска и грязь препятствуют отверждению анаэробного состава и нарушают адгезию к металлу. В результате герметик не сцепится с поверхностью, и при первой нагрузке соединение начнет подтекать.
Последовательность подготовки:
1. Разберите фланцевое соединение и удалите старую прокладку полностью. Если прокладка пристала, используйте пластиковый скребок или щетку с жесткой щетиной; металлический инструмент может оставить царапины и микронеровности, которые нарушат герметичность.
2. Протрите обе поверхности фланца чистой безворсовой тканью, смоченной в неполярном растворителе - ацетоне, спирте или уайт-спирите. Круговые движения должны смыть все следы масла и окиси. Дайте поверхности просохнуть 5–10 минут.
3. Осмотрите фланцы при боковом освещении. Ровные, матовые поверхности без черного налета окиси и видимых остатков герметика готовы к работе. Если остаются темные пятна окиси, повторите протирку.
4. Если фланцы загрязнены производственной грязью или пылью, предварительно вспеньте их механической щеткой или мягкой проволочной щеткой, затем приступайте к обезжириванию. Не используйте абразивные материалы, которые создадут микропорозность и нарушат прилегание.
Поверхности должны быть сухими перед нанесением герметика. Остатки влаги или растворителя снижают адгезию.
Техника нанесения анаэробного формирователя
Нанесение - это второй критический этап.
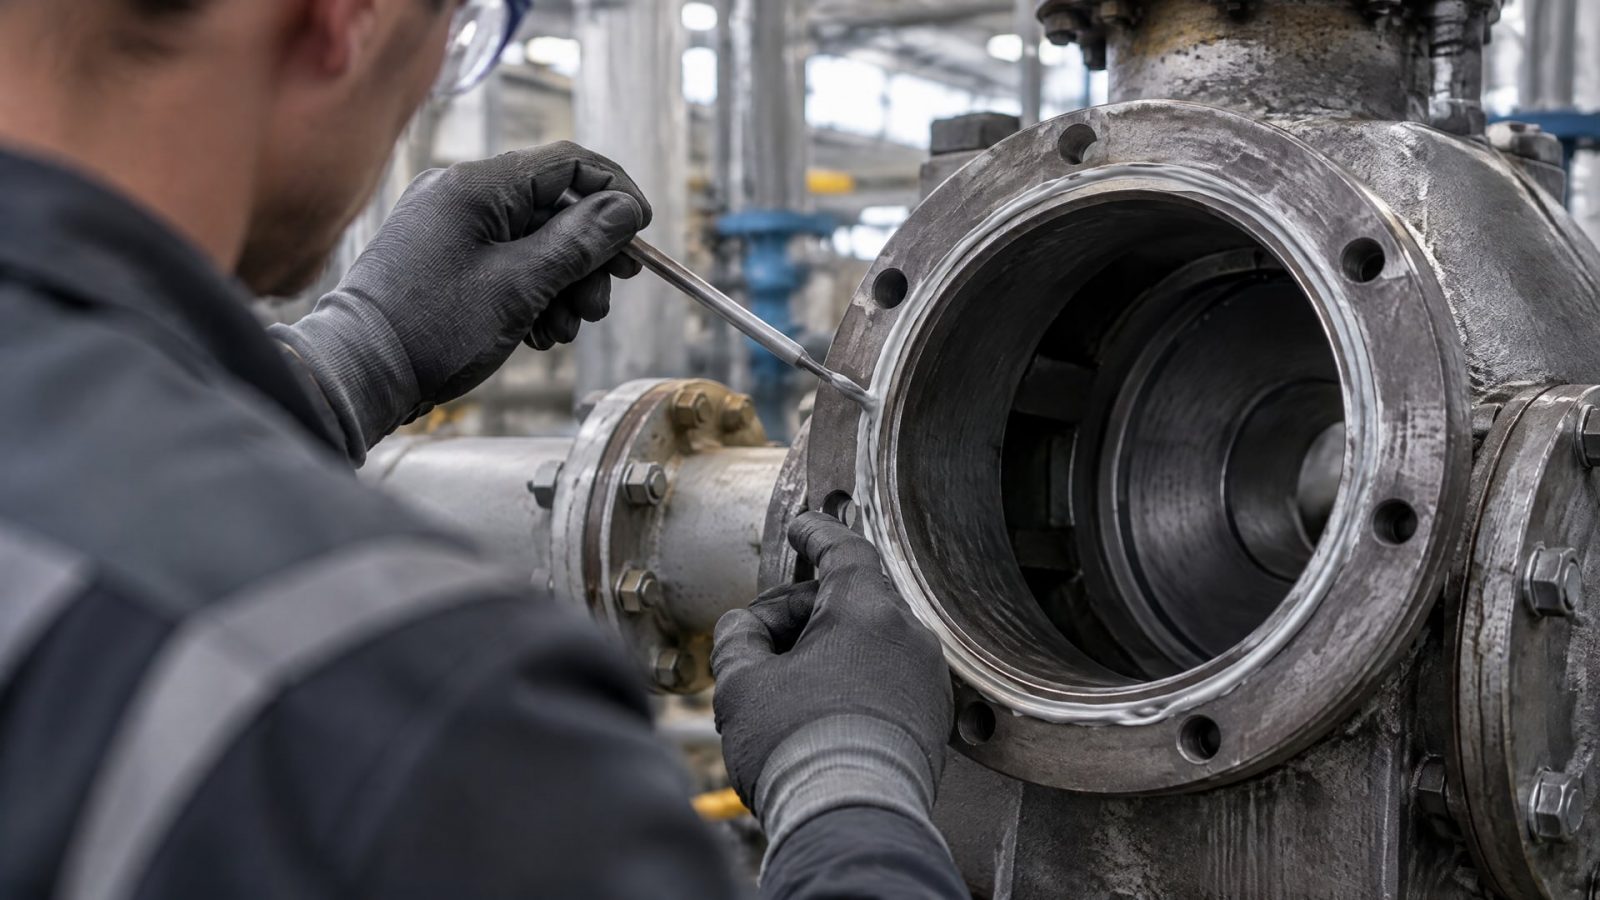
Избыток герметика может выдавиться в канал, недостаток - оставить микротрещины. Правило простое: сплошной, но умеренный валик.
Пошаговый процесс
Шаг 1. Выдавите герметик тонкой ровной полосой вдоль одной из сопрягаемых поверхностей фланца. Диаметр валика -2–3 мм. Если нужно герметизировать весь периметр (например, на круглом фланце), начните с внешнего радиуса и ведите валик непрерывно, не прерываясь. На прямоугольных фланцах начните с одного угла, ведите валик по всему периметру и замкните его в начальной точке.
Шаг 2. Убедитесь, что валик проходит в зоне контакта обеих деталей, а не на краю. Если нанесли слишком близко к краю, герметик не герметизирует внутреннее пространство соединения. Если слишком близко к центру или во внутренний канал - может вытечь при сборке.
Шаг 3. Сразу же (в течение 2–3 минут после нанесения) соедините детали с минимальным боковым смещением. Прижимайте их без перекоса, иначе герметик распределится неравномерно. Если детали не совпадают, остановитесь, разберите узел, удалите герметик безворсовой тканью и растворителем, подготовьте поверхность заново и повторите нанесение.
Шаг 4. Затяните болты или шпильки фланца по значению момента, указанному в техдокументации узла. Это не произвольное усилие «от руки», а нормированный момент в Н·м или кгс·см. Недотяжка оставит зазоры, перетяжка может повредить болты. Используйте динамометрический ключ.
Шаг 5. Дайте герметику время на отверждение. В зависимости от состава и толщины слоя это занимает от 4 до 24 часов. В этот период не нагружайте соединение, не вводите оборудование под давление и не нагревайте. Полная рабочая прочность достигается через 24 часа.
Распространенные ошибки
Избыток герметика выдавливается из соединения при затяжке и усложняет очистку. Избегайте толстого валика; применяется правило: чем меньше герметика, тем лучше герметизация.
Нанесение на грязную поверхность - главная причина утечек. Даже малозаметная пленка масла или окиси нарушит адгезию, и при первом пуске герметик начнет расслаиваться.
Перекос при сборке приводит к неравномерному давлению и разрыву герметика на одной из сторон. Контролируйте совмещение деталей визуально, прежде чем затягивать болты.
Запуск оборудования до полного отверждения - частая ошибка ремонтников. Давление и вибрация выдавят полусырой герметик, и соединение разгерметизируется. Соблюдайте время отверждения по инструкции производителя.
Герметизация фланцев без традиционных прокладок в промышленности
Переход на анаэробные формирователи в промышленности оправдан экономией: отпадает необходимость хранить штампованные прокладки под каждый типоразмер фланца, сокращаются сроки ремонта, и снижаются затраты на закупку расходников.
На большинстве участков сборки насосного оборудования и трубопроводов такие составы уже используются как стандартное решение.
Герметик образует прочный эластичный шов, который компенсирует движение фланца при вибрации, циклических изменениях давления и температурных колебаниях. Это предотвращает фреттинг (микродвижения, которые приводят к коррозии контактных поверхностей) и улучшает герметичность в долгосрочной перспективе.
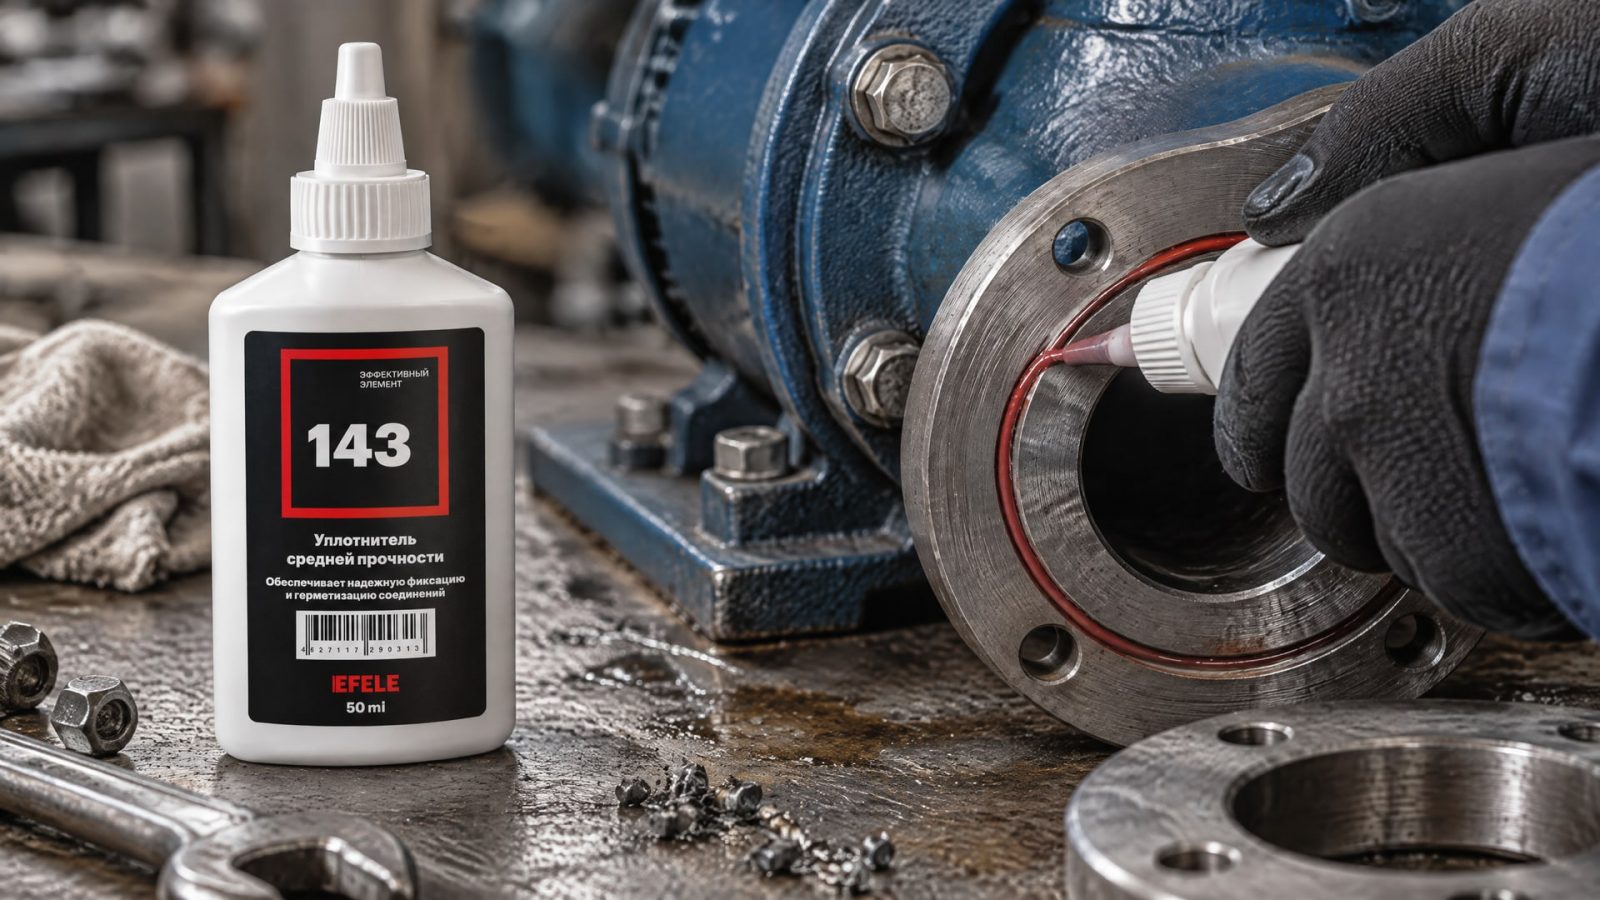
Для герметизации фланцевых соединений вместо традиционных прокладок на производстве используется EFELE 143, анаэробный формирователь прокладок, обеспечивающий надежную герметизацию и устойчивость к высоким температурам. Состав образует герметичный шов, устойчивый к давлению, вибрации и температурным циклам, что делает его предпочтительным выбором на линиях с жесткими условиями работы.
Однако полностью отказаться от прокладок в промышленности не удается. На узлах, где конструктивно предусмотрена прокладка (например, во многих теплообменниках и насосах), или где требуется электрическая изоляция между фланцами, герметик не применяется. Кроме того, если фланцевое соединение разбирается часто (для планового техобслуживания, замены фильтров или уплотнений), герметик становится неудобен: его придется полностью удалять при каждой разборке и наносить заново.
Замена прокладки фланца выхлопной трубы: особенности
Фланцы выхлопной системы - типичное место применения анаэробного герметика.
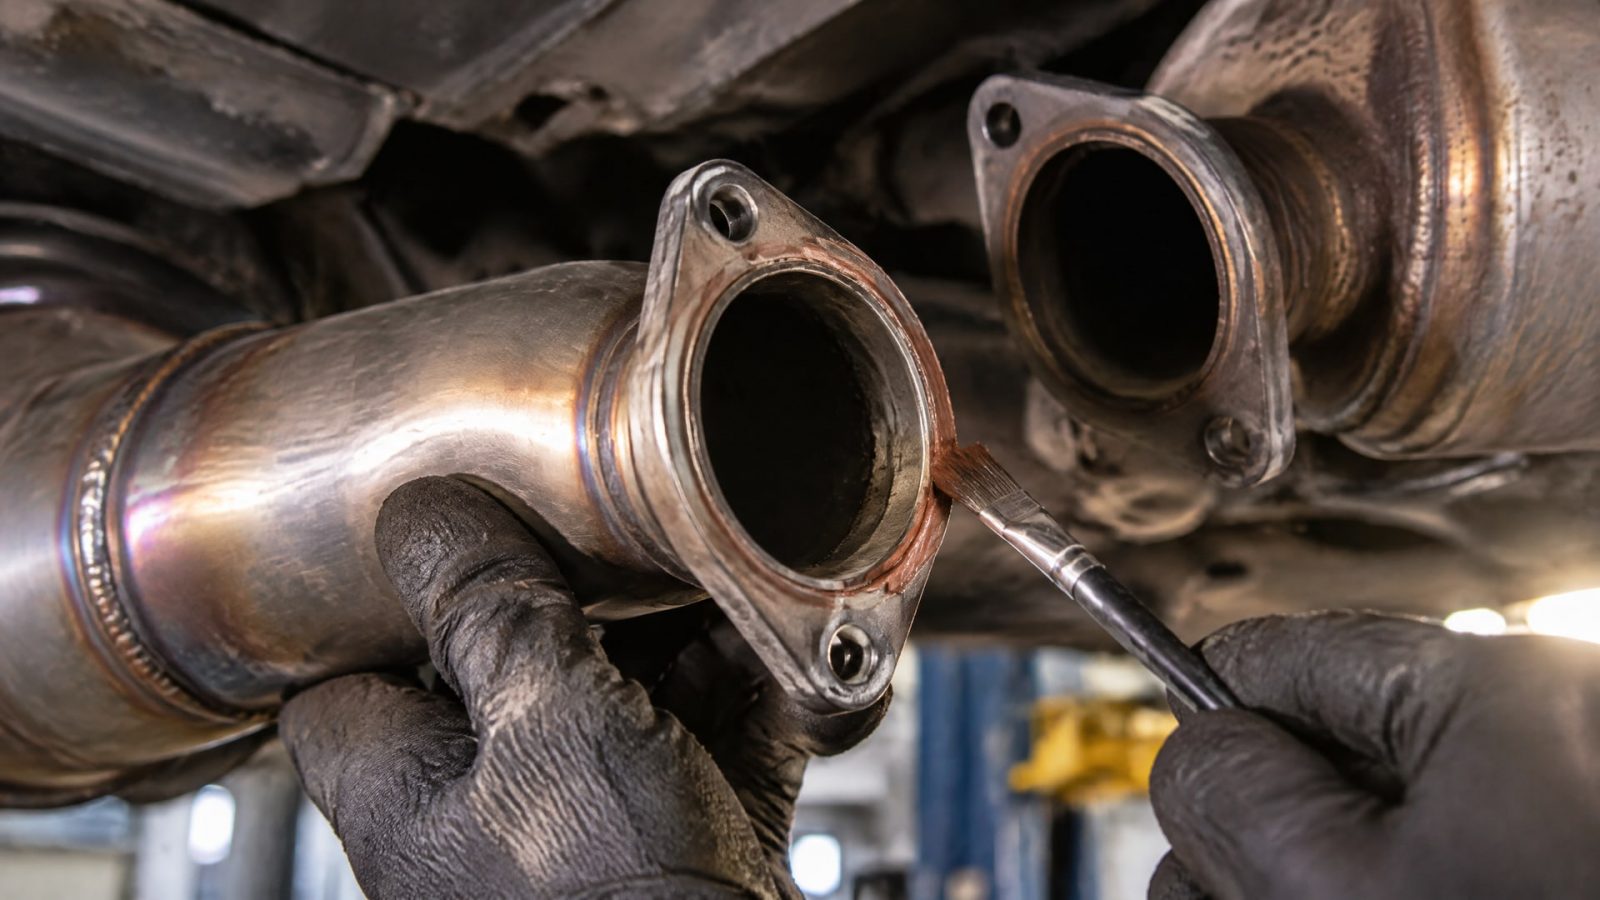
Здесь фланцы жесткие (стальные), поверхности ровные, и разборка случается редко. Герметик идеально справляется с температурными колебаниями (от комнатной до 400°C в зоне контакта газов) и вибрацией двигателя.
Процесс замены прокладки фланца выхлопной трубы:
Дайте трубе остыть, затем разберите соединение.
Удалите старую прокладку и окись с фланцев мягкой щеткой.
Протрите поверхности тканью, смоченной спиртом, и высушите.
Нанесите валик герметика на одну сторону.
Соедините детали и затяните болты усилием 15–25 Н·м (в зависимости от диаметра болтов).
Дайте отвердеть 24 часа перед запуском двигателя.
При низких температурах герметик может остывать медленнее, поэтому в холодное время года продлите время отверждения на 4–6 часов.
Сколько стоит замена прокладки фланца: оценка затрат
Стоимость замены зависит от типа оборудования, доступности фланца и сложности разборки.
Для самостоятельного ремонта основные затраты - это сам герметик (30–150 рублей за 50 мл) и растворитель для подготовки поверхности. Если у вас есть динамометрический ключ и инструмент - никаких дополнительных расходов.
Для водонагревателя замену прокладки фланца часто выполняют в сервисе. Стоимость работы (без учета самой прокладки) оценивается от 150 до 300 долларов в Америке, но в России диапазон ниже: 1500–3000 рублей за вызов мастера и работу, если фланец доступен и не требует слива воды из бака. Если требуется полный слив и частичная разборка бака, цена может взлететь.
При применении анаэробного герметика вместо прокладки экономия минимальна на уровне расходника (вы не покупаете штампованную прокладку), но существенна по времени: мастер работает быстрее, так как не нужно подбирать прокладку по типоразмеру и ждать ее поставки.
Часто задаваемые вопросы
Можно ли заменить прокладку фланца герметиком без полной разборки узла?
Нет. Анаэробный герметик требует прямого контакта с обеими поверхностями фланца, поэтому старую прокладку нужно полностью удалить. Попытка нанести герметик поверх старой прокладки приведет к утечкам и неудаче ремонта. Требуется разборка, очистка и подготовка обеих деталей.
Как отличить анаэробный формирователь от обычного силиконового герметика?
Анаэробный герметик отверждается в отсутствие кислорода между двумя плотно прижатыми поверхностями и образует жесткий эластичный шов. Силиконовый герметик высыхает на воздухе и остается более пластичным. На этикетке анаэробного герметика обычно написано «anaerobic» или «form-in-place gasket». Силиконовый герметик используется для щелей и уплотнителей, а не для фланцевых соединений под давлением.
Сколько времени нужно ждать перед запуском оборудования после нанесения герметика?
Минимум 24 часа при комнатной температуре (20–25°C). При холоде (ниже 10°C) время отверждения может увеличиться до 36–48 часов. В инструкции производителя обычно указано время до «полной рабочей прочности». До этого момента не давайте нагрузку на соединение, не запускайте оборудование и не нагревайте узел.
Подходит ли анаэробный герметик для соединений, которые часто разбираются?
Нет. Если вам нужно разбирать фланцевое соединение каждый месяц или квартал (например, для замены фильтра или сетки), герметик будет неудобен: его придется полностью удалять и наносить заново при каждой сборке. Для часто разбираемых узлов лучше использовать обычную прокладку.
Можно ли наносить герметик на фланец со слегка выступающей ржавчиной?
Нет. Даже легкая окись нарушает адгезию герметика. Обязательно удалите ржавчину мягкой щеткой до блеска голого металла, затем протрите спиртом. Если ржавчина застарелая, используйте химический удалитель ржавчины согласно инструкции, затем промойте и высушите.
Заключение
Анаэробный формирователь прокладок - это быстрое, надежное решение для герметизации фланцевых соединений на промышленном оборудовании, насосах и системах трубопроводов, если поверхности жесткие, ровные и хорошо очищены. Замена прокладки фланца таким способом сокращает время ремонта и исключает необходимость в хранении множества штампованных прокладок разных размеров.
Ключ к успеху - тщательная подготовка поверхности, правильное нанесение сплошного валика, соблюдение момента затяжки и терпение при отверждении. Попытка ускорить процесс или пропустить подготовку приведет к утечкам и повторному ремонту. При выборе герметика проверьте, разрешена ли замена прокладки конструкцией вашего оборудования, согласуйте параметры с техдокументацией узла, и если есть сомнения - проконсультируйтесь с инженером-конструктором или сервисной службой производителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для замков авто эффективно защитит механизм от замерзания и коррозии в холодное время года.
Анаэробный фиксатор резьбы - эффективное решение для предотвращения самоотвинчивания резьбовых соединений от вибрации.
Узнайте, как определить СОЖ: водосмешиваемую или масляную, по внешним признакам без лабораторных анализов.