
Пищевая смазка высокие температуры: как выбрать для условий печей и конвейеров
Пищевая смазка класса NSF H1 - это материал для оборудования, где возможен случайный контакт с пищей. Но наличие допуска H1 не гарантирует стойкость при высоких температурах. Закупщикам и инженерам нужно выбирать не только по сертификату пищевой безопасности, но и по подтвержденным температурным пределам, окислительной стабильности и совместимости с конкретным узлом. Статья разбирает критерии отбора H1-смазок для горячих зон пекарного, кондитерского и мясоперерабатывающего оборудования - печей, расстойных шкафов, конвейеров и подшипников, работающих при температурах от +100 до +260°C.
Материал полезен технологам, ремонтникам, снабженцам и закупщикам, которые сталкиваются с выбором между десятками предложений, часто не понимая реальных различий между ними.
Что означает допуск NSF H1 и какие смазки считаются пищевыми
NSF H1 - это регистрация смазочного материала для применений, где допустим только случайный контакт с пищей.
Вещества, входящие в состав H1-смазок, должны соответствовать требованиям FDA 21 CFR 178.3570 и быть признаны безопасными при попадании в пищу в минимальных количествах. Порог установлен примерно в 10 ppm (10 мг/кг).
Это означает, что H1-смазка применяется не для прямого внесения в продукт (это класс 3H для разделительных агентов), а для смазки цепей конвейеров над продуктом, подшипников на линиях расфасовки, цепных передач печей и направляющих расстойных шкафов. Если смазка вытечет или отскочит в виде капли на поверхность пищи, не должно быть отравления или порчи продукта.
Из-за жестких требований к основе и присадкам пищевые смазки дороже обычных. Для высокотемпературных применений (печи, духовки, конвейеры в зонах нагрева) производители выбирают синтетические базы, которые проще формулировать под требования и которые устойчивее к окислению. Стоимость владения часто оказывается ниже, чем при использовании дешевых минеральных смазок, которые быстро стареют и требуют переконверсии каждые 2–3 месяца.
Температурные пределы и выбор синтетических оснований
Рабочий диапазон пищевой смазки H1 зависит не от наличия допуска, а от базового масла и пакета присадок.
В практике встречаются H1-смазки с верхним пределом от +100 до +260°C, а в отдельных специальных составах - до +538°C.
Для термостойкости выбирают синтетические основы:
PAO (полиальфаолефины) - держат температуру до +150...+180°C, низкая летучесть, совместимы с большинством уплотнений, применяются в универсальных пищевых смазках
Полиэфирные масла - работают до +200...+230°C, высокая окислительная стабильность, но могут набухать некоторые эластомеры - нужна проверка совместимости
PFPE (полифторированные полиэфиры) - выдерживают +260°C и выше, максимальная химическая инертность, применяются для печей, запаечного оборудования и конвейеров в горячих цехах
Минеральные смазки в высокотемпературных пищевых применениях встречаются редко из-за быстрого окисления и испарения. При +150°C и выше они теряют консистенцию в течение нескольких недель и требуют частой замены.
Температурный диапазон всегда указывают на этикетке или в техническом листе. При выборе нужно применить правило: рабочая температура оборудования должна быть на 20–30°C ниже верхнего предела смазки, особенно если оборудование работает 24 часа в сутки. Импульсные перепады температуры (например, быстрый нагрев печи) допускают работу ближе к верхнему пределу, но не выше.
Пищевые смазки для цепей печей и конвейеров
Для цепных передач в печах, расстойных шкафах и конвейерах обычно применяют не плотные пластичные смазки, а цепные масла класса H1 - они имеют правильную вязкость, не налипают на звездочки и не привлекают грязь.
выдерживать непрерывный нагрев до +150...+200°C (в зависимости от конкретного масла)
иметь низкую испаряемость (потери менее 5–10% при нагреве в течение часа)
создавать стабильную пленку на цепи при высокой скорости вращения звездочек
быстро восстанавливать пленку после соприкосновения с влагой пара
На практике выбор часто стоит между минеральными цепными маслами (дешевле, но быстрее деградируют при нагреве) и синтетическими PAO-маслами (устойчивее, но дороже). Для печей с температурой выше +120°C рекомендуют синтетику: смена будет происходить реже, выход из строя подшипников цепи - менее вероятен.
Точка вспышки цепного масла H1 должна быть не ниже +200°C (часто выше). Это обезопасивает против случайного возгорания при брызгах масла на горячие поверхности.
Пищевые смазки для подшипников в условиях высокой температуры
Подшипники тестомесов, прессов, промышленных миксеров и других машин в горячих цехах требуют пластичной смазки (обычно NLGI 2), которая одновременно:
держит форму и не вытекает из узла при нагреве
проходит через сепаратор подшипника без сопротивления
стойка к воде (в пищевых цехах - конденсат и моющие растворы)
содержит антиокислители, чтобы не окислялась при нагреве и давлении
Высокотемпературные H1-смазки для подшипников обычно делают на базе PAO или полиэфиров. Температурный диапазон часто составляет +100...+180°C для PAO и +100...+230°C для полиэфирных смазок.
При выборе смазки важно проверить совместимость с материалом уплотнений узла. Полиэфирные смазки иногда набухают натуральные каучуки, поэтому для подшипников с витоновыми (FKM) или комбинированными манжетами нужно согласовать выбор с производителем оборудования или опытом примерных узлов на вашем производстве.
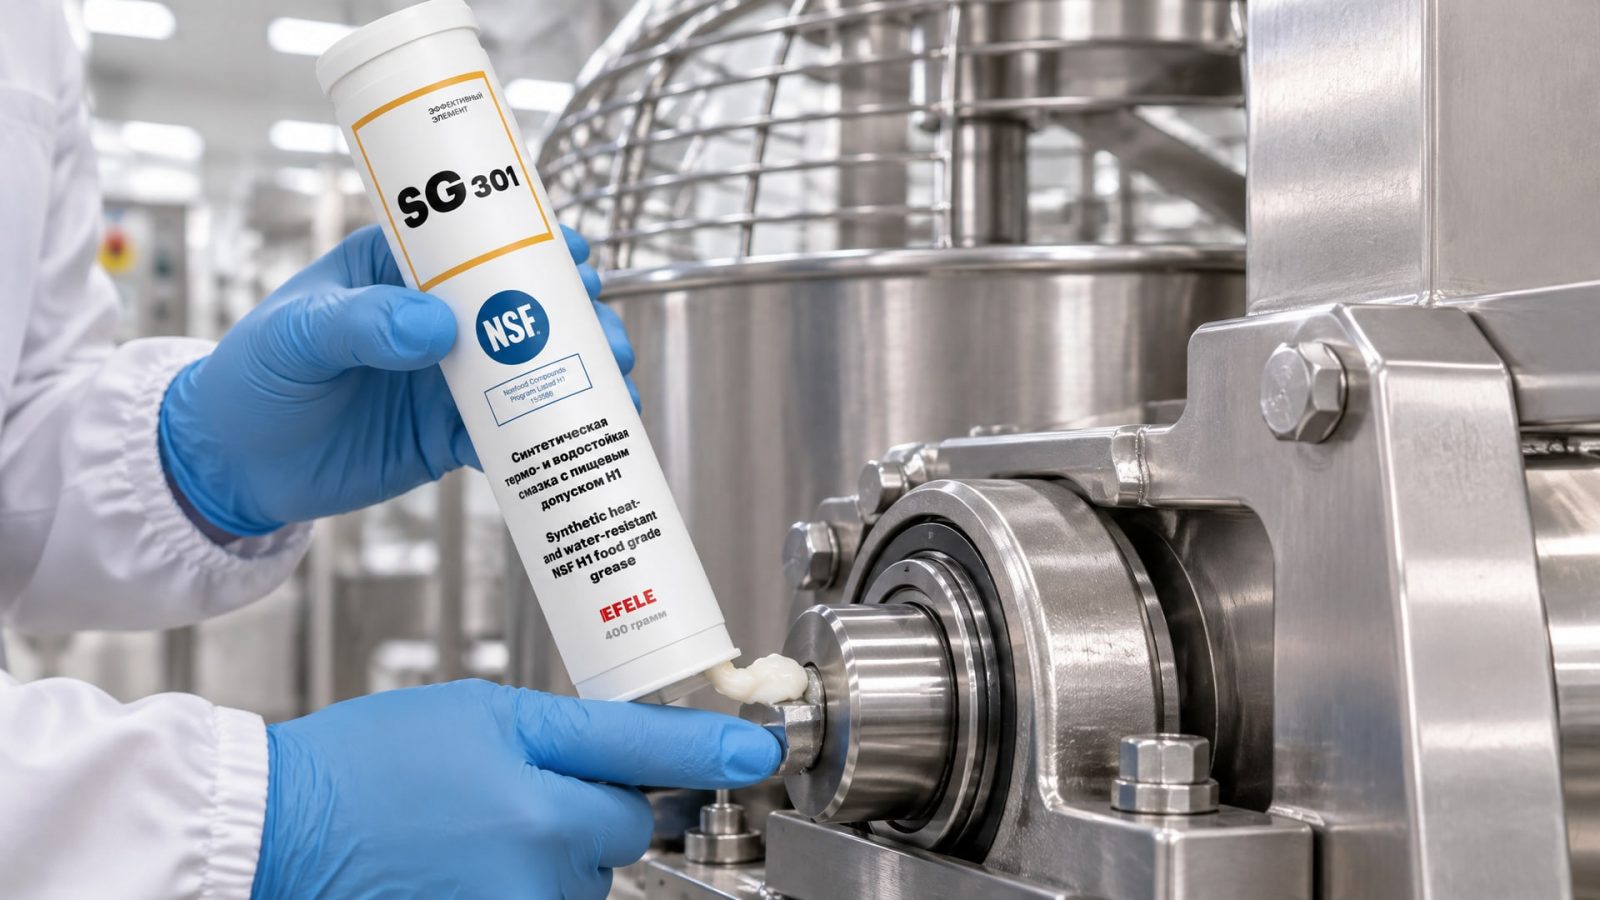
В условиях повышенной влажности и высоких температур, например, для подшипников тестомесов в цехе с жаркой и паром, применяют водостойкие пластичные смазки с улучшенной защитой от вымывания. EFELE SG-301 подходит для таких применений благодаря отличной водостойкости и рабочему диапазону до +120°C.
Критерии выбора H1-смазки для конкретного применения
При выборе смазки смотрят не только на максимальную температуру, но и на дополнительные свойства:
| Критерий | Что означает | Как проверить |
|---|---|---|
| Окислительная стабильность | Смазка не темнеет и не теряет консистенцию при нагреве | Техлист: ASTM D942 (минимум 500 часов при +100°C) |
| Испаряемость | Потери массы при нагреве | Техлист: ASTM D6375 (менее 10% за 1 час при +200°C) |
| Температура каплепадения | Точка, при которой смазка теряет консистенцию | Техлист: обычно не ниже +150...+200°C |
| Совместимость с уплотнениями | Набухание или размягчение резины | Проверить в техлисте для конкретного узла |
| NLGI-класс | Консистенция пластичной смазки | Для большинства подшипников нужен NLGI 2 |
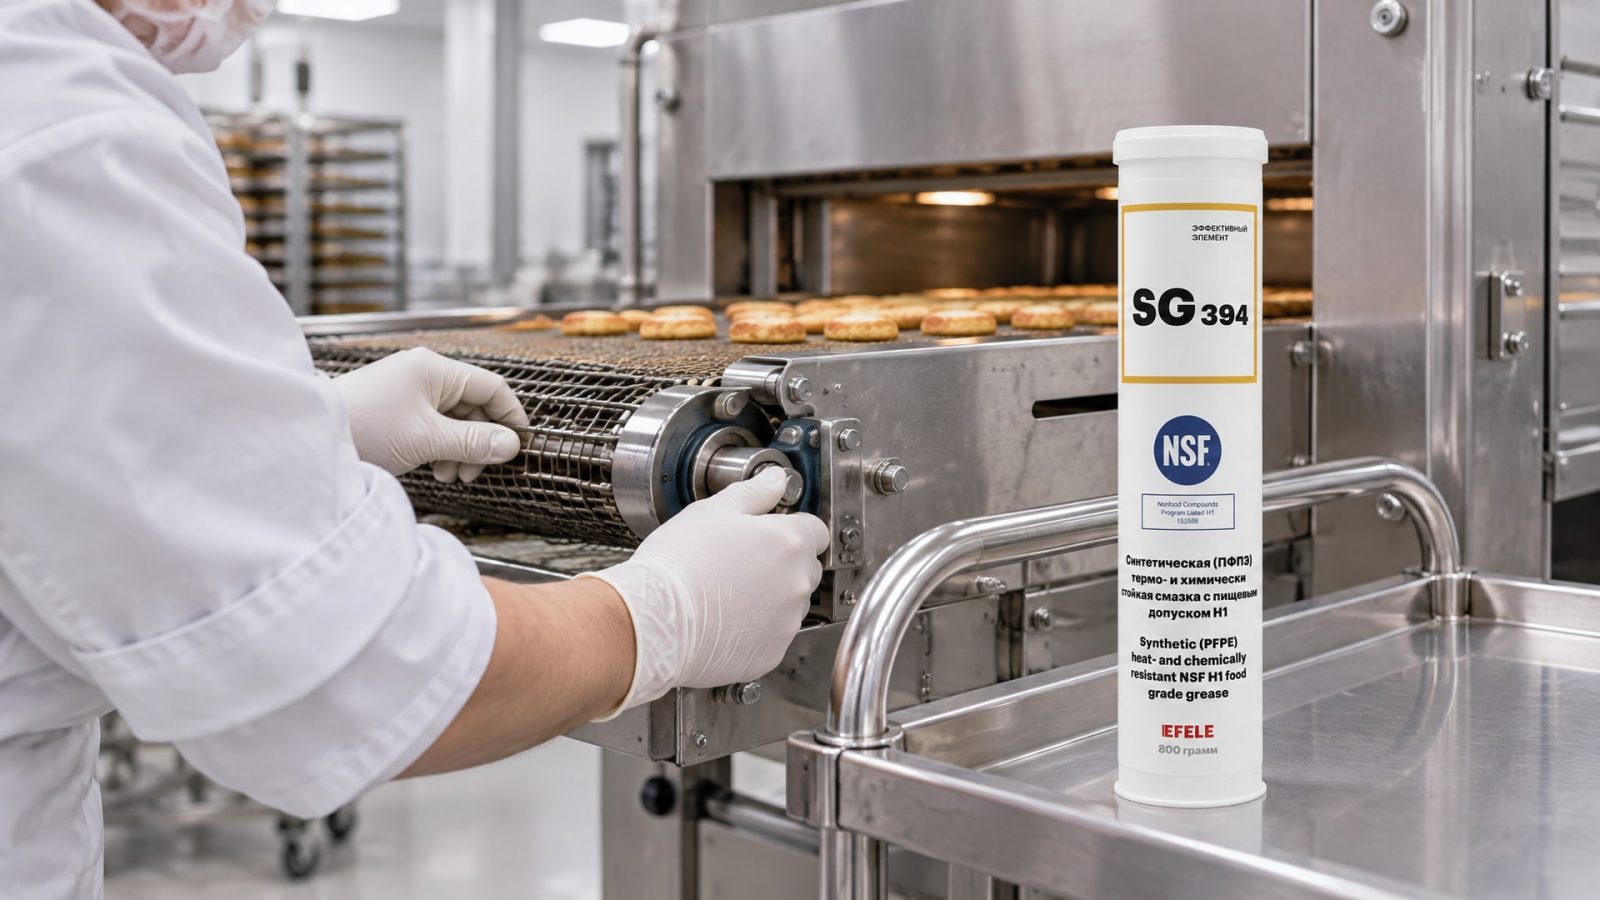
Для узлов, работающих при экстремально высоких температурах (например, цепи в печах или запаечное оборудование), применяют смазки на базе PFPE, которые выдерживают до +260°C и сохраняют свойства. EFELE SG-394 - пример такой смазки с рабочим диапазоном до +260°C и подтвержденным допуском NSF H1. Ее используют на участках, где обычная PAO-смазка деградирует за недели, а PFPE держит месяцы.
При очень горячих режимах проверяют также:
адгезию смазки (как хорошо она прилипает к металлу под нагрузкой)
механическую стабильность (не расслаивается ли при вибрации)
совместимость с минеральными и синтетическими маслами, если узел уже смазан (избегают смешивания несовместимых баз)
Когда проводить переконверсию и на что обратить внимание
Переконверсия (замена старой смазки на новую) проводится, когда смазка потемнела, потеряла консистенцию, начала подсыхать или издавать запах горелого.
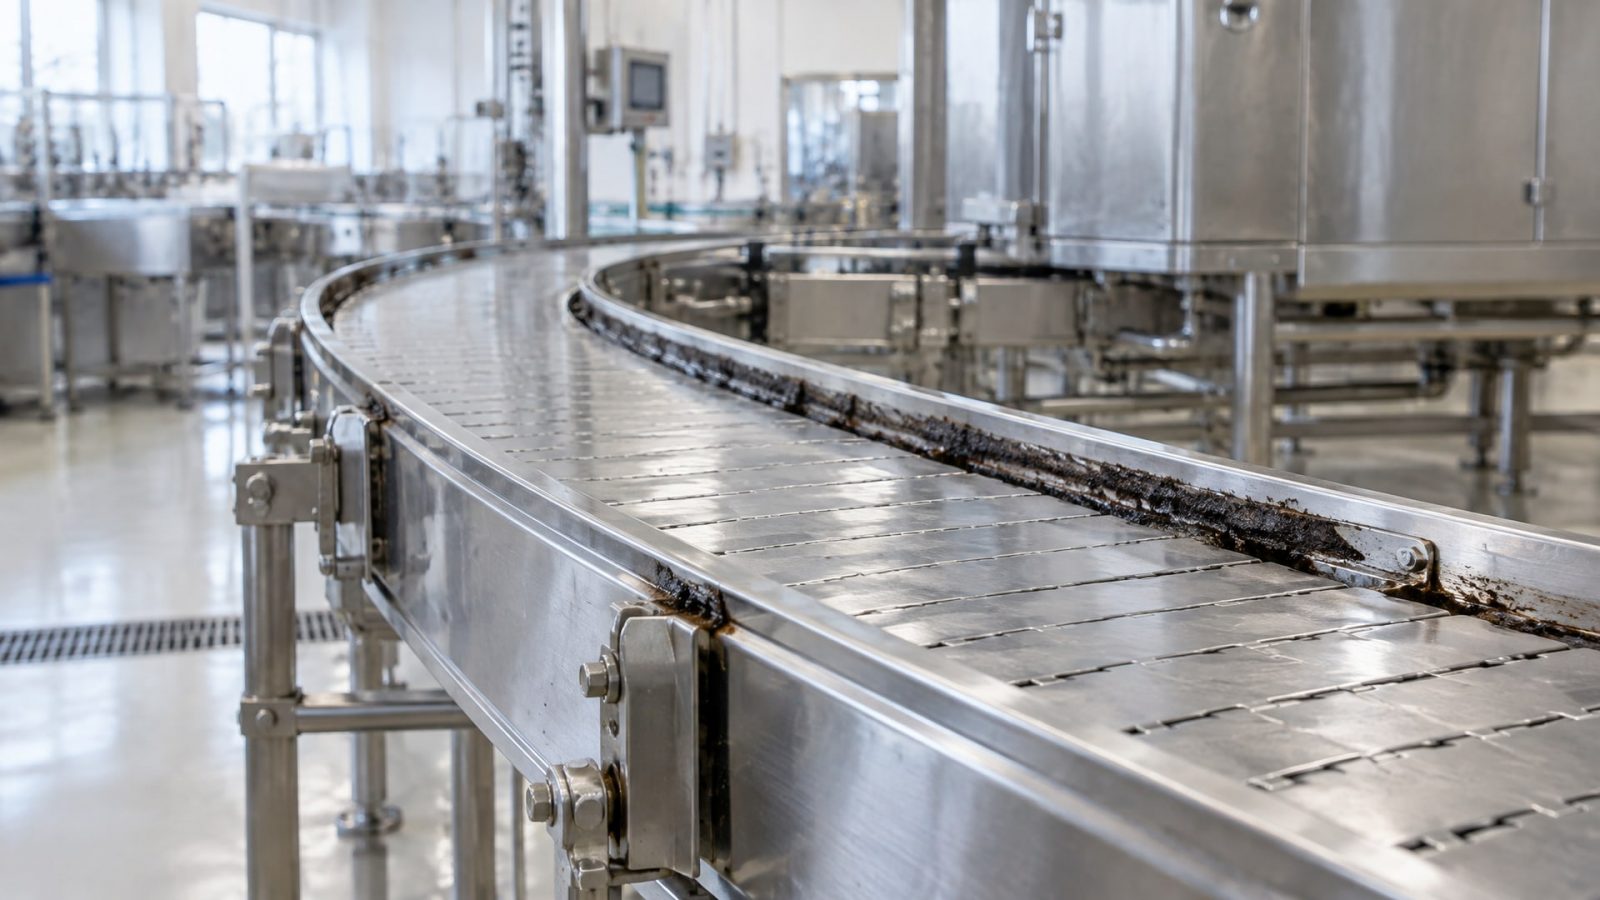
Для пищевых производств существует регулярный график замены в зависимости от интенсивности нагрева:
при непрерывной работе при +180°C и выше - каждые 3–6 месяцев
при периодической работе при +120...+150°C - каждые 6–12 месяцев
при работе при +100°C или ниже - каждый год
Перед новой заливкой всегда очищают узел: вычищают остатки старой смазки (в печах и конвейерах может накопиться нагар и пыль), протирают чистой ветошью. Смешивание несовместимых смазок (например, минеральной с синтетической) приводит к расслаиванию, выпадению присадок и потере смазывающих свойств.
Для надежности проверяют, что новая смазка имеет именно NSF H1 и указанный рабочий диапазон температур. На этикетке должны стоять буквы H1 и буквы NSF (не путать с обычным словом «пищевая»).
Часто задаваемые вопросы
Если смазка H1, выдержит ли она температуру +200°C?
Не обязательно. H1 - это допуск на пищевую безопасность, а не на термостойкость. Рабочий диапазон указывают отдельно в техлисте. Смазка с H1 может работать при +100°C, а может при +260°C - зависит от базы и присадок. Всегда проверяйте верхний температурный предел перед заказом.
Какая смазка лучше: минеральная или синтетическая H1?
Для печей и горячих узлов выбирают синтетику (PAO, полиэфирные, PFPE). Минеральные смазки H1 быстро окисляются при +150°C и выше, требуют частой замены и дорогостоящей переконверсии. Синтетические держат нагрев дольше и дешевле в расчете на срок службы.
Можно ли использовать для печи обычную пищевую смазку без проверки температуры?
Нет. Обычная пищевая смазка может быть рассчитана только на +80...+120°C. При нагреве она потеряет консистенцию, будет вытекать из узла, и смазка перестанет работать. Для печей нужна смазка с подтвержденным диапазоном минимум +150...+180°C.
Как узнать, что смазка деградировала и требует замены?
Признаки: потемнение (коричневый или черный цвет вместо желтого), потеря консистенции (смазка стала жидкой), неприятный запах горелого, стекание со звездочек цепи вместо прилипания. Если вы видите хотя бы один из этих признаков - пора менять.
Какую смазку выбрать для цепи конвейера в печи?
Для цепей в печах применяют цепные масла H1 с синтетической базой (PAO или полиэфиры), рабочий диапазон минимум +150...+200°C. Пластичная смазка на цепь не подходит - она налипнет на звездочки и привлечет грязь.
Заключение
Выбор пищевой смазки для высокотемпературных применений начинается не с наличия допуска NSF H1, а с проверки рабочего диапазона температур и совместимости с конкретным узлом. Для печей, расстойных шкафов и конвейеров в горячих цехах нужны синтетические смазки (PAO, полиэфирные, PFPE) с подтвержденной окислительной стабильностью и низкой испаряемостью. Для цепей применяют масла, для подшипников - пластичные смазки класса NLGI 2. Перед применением обязательно проверьте в техническом листе верхний температурный предел, совместимость с эластомерами и наличие сертификата NSF H1.
Следующий шаг: подготовьте список узлов на вашем оборудовании (цепи, подшипники, направляющие), запросите у производителя рекомендуемый диапазон температур для каждого, затем найдите H1-смазки, которые соответствуют этим параметрам. Проведите пробную переконверсию на один узел и отслеживайте количество замен и внешний вид смазки в течение первых месяцев - это даст вам практическое ощущение, насколько выбор оптимален для ваших условий.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Цепное масло пищевое для конвейеров: как выбрать смазку, которая снижает износ и соответствует санитарным нормам.
Защита металла от ржавчины для садового инструмента: узнайте, как ухаживать за лопатами, секаторами и граблями, чтобы они служили дольше.
Высокотемпературный герметик для резьбовых соединений: как выбрать и применить, чтобы обеспечить надежную герметизацию в сложных условиях.