
Высокотемпературный герметик для резьбовых соединений: критерии выбора и применение
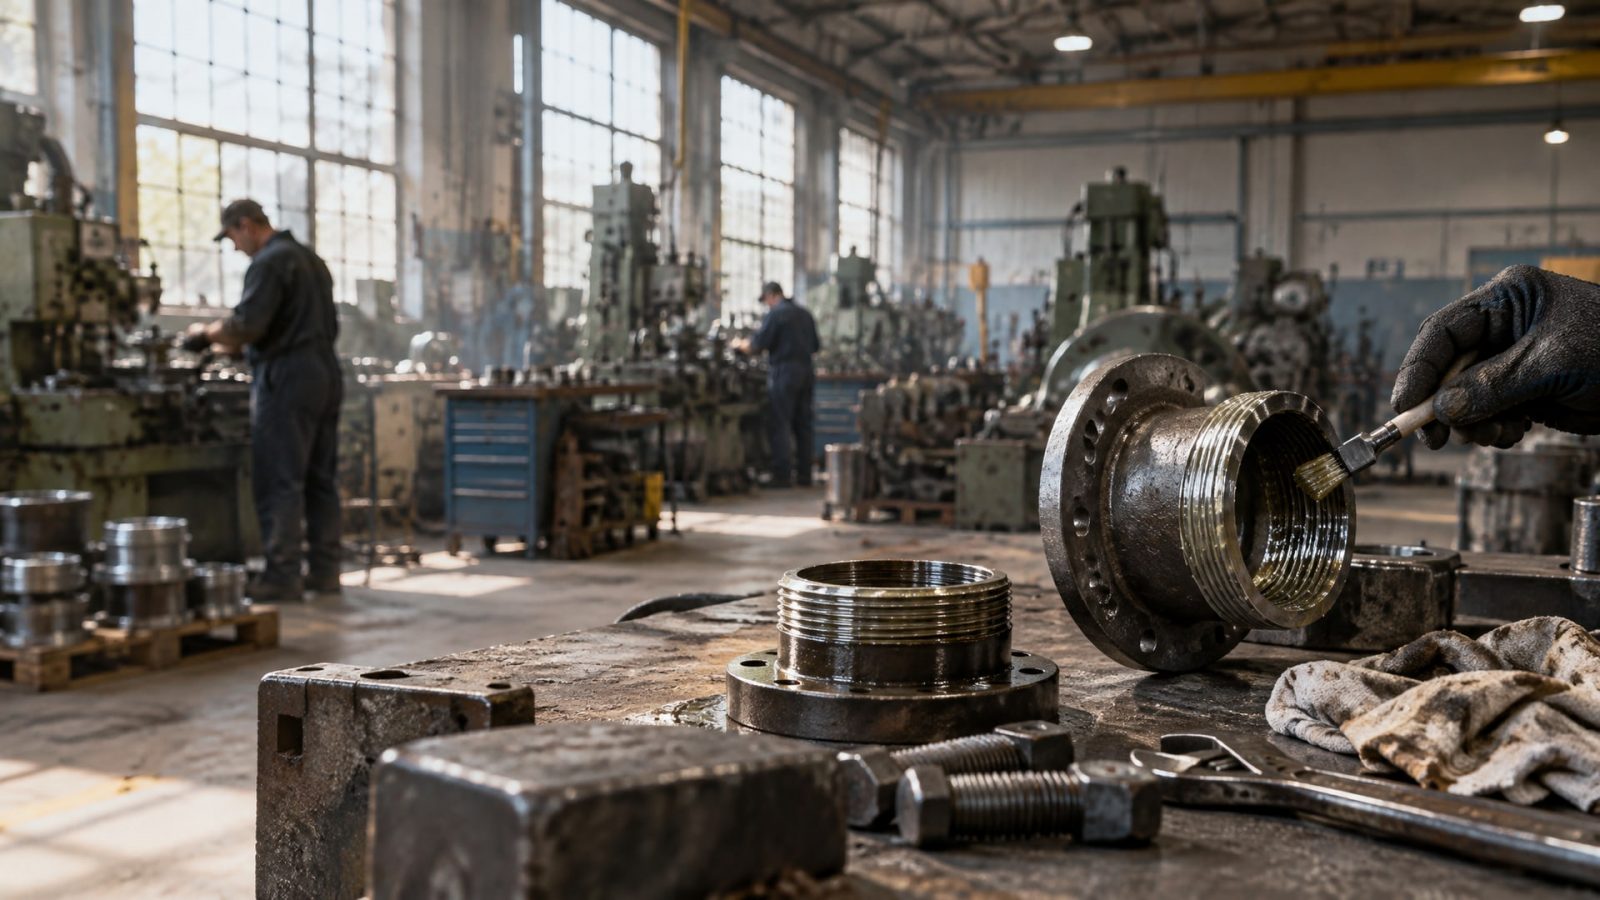
Резьбовые соединения в системах отопления, газоснабжения, промышленных компрессорах и печах работают в условиях, где традиционные герметики теряют герметичность. Проблема усугубляется тепловыми циклами: металл расширяется при нагреве, сжимается при охлаждении, давит на уплотнитель, вызывая микротечи. Высокотемпературный герметик - не просто материал, а система выбора, где важны одновременно температурный диапазон, тип среды (газ, масло, вода), класс по стандарту и режим отверждения. В этой статье разберем, как выбрать герметик, который не подведет при жаре, и какие ошибки совершают закупщики при подборе.
Статья адресована техническим специалистам, ремонтным службам и снабженцам, которые отвечают за надежность соединений в системах высокого давления и высокой температуры. Вы узнаете, в чем разница между анаэробными герметиками и силиконовыми составами, как правильно сверить температурный класс по стандартам EN 751 и ASTM D5363, и почему цвет герметика вообще не гарантирует его термостойкость.
Виды герметиков для резьбовых соединений при высокой температуре
Резьбовые герметики делятся на несколько групп, каждая с фиксированной верхней температурной границей.
Анаэробные герметики: базовый класс
Анаэробные герметики (thread sealants, threadlockers) работают в диапазоне от −55 °C до +150 °C при стандартной формулировке. Это вязкая жидкость, которая застывает без воздуха, заполняет микронеровности резьбы и создает герметичное соединение. Время отверждения при +22 °C составляет около 24 часов до полной прочности, а монтажная прочность (возможность работать сразу после сборки) наступает через 60 минут. Такие составы подходят для воды, газа при умеренных давлениях и масла. На практике они прижились в ремонтных службах и на производственных линиях, где нужна простота и предсказуемость.
Важный нюанс: EN 751-1 классифицирует анаэробные герметики по температурному классу T1–T5, где большинство промышленных составов попадают в класс T3 (диапазон −10…+150 °C). Для каждого класса стандарт требует подтверждения через испытание на разрыв при низкой и высокой температуре.
High-temp анаэробные герметики: усиленная версия
Специализированные анаэробные герметики увеличивают верхний предел до +200 °C. Они содержат дополнительные стабилизаторы и полимерную систему, стойкую к окислению при продолжительном нагреве. Время отверждения остается примерно таким же (60 минут на монтажную прочность), но химическая связь сохраняет упругость и герметичность в более жестком температурном диапазоне.
Силиконовые высокотемпературные герметики
Силиконовые составы держат −65…+260 °C непрерывно и до +316 °C кратковременно. Это совсем другая химия: полимерная основа куда термостойче, но сама уплотнительная способность в резьбе зависит от вязкости и адгезии (прилипания) к металлу. Силиконы хорошо работают для фланцевых соединений, корпусов печей, дымоходов; для резьбы они менее популярны, потому что не забиваются в микронеровности так плотно, как анаэробные.
Важное предупреждение: при отверждении некоторые силиконовые герметики выделяют уксусную кислоту, которая корродирует медь, латунь, оцинковку, магниевые сплавы и отдельные стали. Для чувствительных металлов нужна специальная низкокоррозионная формулировка или совсем другой герметик.
Критерии выбора герметика: что смотреть в паспорте
При первом взгляде на полку с герметиками видны разные цвета: красный, черный, синий, желтый.
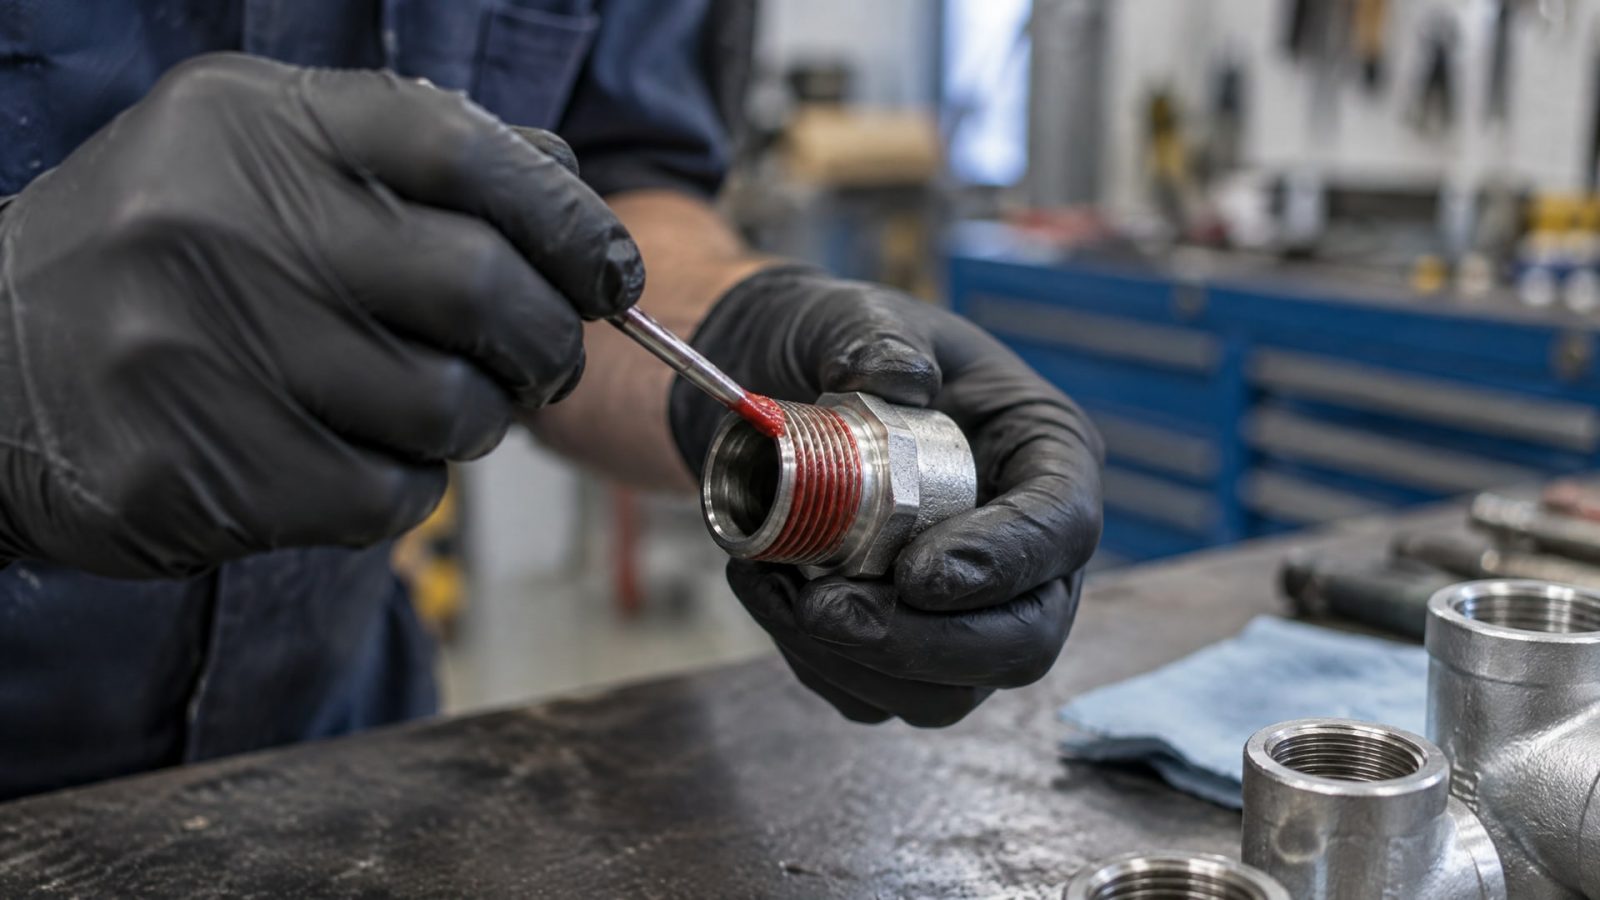
Это не помощь, а ловушка. Правильный выбор начинается с технического паспорта (TDS).
Непрерывная и кратковременная температура
В TDS всегда указаны две цифры: рабочая температура (continuous service) и максимальная температура (peak temperature, кратковременная). Например, анаэробный герметик может работать непрерывно до +150 °C, а импульс температуры до +170 °C он переживет, но постоянно при +170 °C потеряет герметичность. Для резьбовых соединений нужно исходить именно из непрерывной температуры.
Класс среды и стандарт испытаний
EN 751-1 делит герметики на классы среды: - W - вода и водяной пар; - G - газ (воздух, инертные газы, кислород в ограниченных количествах); - O - масла, топливо, охлаждающие жидкости.
Герметик, одобренный для газа (класс G), может быть несовместим с маслом. Соответственно, если вы герметизируете рессивер пневмосистемы, а вместо газа туда попала минеральное масло (так иногда бывает при утечке из компрессора), герметик раздуется и потеряет герметичность.
ASTM D5363 предлагает аналогичную классификацию, но называет классы по-другому: Grade H (high temperature, до 150 °C) и Grade N (normal, до 90 °C).
Проверка выглядит так: смотрите на коробку герметика, открываете паспорт, видите строку «Temperature: −55 to +150 °C» и уже знаете, что для печей при +280 °C это не подойдет.
Время отверждения при холодном монтаже
Вторая частая ошибка: монтаж при низкой температуре (зимой, на улице или в неотапливаемом цехе). Герметик, который полимеризуется 24 часа при +22 °C, может требовать 48–72 часов при +5 °C. Если после монтажа сразу запустить систему под давлением, герметик еще не застынет, и соединение потечет.
На практике это означает: либо хранить герметик в теплом месте перед применением и монтировать в теплых условиях, либо выбирать составы, которые работают при низких температурах (они содержат катализаторы ускорения полимеризации).
Совместимость с металлом
Некоторые герметики не подходят для тонкостенных медных фитингов или оцинкованных труб. Уксусная кислота, выделяемая при отверждении, разъедает защитный слой цинка, и коррозия начинается уже под герметиком. Для таких случаев нужна безкислотная версия или нейтральный герметик.
Анаэробные герметики: как они работают и когда их применять
Анаэробные герметики полимеризуются только в отсутствие воздуха, под воздействием металлических ионов (железо, медь) и в присутствии слабого основания.
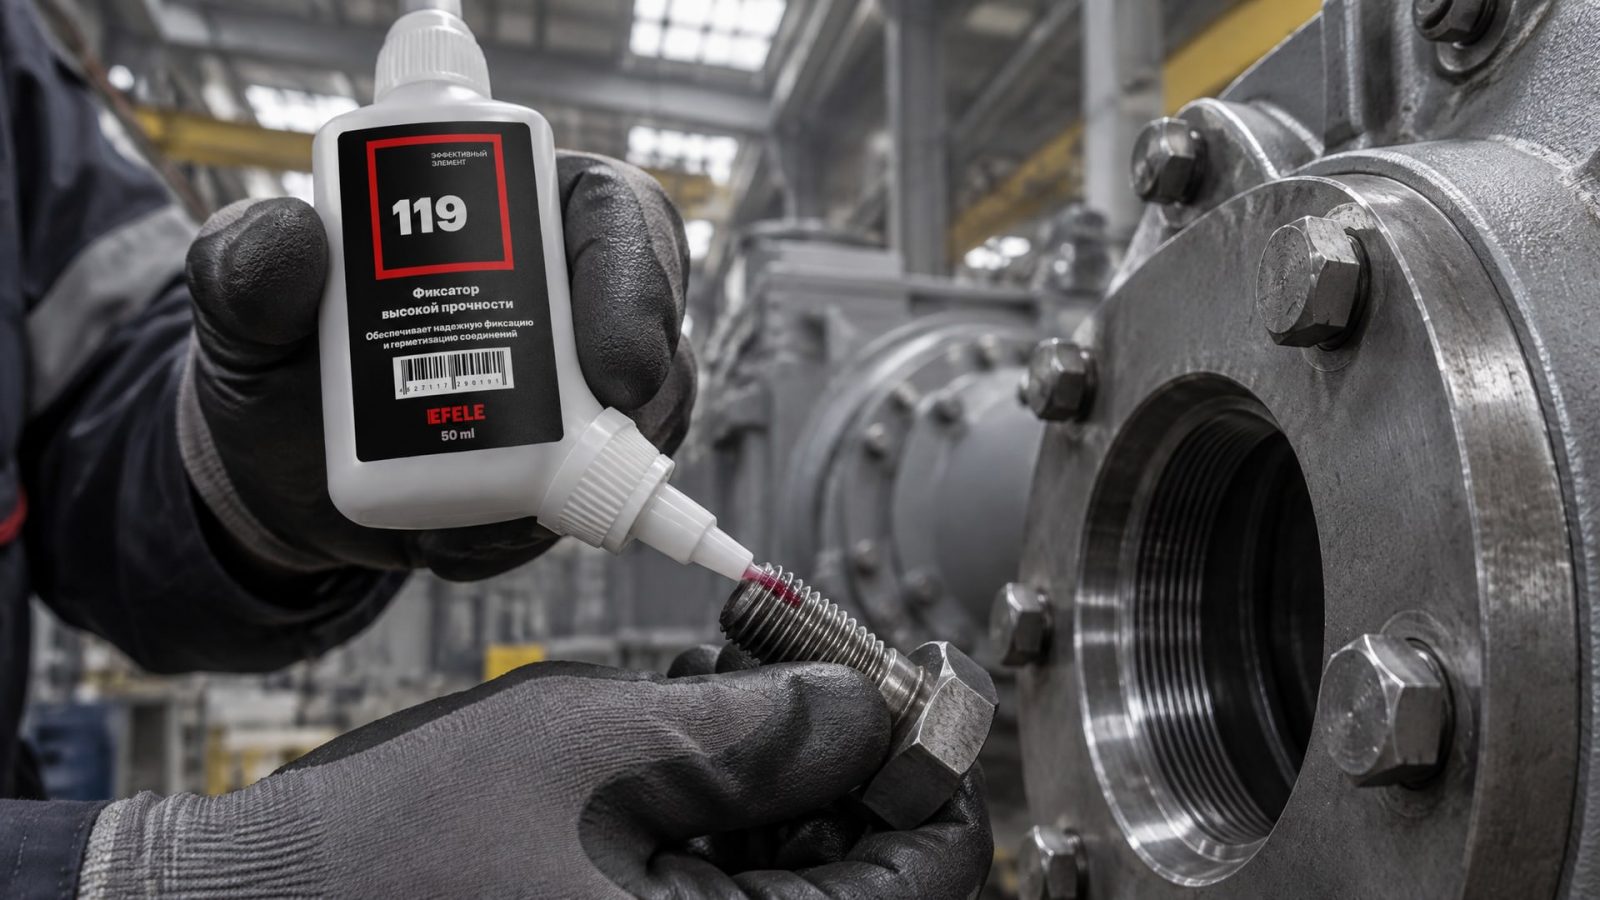
Когда вы наносите его на резьбовой стержень и вкручиваете гайку, воздух выдавливается, полимеризация начинается - обычно через несколько минут можно почувствовать легкое затвердевание. Полную прочность состав набирает за 24 часа.
Где анаэробные герметики незаменимы
Соединения в системах водоснабжения, отопления и газоснабжения при давлении до 25 МПа и температуре до +150 °C (стандартная версия).
Гидравлические линии с гладкой резьбой трубного типа (JIC, ORFS).
Резьба на вал-втулочных соединениях, где важна фиксация и герметизация одновременно.
Производства, где нужна повторяемость: один и тот же герметик, одна и та же инструкция, одна прочность.
Когда анаэробные герметики требуют high-temp версии
Если соединение работает при +160…+200 °C непрерывно - например, в системе рециркуляции масла двигателя или в паровом коллекторе - нужен герметик с повышенной термостойкостью. Для обеспечения герметичности резьбовых соединений при экстремально высоких температурах, до +280 °C, рекомендуется использовать особо термостойкий анаэробный клей EFELE 119. Такие составы стоят дороже, но гарантируют, что связь не разрушится и герметичность сохранится.
Если же вы смешаете обычный герметик с высокой температурой, случится одно из двух: либо герметик размягчится и начнет просачиваться при нагреве, либо полимер разложится, и соединение потеряет герметичность с характерным газовым запахом в системе.
Высокотемпературные герметики для печей, дымоходов и корпусов
Для печей, каминов, дымоходов и производственных печей температура может быть 250–400 °C, а то и выше импульсно.
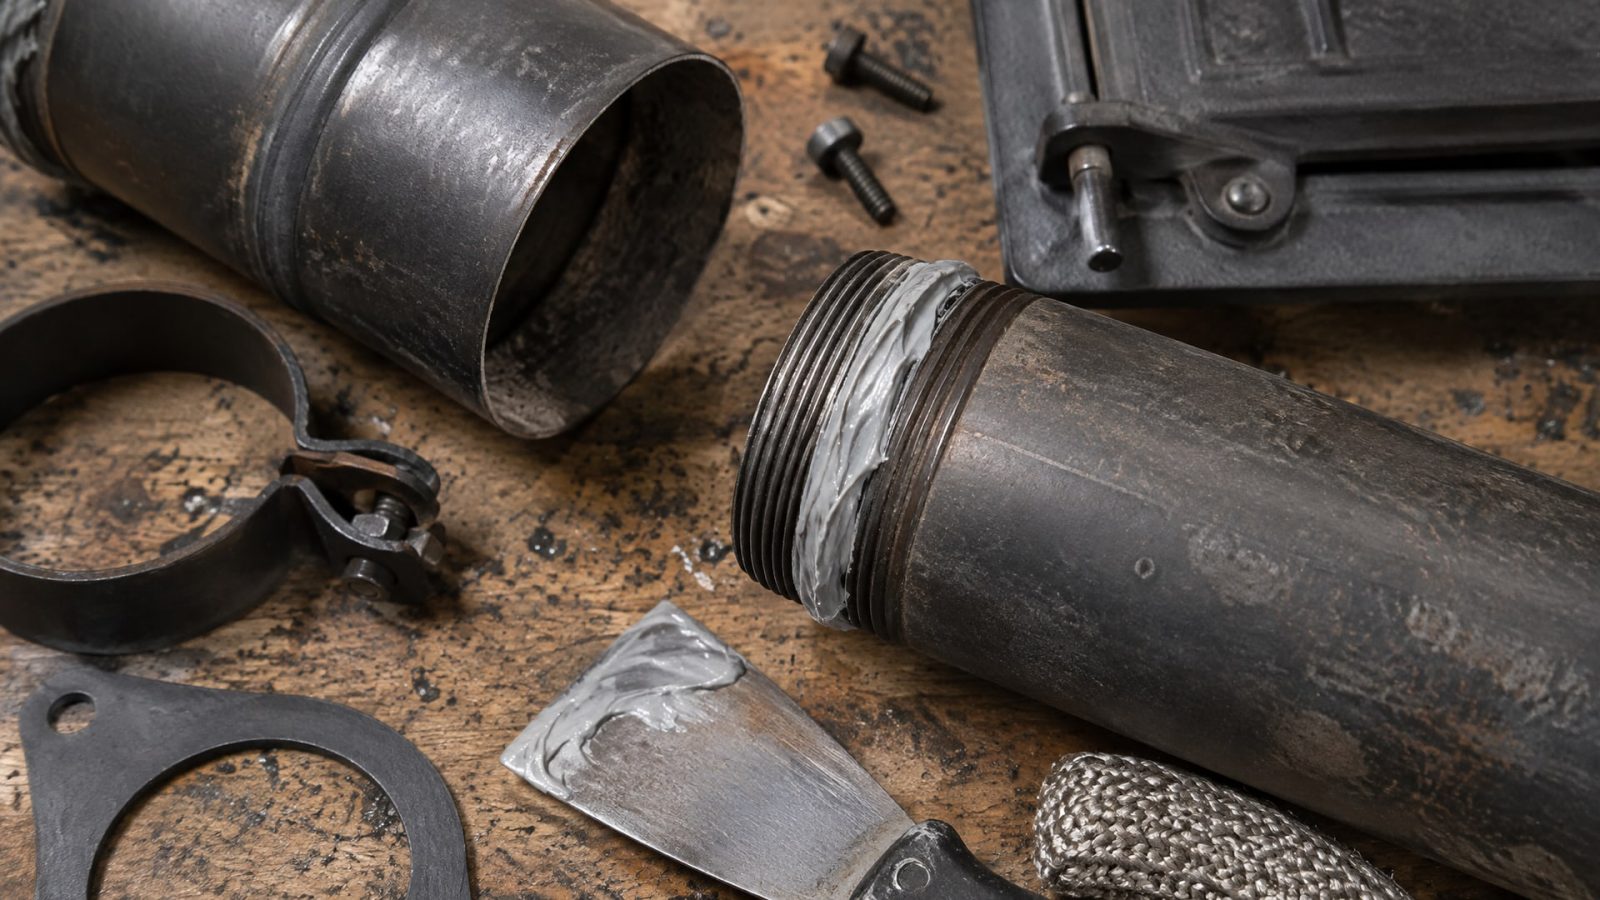
Здесь анаэробные герметики не подойдут по определению.
Силиконовые герметики для горячих поверхностей
Силиконовый высокотемпературный герметик держит −65…+260 °C непрерывно и переносит кратковременные пики до +316 °C. Он наносится между листовыми прокладками, на фланцах корпусов, на внешних швах печей. Полимеризуется дольше (часто сутки и более), но результат очень термостоек и эластичен.
Ключевая разница от анаэробных: силикон не забивается в резьбу, а работает как уплотняющий слой между плоскими поверхностями. Для закупщиков это означает, что если вы ищете герметик именно в резьбу, силикон - не первый выбор; если нужен герметик для корпуса печи или дымохода - силикон подойдет отлично.
Герметик красный высокотемпературный: миф о цвете
На полке вы видите красный герметик и рядом надпись «высокотемпературный». На самом деле красный цвет - просто краситель, который добавляют в силиконовые составы для визуального контроля при нанесении. Красный герметик из одного производителя может держать +300 °C, а из другого - всего +150 °C. Определяющий фактор - химический состав полимера, а не краска.
Проверка одна: открыть паспорт, найти строку Temperature, убедиться в числе.
Ошибки при выборе и применении герметика
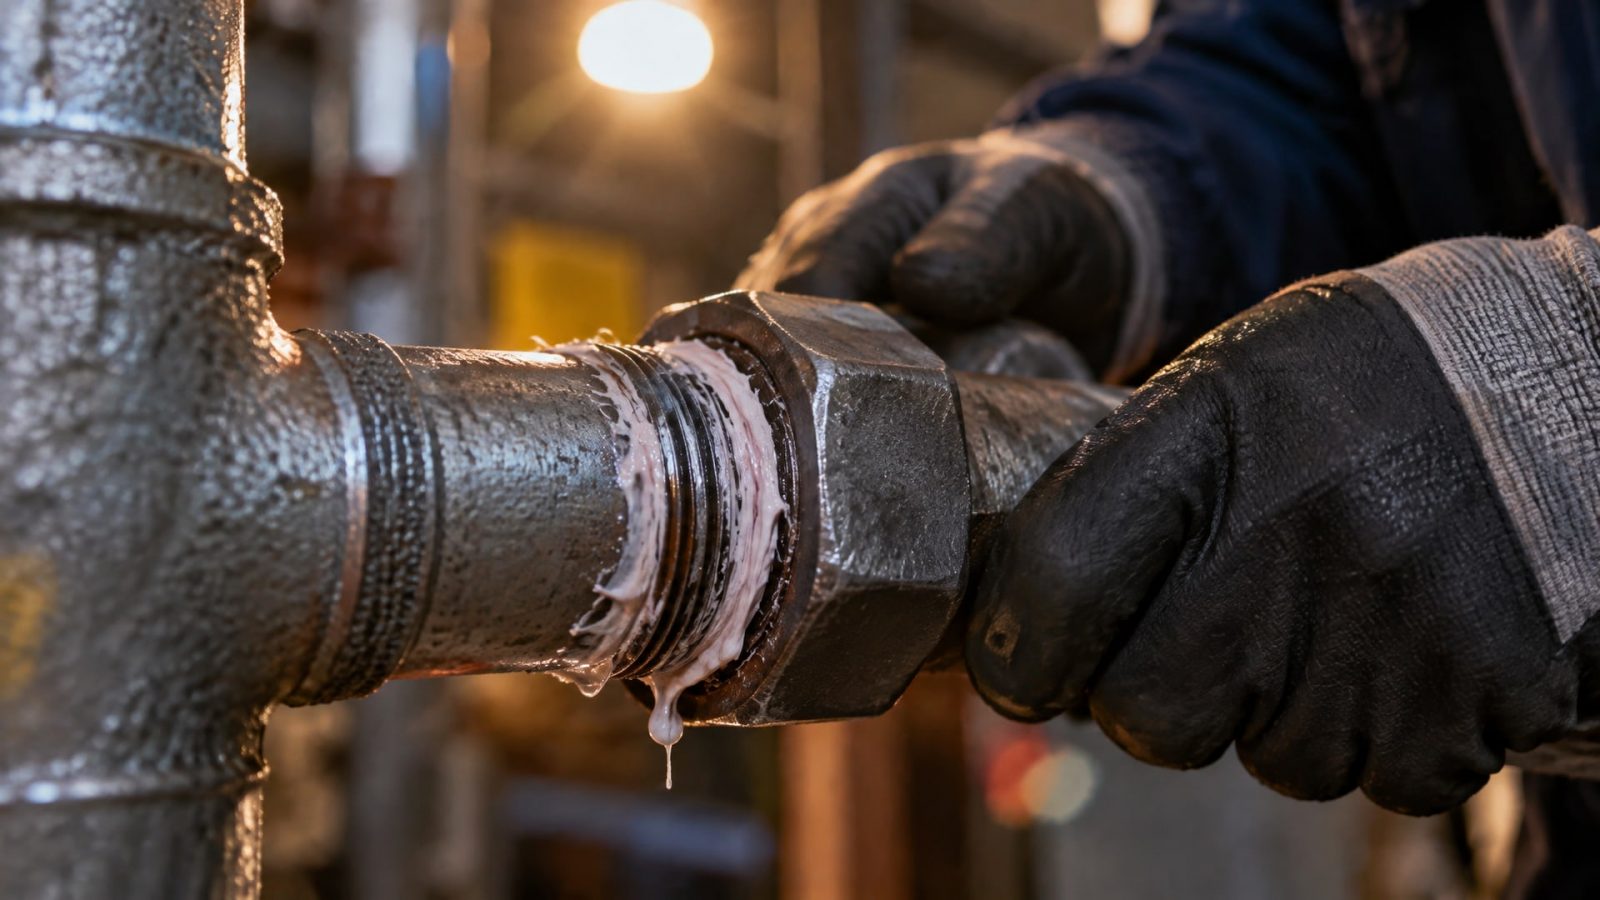
Ошибка 1: выбор по цвету вместо паспорта
Результат: куплен герметик, который визуально подошел, но при первом включении под нагрев потек.
Ошибка 2: применение при холодном монтаже без расчета времени отверждения
Закупщик купил герметик, монтажники применили его в неотапливаемом цехе при +5 °C, и через час система запущена под давлением. Герметик еще не полимеризовался, соединение потекло. Потом говорят: «герметик низкого качества». На самом деле герметик нормальный, просто нарушена технология применения.
Решение: либо запланировать монтаж в теплое время и теплое место, либо искать fast-cure версии герметика.
Ошибка 3: выбор герметика только по максимальной (peak) температуре
Герметик обещает +400 °C, но это кратковременный пик. Непрерывная рабочая температура - +200 °C. Если ваша система работает постоянно при +250 °C, герметик не подойдет.
Ошибка 4: применение универсального герметика в системе с маслом
Герметик одобрен для газа (класс G по EN 751), но его применили в гидравлической линии. Масло разбухло герметик, герметичность потеряна.
Ошибка 5: игнорирование коррозии при выборе силикона
Выбран силиконовый герметик выделяющий уксусную кислоту, применен на медной трубе. Через несколько дней под герметиком видна коррозия меди.
Герметик прокладка высокотемпературный: комбинированные решения
На производстве часто используют комбинацию: герметик + паронитовая или PTFE-прокладка.
Герметик заполняет микротрещины, прокладка держит основной зазор. Это особенно актуально для фланцевых соединений в системах среднего давления.
Если прокладка рассчитана на +200 °C, а герметик на +150 °C - узким местом будет герметик. Нужно выбирать пару, где оба материала совместимы по температуре.
Применение герметика для глушителя и выхлопных систем
Глушители работают в диапазоне +200…+350 °C в зависимости от двигателя.
Резьбовые соединения на выхлопных трубах, крепежи прокладок подвергаются интенсивным тепловым циклам. Обычный герметик потечет за несколько циклов нагрева-охлаждения.
Для этих применений нужны специальные высокотемпературные составы либо силиконовые герметики для горячих поверхностей. Красный или черный цвет указывает на то, что герметик предназначен именно для горячих систем, но окончательная проверка - все равно паспорт.
Часто задаваемые вопросы
Почему герметик течет из резьбы сразу после монтажа?
Герметик еще не полимеризовался. Анаэробные герметики требуют 60 минут на монтажную прочность при +22 °C, но при +5 °C это 4+ часа. Если соединение запущено под давлением раньше, герметик не успел застыть и вытесняется давлением. Решение: дать герметику время на отверждение или монтировать в теплом месте.
Можно ли смешивать герметики разных производителей?
Нет, это не рекомендуется. Разные химические системы могут конкурировать при полимеризации и не дать нужную прочность. Выбирайте один состав и придерживайтесь его.
Герметик красный - значит, лучше для высоких температур?
Нет. Красный - это просто краситель для визуального контроля. Высокотемпературный герметик может быть красным, черным, зеленым. Определяющий фактор - полимерная система и паспорт TDS с указанием рабочей температуры.
Как выбрать герметик для газовых резьб?
Смотрите класс среды по EN 751: должна быть отметка G (gas). Если отметки нет - герметик может быть несовместим с газом при давлении и разрушиться. Также проверьте, соответствует ли температура вашим условиям.
Почему герметик корродирует медные трубы?
Это происходит при использовании кислотных силиконовых герметиков. Уксусная кислота, выделяемая при отверждении, разъедает медь и цинк. Для чувствительных металлов ищите безкислотные (нейтральные) герметики или специально рекомендованные для меди.
Заключение
Выбор высокотемпературного герметика - это матрица: конкретная непрерывная температура, среда (газ, масло, вода), давление, класс по стандарту EN 751 или ASTM D5363, совместимость с металлом и время отверждения при реальной температуре монтажа. Цвет, реклама и общая формулировка «термостойкий» - это не критерии, а маркетинг.
Для резьбовых соединений до +150 °C подходят стандартные анаэробные герметики, которые прижились в промышленности благодаря простоте и надежности. Для +150…+200 °C нужны специализированные high-temp версии. Для печей, дымоходов и корпусов выше +260 °C нужны силиконовые составы, но они менее пригодны именно для резьбы. Обязательно проверяйте паспорт, планируйте время отверждения в зависимости от температуры окружающей среды и тестируйте совместимость с металлом, если есть сомнения. Правильный подход избежит утечек, переделок и остановок производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Как выбрать разъемный фиксатор резьбы для обслуживания оборудования: параметры, ошибки и рекомендации для инженеров и мастеров.
Узнайте, как безопасно осуществить переход с индустриальных на пищевые масла без полной промывки системы, соблюдая стандарты безопасности.
Узнайте, как проникающая смазка для резьбовых соединений поможет избежать срыва граней и повреждения крепежа при демонтаже.