
Почему бытовое PTFE-покрытие не всегда подходит: промышленное покрытие алюминиевого сплава
Для промышленного узла важно не просто нанести PTFE, а подобрать покрытие алюминиевого сплава под нагрузку, трение и требования к детали. Рабочий результат зависит от всей системы: основы, анодного слоя, подготовки поверхности, способа нанесения и контроля толщины. Поэтому бытовое антипригарное покрытие нельзя автоматически считать подходящим для направляющей, клапана или другой детали механизма.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают защитные покрытия алюминиевых сплавов или рассматривают восстановление поврежденной поверхности. Ниже разберем, чем промышленная обработка отличается от общего представления о PTFE-пленке, какие параметры задают для алюминиевых деталей и когда локальный ремонт анодированного слоя не решает проблему.
Как устроено промышленное покрытие алюминиевого сплава
Слово «PTFE» описывает материал, но не полностью характеризует готовое покрытие.
В промышленном узле важны материал основы и способ соединения покрытия с ней. Для деталей из алюминия применяют системы, в которых PTFE сочетается с твердым анодным слоем. Анодирование формирует оксидное покрытие, а PTFE может быть импрегнирован в него или совместно осажден. Это разные технологические функции, а не два названия одного процесса.
Такие покрытия используют на направляющих, лопатках импеллеров, клапанах, формах и поверхностях качения или скольжения. В этих применениях покрытие выбирают не по одному признаку «антипригарности»: важны трение, износ, свойства подложки и соответствие детали заданным размерам. Поэтому описание «тефлон для промышленных деталей» недостаточно для спецификации. Инженеру и закупщику нужны данные о всей технологической системе и требования к контролю результата.
PTFE известен низким коэффициентом трения: для динамического режима приводится диапазон 0,05–0,10, для статического - 0,12–0,15. Однако низкое трение не гарантирует высокий ресурс. У ненаполненного PTFE износостойкость оценивается как средняя, а удельный износ при сухом скольжении может составлять порядка 10⁻⁴–10⁻⁵ мм³/(N·м). Следовательно, выбирать покрытие только по коэффициенту трения рискованно: показатель не описывает отдельно прочность основы, качество сцепления слоев и воздействие нагрузки.
Когда требуется снижение трения скольжения и защита от износа, инженер оценивает покрытие как систему. Анодный слой обеспечивает основу для функционального слоя, а PTFE отвечает за свойства поверхности. Антифрикционные покрытия MODENGY на основе PTFE или дисульфида молибдена рассматривают для промышленных механизмов как более надежное решение, чем бытовое покрытие, когда важны заданные свойства и применение на подготовленной детали. Конкретный вариант определяют по конструкции узла и его режиму работы, а не по бытовому названию материала.
Защитные покрытия алюминиевых сплавов: основа и стандарты
Алюминиевый сплав нельзя считать нейтральной основой, одинаково подходящей для любой обработки.
Для PTFE-импрегнированного твердого анода состав сплава имеет значение: в процессной спецификации NASA указаны ограничения по содержанию меди и кремния. Применимость описана для сплавов с содержанием меди менее 5%, кремния менее 8% либо суммарным содержанием этих элементов менее 8%. Поэтому до выбора технологии необходимо сверить марку и состав материала, а не ограничиваться обозначением «алюминий».
Для твердого анодного покрытия на алюминиевых сплавах с PTFE в источниках указан стандарт AMS 2482. В качестве ориентира по типам анодирования приводится MIL-STD-8625: Type I относится к хромовому, Type II - к сернокислотному, Type III - к твердому анодированию. Эти обозначения описывают разные варианты анодного слоя. Они не означают, что любое анодирование автоматически обеспечивает требуемое трение или износостойкость.
Запрос «покрытия алюминиевых сплавов ГОСТ» не дает основания подставлять в спецификацию произвольный номер ГОСТ. Для описанной системы с твердым анодом и PTFE уместно сверять применимый стандарт обработки и требования чертежа. Если в документации задан конкретный норматив, его нужно проверить на соответствие составу сплава, функции детали и нужной технологии. Нельзя считать, что общий стандарт на алюминий сам по себе определяет все параметры PTFE-покрытия.
Выбор основы влияет и на механическую стойкость детали. Мягкий алюминий может деформироваться, а удар или вмятина в подложке способны повредить тонкий PTFE-слой в этой зоне. Поэтому при выборе защиты учитывают не только трение, но и вероятность ударных нагрузок, контакт с сопряженной деталью и сохранение геометрии. Для посадочных поверхностей это особенно важно: изменение толщины покрытия влияет на размеры, зазоры и сборку узла.
До размещения заказа полезно закрепить в документации четыре пункта:
марку и состав алюминиевого сплава;
тип анодного слоя и способ внедрения PTFE;
требуемую толщину покрытия и зоны, которые нужно замаскировать;
метод контроля и допустимые требования к готовой детали.
Такая спецификация помогает избежать ситуации, когда покрытие формально нанесено, но не подходит по материалу основы, размерам или функции поверхности.
Подготовка поверхности и контроль толщины
Качество промышленного покрытия зависит от подготовки алюминиевой поверхности до нанесения.
В технологический цикл могут входить обезжиривание, промывка, абразивная обработка для создания якорного профиля, маскирование критических зон и финальная проверка чистоты. Загрязнения маслом или смазочно-охлаждающей жидкостью мешают подготовке поверхности, поэтому их удаляют до обработки. Маскирование нужно предусмотреть заранее, если покрытие не должно попасть на отдельные участки детали.
Важен и интервал между подготовкой и нанесением. Оксидная пленка алюминия быстро восстанавливается, поэтому задержка способна изменить состояние поверхности, подготовленной под покрытие. Это одна из причин, по которой промышленное нанесение нельзя свести к простому нанесению PTFE на очищенный металл. Технологическая последовательность, чистота и состояние поверхности должны соответствовать процессу, выбранному для конкретной детали.
Толщину задают в чертеже или технологической документации с учетом назначения и размеров узла. В процессной спецификации NASA для случая, когда толщина не определена на чертеже, указана суммарная толщина 0,0020 дюйма ± 0,0005 дюйма, или примерно 2 ± 0,5 mil. Это параметр конкретной спецификации, а не универсальная норма для любого покрытия алюминиевого сплава. Для детали с посадочными поверхностями инженер должен учитывать итоговую геометрию и требуемые зазоры.
Для контроля толщины анодного слоя в этой спецификации отмечен вихретоковый метод по ASTM B244 как предпочтительный по сравнению с косвенной проверкой микрометром. Отдельно ASTM B137-95 описан как метод определения массы анодного покрытия на единицу площади. Эти методы контролируют разные характеристики, поэтому их не следует подменять друг другом без требований технологической документации.
Перед заказом обработки техническому специалисту стоит согласовать с исполнителем материал детали, зоны нанесения, маскирование, целевую толщину и способ контроля. Закупщику важно получить именно эти параметры в предложении или спецификации, а не только общее наименование «PTFE-покрытие». Это снижает риск несоответствия размеров после обработки и упрощает приемку детали по заранее установленным критериям.
Восстановление тефлонового покрытия и ремонт анодированного слоя
При повреждении поверхности сначала определяют, что именно нарушено: функциональный PTFE-слой, анодное покрытие или сама алюминиевая основа.
Небольшой косметический дефект и глубокое повреждение детали требуют разного подхода. Если механическое повреждение затронуло только покрытие, для отдельных случаев предусмотрен локальный touch-up химическими конверсионными материалами. Но такой вариант не равен полноценному восстановлению анодированного слоя.
При существенном дефекте анодирование часто нельзя качественно «подмазать» только в одном месте. Для структурного восстановления может потребоваться удалить покрытие и повторно обработать всю деталь. Если деформирована или повреждена подложка, восстановление одного поверхностного слоя проблему не решит. До ремонта важно выяснить причину повреждения: удар, износ при скольжении, нарушение подготовки поверхности или изменение размеров сопряженного узла.
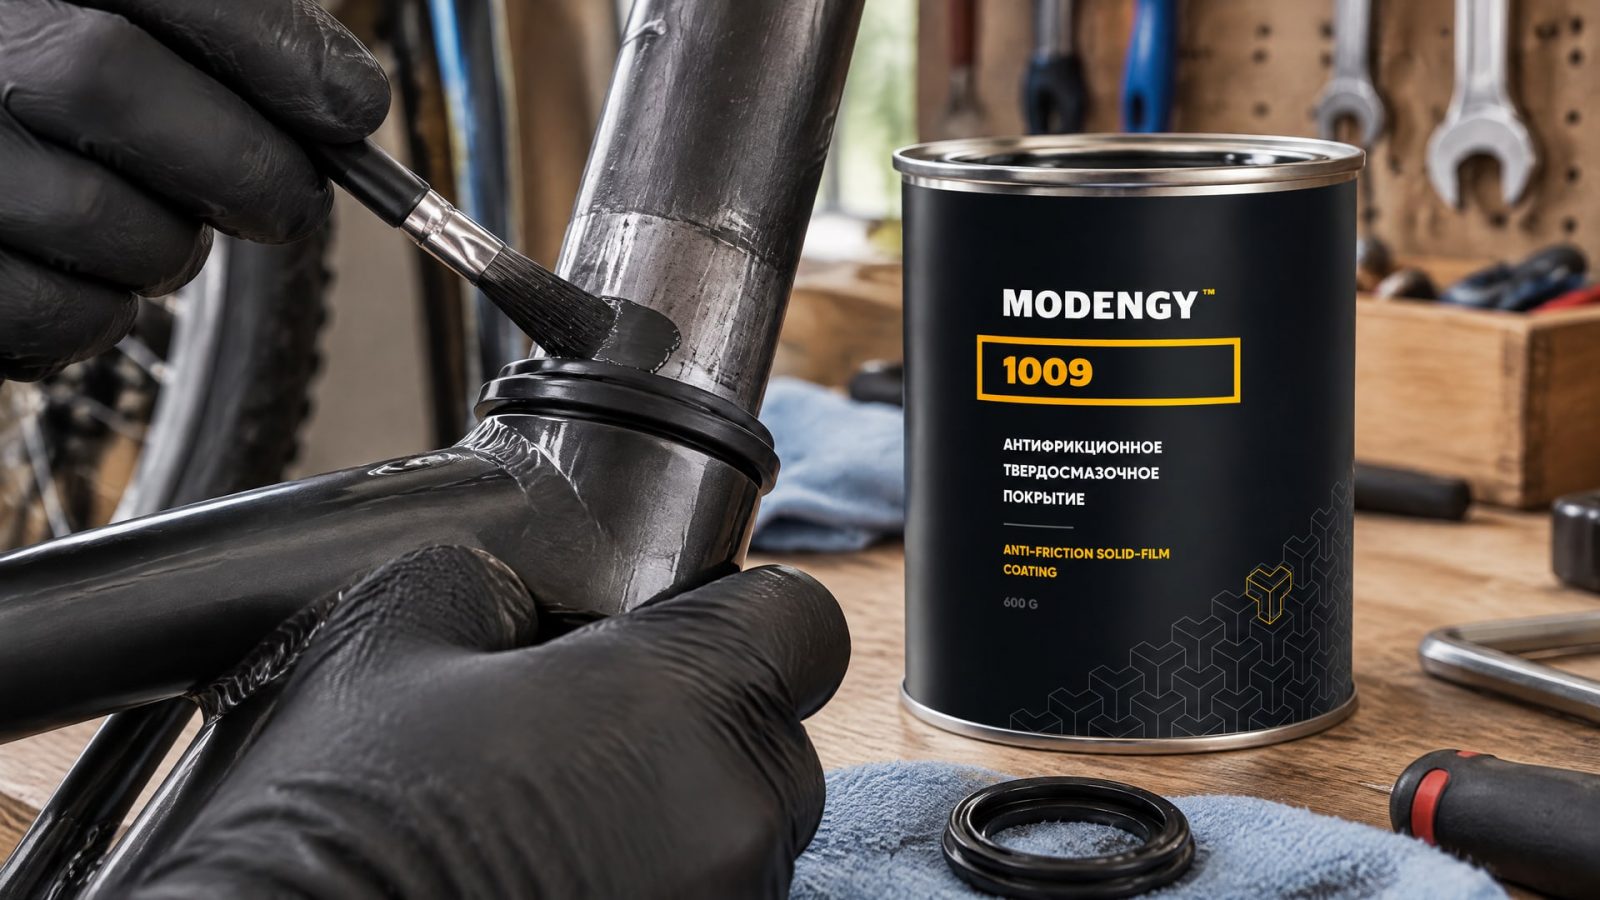
Отдельный случай - алюминиевый сплав Д16, где нужно обеспечить скольжение резиновой прокладки по поверхности и обработать поврежденный анодированный слой. При таком ремонте следует учитывать не только трение, но и воздействие рабочей среды, а также состояние самой детали. Для этой задачи применяют антифрикционное твердосмазочное покрытие MODENGY 1009 на основе PTFE: оно предназначено для восстановления поврежденного анодированного слоя и скольжения резиновой прокладки на Д16, обладает химической стойкостью и гидрофобностью. Применимость конкретного решения нужно соотнести с характером повреждения и требуемым результатом.
До ремонта полезно зафиксировать размеры детали и границы дефекта, затем определить, сохранена ли целостность алюминиевой основы. Это помогает отличить локальное обслуживание поверхности от работ, требующих полной повторной обработки. Для критичных посадочных и скользящих зон отдельно указывают, какие участки восстанавливают и как проверяют результат. Если дефект выходит за пределы поверхностного слоя, решение о ремонте принимают с учетом возможности восстановления геометрии и целостности детали, а не только внешнего вида покрытия.
Как выбрать покрытие алюминиевых сплавов для механизма
Выбор начинают с функции детали.
Для направляющей или другой скользящей поверхности важны параметры трения и износа; для клапана, импеллера или формы также учитывают конструкцию и условия контакта. Применение PTFE-импрегнированного твердого анода описано для таких типов деталей, но это не означает, что одна и та же технология подходит каждой из них без проверки. Требования к покрытию формулируют для конкретного узла и его режима работы.
Затем проверяют подложку. Для промышленного процесса, описанного NASA, допустимость определяется в том числе химическим составом сплава: содержание меди должно быть менее 5%, кремния - менее 8%, либо их суммарное содержание - менее 8%. Если состав материала неизвестен, его нельзя подменять предположением по внешнему виду или общему названию сплава. Для снабженца это практический пункт проверки перед запросом предложения на нанесение.
Следующий шаг - согласовать толщину, размеры и контроль. В качестве примера заданного параметра в спецификации NASA приведены 0,0020 дюйма ± 0,0005 дюйма, то есть около 2 ± 0,5 mil, если толщина не определена чертежом. Это не значение для автоматического переноса на любой узел, а напоминание о необходимости зафиксировать толщину и проверить, как она повлияет на посадки и зазоры. Для контроля толщины анодного покрытия указан вихретоковый метод по ASTM B244.
При выборе защитного покрытия также определяют, можно ли подготовить поверхность в требуемой последовательности: очистить, удалить масла и СОЖ, сформировать профиль, замаскировать критические зоны и проконтролировать чистоту. Поскольку оксидная пленка алюминия быстро восстанавливается, технологию планируют так, чтобы не допустить неоправданной задержки между подготовкой и нанесением. Если это невозможно обеспечить, нужно обсудить с исполнителем влияние такого перерыва на процесс.
Чтобы сопоставить предложения по обработке, запросите у подрядчика не только название покрытия, но и описание подложки, технологии анодирования, параметров PTFE-слоя и контроля. Для снижения трения скольжения и защиты от износа линейку антифрикционных покрытий MODENGY рассматривают как промышленное решение, когда состав слоя и его свойства подбирают под механизм, а не под бытовое применение. Такое сравнение должно опираться на требования чертежа и условия работы детали, а не только на заявленный коэффициент трения.
Часто задаваемые вопросы
Чем промышленное PTFE-покрытие отличается от бытового антипригарного?
Промышленное покрытие выбирают с учетом основы, подготовки поверхности, анодного слоя, толщины и контроля. Для алюминиевых деталей применяют систему твердого анода с импрегнированным или совместно осажденным PTFE. Поэтому одного указания материала недостаточно: необходимо определить технологию для конкретной детали и ее функции.
Какой стандарт указывают для покрытия алюминиевых сплавов с PTFE?
Для твердого анодного покрытия на алюминиевых сплавах с PTFE в материалах по процессу указан AMS 2482. Он не заменяет чертеж и техническую спецификацию детали. Перед заказом обработки следует сверить применимость стандарта, состав сплава, требования к толщине и способ контроля покрытия.
Можно ли выполнить ремонт анодированного слоя локально?
Локальный touch-up возможен в отдельных случаях, если механическое повреждение не затронуло саму деталь. При существенном дефекте точечная обработка может не восстановить покрытие полноценно: обычно рассматривают удаление старого слоя и повторное анодирование детали. Сначала нужно оценить глубину повреждения и состояние алюминиевой основы.
Как контролируют толщину анодного покрытия?
Для контроля толщины анодного покрытия в описанной процессной спецификации отмечен вихретоковый метод по ASTM B244. Микрометр назван косвенным методом, а ASTM B137-95 относится к определению массы покрытия на единицу площади. Выбор метода зависит от того, какую характеристику требуется проверить и что задано документацией.
Заключение
Бытовое представление о PTFE не заменяет инженерную спецификацию. Для промышленного покрытия алюминиевого сплава нужно учитывать состав основы, тип анодирования, способ внедрения PTFE, подготовку поверхности, толщину и метод контроля. Низкий коэффициент трения важен, но сам по себе не гарантирует износостойкость или ресурс детали.
Практический следующий шаг - проверить марку сплава и требования чертежа, описать функцию поверхности и согласовать толщину с исполнителем покрытия. Если деталь уже повреждена, до выбора ремонта нужно определить, затронуты ли только поверхностные слои или сама подложка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите пищевую смазку с допуском H1 для подшипников, учитывая условия работы узла и требования к вязкости, чтобы продлить срок службы оборудования.
Узнайте, как вязкость смазки подшипников влияет на их ресурс и почему специализированные материалы могут привести к ускоренному износу.
Смазка с дисульфидом молибдена снижает трение и износ в парах металл-пластик и металл-резина.