
Вязкость смазки подшипников: почему специализированный материал может ускорить износ
Повышенный износ после перехода на специализированную смазку часто связан не с самим фактом ее специализации, а с несоответствием свойств материала условиям работы подшипника. В первую очередь проверяют вязкость базового масла при рабочей температуре: слишком низкая не обеспечивает полноценную масляную пленку, а слишком высокая увеличивает трение и нагрев. Для подшипников важны также скорость, нагрузка и подача смазки к зоне контакта.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые разбирают причины ухудшения ресурса подшипников после замены материала. Разберем, как оценивать вязкость смазки подшипников, чем отличаются пищевые классы H1 и H2 и какие параметры сверять при подборе. Отдельно рассмотрим, почему класс консистенции сам по себе не гарантирует подходящую смазку.
Почему специализированная смазка может ускорить износ подшипника
Смазка для конкретной отрасли или участка не обязательно подходит каждому узлу на производстве.
Если ее свойства не соответствуют рабочей температуре, скорости и нагрузке, подшипник может работать в неблагоприятном режиме. Поэтому после замены материала важно оценивать не только его назначение или маркировку, но и состояние узла в работе.
При слишком низкой вязкости базового масла на рабочей температуре между контактирующими поверхностями может не сформироваться полноценная масляная пленка. Это создает условия для аномального износа и задиров. Если вязкость чрезмерно высокая, растут потери на трение и температура, а внутреннее сопротивление вращению может ухудшить долговечность узла.
Повышенный нагрев после перехода на новую смазку - повод проверить соответствие вязкости режиму работы, а не сразу делать вывод о неисправности подшипника. Также стоит оценить, поступает ли смазка к зоне контакта в достаточном количестве. Низкая вязкость и недостаточная подача могут приводить к смазывочному голоданию, а чрезмерно вязкий материал при низкой температуре может хуже поступать к рабочим поверхностям.
Какие признаки проверять после замены
Рост температуры подшипника после перехода на другой материал.
Следы недостаточной смазки, задиров или смятия на рабочих поверхностях.
Изменение шума и характера работы узла.
Соответствие вязкости базового масла рабочей температуре, скорости и нагрузке.
Эти признаки не указывают на одну универсальную причину. Они помогают определить, какие параметры следует проверить в первую очередь, прежде чем менять материал повторно.
Вязкость смазки для подшипников: что учитывать при выборе
Основной ориентир - вязкость масла при фактической рабочей температуре подшипника.
Паспортное значение при 40 °C полезно для сравнения материалов, но само по себе не показывает, какой будет вязкость в реальном узле. На нее влияют температурный режим и условия работы, поэтому подбор только по одному паспортному показателю может привести к ошибке.
Для минеральных масел при выборе также учитывают индекс вязкости: в источниках приведено значение не ниже 95. Этот параметр не отменяет проверки вязкости при рабочей температуре. Важно убедиться, что масло сохраняет требуемую текучесть и при низкотемпературном запуске, когда чрезмерно вязкий материал может хуже поступать к зоне контакта.
Высокая вязкость не означает автоматически более надежную защиту. При ее избытке возрастает внутреннее трение, подшипник может нагреваться сильнее, а ресурс - снижаться. С другой стороны, слишком низкая вязкость не обеспечивает полноценную пленку. Задача инженера - найти соответствие между свойствами базового масла и режимом работы, а не выбирать максимальное значение.
Класс NLGI тоже не дает полного ответа на вопрос, подходит ли смазка. Он описывает консистенцию пластичного материала, но не заменяет данных о вязкости базового масла, температуре, скорости и нагрузке. Поэтому для подбора сверяют спецификацию смазки с требованиями к узлу, а затем оценивают ее работу после запуска.
Как коэффициент κ связан с ресурсом подшипника
Качество смазочного режима оценивают, в частности, с помощью коэффициента вязкости κ.
Он помогает соотнести вязкость масла при рабочей температуре с условиями, необходимыми для формирования смазочной пленки. Чем выше κ в подходящем диапазоне, тем благоприятнее условия смазывания и тем выше ожидаемый ресурс подшипника.
В качестве ориентира для очень долгого ресурса приводится κ = 3-4. Это не универсальное предписание для любого узла: при выборе учитывают рабочую температуру и способность смазки сохранять текучесть на холоде. Если ориентироваться только на повышенную вязкость, можно получить обратный результат - рост трения и нагрева.
Долговечность подшипников рассчитывают с учетом условий работы по DIN ISO 281. Для смазываемого подшипника оценка ресурса учитывает и условия смазки, поэтому номинальный расчет не стоит рассматривать отдельно от фактического режима. При поиске причины износа важно сопоставить параметры смазки с температурой, скоростью и нагрузкой узла.
Коэффициент κ полезен не как единственный критерий закупки, а как часть технической оценки. Если после замены материала появились задиры, смазывочное голодание или перегрев, сначала проверяют вязкость при реальной температуре и соответствие смазочного режима. Класс NLGI в этом разборе остается характеристикой консистенции, а не заменой анализа вязкости.
Пищевая смазка для подшипников: чем отличаются H1 и H2
Классы H1 и H2 выбирают по вероятности контакта смазки с пищей.
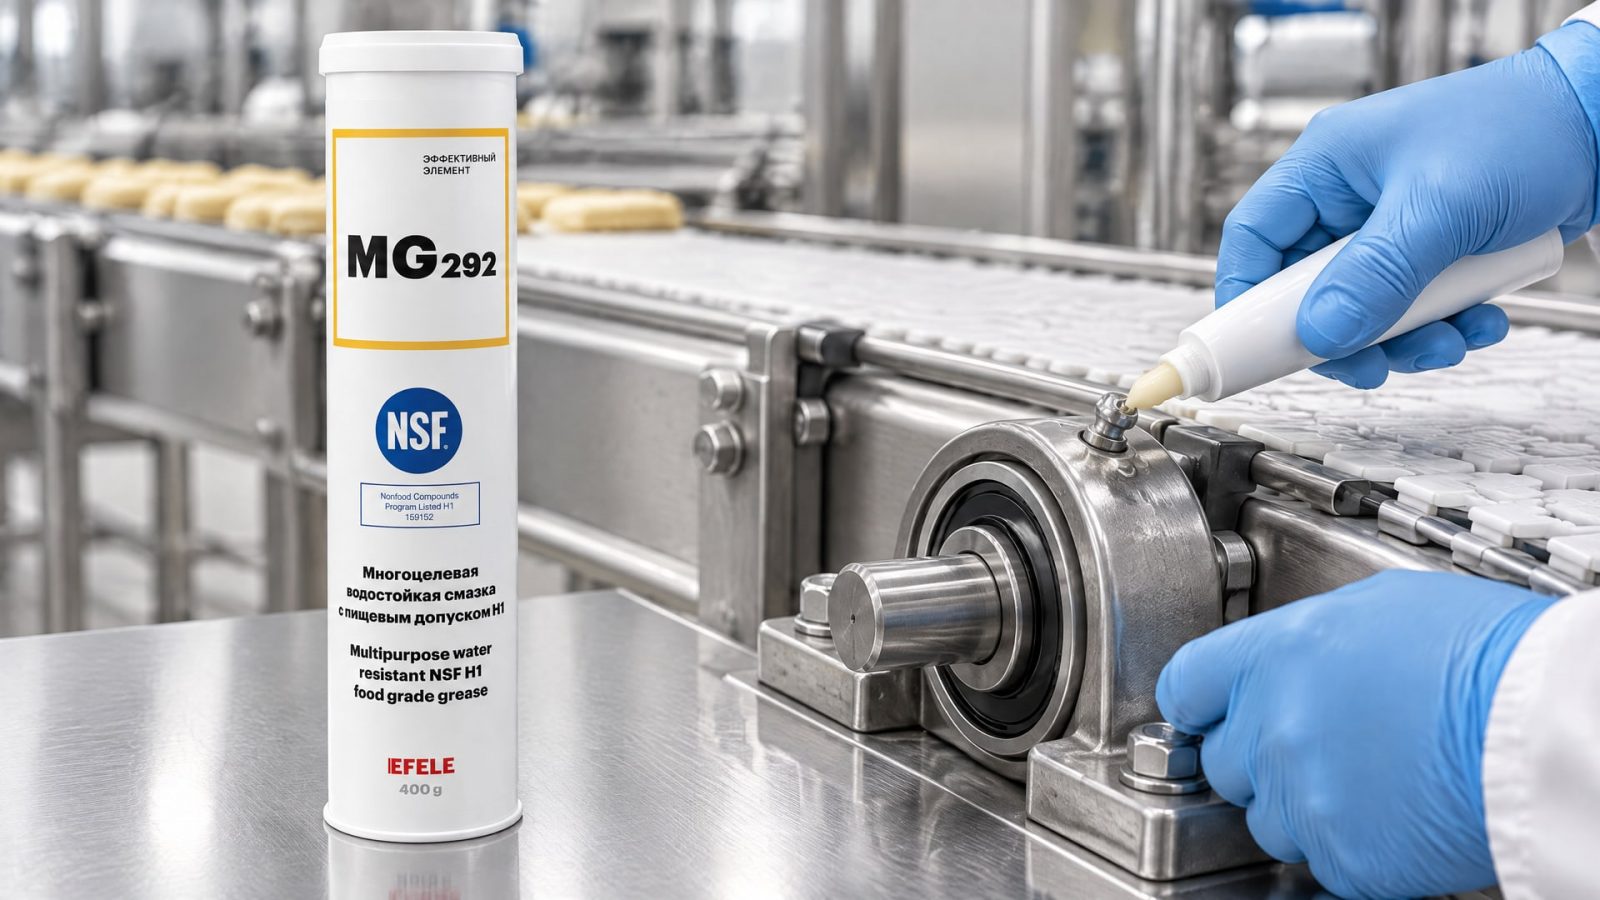
H1 применяют там, где возможен случайный контакт с пищевым продуктом; для этой категории разрешены вещества, соответствующие FDA 21 CFR 178.3570. В источниках также указан уровень случайного контакта не более 10 ppm. Это не означает, что H1 предназначена для намеренного смазывания поверхностей, непосредственно контактирующих с пищей.
H2 используют в узлах, где контакт смазки с пищей исключен. Поэтому H2 - не более строгая категория пищевой безопасности, а смазка для зон без контакта с продуктом. Подмена одного класса другим нарушает логику выбора: сначала определяют риск контакта, затем подбирают смазку с подходящими рабочими свойствами.
Пищевой допуск сам по себе не гарантирует, что материал подойдет конкретному подшипнику. Для узла по-прежнему важны вязкость базового масла, рабочая температура, скорость и нагрузка. Если в пищевой зоне смазка вымывается при контакте с водой, специалисту нужно учитывать водостойкость наряду с пищевым статусом и режимом работы. Для таких условий в линейке EFELE используют MG-292: это водостойкая пластичная смазка с допуском NSF H1, предназначенная для пищевых производств, где важна работа в широком диапазоне температур.
На участках с повышенной температурой и воздействием влаги недостаточно ориентироваться только на маркировку H1. Необходимо учитывать оба воздействия и проверять соответствие материала условиям узла. В таких задачах применяют EFELE SG-392 - термо- и водостойкую пластичную смазку NSF H1.
Как разобраться в причине износа после замены смазки
Если износ усилился после перехода на специализированный материал, полезно восстановить условия, при которых работает подшипник.
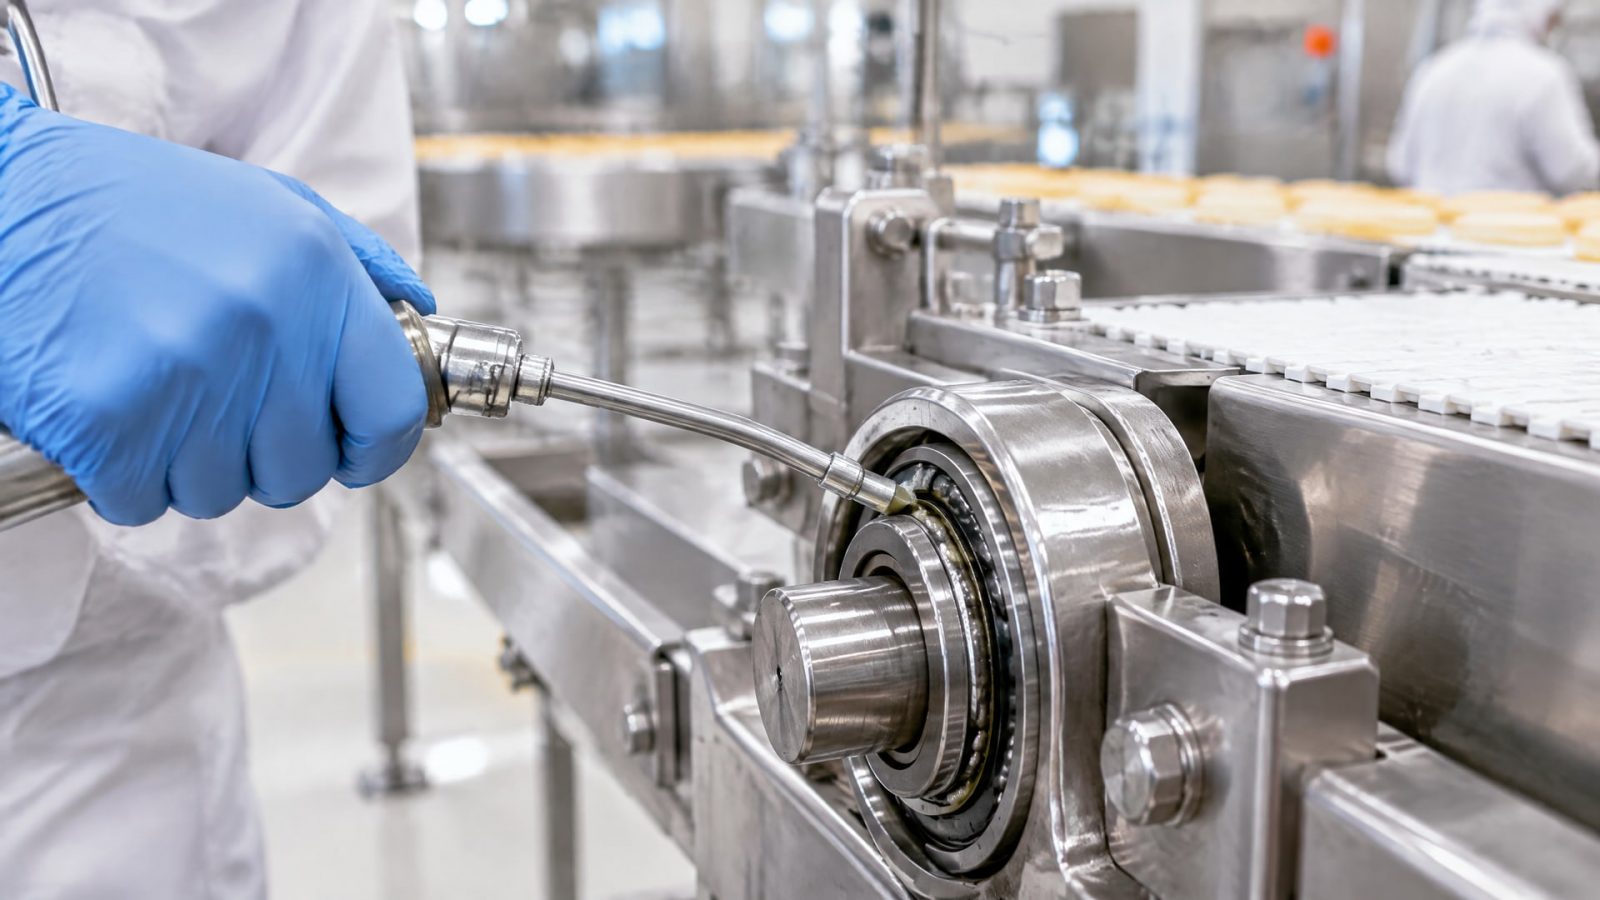
Проверку начинают с рабочей температуры, скорости и нагрузки, затем сопоставляют их с характеристиками смазки. Отдельно оценивают подачу материала к зоне контакта и признаки перегрева или смазывочного голодания.
Проверка только класса консистенции не позволяет определить причину неисправности. NLGI характеризует консистенцию, а подходящая вязкость базового масла зависит от рабочей температуры и режима подшипника. Поэтому при диагностике сверяются со спецификацией смазки и выясняют, соответствуют ли ее характеристики фактическим условиям эксплуатации.
Последовательность проверки
Зафиксировать, когда начался рост температуры, шума или износа: сразу после замены либо спустя время.
Проверить вязкость базового масла при рабочей температуре, а не ограничиваться значением при 40 °C.
Сопоставить материал со скоростью и нагрузкой подшипника.
Проверить, нет ли признаков недостаточной подачи смазки к зоне контакта.
Для пищевого оборудования определить, возможен ли случайный контакт смазки с продуктом, и выбрать соответствующий класс H1 или H2.
Такая последовательность помогает отделить ошибку выбора от проблем подачи и условий эксплуатации. Если после замены подшипник перегревается, причина может заключаться в слишком высокой вязкости или повышенном внутреннем трении. Если видны задиры или следы смазывочного голодания, проверяют вязкость при реальной температуре и достаточность подачи.
Как подобрать смазку для подшипника без ошибки
Подбор начинают с данных о подшипнике и условиях его работы: температуре, скорости и нагрузке.
Затем проверяют вязкость базового масла при рабочей температуре, текучесть при холодном запуске и класс консистенции. Для пищевого участка дополнительно определяют вероятность случайного контакта с продуктом и выбирают H1 или H2.
Такой подход применим и к вопросу о том, какая вязкость смазки нужна ступичным подшипникам. Универсальное значение без данных о конкретном узле назвать нельзя: решение зависит от условий эксплуатации и характеристик материала. Увеличивать вязкость «для запаса» не следует, поскольку чрезмерное внутреннее трение способно повысить температуру и сократить ресурс.
При закупке важно сверять характеристики с требованиями изготовителя узла и спецификацией смазки, а не выбирать только по словам «специализированная» или «пищевая». Если доступна оценка коэффициента κ, ее рассматривают вместе с температурой и режимом работы. После замены отслеживают температуру и признаки износа, чтобы проверить, соответствует ли выбранный материал реальным условиям.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипников?
Универсальной вязкости для всех подшипников нет. Выбор зависит от рабочей температуры, скорости и нагрузки, а также от требуемого смазочного режима. Проверять нужно вязкость базового масла при рабочей температуре, а не только паспортное значение при 40 °C. Слишком низкая и чрезмерно высокая вязкость могут ухудшить работу узла.
Какая вязкость смазки подходит для ступичных подшипников?
Одного значения для всех ступичных подшипников назвать нельзя: необходимы данные о конкретном узле и условиях его работы. При подборе учитывают температуру, скорость и нагрузку, а затем сверяют характеристики материала со спецификацией. Ориентироваться только на консистенцию или стремиться к максимально высокой вязкости не следует.
Почему подшипник изнашивается после перехода на специализированную смазку?
Причиной может быть несоответствие вязкости условиям работы, недостаточная подача смазки или чрезмерное внутреннее трение. При низкой вязкости масляная пленка может быть недостаточной, а при высокой растут трение и температура. Следует также проверить рабочую температуру, скорость, нагрузку и правильность выбора пищевого класса, если узел работает в пищевой зоне.
Чем отличаются смазки H1 и H2?
H1 предназначена для зон, где возможен случайный контакт смазки с пищей. H2 применяют там, где контакт с пищевым продуктом исключен. Эти классы не взаимозаменяемы: сначала определяют риск контакта, затем выбирают подходящую категорию. При этом пищевой статус не отменяет требований к вязкости и режиму работы подшипника.
Заключение
Повышенный износ после замены смазки часто объясняется тем, что ее свойства не соответствуют рабочей температуре, скорости или нагрузке подшипника. Для оценки вязкости смазки подшипников недостаточно знать только класс NLGI или паспортное значение при 40 °C: важны фактическая вязкость при рабочей температуре, подача материала и подходящий смазочный режим. В пищевом производстве к этим параметрам добавляется корректный выбор между H1 и H2.
Следующий шаг - зафиксировать условия работы узла, проверить спецификацию смазки и сопоставить вязкость с рабочей температурой. При признаках перегрева или смазывочного голодания отдельно оцените подачу смазки и соответствие коэффициента κ режиму работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена снижает трение и износ в парах металл-пластик и металл-резина.
Изучите, как противозадирные присадки в масло влияют на нагрузку сваривания и диаметр пятна износа.
Выбирайте смазку для высокоскоростных подшипников правильно: узнайте, когда твердые присадки не нужны и как оценить продукт.