
Подготовка поверхности фосфатированием: совместимость с покрытиями MODENGY
Подготовка поверхности фосфатированием помогает создать конверсионный слой перед нанесением защитного покрытия, но сама по себе не заменяет очистку и не гарантирует качество финишной защиты. Совместимость зависит от состояния металла, последовательности операций, промывки и требований изготовителя покрытия. Если на детали остаются масло, окалина или продукты коррозии, надежно сформировать фосфатный слой не получится.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают маршрут обработки металлических деталей. Разберем, когда фосфатирование уместно, чем оно отличается от пескоструйной подготовки, как организовать обработку внутренних диаметров и что учитывать для адгезии покрытия. Также рассмотрим требования стандартов к чистоте, промывке и контролю результата.
Подготовка поверхности фосфатированием: что нужно сделать до обработки
Фосфатирование начинается не с погружения детали в раствор, а с оценки ее исходного состояния.
Масло, жир, окалина, ржавчина и другие загрязнения мешают равномерному формированию конверсионного слоя. ISO 27831-1:2008 описывает целевое состояние поверхности как химически чистое, то есть свободное от жира, масла, окалины и прочих загрязнений. ISO 9717:2010 также связывает фосфатирование с предварительной подготовкой изделия до химически чистого состояния.
Технологический маршрут выбирают с учетом материала, загрязнения и требуемого результата. В него могут входить обезжиривание, удаление окалины, травление, активация, фосфатирование, промывка и сушка. Не каждая деталь требует всех операций: последовательность определяют по ее состоянию и требованиям к будущему покрытию. Фосфатирование не исправит последствия недостаточной очистки, поэтому остатки масла и коррозии следует удалять до обработки.
Почему промывка между стадиями обязательна
После щелочной или кислотной очистки деталь тщательно промывают, чтобы остатки реагентов не попали в фосфатирующий раствор и не ухудшили качество слоя. Промывка требуется и после фосфатирования: ее задача - удалить соли и непрореагировавшие материалы. Если пропустить этот этап, загрязнения могут остаться на поверхности и повлиять на последующее нанесение покрытия.
Для деталей с внутренними каналами последовательность операций особенно важна: жидкость может задерживаться в полостях, поэтому нужны эффективный слив и удаление остатков растворов. Требования к подготовке испытательных панелей в ISO 1514:2016 предусматривают следование инструкциям изготовителя по нанесению конверсионного слоя и допускают несколько стадий очистки, ополаскивания и кондиционирования. Это полезный ориентир для организации процесса, но режим обработки конкретной детали нужно сверять с технологической документацией.
Сильные щелочи и кислоты в отдельных системах применяют с осторожностью: чрезмерно агрессивная очистка может повлиять на структуру и массу покрытия. После нее предусматривают нейтрализующий или промывочный этап. В итоге контроль начинают с простой проверки маршрута: все ли загрязнения удалены, выполнена ли промывка после каждой необходимой стадии и не остаются ли реагенты в зазорах и полостях.
Фосфатирование или пескоструй: как выбрать способ подготовки
Вопрос «фосфатирование или пескоструй» нельзя решить без понимания задачи.
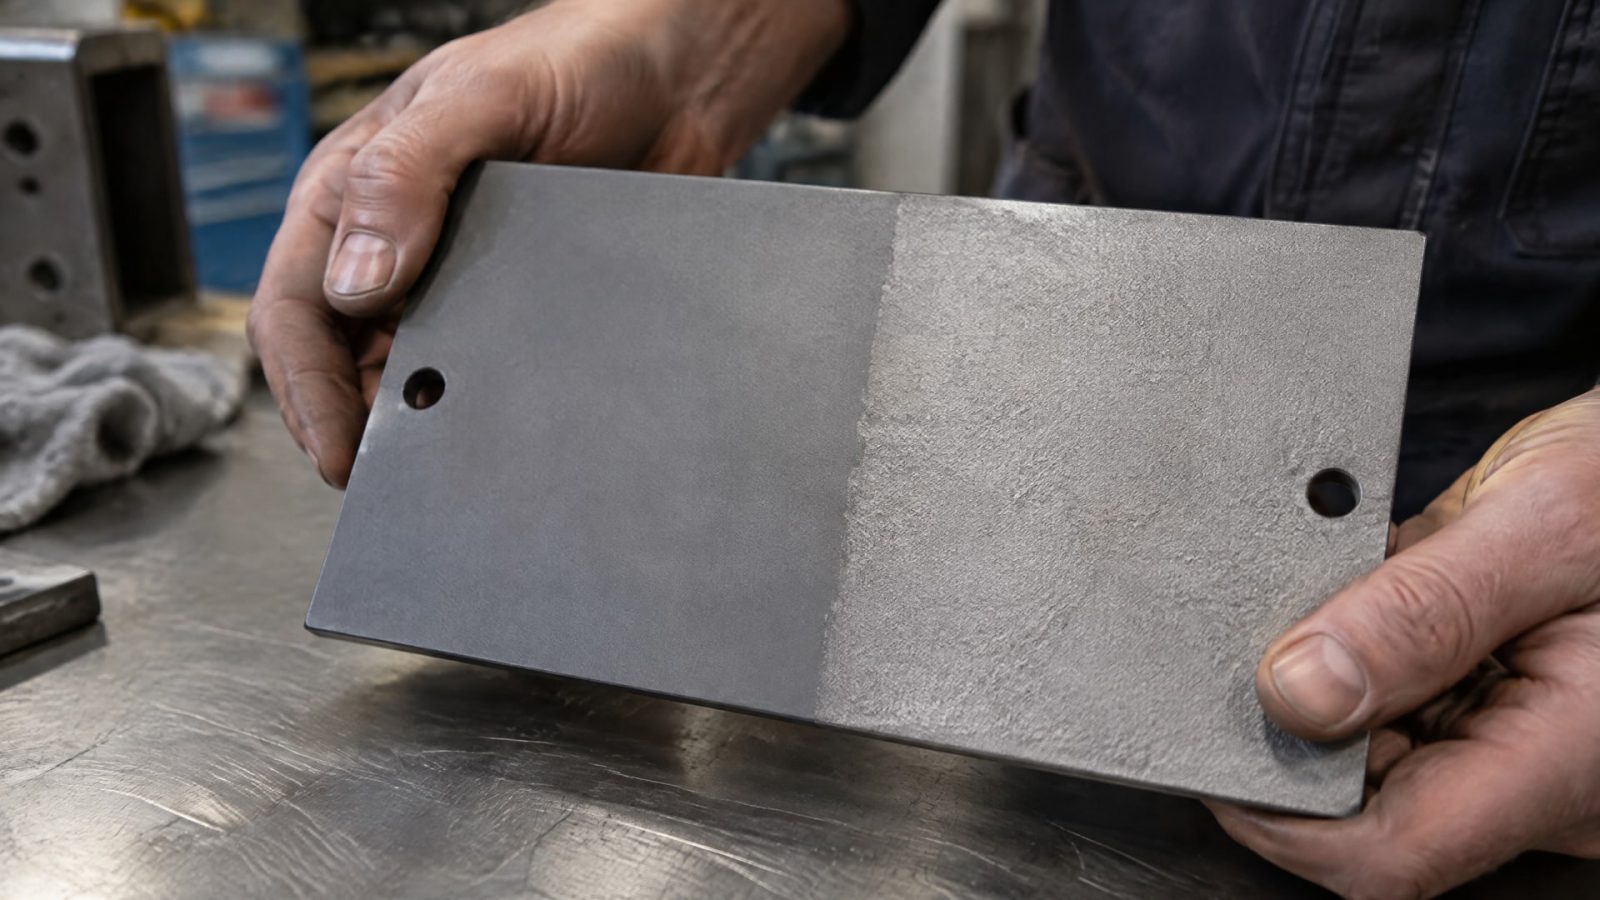
Фосфатирование формирует химический конверсионный слой, предназначенный для работы вместе с последующим защитным покрытием. Пескоструйная обработка создает механический профиль поверхности. Это разные способы подготовки, и один не следует считать универсальной заменой другого.
| Задача | Фосфатирование | Пескоструйная обработка |
|---|---|---|
| Получить конверсионный слой | Да | Нет |
| Создать механический профиль поверхности | Не является основной задачей | Да |
| Подготовить деталь под последующее покрытие | Применяют как промежуточную химическую обработку | Может применяться для механической подготовки |
| Требовать химически чистую поверхность перед обработкой | Да | Требования зависят от выбранного процесса и покрытия |
Стандарты по фосфатированию требуют подготовить химически чистую поверхность, но не предписывают обязательное создание абразивного профиля. Поэтому необходимость пескоструйной обработки определяется требованиями к адгезии и эксплуатационным условиям, а не самим фактом фосфатирования. Если процесс предусматривает обе операции, важно установить их последовательность по технологической документации и требованиям изготовителя покрытия.
Когда полезна активация
На деталях сложной геометрии для повышения равномерности фосфатного слоя может применяться активация перед обработкой. Этот этап помогает управлять размером кристаллов и равномерностью слоя, однако его необходимость зависит от системы и конкретного процесса. Вводить активацию без согласования с технологией не следует: важно, чтобы она сочеталась с очисткой, фосфатированием и последующими операциями.
Также оценивают состояние самого металла. После холодной деформации или интенсивной механической обработки в детали могут сохраняться внутренние напряжения. Согласно TT-C-490E, для деталей после холодной деформации и деталей с твердостью Rockwell C40 и выше снятие напряжений перед фосфатированием требуется, если контрактом не установлено иное. Это не универсальное правило для всех изделий, а требование, которое нужно проверять для конкретной детали и условий поставки.
Выбор маршрута фиксируют в технологической документации: указывают, какие загрязнения удаляют, каким способом готовят поверхность и какие операции выполняют перед нанесением покрытия. Такой подход помогает не смешивать цели разных методов и упрощает проверку результата. Для инженера важен не сам факт применения пескоструя или фосфатирования, а соответствие всей последовательности требованиям к детали и финишному покрытию.
Защита внутренних диаметров металла и полостей
Внутренние каналы и полости сложнее обработать, чем открытые поверхности: туда должна поступить промывочная и фосфатирующая жидкость, а после обработки она должна полностью выйти.
Если раствор задерживается внутри, на поверхности могут остаться соли и другие остатки. Они способны повлиять на последующее нанесение покрытия, поэтому защита внутренних диаметров металла требует отдельного внимания при проектировании маршрута обработки.
Для обработки внутренних поверхностей важны несколько условий:
раствор должен контактировать с поверхностью по всей длине канала;
загрязнения и остатки предыдущих операций должны удаляться промывкой;
после фосфатирования необходимо обеспечить слив раствора из полостей;
перед нанесением финишного покрытия поверхность должна быть подготовлена согласно технологической инструкции.
Стандарты требуют удалять остатки моющих материалов и фосфатирующих растворов. Для внутреннего диаметра это означает, что одной промывки внешней стороны детали недостаточно: нужно учитывать направление подачи жидкости, положение изделия при сливе и доступность каналов для промывки. Если в конструкции есть тупиковые полости или сложные переходы, проверяют, не удерживается ли в них раствор после завершения цикла.
Температурные параметры промывки по TT-C-490E
В TT-C-490E указана холодная промывка ниже 100°F / 38°C для удаления солей и непрореагировавшего материала. Далее предусмотрена горячая промывка при 125-180°F / 52-82°C с постоянным подпиточным потоком воды. Эти значения относятся к указанному документу и не заменяют технологическую инструкцию конкретной системы фосфатирования.
При применении параметров к деталям с каналами нужно оценивать не только температуру, но и возможность полноценного протока и дренирования. Поверхностно выполненная промывка не гарантирует удаления остатков изнутри. В производственной карте целесообразно предусмотреть положение детали при промывке, порядок слива и способ проверки чистоты внутренних поверхностей. Так снижается риск переноса реагентов на следующий этап.
Для деталей с высокой твердостью или после холодной деформации дополнительно проверяют необходимость снятия напряжений до фосфатирования. TT-C-490E указывает на такое требование для деталей с твердостью Rockwell C40 и выше, если иное не оговорено контрактом. Эти условия не связаны напрямую с геометрией каналов, но могут влиять на маршрут всей детали, поэтому их проверяют до запуска обработки.
Адгезия покрытия после фосфатирования и совместимость процессов
Адгезия покрытия - это его сцепление с подготовленной поверхностью.
Фосфатирование может быть частью подготовки к нанесению защитного финиша, но хорошее сцепление нельзя объяснить одним наличием фосфатного слоя. На результат влияют исходная чистота металла, равномерность обработки, промывка, удаление остатков и соблюдение инструкции по нанесению последующего покрытия.
DEFSTAN 03-11/5 описывает фосфатные покрытия как предназначенные для применения вместе с последующими финишными покрытиями для защиты основного металла. В отдельных случаях фосфатный слой также используют в контексте антизадирных свойств. Следовательно, фосфатирование рассматривают как часть системы защиты, а не как гарантированную самостоятельную финишную защиту. Конкретную совместимость нужно подтверждать для выбранной комбинации подготовки и покрытия.
В технологических цепочках, где после фосфатирования требуется антифрикционная защита металла, применяют антифрикционные покрытия MODENGY. Такая комбинация соответствует назначению фосфатирования как промежуточного этапа подготовки, однако условия нанесения и совместимость необходимо сверять с инструкцией изготовителя покрытия. Не следует переносить режим обработки одной детали на другую без проверки материала, геометрии, чистоты и требований к финишу.
Что проверить до запуска серии
ISO 1514:2016 требует при подготовке испытательных панелей следовать указаниям изготовителя по нанесению конверсионного слоя. Стандарт также допускает несколько стадий очистки, ополаскивания и кондиционирования перед нанесением покрытия. Для производственного процесса это означает, что маршрут подготовки и нанесения не стоит строить только по общему описанию фосфатирования: нужно проверить инструкции обоих этапов.
До запуска серии целесообразно согласовать порядок операций и критерии приемки. При проверке учитывают не только внешний вид слоя, но и его массу и сплошность. ISO 9717:2017 указывает применение испытания в солевом тумане для контроля качества и сплошности фосфатного покрытия. Такой контроль помогает оценить результат обработки, но не отменяет проверки чистоты детали и соблюдения процесса перед нанесением финиша.
Совместимость фосфатирования и покрытия подтверждают на конкретном технологическом маршруте. Если меняются материал детали, способ очистки, промывка или состояние поверхности, результат прежней проверки нельзя автоматически считать применимым. Инженеру важно сверить режим с инструкцией изготовителя, а снабженцу - передать исполнителю точные требования к подготовке и контролю.
Контроль фосфатного слоя перед нанесением покрытия
Оценивать фосфатный слой только визуально недостаточно.
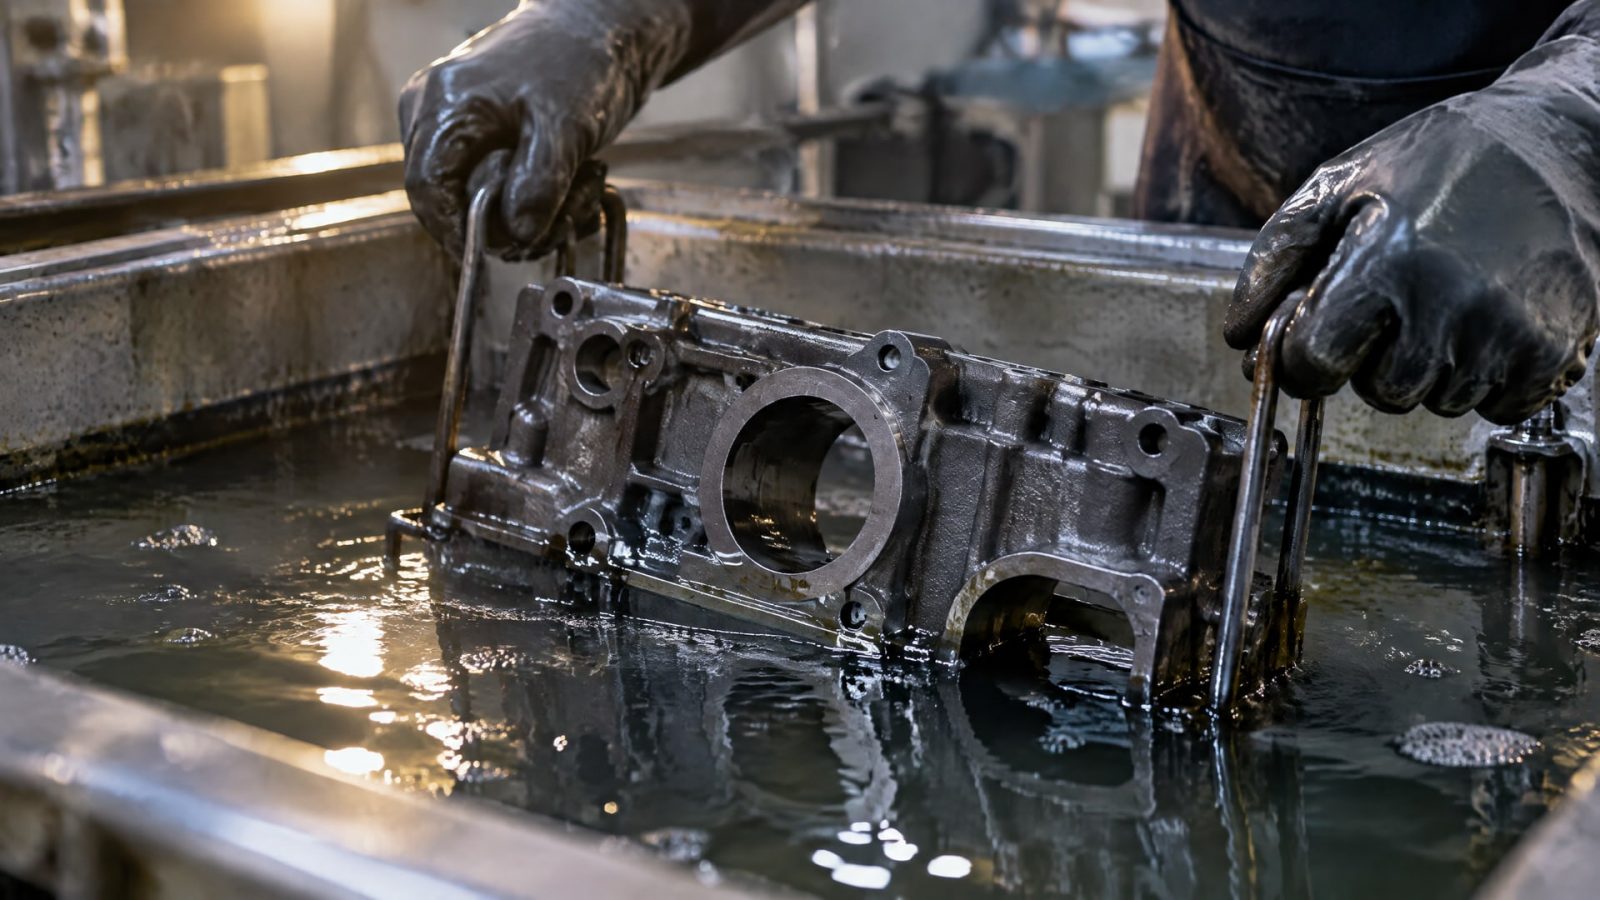
Для последующей адгезии важны его сплошность и масса, а также отсутствие загрязнений и остатков растворов. Контроль должен включать проверку того, что поверхность была подготовлена до фосфатирования, промыта после промежуточных операций и очищена от остатков после самой обработки.
ISO 9717:2017 указывает солевой туман как метод контроля качества и сплошности фосфатного покрытия. Это один из способов проверки, который следует применять в рамках требований к конкретному изделию и согласованной процедуры. Само испытание не заменяет контроля технологической последовательности: если промывку пропустили или поверхность до фосфатирования была загрязнена, поздняя проверка не исправит причину дефекта.
При организации приемки удобно разделить контроль на три этапа:
до фосфатирования проверяют чистоту поверхности и выполнение предусмотренных операций;
после фосфатирования проверяют промывку, удаление остатков растворов и состояние слоя;
перед нанесением покрытия сверяют готовность поверхности с инструкцией изготовителя финишного материала.
Для деталей со сложной геометрией отдельно оценивают внутренние диаметры, каналы и полости. Остатки жидкости могут сохраняться там дольше, чем на открытых участках. Поэтому важно предусмотреть способ их удаления и включить внутренние поверхности в проверку, а не ограничиваться внешним осмотром.
Если деталь подвергалась холодной деформации или имеет твердость Rockwell C40 и выше, перед запуском процесса проверяют применимость требования о снятии напряжений по TT-C-490E. Для режимов промывки в этом документе указаны значения ниже 100°F / 38°C и 125-180°F / 52-82°C. Их используют в контексте требований самого документа и конкретного процесса, а не как универсальные параметры для любого фосфатирования.
Часто задаваемые вопросы
Можно ли заменить пескоструй фосфатированием?
Не во всех случаях. Фосфатирование создает химический конверсионный слой для последующего покрытия, а пескоструй формирует механический профиль поверхности. Это разные задачи. Выбор зависит от требований к адгезии, материала детали, условий эксплуатации и инструкции изготовителя покрытия. Фосфатирование в любом случае требует химически чистой поверхности.
Подходит ли фосфатирование для внутренних диаметров и каналов?
Подходит, если процесс обеспечивает контакт растворов с внутренней поверхностью, полноценную промывку и удаление остатков. В тупиковых полостях жидкость может задерживаться, поэтому важно предусмотреть дренирование и проверку внутренних участков. Без этого на металле могут остаться соли и реагенты, влияющие на последующее нанесение покрытия.
Нужно ли промывать деталь после фосфатирования?
Да. Промывка удаляет соли и непрореагировавший материал, которые могут повлиять на качество слоя и дальнейшее покрытие. TT-C-490E описывает холодную промывку ниже 100°F / 38°C и горячую при 125-180°F / 52-82°C. Применимость этих параметров проверяют по требованиям используемого процесса.
Обеспечивает ли фосфатирование самостоятельную защиту от коррозии?
Фосфатирование обычно рассматривают как промежуточный этап системы защиты, который работает вместе с последующим финишным покрытием. DEFSTAN 03-11/5 описывает его применение совместно с финишными покрытиями для защиты основного металла. Поэтому нужно оценивать не только фосфатный слой, но и всю последовательность подготовки и нанесения.
Заключение
Подготовка поверхности фосфатированием совместима с последующими защитными покрытиями, если металл предварительно очищен, промывки выполнены по процессу, а остатки растворов удалены, в том числе из внутренних полостей. Фосфатирование и пескоструй решают разные задачи, а адгезия зависит не от одного этапа, а от качества всей технологической цепочки.
Перед запуском обработки проверьте инструкцию изготовителя покрытия, состояние детали, требования к снятию напряжений и способ контроля слоя. Отдельно зафиксируйте в технологической карте порядок промывки и дренирования внутренних диаметров.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную защиту внутренних диаметров с помощью правильной подготовки поверхности перед нанесением твердосмазочного покрытия.
Пищевая смазка с консервационными свойствами: как выбрать подходящий состав для оборудования.
Узнайте, как выбрать негигроскопичную пищевую смазку для оборудования, учитывая водостойкость, условия работы и пищевой статус.