
Полимерные покрытия болтов: как предотвратить самоотвинчивание при вибрации
Самоотвинчивание крепежа при вибрации предотвращают прежде всего правильным предварительным натягом. Фрикционное полимерное покрытие на резьбе может дополнить затяжку: оно создает сопротивление относительному повороту и помогает заполнить осевой люфт между винтом и внутренней резьбой. Однако покрытие не заменяет расчет и контроль затяжки.
Статья будет полезна инженерам и закупщикам, которые выбирают вибростойкий резьбовой крепеж для серийной сборки или обслуживания оборудования. Разберем, как работают полимерные покрытия болтов, чем отличаются способы нанесения, какие параметры соединения учитывать и как проверять результат испытаниями. Отдельно рассмотрим герметизацию крепежа: она решает задачу утечек, но не всегда предотвращает потерю натяга.
Предварительный натяг - основа защиты крепежа от вибрации
Вибрация создает условия для относительного движения деталей соединения, а недостаточный предварительный натяг облегчает потерю затяжки.
Поэтому начинать подбор защиты следует не с покрытия или шайбы, а с проверки усилия затяжки. В источниках приводятся два ориентира: диапазон 70-90% от proof load болта как типичный для сопротивления вибрации и уровень не менее 65% как достаточный во многих распространенных виброусловиях. Эти значения не следует трактовать как универсальные предписания для любого узла: расчетное значение зависит от конструкции и условий работы соединения.
Предварительный натяг и трение связаны с процессом монтажа. Если момент затяжки нестабилен, одинаковое усилие на инструменте не гарантирует одинакового натяга в каждой сборке. Функциональное покрытие помогает управлять трением в резьбовой паре, но его параметры должны соответствовать конструкции крепежа и сборочному процессу. Поэтому в спецификации важно задавать не только тип фиксации, но и требования к затяжке.
Почему стопорящий элемент не заменяет затяжку
Шайбы и другие механические стопорящие элементы могут дополнять правильно затянутое соединение. Но наличие такого элемента само по себе не подтверждает, что крепеж сохраняет необходимый натяг при вибрации. Для решения задачи инженеру нужно рассматривать соединение целиком: крепеж, контактные поверхности, заданную затяжку и характер воздействия.
При оценке полезно отделять исходные параметры от результатов испытания. К исходным относятся заданный предварительный натяг и условия монтажа. К результатам - его остаточное значение после вибрационных циклов и изменение момента сопротивления. Если проверять только то, открутился крепеж или нет, можно не заметить значительного падения натяга до полного ослабления соединения.
Закупщику следует сверять требования к крепежу со спецификацией узла, а не выбирать покрытие только по общему обозначению «антивибрационное». В первую очередь уточняют материал и геометрию крепежа, условия затяжки, характер вибрации и необходимость повторной сборки. Затем проверяют, подтверждены ли свойства выбранного решения испытаниями и подходят ли они для конкретного соединения.
Как работают полимерные покрытия болтов
Фрикционное покрытие создает сопротивление относительному повороту резьбовых деталей.
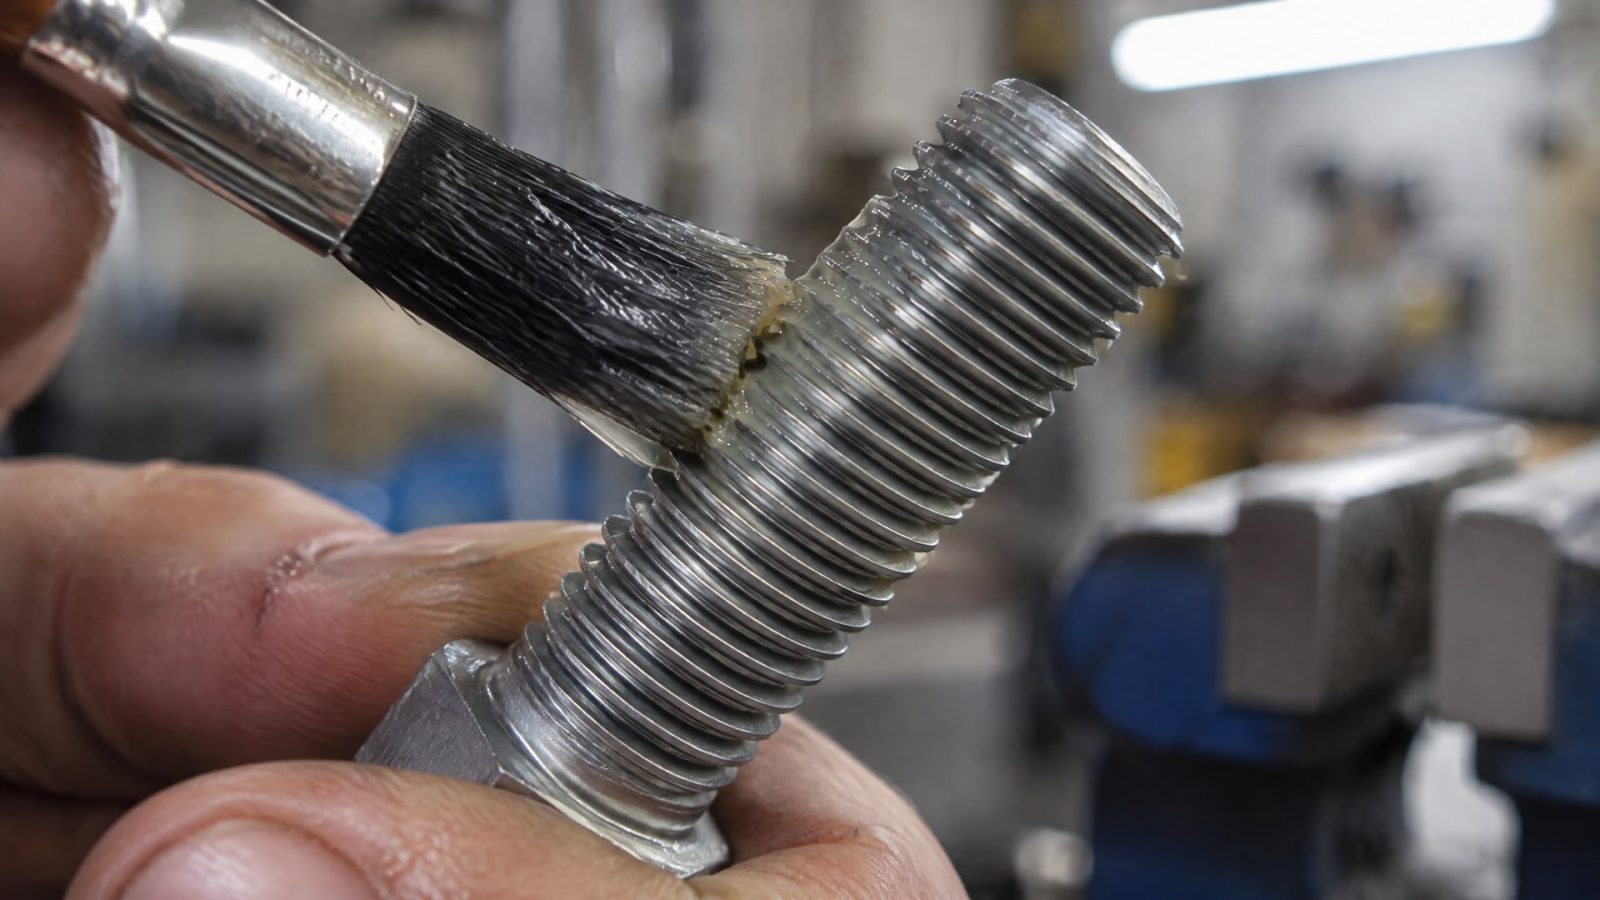
При сборке оно контактирует с внутренней резьбой и помогает заполнить осевой люфт между винтом и отверстием. Функциональное покрытие может быть сплошным, полосовым или точечным. Геометрию нанесения выбирают с учетом конструкции крепежа и требуемого момента сопротивления.
Покрытие должно выполнять заданную функцию, а не просто присутствовать на резьбе. Декоративный или коррозионно-защитный слой нельзя автоматически считать фиксирующим: у покрытий различаются назначение, механизм работы и методы контроля. Для locking coatings на винтах требования связывают с DIN 267-28. Для гаек с преобладающим моментом функциональные свойства рассматривает ISO 2320. Эти документы относятся к разным типам крепежа и не должны подменять друг друга при составлении требований.
Что учитывать при выборе фрикционного слоя
Для соединений, которые собирают серийно и где нежелательно применять отдельный клей или шайбу, используют предварительно нанесенные функциональные покрытия. Это позволяет включить покрытие в спецификацию крепежа и контролировать его характеристики на этапе поставки. При этом нужно учитывать особенности монтажного процесса: требуемый момент сопротивления, способ затяжки и возможность разборки соединения.
В условиях вибрации важно оценивать не только наличие покрытия, но и его стабильность. Для контроля могут проверять адгезию по ISO 2409, коррозионную стойкость по ISO 9227, толщину слоя и момент сопротивления. Для покрытий, обеспечивающих фиксацию резьбы, также используют испытание prevailing torque по IFI-124 или DIN 267-28. Перечень проверок зависит от требований к изделию и функции покрытия.
Фрикционное покрытие резьбы не следует смешивать с герметизирующим слоем. Первое должно обеспечивать заданное сопротивление повороту, второе предназначено для ограничения утечек. Если соединению нужны обе функции, каждую проверяют отдельно. Сам факт наличия покрытия не подтверждает ни герметичность, ни сохранение натяга после вибрационного воздействия.
Как подобрать покрытие для вибростойкого резьбового крепежа
Подбор начинают с условий работы соединения: уровня и характера вибрации, температуры, способа монтажа и требований к повторной сборке.
Для разных задач могут подойти сплошное, полосовое или точечное нанесение. Выбранный вариант должен обеспечивать требуемый момент сопротивления в конкретной резьбовой паре, а не только соответствовать общему описанию «фрикционный».
Если резьбовой узел теряет стабильность из-за разброса трения, недостаточно заменить одну смазку или изменить способ монтажа без проверки результата. При диагностике также учитывают вымывание смазки, фреттинг и особенности холодного пуска: эти факторы могут быть важны для узла, хотя сами по себе не доказывают, что причина ослабления именно в покрытии. Необходимо разделить задачи смазки, защиты поверхности и удержания резьбового соединения.
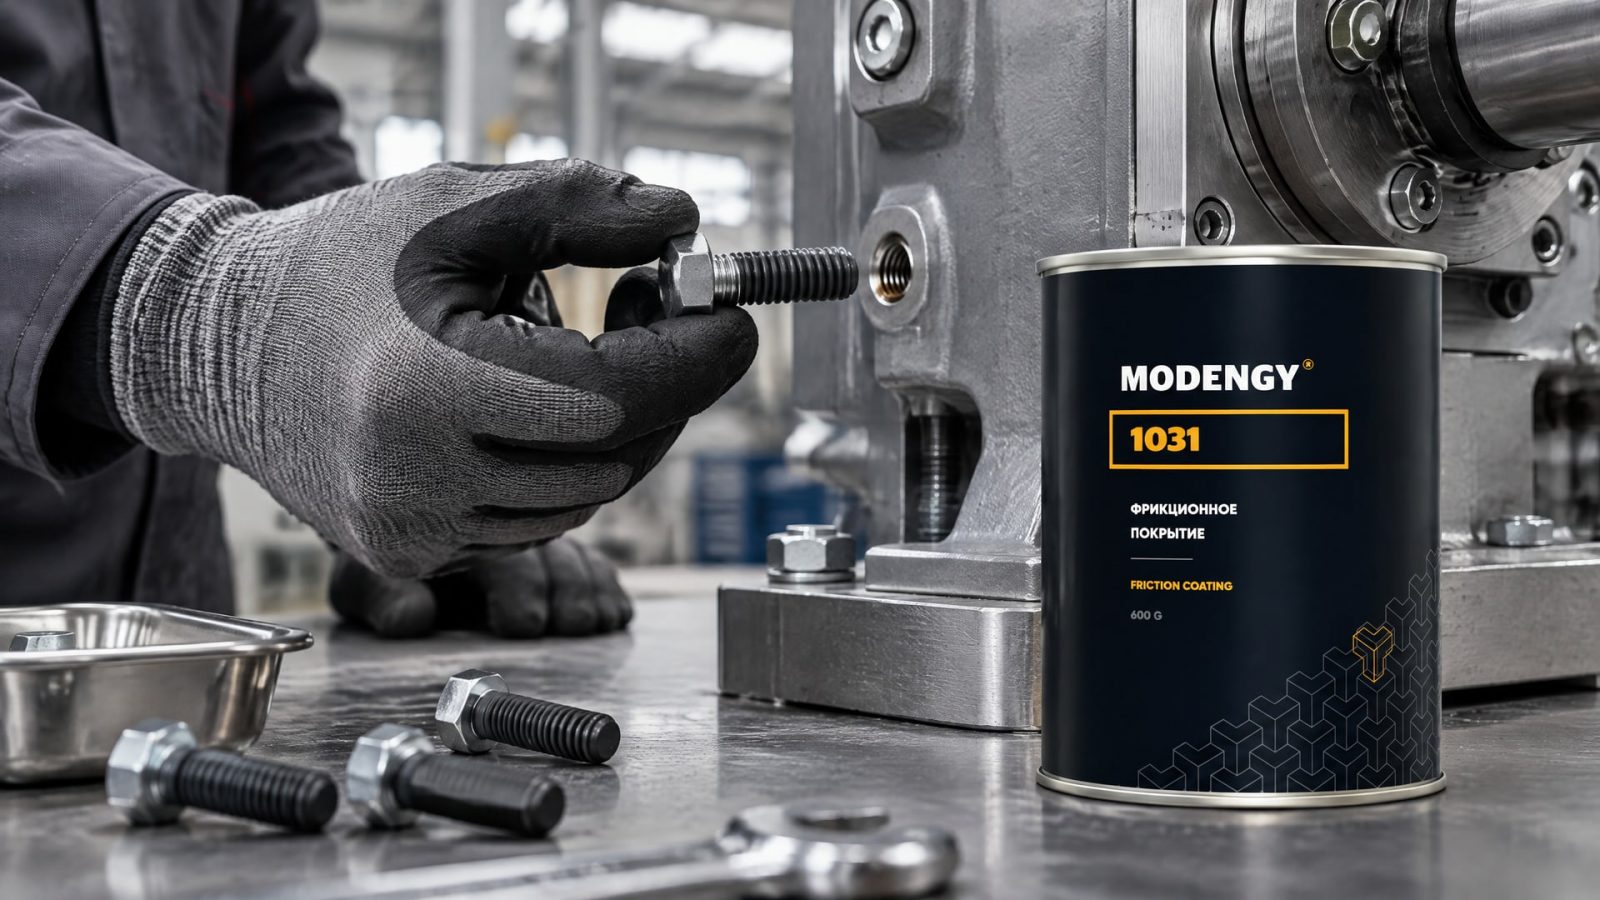
Для резьбовых соединений, работающих при вибрации, MODENGY 1031 применяют как фрикционное покрытие, обеспечивающее высокий и стабильный коэффициент трения. Его рассматривают именно как решение для предотвращения самоотвинчивания, а не как универсальную замену смазке или герметику. Перед включением в технологию проверяют совместимость покрытия с крепежом и соответствие момента сопротивления требованиям узла.
Проверки до запуска в серию
До утверждения покрытия нужно определить, как его будут контролировать от партии к партии. В перечень параметров могут входить адгезия, толщина слоя, коррозионная стойкость и момент сопротивления. Если соединение важно для безопасности или бесперебойной работы оборудования, валидацию проводят на крепеже и при условиях, соответствующих реальному процессу сборки.
Отдельно учитывают необходимость демонтажа. Покрытие, рассчитанное на сопротивление повороту, может влиять на усилие при сборке и разборке. Поэтому в техническом задании фиксируют требования не только к удержанию соединения, но и к монтажному процессу. При необходимости повторной сборки проверяют, сохраняются ли требуемые свойства после разборки и последующего монтажа: это нельзя считать гарантированным без испытания.
У закупщика должна быть возможность сопоставить характеристики поставляемого крепежа с требованиями инженерной спецификации. В документации указывают тип функционального покрытия, способ нанесения и контролируемые показатели. Такой подход помогает отличить решение с проверяемыми параметрами от крепежа, для которого заявлен только общий эффект защиты от вибрации.
Испытания на самоотвинчивание и контроль результата
Для оценки сопротивления вибрационному самоотвинчиванию применяют испытания на поперечную вибрацию по ISO 16130 и DIN 65151.
В одном из описанных режимов испытаний используют частоту 12,5 Hz, амплитуду 0,7 mm и контрольную осевую нагрузку 30 kN. Остаточный предварительный натяг контролируют после 100, 300, 500, 1000 и 2000 циклов. Эти параметры относятся к конкретному протоколу и не являются автоматически подходящими для каждого крепежного узла.
В описанном режиме испытание прекращают, если предварительный натяг падает на 90%; болт считают разболтанным. Такой критерий показывает, почему важно оценивать не только факт откручивания. Соединение может сохранять видимую целостность, но уже потерять значительную часть исходного натяга. Остаточное значение после заданных циклов дает более содержательную оценку поведения крепежа при вибрации.
Что включить в план проверки
Зафиксировать тип крепежа, покрытие и способ его нанесения.
Задать условия затяжки и исходный предварительный натяг.
Выбрать метод испытаний на поперечную вибрацию с учетом требований к узлу.
Контролировать остаточный натяг после заданных циклов.
Проверить адгезию, толщину слоя, коррозионную стойкость и стабильность момента сопротивления, если эти параметры заданы для изделия.
Если для соединения применяют гайку с преобладающим моментом, функциональные характеристики соотносят с ISO 2320. Для фиксирующих покрытий на винтах рассматривают DIN 267-28. А испытания по ISO 16130 и DIN 65151 используют для оценки поведения соединения при поперечной вибрации. Эти стандарты решают разные задачи: требования к покрытию или гайке не заменяют проверки вибростойкости собранного соединения.
Результаты стендового испытания нужно сопоставлять с условиями эксплуатации, а не переносить на узел без проверки. Если реальная сборка отличается по затяжке, геометрии или характеру вибрации, результат может не отражать работу изделия. Поэтому инженер определяет сценарий проверки, а закупщик сверяет поставляемую конфигурацию крепежа с утвержденными параметрами.
Герметизация крепежа и выбор альтернативных решений
Герметизация крепежа при вибрации и предотвращение самоотвинчивания относятся к разным задачам.
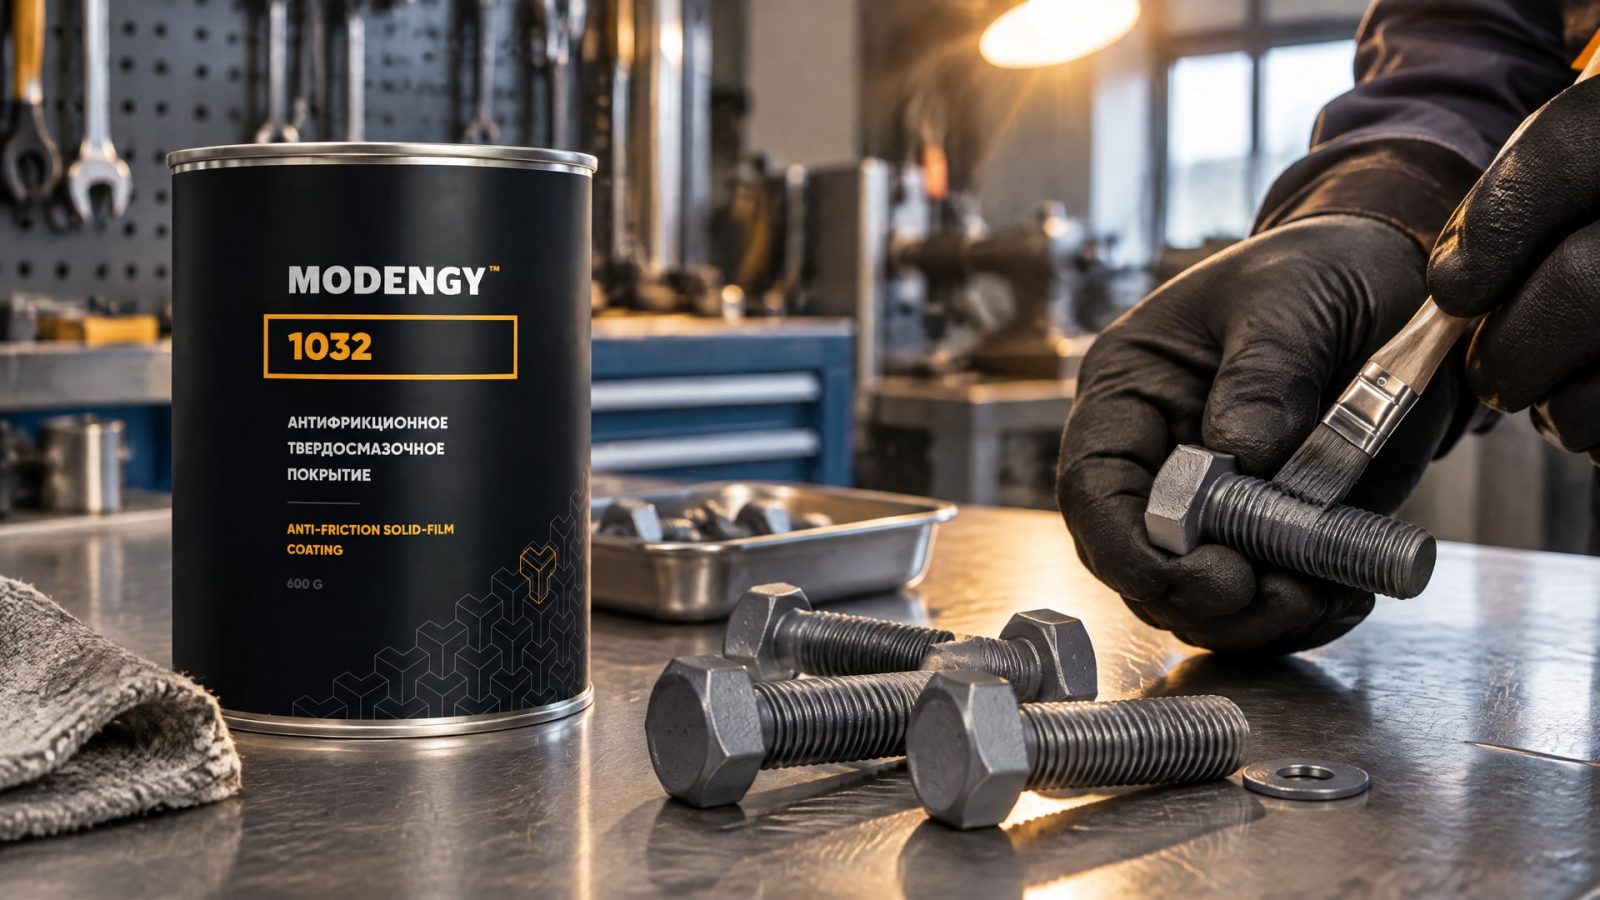
Герметизирующий материал ограничивает утечку через соединение, а антиразвинчивающее покрытие должно препятствовать потере натяга и относительному повороту резьбовых деталей. Одно решение не всегда обеспечивает обе функции. Если узел одновременно должен сохранять герметичность и противостоять вибрации, нужны отдельные критерии приемки для каждого требования.
При выборе также учитывают температуру и возможность обслуживания. Для горячих зон и больших диаметров в качестве альтернативы часто рассматривают металлические стопорящие гайки. Решения с неметаллической вставкой больше подходят для обслуживаемых узлов и умеренных температур. Эти варианты не отменяют необходимости в достаточном предварительном натяге и проверке соединения.
Совет инженера
Сценарий: крепеж имеет цинк-ламельное покрытие, а при монтаже требуется снизить трение и дополнительно защитить соединение от самоотвинчивания. До изменения технологии проверяют, какие функции уже обеспечивает исходный слой и какие параметры нужно подтвердить для готового крепежа.
Что сделали: в такой схеме поверх цинк-ламельного покрытия может применяться антифрикционное покрытие MODENGY 1032. Его рассматривают как дополнительную защиту резьбового крепежа от самоотвинчивания и средство снижения трения при монтаже, а не как замену проверке натяга.
Итог: требования к моменту сопротивления, затяжке и результатам виброиспытания задают для собранного узла. Если нужна герметизация, ее оценивают отдельно от антиразвинчивающего эффекта.
Для серийного производства важна повторяемость процесса: заданный тип покрытия, контролируемая толщина и стабильность момента сопротивления. Если крепеж разборный, дополнительно устанавливают требования к демонтажу и повторной сборке. При высоких температурах, больших диаметрах или особых условиях обслуживания сопоставляют фрикционные покрытия с другими стопорящими решениями. Выбор подтверждают испытанием, а не только сходством условий с другим соединением.
Часто задаваемые вопросы
Достаточно ли установить стопорящую шайбу, чтобы крепеж не ослабевал от вибрации?
Нет. Стопорящий элемент может дополнять соединение, но основой остается правильно заданный предварительный натяг. Даже при наличии шайбы нужно контролировать затяжку и оценивать остаточный натяг после вибрационного воздействия. Испытания на поперечную вибрацию по ISO 16130 и DIN 65151 позволяют проверить поведение собранного соединения.
Любое покрытие на резьбе предотвращает самоотвинчивание?
Нет. Покрытия могут выполнять разные функции: защищать поверхность, герметизировать соединение или создавать сопротивление повороту. Наличие слоя само по себе не подтверждает его фиксирующее действие. Для покрытия важны назначение, момент сопротивления, адгезия и результаты проверки в условиях, соответствующих конкретному соединению.
Герметизация крепежа автоматически защищает его от вибрации?
Нет. Герметизирующий материал помогает ограничить утечку, а антиразвинчивающее покрытие предназначено для сохранения затяжки и сопротивления повороту. Эти функции могут сочетаться, но совпадают не всегда. Если узлу нужны обе, герметичность и устойчивость к самоотвинчиванию проверяют как отдельные характеристики.
Как подтвердить, что покрытый крепеж подходит для вибронагруженного узла?
Проверяют предварительный натяг и проводят испытание собранного соединения на поперечную вибрацию. Для оценки используют ISO 16130 или DIN 65151, а остаточный натяг контролируют после заданных циклов. Дополнительно могут проверять адгезию по ISO 2409, коррозионную стойкость по ISO 9227, толщину слоя и момент сопротивления.
Заключение
Полимерные покрытия болтов помогают предотвращать самоотвинчивание, когда их фрикционные свойства соответствуют резьбовой паре и процессу сборки. Но надежность соединения начинается с достаточного предварительного натяга, а подтверждается контролем остаточного натяга и испытаниями на вибрацию. Герметизирующую функцию при этом оценивают отдельно.
Следующий шаг для инженера - зафиксировать требования к затяжке, покрытию и условиям эксплуатации, затем проверить собранный крепеж по подходящей методике. Закупщику важно сверить спецификацию поставки с этими параметрами, включая тип покрытия и контролируемые показатели.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте фиксатор резьбы анаэробный или антифрикционное покрытие по назначению, а не по внешнему виду. Узнайте, как сделать правильный выбор.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической подготовки и набивки риски.
Активатор анаэробного герметика: как выбрать для пассивных металлов, когда нужен и как наносить, учитывая материал, зазор и температуру.