
Смазка для пищевого дозатора: как H1 влияет на скорость и точность фасовки порошков
Смазка дозатора пищевой категории H1 не повышает точность сама по себе, но помогает поддерживать стабильное движение узлов: уменьшать трение и износ подшипников, направляющих и приводов. Когда механизм работает без рывков и лишнего сопротивления, дозатору проще сохранять заданный цикл фасовки. Скорость и точность по-прежнему зависят от конструкции, настройки и состояния оборудования.
Материал будет полезен инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, где смазка влияет на работу фасовочной машины, как учитывать пыль и мойку при выборе состава и почему обозначение H1 не отменяет требований к дозировке смазки и гигиене узла.
Как смазка дозатора пищевой категории влияет на работу оборудования
В фасовочной машине смазка работает в подшипниках, направляющих, приводах и других механических узлах.
Если трение растет, движущиеся детали могут перемещаться менее плавно, а износ со временем нарушает стабильность цикла. Подходящий состав помогает уменьшать трение и износ, но не заменяет диагностику, регулировку и обслуживание дозатора.
Для участков, где возможен случайный контакт с продуктом, выбирают именно смазку NSF H1. Такой класс допускает только случайный контакт с пищей: H1 не означает, что смазку можно намеренно вводить в порошок или наносить на поверхности, непосредственно контактирующие с продуктом. В материалах о пищевых смазках также упоминается стандарт гигиенического производства ISO 21469. При проверке состава могут иметь значение и требования FDA 21 CFR 178.3570, указанные для смазок со случайным контактом с пищей.
Важно разделять два результата. Механическая стабильность помогает оборудованию выполнять цикл без лишних колебаний, но точность дозирования определяют также геометрия дозатора, датчики и настройки. Поэтому H1-смазка служит частью системы обслуживания, а не средством автоматической коррекции веса порции.
Что означает H1 для фасовки порошков
H1 применяют в узлах пищевого оборудования, где случайный контакт смазки с продуктом возможен. Это могут быть механизмы рядом с фасовкой, транспортировкой и приводами. При этом первичная задача - исключить контакт, насколько это возможно, и наносить только минимально необходимое количество состава.
Смазка и скорость фасовки: когда производительность зависит от трения
Пищевые смазки влияют на скорость фасовки не напрямую, а через работу оборудования.
Если смазка соответствует нагрузке и режиму узла, она помогает снизить сопротивление движению и износ. Это поддерживает стабильность цикла, но не позволяет обещать конкретное увеличение производительности для любой машины.
Опубликованные характеристики оборудования показывают, насколько различаются режимы фасовки. Для жидкостных фасовочных машин приводятся скорости от 10 до 120 контейнеров в минуту в зависимости от конфигурации и продукта. Для барабанных машин указаны партии массой от 50 до 250 кг и производительность 30-40 барабанов в час на одном сопле. Эти значения относятся к разным типам оборудования и не являются нормативами для фасовки порошков.
Для порошкового дозатора производительность нужно оценивать на конкретной линии: по времени цикла, стабильности подачи и числу остановок. Если после обслуживания машина стала работать ровнее, это еще не доказывает, что причиной была только смазка: одновременно могли изменить настройки, заменить детали или устранить загрязнение.
Что проверять на линии
Работают ли подшипники, направляющие и приводы без рывков и повышенного сопротивления.
Сохраняется ли стабильное движение дозирующего механизма на рабочей скорости.
Не попадает ли избыток смазки в зону продукта и на поверхности рядом с дозатором.
Меняется ли повторяемость цикла после обслуживания и проверки настроек машины.
Автоматические системы смазки подают заданное количество состава через определенные интервалы. Такая подача помогает уменьшать вариативность ручного нанесения и поддерживать регулярное обслуживание узлов. Однако автоматизация не отменяет выбора смазки по условиям эксплуатации и контроля фактического состояния оборудования.
Как смазка помогает поддерживать точность фасовки
Точность дозирования порошка зависит прежде всего от дозатора, его привода, датчиков и настройки.
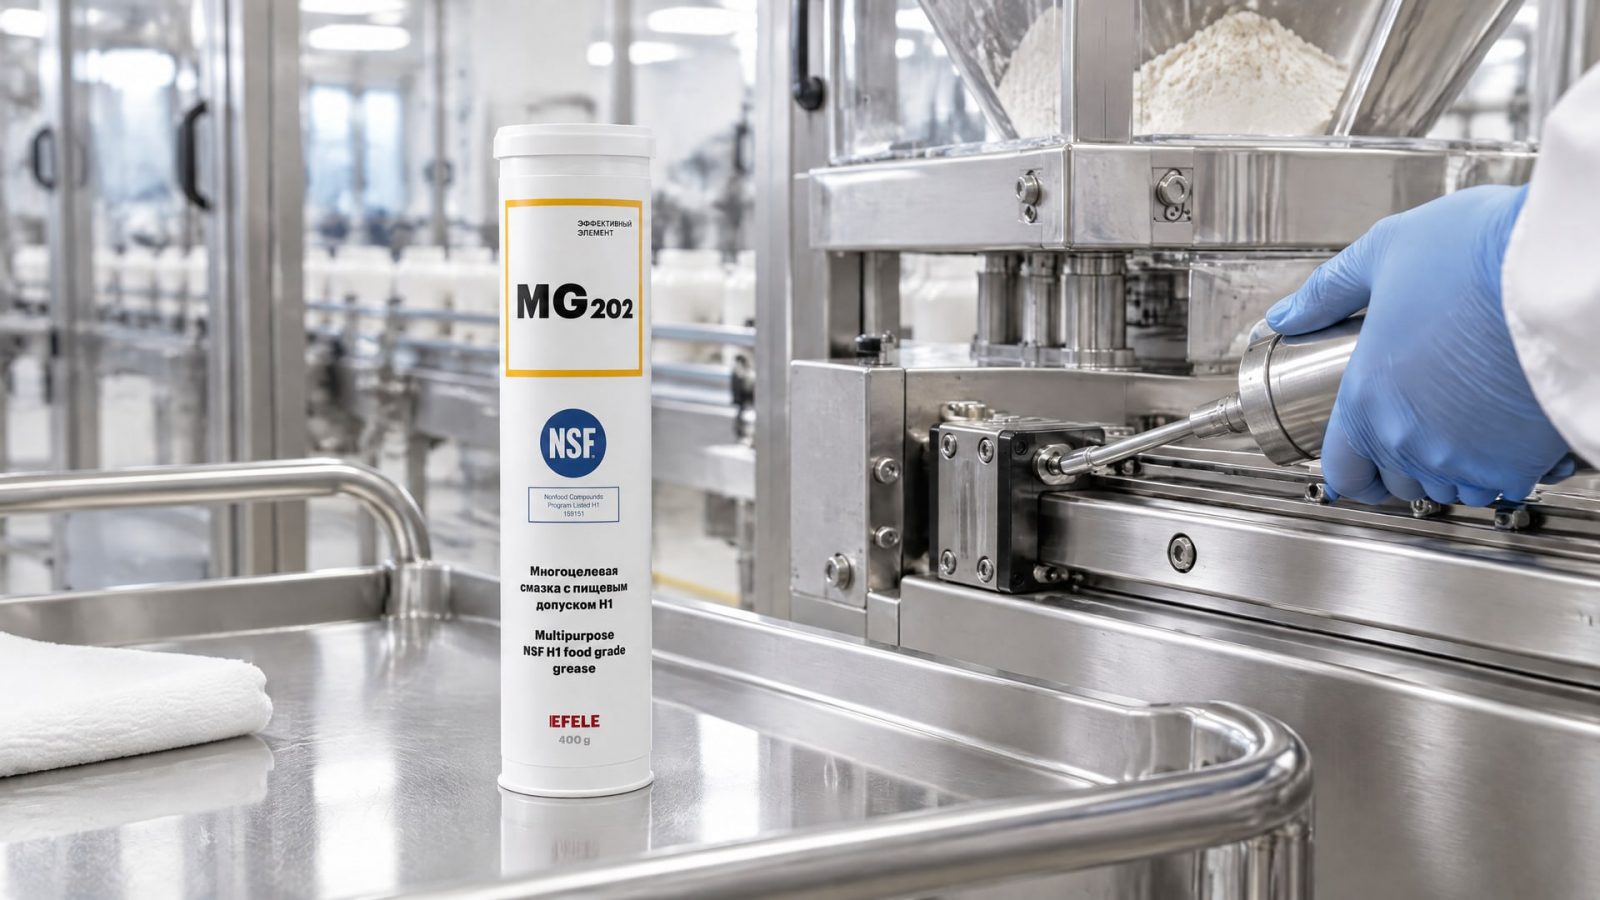
Смазка влияет косвенно: помогает сохранять плавность движения и ограничивать износ, который со временем может ухудшать повторяемость механического цикла. Если причина отклонений связана с калибровкой, подачей порошка или датчиком, замена смазки сама по себе проблему не устранит.
Для сравнения: в материалах по жидкостному фасовочному оборудованию встречаются показатели точности от ±0,5% до ±1%. Для барабанных машин приводится диапазон ±0,03%-±0,05% для общего объема. Эти цифры относятся к конкретным типам машин и не описывают точность фасовки порошков. Их нельзя использовать как ожидаемый результат после смазки или как универсальную норму для дозатора.
При оценке фасовочной машины полезно сопоставлять работу механики и результат дозирования. Если масса порции колеблется, проверьте не только состояние подшипников и направляющих, но и привод, датчики, настройки и стабильность подачи продукта. Такой порядок помогает отличить проблему обслуживания от неисправности или ошибки настройки.
В узлах, где после мойки смазка может вымываться, а при пуске заметны рывки или признаки фреттинга, важно не увеличивать нанесение наугад. Сначала определяют нужный тип состава и режим обслуживания. Для подшипников и направляющих в такой задаче используют EFELE MG-202 с допуском NSF H1; ее подбирают с учетом условий работы узла, а не как способ самостоятельно повысить точность дозатора.
Как выбрать смазку для фасовочной машины
Обозначения «пищевая» недостаточно, чтобы подтвердить пригодность смазки для участка с возможным контактом с продуктом.
Проверьте наличие NSF H1, а затем сопоставьте свойства состава с конкретным узлом и режимом его работы. Среди условий выбора - нагрузка, скорость, температура, материал уплотнений, запыленность и частота мойки.
Вязкость особенно важна для движущихся механизмов. Слишком густой состав может увеличивать сопротивление движению, а слишком жидкий - мигрировать из зоны нанесения. При фасовке порошков учитывают также склонность смазки образовывать липкий слой: он может собирать пыль и загрязнять механизм. Поэтому подбирают не «самую густую» или «самую жидкую» смазку, а состав, подходящий по рабочим условиям.
В качестве примера характеристик конкретного продукта в каталогах пищевых смазок приводятся вязкости 47 cSt при 40°C и 8 cSt при 100°C. Это не универсальные целевые значения для фасовочных машин, а параметры отдельного состава. Их нельзя переносить на другой продукт или использовать без сопоставления с требованиями узла.
При закупке инженер или снабженец может свериться с технической документацией на смазку и оборудованием. В ней важно проверить:
наличие именно NSF H1, если в месте нанесения возможен случайный контакт с пищей;
вязкость и рабочую температуру, подходящие для конкретного узла;
совместимость с материалами уплотнений;
пригодность к условиям запыленности и мойки;
требования к количеству и периодичности нанесения.
Нанесение и обслуживание узлов дозатора
Даже подходящая смазка не даст ожидаемого результата при избыточном нанесении.
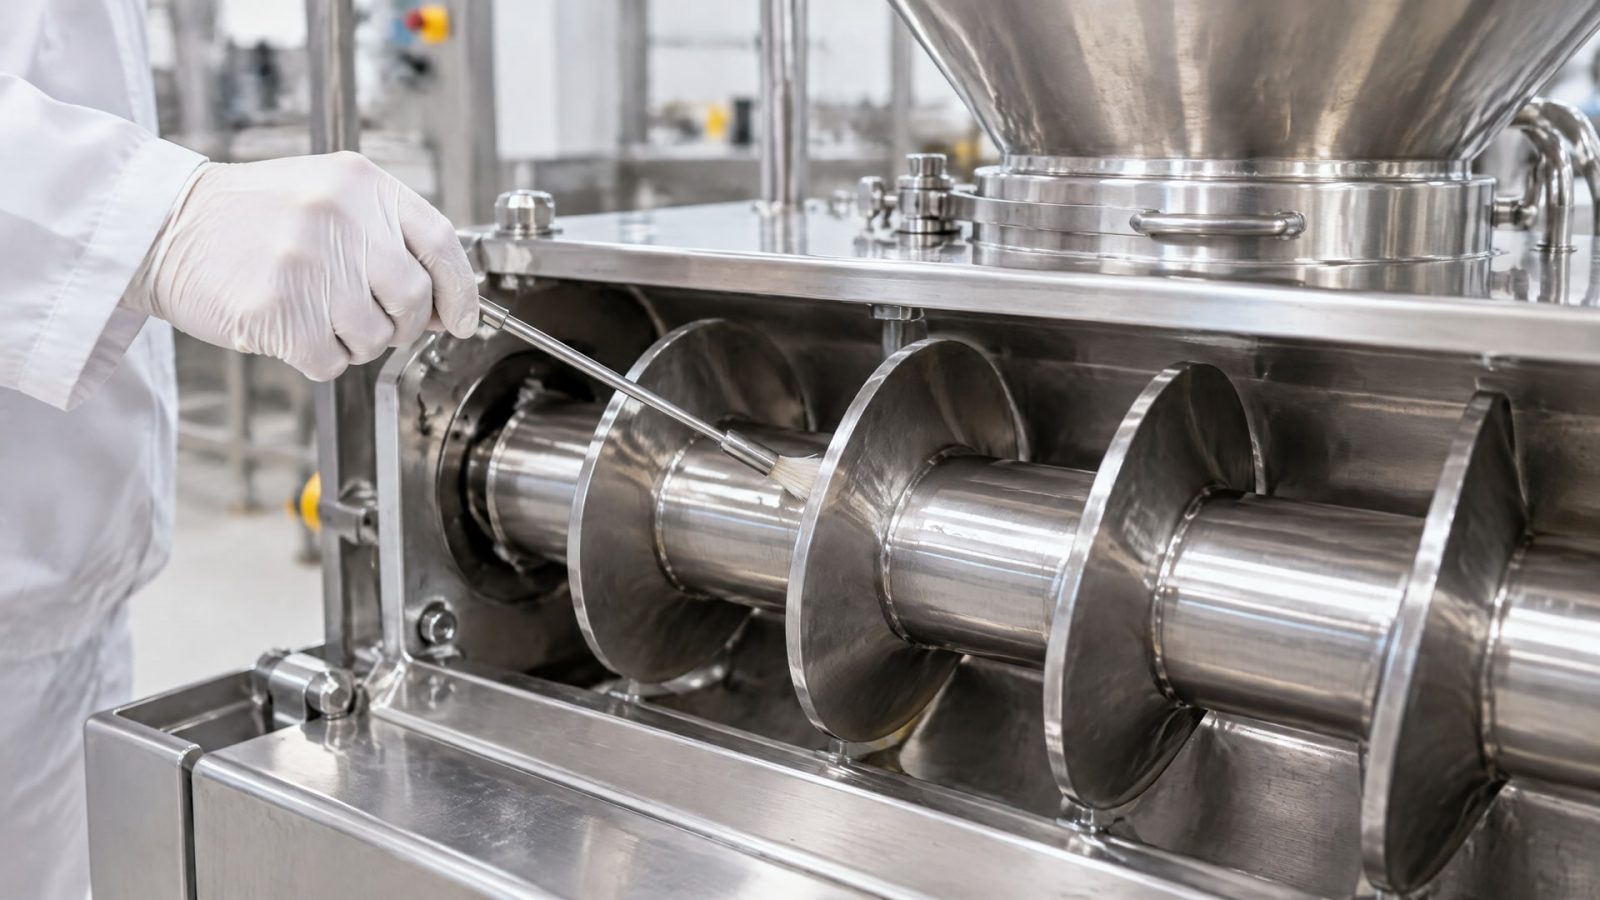
Для H1-составов важно использовать минимально необходимое количество, которое обеспечивает работу узла. Излишек может попасть в зону дозирования, собрать порошок или повысить риск загрязнения продукта.
На линии с частыми остановками и высокой нагрузкой полезно фиксировать, когда и куда наносили смазку. Это помогает сопоставить состояние узлов с частотой обслуживания и изменениями в работе машины. Автоматическая система может дозировать смазку в заданные интервалы, но ее настройки должны соответствовать требованиям оборудования и выбранного состава.
После мойки проверяют узлы, на которых смазка могла быть удалена, и при необходимости восстанавливают смазывание по установленному порядку. Одновременно осматривают подшипники, направляющие, приводы и уплотнения. Если цикл остается нестабильным, нужно проверить механику и настройку дозатора, а не просто увеличивать количество смазки.
Часто задаваемые вопросы
Повышает ли H1-смазка точность фасовки порошка?
Сама по себе - нет. Точность прежде всего зависит от конструкции и настройки дозатора, состояния привода и датчиков. Подходящая смазка помогает уменьшать трение и износ, поддерживая стабильное движение механических узлов. Это может способствовать повторяемости цикла, но не заменяет проверку дозирования и калибровку оборудования.
Можно ли использовать любую пищевую смазку рядом с дозатором?
Нет. Если возможен случайный контакт с продуктом, проверяют наличие класса NSF H1, а также пригодность состава для конкретного узла. Важно учитывать вязкость, температуру, уплотнения, пыль и мойку. Обозначение «пищевая» без подтверждения H1 не доказывает, что состав подходит для такого участка.
Нужно ли наносить больше смазки, чтобы увеличить скорость фасовки?
Нет. Избыток может попасть в зону продукта, собирать порошок и ухудшать работу механизма. Смазку наносят в минимально необходимом количестве. Если скорость снизилась, сначала проверяют сопротивление движению, износ и настройки машины, а затем корректируют обслуживание по требованиям оборудования и документации на состав.
Заключение
Смазка дозатора пищевой категории H1 помогает поддерживать скорость и точность фасовки порошков косвенно: снижает трение и износ механических узлов, если состав правильно подобран и нанесен в нужном количестве. Она не заменяет настройку дозатора, контроль датчиков и проверку подачи порошка. H1 допускает только случайный контакт с пищей, а не применение смазки как компонента продукта.
Следующий шаг - составить перечень узлов фасовочной машины, где возможен случайный контакт с продуктом, и сверить для каждого условия работы с требованиями к смазке. Затем проверьте NSF H1, вязкость, совместимость с уплотнениями и режим мойки, а после обслуживания сопоставьте состояние механики со стабильностью цикла и точностью дозирования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка, сколько ее закладывать и как проводить обкатку подшипников ЧПУ.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а замок и тросик работали без сбоев.
Узнайте, какие допуски смазок H1 нужны помимо NSF, и как проверить их актуальность для пищевого производства.