
Смазка шпинделя станка: как обслуживать подшипники ЧПУ
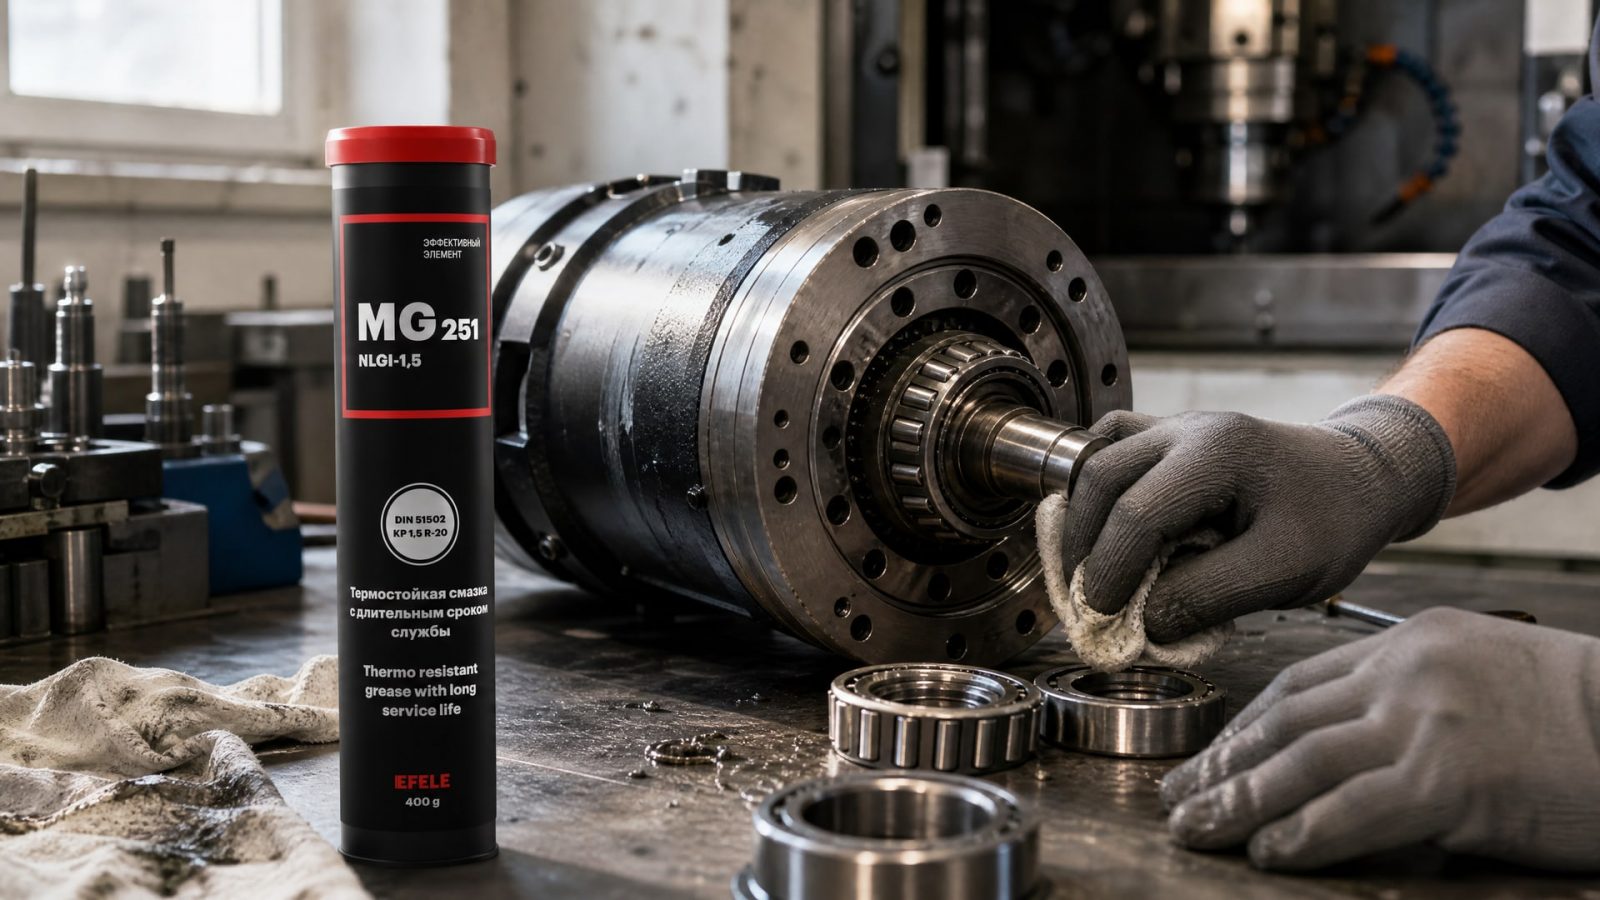
Долгая работа шпинделя начинается с соблюдения требований к смазке: ее тип, вязкость и количество выбирают по документации станка или шпиндельного узла. Для высокоскоростных подшипников важно не заполнять смазкой весь свободный объем, контролировать температуру и корректно проводить обкатку после обслуживания. Универсального состава и единого интервала замены для всех шпинделей нет.
Материал пригодится инженерам, техническим специалистам и снабженцам, которые отвечают за обслуживание подшипников шпинделя. Разберем, как выбрать смазку для шпинделя, сколько ее закладывать, на что смотреть при запуске и почему рекомендации для токарного станка нельзя автоматически переносить на горизонтально-расточной.
Как выбрать смазку шпинделя станка
Сначала определяют, какая система смазывания предусмотрена конструкцией: пластичная смазка или масло.
В некоторых шпинделях применяется синтетическое масло класса ISO VG 68, а в материалах по очень высоким скоростям встречается ориентир ISO VG 100. Эти значения не следует переносить на любой станок: нужный вид смазочного материала и вязкость сверяют с документацией производителя шпинделя.
Для пластичной смазки проверяют тип базового масла, загуститель, консистенцию и допустимый скоростной режим. Для большинства прецизионных шпиндельных подшипников в справочных рекомендациях упоминается минеральная база с литиевым загустителем. Распространенная консистенция - NLGI 2, но для отдельных условий применяют NLGI 1 или NLGI 3. Встречаются и промежуточные консистенции, например NLGI 1.5.
NLGI - класс консистенции, а не мера вязкости масла или липкости. Классификация включает диапазон от NLGI 000 до NLGI 6; консистенцию определяют по ASTM D217. Поэтому совпадение класса NLGI у двух смазок само по себе не подтверждает их взаимозаменяемость. Нужно также проверить базовое масло, загуститель и требования к совместимости.
Ориентиры по выбору консистенции зависят от режима:
NLGI 1 рассматривают при низких температурах и осциллирующем движении.
NLGI 3 может применяться для крупных подшипников, вертикальных валов, повышенных температур и вибрации.
При высоких скоростях учитывают текучесть и внутреннее трение, а не только класс NLGI.
Совет инженера
Сценарий: шпиндель работает на высокой скорости, а в узле установлены подшипники качения, для которых нужна термостойкая пластичная смазка. Что проверяют: допускает ли конструкция применение пластичной смазки и соответствует ли выбранный состав спецификации узла. В такой задаче рассматривают EFELE MG-251 - термостойкую смазку на полимочевинном загустителе для высокоскоростных шпинделей с подшипниками качения. Итог: решение принимают после проверки требований к смазочному материалу и режиму подшипника, а не только по признаку высокой скорости.
Сколько смазки закладывать в подшипник шпинделя ЧПУ
Для высокоскоростных шпиндельных подшипников избыток смазки может увеличить нагрев и потери на перемешивание.
Поэтому правило «чем больше, тем лучше» здесь не работает. В качестве ориентира для таких подшипников приводится заполнение менее 30% свободного объема. Точное количество зависит от конструкции и требований конкретного шпинделя.
При ручной закладке смазку распределяют между телами качения и кольцами. Затем подшипник вращают вручную, чтобы покрыть внутренние поверхности. Цель не в том, чтобы заполнить весь узел, а в равномерно распределить необходимое количество смазки по рабочим поверхностям.
Порядок действий сверяют с документацией станка или подшипникового узла. Если после разборки неизвестны остаточное количество и тип ранее применявшейся смазки, не следует автоматически добавлять новый состав поверх старого. Совместимость зависит от базового масла и загустителя; при отсутствии подтверждения безопаснее сначала выяснить, какая смазка предусмотрена для узла.
Перед сборкой также проверяют, что смазочный материал соответствует системе подачи. Пластичная смазка не заменяет масло там, где конструкцией предусмотрена масляная смазка. И наоборот, переход на масло требует подтверждения, что шпиндель рассчитан на такой способ подачи.
Практический порядок проверки перед закладкой:
Найти в документации тип смазки и требуемое количество.
Уточнить, предусмотрена ли пластичная смазка или масло.
Проверить совместимость с остатками ранее использованного состава.
Распределить пластичную смазку по подшипнику, не превышая установленное заполнение.
Зафиксировать использованный материал и выполненные работы в журнале обслуживания.
Если точное количество не указано в документации, не стоит подменять его расчетом «на глаз». Приоритет имеют требования производителя шпинделя и подшипника. Для закупщика это означает, что при заказе важно сверить не только обозначение NLGI, но и полную спецификацию состава.
Обкатка и контроль температуры после обслуживания
После обслуживания шпиндель запускают поэтапно.
Обкатку начинают с низкой скорости и увеличивают ее небольшими шагами. На каждом шаге наблюдают за температурой, а после ее стабилизации выдерживают режим 10-15 минут. Такая процедура помогает оценить поведение узла при постепенном выходе на рабочую скорость.
В рекомендациях по шпинделям 40-50 °C приводятся как желательный рабочий уровень, а 60-65 °C - как предельный ориентир при обкатке или вводе в работу. Эти значения не отменяют ограничений, указанных для конкретного узла. Фактический допустимый диапазон зависит от конструкции и требований производителя станка.
Если температура достигает установленного предела, шпиндель останавливают и дают подшипнику остыть. Затем цикл повторяют на той же скорости. Не следует продолжать разгон, если температурный режим не стабилизируется: сначала проверяют количество и тип смазки, корректность сборки и соответствие скорости требованиям узла.
При обкатке фиксируют скорость и температуру на каждом этапе. Это дает базовые данные для дальнейшего наблюдения за состоянием шпинделя. Если после обслуживания показатели заметно меняются при сопоставимом режиме, стоит проверить, не изменились ли условия работы, система подачи или состояние подшипников.
Для контроля полезно вести журнал с такими данными:
дата обслуживания и установленный тип смазки;
скорость на каждом этапе обкатки;
температура после стабилизации;
замеченные отклонения от обычного режима;
выполненные действия при достижении установленного предела.
Регламент смазки шпинделя: как определить интервал обслуживания
Единого регламента смазки шпинделя для всех станков нет.
Периодичность зависит от конструкции подшипников, скорости, температурного режима, вибрации и способа подачи смазки. Поэтому календарный интервал используют только тогда, когда он установлен документацией или внутренним регламентом, основанным на требованиях к конкретному оборудованию.
Обслуживание подшипников шпинделя планируют с учетом фактической нагрузки и рабочего цикла. Если режимы часто меняются, полезно сопоставлять температуру и другие наблюдаемые признаки с журналом работы станка. Так проще увидеть, связаны ли отклонения с увеличением нагрузки, изменением скорости или выполненным обслуживанием.
Перед плановой работой проверяют спецификацию шпинделя и историю предыдущих операций. Важно знать, какой смазочный материал применяли, сколько его закладывали и не менялся ли способ подачи. При переходе на другой состав сначала подтверждают совместимость и соответствие требованиям узла.
В регламент стоит включить не только дату следующей проверки, но и условия, при которых ее проводят. Например, после разборки или изменения режима работы состояние шпинделя оценивают отдельно от обычной календарной процедуры. Такой подход не создает ложной уверенности, что смазку достаточно менять через одинаковый промежуток времени на любом оборудовании.
Для снабженца регламент также упрощает закупку: в документах фиксируют точные требования к базовому маслу, загустителю, консистенции или вязкости. Это снижает риск, что вместо нужного состава приобретут смазку, совпадающую только по одному параметру. Если документация не содержит полного описания, запрос на подбор формируют по модели шпинделя и данным о его системе смазывания.
Смазка шпинделя токарного станка и горизонтально-расточного
Фраза «смазка шпинделя токарного станка» не указывает на конкретный тип смазочного материала.
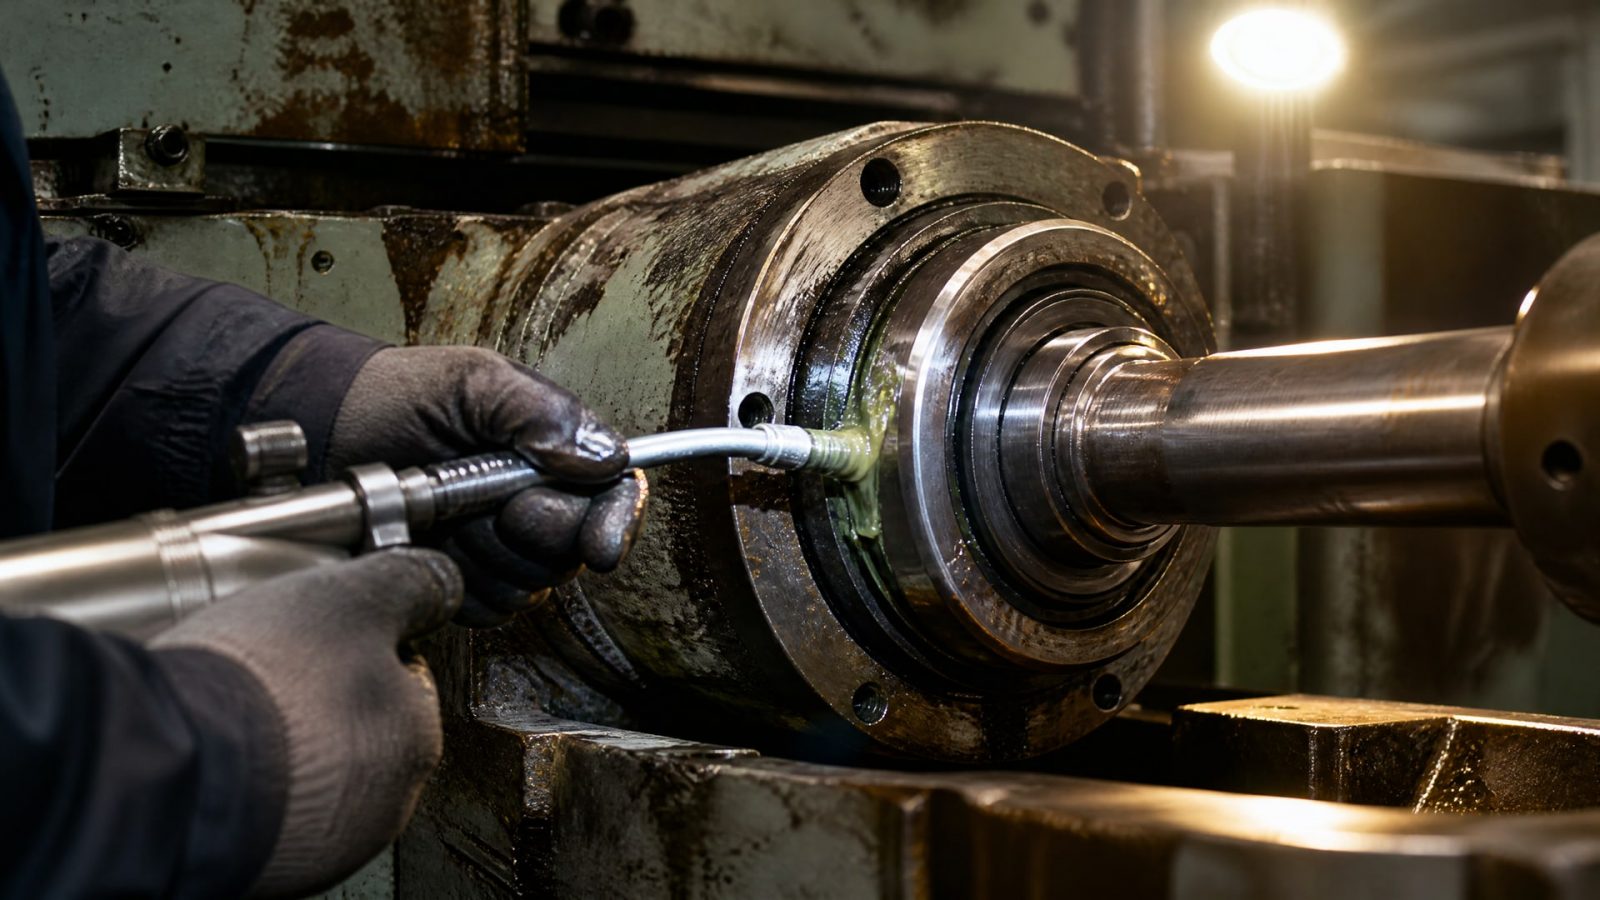
Даже на станках одного назначения могут различаться конструкция шпинделя, скорость, ориентация вала и способ подачи смазки. Поэтому выбирать состав по названию станка недостаточно: проверяют паспорт узла и требования производителя оборудования.
То же относится к запросу «станок горизонтально расточной 2а622 1 смазка шпинделя». По одному обозначению модели нельзя достоверно определить тип смазки, вязкость или количество для конкретного шпинделя. Для такого станка сверяются с паспортом и схемой смазывания, а при необходимости уточняют данные по установленному шпиндельному узлу. Значения ISO VG 68 и ISO VG 100 нельзя считать спецификацией для этой модели без подтверждения в документации.
Сравнивая токарный, фрезерный и горизонтально-расточной станки, учитывают условия работы подшипников, а не только назначение оборудования. Высокая скорость может требовать ограниченного заполнения и поэтапной обкатки. Вертикальный вал, повышенная температура или вибрация могут повлиять на выбор консистенции, но не отменяют требований к количеству и режиму.
Перед заменой смазочного материала соберите сведения по узлу:
точное обозначение шпинделя и подшипников;
предусмотренный способ смазывания;
требуемые тип и количество материала;
допустимые скорости и температурные ограничения;
сведения о ранее применявшейся смазке.
Если в документации указана пластичная смазка, подбирают ее по совокупности параметров. Если предусмотрено масло, ориентируются на требуемый класс вязкости и систему подачи. Такой порядок помогает избежать переноса рекомендаций с другого станка, даже если оборудование выполняет похожие операции.
Ошибки при выборе и обслуживании шпиндельных подшипников
Первая распространенная ошибка - выбирать смазку только по NLGI.
Этот класс описывает консистенцию, но не сообщает полную информацию о вязкости базового масла, загустителе и совместимости. Две смазки одного класса могут отличаться по свойствам и не быть взаимозаменяемыми для конкретного шпинделя.
Вторая ошибка - закладывать больше смазки в надежде продлить интервал обслуживания. Для высокоскоростных подшипников избыток повышает сопротивление перемешиванию и может привести к росту температуры. Ориентир менее 30% свободного объема применяют с учетом конкретного узла, а не вместо его документации.
Третья ошибка - считать один температурный диапазон универсальным для всех шпинделей. Значения 40-50 °C и 60-65 °C относятся к ориентирам из руководств по станочным шпинделям, но допустимые показатели конкретного оборудования определяют по его спецификации. Температуру оценивают вместе со скоростью, нагрузкой и ходом обкатки.
Также не следует смешивать смазки без подтвержденной совместимости. При этом замена материала не должна сводиться к подбору состава с похожим названием или одинаковым классом NLGI. Нужно проверить базовое масло, загуститель и требования производителя.
Типичные ошибки можно предупредить простым контрольным списком:
не использовать универсальную смазку для подшипников без сверки со спецификацией шпинделя;
не заполнять весь свободный объем высокоскоростного подшипника;
не считать класс NLGI единственным критерием выбора;
не переносить параметры смазки с другой модели станка;
не продолжать обкатку при достижении установленного температурного предела.
Часто задаваемые вопросы
Как часто нужна смазка подшипников шпинделя ЧПУ?
Универсального интервала нет: периодичность зависит от конструкции, скорости, температуры, вибрации и способа подачи смазки. Сначала сверяются с документацией станка и шпиндельного узла. Затем учитывают фактический рабочий цикл и ведут журнал обслуживания, чтобы сопоставлять режим работы с температурой и выполненными операциями.
Какую смазку использовать для шпинделя токарного станка?
Выбор зависит от конструкции шпинделя и системы смазывания. Для части узлов предусмотрена пластичная смазка, для других - масло с заданной вязкостью. Перед подбором проверяют паспорт станка, требования к подшипникам, базовому маслу, загустителю и консистенции. Одного обозначения «токарный станок» для выбора недостаточно.
Как определить смазку шпинделя станка 2А622-1?
По одному обозначению станка нельзя надежно установить требуемый материал и его количество. Нужно свериться с паспортом и схемой смазывания конкретного оборудования, а также уточнить модель установленного шпиндельного узла. Если документация неполная, при подборе используют данные о подшипниках, системе подачи и рабочем режиме.
Можно ли смешивать смазки для шпиндельных подшипников?
Без подтверждения совместимости смешивать смазки не следует. Для оценки важны базовое масло и загуститель, а совпадение класса NLGI не гарантирует совместимости. Перед заменой уточняют, какой состав применялся ранее, и сверяются с требованиями шпиндельного узла. При отсутствии подтверждения не добавляют новый материал поверх неизвестного остатка.
Заключение
Смазка шпинделя станка для долгой работы должна соответствовать конструкции подшипников и системе подачи. Для высоких скоростей особенно важны ограниченное количество пластичной смазки, контроль температуры и постепенная обкатка. Класс NLGI, вязкость и химическая основа оцениваются вместе, а не по отдельности.
Следующий шаг - найти паспорт шпинделя и зафиксировать требования к типу, вязкости или консистенции и количеству смазки. После обслуживания проведите поэтапный запуск, записывайте температуру и сопоставляйте результаты с документацией оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а замок и тросик работали без сбоев.
Узнайте, какие допуски смазок H1 нужны помимо NSF, и как проверить их актуальность для пищевого производства.
Узнайте, как выбрать оптимальную СОЖ для обработки жаропрочных сплавов при глубоком сверлении, учитывая материал, режим и способ подачи.